Fraud Blocker

Cómo lograr un acabado suave en piezas impresas en 3D: una guía para lijar impresiones 3D

Suavizar los componentes impresos en 3D para que tengan un aspecto profesional es útil para mejorar su apariencia y funcionalidad, ya sea para un prototipo, un modelo o una pieza de uso final. A menudo, requieren un posprocesamiento para convertir los modelos impresos en 3D que tienen una superficie rugosa y una textura en capas en un acabado suave. Una de las técnicas más efectivas para refinar las impresiones en 3D es el lijado. El lijado puede suavizar las superficies rugosas y convertirlas en superficies elegantes y visualmente más agradables. En esta guía, aprenderá sobre todo el proceso de lijado, desde la preparación de su impresión hasta la selección correcta de herramientas y materiales. Después de leer este artículo, estará equipado con conocimientos y consejos que lo ayudarán a lograr un excelente acabado en sus piezas impresas en 3D independientemente de su nivel de habilidad.
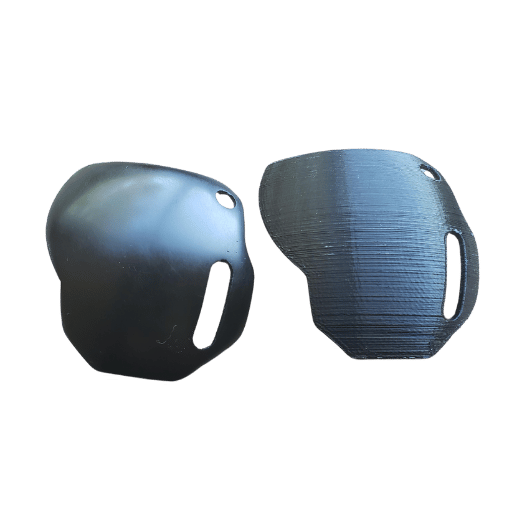
¿Qué métodos utilizarías para lijar impresiones 3D?

Contenido show

¿Qué métodos utilizarías para lijar impresiones 3D?

Cómo seleccionar el papel de lija adecuado para los componentes impresos en 3D

La selección del papel de lija para las piezas 3D debe tener en cuenta los niveles de grano y las características del material del papel de lija. Comience eliminando las líneas de las capas y otras imperfecciones utilizando granos gruesos de 100 a 200. Luego cambie a 400 a 600 más finos para suavizar y refinar la superficie. Para el acabado final, púlala con granos aún más altos, como 1000 y superiores. Se recomienda utilizar papel de lija húmedo y seco, ya que el calor creado impide y no se producirán daños en el material del filamento. El papel de lija en sí también debe ser adecuado para el material de impresión, que puede ser PLA, ABS o resina, sin causar rayones no deseados ni desgastar el material de impresión.

Un enfoque integral del lijado en húmedo para un alisado eficaz de superficies

  1. Paso 1: Reúne tus herramientas. Para la tarea, necesitarás una variedad de papeles de lija húmedos y secos de diferentes niveles de grano (por ejemplo, 220, 400, 600, 1000 y superiores), un paño limpio, un recipiente con agua y una botella rociadora. Si se rocía con jabón, puede actuar como lubricante y minimizar la fricción.
  2. Paso 2: Utilice primero papel de lija de grano más fino. Para lijar las líneas de capas y las imperfecciones más visibles, se puede utilizar papel de lija de grano 220 más grueso. Cuando se acumule calor durante el proceso, remojar el papel de lija en agua será de gran ayuda, ya que el trenzado será más suave. Para obtener los mejores resultados, los movimientos circulares deben ser constantes mientras se avanza lentamente el papel.
  3. Paso 3: Cambie gradualmente a lijas más finas. Después de todo el alisado, avance a lijas de grano menos grueso, como 400 o 600, para realizar los rasguños finales. Mientras la pieza esté húmeda, el papel de lija mejorará gradualmente la superficie y garantizará que se recopilen todas las partículas y que haya un área despejada a su alrededor.
  4. Paso 4: Lave y observe la pieza con frecuencia. Para evaluar mejor la superficie y deshacerse de los restos, es necesario lavar la pieza. Para evitar una retención excesiva, el lavado limpia los restos y permite observar con claridad los contornos y los bordes.
  5. Pula con granos altos para obtener un acabado brillante. Para el pulido final, utilice papel de lija de grano 1000 o superior. Este paso proporciona una suavidad que es perfecta para preparar las impresiones 3D para la pintura o el sellador. Mantenga siempre una cantidad uniforme de fuerza y ​​movimiento, ya que pueden formarse zonas irregulares.
  6. Limpiar y secar la superficieEl último paso del lijado es lavar la pieza bajo un chorro de agua para eliminar los restos de material abrasivo. A continuación, con una toalla de microfibra limpia, se da golpecitos con cuidado sobre la superficie para eliminar las manchas de agua y asegurarse de que la superficie esté limpia y preparada.

Si sigues estos pasos correctamente con los materiales adecuados, conseguirás una superficie muy fina en tus impresiones 3D. Un lijado en húmedo adecuado no solo mejorará la apariencia del proyecto, sino también la durabilidad de la superficie pintada o revestida.

Los elementos para lograr un acabado superficial liso

Para lograr un acabado superficial perfecto , es fundamental prestar atención a la secuencia de lijado, el tipo de abrasivo utilizado y la dirección del lijado. Las lijadoras mecánicas eliminan el material en bruto con papel de lija grueso hasta llegar a granos finos, obteniendo superficies lisas y sin rayones mediante el pulido de metales con abrasivos de granulometría progresivamente más fina. Una dirección uniforme del lijado garantiza la eliminación homogénea del material, eliminando las zonas que no se han lijado de manera uniforme. La elección del sustrato adecuado, como óxido de aluminio para metales o carburo de silicio para plásticos, mejora considerablemente el acabado superficial. Todos estos parámetros, en conjunto, determinan la comodidad y la eficiencia del trabajo realizado con la máquina para trabajar la madera y, finalmente, la belleza y la resistencia de la pieza terminada.

¿Qué beneficios aporta el lijado al trabajar con impresiones 3D PLA?

¿Qué beneficios aporta el lijado al trabajar con impresiones 3D PLA?

Eliminación de líneas de capas en impresiones 3D de PLA

El lijado es un proceso muy útil para pulir las impresiones 3D de PLA eliminando las líneas de las capas. Este proceso comienza con papel de lija grueso, como el de grano 100, y luego se pueden utilizar granos más finos, como el de grano 400 o incluso el de grano 1000. El lijado con agua, también conocido como lijado húmedo, es muy útil porque reduce la fricción y el riesgo de sobrecalentamiento del material. Para lograr los mejores resultados, el lijado debe realizarse en círculos o con un movimiento lineal. En general, el rendimiento estético y funcional de las impresiones de PLA se puede mejorar enormemente mediante este proceso.

Cómo deshabilitar el papel de lija de grano fino para lijar la superficie de las impresiones PLA

Se requiere papel de lija de grano fino, de 400 a 1000, para lograr un acabado pulido impecable en la superficie de las impresiones de PLA. El papel de lija de grano fino elimina los arañazos dejados por el papel de lija de grano grueso, proporcionando un acabado perfecto. Es fundamental lijar en húmedo durante este proceso, ya que ayuda a evitar la acumulación de polvo y aceite que deforman el PLA. Una cobertura uniforme y consistente con papel de lija de grano 400 o inferior produce una apariencia más fina, lo que hace que las impresiones de PLA luzcan elegantes y dignas de exhibición.
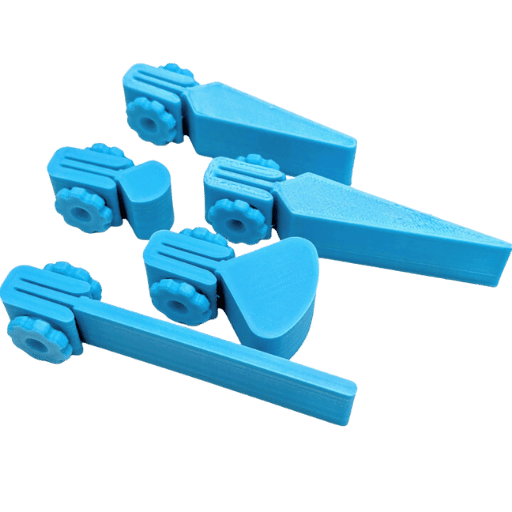
¿Es posible lijar diferentes materiales de impresión 3D?

¿Es posible lijar diferentes materiales de impresión 3D?

Métodos para lijar resina en objetos impresos en 3D

Debido a la fragilidad de la resina, se puede lijar, pero con precaución. Comience con un papel de lija de grano grueso de entre 200 y 400 para eliminar las marcas de soporte y aplanar las superficies como trabajo de preparación. Después del trabajo de preparación inicial, comience a usar granos más finos de entre 800 y 1500 para suavizar los bordes ásperos para un acabado más pulido. El lijado con agua dará mejores resultados al reducir la liberación de polvo y evitar que se empape en papel de lija obstruido, y lo más importante es que mantendrá el control sobre todo el proceso. Asegúrese siempre de lijar con una presión suave para evitar lijar demasiado o dañar los detalles más finos de la resina. Para un acabado más exquisito y profundo, pulir o aplicar una capa transparente puede ayudar a la claridad de la resina.

Diferencias entre las técnicas de lijado para distintos materiales 3D

Diferencias como las propiedades de la superficie y la durabilidad de los materiales utilizados en la impresión 3D justifican el uso de diferentes técnicas de lijado.

  1. PLA: Comience a lijar el PLA 3D con un papel de grano grueso de 200 a 400 y luego continúe con un papel de grano suave de 800 a 1500 para obtener un acabado mucho más suave, mientras se asegura de lijar en húmedo para controlar el polvo caliente que puede deformar el material.
  2. ABS: Las interfaces para unir ABS requieren mucho cuidado. La acetona suavizará los bordes del ABS, pero el contacto excesivo puede hacer que la superficie se derrita. Para superficies más estrechas, se recomienda utilizar un taladro.
  3. PETG: Lijar PETG puede ser complicado, pero se puede hacer con un poco más de esfuerzo. La lijadora de banda hace el trabajo perfectamente con bandas de 600 y 1500, mientras que para el bloque final se recomienda utilizar un bloque de 3000. Recorta y limpia la superficie para lograr una apariencia óptima.
  4. Impresiones de resina: Al trabajar con impresiones de resina, la etapa inicial debe requerir un papel de lija de grano 200 para eliminar los soportes que sobresalen. A medida que avanza el trabajo, se deben usar granos más finos de papel de lija para mejorar la claridad, haciendo que el acabado sea de grano 2000 o superfino. Use un bloque para lijar y pulir para mejorar el acabado de la superficie.

Una planificación y ejecución cuidadosas al seleccionar técnicas y herramientas de lijado según los materiales garantizan que los requisitos específicos de cada impresión se logren de manera detallada y compleja.

Alternativas de lijado para otros materiales

  • Imprimación y pintura:Varios materiales como PLA, ABS y resina sufren un cambio distinto a través del proceso de imprimación y pintura. Primero, asegúrese de que la superficie deseada esté preparada y luego aplique pintura para dar color y detalles sobre ella. La pulverización de pintura permite una cobertura equilibrada.
  • Pulido: En el caso de las piezas fabricadas con resina o PETG, se pueden utilizar compuestos de pulido para mejorar el brillo de dichos materiales. Esta técnica funciona excepcionalmente bien en componentes transparentes o decorativos.
  • Tratamiento térmico: La rotación de un bloque y una lámina puede utilizarse para suavizar imperfecciones sobrantes en materiales como el ABS. Con esta técnica se puede lograr un acabado nítido. Para trabajar con áreas externas, se requiere la máxima precisión para garantizar que no se deformen.
  • Suavizado con vapor: Este método se utiliza en gran medida para el ABS. El material se coloca bajo una corriente de disolvente, por ejemplo, acetona, para que se alise con vapor. Esto permite que el material adquiera cierto brillo para un mejor acabado. Las medidas de seguridad y una ventilación adecuada son fundamentales.
  • Revestimientos: Se recomienda el uso de epoxi para el revestimiento, ya que puede ayudar a que el material se seque y se pula, haciéndolo más atractivo. Estos revestimientos son útiles tanto para esculturas como para pinturas.

Mediante la imprimación y la pintura, junto con los toques de acabado adecuados, los materiales se pueden adaptar con precisión al propósito previsto y, al mismo tiempo, garantizar un rendimiento suave.

¿Qué tipo de equipo necesito para lijar piezas impresas en 3D?

¿Qué tipo de equipo necesito para lijar piezas impresas en 3D?

Herramientas primarias para un posprocesamiento adecuado

  1. Papel de lija – Se necesita una variedad de granos (como 100-1000) para el acabado de superficies, donde los granos gruesos se utilizan para dar forma, mientras que los granos más finos se utilizan para pulir.
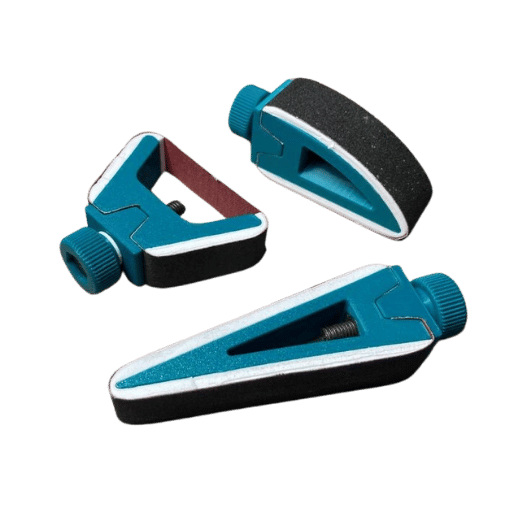
  2. Bloques de lijado – Estas ayudas permiten ejercer una presión uniforme al lijar manualmente, lo que ayuda a mejorar la regularidad de la superficie.
  3. Limas de aguja – Ideal para acabados de detalles en cortes pequeños o con formas intrincadas, especialmente en impresiones más pequeñas.
  4. Herramientas rotativas – Ideales para eliminar material rápidamente y trabajar con geometrías complejas. Los accesorios acoplables, como tambores de lijado o brocas de amolar, las hacen aún más versátiles.
  5. Equipo de seguridad – Utilice siempre guantes y mascarilla antipolvo para protegerse de residuos y partículas al lijar.

Para garantizar la eficiencia en el flujo de trabajo de posprocesamiento de piezas impresas en 3D, asegúrese de equiparse con estas herramientas.

Cómo aplicar esponjas de lijado para obtener resultados óptimos

  1. Prepare el nivel adecuado de dureza: Las diferentes esponjas para lijar tienen distintos niveles de grano. Los granos de 60 y 80 tienen valores gruesos, que son excelentes para dar forma y eliminar el exceso de material, mientras que los bordes más finos, como 120 y 240, se utilizan para alisar superficies.
  2. CS: Prepare la superficie sobre la que se va a trabajar para que esté completamente limpia y libre de suciedad o aceite para que la esponja pueda hacer contacto adecuado con ella durante el lijado.
  3. Ejercer presión igual: Asegúrese de sujetar la esponja de lijar con firmeza y lijar la superficie con la misma presión. Comience a realizar movimientos circulares y, una vez que se acostumbre al movimiento, cambie a lineal según la forma y el contorno de la superficie a lijar.
  4. Deténgase y examine periódicamente: Asegúrese de detenerse de vez en cuando y verificar la superficie en la que está trabajando para ver si está obteniendo los resultados que desea. Ajuste la forma y el nivel de grano según sea necesario para lograr el acabado preciso que busca.
  5. Remojar la esponja: Una vez que hayas terminado de usar la esponja, lávala para eliminar la suciedad no deseada acumulada. Esto mantendrá la esponja eficaz para preparar la arena en el futuro.

Si sigue estos pasos, su proyecto ya no se parecerá a un desastre arenado y lucirá suave y profesional.
¿Cuáles son los desafíos al lijar impresiones 3D y cómo superarlos?

¿Cuáles son los desafíos al lijar impresiones 3D y cómo superarlos?

Lijar: cómo superar los desafíos del posprocesamiento de la impresión 3D

Al lijar, el principal desafío que se debe abordar en los objetos fabricados con aditivos es el aserrín. Debemos ocuparnos de los bultos, protuberancias o incluso líneas de capas y rellenarlas adecuadamente. Utilice papel de lija grueso o una esponja de lijado para apuntar de manera efectiva a los defectos más pronunciados. Estos deben suavizarse y pulirse con el tiempo con papel de lija fino. Al completar esta tarea, asegúrese de que el objeto esté bien sujeto para que no haya daños mientras realiza el proceso de lijado. Las limas pequeñas o los instrumentos de lijado pueden ayudar a lidiar con regiones difíciles o detalles intrincados. Junto con eso, el relleno de masilla también puede ayudar con los huecos como el borde exterior de los componentes impresos en 3D junto con algunas formas onduladas. Esto ayuda a una mejor preparación de la superficie con menos tiempo.

Cómo aplicar imprimación y pintar para obtener un acabado brillante

Las piezas fabricadas con aditivos se pueden pintar para obtener un acabado brillante, pero se debe tener cuidado y aplicar una imprimación adecuada en los bordes para que quede perfecto. La imprimación para materiales específicos funciona mejor con los componentes de plástico, así que use una que coincida mejor con la impresión 3D. También garantiza que se prepare una superficie plana y uniforme junto con una mejor capacidad de adherencia de la pintura. Junto con eso, rocíe finamente colocando la lata a unas 6 a XNUMX pulgadas de distancia para lograr una distribución uniforme. Termine con las capas de imprimación con cada capa mientras deja que se seque por completo, como siempre debe hacerse.

Después de aplicar la imprimación, el siguiente paso consiste en preparar la superficie. Utilice papel de lija fino de grano 400 a 800 y lije suavemente la superficie hasta que quede suave. En lo que respecta a la pintura, asegúrese de utilizar pintura en aerosol brillante de calidad o pintura acrílica diseñada para usar sobre plástico. La pintura debe aplicarse en capas finas y uniformes con un tiempo de secado amplio entre capas para permitir que la pintura se seque por completo y evitar que gotee o quede una capa desigual. Después de pintar, lo ideal es sellar la superficie con una capa superior brillante transparente para una mayor protección y una mejora del brillo. Recuerde siempre respetar el tiempo de secado necesario para cada paso para que los resultados sean óptimos.

Preguntas Frecuentes (FAQ)

P: ¿Por qué es fundamental el lijado para el acabado superficial de las piezas impresas en 3D?

R: Para lograr la máxima estética de una impresión 3D, es necesario lijar. En primer lugar, se eliminan las líneas de las capas. En segundo lugar, puede servir como paso de preparación de la pintura. El lijado produce mejores resultados estéticos y funcionales para las impresiones FDM y de resina 3D, lo que da como resultado impresiones 3D de alta calidad.

P: ¿Qué tipo de papel de lija se utiliza al lijar impresiones 3D?

R: Al lijar, generalmente se hace en pasos, comenzando con un papel de lija grueso, que es de alrededor de 200, y luego se pasa gradualmente a un papel de lija más fino para pulir. El lijado grueso ayuda a abordar las características de la impresión y ayuda a suavizarla aún más con un papel de lija de grano medio.

P: ¿Qué es mejor para terminar la superficie de las impresiones 3D, el lijado húmedo o el seco?

R: En la mayoría de los casos, el lijado en húmedo tiene más sentido, especialmente con impresiones FDM y ABS, ya que mejora la calidad del acabado. El lijado en húmedo es mejor porque hay menos polvo y es menos probable que el papel se obstruya, lo que es bueno para el resultado general.

P: ¿Cómo afecta la altura de la capa al proceso de lijado de las impresiones 3D?

R: Con una altura de capa menor, las impresiones son más fáciles de lijar debido a que las capas más finas dan como resultado menos líneas de capa visibles. Por otro lado, las impresiones con capas más altas requerirán un lijado más extenso para lograr una superficie lisa.

P: ¿Se puede utilizar acetona para alisar en lugar de lijar para impresiones ABS?

R: Sí, el tratamiento con vapor de acetona es un paso de acabado que se realiza habitualmente con las impresiones ABS. Es capaz de disolver los niveles externos de la impresión y, por lo tanto, crear una superficie lisa sin necesidad de lijar en exceso.

P: ¿Cuál es el mejor proceso de acabado para piezas funcionales que requieren máxima precisión?

R: En el caso de las piezas funcionales, el acabado más preciso se consigue siempre lijando con cuidado el exceso de material. Si se quita demasiado, se pueden perder las dimensiones. Si se añaden otros acabados, lije debajo de la capa y asegúrese de que la superficie esté funcional después de aplicar la capa.

P: ¿Cómo puedo cambiar la configuración de mi impresora para que el lijado sea más fácil?

R: Si desea ajustar la configuración para que las impresiones sean más fáciles de lijar, se recomienda reducir la altura de la capa y la velocidad. Estos cambios suelen dar como resultado un lijado aparentemente sin esfuerzo.

P: ¿Tiene alguna recomendación específica para lijar impresiones de resina 3D?

R: Al lijar impresiones de resina 3D, lo mejor es utilizar lijado húmedo para reducir la cantidad de calor generado y el polvo creado. Dado que la resina UV tiende a ser más frágil, lo mejor es ser cuidadoso y controlar el lijado para evitar dañar la superficie de la impresión.

P: ¿Qué nivel de acabado de lijado debo esperar en mis impresiones 3D?

A: Siguiendo el procedimiento de lijado correcto para impresiones 3D, se obtendrá una superficie lisa con mínimas líneas de capa. La superficie estará lista para pintar u otros procesos de acabado, según el material utilizado y el nivel de detalle de la superficie lijada.

Fuentes de referencia

1. Efecto del lijado y el tratamiento con plasma de piezas impresas en 3D sobre la adhesión a la madera con adhesivo PVAc.

  • Autores: M. Kariž y otros.
  • Diario: polímeros
  • Fecha de publicación: 2021-04-01
  • Token de cita: (Kariž y otros, 2021)
  • Resumen:
    • Este estudio analiza los efectos del lijado y el tratamiento con plasma en la fuerza de unión de piezas de PLA, Wood-PLA y ABS impresas en 3D a la madera utilizando adhesivo PVAc.
    • Metodología: Los autores procesaron y evaluaron la resistencia al corte de las uniones de las muestras impresas en 3D con diferentes tratamientos de superficie (sin tratar, lijadas, tratadas con plasma, lijadas y tratadas con plasma). Se realizó una evaluación de los efectos del tratamiento de superficie en la capacidad de unión de las superficies impresas en 3D.
    • Conclusiones principales: Los resultados sugieren que la fuerza de adhesión de las piezas impresas en 3D a la madera mejoró significativamente con la aplicación de un tratamiento de plasma. En el caso de los materiales ABS, se demostró que la combinación de tratamiento de plasma y lijado proporciona la mayor fuerza de adhesión, lo que resalta el valor de la preparación de la superficie en la unión adhesiva.

2. Acabado superficial de polieteretercetona amorfa fabricada mediante FDM y su compuesto reforzado con fibra de carbono mediante fresado en seco.

  • Autores: Cheng Guo y otros.
  • Diario: polímeros
  • Fecha de publicación: 2021-06-30
  • Token de cita: (Guo et al., 2021)
  • Resumen:
    • El propósito de este estudio es mejorar la calidad de la superficie de la polieteretercetona (PEEK) impresa en 3D. Piezas y fibra de carbono Piezas de PEEK reforzadas (CF/PEEK) mediante fresado en seco para mitigar el efecto de escalera que suele observarse en los métodos de modelado por deposición fundida (FDM).
    • Metodología: La investigación analizó las interrelaciones entre los parámetros de impresión 3D, como el ángulo de trama y el espesor de la capa, con los parámetros de fresado, incluida la profundidad de corte, la velocidad del husillo y la velocidad de avance por diente, con el fin de mejorar el acabado de la superficie.
    • Conclusiones principales: Los resultados indican que algunos ajustes de fresado podrían mejorar notablemente el acabado superficial de los componentes impresos en 3D, reduciendo el fenómeno de escalera y mejorando las cualidades mecánicas y cosméticas de las piezas.

3. Microválvulas y microbombas impresas en 3D al estilo Quake

  • Autores: Yuan-Sheng Lee y otros.
  • Diario: Laboratorio en un chip
  • Fecha de publicación: 2018-04-17
  • Token de cita: (Lee et al., 2018, págs. 1207–1214)
  • Resumen:
    • Presentaremos las microválvulas y bombas impresas en 3D, especializadas para el control de flujo continuo y preciso, al tiempo que enfatizaremos el papel de las propiedades de la superficie de estos componentes.
    • Metodología: En este estudio, los autores construyeron microválvulas y microbombas utilizando una técnica de impresión 3D estereolitográfica, concentrándose en el diseño y la mejora de las piezas impresas para lograr un sellado y una funcionalidad adecuados.
    • Conclusiones principales: Al examinar las microválvulas impresas en 3D, el estudio demostró que funcionaron bien y señaló que Acabado superficial del proceso de impresión. Fue esencial para el funcionamiento del dispositivo y demuestra las posibilidades de la impresión 3D para sistemas fluídicos sofisticados.

4. Papel de lija

5. Impresión 3D

Productos metálicos esperanzados de Kunshan Co., Ltd.

Kunshan Hopeful Metal Products Co., Ltd., situada cerca de Shanghái, es experta en piezas de metal de precisión con electrodomésticos de primera calidad de EE. UU. y Taiwán. Brindamos servicios desde el desarrollo hasta el envío, entregas rápidas (algunas muestras pueden estar listas en siete días) e inspecciones completas de los productos. Contar con un equipo de profesionales y la capacidad de manejar pedidos de bajo volumen nos ayuda a garantizar una resolución confiable y de alta calidad para nuestros clientes.

Usted puede estar interesado en
Ir al Inicio
Póngase en contacto con Kunshan Hopeful Metal Products Co., Ltd.
Formulario de contacto utilizado
