

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
O processo de fundição sob pressão está entre os processos mais sofisticados empregados na indústria moderna hoje em dia devido à precisão, eficiência e flexibilidade que ele proporciona na produção de peças metálicas complexas. No centro desse desenvolvimento estão sistemas de controle sofisticados que garantem a qualidade e agilizam as operações de produção. Neste blog, focaremos na contribuição do Visi-Trak no avanço das tecnologias de fundição sob pressão e no fornecimento de soluções eficazes, resultados precisos e uniformes. Profissionais que trabalham na indústria, bem como entusiastas, apreciarão as informações sobre o impacto das tecnologias Visi-Trak no futuro da fundição de precisão. Saiba como essas inovações estão abordando obstáculos, aumentando a produtividade e mudando os padrões na fundição sob pressão.
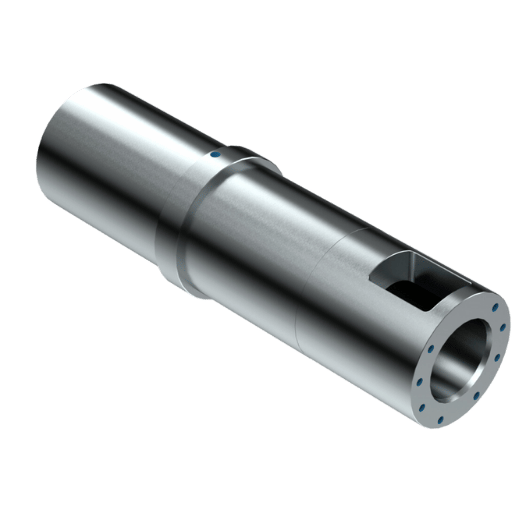
Uma máquina opera um dispositivo de fundição injetando fundido na forma desejada em alta pressão. O processo começa com a preparação da matriz, que consiste em duas partes que devem formar o formato desejado. Após o molde ser ajustado, o metal é injetado na cavidade sob o uso de uma máquina de câmara quente ou câmara fria, dependendo do tipo de metal utilizado. Durante o resfriamento, a alta pressão é retida para garantir a competência dos vazios no produto acabado. A peça fundida é então ejetada e preparada para quaisquer aumentos necessários. Este método garante precisão e velocidade na produção de componentes complexos.
A fase de injeção do procedimento de fundição sob pressão é bastante essencial para o produto final e para o bom funcionamento do bico. A injeção de alta pressão permite que o metal fundido preencha a cavidade da matriz completa e rapidamente, reduzindo assim a possibilidade de bolsas de ar ou fundições incompletas, o que melhora a vida útil da matriz. O uso de máquinas de câmara quente e câmara fria é determinado pelo tipo de metal. Ligas de baixo ponto de fusão, como zinco, são usadas em máquinas de câmara quente, enquanto metais de ponto de fusão mais alto, como alumínio, são despejados em máquinas de câmara fria. Para maximizar os resultados e minimizar os defeitos, o controle da temperatura, pressão e velocidade de injeção deve ser preciso. Alcançar os resultados desejados e, ao mesmo tempo, garantir a integridade estrutural dos componentes também é fundamental.
As tarefas do molde dentro da fundição sob pressão são complexas e contribuem para a complexidade da faceta, bem como para garantir a precisão da precisão. O molde é geralmente construído a partir de aço para ferramentas endurecido e é composto por duas partes, uma matriz de cobertura estacionária e uma matriz ejetora móvel. Ele também é projetado de tal forma que determina como o acabamento da superfície, a geometria e as tolerâncias serão na fundição. Além disso, os sistemas de resfriamento são construídos diretamente no molde para controlar a temperatura da matriz e reduzir os tempos de ciclo. Essas medidas garantem que a eficiência seja otimizada no processo de fundição sob pressão. O molde precisa ser mantido adequadamente para que não se desgaste demais e para que a qualidade do produto seja consistente por toda parte.

A precisão envolvida no procedimento de fundição sob pressão é o que dá aos componentes de fundição sob pressão um maior nível de repetibilidade. Os moldes são feitos para serem reutilizados e são configurados de tal forma que podem criar peças em massa com medidas uniformes e acabamentos de superfície uniformes. Essa repetibilidade garante que cada peça produzida seja de alta qualidade, o que é importante nas indústrias automotiva, aeroespacial e eletrônica. Além disso, a fundição sob pressão é automatizada, o que aumenta ainda mais a consistência ao reduzir a influência das pessoas. Todos esses fatores permitem que um fabricante crie um grande número de peças semelhantes dentro de limites definidos de variação.
Devido à sua capacidade de produzir formas detalhadas e elaboradas com alta precisão, a fundição sob pressão é amplamente usada na produção de componentes precisos. As indústrias automotiva, aeroespacial e de dispositivos médicos, em particular, são grandes beneficiárias dessa indústria. Peças como peças de motor, suportes e carcaças são frequentemente fabricadas usando fundição sob pressão porque ela fornece tolerâncias dimensionais apertadas com alta qualidade de superfície. Esses processos não precisam de etapas secundárias de usinagem, o que torna a fabricação mais rápida e barata, o que ajuda a manter a qualidade e a confiabilidade do produto.
Na busca pela inovação, a fundição tem certas vantagens quando comparada a outros métodos de fabricação. É mais econômica e é capaz de acomodar designs sofisticados. Ao contrário da usinagem ou forjamento, a fundição é um processo singular que permite a criação de geometrias complexas sem procedimentos subsequentes extensos. Além disso, acredito que é muito útil na produção de grandes quantidades de peças com alto nível de consistência e baixas tolerâncias usando fundição sob pressão. Por outro lado, processos como forjamento e manufatura aditiva são mais adequados para aplicações que exigem materiais incrivelmente resistentes com menor volume de produção. No final, uso qualquer método que atenda às necessidades da aplicação, sejam propriedades do material, complexidade da peça, escala de produção ou custo por unidade.
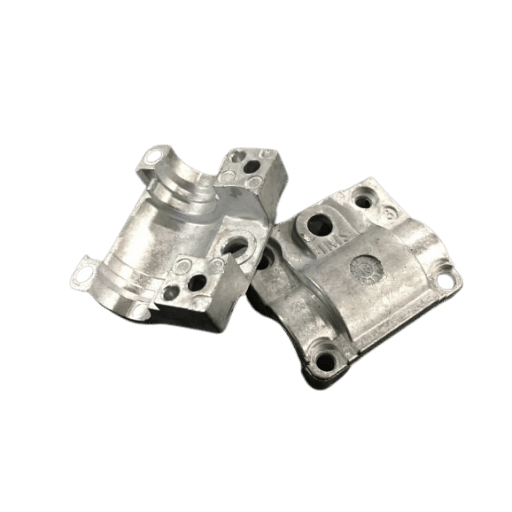
Porosidade em peças fundidas é definida como poros ou vazios na estrutura metálica que afetam muito as propriedades e a integridade do componente. Afinal, o defeito geralmente é resultado de vapores que ficaram presos, encolhimento que ocorre durante a solidificação ou até mesmo fluxo ruim do material. Ajuda a dividir ainda mais as classificações para entender melhor a porosidade: porosidade de gás, porosidade de encolhimento e microporosidade, que têm características distintas. Um exemplo é a porosidade de gás, que geralmente é de aprisionamento de ar ou formação de gás durante o resfriamento do metal fundido. O tipo de porosidade de encolhimento é causado pela mudança de fase de líquido para sólido, na qual o material restante não é suficiente para ocupar o volume restante.
Com a ajuda da ciência dos materiais e da modelagem computacional, agora podemos prever e eliminar as chances de porosidade. Ter fundição assistida a vácuo, sistemas de gating otimizados e a adição de agentes desgaseificadores também auxiliam na eliminação da cobertura de gás. Usar software de simulação para avaliar a dinâmica de solidificação torna possível para engenheiros determinar áreas que provavelmente sofrerão com encolhimento e, então, resolver potenciais falhas no design ortogonal. Essas etapas tornam possível produzir e fundir coisas de maior qualidade, particularmente suportando aplicações industriais centradas no desempenho e de longa duração.
Problemas causados por falhas superficiais em fundições podem ser evitados observando como os materiais são trabalhados, como o processo é organizado e prestando atenção ao design. Manter os moldes limpos e obter matérias-primas adequadamente aumenta as chances de evitar contaminação e imperfeições. A alteração da temperatura para fundição deve ser feita de forma a evitar problemas como rachaduras ou superfícies irregulares resultantes de condições térmicas. Além disso, alterar a forma como os moldes de revestimento são aplicados pode melhorar o acabamento da superfície, reduzindo as interações entre o metal fundido e a superfície do molde. Por fim, a manutenção e a inspeção do equipamento realmente tornam possível garantir as condições do processo alvo, e isso evita a formação de irregularidades na superfície. A implementação dessas técnicas em conjunto unifica a estética com a utilidade estrutural dos componentes fundidos.
Entregar os tempos de ciclo necessários para processos de produção envolve resolver certos problemas de gargalo, independentemente de sua complexidade. Comece identificando quais etapas do ciclo resultam em atrasos, como em estágios de manuseio, processamento ou resfriamento de materiais, e trabalhe nelas. Melhorar os fluxos de trabalho, incorporar automação ou melhorar as ferramentas e máquinas usadas, e outras estratégias também podem funcionar. Além disso, monitorar parâmetros ativos como temperatura, pressão e outros fatores não controláveis permite menos tempo de inatividade. Os operadores precisam ser treinados periodicamente para que possam tomar as medidas necessárias para seguir os procedimentos operacionais padrão. Essas estratégias podem impactar os tempos de ciclo positivamente sem impactos negativos na qualidade do produto acabado.

Os metais mencionados acima são os melhores para fundição sob pressão devido às suas inúmeras aplicações e proficiência. Além de leves, essas ligas são altamente resistentes à corrosão e podem controlar uma boa quantidade de calor. Consequentemente, essas ligas são amplamente obtidas em todo o mundo. ADC12, A380 e A360 são alguns dos lotes de alumínio que são populares em fundição sob pressão e são usados em ADC12. Essas ligas são selecionadas devido à sua demanda definida de eficiência de desempenho para resistência, durabilidade ou facilidade de usinagem. Além disso, o alumínio pode ser reciclado, o que serve como um grande incentivo para processos de fabricação que são ecologicamente corretos.
Esses dois metais são fundamentais na fundição sob pressão por suas qualidades distintas e por razões práticas. Representantes de ligas de magnésio são elogiados em todo o mundo por uma razão muito importante, que é seu peso leve sem sacrificar a resistência do componente. Eles possuem estabilidade dimensional muito boa junto com excelente capacidade de amortecimento, tornando-os muito úteis em peças para automóveis e eletrônicos. AZ91D e AM60 são ligas de magnésio comuns e são escolhidas de acordo com suas propriedades mecânicas e térmicas particulares.
As ligas de zinco são bem conhecidas por sua notável resistência, durabilidade e capacidade de criar formas complexas de paredes finas. Elas exibem precisão dimensional superior e fundição excepcional, o que torna a produção em massa de peças sofisticadas sem esforço. Além disso, o baixo ponto de fusão da liga de zinco permite o processamento econômico de energia, o que reduz o custo de produção. Ligas de zinco bem conhecidas como Zamak 3 e Zamak 5 são onipresentes da indústria automobilística à indústria de eletrodomésticos devido à sua eficiência e acessibilidade. Ao mesmo tempo, zinco e magnésio são materiais importantes para o desenvolvimento da tecnologia de fundição sob pressão e processos de fabricação modernos.
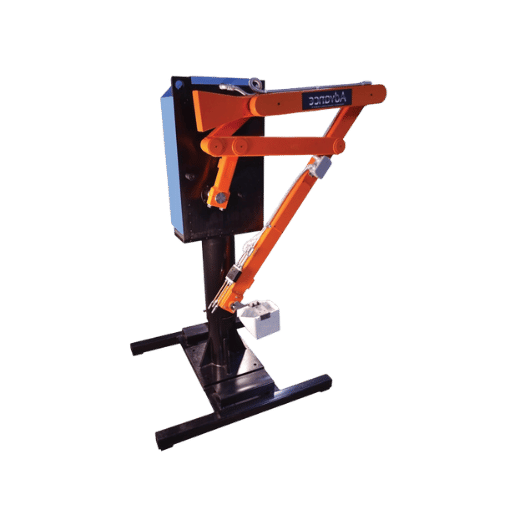
A combinação de usinagem CNC e fundição sob pressão oferece um maior grau de precisão e funcionalidade ao aproveitar ao máximo os dois processos. Embora a fundição sob pressão seja útil para fazer formas complexas em massa com muito pouco desperdício, a usinagem CNC é usada depois para colocar detalhes mais finos e obter tolerâncias mais apertadas do que o que é possível com a fundição sob pressão. Essa abordagem garante que as formas e características exatas necessárias com a mais alta qualidade sejam alcançadas. As corporações ganham com esse método, pois ele diminui o déficit de material, melhora os acabamentos de superfície e permite a variação de designs, tornando-o um método eficaz com problemas de fabricação contemporâneos.
Existem vantagens cruciais no uso da usinagem CNC após a fundição sob pressão, que dizem respeito à qualidade e ao desempenho dos componentes fabricados. Primeiramente, a usinagem CNC oferece maior precisão dimensional, o que é fundamental para as indústrias aeroespacial, automotiva e de dispositivos médicos , onde padrões rigorosos precisam ser atendidos. Ela também permite a incorporação de geometrias mais complexas, incluindo recursos como furos roscados e texturas superficiais refinadas, difíceis de obter com a fundição sob pressão tradicional.
Além disso, a fusão da usinagem CNC por penetração com a fundição sob pressão permite maior eficiência em termos de custos. Os fabricantes podem minimizar o desperdício de material e reduzir os tempos de produção, diminuindo a necessidade de múltiplos processos de remanufatura. Portanto, essa integração resulta em um processo mais fluido e adaptável, que atende aos altos padrões e requisitos de diversos setores, especialmente na fundição sob pressão.

A: Die casting é um tipo de fundição de metal onde o metal fundido é injetado em alta pressão em uma cavidade de molde. Die casting é mais rápido do que fundição em areia porque cria peças de metal mais intrincadas e precisas em um período de tempo mais curto. É por isso que die casting é preferido quando um alto volume de produção é necessário.
R: A ferramenta Visi-Trak aumenta a precisão em ferramentas de fundição sob pressão por seus novos sistemas de monitoramento e controle que melhoram a precisão e a qualidade de cada injeção de fundição sob pressão. Ela permite que fundidores sob pressão melhorem os processos de fundição devido às suas capacidades de análise e previsão, o que permite melhor desempenho de desperdício.
A: Na fundição sob pressão em câmara quente, o metal é um metal de baixo ponto de fusão, o metal é mantido em uma câmara conectada à máquina de fundição sob pressão. Metais de alta temperatura podem ser derretidos por meio de um forno separado e então transferidos para uma luva de injeção. Esse processo é chamado de fundição sob pressão em câmara fria.
R: Uma injeção de fundição começa com a inserção de metal fundido na cavidade da matriz. O propósito de preencher a cavidade com alta pressão é garantir que todas as partes da cavidade da matriz tenham sido preenchidas. Isso então resulta em peças metálicas solidificando-se em forma e assegurando a qualidade.
R: Em um cilindro de injeção de câmara fria, uma luva de injeção é utilizada durante a fundição sob pressão para manter o metal líquido antes de ser injetado no molde. É uma parte importante, pois ajuda a preencher a cavidade sem muito movimento que pode causar erro no processo de fundição.
R: O principal metal em ligas de fundição sob pressão é composto de alumínio fundido sob pressão e magnésio fundido sob pressão, zinco fundido sob pressão e cobre fundido sob pressão. A razão pela qual essas ligas metálicas são escolhidas é devido às suas características maravilhosas, como sua resistência, peso leve e alta tolerância à temperatura.
R: Um fundidor de matriz aplica pinos ejetores projetados com precisão e finamente feitos. Com um uso cuidadoso do sistema de lubrificação adequado, sistema de resfriamento e metade da matriz, a fundição pode ser obtida sem interferir na peça.
A: Como a fundição sob pressão permite a fabricação rápida de componentes metálicos complexos e de alta qualidade com pouco processamento posterior necessário , ela é usada principalmente para produção em grande volume, pois é econômica para a produção em massa.
R: Os interessados em entender os processos de fundição sob pressão, seja como a fundição sob pressão é uma forma de fundição de metal ou as diferenças entre os processos de câmara quente e fria, devem entrar em contato conosco ou com qualquer outra fundição confiável que possa fornecer mais informações e até mesmo demonstrações práticas.

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →