

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
O alumínio pode ser anodizado ou galvanizado para aumentar a durabilidade e a beleza. Diferentes em seus mecanismos, benefícios e escopo de aplicação, ambos buscam aprimorar as propriedades da superfície. Neste post, compararemos os processos de anodização e galvanoplastia, dissecando seu funcionamento em etapas. Examinaremos os métodos de interação dos processos com a superfície de alumínio, seus prós e contras e para quais usos são mais adequados. Setores como o aeroespacial e a indústria de bens de consumo se beneficiariam de suas aplicações ideais. Ao final, o público compreenderá as abordagens o suficiente para saber as considerações a serem consideradas ao selecionar a opção que melhor atenda às suas necessidades.
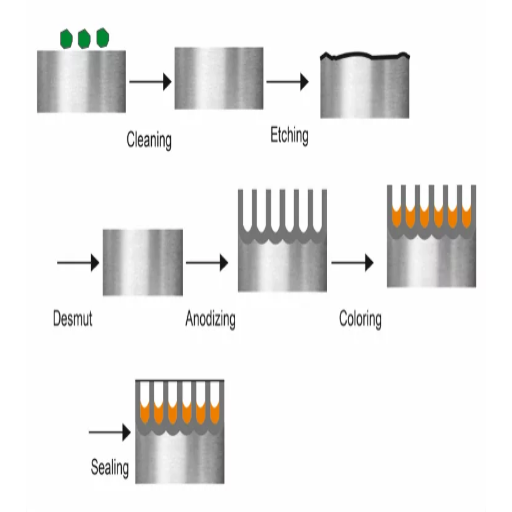
Anodização é definida como um procedimento eletroquímico que aumenta a resistência à corrosão do alumínio, intensificando a camada de óxido existente em sua superfície. A operação de anodização requer a imersão do alumínio em um meio eletrolítico, geralmente composto de ácido sulfúrico, enquanto uma corrente elétrica passa pelo meio. O processo controla a oxidação, resultando em uma camada forte e protetora que faz parte do alumínio e não é um revestimento. A anodização aumenta a dureza da superfície, fortalece a resistência à abrasão e permite a coloração e a selagem. Por isso, é amplamente utilizada em dispositivos aeroespaciais, automotivos e arquitetônicos.
A anodização é um processo controlado no qual uma espessa camada homogênea de óxido é produzida sobre uma determinada superfície de alumínio, aumentando a resistência à corrosão. Essa camada formada é anódica e não reativa, atuando passivamente sobre o substrato de alumínio e reduzindo significativamente as possibilidades de corrosão. O revestimento anodizado é fino para aplicações decorativas, com uma espessura que varia de 5 a 25 mícrons, enquanto para aplicações industriais ou marítimas , a espessura pode chegar a 60 mícrons. As superfícies anodizadas também podem ser seladas com compostos especiais para fechar os poros, aumentando ainda mais a resistência à corrosão e à abrasão.
Um dos eletrólitos mais essenciais utilizados durante o processo de anodização é o ácido sulfúrico, que ajuda a formar uma camada controlada de óxido nas superfícies de alumínio. Durante o processo de anodização, o ácido sulfúrico fornece uma solução acidificada que permite que a eletricidade flua através do substrato de alumínio e saia pelo outro lado. Isso causa a formação de uma camada porosa de óxido de alumínio. A concentração de ácido sulfúrico é geralmente de 10 a 20% em peso, e os processos são realizados a 20 a 25 graus Celsius. A densidade de corrente varia de 12 a 18 amperes por pé quadrado (ASF), dependendo da espessura da camada de óxido. Isso permite o uso controlado de ácido sulfúrico para produzir resultados de qualidade consistentes em revestimentos anodizados e, simultaneamente, equilibrar o crescimento do revestimento.
A opção perfeita para resistência ao desgaste é a anodização dura, pois produz uma superfície resistente capaz de suportar grandes forças de atrito e mecânicas. Ela gera uma camada espessa e dura de oxidação nas peças de alumínio, resistindo eficazmente a abrasivos, materiais corrosivos e ao desgaste prolongado em ambientes extremos. Os principais parâmetros técnicos para este procedimento também incluem temperaturas mais baixas do eletrólito, de 60 a 70 graus Celsius, e densidades de corrente mais altas, de 2 a 3 amperes por pé quadrado (ASF), para maior dureza do revestimento. Além disso, os revestimentos podem ser endurecidos até 50-75 na escala Rockwell C e ter espessura de XNUMX a XNUMX mícrons, o que torna este procedimento de anodização excelente para aumentar a durabilidade de componentes industriais e mecânicos sob alta tensão.
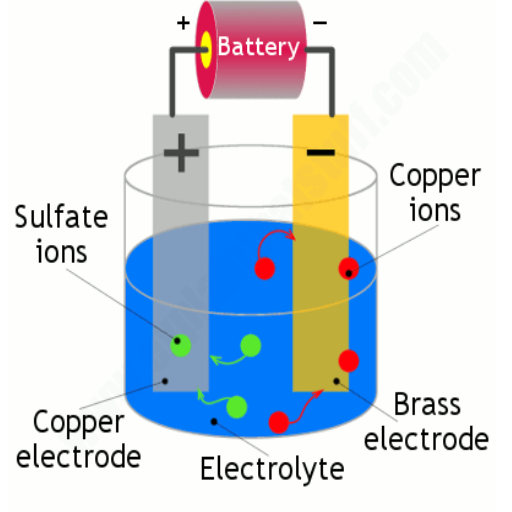
A galvanoplastia envolve o revestimento de uma superfície com um acabamento metálico e, neste caso, o alumínio é revestido com uma corrente elétrica para melhorar sua aparência e características estruturais. A limpeza de manutenção é realizada previamente, esfregando cada centímetro da peça de alumínio, pois é de extrema importância cuidar de cada detalhe para evitar a mínima quantidade de resíduos que impediriam a adesão da camada metálica ao alumínio. A corrente elétrica fornecida à solução eletrolítica permite que os íons metálicos se liguem à superfície oferecida, envolvendo o substrato em um revestimento constante. Cromo, níquel e ouro são comumente incorporados ao processo, pois proporcionam características metálicas diversificadas e seus propósitos de aplicação designados.
Neste primeiro segmento, descreve-se o processo de galvanoplastia. É definido como o procedimento de revestimento de um substrato (como o alumínio) com uma fina camada de metal para sua melhoria, seja para resistência à corrosão, resistência ao desgaste ou melhoria da aparência. Compreende:
Preparação da superfície
O alumínio passa por processos de purga e limpeza para criar uma superfície lisa e uniforme na qual o metal pode ser fundido.
Composição da solução eletrolítica
Uma solução contendo íons metálicos é montada. Uma solução de sulfato de níquel é frequentemente usada em niquelagem.
Configuração Elétrica
O substrato de alumínio é unido ao cátodo (porta negativa), enquanto um ânodo (porta positiva), que consiste no metal de revestimento, é submerso na solução eletrolítica.
Parâmetros de galvanoplastia
Densidade de corrente: normalmente fica entre 1 e 5 A/dm², dependendo dos materiais necessários e da espessura da camada.
Voltagem: definida entre 2 e 12 volts para garantir um depósito ininterrupto.
Temperatura: 20°C a 60°C é a faixa mais estratégica para a temperatura da solução eletrolítica para melhores resultados.
Tempo de galvanoplastia: O tempo depende da espessura desejada, mas fica, em média, entre 10 e 60 minutos.
Durante o procedimento, a corrente elétrica promove a migração de íons metálicos, que se depositam e se ligam à superfície do revestimento de alumínio, formando uma camada resistente e uniforme. Isso permite requisitos de aplicação personalizados, tanto do ponto de vista funcional quanto estético.
Galvanoplastia e galvanoplastia são técnicas para remoção de materiais eletricamente condutores ou transferências usando dois tipos de eletrodos. Ambos os métodos desempenham uma função de revestimento semelhante, mas têm processos de execução diferentes.
galvanoplastia
A galvanoplastia depende de uma corrente elétrica externa controlada que auxilia na deposição de moléculas metálicas no substrato. O método requer que o eletrodo seja submerso em um eletrólito enquanto os eletrodos controlam o fluxo de corrente. Parâmetros essenciais na galvanoplastia fazem com que o procedimento varie em espessura, adesão e taxa de produção em relação à tensão fornecida à planta. Estes incluem:
Voltagem: A quantidade geralmente é definida entre 1 a 10 volts, dependendo do metal e do uso pretendido.
Densidade de corrente: geralmente varia de 1 a 10 amperes por decimétrio quadrado, distribuídos de forma irregular.
Temperatura: A temperatura mais comum é entre 20 e 70 graus Celsius, dependendo do processo.
Vantagens: Muito adequados para a indústria, pois são ótimos para produção em alto volume, proporcionando custo razoavelmente baixo, adesão e taxas rápidas.
Limitações: Pode ser necessária uma configuração inicial mais alta de equipamento e outras fontes de energia externas.
Galvanização sem eletrodos
Ao contrário da galvanoplastia, a deposição eletrolítica não depende de correntes elétricas externas. Qualquer metal depositado na superfície do material dependerá da reação química redutiva da superfície para que isso ocorra. O hipofosfito de sódio, como agente redutor, utiliza uma solução de deposição eletrolítica. Os principais parâmetros para a deposição eletrolítica incluem:
Temperatura: Geralmente ajustada entre 70 e 90 graus Celsius.
Faixa de pH: 4.5 a 9.0, concentrando-se no pH da solução de revestimento específica e suas características de revestimento desejadas.
Taxa de deposição: geralmente na faixa de 5 a 25 micrômetros/hora.
Vantagens: Depósitos espessos podem ser revestidos uniformemente, mesmo nas geometrias mais complexas. Este processo proporciona maior resistência à corrosão e dispensa o uso de equipamentos elétricos.
Limitações: Taxa de deposição mais lenta em comparação à galvanoplastia e os materiais também são mais caros devido às soluções especializadas.
Diferenças Chaves
Mecanismo: A galvanoplastia aplica uma corrente elétrica, enquanto o processo de galvanoplastia automática ocorre por meio de uma reação química.
Cobertura de superfície: O revestimento autocatalítico proporciona uma espessura de revestimento mais uniforme sobre superfícies irregulares do que outras formas de deposição.
Custo: Embora o custo do equipamento para galvanoplastia seja alto, o custo da solução para galvanoplastia autocatalítica é geralmente mais alto.
Aplicações: A galvanoplastia é o método de escolha para acabamentos decorativos e resistência ao desgaste. No entanto, a proteção contra corrosão e a uniformidade dos revestimentos em designs complexos são mais bem obtidas com a galvanoplastia.
Ambos têm seus respectivos benefícios e podem ser escolhidos dependendo dos requisitos de qualidade da superfície, condições ambientais, propriedades do material, etc.
Entendo que a niquelagem apresenta múltiplas vantagens em relação às peças de alumínio. Primeiramente, melhora a resistência à corrosão, estabelecendo uma barreira proativa contra a degradação do alumínio em ambientes fortemente corrosivos. Em segundo lugar, aumenta a dureza superficial dos componentes, aumentando assim a resistência ao impacto mecânico e ao atrito. Isso é particularmente importante em cenários de alto atrito ou de alta resistência à carga. Além disso, a niquelagem facilita a soldagem e a condutividade, aprimorando as indústrias eletrônica e elétrica.
Especificações técnicas vitais:
Espessura do revestimento: 0.0005 a 0.005 polegadas (12.7 a 127 mícrons) para garantir o equilíbrio ideal entre robustez e delicadeza.
Dureza: 400-600 Vickers (HV) para níquel galvanizado, até 1000 HV para os tipos endurecidos.
Força de adesão: >6700 psi para garantir boa aderência a substratos de alumínio.
Resistência à corrosão: Passe no teste de névoa salina (ASTM B117) por mais de 48 horas nas condições corretas.
A eficácia e as vantagens técnicas do revestimento de níquel fazem dele um revestimento altamente eficiente para peças de alumínio.
A anodização e a galvanoplastia são processos de tratamento de superfície distintos, com objetivos e abordagens diferentes. A anodização melhora a aparência de peças de alumínio sujeitas à corrosão por meio de um processo eletrolítico que engrossa a camada de óxido natural. Isso aumenta a resistência à corrosão, a durabilidade e as características visuais da peça, protegendo principalmente o substrato em vez de acumular material. Em contrapartida, a galvanoplastia agrega valor melhorando a resistência ao desgaste, a condutividade ou a estética da peça, revestindo-a com uma fina camada de níquel, ouro ou cromo. Enquanto a anodização é específica para alumínio, a galvanoplastia é adequada para diversos metais e substratos. Além disso, o acabamento superficial obtido por anodização pode ser fosco ou colorido, enquanto a galvanoplastia geralmente produz um acabamento brilhante ou metálico.
Camadas de óxido, como as de anodização, são altamente resistentes à corrosão, não condutivas e podem suportar altas temperaturas, em torno de 600-800 °C após a leitura, dependendo do material. Essas camadas são geralmente feitas de materiais resistentes ao desgaste e apresentam dureza de 300-600 HV. Além disso, a espessura do óxido geralmente varia de 5 a 25 mícrons, projetada para garantir forte adesão ao material base e dispensar redimensionamento.
Revestimentos metálicos galvanizados melhoram o apelo estético, a condutividade e a dureza da superfície. Por exemplo, a galvanoplastia de níquel atinge uma dureza impressionante de 150-500 HV e pode suportar temperaturas entre 150-200 graus Celsius. A espessura do revestimento também está sujeita a alterações, variando de 5 a 50 mícrons, dependendo da aplicação. Além disso, os revestimentos metálicos têm a vantagem de aderir a mais substratos do que os revestimentos de óxido.
Algumas notas críticas incluem a necessidade de avaliar a resistência à corrosão, os requisitos de condutividade e o design estético, bem como outros detalhes, como o custo do substrato e os fatores ambientais desejados.
A aplicação de revestimentos como o níquel galvanizado oferece maior durabilidade às superfícies de alumínio, melhorando a resistência à corrosão, à dureza e ao desgaste. Além disso, os revestimentos de níquel aumentam a vida útil dos produtos de alumínio, proporcionando forte proteção contra fatores ambientais como umidade, produtos químicos e variações de temperatura. Os revestimentos de níquel galvanizado comuns têm uma dureza de 150-500 HV, o que comprova sua capacidade de resistir a danos mecânicos por desgaste.
Como a maioria dos revestimentos galvanizados, estes também suportam temperaturas operacionais de cerca de 150 a 200 graus Celsius, tornando-os adequados para uso em ambientes moderadamente quentes. Normalmente, a espessura do revestimento varia de 5 a 50 mícrons, dependendo da aplicação específica e dos fatores ambientais. Essa faixa é favorável, pois aprimora as propriedades da superfície, garantindo que os benefícios de peso do alumínio não sejam comprometidos.
Outro ponto que vale a pena mencionar é que o desempenho pode ser aprimorado por meio de procedimentos de pós-tratamento, como tratamento térmico ou passivação, que aumentam a uniformidade de adesão do revestimento. Ao considerar soluções de revestimento para superfícies de alumínio, é crucial analisar o ambiente operacional, as propriedades funcionais esperadas e o custo geral para equilibrar desempenho e durabilidade adequadamente.
Em relação aos custos de tratamento de superfícies, meu maior interesse reside no equilíbrio entre desempenho e preço. Normalmente, o valor total do custo depende do procedimento de revestimento, da dificuldade do material e da quantidade de itens a serem fabricados. Por exemplo, a anodização de alumínio custa aproximadamente US$ 5 a US$ 10 por metro quadrado de superfície, conferindo ao produto uma beleza extraordinária e excelente proteção contra corrosão. Além disso, outro substituto barato para a pintura a pó custa entre US$ 2 e US$ 5 por metro quadrado e oferece boa segurança, além de uma grande variedade de cores. Os tratamentos de revestimento PVD também são mais caros, em torno de US$ 15 a US$ 30 por metro quadrado, mas oferecem dureza e resistência ao desgaste muito maiores.
Para parâmetros técnicos, considero o seguinte:
É necessária uma profundidade de cobiça, por exemplo, de 5 a 50 mícrons, para as características de superfície desejadas.
Fatores ambientais expostos, como luz solar, umidade ou outros produtos químicos, marcam o limite de durabilidade.
O nível de tratamento realizado antes que a peça esteja confiável em serviço após ser produzida para necessidades específicas.
O ambiente operacional, os objetivos funcionais e as despesas do ciclo de vida devem ser estudados para encontrar uma solução ideal.
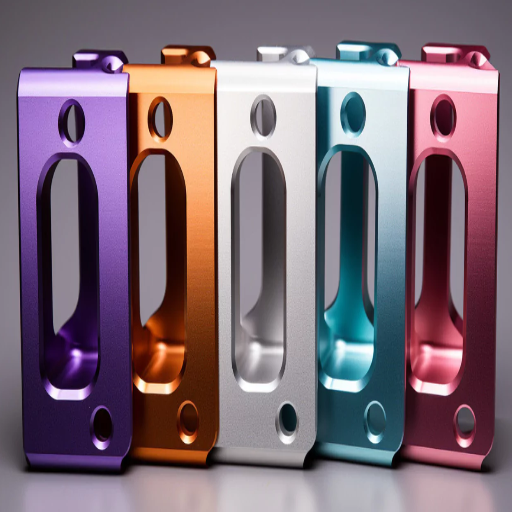
Existem muitos métodos de anodização para alumínio, cada um atendendo a uma finalidade específica.
Tipo I (Anodização com Ácido Crômico): Este método incorpora ácido crômico, resultando em um revestimento de óxido mais fino e fraco. É mais adequado para operações que exigem proteção contra corrosão e danos mínimos à resistência à fadiga, como componentes aeroespaciais.
Tipo II (Anodização com Ácido Sulfúrico): O tipo de anodização mais utilizado é o ácido sulfúrico, que produz um revestimento de óxido espesso e resistente. Este método é multiuso e requer boa resistência à corrosão da superfície e tingimento estético.
Tipo III (Anodização Dura): A anodização de revestimento duro utiliza ácido sulfúrico em temperaturas mais baixas para gerar um revestimento de óxido espesso e ultradenso. É mais adequada para processos que exigem alta resistência ao desgaste e durabilidade, como uso industrial e militar.
Os tipos diferem em características de superfície, espessura e adequação de aplicação, o que implica na necessidade de escolha dependendo dos requisitos operacionais e de desempenho.
As características, espessura, resistência e durabilidade acima da média do Tipo III ou anodização dura o tornam particularmente útil para componentes que operam sob condições extremas.
Parâmetros do processo:
Eletrólito: vem na forma de uma solução de ácido sulfúrico.
Temperatura de operação: Para camadas de óxido densas, elas geralmente estão entre 32°F (0°C) e 50°F (10°C).
Densidade de corrente: A densidade de corrente fica entre 23 e 37 amperes por pé quadrado (ASF) para dureza ideal.
A espessura do revestimento varia de 0.002 polegadas (50 mícrons) a 0.004 polegadas (100 mícrons), dependendo da aplicação.
Dureza: Com ligas de alumínio, a anodização dura atinge 60 a 70 Rockwell C.
A excepcional resistência ao desgaste protege contra a abrasão. A resistência à corrosão aprimorada prolonga a vida útil dos componentes — precisão dimensional quando controlada cuidadosamente durante a aplicação.
Benefícios:
Peças de uso aeroespacial e militar que exigem durabilidade. Componentes de máquinas industriais expostos a ambientes agressivos e baixas temperaturas. Indústrias médica e automotiva que necessitam de desempenho de longa duração.
Vendas, pesquisas e publicações de materiais e revistas médicas inspiram profissionalismo e responsabilidade pela qualidade dos materiais veiculados. Os sistemas médicos exigem pleno funcionamento para garantir a aplicação de padrões e medidas.
A anodização Tipo III garante desempenho para atender necessidades extremas de engenharia, ajustando-se adequadamente a todos os parâmetros e outros fatores ambientais.
As distinções entre a anodização com ácido sulfúrico e com ácido crômico são suas diferenças nos métodos de processamento, atributos das camadas e aplicações alvo.
Parâmetros de processamento:
A anodização com ácido sulfúrico utiliza uma solução de ácido sulfúrico (15 a 20%) em densidades de corrente de 12 a 24 pés² e temperaturas de 68 a 72 °C. Esse processo forma uma camada anodizada substancial com aproximadamente 0.0001 a 0.001 polegada de espessura.
A anodização com ácido crômico utiliza eletrólitos de ácido crômico em uma concentração de 2.5 a 3.5%, densidades de corrente mais baixas (1 a 5 A/pé²) e uma faixa de temperatura de 95 a 100 °C. A camada resultante é geralmente mais fina, de até 0.0001 polegada.
Resistência à corrosão:
A anodização com ácido sulfúrico tem excelente resistência à corrosão em relação a outros tipos e é usada em vários produtos industriais e de consumo.
A anodização com ácido crômico tem uma resistência à corrosão semelhante, no entanto, ela se destaca em aplicações sensíveis ao estresse ou à fadiga devido à camada de óxido flexível, que é mais fina e durável.
Preocupações ambientais:
A anodização com ácido sulfúrico é menos prejudicial ao meio ambiente, pois o ácido crômico inclui cromo hexavalente, uma substância perigosa e regulamentada que necessita de métodos consideráveis de gerenciamento de resíduos.
Aplicações:
Anodização com ácido sulfúrico: Utilizada para aplicações relacionadas a acabamentos coloridos em peças decorativas com resistência moderada ao desgaste.
Anodização com ácido crômico: usada para conjuntos de componentes militares e aeroespaciais de alta resistência à fadiga ou sensíveis a rachaduras.
Tais diferenças determinariam a escolha da técnica de anodização, considerando fatores específicos de projeto, operacionais e ecológicos.
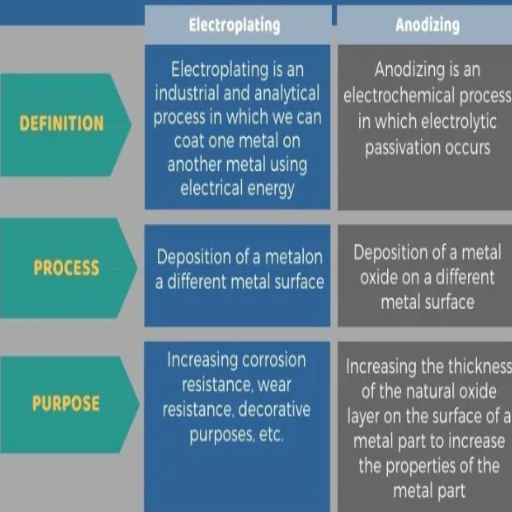
As vantagens da anodização e da galvanoplastia dependem da aplicação em questão. A anodização pode endurecer e resistir a uma camada de óxido metálico que se liga ao metal base, proporcionando durabilidade e resistência à abrasão excepcionais. Além disso, permite cores vibrantes e duráveis, especialmente em alumínio, permite o endurecimento da superfície de forma significativa sem adição de volume e aumenta a dureza da superfície sem grande aumento de peso. Além disso, é ecologicamente correta e é uma anodização com ácido sulfúrico, pois não requer substâncias supertóxicas.
A galvanoplastia proporciona um acabamento altamente refletivo para fins estéticos e condutores, assim como cromo, níquel, ouro e metais. Proporciona um efeito atraente e protege a estrutura subjacente contra a corrosão; além disso, melhora a superfície, auxiliando na condutividade, embora aplicando um revestimento mais espesso e outros componentes ambientais problemáticos. Para decidir entre os dois, é preciso considerar o que é mais importante: durabilidade, considerações de peso, impacto ambiental ou propriedades decorativas e condutoras.
O alumínio anodizado possui excelente resistência ao desgaste a longo prazo devido à camada de óxido de alta qualidade formada durante a anodização. A resistência é notavelmente menor durante os primeiros 1 a 2 anos, mas os valores de dureza superficial podem posteriormente atingir de 300 a 600 HV na escala de dureza Vickers. Também é particularmente suscetível à abrasão ou danos superficiais devido ao uso prolongado devido à camada de óxido reforçada.
A espessura da camada anodizada, geralmente entre 10 e 25 mícrons para aplicações gerais e até 50 mícrons para anodização dura, é um parâmetro-chave que influencia a resistência ao desgaste. O aumento da espessura da camada geralmente reduz a taxa de danos e desgaste. Outros elementos incluem a vedação dos poros (água quente, vedação com acetato de níquel), que protegem a camada contra partículas estranhas prejudiciais, ao mesmo tempo que aumentam a longevidade em ambientes mais severos.
O alumínio anodizado é perfeito para componentes aeroespaciais, automotivos e industriais, pois possui peso incomparável, é resistente a danos e desgaste e capaz de operar em aplicações de alto atrito. No entanto, escolher o tipo ideal de anodização e definir os parâmetros adequados são cruciais para atingir o equilíbrio desejado entre peso, resistência ao desgaste e durabilidade.
Revestimentos projetados para proteção de superfícies são uma barreira contra corrosão, desgaste e outros danos ambientais. Na minha opinião, a seleção do revestimento deve levar em consideração o uso e as características necessárias. As opções padrão são anodização, revestimento em pó e galvanização, cada uma com benefícios distintos. Por exemplo, a anodização é adequada para metais leves, como o alumínio, cuja espessura pode ser aumentada em 10 a 50 mícrons, dependendo dos requisitos da aplicação. O revestimento em pó é caracterizado pela durabilidade superior, resistência ao impacto e ampla seleção de cores. A galvanização também se destaca entre os revestimentos que previnem a ferrugem, aplicando um revestimento de zinco como camada protetora. Considerações importantes são a rugosidade da superfície, a força da adesão e a quantidade de exposição ambiental, que, por sua vez, precisam ser compatíveis com as demandas operacionais impostas ao componente.
Fornecedor líder de usinagem CNC de metal na China
A: A anodização e a galvanoplastia são processos eletroquímicos que modificam a superfície do alumínio, mas diferem em vários aspectos fundamentais. A anodização cria uma camada protetora de óxido na superfície do alumínio, enquanto a galvanoplastia envolve a deposição de uma fina camada de outro metal sobre a superfície do alumínio. A anodização realça as propriedades naturais do alumínio , enquanto a galvanoplastia adiciona novas propriedades ao material de revestimento.
R: A anodização do alumínio oferece diversos benefícios: aumenta a resistência à corrosão, melhora a resistência ao desgaste, proporciona isolamento elétrico e aprimora a aparência estética das peças de alumínio. O revestimento anódico é parte integrante da superfície metálica, tornando-o mais durável do que outros tratamentos de superfície. Além disso, a anodização permite uma ampla gama de opções de cores e pode ser combinada com diferentes acabamentos para efeitos únicos.
R: Algumas desvantagens da anodização incluem: ela só pode ser aplicada em alumínio e suas ligas, o processo pode alterar ligeiramente as dimensões da peça, pode ser mais caro do que outros métodos de acabamento e ácidos ou bases fortes podem danificar a camada anodizada. Além disso, o processo de anodização envolve produtos químicos que exigem manuseio e descarte cuidadosos.
A: A galvanoplastia consiste na deposição de uma camada de metal sobre a superfície do alumínio, enquanto a anodização cria uma camada de óxido a partir do próprio alumínio. O processo de galvanoplastia utiliza uma fonte externa de íons metálicos em uma solução eletrolítica, enquanto a anodização utiliza os íons metálicos do ânodo da peça de alumínio . A galvanoplastia pode ser aplicada a diversos metais, enquanto a anodização é específica para o alumínio e suas ligas.
R: Os tipos comuns de revestimento de alumínio incluem o revestimento de níquel, que proporciona uma superfície desafiadora e resistente ao desgaste; o revestimento de cobre, frequentemente usado como base para outros acabamentos; o revestimento de cromo, para um acabamento brilhante e decorativo; e o revestimento de ouro, para condutividade elétrica e resistência à corrosão. O revestimento de zinco também é, às vezes, usado por suas propriedades de proteção contra corrosão.
R: A tecnologia de anodização difere do revestimento em pó em vários aspectos. A anodização é um processo eletroquímico que modifica a superfície do alumínio, enquanto o revestimento em pó é um processo de acabamento a seco que aplica um revestimento separado à superfície metálica. Acabamentos anodizados são normalmente mais finos e duráveis do que os revestimentos em pó. No entanto, o revestimento em pó oferece uma gama mais ampla de cores e pode ser aplicado a diversos materiais, não apenas ao alumínio.
R: Embora seja possível combinar anodização e galvanoplastia em peças de alumínio, isso não é comum devido a potenciais problemas de adesão. Normalmente, a anodização é realizada primeiro, seguida pela galvanoplastia. No entanto, isso requer um controle cuidadoso do processo, pois o revestimento anódico pode interferir no processo de galvanoplastia. Na maioria dos casos, os fabricantes escolhem a anodização ou a galvanoplastia com base nos requisitos específicos da peça de alumínio e na aplicação pretendida.
R: O ponto de fusão relativamente baixo do alumínio (em torno de 660 °C ou 1220 °F) afeta tanto os processos de anodização quanto os de galvanoplastia. Na anodização, a temperatura máxima do tanque de anodização é limitada, afetando a velocidade e as características da formação da camada de óxido. Na galvanoplastia, o baixo ponto de fusão pode causar problemas em alguns processos de galvanoplastia de alta temperatura, podendo levar a deformações ou outros defeitos na peça de alumínio. É por isso que o controle cuidadoso da temperatura é crucial ao trabalhar com alumínio em ambos os métodos.

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →