

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Alisar componentes impressos em 3D para uma aparência profissional é útil para melhorar sua aparência e funcionalidade, seja para um protótipo, modelo ou peça de uso final. Eles geralmente exigem pós-processamento para transformar modelos impressos em 3D que têm uma superfície áspera e textura em camadas em um acabamento suave. Uma das técnicas mais eficazes para refinar impressões em 3D é o lixamento. O lixamento pode suavizar superfícies ásperas em superfícies elegantes visualmente mais agradáveis. Neste guia, você aprenderá sobre todo o processo de lixamento, desde a preparação da sua impressão até a seleção correta de ferramentas e materiais. Depois de ler este artigo, você estará equipado com conhecimento e dicas para ajudá-lo a obter um ótimo acabamento em suas peças impressas em 3D, independentemente do seu nível de habilidade.
A seleção da lixa para peças 3D deve levar em consideração os níveis de granulação e as características do material da lixa. Comece removendo linhas de camada e outras imperfeições usando granulações grossas de 100-200. Em seguida, mude para 400-600 mais finas para alisar e refinar a superfície. Para o acabamento final, faça o polimento com granulações ainda maiores, como 1000 e acima. É sugerido usar lixa úmida e seca, pois o calor criado impede e não ocorre dano ao material do filamento. A lixa em si também deve ser adequada para o material de impressão, que pode ser PLA, ABS ou resina, sem causar arranhões indesejados ou desgastar o material de impressão.
Se você seguir corretamente esses passos com os materiais certos, você obterá uma superfície muito fina em suas impressões 3D. O lixamento úmido adequado não só sofisticou a aparência do projeto, mas também a durabilidade da superfície pintada ou revestida.
Para obter um acabamento superficial perfeito , é fundamental atentar para a sequência de lixamento, o tipo de abrasivo utilizado e a direção do lixamento. Lixadeiras mecânicas removem o material bruto com lixas grossas, passando para grãos mais finos até chegar a superfícies lisas e sem riscos, como ocorre no polimento de metais com abrasivos de granulometria progressivamente mais fina. A direção uniforme da lixadeira garante a remoção homogênea de material da superfície, eliminando áreas que não foram lixadas uniformemente. A escolha do substrato adequado, como óxido de alumínio para metais ou carbeto de silício para plásticos, melhora consideravelmente o acabamento superficial. Todos esses parâmetros, em conjunto, determinam o conforto e a eficiência do trabalho realizado com a máquina para madeira e, consequentemente, a beleza e a resistência da peça finalizada.

Lixar é um processo muito útil para polir impressões 3D PLA, eliminando linhas de camada. Este processo começa com lixa grossa, como 100 grãos e, depois, podem ser usadas lixas mais finas, como 400 ou até 1000. Lixar com água, também conhecido como lixamento úmido, é muito útil porque reduz o atrito e o risco de superaquecimento do material. Para obter os melhores resultados, o lixamento deve ser executado em círculos ou movimento linear. No geral, o alto desempenho estético e funcional das impressões PLA pode ser bastante aprimorado por meio deste processo.
Para obter um acabamento impecável nas impressões em PLA, é necessário usar lixa fina de grão 400 a 1000. A lixa de grão mais fino remove os riscos deixados pela lixa de grão mais grosso, proporcionando um acabamento completo. É fundamental aplicar lixa úmida durante esse processo, pois ela ajuda a evitar o acúmulo de poeira e óleo que podem deformar o PLA. Uma cobertura uniforme e consistente com lixa de grão 400 ou inferior resulta em uma aparência mais refinada, deixando as impressões em PLA com um aspecto elegante, perfeito para exibição.
Devido à fragilidade da resina, o escárnio pode ser feito, mas com uma abordagem cautelosa. Comece com uma lixa grossa, variando de 200 a 400 para remover marcas de suporte e achatar superfícies como o trabalho de preparação. Após o trabalho de preparação inicial, comece a usar lixas mais finas variando de 800 a 1500 para suavizar as bordas ásperas para um acabamento mais polido. Lixar com água produzirá melhores resultados, reduzindo a poeira liberada e evitando a imersão em lixa entupida e, mais importante, manterá o controle sobre todo o processo. Certifique-se sempre de lixar com pressão suave para evitar lixar demais ou danificar os detalhes mais finos da resina. Para um acabamento mais requintado e profundo, polir ou aplicar uma camada transparente pode ajudar na clareza da resina.
Diferenças como propriedades de superfície e durabilidade dos materiais usados na impressão 3D justificam o uso de diferentes técnicas de lixamento.
O planejamento e a execução cuidadosos durante a seleção de técnicas e ferramentas de lixamento de acordo com os materiais garantem que os requisitos específicos de cada impressão sejam atendidos de maneira detalhada e complexa.
Por meio de aplicação de primer e pintura, além dos devidos retoques finais, os materiais podem ser adaptados com precisão à finalidade pretendida, garantindo um desempenho suave.

Para garantir eficiência no fluxo de trabalho de pós-processamento de peças impressas em 3D, certifique-se de se equipar com essas ferramentas.
Se você seguir esses passos, seu projeto não parecerá mais uma bagunça de jateamento de areia e parecerá suave e profissional.
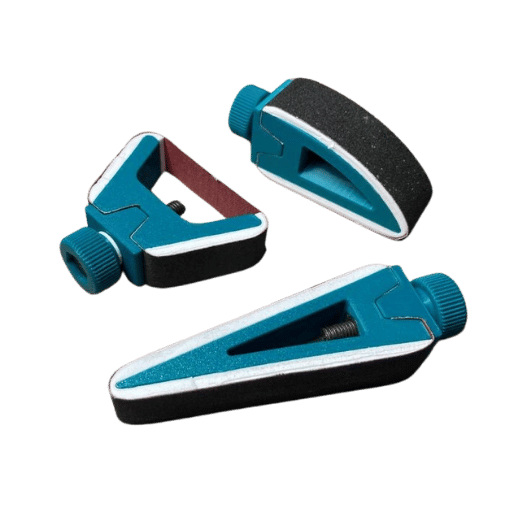
Ao lixar, o principal desafio que precisa ser enfrentado nos objetos de manufatura aditiva é a serragem, precisamos cuidar de saliências, caroços ou até mesmo linhas de camadas e preenchê-las adequadamente. Use uma lixa grossa ou uma esponja de lixa para atingir efetivamente as falhas mais pronunciadas. Elas devem ser alisadas e polidas ao longo do tempo com uma lixa fina. Ao concluir esta tarefa, certifique-se de que o objeto esteja bem apoiado para que não haja danos durante o processo de lixamento. Pequenas limas ou instrumentos de lixamento podem ajudar a lidar com regiões difíceis ou detalhes intrincados. Junto com isso, o enchimento de massa também pode ajudar com lacunas como a borda externa de componentes impressos em 3D, juntamente com algumas formas onduladas. Isso ajuda na melhor preparação da superfície em menos tempo.
Peças de fabricação aditiva auxiliares podem ser colocadas na tinta para um acabamento brilhante, mas o cuidado e a preparação adequados devem ser seguidos ao longo das bordas para que fique perfeito. O primer para materiais específicos funciona melhor para componentes de plástico, então use um que combine melhor com a impressão 3D. Também garante que uma superfície plana e uniforme seja preparada junto com melhor capacidade de aderência da tinta. Junto com isso, borrife finamente colocando a lata a cerca de 6 a XNUMX polegadas de distância pode fazer a distribuição nivelada igualmente. Camadas de acabamento de primer com cada camada enquanto deixa secar completamente como sempre se deve fazer.
Após a aplicação do primer, o próximo passo envolve a preparação da superfície. Use uma lixa fina de 400 a 800 grãos e lixe levemente a superfície até ficar lisa. Quando se trata da tinta, certifique-se de usar tinta spray brilhante de qualidade ou tinta acrílica destinada ao uso em plástico. A tinta deve ser aplicada em camadas finas e uniformes com amplo tempo de secagem entre as camadas para permitir que a tinta seque completamente para evitar gotejamento ou revestimento irregular. Após a pintura, é ideal selar a superfície com uma camada de acabamento brilhante transparente para maior proteção e melhoria do brilho. Lembre-se sempre de seguir o tempo de secagem necessário para cada etapa para que os resultados sejam ótimos.
R: O lixamento precisa ser feito para atingir a estética máxima de uma impressão 3D. Primeiro, ele remove as linhas de camada. Segundo, ele pode servir como uma etapa de preparação de tinta. O lixamento leva a melhores resultados estéticos e funcionais para impressões de resina FDM e 3D, o que leva a impressões 3D de alta qualidade.
R: Ao lixar, geralmente é feito em etapas, começando com uma lixa áspera, que é em torno de 200, e depois gradualmente passando para uma lixa mais fina para polir. O lixamento grosso ajuda a lidar com as características da impressão e auxilia no alisamento posterior com uma lixa média.
R: Na maioria dos casos, lixar úmido faz mais sentido, especialmente com impressões FDM e ABS, pois melhora a qualidade do acabamento. O lixamento úmido é melhor porque há menos poeira e o papel tem menos probabilidade de entupir, o que é bom para o resultado geral.
A: Com uma altura de camada menor, as impressões são mais fáceis de lixar devido às camadas mais finas, resultando em menos linhas de camada visíveis. Impressões de camada mais alta, por outro lado, exigirão lixamento mais extenso para atingir uma superfície lisa.
R: Sim, o tratamento com vapor de acetona é uma etapa de acabamento comumente realizada com impressões em ABS. Ele é capaz de dissolver os níveis externos da impressão e, assim, criar uma superfície lisa sem a necessidade de lixamento excessivo.
R: Para peças funcionais, o acabamento mais preciso é sempre obtido lixando cuidadosamente o excesso de material. Tirar muito pode destruir as dimensões. Se outros acabamentos forem adicionados, lixe sob a camada e certifique-se de que a superfície esteja funcional após a camada.
R: Se você quiser ajustar suas configurações para que as impressões sejam mais fáceis de lixar, é aconselhável diminuir a altura da camada enquanto diminui a velocidade. Essas mudanças geralmente resultam em um lixamento aparentemente sem esforço.
R: Ao lixar impressões de resina 3D, é melhor usar lixamento úmido para reduzir a quantidade de calor gerado e poeira criada. Como a resina UV tende a ser mais quebradiça, é melhor ser gentil e controlar o lixamento para evitar danificar a superfície da impressão.
A: Seguir o procedimento correto de lixamento para impressões 3D resultará em uma superfície lisa com o mínimo de linhas de camada. A superfície estará pronta para pintura ou outros processos de acabamento, dependendo do material utilizado e do nível de detalhe da superfície lixada.
1. Efeito do lixamento e do tratamento com plasma de peças impressas em 3D na adesão à madeira com adesivo de PVAc
2. Acabamento superficial de poliéter-éter-cetona amorfa fabricada por FDM e seu compósito reforçado com fibra de carbono por fresagem a seco
3. Microválvulas e microbombas impressas em 3D no estilo Quake
4. Lixa
5. Impressão 3D

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →