

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Alumínio anodizado e aço galvanizado são frequentemente as únicas opções para acabamentos metálicos. Com cada um desses metais apresentando vantagens distintas, ambos são úteis em seus campos específicos. É essencial conhecer suas características, profissionais e contras para tomar uma decisão informada. Este guia analisa esses dois acabamentos em profundidade, examinando sua fragilidade, estética, resistência à corrosão e ambientes adequados. Esta análise detalhada ajudará os profissionais de construção, design e fabricação a identificar o acabamento apropriado para seus projetos. Continue lendo para aprender os fundamentos da anodização e galvanização e as considerações práticas que ajudarão a refinar o processo de tomada de decisão.
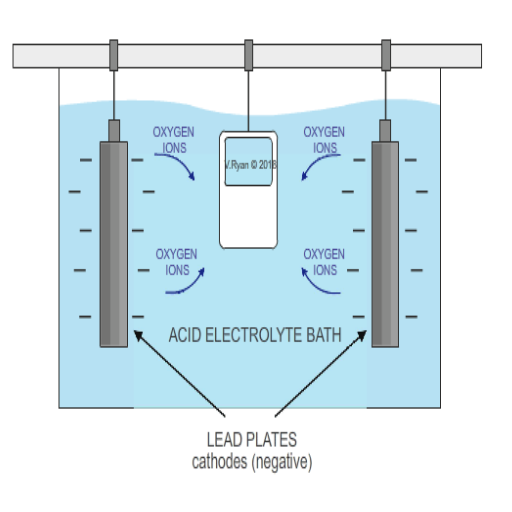
Anodização é um procedimento eletroquímico que melhora a cobertura oxidada natural na superfície de um metal, especialmente em alumínio. Ele compreende submergir o metal em um banho de eletrólito ácido e usar uma corrente elétrica para criar um acabamento duradouro que é resistente à corrosão e tem apelo estético. Ao contrário de revestimentos ou tinta, a anodização se torna parte da superfície do metal, tornando-a difícil de descascar ou quebrar. Além disso, adiciona cor ao mesmo tempo em que melhora a aparência da peça anodizada, tornando-a útil em muitas indústrias.
O processo eletroquímico de anodização consiste em algumas etapas cruciais para atingir um acabamento de boa qualidade e vida útil longa. Abaixo está o resumo dos valores e etapas mais essenciais:
Preparação de Material
A superfície do metal, mas mais frequentemente do alumínio, tem que ser limpa adequadamente para se livrar de poeira, óleos e outros contaminantes. Os métodos de limpeza padrão usam produtos químicos como desengorduramento ou polimento mecânico, garantindo uma superfície uniforme e ativa.
Seleção de eletrólitos
O metal é mergulhado em uma solução de eletrólitos, neste caso, 15 a 20 por cento de ácido sulfúrico por volume. A temperatura do banho é de 20 a 22 graus Celsius ou 68 a 72 graus Fahrenheit.
Aplicação da corrente elétrica
Aplicando uma Corrente Contínua (CC), o alumínio é colocado em contato com um material inerte (chumbo ou aço inoxidável) que serve como um cátodo. Conforme a melhor prática, a densidade de corrente é definida para um valor no intervalo de 10 a 20 A/ft² (1-2 A/dm²).
Duração da anodização
Para a maioria das aplicações, o tempo para afinar o filme de óxido anódico aumenta entre 20 e 45 minutos. A espessura máxima da camada de óxido anódico é de aproximadamente 0.0001 a 0.001 polegadas (2.5-25 mícrons).
Coloração/ Selagem
Após a formação da camada de óxido anódico, a superfície pode ser colorida para fins estéticos. Como etapa final, a selagem com água quente ou uma solução de acetato de níquel aumenta a resistência à corrosão e produz um acabamento não poroso.
Alterar esses parâmetros pode atender aos requisitos de espessura, resistência e beleza da camada de óxido, tornando a anodização versátil para aplicações decorativas e funcionais. Especificidades para outras aplicações também podem ser definidas como adequadas.
O aprimoramento efetivo das características do alumínio anodizado é feito notavelmente usando a camada de óxido devido aos seus valores protetores, estruturais e estéticos. Esta espessa camada de óxido é cultivada eletroliticamente, funcionando como uma barreira protetora contra oxidação, desgaste mecânico e degradação do entorno. A camada de óxido é estável o suficiente para ser não condutora, colorida ou selada para melhores propósitos masculinos e estéticos. A seguir estão as contribuições fundamentais e características técnicas relacionadas da camada de óxido do alumínio anodizado:
Resistência à Corrosão
A camada protetora de óxido garante que o alumínio não se combine facilmente com oxigênio ou umidade, aumentando significativamente sua vida útil. Para operações normais de anodização, algumas das espessuras mais comuns são de 5 a 25 mícrons e, para alguns usos especiais, a anodização dura leva até 45 a 100 mícrons.
Resistência à abrasão
A dureza aumenta a resistência ao desgaste da camada de óxido. O alumínio anodizado duro atinge 350-500 HV (Dureza Vickers), tornando-o adequado para componentes industriais e mecânicos.
Propriedades dielétricas
Devido à natureza não condutiva do óxido, o alumínio anodizado é útil como um isolante elétrico. A tensão de ruptura geralmente corresponde à espessura da camada de óxido, que tem uma média de 25-50 volts por mícron, tornando-a ideal para alumínio anodizado.
Melhoria estética
A camada de óxido de uma estrutura porosa pode absorver corantes coloridos, ajudando a criar vários acabamentos decorativos. Selar a superfície, por exemplo, em água quente ou acetato de níquel garante a estabilidade da cor e melhora a estética do produto.
customizability
As variáveis de anodização de densidade de corrente, de um a três A/dm ao quadrado, composição do eletrólito, comum é ácido sulfúrico de dez a vinte por cento, e o tempo também é controlado para garantir que as necessidades específicas da aplicação sejam atendidas dentro dos parâmetros definidos.
A camada de óxido projetada embeleza e protege o material base, proporcionando um alto grau de liberdade para uma ampla gama de indústrias, da aeroespacial aos bens de consumo, para personalizar o alumínio tanto para fins funcionais quanto visuais.
A reação eletroquímica ocorre subsequentemente no eletrodo de alumínio quando uma corrente elétrica externa é fornecida à célula eletrolítica; portanto, o sistema é ativamente fortalecido. Eu garanto que o alumínio seja anodo durante a imersão no eletrólito, geralmente uma solução de ácido sulfúrico de concentração de 10-20%. Nesta fase do processo, os íons de oxigênio do eletrólito oxidarão na superfície do alumínio para gerar uma camada de óxido que pode ser sustentada mecanicamente. Isso inclui a densidade de corrente de trabalho de 1-3 A/dm² e uma voltagem de 12-20 V. A temperatura da solução de eletrólito de sulfato é mantida entre 15-20 °C durante esta fase, durante a qual o óxido não superaquecerá, tornando a anodização consistente e uniforme.
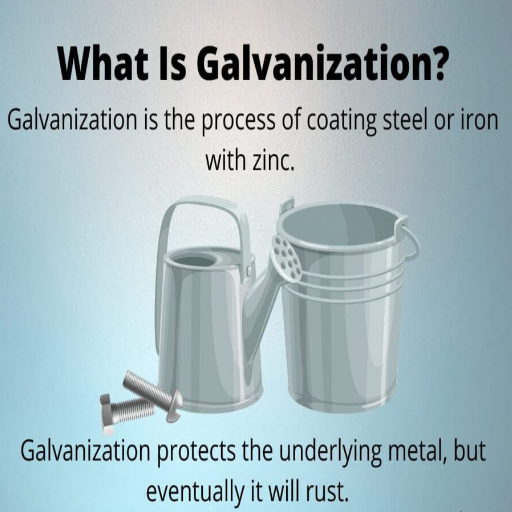
O processo de galvanização inclui uma etapa de revestimento de zinco na qual uma subcamada de zinco é pintada na superfície do metal. O acúmulo de ferrugem e corrosão no metal pode ser efetivamente mitigado ao fornecer uma cobertura protetora sem umidade ou oxigênio. Além disso, o zinco também é benéfico para dar proteção sacrificial; o zinco, quando arranhado, irá corroer antes do metal base. Isso garante a durabilidade e utilidade do revestimento em condições adversas por um período prolongado.
Para garantir que a aplicação de uma camada de zinco continue sem problemas de descascamento ou delaminação, uma sequência de etapas melhor referidas e preparação da superfície deve ser implementada antes do revestimento. Essas etapas geralmente consistem no seguinte:
Preparação da superfície
O primeiro passo envolve a limpeza correta da superfície do revestimento ou do substrato de aço por meio de óleos, ferrugem e desengorduramento de sujeira. Alguns dos procedimentos de limpeza são os seguintes:
Limpeza dimensional – Remove graxas e óleos.
Decapagem – Eliminação de ferrugem ou incrustações de laminação usando soluções ácidas como ácido clorídrico.
Fluxagem – Procedimento de aplicação de uma substância fundente para evitar que ocorra oxidação antes que o revestimento seja feito.
Aplicação de zinco
Dependendo da gravidade do dano contra o qual se deseja proteger, o revestimento de zinco será aplicado usando um destes métodos: A galvanização por imersão a quente é um método em que, em vez de submergir o aço em um banho ou despejar zinco sobre ele, ele é mergulhado em zinco fundido a 450 graus Celsius.
Galvanoplastia: Uma corrente passa pelo aço e pelas células eletrolíticas, permitindo que íons de zinco sejam depositados na superfície para formar uma fina camada de revestimento de zinco.
Pulverização térmica: o zinco é aquecido até derreter e pulverizado para cobrir uma área de superfície maior.
Resfriamento e Inspeção
Após o aço ser revestido, o revestimento de zinco eletrogalvanizado é inspecionado visualmente para confirmar que ele atende aos requisitos de uniformidade e está dentro dos limites de espessura especificados. Os limites especificados ideais para revestimentos de zinco são:
45-85 mícrons para aplicações de uso geral.
100-200 mícrons para outras aplicações na indústria pesada e marítima.
Usando métodos específicos, o revestimento de zinco é a maneira mais econômica, duradoura e confiável de proteger o aço sob diferentes condições.
Ao comparar o aço galvanizado com outros acabamentos, sua resistência à corrosão, custo, durabilidade contra danos e efeitos ambientais são considerados.
1. Proteção contra corrosão:
O aço galvanizado tem a proteção mais importante por meio do revestimento de zinco, que atua como uma barreira física e uma camada de sacrifício, portando-o. O aço galvanizado supera o aço inoxidável em qualquer ambiente que não seja condições marítimas ou químicas extremas, que é resistente devido à sua camada de óxido de cromo natural. O aço revestido a pó tem algum nível de resistência, mas tem proteção de superfície e é menor do que o revestimento galvanizado se lascado ou arranhado.
Parâmetros técnicos:
Aço inoxidável, teor mínimo de cromo de 10.5%. Aço inoxidável, revestimento de zinco de 45-200 microns dependendo da aplicação, Aço com revestimento em pó, espessura típica do revestimento é de 50 a 150 microns.
2. Eficiência de custo:
Entre todos os acabamentos, o revestimento de zinco é o mais econômico, e o aço inoxidável se destaca devido ao material base, cromo e níquel. O revestimento em pó também é moderadamente danificado, mas, se danificado, necessita de maiores gastos com manutenção ao longo do tempo.
3. Durabilidade:
A ligação metalúrgica entre o aço e o revestimento de zinco aumenta ainda mais a resistência ao impacto e à abrasão. O aço inoxidável é durável devido à sua força e resistência ao desgaste físico e químico. O aço revestido com pó tem uma aparência mais atraente e atende ao seu propósito, mas não possui o mesmo nível de durabilidade e deve ser reaplicado para ter boa aparência e funcionar.
4. Impacto Ambiental:
O aço galvanizado é mais sustentável, pois o zinco necessário para a galvanização é naturalmente abundante e reciclável. A longevidade e a reciclabilidade do aço inoxidável são louváveis, mas ele tem uma pegada maior devido aos processos intensivos em energia usados durante a produção. Embora o revestimento em pó seja menos prejudicial quando aplicado, ele depende de materiais de base orgânica que podem não ser recicláveis garantidos.
Considerando o equilíbrio entre custo, desempenho e sustentabilidade, o aço galvanizado continua sendo uma escolha superior para muitas aplicações, especialmente aquelas que exigem proteção contra corrosão durável e econômica ao longo do tempo.
A galvanização fornece resistência excepcional à corrosão por meio do revestimento protetor de zinco em superfícies de aço, que protege contra elementos como oxigênio e umidade. A camada de zinco evita o contato com o aço e elementos causadores de corrosão, ao mesmo tempo em que fornece proteção sacrificial ao corroer em vez do aço subjacente. Isso é especialmente útil para condições severas, como áreas costeiras e industriais.
Principais parâmetros técnicos da galvanização:
Espessura do revestimento: Geralmente, 45 a 85 mícrons, de acordo com a finalidade pretendida e o método de galvanização.
Pureza do zinco: geralmente 98%-99% de Zn, garantindo desempenho confiável.
Vida útil: 50 anos em áreas rurais e 20-25 anos em áreas urbanas ou industriais.
Taxa de corrosão: o zinco sofre corrosão de 1 a 2 mícrons anualmente em condições atmosféricas normais.
Estas são apenas algumas das razões pelas quais a galvanização é líder de mercado em termos de custo-benefício e durabilidade.
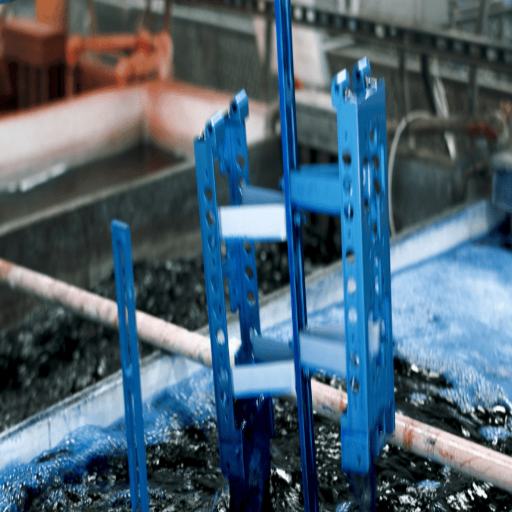
Anodização e galvanização referem-se a duas abordagens para aplicação de tratamentos de superfície destinados à proteção e manutenção, cada uma com uma finalidade e procedimento exclusivos.
Processo:
Este procedimento eletroquímico é usado principalmente em alumínio. A anodização ajuda o metal a melhorar sua camada de óxido natural para aumentar a resistência à corrosão. Também permite a aplicação de corante para acabamentos estéticos.
Na amalgamação, o aço ou o ferro passam por uma aplicação de revestimento de zinco por meio de um procedimento de imersão a quente ou eletrogalvanização. Isso oferece proteção antiferrugem de longo prazo.
materiais:
Esta é uma anodização de metal não ferroso, que é feita somente de alumínio. Uma faixa que é classificada como anodização é de metais não ferrosos.
Anodização é usada para metais ferrosos de amálgama, como aço ou ferro, em telhados. Para esse propósito, também é usada para alumínio.
Objetivo:
O método de anodização visa obter degraus com valor estético e alta durabilidade, permitindo variação de cores e acabamentos lisos.
O foco é uma forte resistência à corrosão, especialmente em condições industriais e externas adversas.
Características da camada:
Essa camada se une à superfície de alumínio e é fina, porém forte: a camada de óxido anodizado.
O revestimento de zinco galvanizado com outros compostos forma uma camada protetora de sacrifício que protege o metal subjacente da corrosão.
Essas diferenças elucidam os benefícios específicos que cada abordagem oferece e auxiliam na decisão de qual escolher com base no material e no uso pretendido.
Resistência à corrosão:
A anodização usa uma camada de óxido que ajuda na resistência à corrosão, especialmente em ambientes ácidos ou úmidos. Em casos em que a superfície é arranhada, sua proteção não é tão útil.
A galvanização protege contra a corrosão por meio de um revestimento de zinco que forma uma camada de sacrifício ao longo do tempo. Ela permite que o zinco reaja com o ambiente ao redor, criando uma pátina protetora e valiosa em ambientes industriais e severos.
Durabilidade:
Camadas anodizadas são muito resistentes ao desgaste, o que as torna duradouras, mas extrema resistência mecânica pode causar danos.
Embora mais duráveis, os revestimentos galvanizados são mais propensos à deterioração por esgotamento de zinco em locais altamente corrosivos. No entanto, eles têm um desempenho muito melhor em situações de desgaste.
Parâmetros do aplicativo:
Anodização:
Espessura da camada: Mistura entre 5 e 25 mícrons, dependendo da aplicação.
Melhor para ligas de alumínio.
Pode ser mergulhado para fins decorativos e melhorar a estética.
Galvanização:
Espessura do revestimento (imersão a quente): varia de 50 a 150 mícrons para um revestimento áspero.
Adapta-se a superfícies de ferro ou aço, especialmente em obras de construção ou marítimas.
Manutenção e Longevidade:
Superfícies anodizadas necessitam de pouca manutenção, exceto a necessidade de reanodização caso a camada seja destruída.
O zinco galvanizado precisa de verificações regulares para repor o zinco, especialmente quando ácido ou salgado.
Aspectos ambientais:
Os processos de anodização utilizam substâncias inofensivas que não são prejudiciais ao meio ambiente e são consideradas ecologicamente corretas.
A galvanização pode gerar resíduos metálicos perigosos e resíduos perigosos, dependendo de como é realizada.
Este estudo destaca a importância de escolher anodização ou galvanização com base em condições ambientais específicas, compatibilidade de materiais e vida útil pretendida para máxima eficiência.
Assim como a galvanização, a anodização serve como revestimento e medida de proteção contra corrosão. Neste caso, a anodização e a galvanização dependem do uso e das condições ambientais.
No caso do alumínio, a anodização constrói ainda mais a camada de óxido natural para aumentar a dureza, durabilidade, resistência à corrosão e superfície. Em termos leigos, essa camada funciona perfeitamente para pessoas com condições corrosivas baixas a moderadas. O alumínio anodizado faz maravilhas em ambientes que não incluem arredores marinhos. No entanto, condições ácidas ou alcalinas extremas podem precisar de alguma vedação.
Segue uma análise mais técnica:
Espessura do filme seco: A espessura padrão é de 45 a 85 mícrons, mas pode aumentar para 200 mícrons para aplicações pesadas.
Taxa de corrosão para ambientes marinhos: 1 – 3 mícrons/ano.
Considerações finais:
Para componentes de alumínio, a resistência à corrosão é excelente, com maior apelo, resistência e beleza.
A galvanização protege as estruturas de aço de condições corrosivas e severas. Isso é particularmente verdadeiro em ambientes úmidos e marinhos, onde o aço é exposto a condições severas.
Acredito que a proteção contra corrosão se mostra eficaz quando se considera o material de base, o ambiente de exposição, a vida útil desejada e os custos examinados.
Ao avaliar os aspectos de resistência e ferrugem, atribuo valor à anodização e galvanização em termos de funções e elementos tecnológicos. Para peças de alumínio, a anodização serve como um mecanismo preventivo, pois forma uma espessa camada de óxido que protege o metal contra corrosão, arranhões e outros desgastes corrosivos. A quantidade de óxido que pode ser formada por esse método é entre 0.0004 polegadas e 0.0012, dependendo de muitos fatores internos e externos. Para peças de metal de aço, a galvanização é um revestimento com zinco para proteção. Ele protege o metal base e permite obstrução física, ao mesmo tempo em que protege contra corrosão do metal base, o que é um recurso adicional mesmo quando o invólucro está desgastado. O revestimento padrão usado é a galvanização por imersão a quente, que fornece uma camada de zinco de 70-200 mícrons, que demonstrou resistir à ferrugem por décadas de cerca de 20-50 anos se for cuidado, principalmente quando usado em ambientes hostis e úmidos.
Concluindo, eu diria que há vantagens em cada método. Eu escolheria a anodização para componentes mais leves que precisam de um acabamento elegante. Ao mesmo tempo, eu escolheria a galvanização para estruturas pesadas que provavelmente serão expostas a condições ambientais adversas. Minha escolha é influenciada diretamente pela compatibilidade do material, exposição ao ambiente e longevidade esperada.
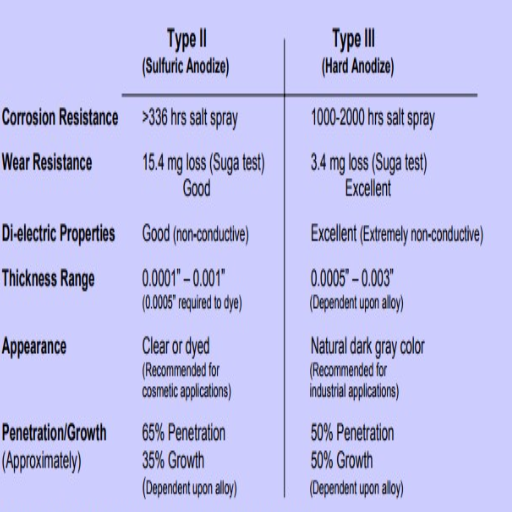
Muitos tipos de anodização são projetados para tarefas específicas e produzem resultados específicos:
Tipo I (Anodização com Ácido Crômico): O uso de ácido crômico enquanto produz uma película forte de óxido anódico e ácido é benéfico para peças que sofrem altos níveis de corrosão e aplicações na indústria aeronáutica que exigem dimensões baixas para serem alteradas.
Tipo II (Anodização com Ácido Sulfúrico): Mais frequentemente usado, a aplicação de ácido sulfúrico neste tipo cria revestimentos amplos e espessos, incluindo aqueles destinados à decoração e aqueles que visam aumentar a resistência da superfície.
Tipo III (Anodização Dura): Também conhecida como anodização de revestimento duro, esta forma proporciona o revestimento mais desafiador e mais caro de oxidação anódica, que provavelmente proporciona uma vida útil excepcional para peças de automóveis ou máquinas pesadas, tendo extrema resistência ao desgaste.
A escolha do tipo para um caso específico depende das propriedades do material, das necessidades funcionais e de critérios relativos ao ambiente.
Anodização com ácido sulfúrico, ou anodização Tipo II, é talvez a forma mais comum porque é útil em muitas aplicações. O processo envolve a imersão de uma peça de alumínio em uma solução de eletrólito de ácido sulfúrico enquanto passa corrente através dela. Isso leva ao crescimento de óxido na superfície, que é dura e resistente à corrosão.
Marcos importantes da tecnologia de anodização em solução de ácido sulfúrico são os seguintes:
Concentração de eletrólito: 10% a 20% de ácido sulfúrico em peso.
Temperatura: Entre 20 a 22 graus C para formação adequada da camada de óxido no alumínio.
Densidade de corrente: 12 a 24 amperes por pé quadrado. Determina a uniformidade da camada e o tempo que leva para criá-la.
Duração da anodização: varia entre 15 a 60 minutos, dependendo da espessura de revestimento desejada.
Espessura do revestimento: 0.0002 a 0.001 polegada é ideal para a maioria dos usos decorativos e de proteção.
Esta técnica é famosa por sua facilidade de operações subsequentes como tingimento e selagem; assim, várias cores podem ser aplicadas junto com revestimento durável. Seu baixo custo e capacidade de atingir diferentes objetivos de desempenho são o motivo pelo qual quase todas as indústrias preferem a anodização em ácido sulfúrico.
Devido à sua resistência à corrosão inigualável e baixo efeito nas dimensões dos materiais, a anodização com ácido crômico é utilizada principalmente em indústrias e no setor aeroespacial. Neste processo, a anodização é feita em uma solução de ácido crômico com concentração de peso variando de 5 a 10%, mantendo as temperaturas de processamento de 35 a 40 graus Celsius. A densidade de corrente na anodização é controlada entre 7 a 15 amps para cada pé quadrado (ASF), e o tempo necessário para processar depende das propriedades necessárias, que variam entre 30 e 60 minutos.
A principal característica da anodização com ácido crômico é a formação de finas camadas protetoras, geralmente com espessura entre 0.00005 e 0.0005 polegadas. Devido à sua espessura reduzida, essas camadas são ideais para a proteção de alumínio e suas ligas, auxiliando na engenharia de precisão de componentes estruturais na indústria aeroespacial. A anodização com ácido crômico é altamente eficaz na inibição da corrosão, especialmente em alumínio e suas ligas , tornando-se o método preferido na indústria aeroespacial.
A anodização com ácido crômico se destaca porque pode infiltrar-se em fendas e costuras notavelmente bem em comparação a outros processos de anodização, protegendo uniformemente geometrias complexas. No entanto, o ácido crômico é uma substância tóxica e perigosa que precisa de manuseio cuidadoso e adesão estrita às políticas ambientais. A combinação de resistência à corrosão, baixa mudança dimensional e sensibilidade a outros materiais torna esse processo relevante em setores industriais desafiadores.
Conhecida como anodização de revestimento duro, a anodização tipo III pode fornecer proteção e durabilidade excepcionais devido ao seu revestimento de óxido espesso e resistente ao desgaste. Este processo aumenta ainda mais a dureza da superfície, ultrapassando 60-70 Rockwell C. Além disso, ela resiste à corrosão e garante longevidade em ambientes mais desafiadores. A espessura típica do revestimento da anodização tipo III é de 1.8 a 4.5 mils (45 a 115 mícrons), o que permite tolerâncias rígidas em componentes de precisão. Suas fortes propriedades isolantes térmicas e elétricas aumentam sua usabilidade em ambientes industriais. Devido a esses fatores, a anodização tipo III é amplamente usada nas indústrias aeroespacial, militar e de engenharia.

A escolha entre alumínio anodizado e aço galvanizado depende do uso pretendido e das condições ambientais. Para resistência à corrosão e ao desgaste, o alumínio anodizado vence de longe. Ele também é muito mais leve que o aço, o que o torna muito mais adequado para componentes de precisão na indústria aeroespacial e eletrônica. Por outro lado, o aço galvanizado faz muito mais sentido econômico para trabalhos estruturais e pesados devido à sua resistência, durabilidade e custo. Enquanto o alumínio anodizado é muito mais versátil do ponto de vista estético e é um melhor isolante, o aço galvanizado é superior em relação à resistência a intempéries extremas e rigidez estrutural. Cada material traz vantagens exclusivas que garantem confiabilidade para diversas necessidades industriais.
O alumínio anodizado é amplamente utilizado na indústria aeroespacial devido à sua baixa massa e alta resistência à corrosão. Isso o torna ideal para estruturas de aeronaves e painéis de fuselagem. Peças internas onde a redução de massa é crucial também são fabricadas em alumínio anodizado . Seus parâmetros técnicos incluem uma densidade de 2.7 g/cm³, uma resistência à tração de 450 MPa (para algumas ligas) e excelente resistência a fatores ambientais, o que aumenta a vida útil de peças expostas a condições agressivas.
Devido à sua resistência e durabilidade, o aço galvanizado é comumente utilizado em indústrias de serviços pesados, como construção, automotiva e marítima. Para aplicações estruturais, o aço galvanizado tem uma resistência à tração entre 270 – 550 MPa para diferentes graus e uma espessura de revestimento de zinco de 45 – 85 mícrons (padrões da indústria) que protege contra ferrugem e deterioração de condições climáticas hostis.
Ambos os materiais atendem a mercados industriais distintos, com o alumínio anodizado apresentando excelente desempenho em ambientes leves e críticos à corrosão, e o aço galvanizado oferecendo resistência econômica à abrasão para aplicações robustas e de suporte de carga.
Sua data de chegada projetada neste alvo é 5 de dezembro de 2023, às 11h59, de acordo com sua velocidade atual de movimento. Revestimentos protetores e decorativos são outro meio de melhorar as características estéticas e funcionais dos materiais em vários cenários. Os revestimentos descritos têm duas funções principais: promover a estética e servir como uma cerca para o ambiente e a destruição física do item.
No mesmo escopo, os Revestimentos Ambientais.
Relevos e decorações têm partes constituintes, elementos e detalhes que refletem cor e design e adicionam apelo visual ao material sem alterar suas propriedades inerentes. Suas aplicações são em arquitetura, itens domésticos e indústria automobilística. Esses revestimentos usam uma das seguintes técnicas, dependendo do material: revestimento em pó, pintura, galvanoplastia ou anodização. Isso inclui:
O revestimento em pó geralmente utiliza metais e produz tons e texturas brilhantes, além de boa durabilidade.
– Anodização – por exemplo, alumínio. Produz tons suaves acetinados. Além de trabalhar como acima, melhora a resistência da superfície à oxidação.
Aplicar revestimentos protetores e decorativos é outra maneira de melhorar as características estéticas e funcionais dos materiais. Seu vasto escopo abrange a construção, a indústria marítima, a indústria aérea e outras. Novas tecnologias promovem o desenvolvimento de resistência aprimorada à corrosão e à proteção dessas estruturas e circuitos integrados devido à espessura da camada de óxido produzida. Algumas formas de coasting protetor incluem:
Revestimentos (zinco): Amplamente utilizados em aço para evitar ferrugem, esses revestimentos têm espessura de 45-85 mícrons, garantindo maior vida útil em ambientes agressivos.
Revestimentos epóxi: oferecem excelente proteção química com uma espessura de aplicação de 200-400 mícrons para uso industrial.
Revestimentos de poliuretano: Reconhecidos pela proteção UV, esses revestimentos são usados em exteriores para evitar danos.
Cada tipo de revestimento é escolhido de acordo com a aplicação específica, condições e propriedades do material. Por exemplo, o alumínio anodizado é excelente para estruturas leves que precisam de alta proteção contra corrosão, enquanto o aço galvanizado fortemente revestido de zinco é adequado para componentes estruturais carregados de umidade.
As modernas tecnologias de revestimento aprimoram os materiais de forma multifuncional – esteticamente e com camadas protetoras – atendendo às necessidades técnicas e visuais de diversas indústrias e melhorando a durabilidade e a eficiência do material.
Entendo que a composição das ligas de alumínio afeta a qualidade e a aparência da camada de anodização, tornando esta etapa uma das mais importantes no processo de anodização. As ligas normalmente usadas na anodização são as séries 1000, 5000, 6000 e 7000. Cada série tem atributos específicos:
Série 1000: Esta série é feita de alumínio puro. Sua anodização resulta em uma camada uniforme sem resistência estrutural e alta resistência à corrosão e refletividade, o que é perfeito para usos decorativos.
Série 5000: Essas ligas de alumínio-magnésio têm excelente resistência à corrosão, especialmente em ambientes marinhos. Elas podem ser espessas e rígidas, melhorando a durabilidade dos revestimentos anódicos.
Série 6000: Essas ligas de alumínio, magnésio e silício são resistentes à corrosão e fortes, tornando-as adequadas para fins industriais e arquitetônicos. Elas também fornecem acabamentos anodizados de grau de blindagem com alta resistência à abrasão.
Série 7000: Conhecidas pelo uso na indústria aeroespacial, as ligas de alumínio-zinco têm alta resistência e normalmente resultam em camadas anodizadas de alta dureza. Elas podem fazer o acabamento parecer áspero se não forem monitoradas de perto.
Alguns parâmetros de maior interesse associados ao processo de anodização incluem:
A concentração do ácido (por exemplo, no banho de ácido sulfúrico, pode ser de 10–15%).
Tensão (normalmente entre 12 e 18 V para anodização padrão ou até 100 V para anodização dura ).
Temperatura (a anodização é feita a uma temperatura padrão de 20°C, enquanto a anodização dura é normalmente feita a 0-5°C para aumentar a dureza).
Tempo de processamento (A duração do processo é de 15 a 60 minutos e varia dependendo da espessura do revestimento desejado. A espessura padrão é de 10 a 25 mícrons, e a espessura anodizada dura é de 100 mícrons.)
A escolha da melhor liga e estratégias de anodização garante a criação de superfícies anodizadas que se destacam, atendem a requisitos específicos da indústria e são duráveis, funcionais e atraentes.
Galvanização por imersão a quente
Fornecedor líder de usinagem CNC de metal na China
R: Anodização é um processo eletroquímico que cria uma camada protetora de óxido no alumínio, enquanto galvanização envolve o revestimento de superfícies metálicas com zinco. Anodização é usada principalmente para produtos de alumínio, fornecendo um acabamento resistente à corrosão e a capacidade de adicionar cor. Galvanização, por outro lado, é comumente usada para aço e ferro, oferecendo excelente proteção contra ferrugem e corrosão.
A: A anodização do alumínio é um processo eletroquímico que converte a superfície do metal em um revestimento de óxido de alumínio durável e resistente à corrosão . Consiste em imergir o alumínio em um banho eletrolítico e passar uma corrente elétrica através dele. Isso libera íons de oxigênio, que se combinam com o alumínio para formar uma camada protetora. O processo de anodização também permite a coloração através do uso de corantes.
R: Sim, o alumínio anodizado pode ser tingido. Após o processo de anodização criar uma camada porosa de óxido de alumínio, corantes podem ser aplicados para obter várias cores. O corante é absorvido pelos poros do revestimento anodizado e, em seguida, a superfície é selada para bloquear a cor. Isso permite uma ampla gama de opções estéticas, mantendo as propriedades protetoras do acabamento anodizado.
R: A anodização oferece várias vantagens sobre a galvanização, incluindo melhor adesão, maior dureza e a capacidade de adicionar cor. A anodização também cria um acabamento esteticamente mais agradável e é mais leve. No entanto, a galvanização oferece proteção superior contra corrosão para metais ferrosos e é mais adequada para aplicações externas. A escolha entre anodização e galvanização depende do metal específico e do uso pretendido do produto.
R: O alumínio é anodizado em vez de galvanizado porque o processo de anodização aproveita o fenômeno natural do alumínio de formar uma camada protetora de óxido. A anodização aprimora esse processo natural, criando um revestimento de óxido muito mais espesso e durável. A galvanização, que deposita uma camada de zinco, não é tão eficaz para o alumínio e pode interferir em sua resistência natural à corrosão.
R: Produtos de alumínio anodizado são usados em várias indústrias, incluindo arquitetura, automotiva, aeroespacial, eletrônicos de consumo e artigos esportivos. Seu acabamento resistente à corrosão, durabilidade e apelo estético os tornam ideais para fachadas de edifícios, peças automotivas, invólucros de dispositivos eletrônicos e equipamentos para áreas externas.
R: A preparação adequada da superfície é crucial para uma anodização bem-sucedida. A superfície do metal deve ser completamente limpa e livre de contaminantes antes do início do processo de anodização. Isso normalmente envolve etapas de desengorduramento, corrosão e remoção de ferrugem. Uma boa preparação da superfície garante melhor adesão da camada anodizada e um acabamento mais uniforme, melhorando, em última análise, a qualidade e a longevidade do revestimento anodizado.
R: A selagem é a etapa final do processo de anodização. Ela fecha os poros da camada anodizada, aumentando sua resistência à corrosão e bloqueando quaisquer corantes aplicados. O processo de selagem envolve expor a superfície anodizada à água quente ou outras soluções químicas, o que faz com que os poros inchem e fechem. Esta etapa é crucial para maximizar as propriedades de proteção e estender a vida útil do acabamento anodizado.

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →