

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Devido às suas características únicas, como suas qualidades baratas e duráveis, o polipropileno (PP) agora é comum em muitas indústrias. No entanto, ele requer uma estratégia especial para atingir precisão por meio da usinagem CNC, mantendo sua integridade estrutural. Este guia tem como objetivo fornecer aos fabricantes, maquinistas e engenheiros uma compreensão abrangente das melhores práticas, ferramentas e técnicas para fresar polipropileno de forma eficaz. Desde a compreensão de suas propriedades distintas até o domínio das complexidades das velocidades de corte e seleção de ferramentas, este blog será seu recurso de referência. Quer você queira agilizar os processos de produção ou aperfeiçoar sua experiência no manuseio de plástico PP, tenha certeza de que este manual o ajudará a atingir esse objetivo.
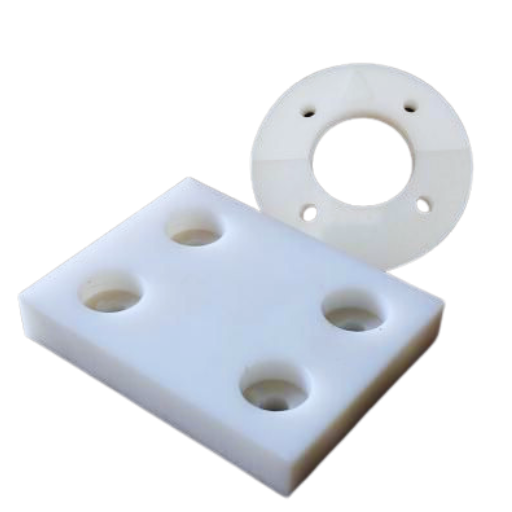
Polipropileno (PP) é um polímero termoplástico leve e durável que encontrou amplas aplicações em vários setores devido à sua excepcional resistência química, baixo peso e baixo custo. Entre as opções para usinagem CNC, o polipropileno tem uma vantagem porque é fácil de usinar e não desgasta tanto as ferramentas ao cortar com cortadores especiais. Este produto é bem adequado para qualquer aplicação que exija alta resistência ao impacto, resistência à umidade ou isolamento elétrico, ou seja, peças automotivas, dispositivos médicos e bens de consumo. A combinação acima de versatilidade mais facilidade de uso como matéria-prima garante adoção frequente em sistemas de fabricação precisos e eficientes.
Caracterizado por sua leveza e durabilidade, o polipropileno é um polímero com muitas aplicações. Entre elas estão a alta resistência a produtos químicos, umidade e fadiga, o que o torna durável para uso a longo prazo em diferentes ambientes. Ele também oferece excelente resistência ao impacto e estabilidade térmica, permitindo que ele suporte temperaturas de até cerca de 100 °C, tornando-o adequado para várias aplicações envolvendo peças usinadas de polipropileno. Esses atributos tornaram o material plástico mais adequado para setores como a indústria automotiva, saúde e bens de consumo. Seu baixo custo combinado com fácil processamento também aumentou seu uso em todos os lugares.
Altamente resistente a produtos químicos
O polipropileno é extremamente resistente a vários produtos químicos, incluindo ácidos, bases e solventes orgânicos. Essa qualidade garante que o material possa durar muito em ambientes que provavelmente entrarão em contato com substâncias corrosivas.
Resistência térmica
Isso permite que o polipropileno seja usado em aplicações CNC de calor moderado de até 100oC. Ele também tem baixa condutividade térmica e é, portanto, bem adequado para componentes que exigem propriedades isolantes.
Leveza e alta relação resistência/peso
Com uma densidade de aproximadamente 0.9 g/cm³, o polipropileno é notavelmente leve e um dos materiais mais leves usados para fins de engenharia, especialmente na usinagem CNC de polipropileno. Ele exibe alta resistência em comparação com seu peso, permitindo a produção de peças fortes, porém leves, como o passe de acabamento.
Económico
O polipropileno é relativamente barato comparado a outros termoplásticos. Essa vantagem de custo, juntamente com baixos custos de processamento, o torna economicamente viável para projetos de fabricação CNC em larga escala.
Material facilmente usinado
As propriedades inerentes do material, como tenacidade e usinabilidade, simplificam o processamento CNC, permitindo a produção de peças precisas e minimizando o desgaste da ferramenta.
Resistência à umidade e à fadiga
Por não absorver água, o polipropileno é excelente em condições úmidas ou molhadas. Ele tem boa resistência à fadiga; portanto, dura mais em aplicações que exigem estresse ou deformação repetidos.
Compatibilidade ambiental
A reciclabilidade reduz o desperdício de material, o que apoia a sustentabilidade na fabricação CNC. Algumas indústrias também podem exigir essa característica para produção ecologicamente correta.
O polipropileno tem vantagens exclusivas para usinagem CNC; no entanto, é essencial comparar suas propriedades com as de outros plásticos comumente usados para encontrar o material certo para diversas aplicações.
Polipropileno vs ABS
Em termos de resistência à umidade, a superioridade do polipropileno sobre o Acrilonitrila Butadieno Estireno (ABS) o torna uma escolha mais adequada para uso em ambientes úmidos ou molhados. Por outro lado, o ABS tem melhor desempenho do que o polipropileno em resistência ao impacto e rigidez, tornando-o ideal para componentes estruturais que exigem alta durabilidade. Além disso, diferentemente do polipropileno, que requer tratamento de superfície para melhorar a adesão antes que processos de pós-usinagem como pintura ou colagem possam ser feitos nele, o ABS tem propriedades de adesão superiores.
Polipropileno vs Nylon PA
O nylon é popularmente conhecido por sua força e resistência à temperatura em comparação ao polipropileno, excedendo assim esse tipo de poliolefina sob altas cargas mecânicas ou temperaturas elevadas. Por outro lado, o nylon absorve mais umidade e pode ficar dimensionalmente instável quando exposto à umidade. Embora o polipropileno tenha menor resistência mecânica do que o nylon, sua relação custo-benefício e confiabilidade como alternativa em um ambiente exposto à água o tornam uma solução não higroscópica.
Polipropileno vs. Policarbonato (PC)
O policarbonato é famoso por sua excelente clareza e resistência ao impacto, que são muito melhores do que as do polipropileno. Ao contrário do polipropileno, ele também pode suportar temperaturas operacionais mais altas. No entanto, é menos caro e mais resistente a produtos químicos, o que o torna bom para projetos sensíveis a custos ou exposição a produtos químicos agressivos.
Polipropileno vs. Delrin (POM)
Delrin, um plástico altamente rígido com excelente estabilidade dimensional e baixo atrito, é um polioxietileno (POM) frequentemente selecionado para aplicações de engenharia de precisão. Em contraste com o polipropileno, Delrin é mais caro e tem resistência química inferior. Para aplicações que exigem resistência a materiais ácidos ou básicos, o polipropileno é a escolha preferida devido às suas propriedades inertes.
Esse equilíbrio entre custo-efetividade, resistência química e usinabilidade impulsiona o uso do polipropileno na usinagem CNC. Embora outros plásticos possam ter resistências mecânicas ou térmicas específicas, o polipropileno continua sendo um grande concorrente em diversas aplicações, especialmente em indústrias onde o baixo custo e os desafios ambientais desempenham papéis importantes.
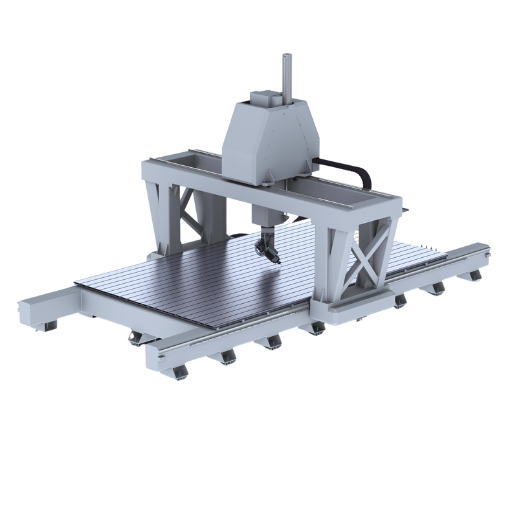
A fresagem de polipropileno deve empregar fresas de ponta de um ou dois canais feitas de aço rápido (HSS) ou materiais de carboneto. Essas ferramentas ajudam a realizar um corte limpo e reduzem o acúmulo de calor, o que é essencial devido ao baixo ponto de fusão do polipropileno, principalmente ao usar uma fresadora de cabo Porter. Certifique-se de que a aresta de corte esteja afiada para evitar deformação excessiva do material. Opte por velocidades de fuso mais baixas e taxas de avanço moderadas para evitar superaquecimento e preservar a precisão. Ao prender o material com segurança e utilizar um porta-ferramentas firme, pode-se reduzir a vibração da ferramenta, obtendo resultados precisos.
O balanceamento da velocidade do fuso e da taxa de avanço é crucial na usinagem de polipropileno para evitar danos ao material e garantir a precisão. Normalmente, deve-se escolher uma velocidade do fuso variando de 1,000 a 5,000 RPM com base no diâmetro da ferramenta e na rigidez da máquina. Velocidades mais altas devem ser usadas para diâmetros menores de ferramentas, enquanto velocidades mais baixas são necessárias para ferramentas maiores para evitar superaquecimento.
Para taxas de avanço, 100-300 polegadas por minuto (IPM) é recomendado na maioria dos casos, com ajustes decorrentes da espessura do material e da geometria da ferramenta. Mire em profundidades rasas de cortes de cerca de 0.010 – 0.020 polegada por passagem, resultando em acabamentos finos e minimizando as forças de corte que podem causar derretimento durante a usinagem de termoplásticos altamente fundíveis, como polipropileno. Além disso, o uso extensivo de resfriamento a ar ou névoa evita empenamento ou bordas derretidas devido aos efeitos de transferência de calor durante as operações de usinagem. A combinação desses parâmetros garante precisão superficial e dimensional em toda a usinagem de peças de estoque de bloco de polipropileno ou materiais de folha.
Por exemplo, tento reduzir o máximo possível o acúmulo de calor para que o material não seja danificado. Normalmente uso sistemas de resfriamento a ar ou névoa porque eles podem remover o calor sem trazer umidade desnecessária para o processo. Também uso óleos leves e não reativos quando o atrito deve ser minimizado e a operação suave das ferramentas deve ser garantida. Isso pode dar resultados exatos de alta qualidade ao controlar a eficiência do resfriamento e garantir a aplicação constante de lubrificantes, mitigando assim problemas como derretimento e empenamento.
Alcançar precisão na usinagem de polipropileno em CNC requer que várias técnicas sejam otimizadas e parâmetros bem calibrados, particularmente quando se trata de corte de plástico. Uma coisa importante é escolher uma ferramenta adequada para o corte. Por exemplo, ferramentas de carboneto de tungstênio ou revestidas de diamante são comumente usadas porque duram mais e mantêm sua afiação mesmo quando usadas em componentes macios e dúcteis feitos de polipropileno. A vantagem dessas ferramentas é que elas reduzem quaisquer chances de deformidade durante o corte e ajudam a manter tolerâncias estreitas.
Além disso, a velocidade do fuso e a taxa de avanço também desempenham um papel significativo. Na maioria dos casos, cortes limpos e precisos podem ser obtidos por meio de velocidades do fuso variando entre 10,000 e 20,000 RPM, enquanto as melhores taxas de avanço ficam entre 5-10 polegadas por minuto para materiais de polipropileno. Esse equilíbrio permitirá a remoção consistente de cavacos e reduzirá a tensão do material, evitando defeitos de superfície.
Além disso, a fixação do trabalho é outro fator importante ao considerar a usinagem de polipropileno. A fixação adequada do material é crucial, pois a baixa rigidez e flexibilidade do polipropileno pode resultar em vibração ou movimento durante a usinagem. Sistemas de mandril a vácuo e mandíbulas macias são métodos ideais para estabilizar a peça de trabalho sem aplicar muita força, o que pode levar à deformação.
O monitoramento da expansão térmica também é muito importante porque um alto coeficiente de expansão térmica do polipropileno pode afetar a precisão das dimensões. As flutuações de temperatura podem ser remediadas por corte intermitente e resfriamento adequado. Outras medidas, como pré-expor o material às condições ambientais antes da usinagem, ajudarão a evitar mudanças dimensionais inesperadas durante esse processo.
Finalmente, após a inspeção de usinagem, instrumentos de metrologia precisos como máquinas de medição por coordenadas (CMMs) confirmam tolerâncias e garantem que as peças usinadas atendam às especificações exatas. A combinação dessas práticas de corte otimizadas com técnicas avançadas de monitoramento permite precisão em componentes de polipropileno, melhorando assim a confiabilidade e a usabilidade em diferentes aplicações para fabricantes.
Como o polipropileno é um material único, é muito importante gerenciar corretamente a formação e a evacuação de cavacos. Os materiais de polipropileno produzem cavacos longos e contínuos, que podem interferir no processo de corte se não forem controlados adequadamente. Usar ferramentas de corte afiadas com ângulos de ataque altos pode ajudar a reduzir esses desafios criando cavacos menores que são mais gerenciáveis. Além disso, geometrias avançadas de ferramentas para usinagem de plástico facilitam a redução da adesão de cavacos e melhoram a usinabilidade em geral.
Além disso, os sistemas de refrigeração garantem a lubrificação da zona de corte, minimizam o acúmulo de calor e auxiliam na remoção de cavacos da área de trabalho. Durante a usinagem de polipropileno, os sistemas de refrigeração por inundação ou jato de ar são altamente eficazes porque evitam o emaranhamento de cavacos e permitem o funcionamento suave das ferramentas. Alternativamente, as configurações de usinagem utilizam sistemas de vácuo ou sucção para eliminar resíduos da área de corte em tempo real, melhorando assim a evacuação de cavacos.
Aumentar o desenvolvimento de máquinas CNC atuais equipadas com fusos de alta velocidade e taxas de avanço otimizadas também ajuda a melhorar o controle de cavacos. Por exemplo, velocidades de fuso entre 5,000 e 20,000 RPM e taxas de avanço moderadas afetam a boa quebra de cavacos e garantem a qualidade do acabamento superficial do polipropileno. No entanto, esses parâmetros podem ser mais específicos ao considerar vários fatores, como geometria específica da peça e configurações de ferramentas.
Este último inclui monitoramento regular de sistemas de evacuação de cavacos e manutenção periódica de ferramentas que garante operação contínua durante a produção. A manutenção adequada é essencial porque cavacos bloqueados ou ferramentas desgastadas causam acabamentos superficiais ruins e imprecisões dimensionais, levando a peças de polipropileno de baixa qualidade. Além disso, a combinação de todas essas práticas torna mais fácil para os fabricantes tornarem seus processos de usinagem mais eficientes sem comprometer a exatidão e a precisão, melhorando assim o desempenho da produção em cada estágio, mantendo tolerâncias rígidas.
Para minimizar o derretimento e a deformação durante a usinagem de polipropileno, é preciso controlar de perto as temperaturas de corte e as taxas de avanço. Para evitar que muito calor se acumule, é importante ter ferramentas afiadas para dissipar o calor de forma eficaz por meio de sistemas de refrigeração eficientes. Além disso, é aconselhável usinar em velocidades moderadas, evitando cortes prolongados em uma área para evitar empenamento. Além disso, selecionar ferramentas com um ângulo de ataque baixo ajuda a garantir a geometria adequada da ferramenta, aliviando ainda mais o estresse no material e mantendo sua integridade estrutural. Alcançar precisão e repetibilidade requer essas medidas.
Analisar o tipo de material, as condições ambientais e os parâmetros da máquina é importante para atingir tolerâncias rigorosas na usinagem de polipropileno. Em comparação com metais, o polipropileno tem um coeficiente de expansão térmica relativamente alto. Isso implica que as flutuações de temperatura podem ter um impacto significativo na precisão dimensional. Por exemplo, ele pode expandir em torno de 0.1-0.2% sob altas temperaturas, necessitando, portanto, de gerenciamento térmico durante seu processo de fabricação.
Outro fator importante é a rigidez do material. Por exemplo, um módulo de elasticidade baixo para polipropileno normalmente se aproxima de 1-1.5 GPa, de modo que ele é mais flexível, portanto, experimentando uma leve deflexão devido às forças de corte. Correspondentemente, minimizar a pressão da ferramenta juntamente com a utilização de fixações criadas propositalmente para manter o material firmemente no lugar são necessárias para neutralizar esse problema. Além disso, o desgaste e a seleção da ferramenta afetam as tolerâncias porque ferramentas cegas aumentam o atrito e o calor, levando à distorção nas dimensões finais. Ao usar ferramentas de carboneto com geometrias otimizadas, você pode melhorar o desempenho de corte com variação dimensional reduzida.
Além disso, o controle ambiental durante o período de usinagem e pós-usinagem também é bastante instrumental. Pós-usinagem, essas peças podem ser afetadas por níveis de umidade ou exposição a temperaturas variáveis, alterando assim as dimensões dos componentes de polipropileno, incluindo seu formato e tamanho. Melhor consistência e precisão no produto final podem ser alcançadas por meio da manutenção de condições ambientais rigorosas, como temperatura estável e baixo nível de teor de umidade para resultados perfeitos no trabalho realizado.
Concluindo, equipamentos CNC avançados com desempenho de alta repetibilidade auxiliam na melhoria da precisão da usinagem. As máquinas atuais equipadas com sensores térmicos e sistemas de controle adaptativos podem fazer ajustes automaticamente para manter tolerâncias melhor, mesmo quando sujeitas a condições variáveis. Essas tecnologias, combinadas com uma compreensão holística das propriedades do material, permitem que os fabricantes obtenham tolerâncias consistentes tão próximas quanto ±0.001 polegadas.
Uma estratégia que permite usinagem precisa de polipropileno é uma combinação de muitos fatores, como propriedades do material, capacidades da máquina e parâmetros do processo, o que ajuda a evitar deformações sob forças de corte. A seguir estão táticas detalhadas que podem ajudar a melhorar consideravelmente a precisão das peças de PP:
Estabilização de materiais
Aquecer o material antes da usinagem pode reduzir tensões internas e instabilidade dimensional. O recozimento disso em temperaturas controladas, tipicamente cerca de 77°C a 93°C (170°F a 200°F), liberará a tensão residual, diminuindo assim a deformação ou deslocamento dimensional enquanto ele está sendo usinado.
Seleção e manutenção de ferramentas
Ferramentas projetadas especificamente para plásticos são importantes para atingir alta precisão. Uma dessas ferramentas envolve ferramentas de corte revestidas de diamante ou com ponta de carboneto devido às suas características de afiação e resistência ao desgaste que minimizam a geração de rebarbas enquanto melhoram o acabamento da superfície. A verificação regular e a reforma das ferramentas garantem que elas permaneçam funcionais ao longo do tempo.
Otimizando as taxas de avanço e as velocidades de corte
É importante otimizar as taxas de avanço e as velocidades de corte adequadas para polipropileno para evitar a deformação do material. Normalmente, uma faixa de velocidade de corte de 600–1,200 pés por minuto (183–366 metros por minuto) e uma taxa de avanço moderada manterão cortes mais limpos e precisão dimensional. Velocidades muito altas podem causar superaquecimento, enquanto velocidades muito baixas causam aspereza da superfície.
Uso de refrigerante
Por outro lado, considerando a baixa condutividade térmica do polipropileno, refrigerantes à base de ar ou água podem ser úteis para dissipar o calor gerado localmente durante a usinagem. Este método previne o derretimento ou amolecimento dos materiais, melhorando assim a estabilidade dimensional e a qualidade da superfície.
Técnicas de fixação e fixação
Durante as operações de usinagem, métodos de fixação seguros são necessários para evitar movimento ou distorção da peça de trabalho. Mandíbulas macias ou dispositivos de vácuo feitos especificamente para plásticos oferecem suporte uniforme sem causar tensão adicional. Além disso, é aconselhável não apertar demais, pois o polipropileno pode sofrer compressão e fluência.
Controles Ambientais
É essencial manter condições ambientais uniformes durante o armazenamento, usinagem e pós-usinagem. Mudanças na umidade e temperatura podem causar alterações dimensionais no polipropileno. Para reduzir esses riscos, crie um ambiente de trabalho com clima controlado com temperaturas de ±2°F (±1°C) e umidade abaixo de 50%. Isso também promoverá repetibilidade em aplicações de tolerância apertada.
Aproveitando tecnologias CNC avançadas
As máquinas CNC modernas para trabalho de alta precisão têm recursos como compensação térmica, sistemas de controle adaptativos e monitoramento ambiental ao vivo que podem ser usados para neutralizar desvios de material ou induzidos pela máquina em tempo real durante a usinagem, garantindo assim o cumprimento consistente das tolerâncias. Alguns sistemas avançados relatam níveis de repetibilidade de posição de até ±0.0005 polegadas.
Inspeções pós-usinagem e garantia de qualidade
Para aumentar a precisão das peças de polipropileno, são necessárias inspeções de qualidade completas usando ferramentas de metrologia sofisticadas, como máquinas de medição por coordenadas (CMMs) ou sistemas de varredura a laser. Os desvios mínimos que eles podem detectar podem exigir pequenos ajustes ou retrabalhos com base nas especificações fornecidas, onde 0.0001 polegada foi indicada como a menor variação possível detectada por essas ferramentas. O uso contínuo de métodos de controle estatístico de processo também gera dados que podem ser usados para ajustar e estabilizar o processo de fresagem ao longo do tempo.
Quando essas abordagens são combinadas, os fabricantes podem obter peças de polipropileno usinadas com precisão, minimizar erros, atender a requisitos complexos de design e manter a alta repetibilidade necessária para aplicações críticas.
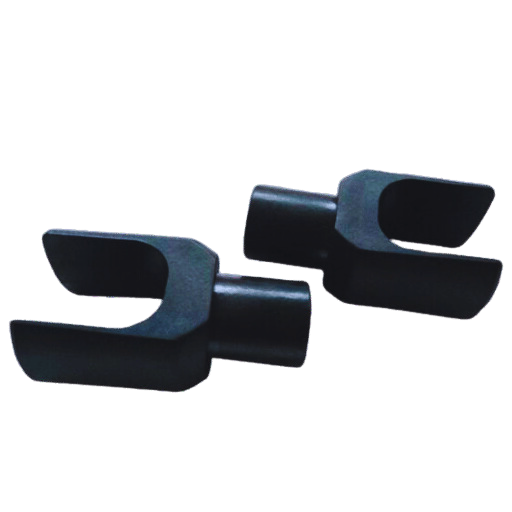
As características do polipropileno dificultam a usinagem de paredes finas ou pequenas características intrincadas usando usinagem CNC. Devido à sua baixa rigidez e alta elasticidade, o polipropileno pode deformar devido às forças de corte, dificultando assim a manutenção de tolerâncias rígidas para peças de paredes finas. Quando a espessura da parede fica abaixo de 0.040 polegadas, a estabilidade dimensional diminui, pois a maciez do material pode causar trepidação ou distorção durante os procedimentos de usinagem.
Além disso, ranhuras finas e cantos afiados são desafiadores para usinar corretamente em PP, em parte por causa do calor localizado gerado pelo corte em alta velocidade, levando a uma tendência de amolecimento localizado. Consequentemente, a sensibilidade térmica aumenta as chances de formação de rebarbas e até mesmo derretimento do material, o que pode impactar negativamente a precisão dimensional e o acabamento da superfície. No entanto, as descobertas mostraram que geometrias de ferramentas otimizadas com ângulos de ataque reduzidos e uma aresta aguda combinadas com velocidades moderadas do fuso podem ajudar a mitigar esses problemas. Isso exige um ajuste exato dos parâmetros para não destruir o componente.
Para lidar com esses problemas, sistemas avançados de resfriamento e lubrificação são frequentemente usados para remover calor e reduzir o atrito durante as operações de usinagem. Além disso, os produtores podem utilizar meios exclusivos de fixação de peças de paredes finas que não causam nenhuma pressão extra. Dessa forma, é muito provável produzir melhores resultados na usinagem de componentes de polipropileno com paredes finas ou pequenas características intrincadas com a ajuda desses métodos e incorporando sistemas de monitoramento de qualidade.
Na usinagem CNC de polipropileno, a maneira como ele se comporta durante as operações de corte depende dos parâmetros de corte, geometria da ferramenta e práticas de resfriamento/lubrificação — estudos conduzidos em usinagem termoplástica mostram que as taxas de avanço e as velocidades do fuso ditam o processo de remoção do material. Por exemplo, o aumento da velocidade do fuso juntamente com o resfriamento ruim pode levar à degradação térmica, causando assim o amolecimento dos materiais e possível derretimento. Por outro lado, velocidades extremamente baixas do fuso podem levar à formação irregular de cavacos e qualidade de superfície abaixo do padrão.
Estudos recentes enfatizaram a importância da seleção de ferramentas para polipropileno. Foi demonstrado que ferramentas com alta resistência ao desgaste e ótima afiação, como ferramentas de carboneto de borda polida, têm melhor desempenho na retenção da integridade dimensional. Além disso, aplicações de congelamento ou resfriamento criogênico nessa operação podem reduzir a temperatura de corte em até 45%, minimizando assim os danos térmicos.
De acordo com descobertas experimentais, é importante que os polipropilenos mantenham uma faixa moderada de temperaturas de corte entre 50 e 80°C para evitar superfícies distorcidas e garantir um acabamento suave. O monitoramento e o ajuste das condições de corte por meio de sistemas avançados de controle de processo têm se mostrado eficazes, especialmente para componentes que exigem dimensões complexas e paredes finas.
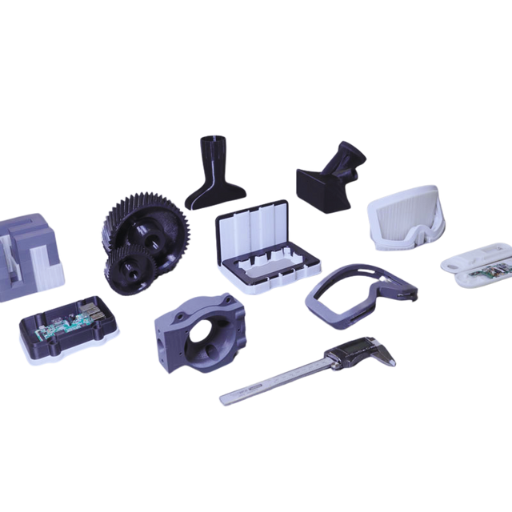
Benefícios da usinagem CNC para polipropileno
Flexível: Em vez de produzir muitos produtos por meio de moldes caros, a usinagem CNC é ótima para flexibilidade na fabricação de peças personalizadas ou de baixo volume.
Precisão: Sua alta precisão dimensional atende a designs complexos e intrincados, além de ter um ajuste preciso.
Prazo curto: Esse método pode ser usado na produção de protótipos ou na fabricação de alguns itens sem gastar dinheiro com ferramentas, pois o processo não requer ferramentas.
Desvantagens da usinagem CNC para polipropileno
Materiais residuais: Isso implica que sempre há mais materiais residuais no processo de fabricação subtrativa do que nas técnicas de moldagem.
Altos custos por unidade: Maior tempo de usinagem e maior uso de material podem resultar em preços mais altos quando os clientes exigem grandes quantidades durante a produção por meio de máquinas NC.
Vantagens da moldagem por injeção com polimetilpenteno
Economias em escala: a moldagem por injeção será altamente econômica quando o ferramental for estabelecido.
Uniformidade: Peças consistentes e iguais em todos os aspectos as tornam ideais para a fabricação de grandes quantidades.
Utilização eficiente de material: nenhum ou muito pouco desperdício de material, pois o processo de injeção é controlado.
Aspectos negativos da moldagem por injeção com polimetilpenteno
Altos custos iniciais: a fabricação do molde é cara e leva tempo.
Ajustes de projeto insignificantes Fazer alterações no molde após o início da produção é difícil e caro; por isso, a maioria das pessoas prefere usinagem CNC em polipropileno.
Maior prazo de entrega para configuração inicial: o desenvolvimento do molde estende o cronograma de produção para as execuções iniciais.
Com base na aplicabilidade, no volume de produção e na complexidade do design, cada abordagem tem pontos fortes exclusivos que a tornam adequada para diversos casos de fabricação.
As seguintes situações tornam a usinagem CNC uma escolha melhor do que a moldagem por injeção para peças de polipropileno (PP):
A usinagem CNC oferece versatilidade e eficiência quando as necessidades de produção são limitadas ou complexas, tornando-a apropriada para usos específicos.
Suponha que você precise de serviços confiáveis de usinagem CNC para polipropileno. Nesse caso, é aconselhável encontrar um fabricante com experiência comprovada em trabalhar com termoplásticos e um histórico de entrega de componentes precisos. Fornecedores confiáveis geralmente orientam os clientes na seleção de materiais e têm capacidades de usinagem engenhosas, incluindo processos de QA, para atender às necessidades distintas de seus clientes. Além disso, eles devem ter experiência com algumas propriedades exclusivas do polipropileno, como sua elasticidade e baixo ponto de fusão, para obter o melhor resultado. Verifique sua autenticidade revisando avaliações de clientes, credenciais e exposição da indústria em relação a componentes de polipropileno de alta qualidade.
R: Polipropileno ou PP é um termoplástico versátil com boas propriedades mecânicas em usinagem CNC. É leve devido à sua baixa densidade, alta fadiga e boa resistência química. Também tem alta resistência à deflexão e fadiga, tornando-o aplicável a várias indústrias automotivas e de processamento químico.
R: Para usinagem CNC, o polipropileno fica entre o acrílico e o UHMW. Embora o acrílico seja mais flexível que o polipropileno, não há muita diferença entre ele e o UHMW. O acrílico é menos resistente a produtos químicos que o polipropileno, enquanto o UHMW é mais difícil de usinar que o polipropileno. No entanto, o acrílico oferece melhor clareza óptica, enquanto o UHMW oferece maior resistência ao desgaste. Em última análise, as especificações do projeto determinam qual material usar.
R: O polipropileno homopolímero é criado a partir de um único tipo de monômero, o que lhe dá maior rigidez e melhor resistência química. Além disso, o polipropileno copolímero tem dois ou mais monômeros diferentes, o que proporciona melhor resistência ao impacto, bem como desempenho em baixa temperatura. Para usinagem CNC, os homopolímeros são geralmente mais fáceis de trabalhar devido à sua estrutura consistente. Ao mesmo tempo, o uso de copolímeros pode exigir seleção cuidadosa de parâmetros, mas pode fornecer propriedades aprimoradas para certas aplicações.
R: Durante a usinagem CNC de polipropileno, use altas velocidades de fuso (3000-5000 RPM) e taxas de avanço moderadas (100-200 IPM). A maioria das aplicações requer uma fresa de ponta de 1/4” a 1/2” 2-3 canais. Para evitar rebarbas e obter cortes limpos, mantenha as bordas de corte afiadas. Também pode ser útil para controlar o acúmulo de calor e melhorar o acabamento da superfície usando refrigerantes; no entanto, alguns refrigerantes podem reagir com o polipropileno, portanto, é aconselhável cautela.
A: Use ferramentas afiadas para cortar polipropileno. Você também deve cortar na velocidade certa para evitar danos. Outra coisa é usar um refrigerante adequado ou ar comprimido para evitar o aquecimento excessivo do material. Prenda firmemente sua peça de trabalho para que ela não vibre durante o processo de corte, proporcionando assim cortes limpos. A fresagem de subida deve ser usada sempre que possível para reduzir o risco de lascas e rebarbas em vez da fresagem convencional. Por fim, considere empregar instrumentos de corte de plástico projetados explicitamente para termoplásticos como polipropileno neste caso.
R: Elas são amplamente utilizadas como peças usinadas em CNC feitas de polipropileno porque têm excelente resistência química e propriedades mecânicas em quase todas as indústrias. Algumas aplicações comuns incluem componentes automotivos, equipamentos de processamento químico, dispositivos médicos, embalagens de alimentos e equipamentos de laboratório. A natureza leve e a capacidade de suportar ambientes corrosivos tornam a prototipagem e os produtos finais para essas indústrias escolhas ideais para essa finalidade.
R: Para escolher o tipo certo de polipropileno para seu projeto de usinagem CNC, os seguintes fatores precisam ser considerados: propriedades mecânicas desejadas (tenacidade, rigidez, resistência ao impacto), requisitos de resistência química, faixa de temperatura operacional e regulamentação. Descubra se homopolímero ou copolímero funcionará melhor para você. Algumas coisas a serem consideradas incluem usinabilidade e requisitos de acabamento de superfície. Se você não tiver certeza de qual escolher, procure um especialista em materiais ou peça um orçamento de serviços confiáveis de usinagem CNC que o ajudarão a fazer a melhor seleção com base em seu projeto específico.
R: Vários benefícios vêm com o uso de usinagem CNC em polipropileno do que outros meios de fabricação. Ajuda a criar peças de alta precisão ou formas complexas, que podem ser difíceis de obter por moldagem por injeção. É adequado ao produzir protótipos ou execuções de produção de pequena a média escala sem investir em moldes caros. Além disso, fornece boa estabilidade dimensional e acabamentos de superfície. Além disso, permite alterações de design e iterações durante o processo de fabricação; portanto, pode facilmente atender às necessidades de desenvolvimento e personalização de produtos associadas à produção de peças personalizadas
1. Título: Investigando as principais forças de corte causadas por diferentes condições de usinagem em polipropileno
2. Título: Uma pesquisa sobre o efeito dos fatores de torneamento MQL e CNC na usinabilidade do polipropileno não reforçado; análise estatística para rugosidade da superfície, temperatura e energia de corte específica
3. Título: Um modelo para prever a rugosidade da superfície é desenvolvido em relação à usinagem por controle numérico computadorizado (CNC) de polipropileno.
4. Principal fornecedor de serviços de usinagem CNC de plástico na China

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →