

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
La fabrication moderne a énormément bénéficié du moulage sous pression en raison de sa précision, de son efficacité et de son évolutivité. Les capacités d'un fondeur sous pression peuvent être pleinement utilisées lors de la production de pièces sophistiquées pour l'industrie automobile ou de composants robustes pour l'industrie de l'électronique grand public. Les résultats prometteurs du moulage sous pression sont évidents dans la qualité et les performances obtenues. Ce guide vise à vous aider à maîtriser l'art du moulage sous pression, en mettant l'accent sur les pièces et les processus moulés sous pression. Comprendre le fonctionnement de la technique, ses avantages, ses principales utilisations et sa mise en œuvre appropriée est essentiel pour obtenir les meilleurs résultats. Cet article vise à apprendre aux novices et aux vétérans du moulage sous pression à faire un usage optimal des connaissances fournies.
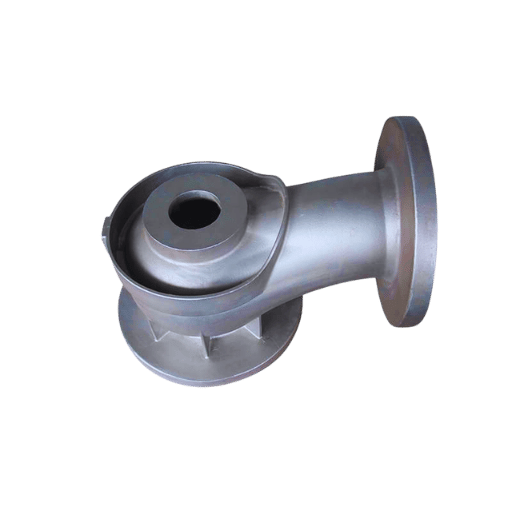
La fonderie est une technique de fabrication qui consiste à verser du métal en fusion dans un moule, lequel détermine la forme du produit final. Le moule, généralement en sable, en métal ou en céramique, définit la forme et les dimensions de la pièce. Une fois le moule retiré, la pièce, aux formes complexes, est parfaitement usinée, ne nécessitant aucun usinage supplémentaire après la fusion, la solidification et le refroidissement du métal. La fonderie est largement utilisée pour sa capacité à fabriquer des pièces aux géométries complexes avec une grande précision. C'est également l'une des méthodes les plus courantes de production de composants industriels et aérospatiaux, grâce à sa polyvalence. Les pièces de moteurs, les éléments de structure, les machines et autres matériaux de construction sont produits par cette méthode dans les secteurs de l'automobile, de l'aérospatiale et du bâtiment.
Le procédé de moulage comporte de nombreuses étapes importantes qui doivent être suivies pour produire des pièces de qualité. La première étape consiste à réaliser un modèle décrivant la forme du produit final. Ce modèle sera ensuite fabriqué dans un moule, généralement en utilisant du sable ou d'autres matériaux résistants. Pour produire le moule, une certaine quantité de métal est placée dans un four jusqu'à ce qu'elle fonde, après quoi le métal est versé dans la cavité du moule. Une fois le métal durci, le moule est séparé et la pièce brute subit un processus de finition, qui implique le nettoyage et la vérification d'éventuelles anomalies. Le respect de cette méthodologie garantit une duplication précise et peut être utilisé dans un large éventail d'industries.
Moulage en sable
Coulée à la cire perdue (moulage à la cire perdue)
Coulée sous pression
Coulée centrifuge
Moulage de moule permanent
Moulage en coquille
Coulée continue
Chaque méthode a ses avantages et ses inconvénients, et fonctionne donc mieux dans certaines applications en fonction de la quantité de production demandée, des matériaux et des spécifications de taille.
Dans la coulée de métal, le moule sert de colonne vertébrale qui donne forme au métal en fusion pendant qu'il se solidifie, et il dicte la géométrie, la surface et la qualité structurelle du produit. Selon la méthode de coulée et le matériau, les moules, qu'ils soient en sable, en métal ou en céramique, sont fabriqués avec la capacité de supporter des températures extrêmes. La construction du moule approprié permet d'obtenir la taille et la forme parfaites avec le moins d'imperfections possible, contribuant ainsi à l'efficacité globale du produit.

Le procédé de moulage sous pression consiste à introduire une quantité suffisante de métal en fusion dans une cavité de moule sous haute pression. Il est très apprécié pour sa capacité à produire des formes complexes avec des tolérances serrées, une grande précision et une finition de surface de premier ordre, le tout en un seul processus. Le procédé de moulage sous pression est détaillé ci-dessous :
Avantages et données sur le moulage sous pression
Le moulage sous pression est particulièrement avantageux pour une entreprise qui doit dépenser moins pour obtenir plus, en raison de sa rapidité et de sa rentabilité. Directement issue de l'industrie du moulage sous pression, la coulée sous pression a le potentiel de fabriquer des milliers de pièces par heure, les pièces moulées sous pression en aluminium atteignant des tolérances allant jusqu'à ±0.005 pouce (0.13 mm). De plus, l'aluminium représente au moins 80 % des composants moulés sous pression produits dans le monde, ce qui est attribué aux rapports poids/résistance favorables du métal et à sa résistance à la corrosion.
Les machines de moulage sous pression modernes utilisent une surveillance et une automatisation en temps réel, ce qui permet de maintenir la qualité grâce aux avancées technologiques. Par exemple, il a été constaté que l'application du moulage sous pression assisté par vide réduit la porosité du gaz jusqu'à 50 %, améliorant considérablement la résistance structurelle du produit final. Ce sont des innovations comme celles-ci qui permettent à l'industrie du moulage sous pression de progresser et de continuer à gagner sa place comme l'une des méthodes de fabrication dominantes dans les secteurs de l'automobile, de l'aérospatiale et de l'électronique.
Précision dimensionnelle élevée
Géométries complexes
qualité constante
Cycle de production rapide
Polyvalence des matériaux
Réduction des déchets
Solidité et durabilité
Avec une vitesse, une précision et une gamme remarquable de capacités de conception inégalées, le moulage sous pression continue d'être la solution de choix pour la production de composants complexes et fiables dans diverses industries.
L'utilisation de matériaux tels que le zinc et l'aluminium est réputée pour le moulage sous pression en raison de leurs propriétés et de leur polyvalence.
Le zinc a un point de fusion bas, ce qui rend la coulée plus efficace sur le plan énergétique, mais il permet également de réaliser des pièces complexes avec des tolérances serrées pour les composants. Le zinc est également résistant à la corrosion et améliore la valeur esthétique des produits après placage tout en étant ductile, ce qui permet d'obtenir des produits durables. Par conséquent, les alliages de zinc comme le Zamak 3 et le Zamak 5 offrent une résistance mécanique associée à une rentabilité, ce qui en fait le choix privilégié.
L'aluminium , quant à lui, comprend les alliages A356 et A380, également résistants à la corrosion et offrant une conductivité thermique et électrique exceptionnelle. Leur légèreté et leur robustesse permettent la réalisation de constructions élégantes et robustes, tout en garantissant des performances optimales dans des secteurs tels que l'aérospatiale et l'automobile. La capacité de l'aluminium à se solidifier rapidement améliore l'efficacité du moulage, sa structure métallurgique et sa résistance mécanique.
L'utilisation de ces matériaux dans les secteurs de l'automobile, de l'électronique et de la construction est la raison pour laquelle la demande mondiale de matériaux de moulage sous pression en zinc et en aluminium est en augmentation. Les progrès dans le développement des alliages et la technologie de moulage permettent de concevoir ces matériaux pour des besoins de performances plus exigeants tout en étant rentables et respectueux de l'environnement.

Le moulage sous pression est idéal pour la production en série car il permet de produire rapidement et avec précision des pièces uniformes et précises. Il réduit les pertes de matière, minimise les usinages supplémentaires et garantit une qualité constante pour les produits de grande taille. Cela répond particulièrement aux secteurs à exigences élevées, comme la production de pièces automobiles ou électroniques, qui nécessitent des composants complexes avec des tolérances strictes.
Dans les pièces moulées sous pression, l'obtention d'une finition de surface qualitative est essentielle non seulement d'un point de vue esthétique, mais également d'un point de vue opérationnel en ce qui concerne l'utilisation fonctionnelle. La finition de surface dans le moulage sous pression est influencée par plusieurs facteurs, notamment la composition du matériau, la conception du moule, la caractérisation du processus et les opérations de post-traitement.
L'état de surface est principalement influencé par la vitesse d'écoulement du métal en fusion dans les cavités. Par exemple, une surface de moule usinée et polie avec précision permettra au métal en fusion de remplir plus complètement la cavité. Ainsi, un acier à outils de haute qualité, avec des cavités polies, présentera moins de lignes d'écoulement et sera beaucoup plus lisse. De plus, les revêtements de moule PVD et céramiques améliorent l'état de surface en empêchant le métal en fusion d'adhérer au moule.
La vitesse d'injection, la pression et la température sont également considérées comme des paramètres de processus. Par exemple, des débits d'injection optimaux entraîneront un remplissage plus uniforme des marches métalliques et minimiseront les arrêts à froid. Il est connu que les surfaces de matrice préchauffées, combinées à une lubrification latérale adéquate, peuvent empêcher la porosité des vides internes et améliorer la texture de surface. Dans le cas des pièces moulées en alliage d'aluminium, une plage de température de 670 °F à 750 °F (354 °C à 399 °C) est souhaitée pour une plus grande uniformité de la finition de surface.
Pour améliorer l'état de surface, des opérations de post-coulée telles que le polissage, le traitement par vibration ou le grenaillage sont mises en œuvre. Pour les applications plus exigeantes nécessitant des surfaces miroir, des méthodes avancées comme le polissage chimique ou l'ablation laser sont utilisées. De plus, des revêtements de surface tels que l'anodisation ou le revêtement en poudre améliorent l'esthétique tout en augmentant la durabilité.
Pour évaluer la qualité de surface, la valeur de rugosité moyenne (Ra) est le paramètre le plus important. Pour le moulage sous pression, une valeur Ra de 0.8 µm est réalisable sans techniques de finition secondaires supplémentaires. Grâce à une technologie optimale et à une surveillance constante, les fabricants sont en mesure de garantir la finition de surface de tous les produits à des fins diverses.
En raison de la réduction des matériaux et de la précision exceptionnelle des pièces, le moulage sous pression personnalisé est reconnu comme l'un des processus de fabrication les plus rentables. C'est l'un des moyens les plus efficaces de réduire les coûts de production, car son niveau d'automatisation réduit les coûts de main-d'œuvre tout en maintenant le contrôle de la qualité. Des machines de pointe permettent des temps de cycle aussi courts que 30 secondes pour les composants plus petits, ce qui conduit à une productivité et un rendement accrus.
La possibilité d'utiliser des matériaux dans le moulage sous pression est exceptionnelle, avec des marges de rebut aussi faibles que 2 à 5 %, car le matériau excédentaire peut être recyclé dans le processus. Par rapport à l'usinage conventionnel, l'utilisation du moulage sous pression n'entraîne pas de perte de matériau significative lors de la découpe, en particulier pour les conceptions complexes. De plus, l'usure réduite des moules augmente la durée de vie, ce qui diminue le coût par unité au fil du temps et rend la production de masse plus économique.
Les données issues de divers secteurs industriels indiquent que, comparée à d'autres techniques de production, la fonderie sous pression garantit un avantage concurrentiel grâce à des tolérances plus strictes, éliminant ainsi de nombreuses opérations d'usinage secondaires. La durée de vie des moules pour les pièces en alliage d'aluminium dépasse 50 000 cycles et peut atteindre plus de 100 000 cycles selon les conditions de procédé, ce qui réduit les coûts d'outillage par pièce. De plus, la réduction des étapes d'assemblage et de traitement, grâce à l'intégration de géométries complexes et de finitions de surface dans la pièce moulée, contribue à diminuer les coûts de fabrication.
Les industries de l'automobile, de l'aérospatiale et de l'électronique bénéficient toutes du moulage sous pression personnalisé en raison de sa précision et de sa polyvalence inégalées. L'intégration de matériaux légers, comme les alliages d'aluminium et de magnésium, a également permis de réduire les coûts d'expédition et d'énergie. Par conséquent, les entreprises qui utilisent le moulage sous pression personnalisé sont en mesure de réduire les coûts de production tout en répondant au besoin de composants solides et légers.

L'équilibre remarquable entre résistance, légèreté et coût du moulage sous pression de l'aluminium le distingue des autres méthodes de moulage sous pression. Pour moi, ce procédé est unique en termes de capacité à créer des éléments complexes et de haute précision avec des tolérances serrées, ce qui convient aux composants sophistiqués. De plus, la résistance à la corrosion, associée à une excellente conductivité thermique et électrique, rend l'aluminium encore plus polyvalent que les autres matériaux de moulage. En résumé, ces avantages du moulage sous pression de l'aluminium sont supérieurs aux autres pour les industries qui exigent des performances de haute qualité à des coûts optimisés.
L'éco-efficacité des alliages d'aluminium dans le secteur de l'ingénierie est l'un de leurs avantages les plus significatifs par rapport aux autres types d'alliages. À titre d'exemple, les alliages contenant de l'aluminium ont une densité d'environ 2.7 g/cm³, ce qui est nettement inférieur à la moyenne de 7.8 g/cm³ des alliages d'acier. Le rapport résistance/poids exceptionnel des alliages d'aluminium permet leur utilisation dans les secteurs de l'aérospatiale, de l'automobile et de la construction, dans le but d'améliorer l'efficacité énergétique grâce à la réduction du poids.
Les alliages d'aluminium sont également plus avantageux pour les applications extérieures ou marines en raison de leur résistance exceptionnelle à la corrosion grâce aux couches d'oxyde formées naturellement que l'humidité et d'autres contaminants environnementaux ne peuvent pas pénétrer. Cela protège l'acier au carbone des éléments corrosifs, mais une certaine forme de couverture est encore souvent nécessaire.
Les alliages d'aluminium sont également plus performants sur le plan thermique et électrique que de nombreux autres alliages. Par exemple, les alliages d'aluminium ont une conductivité thermique de 150 à 235 W/m·K. Pour les boîtiers électroniques, les échangeurs de chaleur et les dispositifs de gestion thermique, ils sont les candidats idéaux. En revanche, l'acier inoxydable a une conductivité thermique d'environ 15 W/m·K, ce qui rend les alliages d'aluminium dix fois plus efficaces pour les échangeurs de chaleur.
Malgré leurs avantages, les alliages d'aluminium restent plus faibles que le titane ou l'acier trempé en termes de dureté extrême ou de résistance à l'usure. Par exemple, les alliages de titane sont utilisés efficacement dans les endroits où une grande résistance est requise en raison de leur durabilité inégalée et de leur résistance à la traction supérieure à 1,000 200 MPa par rapport à la résistance à la traction des alliages d'aluminium de 400 à XNUMX MPa. En revanche, cette résistance s'accompagne d'un coût et d'une densité des matériaux plus élevés, ce qui fait généralement que les alliages d'aluminium dominent le marché en termes de coût et de matériaux durables.
En fin de compte, l'équilibre entre la résistance, le poids, la durabilité, la résistance à la corrosion, le coût et l'alliage choisi dépendent tous de la portée du projet. La polyvalence et l'efficacité des alliages d'aluminium dans diverses applications techniques montrent leur utilisation sans précédent dans l'ingénierie moderne, ce qui en fait un choix favorable.
La principale raison pour laquelle les pièces en aluminium sont utilisées dans de nombreuses industries est leur légèreté, leur résistance à la corrosion et leur prix abordable. Les pièces en aluminium ont plusieurs applications et avantages qui sont décrits ci-dessous :
Applications des pièces en aluminium :
Industrie aérospatiale
Secteur automobile
Industrie de construction
Génie maritime
Électrique et électronique
Industrie de l'emballage
les énergies renouvelables
Avantages des pièces en aluminium :
En conclusion, c'est l'utilisation généralisée de l'aluminium dans l'ingénierie moderne et dans les appareils de production ainsi que sa nature non durable qui constituent le principal matériau préoccupant.
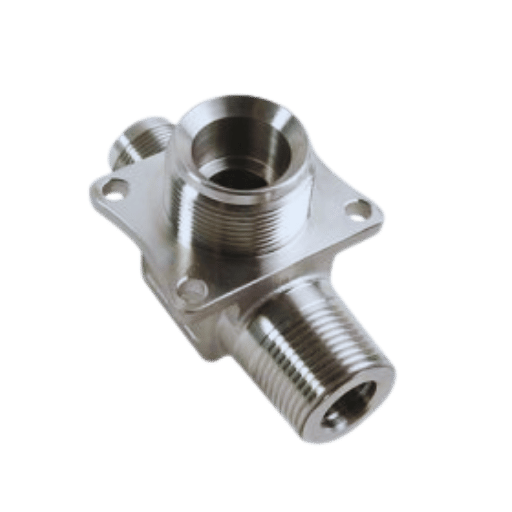
Les critères suivants nécessitent un jugement critique lors de la vérification des normes et des exigences en matière de moulage des métaux :
Comme tout autre processus géré, la prise de décision devient un projet à part entière et doit interagir en permanence avec tous les artefacts.
Le moulage est l'un des processus les plus complexes de la construction. Dans ce cas, du métal liquide est versé dans un moule pour fabriquer rapidement des pièces très détaillées. Un fabricant doit choisir entre deux options disponibles : le moulage sous pression en chambre froide ou le moulage sous pression en chambre chaude. Ces options disponibles présentent des différences évidentes ; les connaître aidera certainement à sélectionner la meilleure solution en fonction du matériau et de l'efficacité d'une opération.
Chambre froide coulée sous pression
Le moulage sous pression à chambre froide est particulièrement adapté aux métaux à points de fusion et d'ébullition élevés , comme l'aluminium, le magnésium et les alliages de cuivre. Cette méthode consiste à verser le métal liquide dans une chambre froide, manuellement ou à l'aide d'une machine, avant de l'injecter dans le moule par un piston. Afin d'obtenir un métal résistant aux fortes contraintes thermiques, le transfert du métal en fusion dans la chambre ralentit légèrement le processus.
Chambre chaude coulée sous pression
La coulée sous pression en chambre chaude est une approche plus adaptée aux métaux ayant des points de fusion plus bas comme le zinc, l'étain et certains alliages de magnésium. Cette méthode est caractérisée par le fait que le réservoir de métal fait partie de la machine, ce qui permet l'injection directe du métal liquide dans le moule sans nécessiter de mouvement externe. Cela améliore considérablement le temps de cycle.
Considérations clés
Le choix entre la coulée sous pression en chambre froide et en chambre chaude dépend du point de fusion du matériau, des tolérances dimensionnelles, de la quantité de production et des propriétés mécaniques requises. Alors que la coulée en chambre chaude est favorable aux applications à petite échelle et à faible point de fusion, la coulée en chambre froide est plus efficace pour fournir résistance et durabilité dans des environnements opérationnels extrêmement difficiles. Dans tous les cas, les améliorations de la technologie de coulée sous pression ont augmenté la précision et la portée des matériaux pour les deux méthodes, augmentant ainsi l'efficacité de la production.
Grâce à la compréhension des évolutions des matériaux et des limites opérationnelles liées au projet, les fabricants peuvent identifier la méthode de moulage sous pression la plus efficace, la plus économique et la plus qualitative pour répondre aux exigences du projet.
Choix des matériaux
Le choix des matériaux adéquats est important pour une performance et un cycle de vie optimaux dans le moulage sous pression personnalisé. Cela s'applique particulièrement aux alliages d'aluminium et de zinc, car ils présentent le meilleur rapport résistance/poids, sont résistants à la corrosion et sont faciles à mouler. Parallèlement à cela, il est essentiel que les matériaux sélectionnés répondent aux spécifications mécaniques, thermiques et dimensionnelles de la pièce en question.
Conception d'outillage
Une conception d'outillage précise et efficace est fondamentale pour augmenter la productivité. Des outils performants au sein de la conception réduisent considérablement les défauts, améliorent la qualité de la finition de surface et permettent des volumes de production plus élevés. La qualité de l'outillage est influencée par la responsabilité de l'entretien et le contrôle approprié des températures pour garantir la prolongation de la qualité des outils utilisés.
Optimisation des Coûts
Pour trouver un juste milieu budgétaire tout en atteignant les objectifs de performance, le fabricant doit prendre en compte l' échelle de production , les matériaux et le temps de cycle. L'automatisation offre une flexibilité accrue en améliorant l'efficacité des systèmes et en réduisant les coûts de main-d'œuvre directe au fil du temps, ce qui en fait une option rentable pour les productions en série.
A : Le moulage sous pression est un procédé de fabrication de pièces métalliques qui consiste à injecter du métal en fusion dans un moule sous haute pression. Cette méthode permet de produire des pièces métalliques aux formes complexes et aux dimensions précises. Le procédé utilise généralement des métaux non ferreux tels que l'aluminium, le zinc et le magnésium. L'injection du métal liquide dans les moules en acier est réalisée grâce à des machines de moulage sous pression. Le moulage sous pression consiste à injecter du métal liquide dans des moules en acier réutilisables. Ces procédés sont rendus possibles par l'utilisation de machines de moulage sous pression spécialisées.
R : Certains des avantages du moulage sont sa capacité à produire en grande quantité, une excellente précision dimensionnelle, une finition de surface lisse et l'avantage de produire des pièces aux géométries complexes. Dans la production de masse, les avantages du moulage sous pression sont plus prononcés par rapport à d'autres méthodes de moulage de métaux non ferreux telles que le moulage au sable ou le moulage en mousse perdue. D'autres avantages sont des parois plus fines et des détails remarquables dans le produit final.
R : Sur le marché, les machines de moulage sous pression à chambre chaude et à chambre froide sont les plus courantes. Les machines de moulage sous pression à chambre chaude sont adaptées aux métaux à faible point de fusion comme les alliages de zinc. Pour les machines de moulage sous pression à chambre froide, des métaux à point de fusion plus élevé comme l'aluminium sont utilisés. Le type de machine qui sera utilisé dépendra du métal à couler et du volume de production.
A: Le moulage d'alliages de zinc en formes spécifiques est appelé moulage sous pression de zinc. Ce procédé est réputé pour la fabrication de pièces de petite à moyenne taille présentant un excellent état de surface et une grande précision dimensionnelle. Dans les secteurs de l'automobile, de l'électronique et de la quincaillerie, les pièces moulées sous pression en zinc sont très prisées pour leur robustesse, leur résistance à la corrosion et leur facilité de placage ou de peinture. On les retrouve notamment dans les boîtiers électroniques, les pièces automobiles décoratives et les composants de quincaillerie.
A: Le moulage sous pression de l'aluminium présente plusieurs avantages distincts. Son point de fusion étant inférieur à celui de la plupart des métaux, les cycles de production sont plus rapides. La fabrication de pièces robustes et légères est également un atout pour les industries automobile et aérospatiale. Cependant, le moulage sous pression de l'aluminium nécessite des machines à chambre froide , car son point de fusion est relativement plus élevé que celui du zinc et du magnésium.
R : Lors de la conception de pièces destinées au moulage sous pression, il faut tenir compte du choix des matériaux, de l'épaisseur des parois, des angles de dépouille et des lignes de séparation. Il faut également tenir compte de la facilité de retrait de la pièce de l'outil afin d'éviter les contre-dépouilles ou les géométries complexes nécessitant un outillage supplémentaire. Il faut également se demander quelle est la taille de la pièce. Le moulage sous pression est particulièrement adapté à la production en grande série de pièces de petite et moyenne taille. Ces dimensions doivent donc être prises en compte.
R : Le moulage sous pression permet généralement des vitesses de production plus rapides et une plus grande précision dans la mesure des caractéristiques que le moulage au sable. Alors que le moulage au sable permet de fabriquer des composants plus gros et une plus large sélection de métaux, le moulage sous pression est plus adapté à la formation de petits objets très détaillés avec une meilleure qualité de surface. Le moulage sous pression est plus économique pour la production à grande échelle, tandis que le moulage au sable, plus coûteux, est plus économique pour les formes à petite échelle et moins complexes.
R : L'opération post-moulage la plus courante consiste à séparer la pièce moulée du moule, puis à la découper, à l'usiner, à polir la surface et à appliquer de la chaleur. D'autres peuvent nécessiter des étapes supplémentaires telles que l'affûtage des bords, l'application d'un brillant ou la peinture pour répondre aux attentes du produit final. En fonction de l'utilisation prévue des composants moulés sous pression, ils peuvent également être plaqués, anodisés ou traités d'une autre manière pour améliorer leur valeur fonctionnelle ou décorative.
1. Technique efficace d'apprentissage profond pour l'imagerie par rayons X des défauts des pièces moulées
2. Technologies et machines de rectification et de découpe pour pièces moulées en coquille de grandes dimensions
3. Optimisation structurelle conjointe et garanties de processus dans la modélisation implicite des composants de moulage
4. Conception d'éléments pour pièces moulées usinées à l'aide de l'optimisation topologique des assemblages structurels
5. Une nouvelle méthode automatisée d'évaluation des tolérances d'usinage des pièces moulées
7. Métal
8. Casting

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →