

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Grâce à sa précision et à son adaptabilité, l'usinage CNC des pièces plastiques est utilisé pour fabriquer des pièces dans divers secteurs tels que la santé, l'automobile et l'électronique. Le développement de nouvelles technologies en science des matériaux et en techniques d'usinage a considérablement accru la production de pièces plastiques de précision. Nous présenterons ici les techniques, les outils et les pratiques relatifs à l'usinage CNC des pièces plastiques, qui, selon nous et de nombreux professionnels, ingénieurs, fabricants et concepteurs, permettent d'obtenir des résultats optimaux. Cette ressource d'information s'adresse aux professionnels de tous niveaux, débutants ou expérimentés, et vise à améliorer leur efficacité et leur productivité. Ce document a pour objectif de démontrer les applications et les avantages de l'usinage CNC des pièces plastiques dans différents secteurs d'activité.
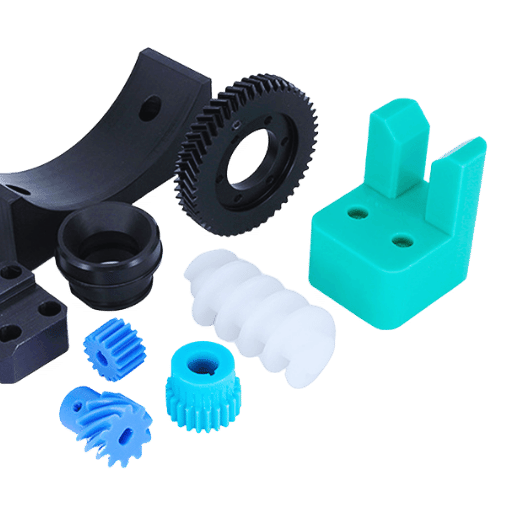
L'usinage CNC du plastique est un type d'usinage qui utilise à la fois un ordinateur et un outil comme composants principaux pour comprimer et découper des parties d'une pièce en plastique afin d'obtenir une forme prédéterminée. Cette méthode permet d'obtenir une précision et une répétabilité dans le processus de fabrication, ce qui permet la production de pièces complexes avec des tolérances serrées. Les plastiques les plus couramment utilisés dans le processus d'usinage sont l'ABS, le polycarbonate et le nylon, car ils sont solides et flexibles. L'utilisation de l'usinage CNC est prédominante dans les efforts de prototypage et de production en petite et moyenne série dans les secteurs de l'automobile, de l'aérospatiale et de la médecine. Elle facilite l'atteinte des normes de qualité et d'efficacité souhaitées, améliorant ainsi les performances des applications.
Le plastique est une substance synthétique fabriquée à partir de matériaux entièrement ou partiellement synthétiques et composée principalement de polymères. Léger et résistant, ainsi que flexible à l'usage, il constitue une matière première importante pour diverses industries. En général, les plastiques sont divisés en deux types : les thermoplastiques, qui se ramollissent lorsqu'ils sont chauffés et peuvent être remodelés plusieurs fois, et les plastiques thermodurcissables, qui, après avoir été moulés, peuvent se solidifier de manière permanente. Leur nature flexible les rend utiles en médecine, dans les machines, dans la construction et même dans l'emballage, ce qui explique leur rentabilité.
L'intégration de la technologie et des machines dans la production de produits en plastique a permis la fabrication efficace et précise de ces produits. L'invention et l'utilisation de machines hautement efficaces telles que les machines de moulage par injection, les processeurs d'extrusion et les machines de thermoformage ont conduit à l'avancement des industries du plastique. Par exemple, les machines de moulage par injection sont bien connues pour leur capacité à former même les formes les plus complexes avec une précision et une cohérence extrêmes. Elles sont conçues pour utiliser des moules ainsi que des systèmes haute pression pour injecter du plastique fondu dans des moules spécifiques. Ces machines sont particulièrement importantes pour la production de masse dans les secteurs de l'automobile, des biens de consommation et de la santé.
Les machines d'extrusion qui servent à produire des produits en plastique continus sous forme de tubes, de feuilles et de films sont tout aussi importantes. Différents types de thermoplastiques peuvent être utilisés dans leur production, ce qui les rend polyvalents, en particulier grâce aux conceptions nouvelles et améliorées utilisées, permettant d'augmenter la vitesse de production et de réduire le gaspillage de matériaux. Les progrès de ces machines permettent de mieux contrôler l'épaisseur des parois, la superposition des matériaux et la finition de surface, qui sont essentielles pour de nombreuses applications modernes.
Les dernières informations sur le secteur révèlent que le marché mondial des machines de moulage par injection devrait dépasser les 20 milliards de dollars d’ici 2030, ce qui démontre une dépendance croissante à l’égard des machines automatisées pour la transformation des matières plastiques. En outre, les nouvelles machines de fabrication sont désormais équipées de robots automatisés, de commandes alimentées par l’IA et de fonctions d’économie d’énergie, qui augmentent la productivité avec un impact moindre sur l’environnement. Outre la réduction du temps de fabrication, ces développements améliorent également la précision et la qualité des produits finis, ce qui est essentiel à la croissance de la technologie dans la fabrication du plastique.
L'usinage des plastiques et autres polymères diffère de celui des métaux en raison de leurs températures de fusion plus basses, de leur sensibilité thermique et de leur ductilité supérieure. Lors de la découpe de plastiques, contrairement à l'usinage des métaux, il est nécessaire d'utiliser des vitesses de coupe et des avances plus faibles afin d'éviter la surchauffe et le gauchissement. Pour ne pas endommager le matériau, des outils de précision en carbure sont utilisés. La plus grande susceptibilité des plastiques à la déformation sous pression exige l'emploi de techniques de bridage appropriées. Compte tenu de tous ces aspects, l'usinage des plastiques se distingue nettement des autres types d'usinage et présente une grande complexité.
L'importance de la finition de surface dans l'usinage des plastiques ne peut être négligée car elle a un impact significatif sur la fonctionnalité, l'esthétique et les performances du composant final. Une meilleure finition de surface entraîne une réduction des frottements, une augmentation de la résistance à l'usure et une amélioration de la clarté optique de la pièce si nécessaire. Cela est particulièrement pertinent dans les secteurs des dispositifs médicaux, de l'automobile et des semi-conducteurs, qui nécessitent une grande précision ainsi qu'un attrait esthétique irréprochable.
Un état de surface idéal ne peut être obtenu qu'en contrôlant rigoureusement le processus d'usinage et ses paramètres. Par exemple, l'utilisation d'outils aux bords polis et aux angles de coupe bien conçus réduit considérablement la rugosité de la surface. Les chiffres actuels montrent que pour les pièces en plastique hautes performances, il est courant de respecter les normes industrielles avec une rugosité moyenne (Ra) de 0.2 à 0.8 µm. En outre, le contrôle des vitesses d'avance et de broche est tout aussi important afin d'éviter de générer des marques de broutage ou des dommages thermiques qui pourraient ruiner la finition.
Le choix du matériau est un autre élément important à prendre en compte pour obtenir la finition de surface souhaitée. Pour certains types de plastiques comme le PTFE et les acryliques, la matité de la surface peut être un problème en raison de leur nature. Ces problèmes peuvent cependant être résolus grâce à l'utilisation d'applications d'usinage à grande vitesse et de liquide de refroidissement. La finition de surface peut également être améliorée et l'uniformité de la production peut être obtenue grâce à des processus post-usinage tels que le polissage et le traitement chimique.
Au final, une approche rigoureuse en matière de finition de surface , dans l'usinage des plastiques, est nécessaire pour répondre aux besoins fonctionnels, améliorer le cycle de vie du produit et son aspect général.
Le choix des outils est l'un des facteurs les plus importants pour obtenir une meilleure finition de surface dans le processus d'usinage des pièces en plastique. Les sections suivantes décrivent les outils pertinents et leurs considérations pour obtenir les meilleurs résultats possibles :
Outils en carbure
Outils avec revêtement diamanté
Outils en acier rapide (HSS)
Router Bits
Outils en diamant polycristallin (PCD)
Fraises à faible angle d'hélice
Fraises à cannelure simple
Outils de coupe avec caractéristiques de brise-copeaux
Les données issues d'études industrielles suggèrent que l'usinage du plastique est fortement influencé par la géométrie et le matériau de l'outil. La comparaison des outils diamantés revêtus et des outils non revêtus dans les mêmes conditions de travail montre qu'avec les outils revêtus, la rugosité de surface est améliorée de 60 % grâce à l'utilisation d'outils diamantés. Par conséquent, la productivité et la qualité peuvent être obtenues grâce à une sélection optimale des outils.
Deux des paramètres les plus importants dans l'usinage des plastiques sont la vitesse de la broche et l'avance. La vitesse d'avance, exprimée en millimètres par minute ou en pouces par minute, correspond à la distance parcourue par la matière plastique vers la fraise, tandis que la vitesse de la broche, mesurée en tours par minute (RPM), spécifie la vitesse de rotation de l'outil de coupe. Les paramètres ci-dessus déterminent collectivement l'efficacité de l'usinage, la qualité de la finition de surface et la longévité de l'outil utilisé.
Les dernières innovations montrent que de nombreux plastiques, en fonction du type de matériau et de l'application d'usinage, ont tendance à obtenir les meilleurs résultats avec une vitesse de broche comprise entre 2,000 20,000 et XNUMX XNUMX tr/min. Dans l'usinage à grande vitesse des thermoplastiques, par exemple, les vitesses de broche appliquées vers la limite supérieure de la plage sont très avantageuses pour réduire la chaleur et améliorer la finition de surface.
Bien que les vitesses d'avance doivent fonctionner en conjonction avec la vitesse de la broche, la plage recommandée pour la plupart des plastiques se situe entre 0.05 et 0.5 mm/tr. Les vitesses d'avance plus souples ont tendance à mieux fonctionner lorsqu'elles sont appliquées à des matériaux comme le polyéthylène, qui sont plus susceptibles de fondre et de se déformer, tandis que les vitesses d'avance plus élevées sont plus utiles avec le polycarbonate, qui est plus résistant. Les recherches montrent que ces deux facteurs sont souvent mal utilisés en combinaison, ce qui entraîne une usure excessive de l'outil, une chaleur excessive et des erreurs dans le produit créé.
Pour trouver le bon équilibre, il faut tenir compte de facteurs tels que les propriétés du matériau, la forme de l'outil et l'environnement dans lequel la découpe a lieu. Par exemple, lors de l'usinage de plastiques plus souples, il est optimal d'avoir une vitesse de broche élevée et une faible avance afin de protéger la qualité de la surface. Cependant, les plastiques plus rigides peuvent mieux répondre à des vitesses de broche moyennes et à des avances modérément plus élevées afin de minimiser l'usure excessive de l'outil. Ces paramètres doivent également être ajustés en temps réel en raison de modifications telles que l'état de l'outil ou des détails de conception particuliers du matériau.

Lors du choix d'une technique d'usinage pour les matières plastiques, il est important de prendre en compte les propriétés du matériau, les tolérances requises et la fonction de la pièce. Nous présentons ci-dessous quelques-unes des méthodes d'usinage des matières plastiques les plus courantes.
Fraisage CNC
Tournage CNC
Découpe laser
Forage Horizontaux
Routage
Sciage
Découpe au jet d'eau
Usinage par ultrasons
Chaque technique d'usinage possède ses propres caractéristiques, adaptées aux exigences de l'application. Par exemple, la découpe laser et la découpe au jet d'eau sont idéales pour les pièces de précision, tandis que le fraisage et le tournage CNC offrent une précision et une régularité inégalées. Le choix de la méthode doit tenir compte du comportement du matériau, des contraintes fonctionnelles et du rapport coût-efficacité.
D'un point de vue économique, technologique et en termes de matériaux, de nombreux facteurs influent sur le choix d'une méthode d'usinage. Parmi les principaux facteurs figurent les exigences de finition de surface, les caractéristiques des matériaux, la précision dimensionnelle, le volume de production et les coûts.
Caractéristiques matérielles
Précision dimensionnelle et finition des surfaces
Volume de production et délai de livraison
Considérations thermiques et structurelles
Efficacité des coûts
En évaluant tous ces éléments, les ingénieurs ainsi que les fabricants sont en mesure d’améliorer la qualité des composants produits tout en garantissant une efficacité et une rentabilité optimales dans le choix des méthodes d’usinage.
Il est essentiel de tenir compte de la sensibilité thermique et des points de fusion bas lors de l'usinage des thermoplastiques. Les outils de coupe qui génèrent beaucoup de chaleur peuvent entraîner un ramollissement, une déformation ou une mauvaise finition de surface. Pour éviter ces résultats, il convient d'utiliser des outils de coupe à arêtes vives avec des vitesses de coupe et des avances lentes. De plus, de bonnes méthodes de refroidissement par air ou par brouillard peuvent aider à réduire la chaleur générée par l'usinage. Le choix d'un matériau d'outil approprié, tel que des outils en carbure ou revêtus, améliore la durée de vie de l'outil et offre une meilleure précision grâce à une friction plus faible. Ces facteurs sont essentiels lors de l'usinage des thermoplastiques pour obtenir les meilleurs résultats.
Lors de l'usinage de composants en plastique, la dilatation thermique est un facteur qui nécessite une attention particulière en raison du CTE élevé des plastiques par rapport aux métaux. Ce phénomène indique que les matériaux économiquement viables subissent des changements de volume plus importants en raison de la chaleur que les métaux. Pour obtenir les meilleurs résultats, le défi de la dilatation thermique doit être relevé pour garantir qu'aucun des composants ne soit déformé en taille.
On estime que les plastiques ont une valeur CTE comprise entre 20 × 10⁻⁶ et 200 × 10⁻⁶ par °C, selon le type de polymère. Par exemple, le polyéthylène (PE) et le polypropylène, ainsi que d’autres options moins rigoureusement acceptées, ont des valeurs CTE plus élevées que le polycarbonate (PC) et le polyétheréthercétone (PEEK) de qualité technique. Ces différences posent un défi car les ingénieurs doivent déterminer la sélection des matériaux en fonction de la plage de températures de fonctionnement prévue.
La dilatation thermique peut être gérée de plusieurs manières. Une option de conception consiste à introduire des tolérances compensatoires qui permettent de soulager les étirements de taille qui peuvent se produire lorsqu'ils sont soumis à la chaleur. Prenons par exemple les assemblages constitués de pièces en métal et en plastique. Ils peuvent être amenés à utiliser des conceptions d'interface spécialisées, par exemple en autorisant des trous et des fentes plus grands que nécessaire pour réduire toute tension ou contrainte qui pourrait entraîner un désalignement dû aux différences de dilatation.
Les plastiques renforcés de fibres, comme les polymères en fibre de verre ou en fibre de carbone, ont tendance à optimiser les performances du polymère de base en raison de leur faible coefficient de dilatation thermique. Par exemple, avec un renforcement en fibre de verre, la dilatation thermique du nylon peut être réduite de 50 %, ce qui permet au nylon renforcé d'être thermiquement stable. L'utilisation de matériaux renforcés est particulièrement avantageuse lorsque la précision et la stabilité sont nécessaires à des températures plus élevées et plus basses pour certaines applications.
Enfin, les conditions thermiques qui entourent le processus et l'opération d'usinage nécessitent une gestion minutieuse. Un contrôle substantiel de la température ambiante de l'environnement de l'atelier d'usinage permet de réduire les variations de dimensions au cours des processus d'usinage. Le recuit de détente interne après le processus est également une approche avantageuse pour réduire la déformation de la pièce due à l'augmentation de la chaleur sur une longue période. Associées à une optimisation minutieuse des matériaux et de la conception, toutes ces étapes garantissent que les pièces en plastique fonctionnent de manière fiable dans des environnements à forte activité thermique.
L'obtention de tolérances optimales pour les pièces en plastique exige une approche intégrée du choix des matériaux, des techniques de production et de la gestion environnementale. Il convient tout d'abord de privilégier les matériaux à faible coefficient de dilatation thermique et à haute stabilité dimensionnelle afin de réduire la variabilité. L'utilisation de techniques d'usinage CNC et de moulage par injection précises et répétitives est également essentielle. Par ailleurs, une gestion rigoureuse des facteurs environnementaux tels que la température et l'humidité pendant la production et le stockage contribue à limiter les variations dimensionnelles. En appliquant l'ensemble de ces méthodes, les fabricants pourront atteindre les exigences de tolérance les plus strictes.
Pour minimiser la chaleur de frottement, je me concentrerais sur l'installation de systèmes de lubrification de haute qualité pour empêcher les surfaces d'entrer en contact les unes avec les autres ; cela permettra une interaction plus fluide entre les composants. Le choix de matériaux de surface à faible frottement et la réalisation de traitements de surface adéquats, tels que le revêtement ou le polissage, seront également importants pour réduire l'usure. De plus, il serait nécessaire d'améliorer l'alignement et de supprimer les composants de frottement non essentiels grâce à une conception optimisée des composants. Les effets thermiques du frottement au cours des opérations pourraient également être mieux contrôlés grâce à l'utilisation de matériaux résistants à la chaleur ou de systèmes de refroidissement.

Par rapport aux métaux, le fraisage des plastiques présente ses propres difficultés, telles que des points de fusion plus bas, une élasticité élevée et une sensibilité à la déformation. Être capable de résoudre ces défis est primordial pour garantir la précision tout en réduisant les défauts dans le produit final. Vous trouverez ci-dessous les défis les plus fréquemment rencontrés lors du fraisage des plastiques et les solutions possibles :
Fusion des matériaux due à l'accumulation de chaleur
Usure et émoussement des outils
Déformation et gauchissement du matériau
Écaillage et fractures fragiles des plastiques durs
Finition de surface présentant une rugosité médiocre
Problèmes de puce
En abordant ces problèmes de manière stratégique, les constructeurs automobiles peuvent améliorer l'efficacité, la précision et la cohérence des processus de fraisage des plastiques. L'intégration de ces solutions dans les flux de travail de fraisage permet d'obtenir une meilleure qualité de production et une longévité accrue des outils.
Comme pour tous les processus qui intègrent le fraisage plastique, un entretien régulier et le respect des protocoles de sécurité établis sont essentiels pour obtenir un flux de travail efficace et sûr. L'utilisation des bons outils et équipements, ainsi que la manipulation appropriée des matériaux, permettent d'atténuer les risques tout en prolongeant la durée de vie des outils. Vous trouverez ci-dessous des recommandations détaillées :
Mesures de sécurité sur le lieu de travail
Contrôle des fumées et des poussières
Entretien des outils
Manutention et stockage du matériel
Étalonnage des machines et contrôles réguliers
Procédures d'urgence
Grâce à la mise en œuvre de politiques de sécurité et à un entretien régulier, les producteurs peuvent maximiser la production et assurer un environnement de travail plus sûr pour les employés. Une meilleure santé des opérateurs associée à une détérioration réduite des machines et au contrôle de la qualité des produits ajoutent à la rentabilité de ces mesures.
Il est essentiel de se concentrer sur des outils destinés aux matériaux tendres, non travaillés et non métalliques lors de la sélection de la fraise pour une fraiseuse à plastique. Les fraises à une cannelure et à cannelure O sont les plus appropriées car elles éliminent les copeaux et la chaleur. Avec les plastiques, l'accumulation de chaleur peut provoquer à la fois la fusion et la déformation. Ils utilisent des fraises aux bords affûtés et aux cannelures polies pour minimiser les contraintes de finition du matériau. De plus, la vitesse de broche et la vitesse d'avance correctes doivent toujours être respectées. Sinon, il existe un risque de surchauffe. Les spécifications du fabricant doivent toujours être prises en compte pour garantir leur exactitude avec le type de plastique à fraiser.
A: L'usinage CNC des plastiques désigne le procédé de découpe des matières plastiques à l'aide de machines à commande numérique. Il se distingue des autres procédés d'usinage par sa spécificité : les plastiques ont un point de fusion plus bas, une résistance à la traction plus faible et des caractéristiques structurelles différentes de celles des métaux. Ce guide d'usinage des plastiques a pour objectif de fournir des informations sur les procédures appropriées afin d'obtenir des résultats toujours de haute qualité.
R : Le perçage de matières plastiques nécessite de prêter attention à certains points clés. 1. Les forets doivent être tranchants avec un angle de pointe de 118° et un jeu de lèvre de 9° à 15°. 2. La vitesse d'avance doit être faible ; 0.005 pouce par tour est conseillé. 3. La fusion et la précision dimensionnelle doivent être maintenues à l'aide d'un liquide de refroidissement. 4. Pour réduire la chaleur développée, le perçage par paliers doit être utilisé avec des trous de plus grand diamètre. 5. Un foret rotatif augmenterait la température du plastique avant qu'il n'atteigne la pointe de perçage, ce qui pourrait endommager le matériau.
A: L' usinage CNC des plastiques serait impossible sans l'utilisation de liquide de refroidissement. Ce dernier permet de dissiper la chaleur, car le point de fusion des plastiques est considérablement inférieur à celui des métaux. Un usage judicieux du liquide de refroidissement évite la fusion du plastique par la machine, garantit l'obtention des dimensions exactes et améliore la qualité de l'état de surface. Il facilite également l'évacuation des copeaux, particulièrement importante lors du perçage de trous profonds ou d'autres opérations d'usinage complexes.
A : Voici quelques opérations de tournage courantes en usinage CNC de pièces plastiques : 1. Dressage : pour obtenir des surfaces planes perpendiculaires à l’axe de rotation. 2. Tournage cylindrique : pour réduire le diamètre de la pièce. 3. Tournage conique : pour obtenir des surfaces coniques. 4. Filetage intérieur/extérieur. 5. Rainurage : pour former un logement ou une découpe. Lors de ces opérations, il est essentiel d’utiliser des vitesses et des avances correctes afin d’éviter la fusion et la déformation des pièces plastiques.
A : Les directives importantes pour obtenir des composants en plastique précis et bien fabriqués sont les suivantes : 1. Utiliser des outils de coupe tranchants et bien affûtés. 2. Utiliser une vitesse de coupe et une vitesse d'avance idéales. 3. Gérer l'élimination appropriée des copeaux pour réduire les risques de recoupe. 4. Appliquer du liquide de refroidissement pour éliminer l'excès de chaleur. 5. Tenir compte de certaines caractéristiques du plastique, comme la dilatation thermique ou la résistance chimique. 6. Dans la mesure du possible, créer des composants avec une épaisseur de paroi uniforme. 7. Prévoir des tolérances appropriées pour un serrage uniforme sans déformation de la pièce.
A : Le choix du matériau plastique influence fortement le processus d'usinage CNC . Différents types de plastiques présentent des caractéristiques différentes en termes de dureté, de conductivité thermique et même de résistance chimique. Par exemple, les plastiques plus souples nécessitent des vitesses de coupe plus lentes pour éviter qu'ils ne fondent, tandis que les plastiques plus durs s'usinent plus rapidement. Certains plastiques, notamment les plastiques amorphes, sont sujets à la fissuration sous contrainte, ce qui exige une attention particulière quant à la force de coupe et à la géométrie de l'outil. Le choix du matériau influe également sur d'autres propriétés de la pièce, telles que sa résistance, sa ténacité et sa stabilité dimensionnelle.
R : Certaines erreurs incluent : 1. Utiliser des vitesses de coupe excessives qui risquent de faire fondre le plastique. 2. Oublier de refroidir correctement les pièces, ce qui peut entraîner une déformation due à une surchauffe. 3. Utiliser des instruments de coupe émoussés ou inappropriés. 4. Ne pas se soucier du montage approprié, ce qui peut entraîner une déformation des pièces. 5. Ne pas envisager d'usiner le matériau en tenant compte de sa dilatation thermique. 6. Ne pas se soucier de certains plastiques nécessitant une détente des contraintes lors de l'usinage. 7. Utiliser les caractéristiques requises pour l'application finale, telles que les caractéristiques chimiques et isolantes, et ignorer le matériau utilisé.
1. Optimisation de l'efficacité énergétique dans le processus d'usinage des matériaux composites bois-plastique
2. Usinage rotatif par ultrasons de composites plastiques renforcés de fibres de carbone : influence de la fréquence des ultrasons
3. Titre : « Usinage cryogénique des composites en plastique renforcé de fibres de carbone (PRFC) et effets du traitement cryogénique sur les propriétés de traction : une étude comparative »
4. Usinage
5. Plastique
6. Forage

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →