

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
L'aluminium peut être anodisé ou électrolytiquement traité pour améliorer sa durabilité et son esthétique. Différents par leurs mécanismes, leurs avantages et leurs champs d'application, ils visent tous deux à améliorer les propriétés de surface. Dans cet article, nous comparerons les procédés d'anodisation et de galvanoplastie et en analyserons le fonctionnement étape par étape. Nous examinerons les modes d'interaction de ces procédés avec la surface de l'aluminium, leurs avantages et leurs inconvénients, ainsi que leurs applications les plus adaptées. Des secteurs tels que l'aéronautique et les biens de consommation bénéficieraient de leurs applications idéales. Au final, le public maîtrisera suffisamment ces approches pour connaître les critères à prendre en compte lors du choix de l'option la mieux adaptée à ses besoins.
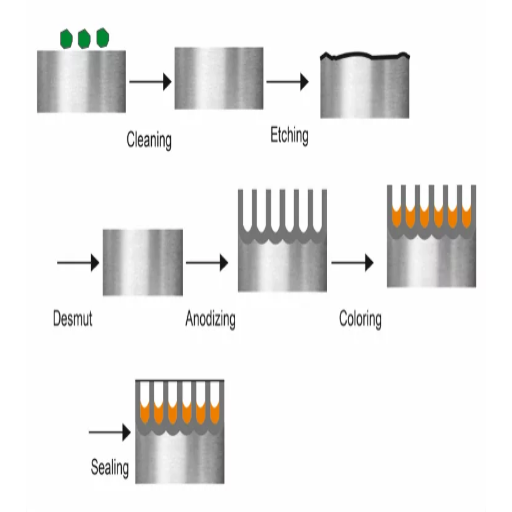
L'anodisation est un procédé électrochimique qui augmente la résistance à la corrosion de l'aluminium en renforçant la couche d'oxyde présente à sa surface. L'anodisation nécessite l'immersion de l'aluminium dans un électrolyte, généralement composé d'acide sulfurique, traversé par un courant électrique. Ce procédé permet de contrôler l'oxydation, créant ainsi une couche protectrice solide, intégrée à l'aluminium plutôt qu'un revêtement. L'anodisation augmente la dureté de surface, renforce la résistance à l'abrasion et permet la coloration et l'étanchéité. Elle est donc largement utilisée dans les domaines de l'aérospatiale, de l'automobile et de l'architecture.
L'anodisation est un procédé contrôlé qui consiste à former une couche d'oxyde épaisse et homogène sur une surface d'aluminium, augmentant ainsi sa résistance à la corrosion. Cette couche, anodique et non réactive, agit passivement sur le substrat d'aluminium et réduit considérablement les risques de corrosion. L'épaisseur du revêtement anodisé est généralement faible pour les applications décoratives (de 5 à 25 microns), tandis que pour les applications industrielles ou marines , elle peut atteindre 60 microns. Les surfaces anodisées peuvent également être scellées à l'aide de composés spécifiques afin de boucher les pores, ce qui renforce encore leur résistance à la corrosion et à l'abrasion.
L'acide sulfurique est l'un des électrolytes les plus essentiels utilisés lors du processus d'anodisation. Il contribue à la formation d'une couche d'oxyde contrôlée sur les surfaces en aluminium. Lors de l'anodisation, l'acide sulfurique fournit une solution acidifiée qui permet au courant électrique de traverser le substrat d'aluminium et de ressortir. Cela entraîne la formation d'une couche poreuse d'oxyde d'aluminium. La concentration en acide sulfurique est généralement de 10 à 20 % en poids, et les procédés sont réalisés entre 20 et 25 °C. La densité de courant varie de 12 à 18 ampères par pied carré (ASF) selon l'épaisseur de la couche d'oxyde. L'utilisation contrôlée d'acide sulfurique permet ainsi d'obtenir des résultats de qualité constante pour les revêtements anodisés et d'équilibrer simultanément la croissance du revêtement.
L'anodisation dure est la solution idéale pour la résistance à l'usure, car elle produit une surface résistante aux frottements et aux forces mécaniques importants. Elle génère une couche d'oxydation épaisse et dure sur les pièces en aluminium, résistant efficacement aux abrasifs, aux matériaux corrosifs et à l'usure due au vieillissement dans des environnements extrêmes. Les paramètres techniques clés de ce procédé incluent également des températures d'électrolyte plus basses, de 60 à 70 degrés Celsius, et des densités de courant plus élevées, de 2 à 3 ampères par pied carré (ASF), pour une plus grande dureté du revêtement. De plus, les revêtements peuvent être durcis jusqu'à 50-75 sur l'échelle Rockwell C et avoir une épaisseur de XNUMX à XNUMX microns (XNUMX à XNUMX mils), ce qui en fait un excellent procédé d'anodisation pour accroître la durabilité des composants industriels et mécaniques fortement sollicités.
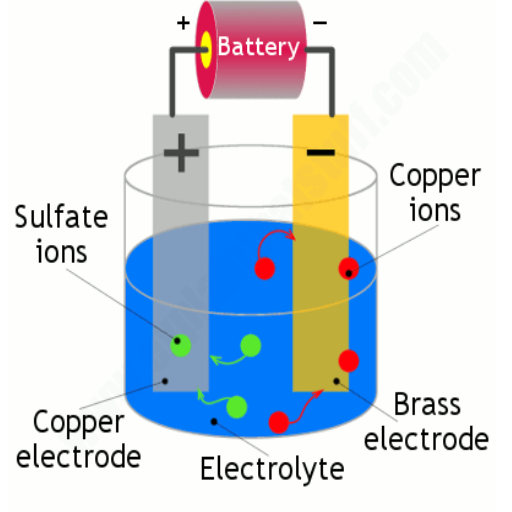
La galvanoplastie consiste à recouvrir une surface d'une finition métallique. Dans ce cas, l'aluminium est plaqué par un courant électrique afin d'en améliorer l'attrait et les caractéristiques structurelles. Un nettoyage d'entretien est effectué en amont, frottant chaque centimètre de la pièce d'aluminium. Il est primordial de soigner chaque détail afin d'éviter le plus possible de débris qui pourraient empêcher la couche métallique d'adhérer à l'aluminium. Le courant électrique appliqué à la solution électrolytique permet aux ions métalliques de se lier à la surface, enveloppant le substrat d'un revêtement constant. Le chrome, le nickel et l'or sont couramment utilisés dans ce procédé, car ils offrent des caractéristiques métalliques diversifiées et répondent à leurs besoins spécifiques.
Dans cette première partie, le procédé de galvanoplastie est décrit. Il consiste à revêtir un substrat (comme l'aluminium) d'une fine couche de métal afin d'en améliorer la résistance à la corrosion, à l'usure ou l'aspect. Il comprend :
Préparation de surface
L'aluminium subit des processus de purge et de nettoyage pour créer une surface lisse et uniforme sur laquelle le métal peut être fusionné.
Composition de la solution électrolytique
Une solution contenant des ions métalliques est assemblée. Une solution de sulfate de nickel est souvent utilisée pour le nickelage.
Configuration électrique
Le substrat en aluminium est relié à la cathode (port négatif), tandis qu'une anode (port positif), constituée du métal de placage, est intégrée dans la solution électrolytique.
Paramètres de galvanoplastie
Densité de courant : Elle se situe généralement entre 1 et 5 A/dm², selon les matériaux requis et l'épaisseur de la couche.
Tension : Elle est réglée sur 2 à 12 volts pour garantir un dépôt ininterrompu.
Température : 20°C à 60°C est la plage la plus stratégique pour la température de la solution électrolytique pour de meilleurs résultats.
Temps de placage : Le temps dépend de l'épaisseur souhaitée, mais il est, en moyenne, compris entre 10 et 60 minutes.
Au cours de la procédure, le courant électrique favorise la migration des ions métalliques, qui se déposent et se lient à la surface du revêtement d'aluminium, formant ainsi une couche solide et uniforme. Cela permet de répondre à des exigences d'application personnalisées, tant sur le plan fonctionnel qu'esthétique.
La galvanoplastie et le dépôt autocatalytique sont des techniques permettant d'éliminer les matériaux conducteurs d'électricité ou les transferts à l'aide de deux types d'électrodes. Ces deux méthodes offrent une fonction de revêtement similaire, mais leurs processus d'exécution diffèrent.
Electroplating
La galvanoplastie repose sur un courant électrique externe contrôlé qui facilite le dépôt des molécules métalliques sur le substrat. Cette méthode nécessite l'immersion de l'électrode dans un électrolyte, tandis que les électrodes contrôlent le flux de courant. Des paramètres essentiels de la galvanoplastie font varier l'épaisseur, l'adhérence et la cadence de production du procédé en fonction de la tension d'alimentation de l'installation. Parmi ces paramètres, on peut citer :
Tension : La quantité est généralement réglée entre 1 et 10 volts selon le métal et l'utilisation prévue.
Densité de courant : Généralement comprise entre 1 et 10 ampères par décimètre carré, distribués de manière irrégulière.
Température : La température la plus courante se situe entre 20 et 70 degrés Celsius, selon le procédé.
Avantages : Très adaptés à l'industrie car ils sont parfaits pour la production à haut volume, offrant un coût raisonnablement bas, une bonne adhérence et des cadences rapides.
Limitations : Une configuration initiale de l'équipement plus élevée et d'autres sources d'alimentation externes peuvent être nécessaires.
Placage autocatalytique
Contrairement à la galvanoplastie, le dépôt autocatalytique ne dépend pas de courants électriques externes. Le métal déposé à la surface du matériau dépend de la réaction chimique réductrice de la surface. L'hypophosphite de sodium, comme agent réducteur, utilise une solution de dépôt autocatalytique. Les paramètres clés du dépôt autocatalytique sont les suivants :
Température : Réglée généralement entre 70 et 90 degrés Celsius.
Plage de pH : 4.5 à 9.0, en se concentrant sur le pH de la solution de placage spécifique et ses caractéristiques de revêtement souhaitées.
Taux de dépôt : généralement compris entre 5 et 25 micromètres/heure.
Avantages : Des dépôts épais peuvent être déposés uniformément, même sur les géométries les plus complexes. Ce procédé offre une meilleure résistance à la corrosion et ne nécessite aucun équipement électrique.
Limitations : Taux de dépôt plus lent par rapport à la galvanoplastie, les matériaux sont également plus chers en raison des solutions spécialisées.
Différences Clés
Mécanisme : La galvanoplastie applique un courant électrique, tandis qu'un processus de placage autocatalytique se produit par le biais d'une réaction chimique.
Couverture de surface : Le dépôt sans électrolyse offre une épaisseur de placage plus uniforme sur des surfaces irrégulières que les autres formes de dépôt.
Coût : Alors que le coût de l'équipement pour la galvanoplastie est élevé, celui du placage autocatalytique est le coût de la solution, qui est généralement plus élevé.
Applications : La galvanoplastie est la méthode de choix pour les finitions décoratives et la résistance à l'usure. Cependant, la protection contre la corrosion et l'uniformité des revêtements sur des motifs complexes sont mieux assurées par le placage autocatalytique.
Les deux présentent leurs avantages respectifs et peuvent être choisis en fonction des exigences de qualité de surface, des conditions environnementales, des propriétés du matériau, etc.
Je comprends que le nickelage présente de nombreux avantages par rapport aux pièces en aluminium. Premièrement, il améliore la résistance à la corrosion en créant une barrière proactive contre la dégradation de l'aluminium dans les environnements fortement corrosifs. Deuxièmement, il augmente la dureté de surface des composants, augmentant ainsi leur résistance aux chocs mécaniques et aux frottements. Ceci est particulièrement important dans les situations de frottement ou de charge élevée. De plus, le nickelage facilite le soudage et la conductivité, améliorant ainsi les industries électronique et électrique.
Spécifications techniques essentielles :
Épaisseur du placage : 0.0005 à 0.005 pouces (12.7 à 127 microns) pour assurer le compromis optimal entre robustesse et finesse.
Dureté : 400-600 Vickers (HV) pour le nickel électrolytique, jusqu'à 1000 HV pour les types durcis.
Force d'adhérence : > 6700 psi pour garantir une bonne adhérence aux substrats en aluminium.
Résistance à la corrosion : Réussir le test au brouillard salin (ASTM B117) pendant plus de 48 heures dans les bonnes conditions.
L'efficacité et les avantages techniques du nickelage en font un revêtement très efficace pour les pièces en aluminium.
L'anodisation et la galvanoplastie sont deux procédés de traitement de surface différents, aux objectifs et aux approches distincts. L'anodisation améliore l'aspect des pièces en aluminium exposées à la corrosion grâce à un procédé électrolytique qui épaissit la couche d'oxyde naturelle. Elle accroît la résistance à la corrosion, la durabilité et l'esthétique de la pièce, et protège principalement le substrat plutôt que d'y ajouter de la matière. La galvanoplastie, quant à elle, apporte une valeur ajoutée en améliorant la résistance à l'usure, la conductivité ou l'esthétique d'une pièce par le dépôt d'une fine couche de nickel, d'or ou de chrome. Si l'anodisation est spécifiquement conçue pour l'aluminium, la galvanoplastie est applicable à de nombreux métaux et substrats. De plus, l'anodisation offre un fini mat ou coloré, tandis que la galvanoplastie produit généralement un fini brillant ou métallique.
Les couches d'oxyde, telles que celles anodisées, sont très résistantes à la corrosion, non conductrices et peuvent supporter des températures élevées, de l'ordre de 600 à 800 °C selon le matériau. Ces couches sont généralement constituées de matériaux résistants à l'usure et présentent une dureté de 300 à 600 HV. De plus, l'épaisseur de l'oxyde varie généralement de 5 à 25 microns, ce qui garantit une forte adhérence au matériau de base et évite tout redimensionnement.
Les revêtements métalliques électrolytiques améliorent l'esthétique, la conductivité et la dureté des surfaces. Par exemple, le nickelage électrolytique atteint une dureté impressionnante de 150 à 500 HV et peut supporter des températures comprises entre 150 et 200 °C. L'épaisseur du revêtement varie également, de 5 à 50 microns, selon l'utilisation. De plus, les revêtements métalliques présentent l'avantage d'adhérer à davantage de substrats que les revêtements d'oxyde.
Certaines notes critiques incluent la nécessité d’évaluer la résistance à la corrosion, les exigences de conductivité et la conception esthétique, ainsi que d’autres détails, tels que le coût du substrat et les facteurs environnementaux souhaités.
L'application de revêtements comme le nickel électrolytique accroît la durabilité des surfaces en aluminium en améliorant la corrosion, la dureté et la résistance à l'usure. De plus, les revêtements en nickel augmentent la durée de vie des produits en aluminium en offrant une protection efficace contre les facteurs environnementaux tels que l'humidité, les produits chimiques et les variations de température. Les revêtements électrolytiques en nickel classiques ont une dureté de 150 à 500 HV, ce qui prouve leur capacité à résister aux dommages mécaniques dus à l'usure.
Comme la plupart des revêtements électrolytiques, ces revêtements résistent à des températures de fonctionnement d'environ 150 à 200 °C, ce qui les rend idéaux pour une utilisation dans des environnements modérément chauds. L'épaisseur du revêtement varie généralement de 5 à 50 microns, selon l'application et les facteurs environnementaux. Cette plage est avantageuse car elle améliore les propriétés de surface tout en préservant le poids de l'aluminium.
Il convient également de souligner que les performances peuvent être améliorées grâce à des traitements ultérieurs, tels que le traitement thermique ou la passivation, qui améliorent l'uniformité d'adhérence du revêtement. Lors de l'étude de solutions de revêtement pour les surfaces en aluminium, il est essentiel d'analyser l'environnement d'utilisation, les propriétés fonctionnelles attendues et le coût global afin de trouver le juste équilibre entre performances et durabilité.
Concernant les coûts de traitement des surfaces, je m'intéresse avant tout à l'équilibre entre performance et prix. Généralement, le coût total dépend du procédé de revêtement, de la complexité du matériau et de la quantité de pièces à fabriquer. Par exemple, l'anodisation de l'aluminium coûte environ 5 à 10 dollars par mètre carré de surface, ce qui confère au produit une beauté extraordinaire et une excellente protection contre la corrosion. Un autre substitut peu coûteux au revêtement en poudre coûte entre 2 et 5 dollars par mètre carré et offre une bonne sécurité, ainsi qu'une grande variété de couleurs. Les traitements PVD sont également plus coûteux, environ 15 à 30 dollars par mètre carré, mais offrent une dureté et une résistance à l'usure bien supérieures.
Pour les paramètres techniques, je considère les suivants :
Une profondeur convoitée est requise, par exemple 5 à 50 microns, pour les caractéristiques de surface souhaitées.
Les facteurs environnementaux exposés comme la lumière du soleil, l’humidité ou d’autres produits chimiques marquent le seuil de durabilité.
Le niveau de traitement effectué avant que la pièce soit fiable en service après avoir été produite pour des besoins spécifiques.
L’environnement d’exploitation, les objectifs fonctionnels et les dépenses du cycle de vie doivent être étudiés pour trouver une solution optimale.
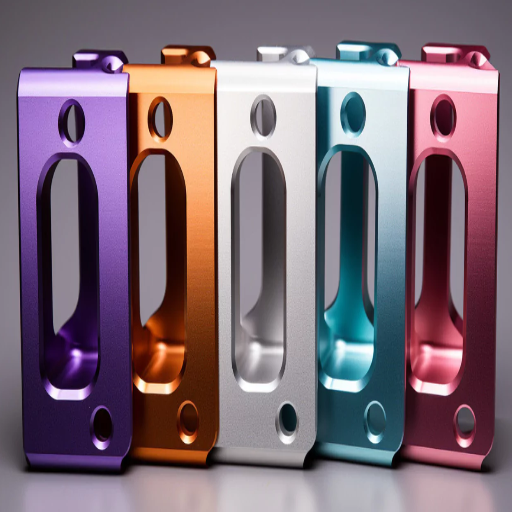
Il existe de nombreuses méthodes d’anodisation de l’aluminium, chacune répondant à un objectif particulier.
Type I (anodisation à l'acide chromique) : Cette méthode utilise de l'acide chromique, ce qui produit une couche d'oxyde plus fine et plus fragile. Elle est particulièrement adaptée aux opérations nécessitant une protection contre la corrosion et une résistance à la fatigue minimale, comme pour les composants aéronautiques.
Type II (anodisation à l'acide sulfurique) : Le type d'anodisation le plus répandu est l'acide sulfurique, qui produit une couche d'oxyde épaisse et résistante. Cette méthode est polyvalente et exige une bonne résistance à la corrosion et une coloration esthétique.
Type III (anodisation dure) : L'anodisation dure utilise de l'acide sulfurique à basse température pour former une couche d'oxyde épaisse et ultra-dense. Elle est particulièrement adaptée aux procédés exigeant une résistance à l'usure et une durabilité élevées, notamment dans les applications industrielles et militaires.
Les types diffèrent en termes de caractéristiques de surface, d'épaisseur et d'adéquation à l'application, ce qui implique la nécessité de choisir en fonction des exigences opérationnelles et de performance.
Les caractéristiques, l'épaisseur, la résistance et la durabilité supérieures à la moyenne pour l'anodisation de type III ou dure le rendent particulièrement utile pour les composants fonctionnant dans des conditions extrêmes.
Paramètres de processus:
Électrolyte : Il se présente sous la forme d’une solution d’acide sulfurique.
Température de fonctionnement : Pour les couches d'oxyde denses, elles sont généralement comprises entre 32 °C (0 °F) et 50 °C (10 °F).
Densité de courant : La densité de courant est comprise entre 23 et 37 ampères par pied carré (ASF) pour une dureté optimale.
L'épaisseur du revêtement varie de 0.002 pouce (50 microns) à 0.004 pouce (100 microns), selon l'application.
Dureté : Avec les alliages d'aluminium, l'anodisation dure atteint 60 à 70 Rockwell C.
Une résistance exceptionnelle à l'usure protège contre l'abrasion. Une résistance accrue à la corrosion prolonge la durée de vie des composants ; la précision dimensionnelle est garantie par un contrôle minutieux lors de l'application.
Avantages :
Pièces de qualité aérospatiale et militaire exigeant une grande durabilité. Composants de machines industrielles exposés à des environnements difficiles et à de basses températures. Industries médicale et automobile nécessitant des performances durables.
La vente, la recherche et la publication de matériel et de revues médicales témoignent de professionnalisme et de responsabilité quant à la qualité des documents diffusés. Les systèmes médicaux doivent fonctionner pleinement pour garantir le respect des normes et des mesures.
L'anodisation de type III garantit des performances répondant aux besoins d'ingénierie extrêmes, en s'adaptant de manière appropriée à tous les paramètres et autres facteurs environnementaux.
Les différences entre l'anodisation à l'acide sulfurique et à l'acide chromique résident dans leurs différences dans les méthodes de traitement, les attributs des couches et les applications cibles.
Paramètres de traitement :
L'anodisation à l'acide sulfurique utilise une solution d'acide sulfurique (15 à 20 %) à des densités de courant de 12 à 24 Aft² et à des températures de 68 à 72 °F. Ce procédé forme une couche anodisée importante d'environ 0.0001 à 0.001 pouce d'épaisseur.
L'anodisation à l'acide chromique utilise des électrolytes à base d'acide chromique à une concentration de 2.5 à 3.5 %, des densités de courant plus faibles (1 à 5 A/pi²) et une plage de températures de 95 à 100 °C. La couche obtenue est généralement plus fine, jusqu'à 0.0001 pouce.
Résistance à la corrosion:
L'anodisation à l'acide sulfurique présente une excellente résistance à la corrosion par rapport aux autres types et est utilisée dans divers produits industriels et de consommation.
L'anodisation à l'acide chromique présente une résistance à la corrosion similaire, mais elle excelle dans les applications sensibles aux contraintes ou à la fatigue en raison de la couche d'oxyde flexible qui est plus fine et plus durable.
Préoccupations environnementales:
L'anodisation à l'acide sulfurique est moins nocive pour l'environnement car l'acide chromique contient du chrome hexavalent, une substance dangereuse et réglementée qui nécessite des méthodes de gestion des déchets considérables.
Applications :
Anodisation à l'acide sulfurique : Utilisé pour les applications liées aux finitions colorées sur des pièces décoratives avec une résistance à l'usure modérée.
Anodisation à l'acide chromique : utilisée pour les assemblages de composants militaires et aérospatiaux à haute résistance à la fatigue ou sensibles aux fissures.
De telles différences détermineraient le choix de la technique d’anodisation en tenant compte de facteurs particuliers de conception, de fonctionnement et d’écologie.
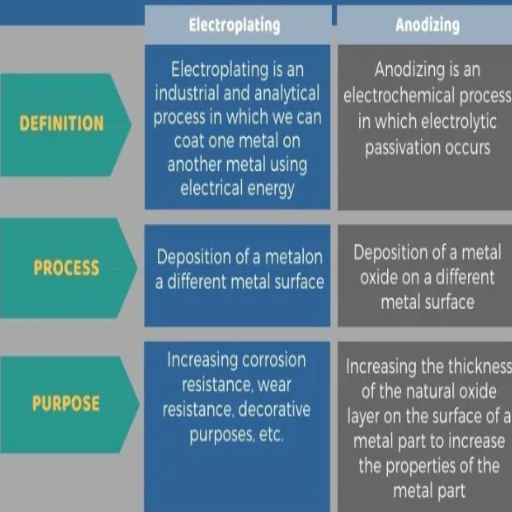
Les avantages de l'anodisation et de la galvanoplastie dépendent de l'application concernée. L'anodisation permet de renforcer et de résister à une couche d'oxyde métallique qui se lie au métal de base, offrant ainsi une durabilité et une résistance à l'abrasion exceptionnelles. De plus, elle permet d'obtenir des couleurs vives et durables, notamment sur l'aluminium, de durcir la surface sans ajout de volume important et d'augmenter la dureté de la surface sans augmenter considérablement le poids. De plus, elle est écologique et fonctionne à l'acide sulfurique, car elle ne nécessite pas de substances hautement toxiques.
La galvanoplastie offre une finition hautement réfléchissante, synonyme d'esthétique et de conductivité, avec le chrome, le nickel, l'or et les métaux. Elle offre un effet esthétique et protège la structure sous-jacente contre la corrosion ; de plus, elle améliore la surface en favorisant la conductivité, même en appliquant une couche plus épaisse et en tenant compte d'autres facteurs environnementaux problématiques. Pour choisir entre les deux, il faut déterminer ce qui est le plus important : la durabilité, le poids, l'impact environnemental ou les propriétés décoratives et conductrices.
L'aluminium anodisé présente une excellente résistance à l'usure à long terme grâce à la couche d'oxyde de haute qualité formée lors de l'anodisation. Cette résistance est nettement plus faible les deux premières années, mais sa dureté de surface peut ensuite atteindre 1 à 2 HV sur l'échelle de dureté Vickers. L'aluminium anodisé est également particulièrement sensible à l'abrasion ou aux dommages de surface dus à une utilisation prolongée, en raison de sa couche d'oxyde renforcée.
L'épaisseur de la couche anodisée, généralement comprise entre 10 et 25 microns pour les applications générales et jusqu'à 50 microns pour l'anodisation dure, est un paramètre clé qui influence la résistance à l'usure. Une épaisseur de couche plus importante réduit généralement le taux d'endommagement et d'usure. D'autres éléments incluent l'étanchéité des pores (eau chaude, scellement à l'acétate de nickel), qui protège la couche des particules étrangères nocives tout en augmentant sa longévité dans les environnements les plus difficiles.
L'aluminium anodisé est idéal pour les composants aéronautiques, automobiles et industriels, car il est d'un poids inégalé, résistant aux dommages et à l'usure, et capable de fonctionner dans des applications à frottement élevé. Cependant, le choix du type d'anodisation optimal et la définition des paramètres appropriés sont essentiels pour obtenir l'équilibre souhaité entre poids, résistance à l'usure et durabilité.
Les revêtements conçus pour la protection des surfaces constituent une barrière contre la corrosion, l'usure et autres agressions environnementales. À mon avis, le choix du revêtement doit tenir compte de l'usage et des caractéristiques requises. Les options standard sont l'anodisation, le thermolaquage et la galvanisation, chacune présentant des avantages distincts. Par exemple, l'anodisation convient aux métaux légers comme l'aluminium, dont l'épaisseur peut être augmentée de 10 à 50 microns selon les exigences de l'application. Le thermolaquage se caractérise par une durabilité supérieure, une résistance aux chocs et un large choix de couleurs. La galvanisation est également un excellent revêtement antirouille grâce à l'application d'une couche de zinc protectrice. La rugosité de la surface, la force d'adhérence et l'exposition aux intempéries sont des facteurs importants à prendre en compte, qui doivent être compatibles avec les exigences opérationnelles du composant.
Premier fournisseur d'usinage CNC de métaux en Chine
A: L'anodisation et la galvanoplastie sont des procédés électrochimiques qui modifient la surface de l'aluminium, mais diffèrent sur plusieurs points essentiels. L'anodisation crée une couche d'oxyde protectrice à la surface de l'aluminium, tandis que la galvanoplastie consiste à déposer une fine couche d'un autre métal sur cette même surface. L'anodisation améliore les propriétés naturelles de l'aluminium , tandis que la galvanoplastie confère de nouvelles propriétés au matériau de revêtement.
R : L'anodisation de l'aluminium offre plusieurs avantages : elle augmente la résistance à la corrosion et à l'usure, assure une isolation électrique et rehausse l'esthétique des pièces en aluminium. Le revêtement anodique est intégré à la surface du métal, ce qui le rend plus durable que d'autres traitements de surface. De plus, l'anodisation offre une large gamme de couleurs et peut être combinée à différentes finitions pour des effets uniques.
R : L'anodisation présente quelques inconvénients : elle ne s'applique qu'à l'aluminium et à ses alliages, elle peut légèrement modifier les dimensions de la pièce, son coût peut être plus élevé que d'autres méthodes de finition, et les acides ou bases forts peuvent endommager la couche anodisée. De plus, le processus d'anodisation utilise des produits chimiques qui nécessitent une manipulation et une élimination prudentes.
A: La galvanoplastie consiste à déposer une nouvelle couche métallique sur une surface d'aluminium, tandis que l'anodisation crée une couche d'oxyde à partir de l'aluminium lui-même. Le procédé de galvanoplastie utilise une source externe d'ions métalliques dans une solution électrolytique, tandis que l'anodisation utilise les ions métalliques de l'anode présents dans la pièce en aluminium . La galvanoplastie peut être appliquée à divers métaux, tandis que l'anodisation est spécifique à l'aluminium et à ses alliages.
R : Les types courants de placage d'aluminium comprennent le nickelage, qui offre une surface résistante à l'usure ; le cuivrage, souvent utilisé comme sous-couche pour d'autres finitions ; le chromage, pour une finition brillante et décorative ; et le placage à l'or, pour la conductivité électrique et la résistance à la corrosion. Le zingage est également parfois utilisé pour ses propriétés de protection sacrificielle contre la corrosion.
R : La technologie d'anodisation diffère du revêtement en poudre à plusieurs égards. L'anodisation est un procédé électrochimique qui modifie la surface de l'aluminium, tandis que le revêtement en poudre est un procédé de finition à sec qui applique une couche séparée sur la surface métallique. Les finitions anodisées sont généralement plus fines et plus durables que les revêtements en poudre. Cependant, le revêtement en poudre offre une gamme de couleurs plus large et peut être appliqué sur divers matériaux, et pas seulement sur l'aluminium.
R : Bien qu'il soit possible de combiner l'anodisation et la galvanoplastie sur des pièces en aluminium, cette méthode est peu courante en raison de problèmes d'adhérence potentiels. En général, l'anodisation est effectuée en premier, suivie de la galvanoplastie. Cependant, cette opération nécessite un contrôle minutieux du processus, car le revêtement anodique peut interférer avec le processus de galvanoplastie. Dans la plupart des cas, les fabricants choisissent l'anodisation ou la galvanoplastie en fonction des exigences spécifiques de la pièce en aluminium et de son application.
R : Le point de fusion relativement bas de l'aluminium (environ 660 °C ou 1220 XNUMX °F) affecte les procédés d'anodisation et de galvanoplastie. Pour l'anodisation, la température maximale du bac d'anodisation est limitée, ce qui affecte la vitesse et les caractéristiques de la formation de la couche d'oxyde. En galvanoplastie, ce point de fusion bas peut entraîner des problèmes lors de certains procédés de placage à haute température, pouvant entraîner des déformations ou d'autres défauts de la pièce en aluminium. C'est pourquoi un contrôle rigoureux de la température est crucial pour les deux méthodes de traitement de l'aluminium.

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →