

製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
就製造切割技術而言,公司必須在水刀和等離子切割系統之間做出選擇。每種方法都有其特定的優點和缺點,取決於材料的種類、所需的精度、操作成本和時間效率。本文將對水刀切割和等離子切割進行比較分析,並將重點放在它們的功能、應用和界限。無論您是嘗試為特定項目選擇切割選項還是為日常業務運營製定策略,了解這些技術之間的根本區別都會幫助您做出正確的選擇。
水刀切割利用高壓下混有磨料的水流切割各種材料,如金屬、塑膠、複合材料、石材等。此方法不會產生任何熱影響區,適用於極其複雜的設計或對熱敏感的材料,並且精度高。然而,與其他切割方式相比,其切割速度相當慢,而且操作成本較高。
對於金屬零件,等離子切割效率更高,因為它只需要電弧來電離氣體,從而在極端溫度下產生等離子體,能夠輕鬆切割鋼和鋁等金屬。燃燒厚的材料也毫不費力。缺點是它會產生許多熱影響區,這就是為什麼它不適合非金屬材料。
總之,每種切割方法都能使特定材料以理想的精度進行切割,同時兼顧成本與燃油效率的權衡。相較於等離子切割,水刀切割效率更高,因而更勝一籌。
水刀切割過程涉及使用水流(通常是高壓水流並混合石榴石等磨料)來侵蝕和切割幾乎任何材料。這個過程非常靈活,因為它能夠切割金屬、複合材料、玻璃甚至陶瓷而不會改變其任何特性。與其他形式的切割一樣,水刀切割不會改變材料溫度,這比熱切割方法更有益,因為它不會產生任何熱影響區域來損害材料完整性。與其他系統相比,水刀系統還提供了更高的精度,通常可以實現 +/- 0.005 英吋的公差,非常適合需要高度詳細特徵的工作。這種方法不僅是非侵入性的,而且還透過減少浪費和消除化學物質在很大程度上有助於保護環境。
為了進行等離子切割,工件必須有一個通有氣體的電通道(稱為等離子),以接收過熱氣體。這個過程需要電路,所以必須有鋼、銅或鋁等材料。此方法採用放置在等離子切割機末端的噴嘴,將 60-120 PSI 之間的氣體或壓縮空氣通過電弧。此電弧使氣體電離,形成等離子體,同時壓縮空氣有助於切割。噴射溫度高達 20,000 攝氏度(36,000 華氏度)以上,能夠熔化並切割材料。
根據材料的厚度,達到每分鐘 200 英吋 (IPM) 的切割速度並不罕見。更快的切割速度通常適用於薄板,而厚度為半英寸的鋼板可以以大約 60 IPM 的速度切割。採用等離子切割,材料不僅切割精確,而且切口寬度率也非常低,從而將浪費降至最低。由於等離子切割能夠精確切割較厚的材料並且具有經濟優勢,因此經常用於汽車維修、製造和造船業。
以下是對水柱和等離子切割方法的某些重要特徵的評估。
水刀切割因其無與倫比的邊緣品質和切割靈活性而廣受歡迎。它能切割出光滑的邊緣,無需額外的精加工。水刀切割的公差約為±0.005英寸,具體數值會因材料類型和機器精度而異。此外,此切割製程不會產生熱影響區(HAZ),這對於維持易受熱變形材料的強度至關重要。
儘管如此,水刀系統切割速度會根據材料的厚度和類型以及是否存在磨料而有很大差異。例如,薄塑膠或軟金屬的切割速度比緻密合金或複合材料的切割速度更快。研究表明,使用超過 300 PSI 的高壓水刀系統,軟材料可以每分鐘超過 50,000 英寸的速度切割,但較厚的材料則需要以較低的速度切割。這些因素強化了進行有針對性的變革以提高效率和效能的必要性。
水刀加工的眾多便利之處之一是它可以利用各種各樣的材料。以下介紹的是透過水刀切割獲得的材料完整分類及其各自的性能指標:
所提供的資訊證明了水刀系統的適應性,它隨著材料的特性和厚度而發生巨大變化。此外,操作員可以透過調整 PSI、磨料和被切割材料的進給速度來提高準確性和生產率。
儘管水刀切割具有許多優點,但策略性地考慮其缺點也很重要。例如,當嘗試切割超過 2 英吋的金屬時,準確性可能會因時差和錐度而受到影響。行業數據顯示,在 2.5 PSI 的壓力下切割的 60,000 英寸不銹鋼板在切割邊緣會逐漸變細到高達 3° 的角度,這對於精密項目來說是一筆額外的費用。
材料硬度是影響水刀切割機性能的另一個因素。例如,切割鈦合金所需的時間比切割鋁等較軟的金屬要長得多。切割半英寸的鈦金屬可能需要每分鐘 6 至 10 英寸的極慢進給速度,而切割相同厚度的鋁則需要每分鐘 25 至 35 英寸的更快速度。
成本考量同樣至關重要。磨料消耗量通常在每分鐘半磅到一磅半之間,消耗性介質平均佔總營運成本的 60% 到 80%。對於高產量車間來說,這些費用無疑是一個限制因素,特別是在切割大量厚而硬的材料時。了解這些因素有助於估算規劃和分析流程的成本。
等離子切割和雷射切割的製程在製程和應用上均有所不同。等離子切割機利用高度定向的電離氣體或等離子流來切割鋼、不銹鋼和鋁。等離子切割由於操作速度相對較快,非常適合較厚的材料。相較之下,專用雷射切割機使用聚焦雷射光束進行高度精細的切割,使其更適合薄材料或複雜專案。雖然雷射切割可以產生更好的邊緣,但等離子切割更經濟並且適合重型工作。所做的決定將根據項目對材料厚度和類型以及必要細節的需求而有所不同。
評估熱切割對特定零件材料特性的影響涉及分析衝擊區或熱影響區 (HAZ),該區域具有可改變材料特性的熱袋。由於熱輸入較高且能量分散較廣,等離子切割通常會導致較大的熱影響區。例如,有數據表明,對於不同的切割速度和材料厚度,等離子切割相關的 HAZ 區域範圍從 1.2 毫米到 3.0 毫米不等。由於區域如此寬,除了冶金變化之外,殘餘應力在切割邊緣附近更加明顯,特別是在鋼等熱敏材料的情況下。
相較之下,雷射切割的熱影響區明顯較小,通常在 0.2 毫米到 0.8 毫米之間。雷射的聚焦光束及其高熱強度對底層金屬的影響最小,並會導致熱變形或微觀結構變化。這一系列因素使得雷射切割在材料、成本、空間和時間都有限的領域非常有效,例如航空航天領域和醫療領域,這些領域的精度和公差至關重要。
整體而言,成本效益使得等離子切割在熱影響區 (HAZ) 問題較為嚴重的應用中更受青睞,而雷射切割則適用於涉及過度熱幹擾的高精度專案。
如果要確定哪種技術最適合特定工藝,必須評估等離子切割與雷射切割的一些因素:
最終,所做的選擇應該符合專案的技術規格、成本限制和預期成果,以確保令人滿意的性能和有效性。
水刀切割在鋁材切割中具有極高的精度和良好的結構完整性。與熱切割技術相比,水刀切割不使用任何熱量,因此鋁不會彎曲、變形或發生機械變化。水刀切割能夠將公差保持在±0.005 英吋以內,這使其成為高精度專案的理想選擇。
此外,對於不同厚度的鋁,水刀技術用途非常廣泛。例如,根據設備的壓力設定和所使用的磨料,水刀可以切割 0.02 英吋到 6 英吋甚至更大的鋁板。這種靈活性使水刀切割成為航空航天部件、建築部件和需要精確度和精緻成品表面的客製化設計應用的理想選擇。
根據一項行業研究,水刀切割系統切割薄鋁板的速度可達每分鐘 200 英寸,但切割較厚材料的速度則顯著降低。切割一英寸厚的鋁板,平均速度約為每分鐘 20 至 30 英寸,具體速度取決於所使用的機器。這些因素,以及該製程的環境永續性,使得水刀切割成為鋁材切割的理想選擇。
等離子切割最適合鋼、不銹鋼和鋁。這些材料需要精確且快速的切割。此方法的獨特之處在於,它利用等離子(即電離氣體)來產生等離子切割區,能夠以無與倫比的速度切割金屬。這些金屬可以是薄片,也可以是厚板,一般標準厚度可達 1 英吋。事實上,一些先進的工業系統甚至有能力達到更高的厚度。當需要更複雜的設計以及需要最小熱影響區 (HAZ) 的情況時,等離子切割技術是理想的選擇。這種切割方法在工業製造、汽車維修和暖通空調系統中非常普遍,因為它在處理電氣金屬時具有經濟性和靈活性。
噴射切割適用於廣泛的行業,但由於其多功能性和準確性,主要在製造業中受到青睞。水刀的工作原理是將高壓水刀穿過水,同時投射諸如石榴石之類的磨料來輔助切割。該機器的最佳特性是它幾乎可以切割任何材料且無需額外加熱。以下是有關其優勢的一些具體細節和數據:
材料的多功能性:水刀系統的運行速度取決於水刀的種類。因此,它們可以穿透厚度達 12 英吋的軟質材料(如泡沫、橡膠)以及堅硬物品(如石頭、玻璃、陶瓷和金屬)。該機器不僅限於軟質或硬質物品,用途非常廣泛。
精度:噴射切割適用於公差高達±0.003 英吋的複雜設計。這使得噴射切割的細節在處理客製化製造、電子產品甚至航空航太零件時非常理想。
無熱影響區:噴射切割屬於冷切割,這意味著所用材料或機器的性能不會變形或壽命變化。它確保每個項目都按需要具有其所需的結構。
操作產生的廢棄物:由於水和磨料都很容易回收,因此操作產生的廢棄物很少。此外,也避免了與熱切割過程相關的有害氣體排放。
操作效率:根據材料和機器的類型,噴射切割速度可能高達每分鐘 1,000 英吋。這意味著在保持品質的同時實現快速生產。
由於這些原因,醫療設備、汽車零件和建築業等嚴重依賴準確性、靈活性和環保性的行業會發現噴射切割是一項至關重要的工藝。
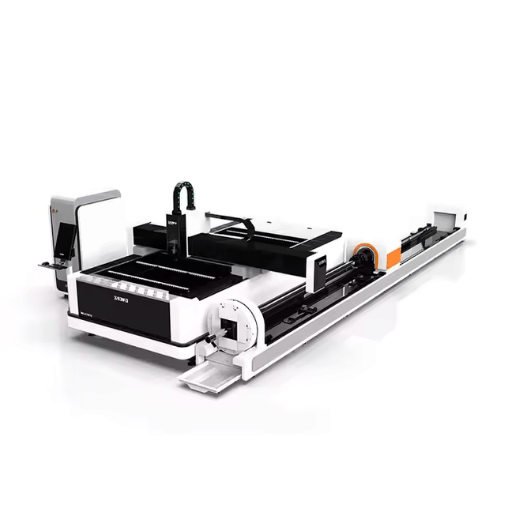
CNC(電腦數控)技術透過自動移動並控制切割頭沿著預定方向移動,實現了水刀切割的更高精度和效率。 CAD(電腦輔助設計)文件由先進的 CNC 裝置自動處理,以精確的方式控制水刀,使其能夠切割複雜的圖案,同時仍保持±0.001 英寸的嚴格公差。此外,現代 CNC 系統的先進演算法可以根據材料的厚度和硬度確定最佳切割路線,最大限度地減少材料浪費,並即時修改切割速度。 CNC 智慧與水刀技術的多功能性相結合,使其能夠以無與倫比的細節切割各種材料,包括金屬、複合材料和陶瓷。
由於 CNC 技術對各種材料及其厚度均能提供準確且一致的切割結果,因此大大提高了等離子切割的效率。例如,CNC控制的等離子切割機可以以每分鐘 500 英吋的驚人速度切割比其他金屬/材料更薄的低碳鋼。這確保了快速切割的同時保持品質。 CNC 系統還能夠對旋轉過程進行輪廓加工,對於較厚的金屬,它可以改變電流值、氣體流量、邊緣光潔度和浮渣,以優化品質並增加切割材料的數量。根據研究,與雕刻和不太先進的方法相比,使用 CNC 系統可以節省高達 60% 以上的生產時間。同時,手工和機器切割的公差可以達到±0.005英吋。這種精度與控制複雜形狀的結合對於在航空航天和汽車工業建設中使用數控等離子切割機來說是理想的選擇。此外,其他機器優化(如切割形狀的嵌套部件)可節省 20% 以上的材料。
數控等離子切割系統的生產率體現在它在各種用途中的出色和有效的性能。主要數據包括可達到±0.005英寸精度水平的切割公差,這對於需要複雜細節和精加工的任何事物來說都是非常出色的。業內人士稱,10 號規格低碳鋼的切割速度高達每分鐘 500 英吋。這一速度遠高於採用氧燃料切割技術時的典型速度—每分鐘 20-40 英吋。
套料軟體實現的另一個關鍵指標是材料利用效率。研究表明,在某些情況下,築巢可以節省 20-30% 的成本,不僅可以降低成本,還可以透過減少浪費來減輕對整體環境的影響。這些系統進一步涵蓋了多種材料類型,包括鋁、不銹鋼和碳鋼,厚度從 26 號規格薄板到超過 XNUMX 英吋厚的板材。
在操作方面,數控等離子切割機透過自動修改穿孔高度、切割高度和行進速度來提高生產率,最大限度地減少操作員的參與。此外,一些複雜的模型有助於即時診斷,識別噴嘴磨損或氣壓不規則等可能導致昂貴停機時間的問題。智慧監控、準確性和系統速度的結合保證了這些系統在造船、建築、客製化製造和其他需求量大的行業中仍然不可或缺。
答:水刀切割是透過使用混合磨料的強力水流來進行的,可用於切割金屬、塑膠、石材和許多其他材料。與水柱不同,等離子切割採用強力加熱或等離子弧來切斷導電材料。等離子比水柱更快,但由於需要高溫,因此需要更多的時間進行準備。
答:水刀切割和等離子切割在可靠性方面不相上下,但水刀切割通常更受青睞。它更有效、更精確,與等離子切割不同,等離子切割在切割過程中會因使用過多的熱量而產生熱變形,而水刀可以更優雅地產生複雜的圖案。
答:金屬、玻璃、陶瓷和複合材料都是可以使用水刀切割的材料。等離子切割機的產品範圍更廣,包括鋼、不銹鋼、鋁和其他導電材料。
答:就成本效益而言,水刀與等離子切割的成本將根據具體操作而有所不同。雖然等離子切割在加工金屬時通常速度較快,但由於能量消耗較低,在加工較厚的材料時也更具成本效益。對於粗加工工作,水刀切割速度較慢,但對於複雜的工作、細緻的加工以及對熱敏感的應用,它是首選。
答:水刀切割機不存在任何與熱量相關的問題,因此可以輕鬆切割較厚的材料,通常厚達幾英寸。雖然等離子切割機也能夠切割厚材料,但它會消耗更多能源,並且還會因為材料性質的不利變化而產生不理想的熱影響區。
答:水刀切割更環保,因為不會排放有害煙霧或氣體。雖然等離子切割效率高,但必須採用通風系統來控制煙霧。
答:是的,水刀切割對熱敏材料更有效,因為它不會造成任何熱變形或損壞,而等離子切割則會引入高溫。等離子切割會對熱敏性材料產生很大的影響。
答:一個缺點是水刀切割比等離子切割慢,這使得它對於厚金屬的大批量生產效率較低。還需要有高壓供水,這在某些地方可能是後勤問題。
答:水刀切割機確實需要定期維護高壓幫浦和水嘴,類似等離子切割機需要維修等離子割炬和割炬的其他零件。每台機器都需要定期監控以保持精度和機械效率。


