

製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
鋁擠型具有輕巧、低成本的優勢,使其成為各行業製造零件的重要製程。然而,它也存在一些缺點。本文概述了這些不足之處,旨在確保設計工程師和專案經理充分了解相關情況。本文討論的工藝涵蓋了材料限制、生產成本和應用挑戰,旨在為讀者提供必要的信息,以便他們就製造工藝做出明智的選擇。

限製材料強度
與鋼或其他金屬替代品相比,鋁擠型材的強度較低。這使得它們不適合在需要高承載能力和優異結構強度的情況下使用。
耐高溫能力
由於鋁的熔點低、高溫下強度會下降,因此在高溫環境中的使用受到限制。
加工費用
儘管鋁資源豐富,但小批量生產所需的工具或擠壓機械成本可能會使其在經濟上處於不利地位。
應用和功能特定限製或約束
對於具有非常高精度的複雜幾何形狀,此方法效率較低,而其他方法可能更有效。
擠壓過程包括對鋁等金屬施加壓力,使其通過模具,切割出特定的十字形部分。由於其能夠有效地創建均勻的輪廓,該方法被廣泛應用於擠壓行業,而該行業的結構部件嚴重依賴效率。重要步驟包括加熱材料(必要時)、將其裝入擠壓機以及利用液壓將其推過模具。冷卻後,將產品切割成所需長度,如果需要,還可以透過陽極氧化或機械加工等附加製程進行精加工。由於其多種效率,該方法是製造高耐用性組件的首選方法。
擠壓成型的表面光潔度受多種因素影響,包括模具結構、材料特性、製程參數和技術等級。技術進步大大提升了零件的表面光潔度。例如,採用拋光模具的鋁擠壓件,其表面粗糙度 (Ra) 可低至 0.8 µm。這種光滑度在航空航天或汽車行業至關重要,因為光滑的表面能夠提升空氣動力學性能和美觀度。
在操作因素中,擠出速度和溫度的控制也很重要。增加擠出速度會導致橫線或模頭線等表面缺陷,而控制溫度可以緩解這些缺陷。擠壓後陽極氧化、粉末噴塗和其他處理中的缺陷公差也可以改善表面品質以及提供諸如耐腐蝕等附加特性。
此外,材料的類型對成品也有相當大的影響。 6063 鋁等較軟的合金在高度拋光的項目中更常用,因為它們可以通過具有更高表面光潔度的模具擠壓而不會受到損壞。這些因素確保現代擠壓成型產業能夠滿足對光滑、一致、耐用表面日益增長的要求。
儘管鋁具有一系列的優點,但它也具有某些缺點,並且必須根據具體的應用進行考慮。以下概述了最關鍵的缺點:
與鋼鐵相比的弱點
易出現凹痕和刮痕
抗疲勞
熱膨脹和導熱性
成本問題
一些腐蝕風險較高的區域
高溫適用性降低
某些合金的可焊性較差
了解這些限制有助於工程師和設計師優化鋁的使用,同時減輕其弱點。
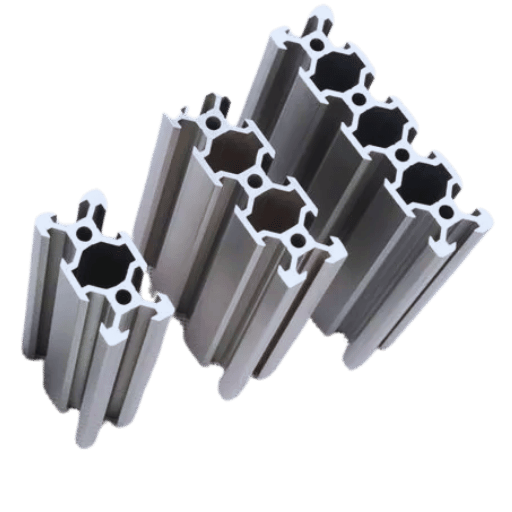
鋁的晶粒結構在擠壓過程中會沿著擠壓方向排列,這會改變鋁的機械性能。這種排列增強了鋁在該方向上的強度和延展性,使其適用於需要一定承載能力的應用。然而,這種排列也可能削弱垂直於擠壓方向的強度,使材料呈現各向異性。擠壓過程中採用的一些熱處理工藝,例如加熱加工介質以改善其流動性,也會根據合金成分和冷卻速率改變鋁的硬度和回火狀態。
合金的機械性質決定了是否適合變形加工,是合金成分、微觀結構和加工條件共同決定的。鋁、銅和某些等級的鋼等延展性較高的合金尤其容易變形,因為它們能夠承受較大的塑性應變而不會破裂。在需要在可加工性和強度之間取得可行平衡的情況下,通常會選擇鋁合金,例如 6061 和 7075。
研究表明,某些合金元素,例如鋁合金中的鎂或鋼中的鎳,會顯著影響材料的變形行為。例如,鎂可以提高應變硬化效果,而鎳則可以增強韌性和熱穩定性。此外,變形溫度對材料的性能也有顯著的影響。在高溫下成形,尤其是在高於再結晶溫度時,熱變形可以提高成形性並最大限度地降低開裂風險。另一方面,在低於再結晶溫度的冷變形可以透過應變硬化來提高強度,但變形過程往往更加劇烈。
研究表明,某些合金對各種變形方式都具有極強的適應性。例如,研究表明,316不銹鋼在冷軋後仍能保持近90%的抗拉強度,這使得該合金非常適合嚴苛的環境條件。雖然室溫下的鎂合金延展性較差,但經300℃以上高溫熱加工的鎂合金延展性顯著提高,使其更適用於輕量化結構件。為了進一步提升材料性能,仍需對變形製程進行最佳化,包括控制應變速率和改變模具形狀以滿足特定的工程需求。
鋁合金的選擇主要受其機械特性、抗腐蝕性能和基於其預期用途的焊接性的影響。對於結構應用,7xxx 和 2xxx 系列合金是首選,因為它們具有更高的強度重量比以及良好的結構性能。然而,具有很強的抗腐蝕性能的 5xxx 系列合金經常用於海洋和化學環境。此外,6xxx 系列合金因其綜合性能而傾向於使用,這使得它們適用於汽車和建築行業。製造的相對簡單性以及合金與某種加工技術(例如擠壓或軋製)的兼容性也是非常重要的選擇標準,確保符合製造和工程需求。
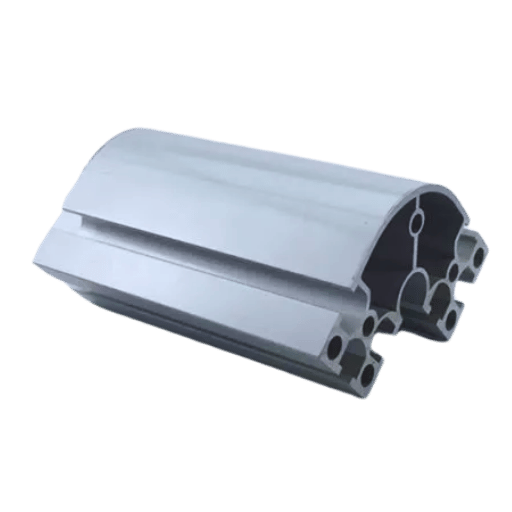
用於客製化鋁型材的擠壓模具設計面臨許多技術難題,需要極高的精度和豐富的經驗。設計人員必須運用複雜的形狀、公差和表面光潔度工程以及計算建模策略。例如,設計中的銳角和厚壁會導致材料流動不平衡,從而產生翹曲和開裂等缺陷。
擠壓模具設計的一個重要因素是鋁合金的流動速率。負流不平衡會造成壓力差,進而影響產品的品質和尺寸精度。 CFD(計算流體動力學)模擬通常用於估計和優化模具內的流動,以實現均勻的速度分佈。
此外,模具磨損和熱應力決定了模具隨時間的性能和耐用性,這是另一個重要的考慮因素。此外,高強度鋼合金的氮化處理可以在一定程度上延長模具的使用壽命。業界數據顯示,由於冷卻系統的改進和模具材料的先進,生產停工時間減少了 15%。
積層製造和 3D 列印等現代方法透過促進更快的循環和更複雜的形狀設計改變了模具原型製作。這些進步帶來了對專業技能和資本投資的需求,而這往往會成為小公司的障礙。
尺寸變化
表面缺陷
擠壓比和金屬流動是鋁擠型製程中影響產品品質和生產效率的關鍵因素。如前所述,材料性能,包括強度、表面光潔度和尺寸精度,都受擠壓比的影響。擠壓比是指坯料橫截面積與擠壓成型型材橫截面積的比值。較高的擠壓比有利於形成更細長的鐵素體晶粒,從而獲得更好的機械性能和更細小的晶粒結構,但同時也可能需要更高的擠壓壓力,長期使用會導致模具磨損加劇。
然而,金屬流動必須加以控制,因為它是擠壓過程中另一個需要控制的重要環節,才能獲得穩定的擠壓結果。流動不均勻會導致翹曲、尺寸變化或內部空隙等缺陷。有限元素模擬和即時製程監控等技術的進步,提高了預測和優化金屬流動行為的能力。根據該領域近期進行的研究,透過優化金屬流動,原料浪費最多可減少15% ,製程週期時間最多可縮短20%。
溫度管理對於實現擠壓比和金屬流動的有效控制也至關重要。應將坯料和模具預熱到恆定溫度,以免產生可能阻礙金屬流動並導致產品缺陷的熱梯度。此外,現代潤滑劑和模具塗層透過減少摩擦和表面缺陷改善了對金屬流動的控制。這些新技術的應用,結合製程控制知識,將有效地提高生產目標和有效性以及效率。
物料流動方向
所需力量
金屬流動效率
設備設計
溫度調節
應用適用性
了解這些差異可以讓製造商根據材料的特性、所需的產品和經濟的吊墜選擇合適的擠壓製程。
熱擠壓和冷擠壓是金屬成型最常見的兩種製程類型,在操作溫度、材料特性及其應用方面有很大差異。
工作溫度
材料特性
能源效率和工具
應用領域
生產速度和成本
了解這些資訊後,製造商可以選擇最適合其專案的工藝,實現材料、效率和成本的完美平衡。
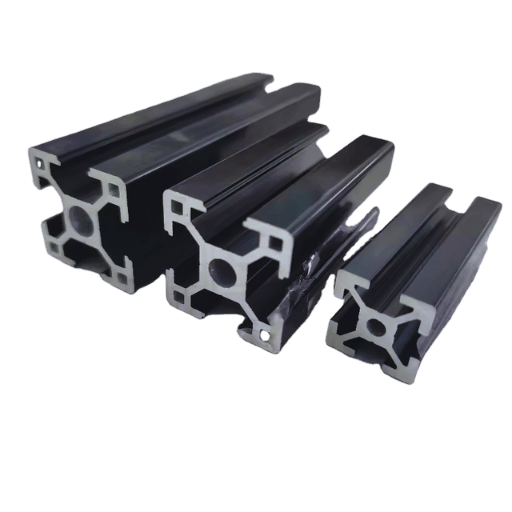
鋁擠型憑藉其輕量、靈活且堅固的組件,可以最佳地改善企業的生產流程。它可以設計出特定的形狀,同時確保最終產品既客製化又結構合理。此外,該技術透過最大限度地減少多餘的材料使用來提高生產率,通常不需要複雜的二次操作。在建築、航空航太和汽車等其他行業,鋁受到青睞,因為它易於回收,從而促進了可持續的製造價值。
在不同的領域,鋁擠型因其獨特的特性和多功能性而具有不可低估的重要性。建築中的結構框架、電子設備的散熱器、航空航天工業的輕量化部件以及汽車設計中的抗撞擊框架是常見的應用。特別是在汽車行業,使用擠壓鋁可以減輕車輛重量,從而提高相關的燃油經濟性並減少排放。最新數據指出,由於擠壓材規模擴大,汽車業鋁消耗量每年將增加約 2030%,預計從現在到 XNUMX 年都將如此。
儘管擠壓工藝用途廣泛,但它仍存在一些不足之處。例如,模具形狀和擠壓機對某些形式的壁厚和複雜性有限制。此外,由於初始工具成本,小批量、複雜輸出的生產成本可能過高。此外,一些鋁擠壓零件必須經過二次加工或精加工操作,這延長了生產週期,從而增加了成本。此外,一些特定的環境條件,如極熱或腐蝕性條件,可能需要一些塗層或處理才能有效運作。在確定擠壓是否適合給定的應用時,了解這些資訊非常有用。
在我看來,鋁擠型對產業產量的影響是巨大的。該工藝可以製造汽車、航空航天和建築等許多行業必需的耐用、輕質零件。不過,我確實承認存在一些問題,例如模具設計的局限性、二次精加工的需要以及生態影響,必須對這些問題進行非常徹底的分析,以便在施工操作的效率和經濟性方面達到最佳。
答:優點是擠壓可以生產出形狀複雜的產品並且具有良好的表面光潔度,這對於大批量生產來說具有經濟性。一些缺點包括初始工具成本高、壁厚限制以及整個型材特性的不穩定性。
答:這是最常見的鋁擠型方法。製程控製程度好,可生產多種鋁擠型產品。然而,與間接擠壓相比,直接擠壓往往產生較不均勻的產品,尤其是在使用較長的型材時。
答:鋁擠壓成型的限制在於難以實現複雜的橫截面和壁厚改變。此外,擠壓過程中產生的某些細節可能不適合精確、鋒利的邊緣特徵。
答:鋁擠型產品中可能會出現一些少數但重要的問題。品質問題包括表面缺陷、尺寸偏差以及擠壓過程中的機械性能不一致。擠壓金屬的表面層的特性也可能與芯層的特性不同。
答:鋁製品雖然可回收,但擠壓生產方法相當耗能。鋁坯的生產和擠壓過程本身會產生溫室氣體。另一方面,擠壓進料比大多數金屬成型操作產生的浪費更少,因此從這個方面來說,它對環境更有利。
答:與鋁壓鑄等其他技術相比,鋁擠型對於中型到大型生產批次來說相對便宜;然而,大規模生產的工裝模具的初始費用可能是巨大的。雖然這些問題使得機械加工或鑄造等其他技術更適合原型和小批量生產,但從長遠來看,一切都取決於產品需要多麼詳細以及想要生產的數量。
答:在鋁擠型過程中保持一致的表面光潔度很難。模具幾何形狀、擠壓速率和溫度等多種因素都會影響表面品質。可能會出現諸如模切線和刮痕等表面缺陷,可能需要後期處理才能完全緩解。
答:儘管鋁擠型有廣泛的應用,但它並不適用於所有產品的需求。舉例來說,它對於強度高或品質高的產品或遇到極高或極低溫度的產品來說並不理想。此外,擠壓機械的尺寸限制限制了擠壓形狀的長度和橫截面尺寸。
1.工作溫度對鋁擠型模具壽命的影響
2. 確定影響直接在鋁型材冷加工過程中擠出成型的基質的主要幾何因素
3. 鋁擠製過程中流體結構交互作用的數值模擬與多目標最佳化
4. 減少鋁擠型對環境的影響
5.金屬
6.鋁


