

製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
由於丙烯腈-丁二烯-苯乙烯共聚物(ABS塑膠)具有製造最終零件的靈活性、堅固性和成本效益,因此CNC加工已成為現代製造業的標準製程。然而,只有充分了解加工參數(主要是進給量和轉速)才能獲得最佳加工效果。這些因素會顯著影響表面紋理、形狀精確度和整體效率。本指南旨在為製造商、工程師和CNC操作員提供有關如何高效加工ABS塑膠的資訊。從合適的刀具選擇到加工參數,本指南將概述在ABS塑膠加工專案中取得理想效果的關鍵策略。
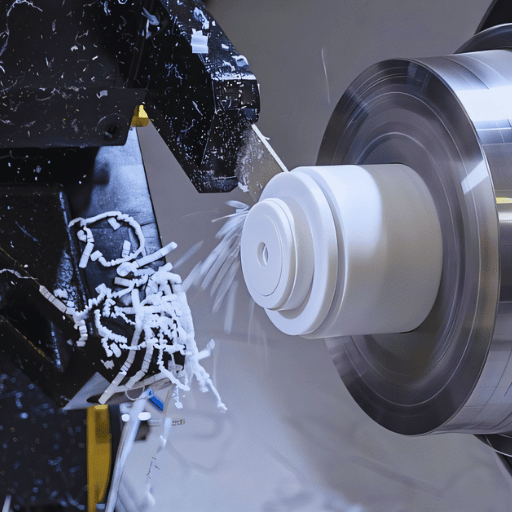
在 ABS 塑膠的 CNC 加工中,必須注意以下幾個方面才能達到完美效果:
遵循這些考慮將有助於高效地加工專業的 CAD 輸出。
ABS 塑膠是一種柔性硬膜,由於其重量輕的特性而被廣泛使用。這種聚合物由丙烯腈、丁二烯和苯乙烯製成,因其高抗拉強度、抗衝擊性和柔韌性而聞名。除了汽車零件外,它還廣泛應用於消費性電子產品和 3D 列印領域。 ABS 表面光滑,易於加工,可實現無縫原型設計和製造。雖然它的尺寸穩定性極佳,並能承受中等程度的熱量,但它不適合在高溫地區使用,而其他熱塑性聚合物則屬於此類。由於這些特性,它被廣泛應用於需要高精度和高強度材料的各個行業。
應始終選擇專門為塑膠製造的工具,以確保切割 ABS 時的邊緣準確且乾淨。碳化物或高速鋼 (HSS) 工具等材料由於其能夠保持鋒利的刀刃和耐用性而最適合。在塑膠加工過程中,應使用單刃或雙刃刀具來獲得精度並控制切屑堆積。在保持速度和進給率的同時,必須非常小心,因為過度加熱會導致切割邊緣翹曲或熔化。
在加工 ABS 和其他材料時,刀具的壽命及其磨損對於性能品質至關重要。如果刀具壽命管理不正確,就會導致表面光潔度過高、幾何形狀粗糙,以及更換刀具的閒置時間。只有在規定的切削速度下使用高品質的刀具並對刀具進行定期維護時,才能實現最重要的品質考慮之一。有效的刀具管理可最大限度地降低成本並確保加工過程中的高品質性能。
在確定 ABS 塑膠加工的進給速度和主軸轉速時需要考慮幾個參數。主軸轉速(RPM)計算公式如下:
主軸轉速(RPM)=(切削速度×12)/(π×刀具直徑)
配方的切割速度通常由特定的工具供應商提供,並與要切割的伴隨材料一起使用,在本例中為丙烯腈丁二烯苯乙烯或 ABS。
知道主軸轉速後,可以使用以下公式計算進給速度:
進給率 (IPM) = 主軸轉速 × 排屑槽數 × 切屑負荷
每齒切屑負荷或每齒進給量是刀具每個齒在加工過程中提取的切削體積材料,與先前的計算一樣,由刀具供應商規定。這些計算雖然複雜,但卻至關重要,因為在使用 ABS 時,可以減少刀具磨損並提高加工效果。應始終遵循製造商的說明並進行切割測試以檢查設定的準確性。
在 ABS 零件的生產中,切割速度會影響精度、光潔度和完整性。切削速度過高會產生過多的熱量,導致材料熔化或變形,而切削速度過低則會導致表面光潔度不高且刀具性能下降。為了獲得最佳效果,應使用工具製造商規定的中等切割速度。此外,應透過適當的冷卻和切削條件避免過熱。始終關注加工程序,以便快速適應任何變化。
表面熔化、表面品質不佳以及刀具磨損增加是加工 ABS 時常見的問題。為了最大限度地減少表面熔化,請確保透過氣霧冷卻劑等程序進行適當的冷卻,並檢查切割速度是否保持在建議範圍內。檢查切削工具的鋒利度。透過應用更好的進給率公差,應該可以使粗糙的表面光潔度更加平滑。為了減輕刀具磨損,可以使用由碳化物等優質材料製成的切削刀具,並避免在過多的熱量或壓力下操作。定期的設備審查和與製造商的合作可以緩解其中的一些問題。
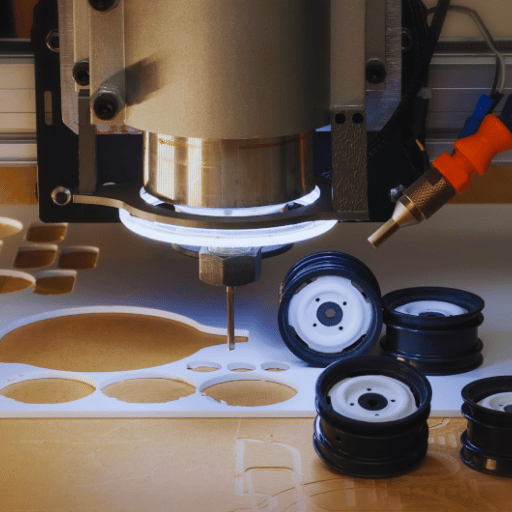
ABS 零件能否獲得良好的表面光潔度很大程度上取決於切屑負荷和切削深度。切屑負荷應始終得到正確的控制,因為它指的是一次旋轉過程中每個齒去除的材料量。如果切屑負荷過高,則會導致不必要的刀具壓力和熱量。我們建議使用適量的切屑來完美地完成 ABS 組件。
設定的剛度和切削刀具的特性會影響切削深度。因此,建議在精加工過程中採用較淺的深度,因為這可以最大限度地減少施加在工件上的應力。在這兩個參數之間取得適當的平衡可確保表面得到正確的拋光。
必須採用適當的冷卻和潤滑方法來控制加工操作過程中的熱量產生。可以使用洪水冷卻或噴霧從工作區域和零件中去除熱量,從而避免任何熱損傷。與具有合適耐熱塗層的工具臂相比,具有鋒利邊緣的工具臂產生的熱量也較少。另一組可以改變的參數是速度、進給速度和切削深度。更全面的定期刀具狀況檢查至關重要,因為更多受熱、磨損的金屬切削刀具會產生品質較差的耐用零件。
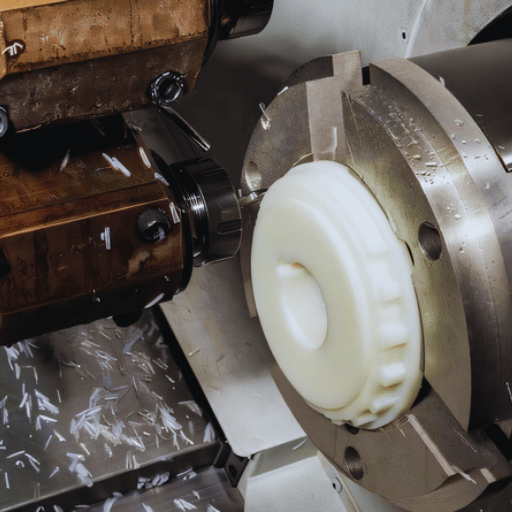
ABS(丙烯腈丁二烯苯乙烯)具有最佳平衡的機械性能,與其他熱塑性塑膠相比更易於加工。該材料的中等硬度和良好的尺寸穩定性使 ABS 在切割過程中不易對工具造成不當損壞。與聚碳酸酯等材料相比,ABS 的脆性較低,抗衝擊性較好,大大降低了產生缺陷的可能性。此外,由於 ABS 是一種抗衝擊性較強的熱塑性聚合物,因此在加工過程中釋放的熱量也較少,從而減少了翹曲和其他變形的可能性。因此,它在需要高精度和可重複性的應用中是首選。
銑削 ABS 需要適當調節幾個因素,例如切削速度、進給速率、工具和冷卻方法。對於 ABS 的銑削操作,建議切削速度約為每分鐘 200-400 米,具體取決於刀具材料和配置。由於採用較低的速度,材料不會熔化,從而避免損害尺寸精度。
進給速度應該適中,大概在0.1到0.3毫米/轉之間,這樣在切削速度和精加工品質之間有合理的平衡。高速鋼或硬質合金工具更受歡迎,因為它們可以承受熱應力並保持鋒利的刀片。值得注意的是,使用硬質合金刀具時,速度可能會大幅下降,工作時間也可能延長。
壓縮空氣或霧冷卻更適合冷卻空氣,而不是洪水冷卻劑。這些方法有助於限制熱量積聚,而不會產生可能改變 ABS 特性的化學反應。此外,當工件被牢固夾緊時,還可以減少振動並提高表面品質。
透過調整這些參數,可以提供高精度的刀具,同時減少刀具磨損和材料浪費,從而使 ABS 銑削對於工程和工業用途非常有效。
ABS 因其高抗衝擊強度、低重量和優異的韌性而在汽車製造中應用具有重要意義。它可以實現儀表板、面板和外殼的精密製造。正確的加工方法可以確保產業所需的緊密一致性和良好的表面光潔度。採用合適的切削工具和現代冷卻技術可以為汽車工業生產出堅固而經濟的零件。
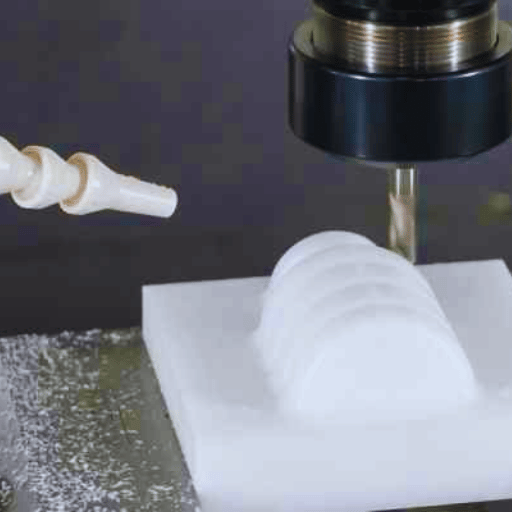
硬質合金刀具具有出色的耐磨性和耐高溫能力,是加工高衝擊 ABS 的最佳選擇。務必選擇具有鋒利邊緣的工具,以減少摩擦力和工件的變形。單刃或雙刃硬質合金立銑刀是特殊類型的刀具,由於其排屑和精加工特性而非常有效。使用氮化鈦(TiN)作為塗層還可以延長工具壽命並減少磨損。專為塑膠製造的工具總是能提高生產率和產品的尺寸精度。
在評估用於 ABS 的路由器鑽頭和刀具類型時,我重點關注的是專門用於塑膠加工的工具。這確保它們按預期工作。螺旋上切鑽頭是清除碎屑和防止堵塞的最佳選擇,我最常使用它們。對於需要光滑邊緣和中等速度的操作,我考慮使用直切鑽頭。此外,鑽頭的壓縮切割幾何形狀有助於在頂部和底部表面獲得乾淨的邊緣,並大大減少材料毛邊或撕裂的可能性。我採取這些措施是為了保持最高的精度和效率,同時提高零件的整體品質並確保其保持功能。
在改進用於加工 ABS 的槽設計時,我主要考慮的是雙槽或單槽配置的工具。這些工具相對高效,因為它們能夠以最少的熱量積聚提供有效的切屑排出,從而避免了熔化的可能性。凹槽結構的選擇對切割效果和表面光潔度的品質有明顯的影響,因此我會根據材料和任務的具體細節對其進行微調。
答:CNC工具機加工 ABS 塑膠的速度和進給取決於所使用的切削刀具、工具機的功能以及工件的幾何形狀。建議主軸轉速為 2,000 至 6,000 rpm,進給率為每轉 0.1 至 0.5 mm。必須與工具製造商溝通最佳設定並修改進給速度,以最大限度地減少工具斷裂的可能性,同時確保完成明顯的加工。
答:由於產生的熱量,冷卻劑和潤滑劑是機械加工的標準部分。因此,任何正在加工的材料都應始終保持其絕對的完整性。 ABS 塑膠非常適合這種情況:它們不會因 CNC 加工專案期間可維護的化學因素而變質。此特性有助於保護切削工具並確保在製造過程中保持機械加工零件的完整性。
答:冷卻劑可減少 ABS 塑膠 CNC 加工過程中產生的過多熱量。過熱會導致工件彎曲甚至變形。冷卻劑還可以減少摩擦和翹曲,恢復切割刃,確保塑膠加工過程中持續獲得高品質的結果。
答:障礙可能包括材料的熱膨脹,從而改變其尺寸、工具破損以及 ABS 塑膠的巨大韌性和抗衝擊性。必須保持適當的切削參數(例如速度和進給)以應對這些挑戰、消除障礙並確保有效的可加工性。
答:退火可透過釋放加工過程中產生的內部應力來增強尺寸穩定性並提高 ABS 塑膠零件的機械強度。也提高了產品的整體韌性和抗衝擊強度。
答:耐高溫 ABS 比其他形式的 ABS 具有更好的耐熱性,是需要在比平常更高溫度下耐久的專案的首選。然而,由於 ABS 具有韌性、耐化學性且易於加工,因此在 CNC 加工中仍廣泛使用。
答:切割時,達到最佳進給速度和轉速將大大降低加工 ABS 時門檻斷裂的可能性。鋒利且高品質的工具搭配合適的冷卻劑將有助於降低門檻斷裂的風險。
答:ABS 具有出色的機械強度和抗衝擊性,使其成為 CNC 加工中最受歡迎的熱塑性材料之一。其廣泛的特性使其適用於一系列行業,特別是在使用過程中會承受衝擊的零件。
答:雖然需要切割工件的垂直和水平表面來形成一個形狀,但鑽孔只會形成孔。由於塑膠的敏感性,在銑削塑膠時必須非常小心,以遵守切削速度和進給速度。另一方面,鑽孔只是在工件上產生圓孔的動作。
1.“3D 列印機耗材的 ABS 塑膠廢料回收製程設計”,作者:Alif Ngimbi Diambu(2021 年)
2.「使用 3D 列印熱塑性工具加工聚苯乙烯的表面特性」—K. Sandhu 等人2020
3. Mriganka Roy 等人所寫的“熔融長絲製造增材製造過程中零件熱歷史的預測和實驗驗證” (2019 年)


