

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Выполнение точных допусков для ПТФЭ затруднительно, поскольку материал ползучий под воздействием напряжения, расширяется при изменении температуры и возвращается в исходное состояние после обработки. Стандартные допуски для деталей из ПТФЭ варьируются от ±0.001″ до ±0.005″, но достижение более жестких пределов этого диапазона требует продуманных стратегий, связанных с снятием напряжений, креплением и выбором инструмента. В этом руководстве описаны практические методы, позволяющие поддерживать размеры деталей из ПТФЭ в пределах заданных параметров при токарной, фрезерной и сверлильной обработке на станках с ЧПУ. Для получения полной информации о процессе, выходящей за рамки допусков, обратитесь к нашему подробному руководству по обработке ПТФЭ.

Из-за своих специфических характеристик ПТФЭ часто допускает допуски обработки от ±0.001 до ±0.005 дюйма в зависимости от размера и сложности детали. Более крупные компоненты или компоненты со сложной геометрией могут потребовать более широких допусков, поскольку ПТФЭ имеет тенденцию деформироваться под напряжением. Постоянное тепловое расширение и низкая жесткость ПТФЭ должны учитываться при установке допусков, чтобы гарантировать размерную точность и общую точность.
Стандартные допуски на механическую обработку ПТФЭ зависят от следующего:
Принимая во внимание все эти замечания, можно гарантировать надежность и точность деталей из ПТФЭ.
Эти факторы иллюстрируют трудности, связанные с обработкой ПТФЭ, и почему необходимо надлежащим образом подготовиться или выполнить все требования, касающиеся точных допусков, хороших условий труда и правильных инструментов для обработки ПТФЭ.
ПТФЭ, или политетрафторэтилен, отличается от других термопластиков, в основном из-за своих механических характеристик, которые напрямую влияют на его обрабатываемость. Например, жесткость ПТФЭ намного ниже, чем у ПЭЭК (полиэфирэфиркетона) или поликарбоната. Кроме того, его низкая жесткость в сочетании с высоким коэффициентом теплового расширения делает ПТФЭ восприимчивым к размерным изменениям при изменении температуры или операциях по обработке. Это приводит к гораздо более свободным допускам по сравнению с другими термопластиками, которые более стабильны по размерам.
Как и ожидалось, PEEK можно обрабатывать с размерными допусками, которые значительно больше, чем у PTFE, из-за его инженерных свойств, таких как высокая прочность на разрыв. В частности, детали из PEEK часто можно обрабатывать с допусками до ±0.001 дюйма. В то время как полиэфирэфиркетон, содержащий только PTFE, имеет допуски в диапазоне от ±0.005 до ±0.010 дюйма, в зависимости от конкретного применения и требуемой размерной стабильности.
Теплопроводность — еще один важный фактор, который отличает эти материалы друг от друга. Значения для конкретных материалов: PTFE: теплопроводность ~ 0.25 Вт/м·К, коэффициент теплового расширения ~ 120 x 10-6/°C. Коэффициент теплового расширения PEEK 47 x 10-6/°C. Это говорит нам о том, что PTFE более склонен к изменению размеров во время циклов нагрева и охлаждения, чем PEEK, что еще больше усугубляет проблемы, связанные с обработкой PTFE, если необходимы жесткие допуски.
Другие термопластики, такие как поликарбонат и ABS (акрилонитрилбутадиенстирол), имеют допуски, которые помещают их между PTFE и PEEK. Поликарбонат, например, может достигать допусков около ±0.002 до ±0.005 дюймов при нормальных условиях обработки из-за его жесткости и умеренной термической стабильности. Экструдированные и литые под давлением детали ABS обычно используются в приложениях с более низкими допусками, поскольку их затвердевшие, набухшие и холоднотянутые состояния менее ограничительны, чем контроль размеров инженерных пластиков PEEK.
Эти сравнительные обсуждения демонстрируют особенности обработки ПТФЭ и необходимость правильного выбора наиболее приемлемого термопластика с учетом различных технических, термических и механических характеристик конкретного применения.

Очень низкий коэффициент трения материала0, который составляет от 0.05 до 0.10 для твердых материалов0, сильно влияет на допуски обработки. Такое низкое значение коэффициента трения приводит к значительному снижению сопротивления механической работе, выполняемой в процессах обработки, резки и отделки. Это также создает проблемы, поскольку это имеет тенденцию делать удержание детали очень трудным из-за ее чрезвычайной мягкости и скользкости. Это также может привести к нежелательным изменениям размеров обрабатываемых деталей, что приводит к несоответствию предполагаемым допускам.
Более медленное трение также подразумевает, что количество тепла, выделяемого трением, очень мало, что снижает вероятность тепловой деформации при резке. Однако это преимущество не является несомненным из-за высокого коэффициента теплового расширения ПТФЭ, который составляет около 10 стали при 10 x 10^{-5}/K. Это приводит к возможности потери точности размеров при движении в контакте и выходе из контакта с обрабатывающими инструментами. Поэтому для достижения жестких допусков размеров необходимо контролировать параметры станков, такие как скорость подачи и скорость резания, а также температурные условия. Например, использование более острых инструментов и более низких скоростей увеличивает силы растяжения и напряжения, что приводит к достижению лучших допусков.
Несмотря на возникающие сложности, такие секторы, как аэрокосмическая и медицинская промышленность, которые зависят от ПТФЭ и его уникальных характеристик, внедрили инновации в криогенную обработку или усовершенствовали конструкции приспособлений, которые позволяют им поддерживать допуски ±0.001 дюйма в критических областях. Такой уровень точности гарантирует, что материал функционален, сохраняя при этом свои механические и термические преимущества.
Из-за ползучести и необычно низкого модуля жесткости ПТФЭ, высокого коэффициента термического расширения и самоползучести материал демонстрирует плохие характеристики, когда дело доходит до сохранения жестких допусков. ПТФЭ имеет ничтожную жесткость около 4-5 МПа при комнатной температуре, что заставляет материал претерпевать размерные изменения, даже когда подача нагрузки во время нанесения или обработки минимальна. К тому же, саморасширение ПТФЭ составляет около 120 x 10⁻⁶/°C, что намного больше, чем у большинства металлов, что вызывает размерные изменения при понижении или повышении температуры.
ПТФЭ склонен к деформации под постоянным напряжением, это поведение называется ползучестью, и ему следует уделять особое внимание. Например, при статических постоянных нагрузках при комнатной температуре ПТФЭ демонстрирует максимальную деформацию около 1–2% в течение первых 24 часов постоянного давления. Из-за того, что усилия по обработке должны быть настолько тщательными, иногда используются криогенно охлажденные инструменты и приспособления, чтобы сократить деформацию, вызванную в процессе изготовления.
Хотя эти трудности существуют, отрасли промышленности все еще могут работать в рамках строгих ограничений благодаря современным стратегиям, таким как обработка на станках с ЧПУ с заданными настройками, лазерная обработка и прецизионная фиксация. Исследования показывают, что допуски лучше ±0.0005 дюйма возможны с компонентами из ПТФЭ для критически важных аэрокосмических и медицинских применений, при этом надежная производительность достижима, несмотря на ограничения материала.
Проблема точности обработки ПТФЭ зависит от контроля температуры в отношении высокого коэффициента теплового расширения (КТР) материала ПТФЭ. КТР для ПТФЭ различается по классу, и состав наполнителя сильно влияет на него, с диапазонами от 100 до 400 x 10⁻⁶/°C. Таким образом, управление температурой необходимо для достижения жестких допусков, поскольку ПТФЭ испытывает расширение и сжатие при этом колебании. Повышенные температуры могут привести к деформации или разбуханию ПТФЭ во время точной резки и сборки с тефлоном, что приведет к потере точности.
Для решения этих проблем обработка ПТФЭ обычно выполняется при контролируемых температурах окружающей среды с помощью методов охлаждения, таких как криогенная обработка. Исследования показывают, что дополнительная точность может быть достигнута с помощью охлажденных сред с температурой ниже нуля, поскольку они уменьшают тепловое расширение, обеспечивая при этом стабильность процесса резки. Кроме того, процессы термической резки обычно имеют методы стабилизации после обработки, когда готовые детали кондиционируются при более высоких, чем обычно, уровнях, чтобы снять напряжения, накопленные в результате чрезмерного использования, и обеспечить размерную стабильность.
Среды обработки с контролируемой температурой требуются для критически важных применений для аэрокосмических и медицинских компонентов, где требуется достижение допусков в пределах +/- 0.0005 дюйма. Эти меры гарантируют, что компоненты сохранят свою целостность и производительность в широком диапазоне рабочих температур, часто от -328F (-200C) до 500F (260C), что находится в пределах рабочего диапазона PTFE.

Выполненные с предельной точностью, допуски фрезерования с ЧПУ на ПТФЭ могут быть достигнуты только с помощью преднамеренно спланированного выбора инструмента для обработки и резки, а также общей среды в процедуре. Это связано со свойствами материала. ПТФЭ, который является нежестким полимером с высокой чувствительностью к температуре, может быть сложным для обработки с высокой точностью из-за его относительно низкой температуры плавления около 327 °C (620 °F) в сочетании с быстрым тепловым расширением.
Чтобы уменьшить количество возмущений на материале, рекомендуется выполнять обработку на низких скоростях резания и скоростях подачи. Рекомендуемый диапазон для RPM составляет от 250 до 1,500, а для подачи предлагается использовать от 0.1 до 0.3 мм на оборот. Эти характеристики, вероятно, обеспечат размерную точность, избегая при этом перегрева материала. В случае ПТФЭ характеристики целостности поверхности сохраняются, в то время как непосредственно под поверхностью материала начинается деформация или расплавление. Таким образом, использование охлаждающей жидкости во время обработки имеет важное значение.
Кроме того, выбор инструментов также важен. Однако крайне важно, чтобы использовались острые инструменты из быстрорежущей стали (HSS) или полированные твердосплавные инструменты для уменьшения размытия или разрывов во время обработки материала. После каждых нескольких операций следует проверять качество инструментов. Это необходимо для того, чтобы тупые инструменты не ухудшали качество изготавливаемой детали. Наряду со стандартным повышением шероховатости для минимизации трения на режущих инструментах покрытия, такие как алмазоподобный углерод DLC, позволяют улучшить производительность, урезая ненужные значения шероховатости при фрезеровании ПТФЭ от 0.4 мкм до 0.4 мкм.
Зажимные и фиксирующие операции должны учитывать мягкость ПТФЭ наряду с его гибкостью, чтобы избежать любых искажений при обработке. Мягкие губки или вакуумные приспособления, которые обеспечивают равномерное зажимное усилие, обычно используются, поскольку они захватывают заготовку, не оставляя никаких следов или деформаций. Многоосевые фрезерные станки с ЧПУ способны вырезать высокоточные элементы на деталях за одну установку, обеспечивая при этом легкую обработку сложных деталей.
Поддержание контролируемой температуры, предпочтительно около комнатной, является еще одним фактором размерной стабильности. Чрезмерные изменения условий окружающей среды могут создавать проблемы с тепловым расширением, поэтому обеспечение стабильных пределов имеет решающее значение. Совместное использование этих методов повышает технологичность, обеспечивая точные свободные допуски даже для самых жестких промышленных требований, используя передовые методы производства деталей из ПТФЭ.
При выполнении токарной обработки ПТФЭ (политетрафторэтилена) на станках с ЧПУ крайне важно применять передовые стратегии обработки для достижения промышленной точности. В то время как ПТФЭ обладает низкой механической прочностью, высокой пластичностью и деформацией под напряжением, операторам необходимо использовать эффективные методы, соответствующие характеристикам материала.
Одним из критических методов являются полированные режущие инструменты с острыми краями. Эти инструменты минимизируют трение и предотвращают разрушение тепла из-за чрезмерного накопления. ПТФЭ — термопластик с плохой теплопроводностью. Таким образом, крайне важно контролировать тепло, поскольку его избыток может привести к размерной нестабильности. Обычно рекомендуются сверхострые твердосплавные или алмазные режущие инструменты, поскольку они повышают качество поверхности и размерную стабильность, одновременно снижая напряжение материала.
Оптимизированная скорость вращения шпинделя и соответствующая скорость подачи — еще один метод. Имеются данные, что умеренно низкие скорости вращения шпинделя от 3,000 до 6,000 об/мин обеспечивают более гладкую отделку и более низкие коэффициенты деформации материала. Tolerson не страдают от низких скоростей подачи, и поэтому для достижения контролируемого и точного удаления материала обычно используются более низкие целевые значения от 0.1 мм/об до 0.4 мм/об.
При токарной обработке с ЧПУ для ПТФЭ применение охлаждающей жидкости имеет жизненно важное значение, поскольку она регулирует нагрев и сохраняет качество материала. Наиболее распространены нереактивные и не оставляющие пятен охлаждающие жидкости; в некоторых случаях для повышения чистоты и предотвращения загрязнения процесса обработки используется сухая обработка или воздушное охлаждение.
Для достижения жестких допусков операции после обработки выполняются с проверкой с использованием координатно-измерительных машин (КИМ) или лазерных сканирующих систем. Эти системы являются важными инструментами обеспечения качества, с помощью которых производители подтверждают, что размеры компонентов находятся в пределах указанных допусков, которые часто составляют ±0.001 дюйма или лучше.
Сочетание точной оснастки и обработки, а также строгих процессов контроля качества обеспечивает надежное производство компонентов из ПТФЭ с исключительной точностью размеров для высокотехнологичных применений в аэрокосмической, медицинской и химической промышленности.
Обработка ПТФЭ — сложный процесс, требующий повышенного внимания к деталям, поэтому инструменты должны быть специально созданы для этого. Кроме того, параметры должны быть установлены таким образом, чтобы соответствовать высокому тепловому расширению, а также низкой теплопроводности и мягкости ПТФЭ. Независимо от того, добиваетесь ли вы точности или сохраняете целостность поверхности, выбор правильных форм имеет решающее значение. Вот несколько факторов, которые следует учитывать и оптимизировать:
PTFE требует хорошего режущего действия для снижения вероятности деформации материала или даже заусенцев, и для этой цели инструменты с полированными канавками и высокими передними углами считаются жизненно важными. Следовательно, острые, непокрытые твердосплавные или покрытые DLC инструменты творят чудеса. Кроме того, поскольку PTFE имеет низкий коэффициент трения, как его TD, так и инструменты изнашиваются медленно, поэтому предпочтительны твердосплавные инструменты. Обычные геометрии инструментов для PTFE также помогают предотвратить чрезмерный износ инструмента за счет углов заточки 5-10 градусов и облегчают удаление слишком большого количества стружки при передних углах более 10 градусов. В конце концов, полиамидные инструменты изнашиваются медленно при обработке, поэтому покрытия DLC являются лучшим выбором из-за их повышенной способности уменьшать трение.
Скорость резания и скорость подачи. Устойчивость
Более высокие скорости резания с умеренными скоростями подачи подходят для ПТФЭ. Предполагается, что скорости резания должны быть в пределах 500-1500 SFM для адекватного удаления материала, а также предотвращения чрезмерного удержания тепла. Скорости подачи обычно составляют от 0.003 до 0.008 дюймов на зуб в зависимости от геометрии инструмента и требуемой отделки поверхности. Микрообработка использует инструменты с высокими геометрическими показателями, и смазывание происходит, когда скорости подачи слишком низкие. Даже противоположный метод, недисциплинированная подача, является контрпродуктивным, поскольку повреждает поверхности инструмента, вызывая отклонения и изменения.
Скорость вращения шпинделя и глубина резания
Рекомендуемые скорости вращения шпинделя для обработки ПТФЭ составляют от 2000 до 8000 об/мин. В этих диапазонах легко достигается сочетание эффективности и нагрева. Глубина резания от 0.005 до 0.020 дюймов является оптимальной для сохранения целостности поверхности при одновременном снижении чрезмерной нагрузки на инструмент. Легкие, пошаговые проходы еще более предпочтительны для высокоточных инженерных компонентов, диаметрально улучшая площадь поверхности наряду с размерной точностью объекта.
Управление охлаждающей жидкостью и стружкой
Что касается ПТФЭ, сухая обработка является наиболее используемой технологией из-за высокой температуры плавления и самосмазывающихся свойств материала; поэтому смазочные материалы не требуются, что повышает эффективность деталей из тефлона. Однако для удаления стружки и поддержания стабильных условий резания можно использовать сжатый воздух или системы легкого тумана. Правильный контроль стружки очень важен, поскольку стружка ПТФЭ довольно пластична и может наматываться на инструменты, что может повлиять на эффективность процесса обработки. Для эффективного разрушения стружки необходимы правильные скорости подачи.
Управление качеством поверхности и допусками
ПТФЭ легко поддается обработке в соответствии со строгими спецификациями, а качество его поверхности в процессе обработки еще больше улучшается. Использование современных и оптимизированных режущих инструментов и процессов позволит достичь шероховатости поверхности (Ra) всего лишь 16 микродюймов. Управление размерами подразумевает ограничение теплового расширения в процессе обработки до минимально возможного уровня и достижение энергоэффективных резов, удаляя части с контролируемой скоростью. Проверки размеров после обработки должны включать термическую релаксацию материала при измерении критических допусков.
Эти идеи представляют собой заботу о точности, необходимой для обработки. Они позволяют производителю поддерживать низкое трение и химическую стойкость ПТФЭ, при этом удовлетворяя требованиям к производительности и допускам.

При выполнении токарной обработки ПТФЭ (политетрафторэтилена) на станках с ЧПУ крайне важно применять передовые стратегии обработки для достижения промышленной точности. В то время как ПТФЭ обладает низкой механической прочностью, высокой пластичностью и деформацией под напряжением, операторам необходимо использовать эффективные методы, соответствующие характеристикам материала.
Сочетание точной оснастки и обработки, а также строгих процессов контроля качества обеспечивает надежное производство компонентов из ПТФЭ с исключительной точностью размеров для высокотехнологичных применений в аэрокосмической, медицинской и химической промышленности.
Такие комбинации позволяют решать проблемы, возникающие из-за особенностей поведения ПТФЭ как материала, и при этом гарантировать высочайшее качество и точность размеров изготавливаемых деталей.
Для обеспечения точного измерения размеров компонентов ПТФЭ требуются точные передовые методы измерения из-за свойств материала. Такие методы включают, но не ограничиваются, следующим:
Эти методы гарантируют надежные и повторяемые измерения, гарантируя отсутствие ухудшения качества изделий на основе ПТФЭ.
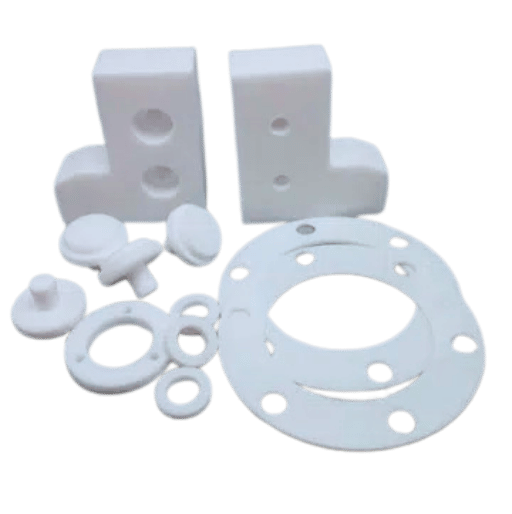
Обработка сложных форм из ПТФЭ осложняется мягкостью материала, его низкой поверхностной энергией и тепловым расширением. Чтобы устранить эти проблемы, следует:
Эти соображения, если их учитывать производителям, позволяют ужесточать допуски, сохраняя при этом структурную целостность сложных деталей из ПТФЭ.
Отрицательное влияние деформации ползучести ПТФЭ можно минимизировать с помощью правильного проектирования и этапов обработки. Некоторые из наиболее важных мер:
Эти предложения позволяют эффективно использовать компоненты из ПТФЭ в условиях жестких нагрузок.
При достижении допусков на крупных компонентах из ПТФЭ я фокусируюсь на прецизионных методах производства, таких как обработка на станках с ЧПУ. Каждый компонент изготавливается с соответствующими допусками для учета теплового расширения, чтобы избежать возможной размерной нестабильности. Кроме того, я использую высококачественные формы и инструменты для ограничения отклонений в процессе производства. Для обеспечения достижения допусков необходимы достаточный контроль и регулярный контроль качества всего производственного цикла.
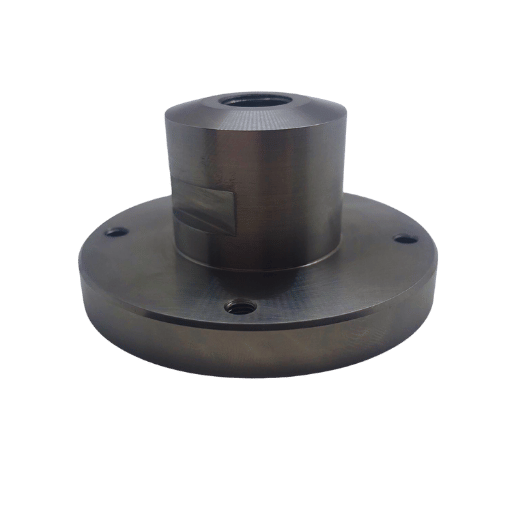
Прокладки, прокладки, втулки, подшипники и покрытия из ПТФЭ (политетрафторэтилена) часто должны работать с жесткими допусками в различных отраслях промышленности, таких как аэрокосмическая, электронная, автомобильная и медицинская. Обычно стандартные допуски для обработки деталей находятся между допуском некоторого отклонения в 0.001 и до 0.005 дюйма в зависимости от размера, функций и использования компонента. Однако в некоторых отраслях могут быть особые правила, которые еще более строгие.
Например, в аэрокосмической промышленности требуются допуски до 0.001 дюйма для некоторых деталей из ПТФЭ, чтобы их можно было использовать в условиях высокой производительности и высокого напряжения. Медицинские приложения, такие как имплантаты или лабораторное оборудование, изготовленные из медицинского ПТФЭ, часто требуют аналогичных допусков, а также строгой биосовместимости. В полупроводниковой промышленности использование деталей из ПТФЭ в процессах чистых помещений уделяет большое внимание точности, отделке поверхности и размерным допускам, которые в некоторых сценариях составляют даже 0.0005 дюйма.
Обработка ПТФЭ может повлиять на размерную стабильность, учитывая его скорость теплового расширения. Для многих других отраслей промышленности оптимальные методы мониторинга включают инспекцию КИМ, оптические измерительные системы. Вдобавок к этому, соблюдение руководящих принципов, установленных органами, такими как ISO 2768 для общих допусков или ASME Y14.5 относительно геометрических размеров и допусков GD&T, гарантирует, что отраслевые требования будут выполнены в пределах соответствующих границ.
При интерпретации допусков обработанных деталей из ПТФЭ необходимо учитывать множество элементов, влияющих на точность. ПТФЭ является высокотермопластичным материалом и, следовательно, имеет значительно более высокий коэффициент теплового расширения, чем многие металлы, с диапазоном от 10 до 15 × 10⁻⁵ дюймов/дюйм/°F. Это свойство делает его высокоприоритетным для отклонений в процессе обработки. Следовательно, температуру необходимо контролировать, чтобы смягчить отклонения как во время, так и после процесса обработки.
Кроме того, свойство теплового расширения также позволяет ПТФЭ легко деформироваться из-за его низкого модуля упругости, который составляет от 58 до 72 МПа. Это создает потребность в специализированных инструментальных технологиях и минимальном давлении зажима. Таким образом, силы резания могут использоваться без риска для целостности тонкостенных конструкций, обеспечивая при этом достижение допусков обработки на станках с ЧПУ. Кроме того, специализированные режущие инструменты разработаны так, чтобы иметь острые кромки и низкие углы резания, чтобы на материал воздействовало меньшее напряжение и достигалась размерная точность.
Обычно обработанные компоненты из ПТФЭ, которые регулярно испытывают критические компоненты из ПТФЭ, критически важные для аэрокосмической или медицинской промышленности, обычно имеют допуски около ±0.005 дюйма, что примерно в порядке микродюймов. Предварительные процессы снятия внутренних напряжений, такие как отжиг, также значительно улучшают и обеспечивают достижение высокоточных допусков.
Использование методов контроля, таких как лазерное сканирование, а также бесконтактные системы технического зрения и многоосевые КИМ с ЧПУ гарантирует, что производители точно соблюдают более жесткие допуски, указанные для компонентов из ПТФЭ. С помощью этих методов можно проводить высокоточные измерения даже при сложной геометрии. Глубокое понимание ПТФЭ в сочетании с этими передовыми методами позволяет достичь высочайшего уровня точности размеров.
Соответствие сертификации для аэрокосмической и других сверхточных отраслей промышленности требует строгого соответствия качеству материалов, методам производства и процессам проверки. Это включает использование сертифицированного сырья, соблюдение таких процедур, как AS9100 для аэрокосмического производства, и проверку качества на каждом этапе производства. Прослеживаемость материалов и процессов имеет решающее значение для демонстрации соответствия этим правилам. Кроме того, как средство обеспечения того, что компоненты постоянно точны в отношении безопасности, надежности и производительности, сотрудничество с аккредитованными лабораториями и использование четко определенных методов тестирования являются незаменимыми.
Необходимость более жестких допусков при обработке ПТФЭ может привести к увеличению производственных затрат из-за дополнительного времени, специализированного оборудования и дополнительных процедур, необходимых для выполнения задачи. Более того, повышенные допуски прецизионной обработки требуют более сложных инструментов обработки, повышенной осторожности при обращении с материалами и более частых проверок контроля качества, что неизменно увеличивает эксплуатационные расходы. Несмотря на это, общая эффективность затрат может быть сохранена за счет оптимизации производственных процессов, использования соответствующих методов обработки для конкретного случая и сокращения материальных трудозатрат. Правильное управление этими факторами позволяет контролировать допуски точности, ограничивая при этом чрезмерные денежные расходы на услуги.
Предварительные этапы станка с ЧПУ, как правило, точны, но не имеют достаточной согласованности для достижения допусков, достижение улучшенных допусков при обработке ПТФЭ остается надежным начинанием, поскольку инвестиции в передовые станки с ЧПУ предлагают. Эффективность значительно повышается с помощью передовых технологий ЧПУ. Более того, передовые станки с ЧПУ минимизируют время производства и отходы материала, что в целом повышает эффективность. Оставляя в стороне первоначальные капиталовложения, положительный возврат инвестиций, который достигается за счет повышенной точности, производительности и снижения стоимости, делает такие значительные расходы оправданными в долгосрочной перспективе. Независимо от предела погрешности, соблюдение этих строгих допусков намного проще с надлежащими станками с ЧПУ.
Возврат инвестиций (ROI) для возможностей обработки ПТФЭ с жесткими допусками зависит от факторов возврата, а именно: стоимость высокотехнологичного оборудования, достижение эксплуатационной эффективности и наценка на конечный продукт. Лучшие допуски позволяют сократить отходы, минимизировать процессы доработки и улучшить производительность продукта, что приводит к большей удовлетворенности и удержанию клиентов. Кроме того, специализированные отрасли, такие как медицинская и аэрокосмическая, которым требуются высокоточные компоненты, почти всегда имеют премию, тем самым покрывая самые консервативные первоначальные инвестиции. Компенсируя качество, эффективность и рыночную привлекательность бизнеса стоимостью приобретения, можно получить благоприятный ROI.
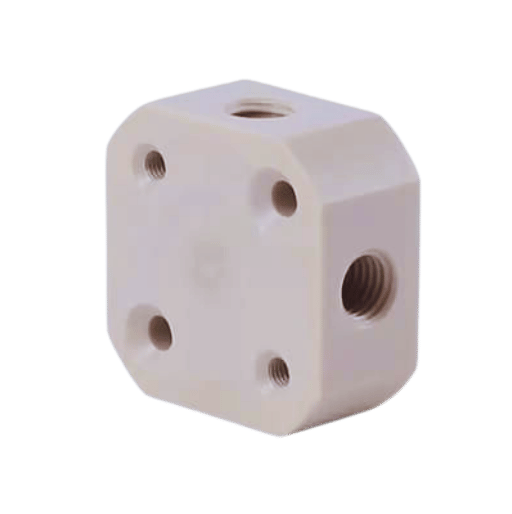
A: Уникальные проблемы обработки ПТФЭ (политетрафторэтилена) обусловлены его специфическими свойствами. ПТФЭ имеет большое значение теплового расширения, что в сочетании с низкой скоростью проводимости приводит к деформации материала под давлением. Эти особенности создают особые проблемы для процесса обработки, такие как необходимость покрытия ПТФЭ достаточным количеством смазочно-охлаждающих жидкостей для предотвращения перегрева и использования острых лезвий подачи, чтобы не деформировать материал сверх допустимых пределов. Для достижения желаемых допусков и чистоты поверхности скорости резания и подачи должны быть чрезвычайно точными.
A: Специфика допусков обработки на станках с ЧПУ сильно зависит от ПТФЭ, особенно когда речь идет об одностороннем допуске. Из-за своей мягкой природы и способности изменять размеры из-за колебаний температуры ПТФЭ, как известно, реагирует нежелательно. Низкое трение может привести к плохой стабильности ПТФЭ, что приводит к слабости в процессе резки. Кроме того, для достижения жестких допусков температура, параметры инструмента и резки должны регулироваться отдельным оператором, чтобы компенсировать избыточную мягкость ПТФЭ.
A: Детали, обработанные из ПТФЭ, имеют типичный диапазон допусков, который сосредоточен вокруг конкретных процедур обработки и степени сложности детали. Для деталей, обработанных из ПТФЭ, типичные допуски устанавливаются в диапазоне от ±0.005” до ±0.010” (от 0.127 мм до 0.254 мм). Тем не менее, при наличии соответствующего оборудования и методов эти допуски можно сделать ужесточенными до ±0.002” до ±0.003” (от 0.0508 мм до 0.0762 мм). Следует признать, что из-за уникальных свойств материала ПТФЭ достижение этих допусков довольно сложно.
A: При обработке ПТФЭ услуги ЧПУ поддерживают точность за счет: 1. Специализированные инструменты для обработки пластика изготавливаются на заказ. 2. Надлежащие приспособления проектируются для уменьшения несоосности деталей. 3. Контролируется температура окружающей среды. 4. Используются правильные скорости резания и подачи. 5. Для контроля выделения тепла применяются охлаждающие жидкости. 6. Изменения размеров регулярно проверяются во время операций обработки. 7. Дайте заготовкам отдохнуть перед проведением окончательных измерений.
A: Некоторые из заметных преимуществ обработанных деталей из ПТФЭ: 1. Исключительная химическая защита 2. Очень низкий коэффициент трения 3. Очень высокая устойчивость к температурам 4. Электроизолятор 5. Отсутствие сцепления с другими поверхностями 6. Разумная стойкость к истиранию 7. Соответствие требованиям FDA для пищевых и медицинских целей Эти характеристики также позволяют использовать его в компьютерных томографах, рентгеновских аппаратах и другом оборудовании, используемом в пищевой и медицинской промышленности.
A: По сравнению с другими пластиками процесс обработки ПТФЭ отличается: 1. Использованием пониженных скоростей резания для предотвращения перегрева 2. Использованием более острых инструментов для обеспечения чистого среза 3. Замена инструментов может происходить чаще, поскольку ПТФЭ является абразивным материалом 4. Больше внимания уделяется удалению стружки, чтобы избежать повторной сварки 5. Выбор охлаждающей жидкости очень важен, поскольку ПТФЭ не растворяется во многих охлаждающих жидкостях 6. Часто требуется достаточное время выдержки после обработки, чтобы материал мог расслабиться.
A: При указании допусков для обработанных деталей из ПТФЭ следует учитывать: 1. Область применения и требования к точности 2. Общий размер детали и ее сложность 3. Тип ПТФЭ с определенным обозначением марки 4. Ожидаемый диапазон температур при эксплуатации 5. Компетентность поставщика 6. Цены на более жесткие допуски 7. Возможность изменения размеров после обработки 8. Необходимы дополнительные процессы или виды обработки.
A: Эти детали обычно используются в: 1. Прецизионных деталях для химического оборудования, таких как клапаны, прокладки и уплотнения. 2. Машинах для полупроводниковой промышленности, таких как компоненты для обработки пластин (патрон, лоток и т. д.) 3. Специфических деталях для авиационной промышленности, таких как тефлоновые втулки и тефлоновые подшипники и изоляция. Детали для реконструктивной хирургии медицинских имплантатов и хирургические инструменты для медицинских процедур 5. Специфических деталях предприятий по переработке пищевых продуктов. Антипригарные поверхности посуды, прокладки и уплотнения для различных машин. 6. Детали для автомобильной промышленности, такие как уплотнения, подшипники и детали топливной системы. 7. Электроника, такая как изоляторы и компоненты для устройств, работающих в диапазоне высоких частот. ПТФЭ широко используется из-за его непревзойденной прочности и термической стабильности.
A: Производители могут использовать следующие методы для обеспечения минимального количества дефектов при обработке деталей из ПТФЭ: 1. Применять жесткие меры контроля на различных этапах технологии обработки. 2. Контролировать температуру и влажность в среде обработки. 3. Использовать надежных поставщиков, которые поставляют стабильный материал ПТФЭ. 4. Периодически калибровать и обслуживать станки с ЧПУ и измерительные приборы. 5. Иметь станочников, обученных современным методам обработки ПТФЭ. 6. Использовать стандартизацию в процедурах операций по обработке ПТФЭ. 7. Использовать различные технологические операции производства для контроля и проверки размеров изготовленных деталей.
1. Анализ шероховатости обработанной поверхности и циклы производительности при токарной обработке политетрафторэтилена ПТФЭ: комплексный подход к оптимизации процесса обработки ПТФЭ
Ключевые результаты:
Метод: Авторы данного исследования разработали и протестировали модель поверхности отклика RSM для обработки ПТФЭ и измерения шероховатости поверхности после обработки, после чего была проведена оптимизация условий обработки ( Azzi et al, 2022, стр. 407-430 ).
2. Оптимизация на основе обучения с использованием модифицированной сортировки без доминирования для многоцелевой обработки политетрафторэтилена (ПТФЭ)
Ключевые результаты:
Методология: Многоцелевая задача оптимизации параметров бетона была решена с помощью модифицированного алгоритма оптимизации на основе обучения и преподавания, используя экспериментальные данные, полученные при обработке ПТФЭ ( Natarajan et al., 2020, pp. 911 – 935 ).
3. Оценка и оптимизация шероховатости поверхности и скорости съема металла с помощью методов RSM, GRA и TOPSIS при токарной обработке полимеров ПТФЭ без СОЖ
Выводы:
Подход: Нараянан и др. (2019) исследовали и оптимизировали параметры обработки, используя метод шероховатости поверхности (GRA) в качестве критерия выбора наиболее предпочтительного альтернативного решения – TOPSIS ( Narayanan et al., 2019 ).
4. Ведущий поставщик услуг по обработке ПТФЭ на станках с ЧПУ в Китае.

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Существует два основных метода изготовления пластиковых прототипов, которые большинство людей считают наиболее удобными.
Узнать больше →
Для человека, занимающегося проектированием и производством пластиковых компонентов или интересующегося ими, это
Узнать больше →