

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Современное производство получило огромную выгоду от литья под давлением благодаря его точности, эффективности и масштабируемости. Возможности литейщика могут быть полностью использованы при производстве сложных деталей для автомобильной промышленности или надежных компонентов для индустрии бытовой электроники. Многообещающие результаты литья под давлением очевидны в достигнутом качестве и производительности. Это руководство направлено на то, чтобы помочь вам освоить мастерство литья металла, уделяя особое внимание деталям и процессам литья под давлением. Понимание того, как функционирует эта технология, ее преимуществ, основных применений и правильного внедрения имеет важное значение для достижения наилучших результатов. Цель этой статьи — научить как новичков, так и ветеранов литья под давлением оптимально использовать полученные знания.
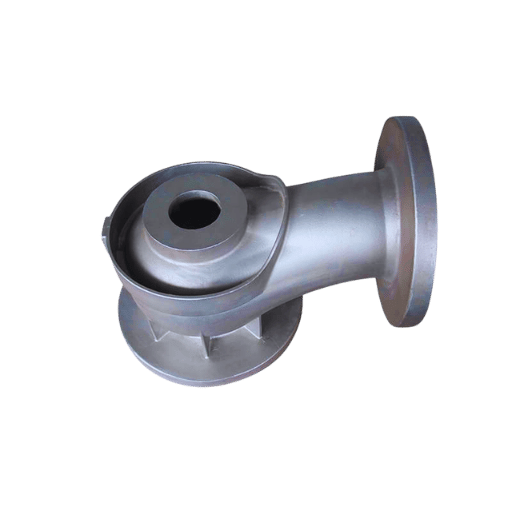
Технология литья металла включает в себя заливку расплавленного металла в форму, которая определяет форму конечного изделия. Форма, которая обычно может быть изготовлена из песка, металла или керамики, задает форму и размеры готового изделия. После заливки форма удаляется, обнажая сложную деталь, которая не требует дальнейшей механической обработки после того, как металл расплавится, затвердеет и остынет. Литье металла широко используется благодаря своей способности изготавливать изделия со сложной геометрией с высокой точностью. Это также один из наиболее распространенных способов производства промышленных и аэрокосмических компонентов благодаря своей универсальности. Детали двигателей, конструкционные элементы, машины и другие строительные материалы производятся этим методом в автомобильной, аэрокосмической и строительной отраслях.
Процедура литья состоит из множества важных этапов, которые необходимо выполнить для производства качественных изделий. На начальном этапе изготавливается шаблон, определяющий форму конечного продукта. Затем этот шаблон будет изготовлен в форме, обычно с использованием песка или других прочных материалов. Для изготовления формы определенное количество металла помещается в печь до расплавления, после чего металл заливается в полость формы. После того как металл затвердеет, форма отделяется, а необработанная деталь проходит процесс отделки, который включает очистку и проверку на наличие каких-либо отклонений. Соблюдение этой методологии гарантирует точное дублирование и может использоваться в широком спектре отраслей.
Пескоструйная обработка
Литье по выплавляемым моделям (литье по выплавляемым моделям)
Литье под давлением
Центробежное литье
Постоянное литье формы
Литье в пресс-форму
Непрерывное литье
Каждый метод имеет свои плюсы и минусы, поэтому он лучше всего подходит для определенных сфер применения в зависимости от требуемого объема производства, материалов и спецификаций размеров.
Форма в литье металла служит основой, которая придает форму расплавленному металлу, пока он затвердевает, и она определяет геометрию, поверхность и структурное качество продукта. В зависимости от метода литья и материала, формы, которые могут быть песчаными, металлическими или керамическими, изготавливаются с возможностью выдерживать экстремальные температуры. Создание правильной формы обеспечивает идеальный размер и форму с наименьшим количеством дефектов, тем самым способствуя общей эффективности продукта.

Процесс литья под давлением можно описать как нагнетание достаточного количества расплавленного металла в полость формы под высоким давлением. Он высоко ценится за свою способность производить сложные формы с жесткими допусками, высокой точностью и первоклассной отделкой поверхности одновременно. Ниже подробно описан процесс литья под давлением:
Преимущества и данные по литью под давлением
В частности, с точки зрения бизнеса, которому приходится тратить меньше, чтобы получить больше, литье под давлением выгодно как из-за своей скорости, так и из-за своей экономической эффективности. Литье под давлением, взятое непосредственно из отрасли литья под давлением, имеет потенциал для производства тысяч деталей в час, при этом литые детали из алюминия достигают допусков до ±0.005 дюйма (0.13 мм). Кроме того, алюминий составляет не менее 80 процентов литых деталей, производимых в мире, и это объясняется благоприятным соотношением веса к прочности и коррозионной стойкости этого металла.
Современные машины для литья под давлением используют мониторинг и автоматизацию в реальном времени, что помогает поддерживать качество благодаря технологическим достижениям. Например, было обнаружено, что применение вакуумного литья под давлением снижает газовую пористость до 50%, значительно повышая структурную прочность конечного продукта. Такие инновации — это то, что заставляет отрасль литья под давлением двигаться вперед и продолжать завоевывать свое место в качестве одного из доминирующих методов производства в автомобильной, аэрокосмической и электронной промышленности.
Высокая точность размеров
Сложные геометрии
Постоянное качество
Быстрый производственный цикл
Универсальность материалов
Улучшенная обработка поверхности
Снижение отходов:
Прочность и долговечность
Благодаря непревзойденной скорости, точности и замечательному диапазону возможностей проектирования литье под давлением продолжает оставаться оптимальным решением для производства сложных и надежных компонентов в различных отраслях промышленности.
Использование цинка и алюминия в литье под давлением получило признание благодаря их свойствам и универсальности.
Хотя цинк имеет низкую температуру плавления, что делает литье энергоэффективным способом, он также может достигать сложных и замысловатых деталей с жесткими допусками для компонентов. Цинк также устойчив к коррозии и улучшает эстетическую ценность изделий после нанесения покрытия, обладая при этом пластичностью, что обеспечивает долговечность изделий. В результате цинковые сплавы, такие как Zamak 3 и Zamak 5, предлагают механическую прочность в сочетании с экономической эффективностью, что делает их предпочтительным выбором.
Алюминий , с другой стороны, имеет сплавы A356 и A380, которые также обладают коррозионной стойкостью и отличаются исключительной тепло- и электропроводностью. Их малый вес и прочность позволяют создавать изящные и надежные конструкции, обеспечивая при этом максимальную производительность в таких областях, как аэрокосмическая и автомобильная промышленность. Способность алюминия быстро затвердевать повышает его литейные свойства, улучшает металлургическую структуру и повышает механическую прочность.
Использование этих материалов в автомобильной, электронной и строительной промышленности является причиной увеличения зоны глобального спроса на литьевые материалы из цинка и алюминия. Прогресс в разработке сплавов и технологии литья позволяет разрабатывать эти материалы для более требовательных эксплуатационных потребностей, при этом они являются экономически эффективными и экологически чистыми.

Литье под давлением идеально подходит для массового производства из-за быстрого и точного производства однородных и точных деталей. Оно снижает потери материала, сводит к минимуму дополнительную обработку и гарантирует стабильное качество для обширных продуктов. Это особенно подходит для секторов с высокими требованиями, таких как производство деталей для автомобилестроения или электроники, где требуются сложные компоненты со строгими допусками.
В литьевых деталях достижение качественной отделки поверхности имеет решающее значение не только с эстетической точки зрения, но и с эксплуатационной точки зрения в отношении функционального использования. Отделка поверхности при литье под давлением зависит от нескольких факторов, включая состав материала, конструкцию пресс-формы, характеристику процесса и операции последующей обработки.
Качество поверхности в первую очередь зависит от скорости потока расплава в полости. Например, точно обработанная и отполированная поверхность пресс-формы позволит расплавленному металлу более полно заполнить полость пресс-формы. Например, высококачественная инструментальная сталь с отполированными полостями будет иметь меньше линий потока, а также будет гораздо более гладкой. Кроме того, PVD-покрытия и керамические покрытия пресс-форм улучшают качество поверхности, предотвращая прилипание расплавленного металла к пресс-форме.
Скорость впрыска, давление и температура также считаются параметрами процесса. Например, оптимальные скорости потока впрыска приведут к более равномерному заполнению металлом ступеней и минимизируют холодные затворы. Известно, что предварительно нагретые поверхности штампа в сочетании с адекватной боковой смазкой могут предотвратить пористость от внутренних пустот и улучшить текстуру поверхности. В случае литья из алюминиевого сплава желателен температурный диапазон от 670F до 750F (от 354C до 399C) для большей однородности отделки поверхности.
Для улучшения качества обработки поверхности применяются такие операции после литья, как полировка, вибрационная обработка или дробеструйная обработка. Для более строгих требований к зеркальной поверхности используются передовые методы, такие как химическая полировка или лазерная абляция. Кроме того, поверхностные покрытия, такие как анодирование или порошковая покраска, улучшают эстетические качества и повышают долговечность.
Для оценки качества поверхности наиболее важным параметром является среднее значение шероховатости (Ra). Для литья под давлением значение Ra 0.8 мкм достижимо без дополнительных вторичных методов отделки. Используя оптимальную технологию и постоянный контроль, производители могут гарантировать отделку поверхности на всех изделиях различного назначения.
Благодаря сокращению материалов и исключительной точности деталей, литье под давлением по индивидуальному заказу признано одним из самых экономически эффективных производственных процессов. Это один из самых эффективных способов сократить производственные издержки, поскольку уровень его автоматизации сокращает затраты на рабочую силу, сохраняя при этом контроль качества. Передовое оборудование позволяет сократить время цикла до 30 секунд для более мелких компонентов, что приводит к повышению производительности и выхода продукции.
Возможность использования материалов в литье под давлением исключительна, при этом процент брака составляет всего 2–5%, поскольку излишки материала можно вернуть в процесс. По сравнению с обычной обработкой, использование литья под давлением не приводит к значительным потерям материала при резке, особенно в случае сложных конструкций. Кроме того, снижение износа форм увеличивает срок службы, что со временем снижает себестоимость единицы продукции и делает ее более экономичной для массового производства.
Данные из различных отраслей промышленности показывают, что по сравнению с другими технологиями производства литье под давлением гарантирует конкурентное преимущество за счет более жестких допусков, что исключает многие операции вторичной механической обработки. Срок службы пресс-формы для деталей из алюминиевых сплавов превышает 50 000 и может достигать более 100 000 циклов в зависимости от условий процесса, что приводит к снижению затрат на оснастку на одну деталь. Кроме того, сокращение этапов сборки и обработки, обусловленное включением сложных геометрических форм и видов обработки поверхности в отливку, еще больше снижает производственные затраты.
Автомобильная, аэрокосмическая и электронная промышленность извлекают выгоду из литья под давлением по индивидуальному заказу из-за его непревзойденной точности и универсальности. Интеграция легких материалов, таких как алюминиевые и магниевые сплавы, также позволила снизить расходы на доставку и электроэнергию. Таким образом, компании, использующие литье под давлением по индивидуальному заказу, могут снизить производственные затраты, удовлетворяя при этом потребность в прочных и легких компонентах.

Замечательный баланс прочности, легкости и стоимости в литье алюминия под давлением отличает его от других методов литья под давлением. Для меня этот процесс уникален с точки зрения возможности создания сложных и высокоточных элементов с жесткими допусками, что подходит для сложных компонентов. Кроме того, коррозионная стойкость в сочетании с превосходной тепло- и электропроводностью делает алюминий еще более универсальным, чем другие литейные материалы. Подводя итог, можно сказать, что эти преимущества литья алюминия под давлением выделяют его среди остальных для отраслей, которым требуется высококачественная производительность при оптимизированных затратах.
Экологическая эффективность алюминиевых сплавов в машиностроительном секторе является одним из их наиболее существенных преимуществ по сравнению с другими типами сплавов. Например, сплавы, содержащие алюминий, имеют плотность около 2.7 г/см³, что значительно ниже среднего значения 7.8 г/см³ для стальных сплавов. Исключительное соотношение прочности и веса алюминиевых сплавов позволяет использовать их в аэрокосмической, автомобильной и строительной промышленности с целью повышения топливной эффективности за счет снижения веса.
Алюминиевые сплавы также более выгодны для наружного или морского применения из-за их выдающейся коррозионной стойкости за счет естественно сформированных слоев оксида, через которые влага и другие загрязнители окружающей среды не могут проникнуть. Это защищает углеродистую сталь от коррозионных элементов, но некоторая форма покрытия все еще часто необходима.
Алюминиевые сплавы также лучше термически и электрически, чем многие другие сплавы. Например, алюминиевые сплавы имеют теплопроводность 150–235 Вт/м·К. Для корпусов электронных приборов, теплообменников и устройств терморегулирования они являются главными кандидатами. Напротив, нержавеющая сталь имеет теплопроводность около 15 Вт/м·К, что делает алюминиевые сплавы в десять раз более эффективными в отношении теплообменников.
Даже при всех своих преимуществах алюминиевые сплавы все еще слабее титана или закаленной стали, когда дело касается экстремальной твердости или износостойкости. Например, титановые сплавы эффективно используются в местах, где требуется большая прочность, благодаря их непревзойденной долговечности и пределу прочности на разрыв, превышающему 1,000 МПа по сравнению с пределом прочности на разрыв алюминиевых сплавов от 200 до 400 МПа. С другой стороны, эта прочность сопровождается большей стоимостью материала и плотностью, что обычно приводит к тому, что алюминиевые сплавы доминируют на рынке, когда речь идет о стоимости и устойчивых материалах.
В конечном итоге, баланс прочности, веса, долговечности, коррозионной стойкости, стоимости и выбранного сплава зависит от масштаба проекта. Универсальность и эффективность алюминиевых сплавов в различных технических приложениях показывают их беспрецедентное использование в современной инженерии, что делает их благоприятным выбором.
Основная причина, по которой алюминиевые детали используются во многих отраслях промышленности, заключается в их легкости, коррозионной стойкости и доступности. Алюминиевые детали имеют несколько применений и преимуществ, которые обсуждаются ниже:
Применение алюминиевых деталей:
Аэрокосмическая промышленность
Автомобильный сектор
Строительная индустрия
Морская техника
Электротехника и электроника
упаковочная промышленность
Возобновляемая энергия
Преимущества алюминиевых деталей:
В заключение следует отметить, что именно широкое использование алюминия в современных технических устройствах и изделиях, а также его неустойчивость являются основными вызывающими беспокойство материалами.
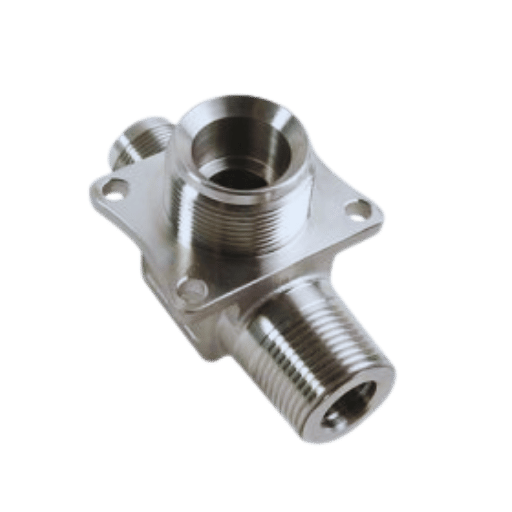
При проверке стандартов и требований к литью металла необходимо критически оценивать следующие критерии:
Как и любой другой управляемый процесс, принятие решений становится проектом в своем собственном масштабе и должно постоянно взаимодействовать со всеми артефактами.
Литье — один из самых сложных процессов в строительстве. Здесь жидкий металл заливается в форму для быстрого изготовления очень подробных деталей. Производителю необходимо выбрать один из двух доступных вариантов: литье под давлением в холодной камере или литье под давлением в горячей камере. Эти доступные варианты имеют четкие различия; их знание, безусловно, поможет в выборе наилучшего варианта в соответствии с материалом и эффективностью операции.
Литье под давлением в холодной камере
Литье под давлением в холодной камере лучше всего подходит для металлов с высокими температурами плавления и кипения , таких как алюминий, магний и сплавы меди. Этот метод предполагает ручную или машинную заливку жидкого металла в холодную камеру, после чего он подается в форму поршнем. Для того чтобы металл выдерживал более высокие термические напряжения, подача расплавленного металла в камеру несколько замедляет процесс.
Литье под давлением
Литье под давлением в горячей камере — более подходящий подход для металлов с более низкой температурой плавления, таких как цинк, олово и некоторые магниевые сплавы. Этот метод характеризуется тем, что резервуар для металла является частью машины, что позволяет осуществлять прямой впрыск жидкого металла в форму без необходимости внешнего перемещения. Это значительно сокращает время цикла.
Ключевые соображения
Выбор между литьем под давлением в холодной и горячей камере обусловлен температурой плавления материала, размерными допусками, объемом производства и требуемыми механическими свойствами. В то время как литье в горячей камере благоприятно для мелкосерийных применений с низкой температурой плавления, литье в холодной камере более эффективно для обеспечения прочности и долговечности в крайне сложных рабочих условиях. В любом случае, усовершенствования в технологии литья под давлением повысили точность и объем материалов для обоих методов, что повышает эффективность производства.
Благодаря пониманию особенностей материалов, связанных с проектом, и эксплуатационных ограничений производители могут определить наиболее эффективный, экономичный и высококачественный метод литья под давлением, отвечающий требованиям проекта.
Выбор материала
Выбор правильных материалов важен для оптимальной производительности и жизненного цикла при литье под давлением на заказ. Это особенно касается алюминиевых и цинковых сплавов, поскольку они имеют наилучшее соотношение прочности и веса, устойчивы к коррозии и легко отливаются. Наряду с этим, крайне важно, чтобы выбранные материалы соответствовали механическим, термическим и размерным характеристикам рассматриваемой детали.
Дизайн инструмента
Точная и эффективная конструкция инструмента имеет основополагающее значение для повышения производительности. Профессиональные штампы в конструкции значительно снижают дефекты, улучшают качество обработки поверхности и позволяют увеличить объемы производства. На качество инструмента влияют ответственность за обслуживание и надлежащий контроль температур, чтобы гарантировать продление качества используемых инструментов.
Оптимизация затрат
Для достижения оптимального баланса в рамках бюджета и одновременного выполнения плановых показателей производителю необходимо учитывать масштабы производства , материалы и время цикла. Автоматизация обеспечивает гибкость за счет повышения эффективности системы и снижения прямых затрат на рабочую силу с течением времени, что делает ее экономически выгодным вариантом для массового производства.
А: Литье под давлением — это процесс литья металлов, при котором расплавленный металл под высоким давлением вдавливается в полость формы. Этот метод используется для производства металлических деталей даже сложной формы и с точными размерами. Обычно в процессе используются цветные металлы, такие как алюминий, цинк и магний. Впрыскивание жидкого металла в стальные формы, служащие в качестве литейных форм, осуществляется с помощью литейных машин. Литье под давлением достигается путем впрыскивания жидкого металла в стальные формы, которые действуют как многоразовые формы. Эти процессы становятся возможными благодаря использованию специализированных литейных машин.
A: Некоторые из преимуществ литья предлагаются как его способность обладать большими производственными возможностями, превосходной размерной точностью, гладкой отделкой поверхности и преимуществом производства деталей со сложной геометрией. В массовом производстве преимущества литья под давлением более выражены по сравнению с другими методами цветных металлов, такими как литье в песчаные формы или литье по выплавляемым моделям. Другие преимущества - более тонкие стенки и замечательные детали в конечном продукте.
A: На рынке наиболее распространенными машинами для литья под давлением являются машины с горячей и холодной камерой. Машины для литья под давлением с горячей камерой подходят для металлов с низкой температурой плавления, таких как цинковые сплавы. Для машин для литья под давлением с холодной камерой используются металлы с более высокой температурой плавления, такие как алюминий. Тип машины, которая будет использоваться, будет зависеть от отливаемого металла и объема производства.
А: Литье цинковых сплавов в определенные формы называется литьем под давлением цинка. Этот метод хорошо известен тем, что позволяет изготавливать детали средних и малых размеров с очень хорошей чистотой поверхности и высокой точностью размеров. В автомобильной, электронной и машиностроительной промышленности детали, отлитые из цинка, очень популярны благодаря своей прочности, коррозионной стойкости и легкости нанесения покрытий или покраски. Примерами его применения являются корпуса электронных устройств, декоративные детали автомобилей и компоненты оборудования.
А: Литье алюминия под давлением имеет ряд существенных преимуществ. Температура плавления ниже, чем у большинства металлов, поэтому производственные циклы быстрее. Производство прочных и легких деталей также полезно в автомобильной и аэрокосмической промышленности. Однако для литья алюминия под давлением необходимы машины для литья в холодных камерах, поскольку температура плавления алюминия относительно выше, чем у цинка и магния.
A: При проектировании деталей для литья под давлением некоторые соображения включают выбор материалов, толщину стенок, углы наклона и линии разъема. Рассмотрите простоту извлечения детали из формы, чтобы избежать подрезов или сложных геометрий, требующих дополнительной оснастки. Также подумайте, каков размер детали? Литье под давлением лучше всего подходит для крупносерийного производства мелких и средних деталей, поэтому эти размеры следует учитывать.
A: Литье под давлением обычно имеет более высокую скорость производства и большую точность измерения характеристик, чем литье в песчаные формы. В то время как литье в песчаные формы позволяет изготавливать более крупные компоненты и более широкий выбор металлов, литье под давлением более искусно в формировании небольших, высокодетализированных объектов с лучшим качеством поверхности. Литье под давлением более экономично для крупномасштабного производства, тогда как более дорогостоящее литье в песчаные формы более экономично для мелкомасштабных, менее сложных форм.
A: Наиболее распространенная операция после литья — это отделение отливки от формы, а затем ее обрезка, машинная обработка, полировка поверхности и применение тепла. Другие могут потребовать дополнительных шагов, таких как заточка краев, нанесение блеска или покраска, чтобы соответствовать ожиданиям относительно конечного продукта. В зависимости от того, для чего будут использоваться литые компоненты, их также можно покрыть, анодировать или обработать другими способами для улучшения их функциональной или декоративной ценности.
1. Эффективный метод глубокого обучения для визуализации дефектов литых деталей с помощью рентгеновских лучей
2. Технологии и оборудование для шлифования и резки крупногабаритных деталей методом кокильного литья
3. Совместная структурная оптимизация и технологические гарантии при неявном моделировании литых компонентов
4. Проектирование элементов для отливок с механической обработкой с использованием топологической оптимизации структурных узлов
5. Новый автоматизированный метод оценки припусков на механическую обработку литых деталей
7. Металл
8. Литье

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Существует два основных метода изготовления пластиковых прототипов, которые большинство людей считают наиболее удобными.
Узнать больше →
Для человека, занимающегося проектированием и производством пластиковых компонентов или интересующегося ими, это
Узнать больше →