

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Термин «анодирование твердого покрытия», также называемый анодированием типа III, представляет собой процесс, который включает в себя реальные приложения. Он отличается от других форм анодирования тем, что использует электрохимический метод, предназначенный для повышения прочности и стойкости к износу и коррозии поверхности алюминиевых компонентов. В этом руководстве мы подробно объясняем каждый важный аспект анодирования твердого покрытия, от его научного обоснования до его фактического применения в различных секторах. Предположим, вам нужна информация о процессе, его преимуществах и возможных применениях для интеграции цвета в анодированный алюминий с твердым покрытием. В таком случае вы найдете его полное объяснение здесь. Это руководство было создано, чтобы помочь читателям понять, почему на протяжении многих лет твердое анодирование стало окончательным ответом на управление функциональными и визуальными характеристиками алюминиевых деталей.
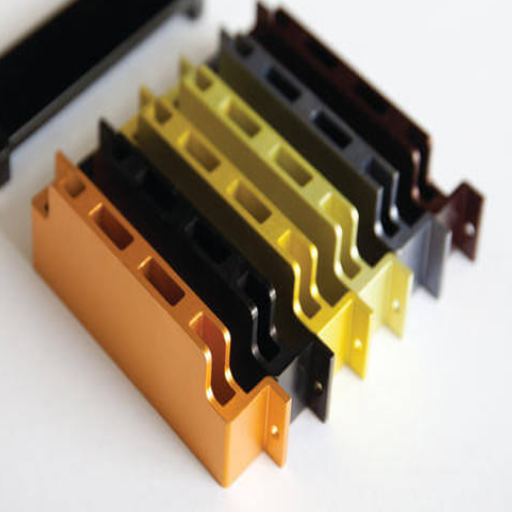
Анодирование с твердым покрытием — более продвинутая и толстая форма, чем обычное анодирование. Этот процесс создает более плотный, более упругий поверхностный слой на алюминиевых деталях с помощью электрохимического окисления в сернокислотных электролитах при более низких температурах. В то время как анодирование в основном приводит к образованию оксидного слоя, который является косметическим или имеет минимальную защиту от коррозии, анодирование с твердым покрытием предназначено для обеспечения оптимальной прочности, выдающейся стойкости к истиранию и защиты от суровых условий окружающей среды. Это делает его наиболее подходящим для тяжелой промышленности и других интенсивных случаев использования, где производительность и долговечность имеют решающее значение.
При анодировании алюминия необходимо соблюдать ряд процессов, которые напрямую влияют на качество и характеристики оксидного слоя:
Состав электролита: Наиболее распространенными электролитами анодирования являются серная кислота для стандартного анодирования с твердым покрытием и хромовая кислота для других специальных применений. Для серной кислоты концентрация обычно составляет 10-20% по весу.
Рабочая температура:
Во время стандартного анодирования температура электролита поддерживается в пределах от 68°F до 75°F (от 20°C до 24°C).
Для анодирования твердого покрытия предпочтительна более низкая температура — от 28°F до 32°F (от -2°C до 0°C), чтобы повысить твердость и толщину слоя.
Напряжение и плотность тока: типичные параметры для стандартного анодирования — напряжение от 12 до 18 вольт и плотность тока от 10 до 20 ампер на квадратный фут (ASF).
Для получения более толстого и плотного оксидного слоя при анодировании твердого покрытия может потребоваться напряжение до 100 вольт и плотность тока 20–40 ASF.
Время:
Стандартное анодирование занимает от 15 до 30 минут, и за это время ожидается получение покрытия толщиной от 0.1 до 0.8 мили (от 2.5 до 20 микрон).
Твердое анодирование занимает больше времени — от 30 до 120 минут, поскольку его цель — достичь толщины 1–4 мил (25–100 микрон).
Уплотнение:
Использование кипящей воды или ацетата никеля помогает запечатать поры оксидного слоя после анодирования, повышая долговечность и коррозионную стойкость.
Изменение этих параметров может изменить процесс анодирования в эстетических или функциональных целях, обеспечивая его наилучшее использование в различных областях применения.
Процессы анодирования типа II и типа III различаются по толщине, стойкости к истиранию и предполагаемому использованию. В таблице ниже суммированы наиболее существенные различия между двумя методами:
Толщина
Анодирование типа II предназначено для декоративной отделки и легкой защиты от коррозии; поэтому средняя толщина покрытия составляет от 0.2 до 1.0 мил (5–25 мкм).
Как и все типы твердого анодирования, анодирование типа III имеет гораздо большую толщину покрытия, в среднем от 1.0 до 4.0 мил (25–100 микрон), поскольку основной целью является долговечность и устойчивость к износу.
Текущая плотность
Более низкие плотности тока, такие как 10–20 ASF (ампер на квадратный фут), менее агрессивны и поэтому идеально подходят для анодирования типа II.
Более тяжелые условия эксплуатации требуют нанесения толстых, плотных оксидных слоев, поэтому при анодировании типа III используются более высокие плотности тока, обычно от 23 до 37 ASF.
Температура
Анодирование типа II выполняется при температуре около 70°F (21°C) в ваннах с серной кислотой.
Анодирование типа III требует более низких температур 32–50 °F (0–10 °C), чтобы способствовать образованию более жестких и плотных оксидов.
Области применения
Анодирование типа II подходит для случаев, когда необходимы внешняя привлекательность и существенная защита от коррозии, например, для электронных устройств или архитектурных деталей.
Такие компоненты, как детали аэрокосмической техники, промышленное оборудование и военное оборудование, которые требуют высокой износостойкости и структурной целостности, хорошо подходят для анодирования типа III.
Анодирование типа III также обеспечивает гораздо лучшую коррозионную и абразивную стойкость, чем анодирование типа II, что делает его пригодным для эксплуатации в суровых условиях.
Хотя анодирование типа II имеет умеренное сопротивление, его часто герметизируют для лучшей производительности. Понимание этого помогает производителям выбирать подходящий тип анодирования на основе функциональных и эстетических потребностей их продукции.
Также известное как анодирование типа III, анодирование с твердым покрытием относится к процессу анодирования, который создает прочные поверхности с превосходной износостойкостью и коррозионной стойкостью, повышенной твердостью и защитой алюминиевых деталей. На мой взгляд, оно выделяется среди других для сложных процессов. Ниже приведены параметры, которые вступают в игру:
Толщина: от 0.001" до 0.004" (от 25 до 100 микрон). Толщину можно контролировать в узких пределах в соответствии с конкретным применением.
Твердость: от 60 до 70 единиц по шкале Роквелла С, высокая эксплуатационная пригодность к трению.
Стойкость к истиранию: превосходные износостойкие и стойкие характеристики в условиях высоких нагрузок и постоянного абразивного воздействия.
Коррозионная стойкость: более 300 часов испытаний в соляном тумане (ASTM B117) в герметичном исполнении, что подтверждает отличную устойчивость к суровым условиям.
Цвет: Более толстый слой оксида придает изделию цвет от серого до черного в зависимости от используемого сплава и параметров процесса.
Теплоизоляция: Хорошее тепловое сопротивление обеспечивает теплоизоляцию в условиях, где требуется термическая стойкость.
Диэлектрические свойства: Отличная электроизоляция, что обеспечивает использование в электронике и аэрокосмической промышленности.
Сосредоточившись на этих характеристиках, анодирование твердого покрытия является эффективным методом повышения прочности в экстремальных условиях. Для достижения наилучших результатов необходимо учитывать состав сплава и предполагаемую среду эксплуатации.
Анодирование алюминия обеспечивает различные преимущества, такие как повышенная прочность, лучшая устойчивость к коррозии и превосходная износостойкость, которые помогают в нескольких приложениях. Этот процесс создает прочный защитный оксидный слой, который продлевает срок службы поверхностей, одновременно сокращая обслуживание. Более того, он обеспечивает хорошую тепло- и электроизоляцию, что позволяет применять его в таких специализированных областях, как аэрокосмическая, электронная и автомобильная промышленность. Поверхность также является пищевой и медицинской, поскольку она гигиенична и нетоксична.
Благодаря оксидному покрытию, анодированные поверхности обладают превосходной износостойкостью и коррозионной стойкостью по сравнению с необработанными металлами. Это покрытие намного долговечнее необработанных металлов и обеспечивает более надежную защиту от механического износа, царапин и воздействия окружающей среды, такой как влага и соль. Коррозионная стойкость дополнительно повышается за счет эффективной герметизации, которая позволяет меньшему количеству вредных веществ проникать в покрытие. Например, в зависимости от конкретного сплава и процесса герметизации, анодированные поверхности из алюминиевого сплава могут достигать до 3000 часов коррозионной стойкости в испытаниях на соляной туман. Сочетание этих факторов делает анодированные материалы идеальными для тяжелых и тяжелых условий эксплуатации в промышленных и морских условиях.
Поверхности алюминиевых сплавов, прошедшие твердое анодирование, более грубые и долговечные, что делает их более применимыми в сложных сценариях. Микротвердость анодированного слоя высокая и варьируется от 350 до 600 HV в зависимости от сплава и используемых параметров процесса. Эта закаленная поверхность может выдерживать износ и истирание, обеспечивая сохранение эксплуатационных характеристик даже при воздействии механических нагрузок и трения.
Одним из важнейших технических параметров является толщина покрытия в 25–150 микрон, что подходит для промышленного применения благодаря прочности, обеспечиваемой защитой поверхности. Это прочное покрытие обладает превосходной адгезией к основному материалу и низким коэффициентом трения, что увеличивает срок его службы. Указанные свойства позволяют использовать закаленные анодированные детали в аэрокосмической , автомобильной и машиностроительной отраслях, где детали подвергаются жестким условиям эксплуатации и отказ недопустим.
Закаленные анодированные компоненты универсальны благодаря уникальному сочетанию свойств. Я могу подтвердить их широкое применение в аэрокосмической, автомобильной и тяжелой машиностроительной промышленности, где требуются высокая прочность, термостойкость и коррозионная стойкость. В аэрокосмической промышленности эти компоненты необходимы из-за их способности работать при экстремальных температурах и нагрузках. В автомобильной промышленности они используются в двигателях и тормозных системах из-за их износостойких свойств. В тяжелой технике их прочность в суровых условиях эксплуатации делает их привлекательными.
Функциональные твердые анодированные покрытия имеют толщину от 25 до 150 микрон, твердость от 350 до 500 HV (шкала Виккерса) и коэффициент трения от 0.1 до 0.4. Эти характеристики гарантируют постоянную производительность покрытий благодаря их высокой адгезии к базовому материалу, что оправдывает их важность в критических применениях.
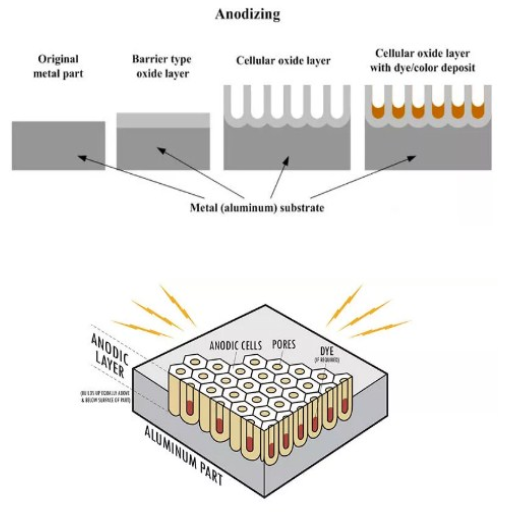
Сложная процедура анодирования обладает высокой коррозионной стойкостью и включает в себя несколько этапов для достижения хорошо защищенной поверхности. Первый этап — это тщательная очистка алюминиевой подложки от любых нежелательных загрязнений. Следующий этап включает помещение металлической детали в электролитический раствор . Через него пропускается электрический ток. В данном случае в качестве раствора используется серная кислота. В результате поверхность окисляется, образуя сложный и плотный оксидный слой. Каждая процедура требует точного контроля процесса, включая температуру, пропускаемый ток и тип электролита. Деталь также может пройти дополнительные этапы герметизации для повышения стойкости к окислению и улучшения общих эксплуатационных характеристик.
Подготовка поверхности алюминиевой заготовки
Очистка: Заготовка из алюминия тщательно промывается, чтобы избавиться от жира, грязи и любых возможных остатков. Щелочные или кислотные растворы обычно очень хорошо справляются с этой задачей.
Раскисление: на этом этапе используется раскисляющий агент, который помогает удалить любой естественный оксидный слой и гарантирует однородность анодирования.
Установка анодирования
Выбор электролита: Алюминиевая деталь, подлежащая обработке, помещается под раствор электролита. Обычно используется серная кислота с концентрацией 15-20%.
Соединение анода и катода: На этом этапе алюминиевая деталь становится положительным электродом и подключается. Подключается катодный электрод, обычно изготавливаемый из проводящего материала, и может быть изготовлен из свинца или нержавеющей стали.
Применение постоянного тока (DC)
Плотность тока: применяется плотность тока от 12 до 30 ампер на квадратный фут (ASF).
Напряжение: в зависимости от желаемых характеристик оксидного слоя напряжение медленно повышают до 12–20 вольт.
Контроль температуры: Температура раствора электролита поддерживается в пределах от 68°F до 72°F (от 20°C до 22°C) для ускорения реакции и предотвращения перегрева.
Формирование оксидного слоя
Ионы кислорода из электролита реагируют с поверхностью алюминия, образуя толстый пористый оксид алюминия. Толщина покрытия варьируется в зависимости от времени и интенсивности процесса.
Герметизация оксидного слоя
Гидратация герметизирует анодированную часть путем погружения ее в деионизированную кипящую воду (приблизительно 212°F/100°C). Оставшаяся часть оксида алюминия превращается в гидратированный, непористый оксид алюминия с улучшенной коррозионной стойкостью.
Альтернативные методы (необязательно): вместо них в особых случаях можно использовать химические герметизирующие растворы, такие как ацетат никеля.
Каждый этап этого процесса имеет решающее значение для получения анодированного слоя, который будет долговечным и высокоэффективным для своего назначения.
Качество и толщина анодированных покрытий зависят от нескольких важнейших критериев:
Электролитическое соединение: Виды и соотношения электролитического соединения оказывают заметное влияние на анодирование. Обычно серная кислота является наиболее используемым электролитом (15-20% весовое соотношение). Последующие обработки с использованием кислоты могут сделать поры больше, но снизить твердость и долговечность покрытия.
Мощность тока: Приложенная мощность тока влияет на толщину покрытия. Рекомендуется покрытие поверхности толщиной 12-30 А/фут² (1.3-3.2 А/дм²), а более низкое покрытие обеспечивает более равномерное покрытие, в то время как более высокое покрытие обеспечивает более быстрое утолщение слоев, но увеличивает вероятность перегрева.
Напряжение анодирования: Напряжение будет определять начальные стадии наращивания оксидного слоя. Обычно электролитное анодирование серной кислотой находится в пределах 12-18 вольт, за исключением более сложных, более толстых покрытий, таких как Тип III (твердое анодирование), которые используют большее напряжение.
Температура электролита: Температура электролита влияет на скорость роста оксида и твердость покрытия. При более низких температурах кода около 32-50°F/0-10°C покрытие становится плотнее и тверже, а 68-72°F/20-22°C облегчает рост покрытия, но может снизить твердость.
Время анодирования: Продолжительность процесса имеет решающее значение для регулирования толщины покрытия. Стандартное анодирование, скорее всего, займет от 15 до 60 минут. Напротив, твердое анодирование, в зависимости от желаемой толщины, часто занимает от 30 до 120 минут (например, покрытия типа II обычно имеют толщину от 5 до 25 микрометров, в то время как покрытия типа III имеют толщину от 25 до 150 микрометров).
Состав сплава: Состав алюминиевого сплава оказывает существенное влияние на формирование покрытия. Чистый алюминий (серия 1xxx) дает однородные покрытия, в то время как сплавы с высокой концентрацией кремния, меди или железа имеют тенденцию давать неприглядные покрытия или проявлять ненормальные цвета.
Перемешивание электролита: Правильное перемешивание поддерживает одинаковые условия обработки, сводит к минимуму накопление тепла и обеспечивает равномерное формирование оксидного слоя.
Процесс герметизации: герметизация ацетатом никеля и горячей деионизированной водой повышает коррозионную стойкость и улучшает качество окончательной отделки за счет устранения остаточной пористости, которую не удается удалить в процессе герметизации.
Тщательное и строгое соблюдение технологических спецификаций для каждой переменной помогает производителям максимально эффективно использовать процесс анодирования для конкретного применения и гарантирует долговечность и высокую производительность покрытия.
При контроле процесса анодирования как электролиты, так и плотность тока оказывают сильное влияние на качество и свойства анодного покрытия. Для большинства применений электролиты, как правило, серная кислота (H₂SO₄), служат фоном для электрохимической реакции. Их концентрация обычно составляет 10-20% по весу, что обеспечивает хорошую проводимость, не слишком способствуя тепловому накоплению. Температура электролита должна поддерживаться, обычно около 15-25°C (59-77°F), чтобы избежать чрезмерного растворения оксидного слоя и добиться равномерного покрытия.
Как и в любом процессе анодирования, плотность тока, измеряемая в амперах на квадратный фут (ASF) или амперах на квадратный дециметр (ASD), управляет ростом и толщиной оксидного слоя. Для эффективного сернокислотного анодирования достаточно хорошим диапазоном является 12-24 ASF (1.2-2.4 ASD), при котором может образовываться некоторое количество оксида без горения и неравномерного покрытия. Процесс можно ускорить с помощью увеличения плотности тока; однако необходимо обеспечить соответствующий контроль температуры и перемешивание, чтобы избежать повреждений.
Эти корректировки могут быть выполнены для создания прочных коррозионно-стойких покрытий для определенных сфер применения, которые улучшают функциональность и внешний вид объекта.
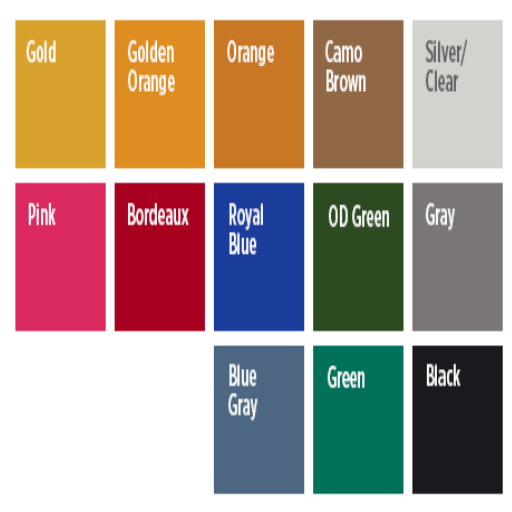
Анодированный алюминий, обычно встречающийся в серых или черных оттенках, точно показывает, какие варианты сплава, электролитный раствор и параметры обработки были использованы для его получения. В отличие от стандартного анодирования, плотная структура покрытия ограничивает возможности выбора цвета. Однако для получения естественных, землистых оттенков все еще можно использовать красители.
Параметры цвета, отображаемые алюминием, являются его автоматическими параметрами по умолчанию, предоставляемыми во время анодирования твердого покрытия. Они варьируются от светлых оттенков серого до сплошного черного и могут дополнительно зависеть от:
Состав сплава: такие сплавы, как 6061, как правило, дают более темную отделку, в то время как некоторые, например 7075, будут светлее.
Раствор электролита и температура: низкотемпературные электролиты в диапазоне от 32 до 50 градусов по Фаренгейту создают более плотные слои оксида, которые влияют на общую окраску. Стандартная толщина оксида, около 5-50 микрон, определяет интенсивность цвета.
Хотя отделка посредством окрашивания в цвет менее распространена для окрашивания твердого анодированного алюминия, она все же представляет некоторые цветовые варианты. Нанесение краски для ремонта детали обычно ограничивается темными цветами из-за трудности проникновения через плотный оксидный слой. Успешное окрашивание также зависит от следующих критических параметров:
Размер пор: более крупные поры (достигнутые за счет незначительных изменений в процессе обработки) обеспечивают лучшее удержание красителя.
Тип красителя: Для обеспечения надлежащей адгезии поверхности красителя и стойкости цвета необходимо использовать красители, совместимые с твердым покрытием.
Процесс герметизации: Соответствующая герметизация, например, горячей водой или ацетатом никеля, значительно повышает коррозионную стойкость и сохраняет краситель, улучшая сохранение цвета.
В конце концов, окрашенные детали предлагают возможность достичь желаемой эстетики, сохраняя при этом практические требования. С другой стороны, натуральные покрытия более долговечны и обеспечивают однородный, чистый внешний вид.
Принимая во внимание достижение оптимальных результатов без ущерба для целостности поверхности при окраске твердых анодированных поверхностей, необходимо выделить следующие ограничения и ключевые моменты:
Уменьшение пористости: Твердое анодирование имеет более плотный, менее пористый оксидный слой, чем обычное анодирование. Уменьшенная пористость минимизирует поглощение красителя, что затрудняет достижение ярких или глубоко насыщенных цветов.
Информация о влиянии на качество поверхности:
Полировка или дробеструйная очистка в качестве подготовки поверхности к анодированию существенно влияют на внешний вид полированной поверхности.
Из-за различий в составе сплавов разные скорости роста оксида приводят к появлению разных цветов, что приводит к неравномерной окраске.
Цветовой диапазон:
Из-за толщины и плотности твердых анодированных покрытий достижимые цвета ограничены. Более целесообразно производить более темные цвета, такие как черный, вместо более светлых или полупрозрачных цветов.
Температура процесса:
Обычно, чем ниже температура, тем больше твердость и толщина слоя (от 32°F до 50°F / от 0°C до 10°C). Однако более низкие температуры могут привести к более низким уровням поглощения красителя, чем обычное анодирование.
Проблемы герметизации:
Хотя герметизация повышает прочность и устойчивость к коррозии, она может сделать цвет тусклым или изменить окрашенную поверхность. Стандартные герметики, такие как горячая вода или ацетат никеля, должны контролироваться, чтобы предотвратить деградацию цвета.
Функциональные компромиссы:
В зависимости от глубины цвета и типа используемого красителя, добавление цвета в покрытие увеличивает риск снижения его твердости и/или стойкости к истиранию. Таким образом, поиск гармоничного баланса между функциональными возможностями и эстетическими аспектами имеет первостепенное значение.
Стоимость и сложность:
На стоимость и сложность также влияют дополнительные этапы окраски и герметизации после твердого анодирования деталей.
Особое внимание следует уделять обеспечению равномерности покрытия и предотвращению дефектов покрытия, таких как полосы и пятна.
Технические Характеристики:
Типичный диапазон толщины покрытия составляет от 0.002" до 0.004" (50-100 микрон), что является нормой для твердых анодированных покрытий, хотя может быть и ниже. Хотя более тонкие покрытия могут привести к большему количеству возможностей для окрашивания, они также ослабят покрытие.
Пригодность сплава: Хотя алюминиевые сплавы 6061 и 7075 являются наиболее популярными для твердого анодирования, некоторые сплавы, например, с более высоким содержанием кремния, нелегко использовать для достижения равномерной окраски и анодирования.
Температура уплотнения:
От 176°F до 212°F (от 80°C до 100°C) в зависимости от используемого метода герметизации.
Эти факторы подчеркивают сложность достижения четких, красочных дизайнов при успешном использовании выраженных качеств твердых анодированных поверхностей. Для успешного решения этих проблем необходима разумная степень предварительного планирования и адекватные знания.
Результаты по цвету могут значительно различаться при твердом анодировании, если несколько параметров не контролируются жестко. По моему опыту, управление процессом анодирования является наиболее важной задачей. Состав ванны имеет значение: концентрация серной кислоты 15-20% по весу дает наилучшие результаты. Не менее важен контроль температуры; электролитная ванна должна поддерживаться в диапазоне 32°F-50°F (0°C-10°C), чтобы рост оксида оставался постоянным. Напряжение и плотность тока также требуют пристального внимания; 12-18 вольт и 15-30 ASF (ампер на квадратный фут) хорошо подходят для многих применений. Кроме того, следует учитывать состав сплава, поскольку многие сплавы, особенно с высоким содержанием кремния или меди, имеют тенденцию стирать цвет. Правильные методы герметизации также помогают; например, использование деионизированной воды при 176°F-212°F (80°C-100°C) эффективно зафиксирует цвета. Другими словами, согласованность достигается путем тщательного взаимодействия и мониторинга на различных этапах процесса.
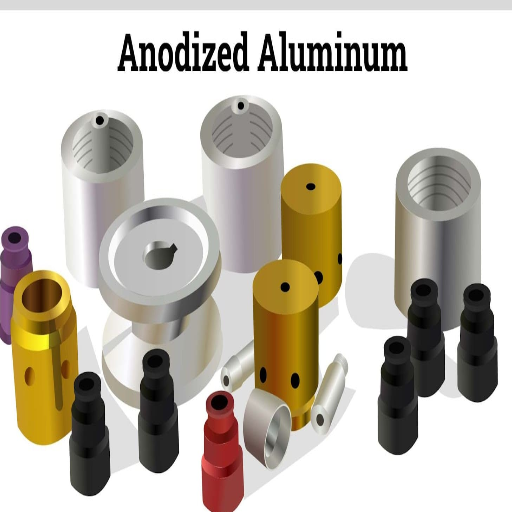
Твердое анодирование обеспечивает экстремальную защиту для аэрокосмической, автомобильной, медицинской, морской и промышленной отраслей. Его непревзойденная коррозионная стойкость позволяет аэрокосмической промышленности использовать легкие и прочные компоненты в экстремальных условиях. Автомобильный сектор зависит от него для поршней и цилиндров, которые требуют высокого уровня прочности. Медицинские технологии используют твердое анодирование для хирургических инструментов и устройств, которые требуют стерильных и биосовместимых поверхностей. Кроме того, морская промышленность выигрывает от защиты оборудования в высококоррозионных средах, продлевая срок службы инструментов и деталей машин в промышленном секторе. Эти отрасли, наряду со многими другими, демонстрируют универсальность в применении для экстремальной производительности и прочности, которую предлагает твердое анодирование.
Аэрокосмическая и оборонная промышленность в значительной степени зависят от твердого анодирования, поскольку его покрытия очень прочные, легкие и выдерживают интенсивные условия окружающей среды. Исключительная износостойкость твердого анодирования дополнительно усиливается его применением к компонентам каркасов самолетов, шасси, ракетных систем и спутниковых структур.
Основные технические параметры для применения в аэрокосмической и оборонной промышленности:
Твердость: обычно достигает 60 HRC (по шкале Роквелла C), что обеспечивает повышенную износостойкость.
Толщина: обычно составляет от 25 до 50 микрон (от 0.001 до 0.002 дюйма), что обеспечивает исключительную прочность без разницы в весе.
Коррозионная стойкость: соответствует и превосходит некоторые критерии, такие как испытание на стойкость к соляному туману ASTM B117 (до 336 часов без значительной коррозии).
Термостойкость: сохраняет работоспособность при экстремальных температурах от -70°C до более 200°C.
Электроизоляция: обеспечивает превосходную диэлектрическую прочность от 1000 до 2000 вольт на мил.
Эти качества делают твердое анодированное покрытие жизненно важным в производстве существенных, высококачественных деталей, используемых в аэрокосмической и оборонной промышленности. Они гарантируют функциональность и долговечность в самых сложных условиях.
Благодаря своей непоколебимой прочности и способности противостоять коррозии, твердое анодирование широко используется в морской и автомобильной промышленности. В автомобильной промышленности оно часто используется в двигателях, тормозах и трансмиссиях транспортных средств, где плотность мощности и усталостная прочность имеют решающее значение. Анодированная поверхность повышает устойчивость к износу, снижая трение и увеличивая срок службы жизненно важных компонентов. Самые твердые слои твердого анодирования имеют твердость от 60 до 70 по Роквеллу C, что идеально подходит для сред с высоким коэффициентом трения.
В морских применениях анодирование с твердым покрытием защищает такие компоненты, как гребные винты, системы руля и фитинги корпуса от высокой степени коррозии в соленой воде. Они могут оставаться работоспособными даже после погружения в соленую воду и влагу. Также было доказано, что анодированные с твердым покрытием детали выдерживают воздействие соляного тумана в течение длительного времени (336 часов) без ухудшения характеристик, что еще раз подтверждает результаты испытаний на коррозионную стойкость, таких как ASTM B117.
Более того, электроизоляционные и термостойкие свойства анодирования с твердым покрытием делают его применимым в электронных системах обеих отраслей промышленности, гарантируя оптимальную производительность при очень высоких температурах, избегая при этом электрических сбоев. Стандартный допуск на тепло обычно составляет от -70°C до более 200°C, а диэлектрическая прочность обычно находится в диапазоне от 1000 до 2000 вольт на мил. Эти особенности очевидны в его универсальности, и его роль в проектировании прочных и долговечных автомобильных и морских деталей остается неоспоримой.
Анодирование с твердым покрытием повышает прочность поверхности, снижает износ и защищает от коррозии промышленные машины и оборудование. Его превосходная твердость 60-70 HRC по шкале Роквелла гарантирует длительный срок службы компонентов, подверженных высокому трению или большим нагрузкам. При смазке низкий коэффициент трения покрытия 0.06-0.09 снижает потери энергии и материала. Кроме того, покрытие обладает превосходной химической стойкостью, что позволяет деталям машин работать в очень жестких промышленных условиях с воздействием химикатов, растворителей и кислот. Эта спецификация доказывает, что анодирование с твердым покрытием соответствует грубым требованиям промышленного использования и обеспечивает надежность и долговечность критически важного оборудования.
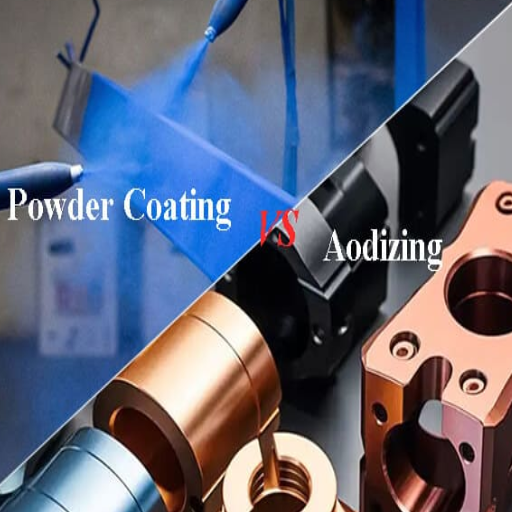
Среди методов анодирования алюминия анодирование с твердым покрытием уникально из-за его чрезвычайной прочности, стойкости к коррозии и жесткой поверхности. По сравнению с обычным анодированием, оно может образовывать более толстый слой оксида для защиты металла в более суровых условиях. В отличие от других методов, таких как нанесение покрытия порошками или гальванопокрытие, анодирование с твердым покрытием становится частью поверхности алюминия, то есть забивание гвоздей не может привести к ее сколам, отслаиванию или шелушению. Кроме того, оно улучшает теплоизоляцию и является более износостойким, в основном, когда перегрев и тяжелая механическая работа сочетаются с высоким трением. Другие подходы могут быть лучше для улучшения эстетики поверхности или достижения определенных функций, но покрытия с твердым анодированием оптимально подходят для промышленных целей для длительного использования и эффективности.
Оба метода представляют собой индивидуальные виды обработки поверхности, которые популярны при механической обработке, но они имеют разные области применения и другие отличительные особенности:
Долговечность
Комплексное анодирование: наиболее прочное и устойчивое к истиранию, износу и воздействию окружающей среды. Оксидный слой образуется на алюминии, поэтому снятие покрытия не будет эффективным.
Твёрдость: Более 60-70 HRC по Роквеллу. Поверхностный слой может быть деформирован.
Порошковое покрытие: обеспечивает хорошую прочность для калиброванных стандартных характеристик. Однако может царапаться, скалываться или отслаиваться при сильном механическом воздействии или нагрузке.
Устойчивость к коррозии
Комплексное анодирование: имеет высокую стойкость к коррозии без защиты в суровых внешних условиях. Толщина покрытия составляет от 25 до 150 микрон и обеспечивает существенную защиту.
Порошковое покрытие: Умеренная коррозионная стойкость в зависимости от условий окружающей среды и самого покрытия. Покрытие подвержено повреждениям, которые обнажают находящуюся под ним подложку.
Эстетические особенности
Hardcoat Anodize: Функциональная отделка с матовой или едва заметной текстурой. Минимальная цветовая гамма (в основном от серого до черного).
Порошковое покрытие: подходит для любых декоративных целей благодаря многочисленным доступным вариантам отделки и цветам.
Тепловая мощность
Твердое анодирование: наилучшая термостойкость и при этом хорошие изоляторы.
Теплопроводность: около 1 Вт/мК (в зависимости от толщины слоя).
Порошковое покрытие: не так хорошо справляется с теплоизоляцией и рассеиванием тепла.
Применимость
Твердое анодирование: Идеально подходит для промышленного и других высокопроизводительных применений , требующих длительной износостойкости и защиты (например, аэрокосмическая, автомобильная, военная промышленность).
Порошковое покрытие: применяется в декоративных целях или в условиях легкой нагрузки (например, потребительские товары, мебель).
Хотя оба процесса имеют свои недостатки, они превосходны в определенных областях. Твердое анодирование является лучшим выбором для суровых условий эксплуатации и высоких эксплуатационных потребностей, в то время как порошковое покрытие является лучшим выбором для умеренной защиты и эстетики.
Производительность и выносливость.
Анодирование твердого покрытия занимает первое место в плане стойкости покрытия к истиранию, поскольку поверхностный слой имеет форму оксида алюминия и имеет форму толстого слоя с твердостью, превышающей 70HRC. Для сравнения, методы покрытия гальваническим и лакокрасочным покрытиями имеют гораздо более мягкую поверхность и твердость, что приводит к сколам, отслаиванию и коррозии. Поверхность анодированного слоя невероятно прочная, поскольку гладкие поверхности, по сравнению с гальваническими и лакокрасочными поверхностями, со временем подвержены коррозии.
Порошковое покрытие имеет более высокую долговечность по сравнению с традиционной краской, однако ему снова не хватает стойкости к истиранию или твердости других покрытий, таких как анодирование.
Коррозия
Анодирование с твердым покрытием невероятно эффективно в сопротивлении коррозии благодаря непроводящему слою оксида алюминия, который не подвержен химическому воздействию. В испытаниях на соляной туман анодированные слои havoc, что неудивительно, превосходят незащищенный алюминий более чем на 1,000 часов, в зависимости от толщины анодированного слоя (предпочтительно 25-50 микрон).
Он имеет более слабое покрытие, чем гальваническое покрытие, из-за чего на нем появляются трещины, а защита от перегревания оказывается средней.
Для сравнения, покраска — это просто синоним сколов и царапин, подвергающих основание коррозии.
Электрические и тепловые свойства
Твердое анодирование исключительно термически стабильно, при этом действуя как изолятор с невероятной диэлектрической прочностью (2500 В на мил). Однако оно совершенно не подходит для процессов гальванизации и окраски, которые в основном полагаются на мягкие сплавы для своих красок и шпатлевок.
Для приложений, требующих протекания тока, гальванопокрытие обеспечивает превосходную электролитическую проводимость. Однако это достигается за счет низкого термического сопротивления.
Покраска: Неэффективна как электроизолятор и как тепловой барьер.
Другие преимущества
Экологичность и уход: Анодирование гораздо менее токсично, чем процессы гальванизации, в которых используются хром и цианид, что делает его менее вредным для окружающей среды. Прочность анодированного слоя также означает, что он требует меньшего ухода.
Покраска: Нерегулярное техническое обслуживание ухудшает эстетический вид и приводит к образованию летучих органических соединений, которые вредны для окружающей среды.
Ограничения сферы применения
Твердое анодирование: идеально подходит для экстремальных промышленных применений, таких как военная промышленность, аэрокосмическая промышленность и тяжелое машиностроение.
Покрытие и окраска: больше подходит для декоративных работ или легких работ.
Эти причины объясняют, почему твердое анодирование лучше всего подходит для суровых условий эксплуатации: оно невероятно долговечно, обеспечивает отличную защиту и функционально.
Учитывая общие расходы на обслуживание и срок службы покрытия, я действительно могу утверждать, что анодирование твердого покрытия является одним из самых экономически эффективных вариантов, с которыми я сталкивался. Первоначальные инвестиции могут быть дороже, чем покраска или гальванизация, но длительный период замены в сочетании с меньшими капсулами обслуживания со временем окупаются. Более того, анодирование твердого покрытия лучше справляется с износом, коррозией и ухудшением состояния окружающей среды, тем самым сводя к минимуму вероятность и частоту замен или ремонтов.
Поразительная твердость поверхности 60-70 Rockwell C с впечатляющей стойкостью к истиранию, составляющей около 3,000 мг (измерено с помощью теста на истирание по Таберу ASTM D4060) и коррозионной стойкостью 336 часов в солевом тумане (ASTM B117), соответствует ожидаемым стандартам. Эти параметры подкрепляют его заявление об экономической эффективности для более требовательных применений. Закаленное анодированное покрытие лучше, чем краска и гальванопокрытие, которые требуют большего обслуживания и защитных мер, что делает его более экономически эффективным и надежным в суровых условиях.
Ведущий поставщик металлообрабатывающего оборудования с ЧПУ в Китае
A: Анодирование алюминия — это электрохимический процесс, используемый для создания защитного оксидного слоя на поверхности алюминиевых материалов. Процесс включает погружение алюминия в электролитную ванну и пропускание через него электрического тока, что вызывает окисление поверхности. В результате получается плотное анодное покрытие из оксида алюминия, которое тверже и долговечнее исходной алюминиевой поверхности.
A: Существует три основных типа анодирования: Тип I (анодирование хромовой кислотой), Тип II (анодирование серной кислотой) и Тип III (жесткое анодирование). Тип III, также известный как анодирование с твердым покрытием, производит самое толстое и износостойкое покрытие. Каждый тип обладает различными характеристиками и подходит для различных применений.
A: Тяжелый процесс анодирования, также называемый анодированием типа III, отличается от обычного анодирования несколькими способами. Обычно он использует более низкие температуры, более высокие плотности тока и более длительное время обработки. Это приводит к более толстому, более сложному и износостойкому покрытию, чем стандартное анодирование. Твердый анодированный алюминий обладает превосходной коррозионной стойкостью и долговечностью, что делает его идеальным для сложных применений.
A: Преимущества твердого анодного покрытия включают повышенную износостойкость, улучшенную защиту от коррозии, повышенную твердость (сравнимую с некоторыми сталями), лучшую электроизоляцию и улучшенную смазывающую способность. Твердоанодированный алюминий также выглядит лучше, чем необработанный алюминий, и может обеспечить хорошую основу для дальнейшей обработки поверхности или покрытий.
A: Твердый анодированный алюминий используется в различных отраслях промышленности благодаря своей прочности и защитным свойствам. Типичные области применения включают автомобильные детали, аэрокосмические компоненты, военное оборудование, кухонную утварь, спортивные товары, гидравлические компоненты и детали точного машиностроения. Он особенно ценен, когда износостойкость и защита от коррозии имеют решающее значение.
A: Да, цвета анодирования можно наносить на прочный анодированный алюминий. Однако варианты цветов более ограничены по сравнению со стандартным анодированием из-за плотности покрытия. Обычно для твердых анодированных поверхностей более распространены более темные цвета, такие как черный, темно-серый и бронзовый. Процесс окраски обычно выполняется электролитическим окрашиванием или пропиткой органическими красителями.
A: Процесс анодирования, особенно твердого анодирования, добавляет слой к поверхности алюминия, что может повлиять на размерные допуски. Покрытие растет наружу и внутрь, причем примерно две трети роста идет внутрь. Это означает, что изменение размеров должно учитываться при проектировании и производстве прецизионных деталей. Обычно увеличение толщины составляет около 0.001 дюйма на каждые 0.001 дюйма покрытия.
A: Герметизация является важнейшим этапом в процессе анодирования. После того, как анодирование создает пористый оксидный слой, герметизация закрывает эти поры, повышая коррозионную стойкость анодированной поверхности и сохранение цвета. Различные методы герметизации, включая герметизацию горячей водой, герметизацию дихроматом и герметизацию ацетатом никеля, каждый из которых предлагает определенные преимущества в зависимости от предполагаемого применения анодированного алюминия.
A: Толщина анодного покрытия значительно различается между обычным и сложным анодированием. Обычное анодирование (тип II) обычно дает покрытия толщиной от 0.0002 до 0.001 дюйма. Напротив, твердое анодирование (тип III) может создавать гораздо более толстые покрытия, от 0.001 до 0.004 дюйма или даже больше в некоторых случаях. Эта увеличенная толщина способствует превосходной износостойкости и долговечности твердых анодированных поверхностей.
А: Хотя большинство алюминиевых сплавов можно подвергнуть твердому анодированию, результаты могут значительно различаться в зависимости от состава сплава. Сплавы с высоким содержанием кремния или меди, такие как 2024 или 7075, могут давать более темные или менее однородные покрытия. Некоторые сплавы, например 6061 или 7075, хорошо подходят для твердого анодирования и дают превосходные результаты. Крайне важно проконсультироваться со специалистами по анодированию, чтобы определить оптимальный процесс для конкретных алюминиевых сплавов и областей применения.

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Существует два основных метода изготовления пластиковых прототипов, которые большинство людей считают наиболее удобными.
Узнать больше →
Для человека, занимающегося проектированием и производством пластиковых компонентов или интересующегося ими, это
Узнать больше →