

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
Het is lastig om nauwe toleranties aan te houden bij PTFE, omdat het materiaal onder spanning kruipt, uitzet bij temperatuurschommelingen en na bewerking terugveert. Standaardtoleranties voor PTFE-onderdelen variëren van ±0.001″ tot ±0.005″, maar het bereiken van de strakste waarden binnen dit bereik vereist weloverwogen strategieën op het gebied van spanningsvermindering, opspanning en gereedschapskeuze. Deze handleiding beschrijft de praktische technieken om de afmetingen van PTFE binnen de specificaties te houden bij CNC-draaien, -frezen en -boren. Voor meer informatie over de processen, naast de toleranties, verwijzen we u naar onze uitgebreide handleiding voor het bewerken van PTFE.

Vanwege zijn specifieke eigenschappen staat PTFE vaak bewerkingstoleranties toe die variëren van ±0.001 tot ±0.005 inch, afhankelijk van de grootte en complexiteit van het onderdeel. Grotere componenten of componenten met complexe geometrieën hebben mogelijk bredere toleranties nodig omdat PTFE de neiging heeft te vervormen onder spanning. De constante thermische uitzetting en lage stijfheid van PTFE moeten in gedachten worden gehouden bij het instellen van toleranties om de maatnauwkeurigheid en algehele precisie te garanderen.
De standaardbewerkingstoleranties van PTFE zijn afhankelijk van het volgende:
Door rekening te houden met al deze opmerkingen, kunt u de betrouwbaarheid en nauwkeurigheid van PTFE-onderdelen garanderen.
Deze factoren illustreren de moeilijkheden die gepaard gaan met het bewerken van PTFE en waarom men zich goed moet voorbereiden en aan alle vereisten moet voldoen met betrekking tot nauwkeurige toleranties, goede werkomstandigheden en de juiste PTFE-bewerkingsgereedschappen.
PTFE, of polytetrafluorethyleen, onderscheidt zich duidelijk van andere thermoplasten, grotendeels vanwege de mechanische eigenschappen die direct van invloed zijn op de bewerkbaarheid. De stijfheid van PTFE is bijvoorbeeld veel lager dan die van PEEK (polyetheretherketon) of polycarbonaat. Bovendien maakt de lage stijfheid, gekoppeld aan een hoge thermische uitzettingscoëfficiënt, PTFE gevoelig voor dimensionale veranderingen in temperatuurvariatie of bewerkingsbewerkingen. Dit resulteert in veel grotere lossere toleranties in vergelijking met andere thermoplasten die dimensionaal stabieler zijn.
Zoals verwacht kan PEEK worden bewerkt met maattoleranties die aanzienlijk groter zijn dan die van PTFE, vanwege de technische eigenschappen zoals hoge treksterkte. Met name PEEK-onderdelen kunnen vaak worden bewerkt met toleranties die zo nauw zijn als ±0.001 inch. Terwijl PTFE-only polyetheretherketon toleranties heeft in de regio van ±0.005 tot ±0.010 inch, afhankelijk van de specifieke toepassing en vereiste maatvastheid.
Thermische geleidbaarheid is een andere belangrijke factor die deze materialen van elkaar onderscheidt. De waarden voor specifieke materialen zijn PTFE: thermische geleidbaarheid ~ 0.25 W/m·K, thermische uitzettingscoëfficiënt ~ 120 x 10-6/°C. PEEK thermische uitzettingscoëfficiënt 47 x 10-6/°C. Dit vertelt ons dat PTFE gevoeliger is voor maatvariaties tijdens verwarmings- en koelcycli dan PEEK, wat de problemen rond het bewerken van PTFE verder vergroot als nauwe toleranties nodig zijn.
Andere thermoplasten zoals polycarbonaat en ABS (acrylonitril-butadieen-styreen) hebben toleranties die ze tussen PTFE en PEEK plaatsen. Polycarbonaat kan bijvoorbeeld toleranties van ongeveer ±0.002 tot ±0.005 inch bereiken onder normale bewerkingsomstandigheden vanwege de stijfheid en matige thermische stabiliteit. Geëxtrudeerde en spuitgegoten ABS-onderdelen worden doorgaans gebruikt in toepassingen met lagere toleranties omdat hun verstijfde, gezwollen en koudgetrokken toestanden minder beperkend zijn dan het regelen van de afmetingen van PEEK-technische kunststoffen.
Deze besprekingen van vergelijkingen tonen de bijzonderheden aan die gepaard gaan met het bewerken van PTFE en de noodzaak om de meest geschikte thermoplast te kiezen op basis van de specifieke technische, thermische en mechanische eigenschappen van de specifieke toepassing.

De zeer lage wrijvingscoëfficiënt0 van het materiaal, die tussen 0.05 en 0.10 ligt voor vaste materialen0, heeft grote invloed op de bewerkingstoleranties. Een dergelijke lage waarde van de wrijvingscoëfficiënt leidt tot een aanzienlijke vermindering van de weerstand tegen mechanisch werk dat wordt verricht tijdens de processen van machinaal snijden en afwerken. Het creëert ook problemen, omdat het de neiging heeft om het vasthouden van het onderdeel zeer moeilijk te maken vanwege de extreme zachtheid en gladheid. Dit kan ook leiden tot ongewenste veranderingen in de afmetingen van de onderdelen die worden bewerkt, wat resulteert in non-conformiteit met de beoogde toleranties.
Langzamere wrijving betekent ook dat de hoeveelheid warmte die door wrijving wordt gegenereerd erg laag is, waardoor de kans op thermische vervorming tijdens het snijden wordt verkleind. Dit voordeel is echter niet onvoorwaardelijk vanwege de hoge thermische uitzettingscoëfficiënt van PTFE, die ongeveer 10 staal is bij 10 x 10^{-5}/K. Dit leidt tot de mogelijkheid van verlies van dimensionale nauwkeurigheid bij het in en uit contact bewegen met de bewerkingsgereedschappen. Om nauwe dimensionale toleranties te bereiken, is het dus noodzakelijk om de parameters van de machinegereedschappen te regelen, zoals de voedingssnelheid en snijsnelheden, evenals de temperatuuromstandigheden. Het gebruik van scherpere gereedschappen en lagere snelheden verhoogt bijvoorbeeld de trekkrachten en spanningen, wat leidt tot betere toleranties.
Ongeacht de complicaties die zich voordoen, hebben sectoren zoals de lucht- en ruimtevaart en de medische industrie die afhankelijk zijn van PTFE en zijn unieke eigenschappen, innovaties doorgevoerd in cryogene bewerking of verbeterde fixture-ontwerpen die hen in staat stellen om toleranties van ±0.001 inch in kritieke gebieden te handhaven. Dergelijke nauwkeurigheidsniveaus garanderen dat het materiaal functioneel is en tegelijkertijd zijn mechanische en thermische voordelen biedt.
Vanwege kruip en de ongewoon lage stijfheidsmodulus, hoge thermische uitzettingscoëfficiënt en zelfkruip van PTFE, vertoont het materiaal slechte prestaties als het gaat om het behouden van nauwe toleranties. PTFE heeft een schamele stijfheid van ongeveer 4 tot 5 MPa bij kamertemperatuur, waardoor het materiaal dimensionale veranderingen ondergaat, zelfs wanneer de toevoer van belasting tijdens toepassing of bewerking minimaal is. Bovendien is de zelfexpansie van PTFE ongeveer 120 x 10⁻⁶/°C, wat veel groter is dan de meeste metalen, wat dimensionale veranderingen veroorzaakt wanneer de temperatuur daalt of stijgt.
PTFE is gevoelig voor vervorming onder continue spanning, dit gedrag wordt kruip genoemd en er moet speciale aandacht aan worden besteed. Bijvoorbeeld, onder statische aanhoudende belasting bij kamertemperatuur, vertoont PTFE een maximale rek van ongeveer 1-2% tijdens de eerste 24 uur van constante druk die wordt uitgeoefend. Omdat bewerkingsinspanningen zo nauwkeurig moeten zijn, worden soms cryogeen gekoelde gereedschappen en armaturen gebruikt om de vervorming die tijdens het fabricageproces wordt veroorzaakt, te verminderen.
Hoewel deze moeilijkheden bestaan, is het nog steeds mogelijk voor industrieën om binnen strikte beperkingen te opereren dankzij hedendaagse strategieën, zoals CNC-bewerking met gespecificeerde instellingen, laserbewerking en precisiefixturing. Onderzoek toont aan dat toleranties van beter dan ±0.0005 inch haalbaar zijn met PTFE-componenten voor kritische lucht- en ruimtevaart- en medische toepassingen, met betrouwbare prestaties die haalbaar zijn ondanks de beperkingen van het materiaal.
De uitdaging van PTFE-bewerkingsnauwkeurigheid hangt af van het regelen van de temperatuur met betrekking tot de hoge thermische uitzettingscoëfficiënt (CTE) van PTFE. De CTE voor PTFE varieert in kwaliteit en de samenstelling van de vulstof heeft hier grote invloed op, met bereiken variërend van 100 tot 400 x 10⁻⁶/°C. Als zodanig is thermisch beheer vereist om nauwe toleranties te bereiken, aangezien PTFE bij die fluctuatie uitzet en krimpt. Verhoogde temperaturen kunnen ervoor zorgen dat PTFE vervormt of opzwelt tijdens nauwkeurige sneden en assemblages op Teflon, wat resulteert in een verlies aan nauwkeurigheid.
Om deze uitdagingen op te lossen, wordt de bewerking van PTFE meestal uitgevoerd bij gecontroleerde omgevingstemperaturen door middel van koeltechnieken zoals cryogene bewerking. Studies tonen aan dat er meer precisie kan worden verkregen door middel van gekoelde omgevingen onder het vriespunt, omdat ze thermische uitzetting verminderen en tegelijkertijd stabiliteit bieden voor het snijproces. Daarnaast hebben thermische snijprocessen meestal post-machining stabilisatietechnieken waarbij de afgewerkte onderdelen worden geconditioneerd op hogere dan normale niveaus om spanningen te verlichten die zijn opgebouwd door overmatig gebruik en om dimensionale stabiliteit te garanderen.
Temperatuurgecontroleerde bewerkingsomgevingen zijn vereist voor kritische toepassingen voor lucht- en ruimtevaart- en medische componenten die toleranties vereisen die binnen +/- 0.0005 inch moeten worden bereikt. Deze maatregelen zorgen ervoor dat de componenten hun integriteit en prestaties behouden over een breed bereik van operationele temperaturen, vaak van -328F (-200C) tot wel 500F (260C), wat binnen het PTFE-bedrijfsbereik valt.

Met extreme precisie uitgevoerd, kunnen CNC-freestoleranties op PTFE alleen worden bereikt met behulp van doelbewust geplande bewerkings- en snijgereedschapskeuzes, evenals de algehele omgeving in de procedure. Dit komt door de eigenschappen van het materiaal. PTFE, een niet-rigide polymeer met een hoge temperatuurgevoeligheid, kan een uitdaging zijn om met hoge precisie te bewerken vanwege het relatief lage smeltpunt van ongeveer 327 °C (620 °F) in combinatie met snelle thermische uitzetting.
Om de hoeveelheid verstoring van het materiaal te verminderen, wordt aanbevolen om de bewerking uit te voeren bij lage snijsnelheden en voedingssnelheden. Het aanbevolen bereik voor RPM ligt tussen 250 en 1,500 en voor voeding wordt voorgesteld om 0.1 tot 0.3 mm per omwenteling te gebruiken. Deze kenmerken zorgen waarschijnlijk voor dimensionale nauwkeurigheid terwijl oververhitting van het materiaal wordt vermeden. In het geval van PTFE blijven de kenmerken van oppervlakte-integriteit behouden, terwijl net onder het oppervlak van het materiaal kromtrekken of smelten begint. Daarom is het gebruik van koelmiddel tijdens de bewerking essentieel.
Bovendien is de selectie van gereedschappen net zo belangrijk. Het is echter van cruciaal belang dat scherpe gereedschappen van snelstaal (HSS) of gepolijst hardmetaal worden gebruikt om fuzzing of scheuren tijdens het bewerken van het materiaal te verminderen. Na elke paar bewerkingen moet de kwaliteit van de gereedschappen worden gecontroleerd. Dit is om ervoor te zorgen dat botte gereedschappen de kwaliteit van het te vervaardigen onderdeel niet in gevaar brengen. Naast standaardruwheidsverhogingen om de wrijving op de snijgereedschappen te minimaliseren, zorgen coatings zoals diamantachtige koolstof DLC voor verbeterde prestaties door onnodige ruwheidswaarden bij het frezen van PTFE van 0.4 μm tot 0.4 μm te trimmen.
Klem- en fixatiebewerkingen moeten rekening houden met de zachtheid van PTFE en de flexibiliteit ervan om vervormingen bij het bewerken te voorkomen. Zachte kaken of vacuümfixtures, die een uniforme klemkracht bieden, worden vaak gebruikt omdat ze het werkstuk vastgrijpen zonder sporen of vervormingen achter te laten. Multi-assige CNC-freesmachines kunnen zeer nauwkeurige kenmerken op onderdelen snijden in één opstelling, terwijl ze ervoor zorgen dat ingewikkelde details moeiteloos worden bewerkt.
Het vasthouden van een gecontroleerde temperatuur, bij voorkeur rond kamertemperatuur, is een andere bijdrage aan dimensionale stabiliteit. Overmatige variaties in omgevingsomstandigheden kunnen problemen opleveren bij thermische uitzetting, dus het bieden van stabiele limieten is cruciaal. Het samen gebruiken van deze methoden verbetert de maakbaarheid terwijl het nauwkeurige losse toleranties biedt, zelfs voor de meest robuuste industriële vereisten, met behulp van geavanceerde PTFE-onderdeelproductiemethoden.
Wanneer CNC PTFE (Polytetrafluoroethyleen) draaien wordt uitgevoerd, is het van cruciaal belang om geavanceerde bewerkingsstrategieën toe te passen om industriële precisie te bereiken. Hoewel PTFE een lage mechanische sterkte, hoge ductiliteit en spanningsdeformatie bevat, moeten machinisten efficiënte methoden gebruiken die aansluiten bij de eigenschappen van het materiaal.
Een van de kritische methoden is gepolijste snijgereedschappen met scherpe randen. Deze gereedschappen minimaliseren wrijving en voorkomen hittevernietiging door overmatige opbouw. PTFE is een thermoplast met een slechte thermische geleidbaarheid. Daarom is het cruciaal om hitte te beheersen, omdat te veel hitte kan resulteren in dimensionale instabiliteit. Het is gebruikelijk om ultrascherpe carbide- of diamantsnijgereedschappen te adviseren, omdat ze de oppervlakteafwerking en dimensionale stabiliteit verhogen en tegelijkertijd de materiaalspanning verlagen.
Geoptimaliseerde spindelsnelheid en bijbehorende voedingssnelheid is een andere methode. Er is bewijs dat matig lage spindelsnelheden van tussen de 3,000 en 6,000 RPM betere gladde afwerkingen en lagere materiaalvervormingsverhoudingen opleveren. Tolersons worden niet aangetast door lage voedingssnelheden en als zodanig worden lagere doelen tussen 0.1 mm/omw en 0.4 mm/omw vaak gebruikt om gecontroleerde en nauwkeurige materiaalverwijdering te bereiken.
Bij CNC-draaien voor PTFE is het aanbrengen van koelmiddel van vitaal belang omdat het de verwarming reguleert en de kwaliteit van het materiaal behoudt. Niet-reactieve en niet-vlekkende koelmiddelen zijn het meest gebruikelijk; in sommige gevallen wordt droog bewerken of luchtkoeling gebruikt om de reinheid te verbeteren en verontreiniging van het bewerkingsproces te voorkomen.
Om nauwe toleranties te bereiken, worden nabewerkingen uitgevoerd met inspectie met behulp van coördinatenmeetmachines (CMM) of laserscansystemen. Deze systemen zijn belangrijke kwaliteitsborgingstools waarmee fabrikanten bevestigen dat de afmetingen van componenten binnen de gespecificeerde toleranties vallen, die vaak ±0.001 inch of beter zijn.
De combinatie van nauwkeurige gereedschappen en bewerkingen, samen met strenge kwaliteitscontroleprocessen, maakt een betrouwbare productie van PTFE-componenten met een uitstekende maatnauwkeurigheid mogelijk voor hightechtoepassingen in de lucht- en ruimtevaart, medische en chemische verwerkingsindustrie.
De bewerking van PTFE is een complex proces dat veel aandacht voor detail vereist, dus gereedschappen moeten speciaal worden vervaardigd om dit te kunnen verwerken. Bovendien moeten parameters worden ingesteld op een manier die past bij de hoge thermische uitzetting, samen met de lage thermische geleidbaarheid en zachte aard van PTFE. Of u nu precisie wilt bereiken of de oppervlakte-integriteit wilt behouden, het kiezen van de juiste vormen is cruciaal. Hier zijn een paar factoren om te overwegen en te optimaliseren:
PTFE vereist een goede snijwerking om de kans op materiaalvervorming of zelfs bramen te verkleinen en voor dit doel worden gereedschappen met gepolijste groeven en hoge spaanhoeken als essentieel beschouwd. Daarom doen scherpe, ongecoate carbide- of DLC-gecoate gereedschappen wonderen. Bovendien, omdat PTFE een lage wrijving heeft, slijten zowel de TD als de gereedschappen langzaam, dus hebben carbide gereedschappen de voorkeur. Algemene gereedschapsgeometrieën voor PTFE helpen ook om overmatige gereedschapsslijtage te voorkomen door ontlastingshoeken van 5-10 graden en vergemakkelijken het verwijderen van te veel spanen met spaanhoeken groter dan 10 graden. Uiteindelijk slijten polyamide gereedschappen langzaam bij het bewerken, dus DLC-coatings zijn de betere keuze vanwege hun verbeterde vermogen om wrijving te verminderen.
Snijsnelheid en voedingssnelheid Duurzaamheid
Hogere snijsnelheden met gematigde voedingssnelheden zijn geschikt voor PTFE. Het wordt aanbevolen dat snijsnelheden binnen 500-1500 SFM liggen voor adequate materiaalverwijdering en het voorkomen van overmatige warmteretentie. De voedingssnelheden liggen meestal tussen 0.003 en 0.008 inch per tand, afhankelijk van de gereedschapsgeometrie en de vereiste oppervlakteafwerking. Micromachining gebruikt gereedschappen met hoge geometrische indicatoren en er treedt smeren op wanneer de voedingssnelheden te laag zijn. Zelfs de tegenovergestelde techniek, ongedisciplineerde voedingen, is contraproductief omdat het de oppervlakken van het gereedschap beschadigt door afbuigingen en veranderingen te veroorzaken.
Spiltoerental en snijdiepte
De aanbevolen spindelsnelheden voor PTFE-bewerking zijn van 2000 tot 8000 RPM. Een combinatie van zowel efficiëntie als warmte wordt gemakkelijk bereikt in deze bereiken. Ergens tussen 0.005 en 0.020 inch snijdieptes zijn optimaal voor het behouden van de oppervlakte-integriteit terwijl de overmatige belasting van het gereedschap wordt verminderd. Lichte, incrementele passes zijn nog beter voor ontworpen componenten met hoge precisie, waardoor het oppervlak diametraal wordt verbeterd naast de dimensionale nauwkeurigheid van het object.
Beheer van koelvloeistof en chips
Wat PTFE betreft, is droog bewerken de meest gebruikte techniek vanwege het hoge smeltpunt en de zelf-smerende eigenschappen van het materiaal; er zijn dus geen smeermiddelen nodig, wat de effectiviteit van Teflon-onderdelen vergroot. Het gebruik van perslucht of lichte nevelsystemen kan echter worden gebruikt voor het verwijderen van spanen en het handhaven van stabiele snijomstandigheden. Een goede controle van de spanen is erg belangrijk, omdat PTFE-spanen vrij ductiel zijn en zich om de gereedschappen kunnen wikkelen, wat de efficiëntie van het bewerkingsproces kan verstoren. De juiste invoersnelheden zijn nodig om de spanen effectief te breken.
Beheer van oppervlakteafwerking en tolerantie
PTFE is eenvoudig te bewerken volgens nauwkeurige specificaties en de oppervlakteafwerking wordt tijdens het proces verder verbeterd. Het gebruik van geavanceerde en geoptimaliseerde snijgereedschappen en -processen zal een oppervlakteruwheid (Ra) van slechts 16 micro-inch bereiken. Het beheren van afmetingen houdt in dat de warmte-uitzetting tijdens het bewerkingsproces tot het laagst mogelijke niveau wordt beperkt en dat er energiezuinige sneden worden gemaakt, waarbij delen met een gecontroleerde snelheid worden verwijderd. Controles van afmetingen na het bewerken moeten de thermische ontspanning van het materiaal omvatten wanneer kritische toleranties worden gemeten.
Deze ideeën vertegenwoordigen een zorg voor de precisie die nodig is voor bewerking. Ze stellen de fabrikant in staat om lage wrijving en chemische bestendigheid van PTFE te behouden, terwijl nog steeds aan de prestatie- en tolerantiebehoeften wordt voldaan.

Wanneer CNC PTFE (Polytetrafluoroethyleen) draaien wordt uitgevoerd, is het van cruciaal belang om geavanceerde bewerkingsstrategieën toe te passen om industriële precisie te bereiken. Hoewel PTFE een lage mechanische sterkte, hoge ductiliteit en spanningsdeformatie bevat, moeten machinisten efficiënte methoden gebruiken die aansluiten bij de eigenschappen van het materiaal.
De combinatie van nauwkeurige gereedschappen en bewerkingen, samen met strenge kwaliteitscontroleprocessen, maakt een betrouwbare productie van PTFE-componenten met een uitstekende maatnauwkeurigheid mogelijk voor hightechtoepassingen in de lucht- en ruimtevaart, medische en chemische verwerkingsindustrie.
Dergelijke combinaties bieden een oplossing voor de uitdagingen die het materiaalgedrag van PTFE met zich meebrengt. Tegelijkertijd garanderen ze dat de geproduceerde onderdelen van superieure kwaliteit zijn en ook de juiste afmetingen hebben.
Om nauwkeurige dimensionale meting van PTFE-componenten te garanderen, zijn nauwkeurige geavanceerde meettechnieken vereist vanwege de eigenschappen van het materiaal. Dergelijke technieken omvatten, maar zijn niet beperkt tot, het volgende:
Deze technieken garanderen betrouwbare en herhaalbare metingen, waardoor de kwaliteit van PTFE-toepassingen niet in het gedrang komt.
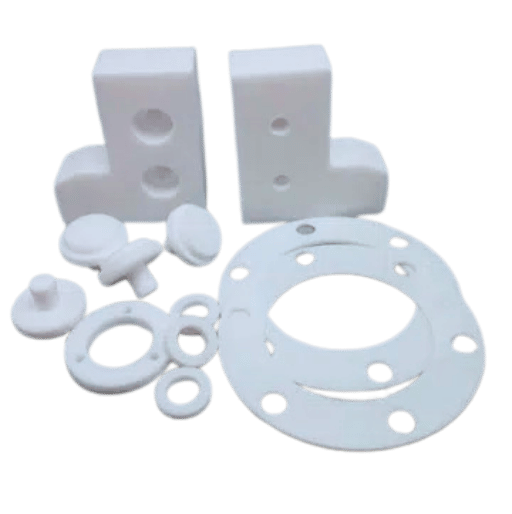
De bewerking van ingewikkelde PTFE-vormen wordt gecompliceerd door de zachtheid van het materiaal, de expansieve lage oppervlakte-energie en thermische expansie. Om deze problemen te verlichten, moet men:
Wanneer fabrikanten deze overwegingen implementeren, kunnen ze de toleranties verkleinen en tegelijkertijd de structurele integriteit van complexe PTFE-onderdelen behouden.
De negatieve invloed van kruipvervorming van PTFE kan worden geminimaliseerd met het juiste ontwerp en de juiste verwerkingsstappen. Enkele van de belangrijkste maatregelen zijn:
Deze suggesties zorgen voor een effectief gebruik van PTFE-componenten onder zware belastingsomstandigheden.
Bij het bereiken van toleranties op grote componenten van PTFE, richt ik me op nauwkeurige productiemethoden zoals CNC-bewerking. Elk component wordt gemaakt met geschikte toleranties om rekening te houden met thermische uitzetting om mogelijke dimensionale instabiliteit te voorkomen. Bovendien gebruik ik hoogwaardige mallen en gereedschappen om afwijkingen tijdens de productie te beperken. Voldoende inspectie en regelmatige kwaliteitscontrole van de gehele productiecyclus zijn noodzakelijk om het bereiken van toleranties te garanderen.
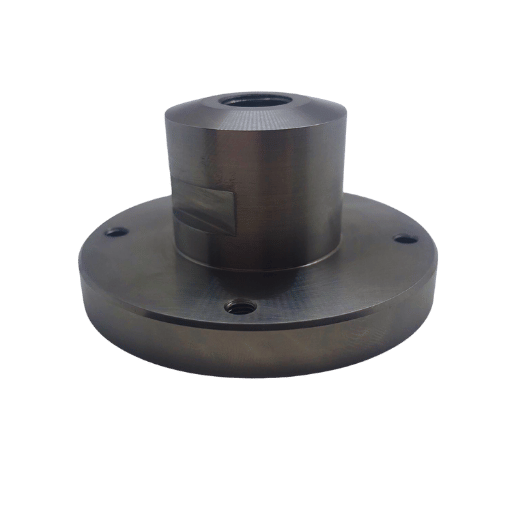
Shims, pakkingen, bussen, lagers en PTFE (polytetrafluorethyleen) coatings moeten vaak werken met strikte toleranties in verschillende industrieën zoals lucht- en ruimtevaart, elektronica, automobiel en medisch. Meestal liggen de standaardtoleranties voor het bewerken van onderdelen tussen het accepteren van een afwijking van 0.001 tot wel 0.005 inch, afhankelijk van de grootte, functies en het gebruik van het onderdeel. Sommige industrieën kunnen echter specifieke richtlijnen hebben die nog strenger zijn.
Bijvoorbeeld, de lucht- en ruimtevaartindustrie heeft toleranties tot 0.001 inch nodig voor sommige van hun PTFE-onderdelen om bruikbaar te zijn in omstandigheden met hoge prestaties en hoge stress. Medische toepassingen zoals implantaten of laboratoriumapparatuur gemaakt van PTFE van medische kwaliteit hebben vaak vergelijkbare toleranties nodig, evenals strenge biocompatibiliteit. In de halfgeleiderindustrie legt het gebruik van PTFE-onderdelen in cleanroomprocessen veel nadruk op precisie, oppervlakteafwerking en maattoleranties die in sommige scenario's zelfs 0.0005 inch bedragen.
Verwerking van PTFE kan de dimensionale stabiliteit beïnvloeden vanwege de thermische uitzettingssnelheid. Voor veel andere industrieën omvatten optimale controletechnieken CMM-inspectie Optische meetsystemen. Bovendien zorgt het naleven van richtlijnen die zijn vastgesteld door autoriteiten zoals ISO 2768 voor algemene toleranties of ASME Y14.5 met betrekking tot GD&T Geometrische dimensionering en toleranties ervoor dat aan de industriespecifieke vereisten wordt voldaan binnen de conforme grenzen.
Veel elementen die de precisie beïnvloeden, moeten in overweging worden genomen bij het interpreteren van de toleranties van PTFE-bewerkte componenten. PTFE is een zeer thermoplastisch materiaal en heeft daarom een aanzienlijk hogere thermische uitzettingscoëfficiënt dan veel metalen, met bereiken tussen 10 en 15 × 10⁻⁵ in/in/°F. Deze eigenschap zorgt ervoor dat er een groot risico is op afwijkingen tijdens het bewerkingsproces. Daarom moet de temperatuur sterk worden gecontroleerd om afwijkingen te beperken, zowel tijdens als na het bewerkingsproces.
Bovendien zorgt de thermische expansie-eigenschap ook voor een gemakkelijke vervorming van PTFE vanwege de lage elasticiteitsmodulus, die varieert van 58 tot 72 MPa. Dit creëert de vereiste van gespecialiseerde gereedschapstechnieken en minimale klemdruk. Dus snijkrachten kunnen worden gebruikt zonder de integriteit van dunwandige structuren in gevaar te brengen, terwijl CNC-bewerkingstoleranties worden bereikt. Bovendien zijn gespecialiseerde snijgereedschappen ontworpen om scherpe randen en lage snijhoeken te hebben, zodat er minder spanning op het materiaal wordt uitgeoefend en de maatnauwkeurigheid wordt bereikt.
Doorgaans hebben bewerkte PTFE-componenten die routinematig kritische PTFE-componenten ervaren die kritisch zijn voor de lucht- en ruimtevaart of medische industrie, toleranties van ongeveer ±0.005 inch, ongeveer in de orde van micro-inch. Eerdere interne spanningsverlichtingsprocessen zoals gloeien verbeteren en zorgen er ook voor dat zeer nauwkeurige toleranties worden bereikt.
Door inspectiemethoden zoals laserscanning en contactloze visionsystemen en multi-axis CNC CMM's te gebruiken, garanderen we dat fabrikanten nauwkeurig de nauwere toleranties behalen die zijn gespecificeerd voor PTFE-componenten. Zeer nauwkeurige metingen kunnen worden uitgevoerd, zelfs bij moeilijke geometrieën met behulp van deze methoden. Een diepgaand begrip van PTFE in combinatie met deze geavanceerde methoden maakt het mogelijk om de hoogste niveaus van dimensionale precisie te bereiken.
Certificeringen voor de lucht- en ruimtevaart en andere ultraprecieze industrieën vereisen strikte naleving van materiaalkwaliteit, productiemethoden en inspectieprocessen. Dit omvat het gebruik van gecertificeerde grondstoffen, naleving van procedures zoals AS9100 voor lucht- en ruimtevaartproductie en inspectie van kwaliteit in elke productiefase. Traceerbaarheid van materiaal en proces is cruciaal om naleving van deze regelgeving aan te tonen. Ook is samenwerking met geaccrediteerde laboratoria en het gebruik van goed gedefinieerde testtechnieken onmisbaar om ervoor te zorgen dat componenten herhaaldelijk nauwkeurig zijn wat betreft veiligheid, betrouwbaarheid en prestaties.
De noodzaak voor nauwere toleranties bij PTFE-bewerking kan de productiekosten verhogen vanwege de extra tijd, gespecialiseerde apparatuur en aanvullende procedures die nodig zijn om de taak te voltooien. Bovendien vereisen verhoogde Precision Machining-toleranties geavanceerdere bewerkingsinstrumenten, meer voorzichtigheid tijdens materiaalbehandeling en frequentere kwaliteitscontrole-inspecties, wat steevast de operationele kosten verhoogt. Desondanks kan de algehele kostenefficiëntie worden gehandhaafd door productieprocessen te stroomlijnen, geschikte bewerkingsmethoden voor het specifieke geval te gebruiken en materiaalarbeid te verminderen. Door deze factoren op de juiste manier te beheren, blijven precisietoleranties onder controle en worden overmatige monetaire uitgaven voor de services beperkt.
De voorbereidende stappen van een CNC-machine zijn doorgaans nauwkeurig, maar missen voldoende consistentie om toleranties te bereiken. Het bereiken van verbeterde toleranties bij PTFE-bewerking blijft een betrouwbare onderneming, zoals investeren in geavanceerde CNC-machines biedt. Efficiëntie wordt aanzienlijk verbeterd met behulp van geavanceerde CNC-technologie. Bovendien minimaliseren geavanceerde CNC-machines de productietijd en materiaalverspilling, wat de efficiëntie in zijn geheel verhoogt. Afgezien van de initiële kapitaalinvestering, maakt de positieve ROI die voortkomt uit de verhoogde nauwkeurigheid, doorvoer en lagere kosten, dergelijke aanzienlijke uitgaven op de lange termijn de moeite waard. Ongeacht de foutmarge is het voldoen aan die strenge toleranties veel eenvoudiger met de juiste CNC-machines.
Het rendement op investering (ROI) voor PTFE-bewerkingsmogelijkheden met nauwe toleranties is afhankelijk van rendementsfactoren, dit zijn de kosten van technologie-intensieve machines, het bereiken van operationele efficiëntie en de opslag op het eindproduct. Betere toleranties zorgen voor afvalreductie, minimalisatie van herbewerkingsprocessen en verbetering van de prestaties van het product, wat resulteert in grotere klanttevredenheid en -behoud. Bovendien hebben gespecialiseerde industrieën zoals de medische en lucht- en ruimtevaartsector die zeer nauwkeurige componenten vereisen, bijna altijd een premie, waardoor de meest conservatieve initiële investering wordt gedekt. Door de kwaliteit, efficiëntie en verkoopbaarheid van het bedrijf te compenseren met de aanschafkosten, is het mogelijk om een gunstige ROI te hebben.
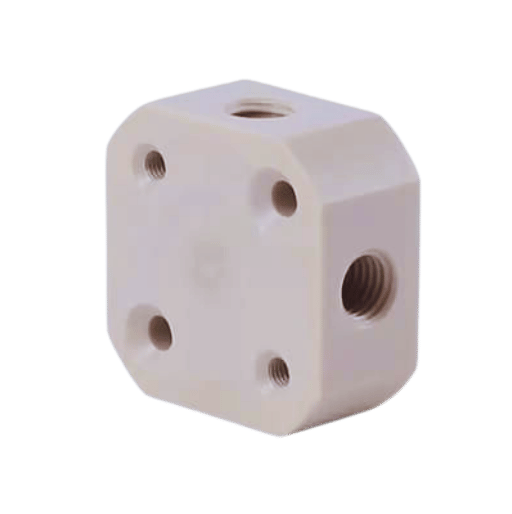
A: De unieke uitdagingen van het bewerken van PTFE (polytetrafluorethyleen) komen voort uit de specifieke materiaaleigenschappen. PTFE heeft een grote thermische uitzettingswaarde die, in combinatie met een lage geleidbaarheid, resulteert in het vervormen van het materiaal door druk. Deze eigenschappen vormen specifieke uitdagingen voor het bewerkingsproces, zoals de noodzaak om PTFE te bedekken met voldoende snijvloeistoffen om oververhitting te voorkomen en het gebruik van scherpe invoerbladen om het materiaal niet verder te vervormen dan de tolerantiegrenzen. Om de gewenste toleranties en oppervlakteafwerking te bereiken, moeten de snijsnelheden en invoer uiterst nauwkeurig zijn.
A: De specificaties van CNC-bewerkingstoleranties worden sterk beïnvloed door PTFE, met name als het gaat om unilaterale tolerantie. Vanwege de zachte aard en het vermogen om afmetingen te veranderen door temperatuurvariatie, staat PTFE erom bekend ongewenst te reageren. De lage wrijving kan resulteren in een slechte stabiliteit van PTFE, wat resulteert in zwakte tijdens het snijproces. Bovendien moeten de temperatuur-, gereedschaps- en snijparameters worden gereguleerd door de individuele machinist om rekening te houden met de overtollige zachtheid van PTFE om nauwe toleranties te bereiken.
A: Onderdelen die uit PTFE zijn bewerkt, hebben een typisch tolerantiebereik dat is gecentreerd rond specifieke bewerkingsprocedures en de mate van complexiteit van het onderdeel. Voor PTFE-bewerkte onderdelen zijn de typische toleranties ingesteld op ±0.005” tot ±0.010” (0.127 mm tot 0.254 mm). Niettemin kunnen deze toleranties met adequate apparatuur en methoden nauwer worden gemaakt op ±0.002” tot ±0.003” (0.0508 mm tot 0.0762 mm). Erkend moet worden dat het bereiken van deze toleranties vrij moeilijk is vanwege de unieke materiaaleigenschappen van PTFE.
A: Bij PTFE-bewerking handhaven CNC-services de precisie door: 1. Gespecialiseerde gereedschappen voor kunststofbewerking worden op maat gemaakt. 2. De juiste bevestigingen worden ontworpen om verkeerde uitlijning van onderdelen te verminderen. 3. De temperatuur van de omgeving wordt gecontroleerd. 4. De juiste snijsnelheden en voedingen worden gebruikt. 5. Koelmiddelen worden toegepast om de warmteontwikkeling te controleren. 6. Dimensionale veranderingen worden regelmatig gecontroleerd tijdens de bewerkingsbewerkingen. 7. De werkstukken laten ontspannen voordat de definitieve metingen worden uitgevoerd.
A: Enkele van de opmerkelijke voordelen van bewerkte PTFE-onderdelen zijn: 1. Uitzonderlijke chemische bescherming 2. Zeer lage wrijvingscoëfficiënt 3. Zeer hoge temperatuurtolerantie 4. Elektrische isolator 5. Geen hechting aan andere oppervlakken 6. Redelijke slijtvastheid 7. Naleving van FDA-vereisten voor voedsel- en medisch gebruik Deze kenmerken maken het ook mogelijk om het te gebruiken in CT-scans, röntgenmachines en andere apparatuur die wordt gebruikt in de voedsel- en medische industrie.
A: In vergelijking met andere kunststoffen is het bewerkingsproces voor PTFE anders volgens: 1. Gebruik van lagere snijsnelheden om oververhitting te voorkomen 2. Gebruik van scherpere gereedschappen om schone sneden te garanderen 3. Wisselingen van gereedschappen kunnen frequenter zijn omdat PTFE schurend is 4. Er wordt meer nadruk gelegd op spaanverwijdering om opnieuw lassen te voorkomen 5. De keuze van koelmiddel is erg belangrijk omdat PTFE niet oplost in veel koelmiddelen 6. Er is vaak voldoende nabewerkingstijd nodig om het materiaal te laten ontspannen.
A: Bij het specificeren van toleranties voor PTFE-bewerkte componenten moet men rekening houden met: 1. De toepassing en de nauwkeurigheidsvereisten 2. De totale grootte van het onderdeel en de complexiteit ervan 3. Het type PTFE met een specifieke klasseaanduiding 4. Verwacht temperatuurbereik tijdens gebruik 5. De competentie van de betreffende leverancier 6. Prijzen voor nauwere toleranties 7. De mogelijkheid van wijzigingen in afmetingen na bewerking 8. Er zijn aanvullende processen of behandelingen nodig.
A: Deze onderdelen worden doorgaans gebruikt in: 1. Precisieonderdelen voor chemische apparatuur zoals kleppen, pakkingen en afdichtingen. 2. Machines in de halfgeleiderindustrie zoals componenten voor waferbehandeling (chuck, tray, etc.) 3. Specifieke onderdelen van de luchtvaartindustrie zoals teflonbussen en teflonlagers en isolatie. Medische implantaten, reconstructiechirurgieonderdelen en chirurgische instrumenten voor medische procedures 5. Specifieke onderdelen van voedselverwerkende fabrieken. Antiaanbakkookgerei oppervlakken en pakkingen en afdichtingen voor verschillende machines. 6. Onderdelen van de auto-industrie zoals afdichtingen, lagers en onderdelen van het brandstofsysteem. 7. Elektronica, zoals isolatoren en componenten voor apparaten die werken in het hoge frequentiebereik. PTFE wordt veel gebruikt vanwege zijn ongeëvenaarde duurzaamheid en thermische stabiliteit.
A: Fabrikanten kunnen de volgende methoden gebruiken om minimale defecten te garanderen bij het bewerken van PTFE-onderdelen: 1. Pas strikte controlemaatregelen toe tijdens de verschillende fasen van de bewerkingstechnologie. 2. Controleer de temperatuur en vochtigheid van de bewerkingsomgeving. 3. Gebruik gerenommeerde leveranciers die consistent PTFE-materiaal leveren. 4. Kalibreer en onderhoud CNC-machines en meetinstrumenten periodiek. 5. Heb machinisten die zijn opgeleid in de moderne methoden van PTFE-bewerking. 6. Gebruik standaardisatie in procedures voor PTFE-bewerkingsbewerkingen. 7. Gebruik verschillende technologische bewerkingen van de productie voor controle en dimensionale verificatie van geproduceerde onderdelen.
1. Analyse van de oppervlakteruwheid en productiviteitscycli bij het draaien van PTFE-polytetrafluorethyleen: een uitgebreide benadering voor het optimaliseren van het bewerkingsproces van PTFE
Belangrijkste bevindingen:
Methode: De auteurs van dit onderzoek hebben RSM-respons-oppervlakmodellering ontwikkeld en getest voor het bewerken van PTFE en het meten van de oppervlakteruwheid, waarna informatieoptimalisatie van de bewerkingsomstandigheden heeft plaatsgevonden ( Azzi et al, 2022, pp. 407-430 ).
2. Niet-gedomineerde sortering Aangepaste onderwijs-leergebaseerde optimalisatie voor multi-objectieve bewerking van polytetrafluorethyleen (PTFE)
Belangrijkste bevindingen:
Methodologie: Een multi-objectief probleem van de optimalisatie van concrete parameters werd opgelost met behulp van het aangepaste, op onderwijs en leren gebaseerde optimalisatiealgoritme, waarbij gebruik werd gemaakt van experimentele gegevens verzameld tijdens de bewerking van PTFE ( Natarajan et al., 2020, pp. 911 – 935 ).
3. Evaluatie en optimalisatie van oppervlakteruwheid en metaalverwijderingssnelheid door middel van RSM-, GRA- en TOPSIS-technieken bij het draaien van PTFE-polymeren Droog bewerken
Conclusies:
Aanpak: Narayanan en anderen (2019) onderzochten en optimaliseerden de bewerkingsparameters met behulp van de oppervlakteruwheidsmethode, GRA, criteria voor de keuze van de meest geschikte alternatieve oplossing – TOPSIS ( Narayanan et al., 2019 ).
4. Toonaangevende leverancier van CNC-bewerking van PTFE in China

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
Er zijn twee belangrijke fabricagemethoden voor het maken van plastic prototypes die door de meeste mensen als nuttig worden ervaren.
Meer informatie →
Als iemand die betrokken is bij of geïnteresseerd is in het ontwerpen en produceren van kunststofcomponenten, dan...
Meer informatie →