

製造プロセスは非常に複雑であり、生産方法の選択は直接関係しています。
さらに詳しく→
粉体塗装と表面の陽極酸化処理の利点と特徴を理解することは、プロジェクトに適した仕上げを選択することと同じくらい重要です。各仕上げには際立った長所があり、さまざまな材料や用途に最適です。この記事では、最も一般的な 2 つの仕上げの仕組み、効果、使用方法、設計の柔軟性について詳しく説明し、これらをレビューして分析します。その強度、環境への影響、経済的な影響は、目標を効果的に達成するための貴重な情報を提供します。製造業に従事しているか、次の DIY プロジェクトのガイダンスを探しているだけであるかは関係ありません。この記事はすべてを理解するのに役立ちます。

乾燥した粉末塗料をアルミニウムの表面に塗布することを、粉体塗装プロセスといいます。表面は、コーティングがしっかりと保持されるように、事前に化学処理またはブラスト技術を使用して徹底的に洗浄されます。表面処理後、粉体塗料を充填し、アルミニウム片にスプレーします。次に、粉体塗料を溶かして基質に融合させるために、硬化炉を使用してコーティングされたアルミニウムを加熱します。非常に堅牢な融合層が形成されるため、コーティングされた片は腐食、摩耗、紫外線に対する耐性を獲得します。このような望ましい特性により、粉体塗装は工業用および芸術用の用途で非常に人気があります。
粉体塗装の複雑さを理解するには、プロセスを関連するエンジニアリング メトリックを使用して意味のあるフェーズに論理的に分割する必要があります。
表面の詳細と洗浄技術: 特殊な洗浄手順では、通常、アルミニウムまたは鋼鉄の基板が使用されます。これらの化学的または機械的な洗浄手順には、脱脂、酸エッチング、または研磨ブラスト洗浄が含まれます。目的は、汚染物質のないきれいな表面を確保し、粉体塗装の密着性を向上させることです。
粉体の塗布: 粉体コーティングは通常、ポリエステル、エポキシ、その他のハイブリッドの混合物で、準備された表面に塗布されます。このタイプのコーティングは粉末状で、その粒子は約 60 ~ 100 kV で静電気を帯びます。粒子は、基板と見なされるものに噴射されます。基板 (または加熱されていない接地されていると見なされるもの) は、粉体粒子と反対の電荷を持つように帯電します。粉体粒子は基板の表面に均一に付着します。
硬化プロセス: コーティングされた部品は定期的に硬化オーブンに移され、粉末の種類に応じて特定の温度と時間条件にさらされます。通常、粉末を溶かすには、華氏 10 度から 20 度、または摂氏 350 度から 400 度で 175 分から 200 分かかります。粉末は流動し、それ自体とコースターの表面に化学的に結合して、滑らかで耐久性のある仕上がりになります。
この方法により、欠け、腐食、摩耗、紫外線による色落ちに強い優れた下地コーティングを実現できます。粉体塗装は、生涯にわたって美しい仕上がりを実現できる理想的な技術です。
耐久性: 従来の方法とは異なり、粉体塗装されたアルミニウムは、欠け、傷、裂け、腐食に対して耐久性が増します。改善された仕上げにより、部品の寿命が長くなり、厳しい天候、化学薬品、さらには紫外線にさらされた場合の表面保護に最適です。
美的魅力: このコーティングにより、アルミニウム製品の表面が滑らかになり、見た目が重要な用途に使用できるようになります。ほぼすべての色と質感、またキラキラ仕上げやマット仕上げで提供されます。
環境上の利点: 液体塗料と比較すると、粉体塗装は環境に最も優しい VOC 排出オプションの 1 つです。また、スプレーしすぎた塗料は簡単に回収して再利用できるため、廃棄物が大幅に削減されます。
メンテナンスの手間がかからない: 耐久性に優れているだけでなく、粉体塗装されたアルミニウムの表面は掃除が簡単なので、長期的に見てこの素材はコスト効率に優れています。
技術的特性
コーティングの厚さ: コーティングの厚さが 2 ~ 5 ミル (50 ~ 125 ミクロン) の場合に、最適な作業性能が得られます。
接着強度 (ASTM D3359): コーティングとアルミニウム表面の接着は 4B ~ 5B と評価されており、コーティングと表面の完全な接着を保証します。
硬度 (ASTM D3363): 衝撃に対する物理的耐性鉛筆硬度評価は H ~ 2H です。
UV 耐性 (ASTM G154): 1 時間のテスト後も色あせは最小限に抑えられます。
汎用性: 家具、自動車、家電製品、さらには建築要素に粉体塗装を施すと、機能的かつ見た目も魅力的になります。
アルミニウムは、強度、耐久性に優れ、美観の可能性が無限にあり、粉体塗装と組み合わせると環境に優しいため、多くの業界で人気のある選択肢です。
粉体塗装には多くの利点とメリットがあると思いますが、欠点もあります。 注目すべき欠点の 300 つは、塗装に特殊な設備とスキルが必要なため、初期費用がかかることです。 さらに、複雑な形状や壊れやすい層を均一に塗装するのは困難です。 場合によっては、仕上がりが不均一になることがあります。 硬化プロセスも別の問題です。 約 400°F ~ 150°F (200°C ~ XNUMX°C) の高温が必要であり、熱に敏感な材料には適していません。
粉体塗装面は、塗装が密着するように入念に準備する必要があります。これには、洗浄、脱脂、サンドブラストが含まれます。この準備を行わないと、時間が経つと塗装が剥がれたり、はがれたりすることがあります。さらに、表面の修復が必要な場合、粉体塗装面の補修は、従来の液体塗料で塗装した面の補修よりも困難です。
さらに、カラーマッチングと超高光沢レベルには制限があり、厳しい美的基準を必要とするプロジェクトには適さない可能性があります。これらの理由にもかかわらず、粉体塗装は適切に使用すれば、強力でクリーンな環境に優しい仕上げソリューションです。
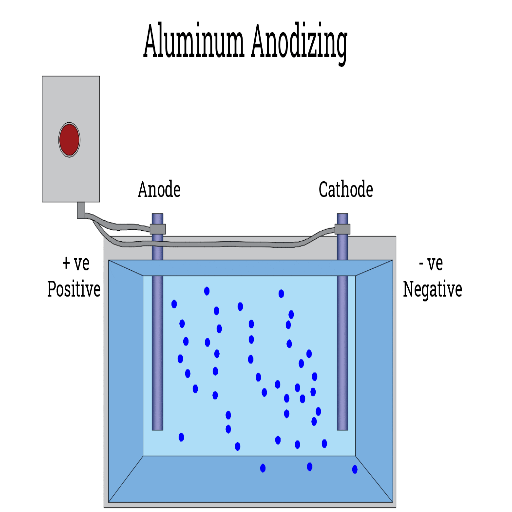
陽極酸化処理は、金属表面(通常はアルミニウム)の自然酸化層の電気化学的強化に関係します。金属を電解液に入れ、電流を流すことで、長持ちする耐腐食性で美しい仕上がりを実現します。陽極酸化コーティングは、陽極酸化金属を堆積させて金属と一体化させ、剥がれや欠けを防ぐことで実現します。陽極酸化処理は、コーティング技術ほどの範囲ではありませんが、表面をさまざまな色で染色する手段も提供します。さらに、陽極酸化コーティングは電気的および熱的に絶縁されており、これは高性能で耐久性のある製品に必要です。
陽極酸化とは、酸化によるメッキを指す用語です。これは、アルミニウムを通常硫酸を含む電解液に浸すことを意味します。陽極酸化処理では、溶液に電流を流し、金属の表面に制御された酸化物の層を堆積させます。表面層は耐久性があり、その層で装飾された部品は腐食に耐えます。他の陽極酸化処理と同様に、最初に金属を洗浄して不純物を取り除きます。次に、金属を硫酸に浸します。浸した後、電解液に電流を流します。これにより、酸素イオンが表面に結合し、酸化物層が形成されます。
主要な技術パラメータ:
材質 - アルミニウムは最もよく知られている金属です。あまり知られていませんが、チタンやマグネシウムなどのイオン化金属や陽極酸化金属も存在します。
電解質 – 最も一般的でよく知られているのは硫酸ですが、用途によってはリン酸やクロム酸でも十分な場合があります。
電圧 – 多くのプロセスと同様に、これは必要な層の厚さによって異なります。通常、硫酸陽極酸化処理では 10 ~ 20 ボルトになります。
温度 - 電解液の温度が 32 〜 70 ℉ (0 〜 20 ℃) に維持されている場合、プロセスは通常安定します。
処理時間 – 対象の厚さによってこのパラメータが決まり、通常は 15 ~ 60 分です。
層の厚さ – タイプ I の陽極酸化処理では厚さが 0.0001 インチになり、タイプ III では 0.001 インチになります。これはハード陽極酸化処理とも呼ばれます。
この手順により、酸化層の耐摩耗性、着色、密封性などの特性が向上し、保護対策が追加され、酸化層が強化されます。
業界では、幅広い利点があるため、陽極酸化アルミニウムが好まれることがよくあります。第一に、耐腐食性があり、極端な状況でも基材を損傷から保護します。さらに、陽極酸化層は埋め込まれており、傷や欠け、ひび割れに耐えることができます。さらに、陽極酸化アルミニウムは、タイプ III ハード陽極酸化処理が施された最大 0.001 インチ (25 ミクロン) の層厚の部品の耐摩耗性を向上させます。
陽極酸化アルミニウムは着色やカスタマイズが可能で、多孔質の酸化物層を密封前にさまざまな色で染色できるため、美観が向上します。さらに、このプロセスは無毒の材料を使用するため、自然に優しいものです。その結果、電子部品の放熱に最適な、熱伝導率の高い軽量製品が生まれます。これらの特性が正確な技術パラメータによってサポートされているため、陽極酸化アルミニウムは、さまざまな用途の機能と外観のニーズに最適なソリューションです。
陽極酸化アルミニウムには多くの利点がありますが、認識しなければならない欠点もいくつかあります。たとえば、コーティングは比較的薄く、特に摩耗の激しい部分では、鋭い打撃や研磨力による損傷を受けやすくなります。さらに、陽極酸化表面は強力なアルカリ性物質よりも耐久性が低く、そのような状況では腐食したり損傷したりする可能性があります。重要な技術的パラメータの 5 つは、一般的なコーティングの深さで、用途によって 25 ~ XNUMX ミクロンの範囲で異なります。さらに、陽極酸化処理によって耐腐食性は高まりますが、海水などの過酷な環境に継続的にさらされると、ある程度の徐々に損傷が発生します。最後に、提示された方法はエネルギーをかなり消費する可能性があり、全体的な持続可能性が低下する場合があります。
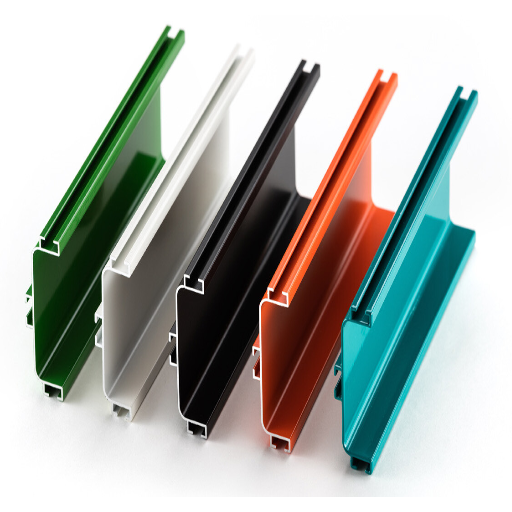
カスタム アルミニウム押し出し材に適した仕上げを選択する際は、機能的および美的要件を考慮してください。陽極酸化処理は、強度と磨き仕上げのため、耐腐食性をさらに高める必要があるプロジェクトで一般的に選択されます。コストとエネルギーの節約に重点を置いたプロジェクトでは、粉体塗装が環境に優しいソリューションです。色の選択肢もより多様です。ブラッシングやバフ研磨などの機械加工は、より磨き仕上げが必要なプロジェクトで、材料の外観をより魅力的にするのに役立ちます。環境要因、目標予算、製品の目的を常に考慮して、デザインと性能が一致する最適な決定を下す必要があります。
耐久性の要件
機械的摩耗、腐食性物質、紫外線、湿度、極端な温度範囲などの環境条件に対する仕上げの有効性を評価します。
技術パラメータの例: コーティングの硬度は鉛筆テストで測定され、塩水噴霧耐性は腐食前の露出時間で測定されました。
美的嗜好
仕上がりが見た目(マット、光沢、テクスチャ)と色に関して期待どおりであるかどうか、また仕上がりの下の素材が見えるかどうかを検討します。
技術パラメータの例: 光沢単位で測定された光沢、予想される色からの変動 (Delta E 値 ≤ 2)。
アプリケーション環境
化学物質やその他の摩耗条件への暴露など、動作環境によって生じる問題を認識します。次に、これらの特定のストレスに耐えられる仕上げを選択します。
技術的パラメータの例には、耐薬品性 (ASTM D1308) や耐摩耗性 (Taber 摩耗指数) などがあります。
予算とライフサイクルコスト
初期投資と、メンテナンスや交換費用などの時間の経過とともに得られる価値とのバランスをとってください。長期的なコスト効率を高めるために、粉体塗装や陽極酸化仕上げを施すのが一般的です。
技術的パラメータの例: 平方フィートあたりのコスト、通常使用時の予想寿命。
環境影響
低 VOC 排出量やリサイクル可能な材料などの環境制限に基づいて、選択する仕上げを決定します。
技術的パラメータの例: VOC 含有量 (リットルあたりのグラム数) および LEED または REACH 認証への準拠。
これらの考慮事項を評価することで、実用的かつ環境に優しいまま、プロジェクトの美観と技術仕上げの要件を満たす実行可能な方法が見つかります。
これら 2 つのコンポーネントの関係を理解することは、材料の耐久性と耐腐食性を評価する上で非常に重要です。
耐久性
耐久性とは、長期間にわたる摩耗、圧力、または損傷に耐える材料の能力です。摩耗、衝撃、疲労の力はすべて機械的抵抗の要素です。耐久性は、材料の硬度、強度、さらには組成によっても影響を受けます。
技術的パラメータ: 疲労限界 (MPa)、硬度 (ビッカースまたはブリネル スケール)、引張強度 (MPa)。
耐食性
耐食性は、酸化や水、塩、化学物質との反応による風化に耐える材料の能力です。この特性は、海洋や工業などの過酷な動作環境で材料を探すときに役立ちます。耐食性は、コーティングや合金化などの材料処理によって強化できます。
技術的パラメータ: PREN (孔食抵抗等価数)、塩水噴霧試験の期間 (時間)、および腐食速度 (mm/年)。
主な比較要素:
環境適合性: 耐久性のある材料は高ストレス環境に適しており、耐腐食性の材料は湿気や化学的に攻撃的な環境に優れています。
寿命: 耐腐食性により、過酷な環境でのパフォーマンスの寿命が向上し、耐久性のある材料により物理的な劣化が抑えられます。
材質選定:316系ステンレス鋼合金は非常に耐久性が高く、腐食に対する優れた保護性能を発揮します。アルミニウム合金は軽量で腐食防止効果もありますが、ステンレス鋼ほど耐久性はありません。
これらの機能を理解することで、機械的、環境的、その他の課題がある場合にガイダンスと正確な技術的パラメータが提供されます。
予算を適用してコストの影響を評価する際、私は常に性能とコストのバランスを取るように努めています。316 グレードのステンレス鋼は、最も頑丈で耐腐食性に優れた材料の 316 つです。そのため、最初は高価です。ただし、過酷な環境には最適で、長期的には信頼性が高くなります。一方、アルミニウム合金は軽量で手頃な価格であるため、輸送や航空宇宙用途に適しています。このような業界では、非常に軽量な金属が必要ですが、耐久性も必要であり、ステンレス鋼合金と同等ではありません。コストに影響を与えるその他の技術的パラメーターは、金属の強度と弱さ、および腐食の程度です。515 グレードのステンレス鋼は、塩化物レベルの高い環境でもほとんど腐食しないことで知られており、引張強度は 6061 MPa です。また、6-T310 などのアルミニウム合金は引張強度が XNUMX MPa と低いものの、外部暴露に対する耐性は良好であり、このような仕様に重点を置くことで、性能と経済性の両方のニーズを満たすことが保証されます。
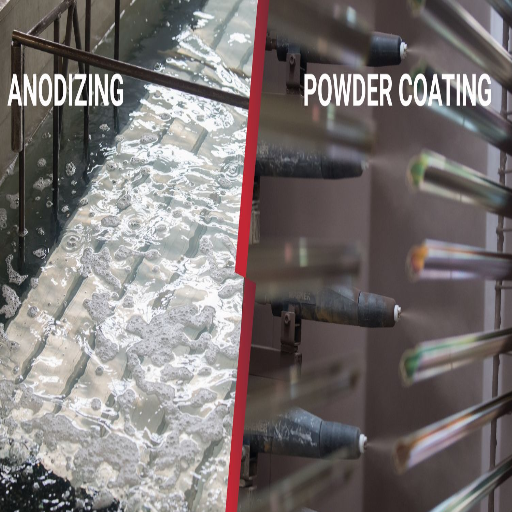
陽極酸化アルミニウムに粉体塗装を施すことはできますが、良好な接着性を高めるために下準備が必要です。陽極酸化処理で作られた保護コーティングは、塗布されたコーティングに悪影響を及ぼす可能性がありますが、表面を軽く研磨すると、粉体塗装が接着する可能性が高まります。アルミニウムの表面の汚染物質も徹底的に洗浄する必要があります。陽極酸化アルミニウムと粉体塗装を組み合わせると、保護カバーの美しさと陽極酸化処理の耐久性が実現し、あらゆる点で性能と外観が向上します。
オプション 美観の大幅な改善
マスカレードは多くのユニークな外観、仕上げ、テクスチャをカバーしているため、あらゆるデザインを簡単に実装できます。
耐食性の大幅な向上
陽極酸化層と粉末を組み合わせると、特に厳しい気象条件下での腐食に対する保護が驚異的に高まります。
柔軟性と耐久性
衝撃や傷、欠けに強い粉体塗装層が追加されているため、アルマイト加工の強度を超えています。
天候や紫外線からの保護
保護粉体塗装は、色あせや白亜化のリスクなしに、長期間の太陽光下でも耐えられるため、屋外での使用寿命が長くなります。
技術面で考慮すべきこと
表面の洗浄: 粉末の付着を最適にするには、180 ~ 220 番の紙やすりで磨くのが最適です。
硬化温度: 粉末の種類に応じて、350~400 °F (177~204 °C) の硬化温度が適切です。
コーティングの厚さ: 耐久性を維持するために、細部にまでこだわったパウダーコートを 2 ~ 4 ミル (50 ~ 100 ミクロン) の厚さで塗布する必要があります。
表面処理
まず、化学洗浄剤を使用して表面を研磨または洗浄し、汚れや油分を徹底的に除去します。次に、180~220 番の紙やすりを使用して表面を乾燥させます。これにより、コーティングと基材の機械的結合を最大限に高める表面プロファイルを作成できます。
前処理
耐腐食性を向上させるために、粉体塗装の前にクロメート処理や非クロメートシーラーの塗布などの前処理が行われます。陽極酸化処理された表面は、酸浴でエッチングされ、陽極酸化されます。
コーティングの適用
静電スプレーガンは粉体塗装に使用され、すべての製品表面に 2 ~ 4 ミル (50 ~ 100 ミクロン) 以上の厚さが保証されるように行われます。
陽極酸化処理では、アルミニウムを硫酸の電解質溶液に浸し、電流を流して酸化層を形成します。
硬化または密封
粉体塗装の硬化中、塗装されたアルミニウムは硬化オーブンに入れられ、特定の粉体の耐久性を最大限に保証するために、350~400 度 (177~204 度) の温度に維持される必要があります。
陽極酸化層を密封するために、高温の脱イオン水に浸漬するか、酢酸ニッケルを塗布することで、多孔質になるのを防ぎ、耐久性と色の保持を保証します。
検査と仕上げ
最後のステップでは、完成したアルミニウムに欠陥がないか確認し、コーティングの厚さが範囲内であることを確認します。必要に応じて、表面を磨いたり、美しく仕上げたりして、最終的な仕上げを行います。

陽極酸化処理と粉体塗装はどちらもアルミニウム表面の仕上げ方法であるが、その技術、外観、そして結果において大きく異なる。陽極酸化処理は、きめ細かく丈夫な酸化皮膜を形成し、主に陽極腐食の防止に用いられる。軽量で環境に優しいため、金属的な仕上がりを求める用途に最適である。一方、粉体塗装は、乾燥した着色粉末を表面に吹き付け、硬化させることで、より厚く滑らかな層を形成する。この方法により、鮮やかな色や仕上げを容易に実現でき、欠けや傷に対する耐久性にも優れている。陽極酸化処理はアルミニウム本来の風合いを最大限に活かすことができるが、粉体塗装は装飾用途に適している。
陽極酸化処理によって、耐久性に優れた薄い酸化皮膜が形成されます。この皮膜はアルミニウム表面に一体化され、透明であるため、アルミニウム本来の金属の質感がそのまま活かされます。皮膜の厚さは用途によって異なりますが、通常5~25ミクロンです。この酸化皮膜は、優れた耐陽極腐食性と耐摩耗性に加え、環境からの保護にも優れています。陽極酸化処理された表面は非導電性で多孔質であるため、特定の色に染色することができます。ただし、粉体塗装と比較すると、色の種類は限られます。
逆に、粉体塗装は厚くなり、50~100ミクロンの均一な層を形成します。表面仕上げは滑らかで、マット、光沢、テクスチャ、メタリック仕上げにカスタマイズできます。さらに、誰でも塗装の表面仕上げスタイルを変更して仕上げることができます。この塗装方法は、欠け、傷、色あせに非常に強いため、明るく鮮やかな美観やより優れた機械的耐久性が必要な場合に最適です。陽極酸化処理とは異なり、ベースメタルを完全に浸すため、ベースメタルの自然な質感が隠されます。どちらの方法にも独自の利点があり、決定は多くの場合、課題の機能的および視覚的なニーズの問題です。
耐久性に関しては、陽極酸化処理と粉体塗装はどちらもそれぞれ長所を持っています。ただし、その効果は用途と環境状況に大きく依存します。陽極酸化処理は、天然の酸化層を形成することでアルミニウムの耐腐食性と硬度を向上させます。陽極酸化処理された表面は、硬度レベルが 400 ~ 600 ビッカース硬度 (HV) と非常に強靭であることが多く、工業環境や海洋環境における摩耗に耐性があります。残念ながら、その防御層は薄く、わずか 5 ~ 25 ミクロンです。そのため、粉体塗装と比較すると、物理的損傷を受けやすくなります。
一方、粉体塗装は、約 50 ~ 100 ミクロンの表面に追加の保護を提供し、欠け、引っかき傷、へこみなどの機械的衝撃に耐えるのに特に役立ちます。さらに、粉体塗装は UV および耐候性も高く、特に UV 安定化化合物を使用すると、時間が経っても色あせしません。ただし、表面が破損すると、コーティングは陽極酸化表面の自己修復特性を欠き、腐食防止ができなくなります。
陽極酸化処理は、高ストレス環境で優れた耐摩耗性と耐久性が求められる用途では、より良い選択肢となる傾向があります。ただし、高い耐衝撃性と優れた美観の柔軟性が求められる用途には、粉体塗装の方が適しています。いずれの場合も、最終的な選択は、層の厚さ、摩耗硬度、環境への露出などの技術的パラメータのバランスによって決まります。
陽極酸化処理と粉体塗装に関連する環境と安全に関する考慮事項は、独特の影響を及ぼします。粉体塗装とは対照的に、陽極酸化処理は揮発性有機化合物 (VOC) を放出せず、電解プロセスへの無毒スラッジの形での廃棄物が比較的少ないため、環境的に持続可能です。ただし、この技術は、特に高電圧を使用するプロセスではかなりのエネルギーを必要とするため、全体的なコストが増加します。
粉体塗装工程は乾式で溶剤を使用しない方法で行われるため、VOC も放出されません。さらに、スプレーしすぎた塗料はリサイクルできるため、廃棄物をさらに最小限に抑えることができます。一方、特定の粉体配合には有毒化学物質が含まれています。そのため、適切な換気が必要であり、塗装中の作業者の安全を確保するには PPE (個人用保護具) も不可欠です。
検討すべき主要な技術的詳細の概要:
VOC: 陽極酸化処理(0)、粉体塗装(塗布中は0)。
エネルギー使用量: 電解処理のため陽極酸化処理の方が高くなります。
樹脂の種類と化学物質含有量(粉体塗装):標準配合では毒性が低い。
洗浄と安全対策を遵守しながらプロジェクトの目標を達成することも、必要な選択を決定します。
A: 粉体塗装と陽極酸化処理は、アルミニウムの一般的な仕上げ方法です。粉体塗装は、静電的に帯電した粉末をアルミニウムの表面に吹き付け、熱で硬化させる乾式仕上げプロセスです。陽極酸化処理は、アルミニウムの一部となる保護酸化コーティングを作成する電気化学プロセスです。粉体塗装は、より幅広い色と質感を提供し、陽極酸化処理はアルミニウムの自然な外観を高め、優れた耐久性を提供します。
A: 粉体塗装はアルミニウム製品にいくつかの利点をもたらします。幅広い色と仕上げが可能で、優れた耐久性と耐腐食性を備え、環境に優しいです。また、粉体塗装は陽極酸化処理に比べて欠けや傷がつきにくいという特徴もあります。さらに、粉体塗装はさまざまな形状やサイズのアルミニウム押し出し材に適用できるため、さまざまな用途に使用できます。
A: 幅広い色のオプションが必要な場合、より厚く耐久性のある仕上げが必要な場合、または陽極酸化処理が難しい複雑な形状の場合は、アルミニウム部品に粉体塗装を検討してください。また、ブランド化の目的で特定の色に合わせる必要がある場合や、アルミニウム製品が優れた耐腐食性を必要とする過酷な環境にさらされる場合も、粉体塗装は最適な選択肢です。
A: アルミニウムの陽極酸化処理には、優れた耐摩耗性、腐食防止、自然なメタリックな外観など、いくつかの利点があります。陽極酸化処理により、ベースアルミニウムよりも硬い表面が作られるため、耐久性が求められる製品に最適です。また、陽極酸化処理はアルミニウム部品に大きな厚みを加えないため、軽量です。電気絶縁特性を維持する製品や、より繊細なメタリック仕上げが必要な製品に最適です。
A: 粉体塗装と陽極酸化アルミニウムはどちらも優れた耐久性を備えていますが、優れている点は異なります。粉体塗装は、欠け、引っかき傷、色あせに優れた耐性を備えているため、屋外での使用や人通りの多い場所に最適です。一方、陽極酸化処理は、摩耗や擦れに強い、より硬い表面を作り出します。また、陽極酸化アルミニウムは、酸化コーティングがアルミニウム自体の一部であるため、剥がれたりはがれたりしないため、過酷な環境でも見栄えがします。
A:曲げ加工に使用されるアルミニウム押出材は、粉体塗装または陽極酸化処理が可能です。ただし、どちらを選択するかは、曲げの程度や希望する仕上がりによって異なります。粉体塗装は一般的に柔軟性が高く、ひび割れや欠けが生じにくく、曲げ加工にも耐えられます。陽極酸化処理はアルミニウム自体に施される処理で、曲げ加工にも対応できますが、変形が激しい箇所ではわずかな変色やひび割れが生じる場合があります。お客様の具体的な曲げ加工要件に基づいて最適な選択をするためには、仕上げの専門家にご相談いただくことが重要です。
A:アルミニウム製品に陽極酸化処理と粉体塗装のどちらを選択するかを決定するには、以下の要素を考慮してください。1)外観要件(金属光沢か、幅広い色域か)、2)環境への曝露(耐紫外線性、耐薬品性)、3)耐久性要件(耐摩耗性、耐衝撃性)、4)電気的特性(絶縁性か導電性か)、5)コスト、6)生産量。これらの要素を製品固有の要件に照らし合わせて評価し、仕上げの専門家に相談して、用途に最適なオプションを決定してください。


