

製造プロセスは非常に複雑であり、生産方法の選択は直接関係しています。
さらに詳しく→
現代の製造業は、ダイカストの精度、効率、拡張性により、その恩恵を大いに受けています。ダイカストの能力は、自動車業界向けの高度な部品や、家電業界向けの堅牢な部品を製造する際に最大限に活用できます。ダイカストの有望な結果は、達成される品質と性能に明らかです。このガイドは、ダイカスト部品とプロセスに重点を置いて、金属鋳造の技術を習得することを目的としています。この技術の機能、利点、主な用途、適切な実装を理解することは、最高の結果を得るために不可欠です。この記事は、ダイカストの初心者とベテランの両方に、提供された知識を最大限に活用する方法を教えることを目的としています。
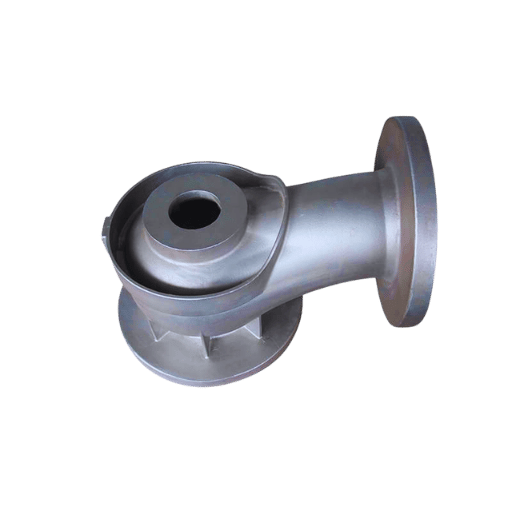
金属鋳造と呼ばれる製造技術は、溶融金属を鋳型に流し込み、最終製品の形状を決定するものです。鋳型は一般的に砂、金属、またはセラミックで作られ、製品の形状と寸法を決定します。鋳型はその後取り外され、複雑な形状の部品が現れます。金属が溶融、凝固、冷却された後は、それ以上の機械加工は必要ありません。金属鋳造は、複雑な形状の製品を高精度で製造できるため、広く利用されています。また、汎用性の高さから、工業部品や航空宇宙部品の製造において最も一般的な方法の一つでもあります。自動車、航空宇宙、建設業界では、エンジン部品、構造部品、機械、その他の建築材料がこの方法で製造されています。
鋳造の手順には、高品質の製品を生産するために実行しなければならない重要なステップが数多くあります。最初のステップでは、最終製品の形状の輪郭を描くパターンを作成します。次に、このパターンを鋳型に加工します。通常は砂などの丈夫な材料を使用します。鋳型を作るには、一定量の金属を炉に入れて溶かし、その後、金属を鋳型の空洞に注ぎます。金属が固まったら、鋳型を取り外し、未加工の部品を仕上げ工程にかけます。仕上げ工程では、洗浄と異常のチェックを行います。この方法論に従うと、正確な複製が保証され、幅広い業界で使用できます。
砂型鋳造
インベストメント鋳造(ロストワックス鋳造)
ダイカスト
遠心鋳造
永久鋳型鋳造
シェルモールド鋳造
連続鋳造
どの方法にも長所と短所があり、要求される生産量、材料、サイズの仕様に基づいて、特定の用途で最適に機能します。
金属鋳造における鋳型は、溶融金属が凝固する間に形を与えるバックボーンとして機能し、製品の形状、表面、構造品質を決定します。鋳造方法と材料に応じて、砂、金属、またはセラミックの鋳型は、極端な温度に耐えられるように作られています。適切な鋳型を構築することで、欠陥を最小限に抑えた完璧なサイズと形状を実現し、製品の全体的な効果を高めることができます。

ダイカスト プロセスは、十分な量の溶融金属を高圧下で金型のキャビティに押し込むプロセスです。厳しい公差、高精度、最高級の表面仕上げを備えた複雑な形状を一度に製造できることが高く評価されています。ダイカスト プロセスの詳細は次のとおりです。
ダイカストの利点とデータ
特に、より少ない費用でより多くの成果を上げなければならないというビジネスの観点から、ダイカストは、その迅速性とコスト効率の両方において有利です。ダイカスト業界から直接、ダイカストは毎時数千個の部品を製造する可能性があり、アルミニウムダイカスト部品は最大±0.005インチ(0.13mm)の許容差を達成しています。さらに、アルミニウムは世界で生産されるダイカスト部品の少なくとも80%を占めており、これはこの金属の重量対強度比と耐腐食性が優れていることに起因しています。
現代のダイカストマシンはリアルタイムの監視と自動化を活用しており、技術の進歩により品質の維持に役立っています。たとえば、真空ダイカストの適用により、ガスの多孔性が最大 50% 削減され、最終製品の構造強度が大幅に向上することがわかっています。このようなイノベーションにより、ダイカスト業界は前進を続け、自動車、航空宇宙、エレクトロニクス業界における主要な製造方法の XNUMX つとしての地位を獲得し続けています。
高次元精度
複雑な形状
一貫した品質
迅速な生産サイクル
素材の多様性
廃棄物の削減
強度と耐久性
比類のないスピード、精度、そして驚くべき幅広い設計能力を備えたダイカストは、さまざまな業界で複雑かつ信頼性の高い部品を製造するための頼りになるソリューションであり続けています。
亜鉛とアルミニウムの材料は、その特性と汎用性によりダイカストに使用されることで知られています。
亜鉛は融点が低いため、鋳造のエネルギー効率がよいだけでなく、部品の許容誤差が厳しい複雑で精巧な部品も製造できます。亜鉛は耐腐食性もあり、メッキ後の製品の美観を向上させながら延性も備えているため、製品の寿命が長くなります。その結果、Zamak 3 や Zamak 5 などの亜鉛合金は、機械的強度とコスト効率を兼ね備えており、好ましい選択肢となっています。
一方、アルミニウムには、耐食性に優れたA356合金とA380合金があり、極めて高い熱伝導率と電気伝導率を誇ります。軽量かつ高強度であるため、洗練された堅牢な構造を実現でき、航空宇宙や自動車などの分野で最高の性能を発揮します。アルミニウムは凝固が速いため、鋳造効率が向上し、冶金組織が改善され、機械的強度も高まります。
自動車、電子機器、建設業界でこれらの材料が使用されているため、亜鉛およびアルミニウムダイカスト材料の世界的な需要が高まっています。合金開発と鋳造技術の進歩により、これらの材料はコスト効率が高く環境に優しいだけでなく、より厳しい性能ニーズに合わせて設計できるようになりました。

ダイカストは、均一で精密な部品を迅速かつ正確に生産できるため、大量生産に最適です。材料の損失を減らし、追加の機械加工を最小限に抑え、幅広い製品で一貫した品質を保証します。これは、厳しい許容誤差を持つ複雑なコンポーネントを必要とする自動車や電子部品の生産など、要求の高い分野に特に適しています。
ダイカスト部品では、美観の観点からだけでなく、機能的な使用に関する運用面からも、質の高い表面仕上げを実現することが非常に重要です。ダイカストの表面仕上げは、材料の組成、金型の設計、プロセスの特性、後処理操作など、いくつかの要因によって影響を受けます。
表面仕上げは主に、キャビティへの溶融金属の流入速度によって左右されます。例えば、精密に機械加工され研磨された金型表面は、溶融金属が金型キャビティをより完全に満たすことができます。例えば、研磨されたキャビティを持つ高品質の工具鋼は、流線が少なく、表面もはるかに滑らかになります。さらに、PVDコーティングやセラミックコーティングは、溶融金属が金型に付着するのを防ぐことで、表面仕上げを向上させます。
射出速度、圧力、温度もプロセスパラメータと見なされます。たとえば、射出流量を最適化すると、金属の段差充填がより均一になり、コールドシャットが最小限に抑えられます。金型表面を予熱し、適切な横方向の潤滑を組み合わせると、内部の空隙による多孔性を防ぎ、表面の質感を改善できることが知られています。アルミニウム合金鋳物の場合、表面仕上げの均一性を高めるには、670F ~ 750F (354C ~ 399C) の温度範囲が望まれます。
表面仕上げを向上させるため、鋳造後の研磨、振動研磨、ショットブラストなどの加工が施されます。鏡面仕上げが求められるようなより厳しい用途では、化学研磨やレーザーアブレーションといった高度な手法が採用されています。さらに、陽極酸化処理や粉体塗装などの表面コーティングは、耐久性を高めると同時に美観を向上させます。
表面品質を評価するには、平均粗さ (Ra) 値が最も重要なパラメータです。ダイカストの場合、追加の二次仕上げ技術なしで 0.8 µm の Ra 値を達成できます。最適な技術と継続的な監視を採用することで、メーカーはさまざまな目的のすべての製品の表面仕上げを保証することができます。
材料の削減と部品の優れた精度により、カスタム ダイカストは最もコスト効率の高い製造プロセスの 30 つとして認識されています。自動化レベルによって人件費を削減しながら品質管理を維持できるため、生産コストを削減する最も効率的な方法の XNUMX つです。高度な機械により、小型部品のサイクル タイムを XNUMX 秒まで短縮できるため、生産性と出力が向上します。
ダイカストにおける材料の利用能力は並外れており、余剰材料をプロセスに再利用できるため、スクラップ率は 2 ~ 5% と低くなっています。従来の機械加工と比較すると、ダイカストを使用すると、特に複雑なデザインの場合、切削による材料の大幅な損失が発生しません。さらに、金型の摩耗が減るため寿命が長くなり、時間の経過とともにユニットあたりのコストが下がり、大量生産がより経済的になります。
様々な業界のデータによると、ダイカストは他の製造技術と比較して、より厳しい公差を維持することで多くの二次加工工程を不要にし、競争優位性を確保できることが示されています。アルミニウム合金部品の金型寿命は50,000万ショットを超え、プロセス条件によっては100,000万ショットを超えることもあり、部品あたりの金型コストを削減できます。さらに、複雑な形状や表面仕上げを鋳造工程に組み込むことで、組み立てや加工工程が削減され、製造コストがさらに低減されます。
自動車、航空宇宙、エレクトロニクスの各業界は、比類のない精度と汎用性により、カスタム ダイカストの恩恵を受けています。アルミニウムやマグネシウム合金などの軽量素材の統合により、輸送費やエネルギー コストも削減できます。そのため、カスタム ダイカストを利用する企業は、強度が高く軽量な部品のニーズを満たしながら、生産コストを削減できます。

アルミダイカストは、強度、軽さ、コストの優れたバランスにより、他のダイカスト方法とは一線を画しています。私にとって、このプロセスは、複雑で高精度な機能を厳しい公差で作成できる点でユニークであり、高度なコンポーネントに適しています。さらに、耐腐食性、優れた熱伝導性、電気伝導性により、アルミニウムは他の鋳造材料よりもさらに汎用性があります。要約すると、アルミダイカストのこれらの利点は、最適化されたコストで高品質のパフォーマンスを必要とする業界にとって、他のものより優れています。
エンジニアリング分野におけるアルミニウム合金の環境効率は、他の種類の合金と比較した場合の最も重要な利点の 2.7 つです。たとえば、アルミニウムを含む合金の密度は約 7.8 g/cm³ で、これは鋼合金の平均 XNUMX g/cm³ よりも大幅に低くなっています。アルミニウム合金の並外れた強度対重量比により、軽量化による燃費向上を目指す航空宇宙、自動車、建設業界での使用が可能になります。
アルミニウム合金は、湿気やその他の環境汚染物質が浸透できない自然に形成された酸化物層による優れた耐腐食性により、屋外や海洋での使用にも適しています。これにより炭素鋼は腐食性要素から保護されますが、それでも何らかの形のカバーが必要になることがよくあります。
アルミニウム合金は、他の多くの合金よりも熱的、電気的にも優れています。たとえば、アルミニウム合金の熱伝導率は 150 ~ 235 W/m·K です。電子ハウジング、熱交換器、熱管理デバイスには、アルミニウム合金が最適です。一方、ステンレス鋼の熱伝導率は約 15W/m·K であるため、アルミニウム合金は熱交換器に関して XNUMX 倍効果的です。
アルミニウム合金には利点があるものの、硬度や耐摩耗性に関してはチタンや硬化鋼よりも劣ります。たとえば、アルミニウム合金の引張強度が 1,000 ~ 200 MPa であるのに対し、チタン合金は比類のない耐久性と 400 MPa を超える引張強度を備えているため、大きな強度が求められる場所で効果的に使用されます。欠点としては、この強度には材料コストと密度の上昇が伴い、コストと持続可能な材料に関しては通常アルミニウム合金が市場を独占することになります。
結局のところ、強度、重量、耐久性、耐腐食性、コスト、および選択された合金のバランスはすべて、プロジェクトの範囲によって決まります。さまざまな技術的用途におけるアルミニウム合金の汎用性と効率性は、現代のエンジニアリングで前例のない用途を示しており、好ましい選択肢となっています。
アルミニウム部品が多くの業界で使用されている主な理由は、軽量、耐腐食性、手頃な価格です。アルミニウム部品には、以下で説明するいくつかの用途と利点があります。
アルミニウム部品の用途:
航空宇宙産業
自動車セクター
建設業
海洋工学
電気および電子
包装産業
再生可能エネルギー
アルミニウム部品の利点:
結論として、アルミニウムは現代の工学および製品デバイスで広く使用されており、その持続不可能な性質が主な懸念材料として際立っています。
金属鋳造の規格と要件を確認する際には、以下の基準で厳しい判断が必要です。
他の管理されたプロセスと同様に、意思決定は独自の範囲内のプロジェクトとなり、すべての成果物と常にやり取りする必要があります。
鋳造は、建設業で最も複雑なプロセスの 1 つです。鋳造では、液体金属を金型に注ぎ、非常に精巧な部品を迅速に製造します。製造業者は、コールド チャンバー ダイカストまたはホット チャンバー ダイカストの 2 つのオプションから選択する必要があります。これらのオプションには明確な違いがあります。これらを理解することで、材料と作業の効率に応じて最適なものを選択するのに役立ちます。
コールドチャンバーダイカスト
冷間ダイカストは、アルミニウム、マグネシウム、銅合金など、融点と沸点が高い金属に最適です。この方法では、溶融金属を冷間チャンバーに手動または機械で注ぎ込み、ピストンを通して金型に押し込みます。熱応力の大きい金属を成形する場合、溶融金属をチャンバーに移送するのに時間がかかるため、処理時間がやや長くなります。
ホットチャンバーダイカスト
ホットチャンバーダイカストは、亜鉛、ピューター、特定のマグネシウム合金など、融点の低い金属に適した方法です。この方法は、金属リザーバーが機械の一部になっているため、外部から動かすことなく液体金属を金型に直接注入できるという特徴があります。これにより、サイクル時間が大幅に短縮されます。
主な考慮事項
コールドチャンバーダイカストとホットチャンバーダイカストのどちらを選択するかは、材料の融点、寸法公差、生産量、必要な機械的特性によって決まります。ホットチャンバー鋳造は小規模で融点が低い用途に適していますが、コールドチャンバー鋳造は、非常に厳しい運用環境で強度と耐久性を提供するのに効果的です。いずれにしても、ダイカスト技術の向上により、両方の方法の精度と材料の範囲が広がり、生産効率が向上しました。
プロジェクト関連の材料コースと運用上の制限を理解することで、メーカーはプロジェクトの要件を満たす最も効率的で経済的、かつ高品質のダイカスト方法を特定できます。
素材の選定
カスタムダイカストにおける最適なパフォーマンスとライフサイクルには、適切な材料の選択が重要です。これは特にアルミニウムと亜鉛合金に当てはまります。これらの合金は、強度対重量比が最も優れ、耐腐食性があり、鋳造しやすいからです。それに加えて、選択した材料が、対象部品の機械的、熱的、および寸法的仕様を満たすことも重要です。
ツーリング設計
正確で効率的なツール設計は、生産性向上の基本です。設計内の熟練した金型は、欠陥を大幅に削減し、表面仕上げ品質を向上させ、生産量の増加を可能にします。ツールの品質は、使用するツールの品質を長持ちさせる保守責任と適切な温度管理によって左右されます。
コスト最適化
予算内で目標を達成しつつ、生産目標を達成するためには、製造業者は生産規模、材料、サイクルタイムを考慮する必要があります。自動化は、システム効率を向上させ、直接人件費を長期的に削減することで柔軟性をもたらし、大量生産において費用対効果の高い選択肢となります。
A: ダイカストとは、溶融金属を高圧で金型キャビティに注入する金属鋳造プロセスを指します。この方法は、複雑な形状や精密な寸法を持つ金属部品の製造に使用されます。このプロセスでは、通常、アルミニウム、亜鉛、マグネシウムなどの非鉄金属が使用されます。溶融金属を金型となる鋼製ダイに注入するには、ダイカストマシンを使用します。ダイカストは、再利用可能な金型として機能する鋼製ダイに溶融金属を注入することによって行われます。これらのプロセスは、特殊なダイカストマシンを使用することで可能になります。
A: 鋳造の利点としては、大量生産能力、優れた寸法精度、滑らかな表面仕上げ、複雑な形状の部品を製造できる利点などが挙げられます。大量生産では、砂型鋳造やロストフォーム鋳造などの他の非鉄金属法と比較して、ダイカストの利点がより顕著です。その他の利点としては、最終製品の壁が薄く、細部までこだわっていることが挙げられます。
A: 市場では、ホットチャンバーダイカストマシンとコールドチャンバーダイカストマシンが最も一般的なダイカストマシンです。ホットチャンバーダイカストマシンは、亜鉛合金などの低融点金属に適しています。コールドチャンバーダイカストマシンでは、アルミニウムなどの高融点金属が使用されます。使用されるマシンの種類は、鋳造する金属と生産量によって異なります。
A:亜鉛合金を特定の形状に鋳造することを亜鉛ダイカストといいます。亜鉛ダイカストは、表面仕上げと寸法精度に優れた中型から小型の部品を製造するのに適しています。自動車、電子機器、ハードウェア業界では、亜鉛ダイカスト部品は強度、耐食性、めっきや塗装の容易さから非常に人気があります。用途例としては、電子機器の筐体、自動車の装飾部品、ハードウェア部品などが挙げられます。
A:アルミニウムのダイカストにはいくつかの明確な利点があります。融点がほとんどの金属よりも低いため、生産サイクルが短縮されます。強度が高く軽量な部品を製造できるため、自動車産業や航空宇宙産業にも役立ちます。ただし、アルミニウムの融点は亜鉛やマグネシウムよりも比較的高いため、アルミニウムのダイカストには冷間ダイカスト機が必要です。
A: ダイカスト用の部品を設計する際は、材料の選択、壁の厚さ、ドラフト角度、パーティング ラインなどを考慮する必要があります。アンダーカットや複雑な形状を避けるために、金型から部品を取り外しやすいかどうかを検討し、追加の工具が必要になります。また、部品のサイズも考慮してください。ダイカストは小型から中型の部品の大量生産に最適なので、これらの寸法を考慮する必要があります。
A: ダイカストは通常、砂型鋳造よりも生産速度が速く、特徴の測定精度も優れています。砂型鋳造はより大きな部品や幅広い金属に対応しますが、ダイカストは表面品質に優れた小型で非常に精巧な物体の形成に適しています。ダイカストは大規模生産に適しており、砂型鋳造は小規模で形状が複雑でない場合に適しており、コストが高くなります。
A: 鋳造後の最も一般的な作業は、鋳物を型から分離し、トリミング、機械加工、表面の研磨、加熱を行うことです。最終製品の期待に応えるために、エッジを研ぐ、光沢を出す、塗装するなどの追加手順が必要になる場合もあります。ダイキャスト部品の用途に応じて、機能的価値や装飾的価値を高めるために、メッキ、陽極酸化処理、その他の処理を施すこともあります。
1. 鋳造部品の欠陥をX線画像化する効率的なディープラーニング技術
2. 大型チルド鋳造部品の研削・切断技術と機械
3. 鋳造部品の暗黙的モデリングにおけるジョイント構造最適化とプロセス保証
4. 構造アセンブリのトポロジー最適化を使用した機械加工鋳造品の要素の設計
5. 鋳造部品の加工余裕度評価の新しい自動化方法
6.金属鋳造
7.金属
8.キャスティング


