

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Il taglio al plasma è un metodo altamente efficiente e preciso per tagliare vari metalli, ma il tipo di gas utilizzato gioca un ruolo fondamentale nel determinare la qualità, la velocità e il costo dei tagli. Questa guida fornirà una panoramica completa dei gas più comunemente utilizzati nel taglio al plasma, inclusi i loro vantaggi, svantaggi e applicazioni ideali specifici. Che tu sia un hobbista o un fabbricante professionista, comprendere le caratteristiche dei diversi gas, come aria, ossigeno, azoto e miscele di argon e idrogeno, può aiutarti a decidere quale opzione si adatta meglio alle tue esigenze. Alla fine di questa guida, avrai una solida comprensione di come la selezione del gas influisce sulle prestazioni e di come ottimizzare la tua configurazione per la massima efficienza e precisione.
I gas comunemente utilizzati nelle operazioni di taglio al plasma sono aria compressa, ossigeno, azoto e miscele di argon e idrogeno.
Aria compressa: questo metodo è poco costoso e multifunzionale, il che lo rende ideale per lavorare con lamiere a basso tenore di carbonio, inossidabili e di alluminio di dimensioni più sottili.
Ossigeno: utilizzato per le operazioni più rapide che lasciano bordi lisci, rinomato quando utilizzato su acciaio a basso tenore di carbonio. Ciò, tuttavia, comporta una maggiore spesa.
Miscele di argon e idrogeno: grazie alla qualità del loro tagliente, sono le migliori per tagliare acciaio inossidabile spesso e alluminio. Tuttavia, sono molto costose.
In sintesi, la scelta del gas giusto è essenziale per ottenere i migliori risultati di taglio. La scelta del tipo sbagliato potrebbe impedire i risultati più attesi.
L'aria compressa si distingue come una delle opzioni più economiche e versatili per il taglio al plasma. È uno strumento di taglio efficace per acciaio dolce, acciaio inossidabile e alluminio e può anche essere utilizzato come gas per la creazione di plasma e la schermatura secondaria. Questa caratteristica multifunzionale lo rende un'eccellente scelta per ridurre i costi delle attività operative mantenendo gli standard nel taglio al plasma. Sebbene non garantisca la migliore qualità del bordo rispetto ai gas premium come azoto o miscele di argon e idrogeno, la sua affidabilità per le attività quotidiane e la praticità per professionisti e hobbisti lo rendono un'opzione adatta. Il suo prezzo e la facilità di accesso lo rendono più attraente, specialmente per operazioni su piccola scala o sistemi di taglio mobili.
L'azoto è ampiamente riconosciuto come il miglior gas per il taglio di acciaio inossidabile e alluminio grazie alle sue proprietà inerti, che aiutano a evitare l'ossidazione e lo scolorimento sui bordi tagliati. L'azoto è anche perfetto come gas di assistenza nei sistemi di taglio laser perché assicura bordi lisci e puliti richiesti per lavori di precisione e qualità artistica. Ciò lo rende adatto per l'industria aerospaziale, automobilistica e alimentare.
Intervallo di pressione: l'intervallo di pressione standard della procedura è 100 – 300 PSI (libbre per pollice quadrato), ma varia a seconda dello spessore del materiale e della velocità di taglio desiderata.
Portata: per fogli sottili di circa ~1mm di spessore, una portata di azoto di 10-20 scfm (piedi cubi standard al minuto) può essere sufficiente. Materiali più spessi di circa ~8-10mm possono richiedere portate superiori a 50-60 scfm.
Spessore del materiale: l'azoto può tagliare efficacemente acciaio inossidabile e alluminio fino a 25 mm (1 pollice) di spessore, ma la precisione del taglio potrebbe diminuire con l'aumentare dello spessore.
Qualità del bordo tagliato: le superfici tagliate riducono al minimo la formazione di scorie e non presentano ossidazione, il che si traduce in superfici lisce adatte a ulteriori lavorazioni.
L'efficienza del processo e i criteri rigorosi fanno sì che non siano necessarie pulizie o rifiniture estese dopo il taglio. L'uso efficace dell'azoto raggiunge questo risultato.
Sebbene l'ossigeno non abbia la reputazione più allettante, è noto come "il gas" per il taglio dell'acciaio dolce a causa della sua progressione esotermica, spesso considerata come adrenalina nella procedura. Mentre l'ossigeno taglia l'acciaio, il metallo riscaldato produce ossido di ferro. Questa reazione rilascia energia, accelerando il processo e rendendolo utile per lavori di taglio ad alta produttività.
Vantaggi a colpo d'occhio:
Velocità di taglio: l'ossigeno è più veloce di altri gas durante il taglio perché stimola eccessivamente il calore tramite la reazione esotermica.
Efficienza dei costi: la riduzione dell'acciaio dolce riduce drasticamente i costi operativi grazie all'utilizzo dell'ossigeno, un gas trattabile e poco costoso.
Tagli più spessi: con la giusta configurazione e i giusti parametri, l'acciaio dolce può essere tagliato fino a uno spessore massimo di 100 mm o 4 pollici.
Parametri importanti:
Pressione del gas: i risultati di taglio ottimali si ottengono con una pressione dell'ossigeno compresa tra 0.2 MPa e 0.7 MPa (da 30 PSI a 100 PSI), adattata allo spessore del materiale.
Design dell'ugello: utilizzare ugelli realizzati appositamente per il taglio assistito da ossigeno per mantenere un flusso di gas stabile e tagli precisi.
Velocità di taglio: la velocità dovrebbe variare in base allo spessore dell'acciaio. Ad esempio, la velocità per acciaio spesso 12 mm (0.5 pollici) dovrebbe essere di circa 600 mm/min.
Spessore del materiale: l'acciaio dolce può essere tagliato con estrema precisione ed efficienza se lo spessore è compreso tra 1 mm e 100 mm. Per materiali più robusti, sono necessarie alta pressione e velocità inferiori.
Quando si usa l'ossigeno, i tagli effettuati sull'acciaio dolce sono puliti, rapidi e affidabili. Grazie alla sua versatilità ed efficacia, numerose industrie lo preferiscono per i processi di taglio manuali e automatizzati.
I componenti della selezione del gas, come tipo, portata e pressione, hanno un impatto diretto sull'efficienza della qualità del taglio e sulla produttività. La gamma di gas come ossigeno, azoto, idrogeno o argon offre un vantaggio unico a seconda dei diversi materiali da tagliare. Ad esempio, l'ossigeno è l'opzione migliore quando si taglia l'acciaio dolce, in quanto produce tagli puliti. L'azoto, al contrario, garantisce bordi puliti su metalli non ferrosi come alluminio e acciaio inossidabile. La corretta selezione del gas aumenta la precisione e riduce la scoria e la durata dei materiali di consumo, offrendo la massima efficacia di taglio.
Oltre al bilanciamento dell'argon, la selezione del gas è un fattore determinante nella velocità e nella qualità del taglio. Dalle mie letture, noto che l'ossigeno è più prezioso quando si taglia l'acciaio dolce per le sue proprietà facilmente reperibili. L'azoto, per la sua tendenza alla non ossidazione, fornisce il taglio e il bordo di qualità più elevata quando si lavora con materiali in acciaio inossidabile e alluminio. Per superfici senza scorie eccezionali, le miscele di argon e idrogeno sono essenziali, fornendo tagli lisci e risultati professionali. Un'efficacia adeguata può massimizzare la professionalità e migliorare la produttività complessiva.
Acciaio (dolce, al carbonio o legato):
Scelta del gas: ossigeno
Motivo: velocità di taglio più efficaci e maggiore efficienza termica.
Parametri chiave: A seconda dello spessore, l'intervallo di pressione è 4-10 bar. La dimensione dell'ugello è impostata per lavori di dettaglio o tagli generali.
Acciaio inossidabile:
Scelta del gas: azoto o miscela argon-idrogeno
Motivo: l'azoto bloccava l'ossidazione, garantendo così finiture pulite, mentre l'argon-idrogeno migliorava ulteriormente la qualità superficiale dei materiali più spessi.
Parametri chiave:
Pressione dell'azoto di 10-20 bar per la maggior parte delle applicazioni.
Il rapporto argon-idrogeno del 95% di argon e del 5% di idrogeno è ideale per tagli superficiali di alta qualità su acciaio inossidabile.
Alluminio:
Scelta del gas: azoto
Motivo: riduce la quantità di scorie e ossidazione che si formerebbero, consentendo al contempo un taglio dei bordi fluido e preciso.
Parametri chiave: Pressione da 12 a 18 bar a seconda dello spessore e della precisione del taglio.
Rame e ottone:
Taglio del gas: azoto o aria compressa.
Motivo: le proprietà inerti dell'azoto mantengono puliti i tagli e l'aria compressa industriale di partenza è adatta per le applicazioni di riscaldamento.
Parametri chiave: 6-12 barre per prestazioni di taglio economiche.
Abbinando il tipo di gas ai requisiti del materiale, si otterranno ottime prestazioni, si ridurranno gli sprechi e si migliorerà la qualità dei bordi.
La corretta selezione del gas per i sistemi di taglio riduce significativamente il costo dei materiali di consumo. Il tipo e la regolazione del gas utilizzato possono ridurre al minimo l'usura dei materiali di consumo assicurando condizioni di taglio ottimali e riducendo al minimo la contaminazione. Ad esempio, l'applicazione di tagli con azoto gassoso ad alta purezza ridurrà l'ossidazione della superficie di taglio, che viene eseguita principalmente per il taglio di acciaio inossidabile e alluminio. Ciò migliorerà la qualità e ridurrà l'usura dei materiali di consumo.
I parametri tecnici chiave includono la garanzia che venga fornito gas adeguato in modo da non indurre un'usura irregolare sui componenti. Per il taglio assistito da ossigeno, la pressione ottimale di solito varia da 3 a 6 bar, a seconda dello spessore del materiale. L'utilizzo di aria compressa dovrebbe avere un filtro per olio e umidità e dovrebbe essere mantenuto tra 5 e 12 bar. La manutenzione del sistema di fornitura del gas include controlli regolari delle perdite e sostituzione del filtro per mantenere un flusso adeguato per le parti consumabili e ridurre l'usura.
Considerando tutte queste pratiche e il controllo preciso dei parametri del gas, l'efficacia dei sistemi di manutenzione dell'alimentazione del gas può essere massimizzata, con conseguenti maggiori spese per i sistemi di alimentazione del gas. Tuttavia, queste pratiche porteranno a minori costi operativi e di acquisto, garantendo al contempo un'elevata qualità di taglio a lungo termine.
In effetti, è possibile utilizzare gas distinti per diversi processi di taglio al plasma. Ogni gas offre un vantaggio unico a seconda del materiale e del risultato previsto. L'aria, ad esempio, è piuttosto versatile in quanto può essere utilizzata su acciaio dolce, acciaio inossidabile e alluminio, tutti materiali che producono tagli puliti con poco o nessun lavoro di preparazione. Mentre l'ossigeno aumenta la velocità di taglio sull'acciaio dolce e fornisce un'eccellente qualità del bordo, l'azoto si aggiudica la corona con la placcatura in acciaio inossidabile e alluminio grazie alla sua resistenza all'ossidazione. Le miscele di argon e idrogeno sono preferite per materiali spessi e tagli di alta qualità, ma anche la regolazione dell'erogazione del gas aiuta a ottenere prestazioni ottimali.
Consiglio l'ossigeno per l'acciaio dolce perché aiuta a tagliare più velocemente e fornisce bordi puliti e affilati. Il miglior gas per l'acciaio inossidabile e l'alluminio è l'azoto per i suoi tagli lisci e di alta qualità e per la mancanza di ossidazione. Nell'argon, la miscela di idrogeno eccelle quando si lavora con materiali più spessi o quando la qualità del taglio deve essere eccezionale senza compromettere la precisione o la capacità di affrontare compiti impegnativi. Scegli il gas giusto per il materiale, perché questo ha un impatto diretto sull'efficienza e sul risultato del tuo processo di taglio.
A seconda di dove un individuo opererà, la selezione delle miscele di gas quando è necessario il taglio al plasma è piuttosto specifica. Di seguito sono riportate spiegazioni dirette e parametri tecnici per le esigenze quotidiane del taglio al plasma:
Azoto (N2): il gas azoto è ideale per il taglio di acciaio inossidabile e alluminio poiché ha un'eccellente qualità di taglio per materiali più sottili. L'azoto funziona bene a livelli di energia dell'arco superiori, fornendo una buona qualità di taglio per materiali sottili anche a livelli di potenza elevati. L'intervallo di spessore consigliato è fino a 1 pollice.
Argon-idrogeno (Ar-H2): questa miscela di gas è più adatta per tagliare acciaio inossidabile e alluminio più spessi. Solitamente miscelata in un rapporto di argon al 65% e idrogeno al 35%, questa combinazione produce tagli puliti con poca formazione di scorie. È consigliata per materiali di spessore superiore a mezzo pollice in cui è richiesta un'eccellente qualità.
Ossigeno (O2): l'ossigeno è spesso utilizzato per tagliare l'acciaio al carbonio perché ha una velocità di taglio e una qualità del bordo migliori rispetto ad altri gas. Questo gas è il migliore per tagliare spessori compresi tra un quarto e un pollice e richiede un'adeguata ventilazione di scarico per mitigare l'ossidazione.
Aria: la larghezza dell'aria può essere descritta come un gas a basso costo con molte applicazioni. Viene utilizzata per tagliare acciaio dolce, alluminio e persino acciaio inossidabile. Sebbene il taglio al plasma ad aria non sia efficace quanto altri gas nel taglio di precisione, è perfetto per il taglio generico in cui non sono richieste tolleranze più strette. È consigliato per pezzi più sottili di un pollice.
Miscele di gas compressi: per usi industriali specifici, una miscela di gas come argon-elio o argon accoppiato ad azoto offre prestazioni uniche per operazioni di taglio difficili.
Considerando il tipo e lo spessore del materiale nonché la qualità richiesta, la giusta miscela di gas può migliorare significativamente l'efficacia e la produttività dei processi di taglio al plasma; ricordarsi sempre di controllare i limiti dell'attrezzatura e le istruzioni di sicurezza.
Grazie all'elevato grado di precisione e al basso grado di reattività richiesto per il materiale, i gas inerti come argon ed elio sono ideali per il taglio al plasma. Questi gas sono adatti anche per il taglio di metalli non ferrosi come alluminio, rame e ottone perché inibiscono l'ossidazione e danno origine a un bordo più liscio e pulito.
L'argon, ad esempio, è spesso utilizzato in combinazione con l'idrogeno. Una miscela tipica per acciaio inossidabile e leghe di nichel è composta dal 65% di argon e dal 35% di idrogeno. Ciò aiuta a ottenere un'eccellente qualità del bordo e meno scorie. L'argon è particolarmente utile per tagliare materiali più spessi perché ha un'elevata conduttività termica, che assicura una penetrazione più profonda e una migliore stabilità per l'arco.
I gas inerti hanno una maggiore efficienza e producono materiali specifici rispetto ai gas reattivi. Tuttavia, sono generalmente molto più costosi. Di conseguenza, sono solitamente riservati ad applicazioni con finiture di alta qualità o metalli speciali. Controllare sempre le istruzioni del produttore per tipo di gas, portata e impostazioni di pressione per garantire le migliori prestazioni e sicurezza.
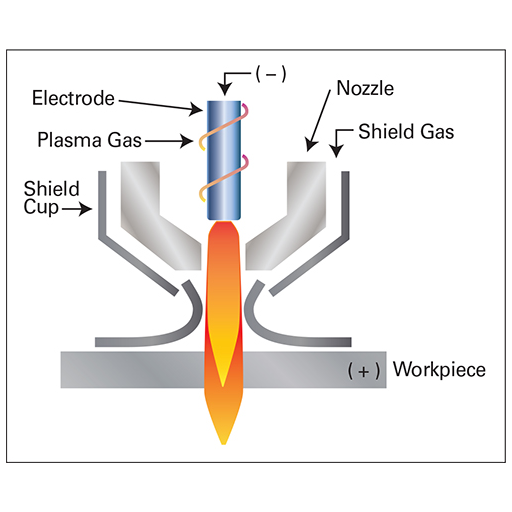
L'azoto possiede diverse qualità chiave che lo rendono un gas utile per il taglio al plasma. Non è ossidante e fornisce tagli puliti e precisi su acciaio inossidabile, alluminio e vari metalli non ferrosi. Inoltre, grazie alla stabilità chimica dell'azoto, i danni termici e lo scolorimento sono ridotti, garantendo la conservazione della qualità della superficie del materiale. L'azoto è anche efficiente con applicazioni di taglio ad alto volume e funziona bene su un'ampia gamma di spessori di materiale, consolidando il suo posto nel settore industriale.
Tagliare acciaio inossidabile e alluminio usando l'azoto è molto più facile. Innanzitutto, non c'è ossidazione, quindi si ottengono bordi puliti senza sforzo. Inoltre, l'azoto previene i danni termici, il che aiuta a mantenere intatta la struttura del metallo e la finitura superficiale. In combinazione con l'efficienza su una gamma di spessori di materiale e soluzioni convenienti per applicazioni ad alto volume, l'azoto è la soluzione di riferimento del settore per precisione e affidabilità.
Confrontando l'azoto con altri gas utilizzati nel taglio al plasma, diversi fattori chiave includono le prestazioni, l'idoneità dei materiali e l'economicità.
1. Azoto contro ossigeno:
L'ossigeno aumenta la velocità di taglio e crea uno strato di ossido durante il taglio, che può essere vantaggioso per la preparazione alla saldatura. Tuttavia, l'ossigeno è meno adeguato dell'azoto nel preservare la qualità della superficie del materiale, poiché lo strato di ossido può causare imperfezioni. Inoltre, l'ossigeno può portare a un apporto termico più significativo, potenzialmente distorcendo i materiali più sottili. L'azoto, d'altro canto, eccelle nei tagli puliti senza ossidazione, rendendolo ideale per acciai non legati, acciaio inossidabile e alluminio.
|
Parametro |
Azoto |
Oxygen |
|---|---|---|
|
velocità di taglio |
Moderato |
Alto |
|
Livello di ossidazione |
Nona |
Da moderato ad alto |
|
Riscaldamento del materiale |
Basso |
C'è un rischio maggiore di deformazione |
|
Materiali comuni |
Acciaio inossidabile, alluminio |
Acciaio dolce |
2. Azoto contro aria:
L'aria compressa è conveniente, comoda e spesso utilizzata per tagliare acciaio dolce e alluminio. Tuttavia, la sua miscela di azoto e ossigeno può causare bordi meno puliti e un rischio maggiore di contaminazione superficiale. L'azoto garantisce una maggiore precisione e risultati più puliti, in particolare per applicazioni che richiedono un aspetto estetico.
|
Parametro |
Azoto |
Aria compressa |
|---|---|---|
|
Costo |
Più elevato |
Abbassare |
|
Pulizia dei bordi |
Alto |
Moderato |
|
Rischio di contaminazione superficiale |
Basso |
Più elevato |
3. Azoto vs. miscela argon-idrogeno:
L'argon-idrogeno è comunemente utilizzato per materiali più spessi e fornisce eccellenti archi di taglio, ma il suo costo è significativamente più elevato. L'azoto è una scelta più economica per spessori sottili-medi, bilanciando le prestazioni con le spese operative.
|
Parametro |
Azoto |
Miscela argon-idrogeno |
|---|---|---|
|
Costo |
Abbassare |
Più elevato |
|
Idoneità allo spessore |
Da sottile a medio |
Materiali spessi |
|
Stabilità dell'arco di taglio |
Moderato |
Alto |
In definitiva, la scelta del gas dipende dai requisiti specifici dell'applicazione, tra cui tipo di materiale, spessore, finitura superficiale desiderata e considerazioni di budget. L'azoto si distingue per la sua versatilità e capacità di taglio pulito in vari casi d'uso.
Un equilibrio appropriato tra fornitura di servizi e budget è fondamentale per valutare il prezzo dell'azoto gassoso. Diverse variabili, come metodo di fornitura, livelli di purezza e tassi di consumo complessivi, definiscono il costo dell'azoto gassoso.
Metodi di fornitura: l'azoto gassoso può essere fornito in serbatoi di liquidi alla rinfusa, bombole di gas compresso o generato in loco. Sebbene un generatore di azoto possa comportare costi iniziali elevati, è molto economico per gli utenti ad alto volume nel lungo periodo. D'altro canto, le bombole preconfezionate sono vantaggiose per un utilizzo irregolare ma sono costose nel lungo periodo.
Tassi di consumo: a seconda dell'applicazione, una portata maggiore di gas azoto richiederà costi operativi più elevati per mantenere la funzionalità. Ad esempio, i sistemi di taglio laser ad alta potenza richiedono da 300 a 600 piedi cubi all'ora. Una stima accurata dell'utilizzo consentirà all'utente di evitare spese eccessive e aiuterà anche a determinare il metodo di fornitura più efficiente.
Livelli di purezza: i livelli di purezza dell'azoto determineranno il costo del gas azoto. Ad esempio, l'azoto ad alta purezza al 99.99% o superiore costerà sempre di più a causa degli estesi processi di filtrazione necessari. Tuttavia, opzioni più economiche come filtri con livello di purezza del 95%-98% saranno sufficienti per tagliare materiali più spessi o avere un bordo leggermente ossidato.
Se l'azoto viene prodotto in loco, valutare le spese implicate nel funzionamento del generatore. I generatori di azoto più recenti possono essere efficienti dal punto di vista energetico, ma consumano energia extra se non vengono monitorati attentamente.
Se l'azoto gassoso è immagazzinato in bombole o serbatoi, anche il trasporto e lo stoccaggio contribuiscono alle spese complessive. Inoltre, la manutenzione di routine dei sistemi di distribuzione del gas o dei generatori a gas deve essere presa in considerazione nei piani finanziari per ridurre le possibilità di interruzioni e attività inutili.
Le aziende che conoscono questi criteri possono gestire le spese derivanti dall'utilizzo dell'azoto gassoso senza compromettere le prestazioni dei loro processi operativi.
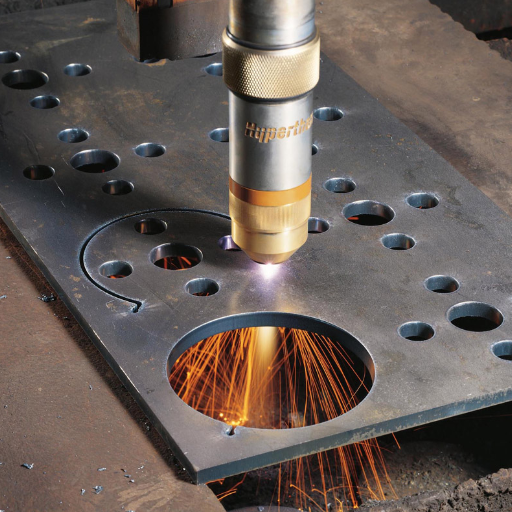
L'ossigeno è una possibile scelta per il gas di taglio al plasma, specialmente per il taglio di acciaio dolce. Sebbene più costoso, l'ossigeno migliora la velocità e la qualità del taglio fornendo un bordo pulito e producendo meno scorie. La raffinazione delle scorie non è particolarmente efficace per alluminio o acciaio inossidabile. In definitiva, il tipo, lo spessore e la qualità del materiale che necessita di taglio determineranno il gas migliore per il taglio al plasma.
Il vantaggio più significativo dell'uso dell'ossigeno per tagliare al plasma l'acciaio fresato rispetto ad altri gas è la migliore velocità di taglio. Le proprietà reattive dell'ossigeno consentono tagli più profondi, aumentando la produttività per progetti sensibili al fattore tempo.
Quando si usa l'ossigeno con l'acciaio dolce, la scoria è ridotta al minimo e i bordi mostrano una maggiore precisione. Pertanto, sono necessari pochi o nessun ritocco di finitura dopo il taglio per renderlo bello.
Con l'acciaio dolce, l'ossigeno taglia in modo più efficace, con potenza e profondità costanti, quando l'acciaio crea sezioni di taglio più spesse.
Sebbene l'ossigeno comporti senza dubbio costi più elevati, ciò lo rende un materiale favorevole per il taglio dell'acciaio dolce, anche se è opportuno prendere in considerazione materiali alternativi e altri fattori.
Aumento dei costi operativi
Sebbene l'ossigeno fornisca in modo economico una qualità e dei tagli eccellenti, è leggermente più costoso di altre opzioni di gas per il taglio al plasma, come aria o azoto. Questo aumento dei costi può influire sui budget operativi, specialmente per le aziende con operazioni di taglio su larga scala.
Restrizioni sulla compatibilità dei materiali
L'ossigeno ha la migliore efficienza di taglio sull'acciaio dolce. È inefficace su altri materiali, come alluminio o acciaio inossidabile. Al contrario, altri gas come argon-idrogeno o azoto funzionerebbero molto meglio per le loro caratteristiche specifiche.
Accumulo di ossido
L'utilizzo di ossigeno durante il taglio al plasma causerebbe l'accumulo di ossido sulla superficie tagliata dei materiali spessi e richiederebbe una maggiore pulizia o lavorazione per ottenere la finitura richiesta.
Riduzione della durata degli elementi consumabili
Il taglio al plasma di ossigeno accelera l'usura dei materiali di consumo più rapidamente di altri gas a causa delle temperature operative più rapide. Ciò comporta un aumento del taglio dell'eccesso di spinta, che si carica più frequentemente e provoca tempi di fermo.
Gamma di spessori di taglio ristretta
Per alcuni acciai molto spessi di 2 pollici o 50 mm, un gas em o ossicombustibile può avere una velocità di taglio inferiore rispetto ad altri gas o gas misti, come l'ossigeno, che è più adatto per tali applicazioni. Potrebbe essere necessaria più di una passata singola o di un filo sottile.
È fondamentale controbilanciare queste limitazioni con i vantaggi dell'uso dell'ossigeno nel taglio al plasma, assicurandosi al contempo che serva allo scopo previsto dal progetto.
C'è molto su cui riflettere prima di decidere se l'ossigeno è più adatto al taglio al plasma e se corrisponde alle esigenze del progetto. L'utilizzo dell'ossigeno è ideale in determinate situazioni; tuttavia, è necessario considerare i requisiti di taglio che devono essere soddisfatti. Ecco i punti principali che sono stati tratti da fatti tecnici ed esperienze pratiche:
Taglio dell'acciaio dolce
L'ossigeno è il combustibile da taglio più adatto per l'acciaio dolce perché consente bordi puliti e riduce la formazione di scorie. La reazione dell'ossigeno con l'acciaio fornisce velocità di taglio ancora più elevate, con conseguenti risultati di qualità dei bordi superiore rispetto agli altri gas. È familiare con l'acciaio al carbonio spesso da 0.5 a 1 pollice (da 12 a 25 mm).
Qualità dei bordi e precisione
Quando è disponibile l'ossigeno, l'obiettivo del taglio può essere facilmente raggiunto con bordi lisci adeguati. L'ossigeno è anche eccellente per il taglio poiché i bordi possono essere rifiniti con precisione e squadrati. Ciò lo rende altamente applicabile nel taglio al plasma di ozono nei settori automobilistico e dell'acciaio strutturale dove l'aspetto o la bellezza e le misurazioni accurate dei prodotti sono fondamentali.
Velocità ed efficienza
L'utilizzo di ossigeno consente velocità di taglio più elevate su acciaio dolce più sottile (fino a 1 pollice), superando l'azoto e l'aria in tutti gli altri aspetti. Ciò aumenta la produttività in molte applicazioni industriali. D'altro canto, l'ossigeno non può tagliare acciaio estremamente spesso con elevata velocità o efficienza.
Compatibilità dei materiali
L'ossigeno è adeguato sull'acciaio con basso contenuto di carbonio. Tuttavia, non funziona bene su materiali non ferrosi come alluminio e acciaio inossidabile perché causa ossidazione ai bordi. Per quei materiali, la qualità dei bordi è meglio preservata usando gas inerti come azoto o argon.
Parametri tecnici
L'intervallo di corrente di taglio è 50–400 A, a seconda dello spessore del materiale e delle specifiche della taglierina.
Velocità di taglio (acciaio dolce, 0.5 pollici): a seconda di vari fattori, la velocità può essere impostata fino a 60 pollici al minuto.
Portata del gas: la portata del gas per l'ossigeno è generalmente compresa tra 40 e 80 psi, con valori adattati alle esigenze del materiale e della torcia.
Quando si sceglie l'ossigeno, assicurarsi che corrisponda al tipo di materiale, alla qualità del bordo e alle considerazioni sulla velocità operativa. Gas alternativi come azoto o miscele di argon-idrogeno-geno possono essere migliori per metalli non ferrosi e acciaio più spesso. Fare sempre riferimento alle istruzioni dell'attrezzatura per determinare le impostazioni ideali.
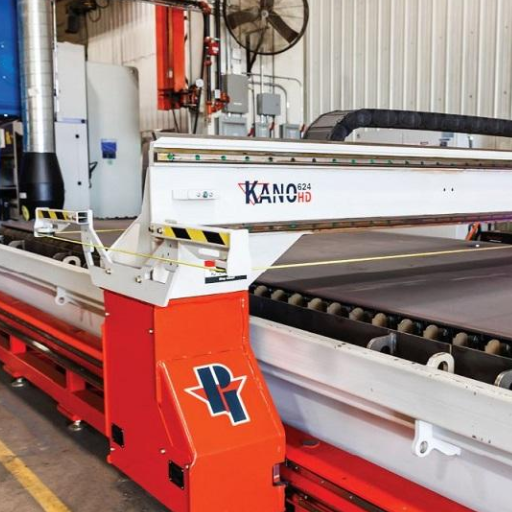
La scelta del gas per il tuo sistema di taglio al plasma si basa su criteri quali il materiale da tagliare, la qualità del taglio e le principali priorità operative, che potrebbero essere velocità o costi. Mentre l'ossigeno taglia l'acciaio al carbonio ad alta velocità e con bordi puliti, l'azoto viene utilizzato per tagliare alluminio e acciaio inossidabile poiché si ossida molto poco. Le miscele di argon e idrogeno sono ottime per tagliare materiali spessi e metalli non ferrosi con elevata accuratezza e precisione. Controlla sempre le specifiche della tua attrezzatura o la compatibilità con il materiale per ottenere le migliori prestazioni di supporto.
La selezione di un gas di taglio per il taglio al plasma è fondamentale perché devo ottenere i risultati specificati. Per ottenere risultati ottimali, mi assicuro che il tipo di materiale che sto tagliando sia ben definito: metalli non ferrosi, alluminio, acciaio al carbonio e acciaio inossidabile, poiché vari materiali funzionano meglio con tipi di gas specifici. Ad esempio, l'ossigeno funziona meglio se abbinato all'acciaio al carbonio, mentre l'azoto è efficiente con metalli non ferrosi come l'alluminio. Inoltre, mi concentro sulla qualità e sulla finitura del taglio. L'azoto o una miscela di argon e idrogeno sarebbero l'ideale se sono richiesti bordi lisci e puliti. Infine, elementi come costo e velocità devono essere presi in considerazione. Altri gas possono aiutare con il taglio di precisione, ma l'ossigeno può fornire tagli più rapidi, il che è più adatto per le aziende ad alto volume. Vedere questi fattori guida e considerare le specifiche della mia attrezzatura mi consente di prendere la decisione appropriata.
Per adattare il tipo di gas alle specifiche della macchina per il taglio al plasma, è necessario stabilire sistematicamente alcuni punti chiave:
Compatibilità dei materiali
Ossigeno Adatto per: Taglio di acciaio dolce e acciaio al carbonio in quanto presenta una buona velocità di taglio e qualità dei bordi.
Azoto Adatto per: metalli non ferrosi come alluminio e acciaio inossidabile per una buona precisione e qualità di taglio.
La miscela argon-idrogeno è adatta all'acciaio inossidabile spesso o all'alluminio; la qualità del taglio per i materiali più spessi è essenziale.
Finitura di taglio desiderata:
Azoto – Consigliato per: Materiali non ferrosi in cui i bordi devono essere lisci e puliti.
L'ossigeno funziona bene quando un bordo deve essere ossidato in una certa misura e il taglio è economico.
La miscela argon-idrogeno è indicata per applicazioni ad alta precisione.
Velocità contro efficienza dei costi:
Per il taglio l'ossigeno funzionerà meglio, preferire il costo alla precisione: la pressione del gas consigliata dovrebbe essere compresa tra 40 e 70 psi a seconda dello spessore della lamiera,
L'azoto è ugualmente incentrato sulla precisione e sull'efficienza dei costi e la pressione consigliata è compresa tra 50 e 75 psi.
L'argon-idrogeno è più dominante, aggiungendo positività con una pressione inferiore, mentre per lavori più difficili si consiglia una pressione compresa tra 35 e 50 psi.
Per migliorare le prestazioni della macchina, consultare sempre il manuale fornito con il tagliatrice al plasma per verificare quale tipo di gas è consigliato per ciascun materiale e i livelli di pressione per garantire costi contenuti e misure di sicurezza durante l'utilizzo della macchina.
La scelta del gas migliore per il taglio al plasma richiede un'attenta valutazione dei costi, della disponibilità e delle prestazioni in base alle specifiche del progetto.
Oxygen
Prestazioni: il taglio con ossigeno comporta un processo di taglio ad alta velocità. L'aspetto del bordo è superiore per chiunque lavori con acciaio al carbonio. Pertanto, l'ossigeno è il gas migliore per qualsiasi applicazione in acciaio dolce.
Costo: l'ossigeno non è così costoso e diventa conveniente poiché si producono meno scarti durante il taglio.
Parametri tecnici: la pressione del gas in intervalli normali di 40-70 PSI, a seconda dello spessore dell'acciaio, garantisce risultati di taglio ottimali.
Azoto
Prestazioni: l'azoto è il migliore per tagliare acciaio inossidabile e alluminio. Fornisce tagli puliti e lisci con un minimo di scorie ed è compatibile con alte velocità di taglio.
Costo: il prezzo è moderato e onesto rispetto alle prestazioni di taglio nei metalli non ferrosi.
Parametri tecnici: gli intervalli consigliati sono solitamente compresi tra 50 e 75 psi; precisione ed efficienza sono garantite.
Miscela di Argon-Idrogeno
Prestazioni: questa miscela è perfetta per tagliare pezzi spessi di acciaio inossidabile e alluminio di design. Produce tagli desiderabili significativi con la massima precisione e la minima ossidazione.
Costo: l'argon-idrogeno è costoso rispetto ad altri; tuttavia, risulta meno costoso quando si trattano materiali rigidi che richiedono un'elevata precisione.
Parametri tecnici: il controllo della pressione a 35-50 PSI aiuta a creare i bordi migliori e più lisci nei lavori più impegnativi. La sezione di fusione può fornire vari bordi superiori per rendere i filetti notevolmente lisci.
Aria compressa
Prestazioni: questa opzione è efficace per il taglio generico pur rimanendo conveniente. Funziona su acciaio dolce, acciaio inossidabile e alluminio, ma potrebbe non funzionare bene in termini di qualità del bordo come altri gas.
Costo: poiché questo tipo di gas è poco costoso e facilmente reperibile, può essere utilizzato per applicazioni su piccola scala o in officina senza problemi.
Parametri tecnici: in genere la pressione operativa è compresa tra 90 e 120 psi, anche se varia in base alle specifiche della macchina.
Raccomandazioni finali
In termini di costi, prestazioni e disponibilità, è meglio trovare il punto ottimale e ottenere tutto ciò facendo quanto segue:
L'ossigeno viene utilizzato per l'acciaio dolce per la sua elevata qualità e velocità.
Si dovrebbero usare metalli non ferrosi come acciaio inossidabile o, a volte, alluminio, azoto o una miscela di argon e idrogeno. La scelta dipende dallo spessore del metallo e dalla precisione richiesta.
Per operazioni più economiche, è possibile utilizzare aria compressa quando la qualità ideale del bordo non è così importante.
Per informazioni sulla sicurezza e sulle impostazioni ottimali delle prestazioni specifiche per il materiale e l'applicazione, consultare sempre il manuale del tagliaplasma.
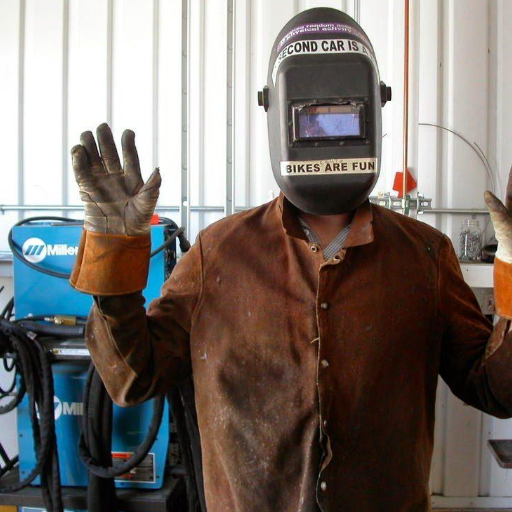
Naturalmente, la sicurezza viene prima di tutto quando si maneggiano i gas nel taglio al plasma. Quando si lavora con gas inerti o anche reattivi come azoto o argon-idrogeno, è necessario dare priorità alla ventilazione adeguata per evitare l'accumulo di fumi o gas nocivi. Siate sempre cauti quando maneggiate bombole di gas compresso. Fissatele correttamente ed evitate che si ribaltino. Utilizzate guanti e protezioni per gli occhi adeguati; sono fondamentali quando si ha a che fare con alte temperature e abbagliamento. Assicuratevi che il dispositivo rimanga conforme a tutti i requisiti del gas target e con le impostazioni di pressione, portata e compatibilità del gas del dispositivo per evitare tutti i rischi minimi.
Ho delle linee guida rigorose da seguire quando mi viene assegnato il compito di conservare e gestire i gas per il taglio al plasma. Per prima cosa, controllo che ogni bombola di gas sia conservata in posizione verticale in uno spazio ben ventilato e sia fissata con catene o cinghie per evitare che si ribalti. Inoltre, mi assicuro anche che siano tenute lontane da fonti di calore, fiamme libere e luce solare diretta, poiché ciò può aumentare le possibilità di accumulo di pressione. Durante il trasporto delle bombole, ispeziono attentamente eventuali segni di perdite o danni in modo da poter utilizzare regolatori di pressione adatti a quel particolare gas. In termini di conservazione, mi assicuro che tutti i gas infiammabili siano conservati in un luogo diverso dagli ossigenatori per evitare reazioni chimiche rischiose. Infine, controllo incrociato le mie schede di sicurezza e le istruzioni del produttore per un uso e una manutenzione adeguati.
Una ventilazione adeguata è essenziale quando si lavora con i gas del taglio al plasma per creare uno spazio di lavoro sicuro ed evitare di inalare fumi e gas freon tossici. Di seguito è riportato un elenco dei requisiti di ventilazione più critici per i diversi tipi di gas utilizzati:
Argon: l'argon è un gas inerte e non tossico. Tuttavia, è più pesante dell'aria e può occupare aree prive di ossigeno. Pertanto, si dovrebbe prendere in considerazione la ventilazione di scarico per evitare l'ipossiemia, in cui il livello di ossigeno scende al di sotto del 19.5%.
Ossigeno: la presenza di ossigeno in condizioni arricchite può comportare il rischio di incendio. La ventilazione generale dovrebbe sempre utilizzare strumenti antiscintilla e dovrebbero essere implementate misure per mantenere la concentrazione di ossigeno al di sotto del 23.5%.
Azoto: il gas krypton non infiammabile può comunque essere pericoloso in quanto può causare soffocamento se concentrato. Per controllare i livelli di ossigeno, devono essere installati sistemi di ventilazione locale o di ricambio dell'aria.
Idrogeno: estremamente infiammabile, l'idrogeno gassoso può produrre composti altamente esplosivi se miscelato con l'aria. Adottare sempre misure di ventilazione per sopprimere i livelli di idrogeno al di sotto del limite inferiore di esplosività (LEL) (4% nell'aria).
Aria compressa: anche se l'aria compressa non rappresenta una minaccia immediata, il taglio può creare sostanze chimiche e fumi nocivi. Si consiglia la ventilazione di scarico locale per ridurre l'eliminazione di contaminanti nella stanza.
Ogni sistema di ventilazione deve essere progettato per un adeguato ricambio d'aria e allineato alle linee guida OSHA e ANSI. Potrebbe essere vantaggioso investire in monitor portatili del flusso d'aria per controllare i livelli di gas e garantire ulteriormente la sicurezza dei dipendenti.
Quando taglio al plasma in modo categorico, presto particolare attenzione alle misure di sicurezza utilizzando i corretti dispositivi di protezione individuale (DPI). Ad esempio, indosso un casco da saldatura aderente con una tonalità tra la tonalità 5 e la tonalità 9, a seconda dell'amperaggio utilizzato, progettato per occhiali o occhiali con protezioni laterali che potrebbero rompersi (certificati ANSI Z87.1) durante il taglio. Questi occhiali proteggono anche dalle pericolose radiazioni UV.
Inoltre, indosso un respiratore approvato dal NIOSH in aree senza ventilazione o quando taglio acciaio inossidabile o alluminio, che emette fumi pericolosi. Indosso anche guanti resistenti al calore, solitamente realizzati in pelle o altro materiale rigido, per proteggere le mani dalle ustioni causate da alte temperature o scintille durante il processo di taglio.
Per il mio lavoro, indosso abiti ignifughi che coprono braccia e gambe, insieme a stivali antiscivolo con punta in acciaio per una maggiore sicurezza sul posto di lavoro. Indosso anche cuffie o tappi per le orecchie per bloccare il rumore eccessivo quando taglio con un plasma cutter.
L'utilizzo dei DPI e delle norme di sicurezza forniti garantisce innanzitutto la mia sicurezza durante le operazioni di taglio al plasma.
Fornitore leader di lavorazioni CNC dei metalli in Cina
R: Il gas plasma è il gas principale utilizzato in un sistema di taglio al plasma per creare l'arco plasma. È fondamentale perché determina la qualità del taglio, la velocità di taglio e i tipi di materiali che possono essere tagliati. I gas plasma comuni includono aria, ossigeno, azoto e argon, ognuno dei quali offre diversi vantaggi per varie applicazioni di taglio.
R: I tagliatori al plasma in genere utilizzano aria compressa come gas plasma primario per la maggior parte delle applicazioni. È conveniente e adatto per tagliare un'ampia gamma di materiali. Tuttavia, altri gas, come ossigeno, azoto o argon, possono essere utilizzati per materiali specifici o per ottenere tagli di qualità superiore e velocità di taglio più elevate.
R: L'ossigeno può essere utilizzato come gas plasma, in particolare per il taglio dell'acciaio al carbonio. Il plasma di ossigeno fornisce velocità di taglio più elevate e tagli più puliti sui metalli ferrosi. Viene spesso utilizzato nei sistemi di taglio al plasma CNC per tagli di precisione su materiali più spessi. Tuttavia, l'ossigeno non dovrebbe essere utilizzato per il taglio di acciaio inossidabile o alluminio, poiché può causare ossidazione.
R: Il plasma di azoto è eccellente per tagliare acciaio inossidabile e alluminio. Fornisce tagli di alta qualità con una minima scoria e una finitura liscia dei bordi. L'azoto è anche utilizzato come gas secondario o gas di protezione in alcuni sistemi di taglio al plasma per migliorare la qualità del taglio e prolungare la durata dei materiali di consumo. È particolarmente efficace per tagliare materiali fino a 3 pollici di spessore.
R: Il gas argon produce l'arco al plasma più caldo tra i gas standard per il taglio al plasma. Sebbene non venga solitamente utilizzato come gas singolo per il taglio a causa della sua bassa velocità di taglio, l'argon viene spesso miscelato con altri gas come l'idrogeno per creare un plasma ad alta temperatura per il taglio di materiali spessi o per applicazioni di scriccatura al plasma.
R: Sì, molti sistemi avanzati di taglio al plasma utilizzano configurazioni a doppio gas. Questi sistemi impiegano un gas plasma primario per creare l'arco al plasma e un gas secondario o gas di protezione per proteggere l'area di taglio e migliorare la qualità del taglio. Ad esempio, un sistema potrebbe utilizzare l'ossigeno come gas plasma e l'aria come gas di protezione per il taglio dell'acciaio dolce.
R: Per determinare quali gas sono adatti alla tua torcia al plasma, consulta il manuale dell'attrezzatura o le raccomandazioni del produttore. La scelta del gas dipende da fattori quali il materiale tagliato, la qualità di taglio desiderata, i requisiti di velocità di taglio e le capacità del tuo sistema di taglio al plasma. L'utilizzo del gas corretto garantisce prestazioni ottimali e previene danni all'attrezzatura.
R: Mentre alcuni gas utilizzati nel taglio al plasma, come argon e azoto, sono utilizzati anche nei processi di saldatura, è importante notare che il taglio al plasma e la saldatura sono processi distinti con requisiti di gas diversi. Tuttavia, a seconda delle applicazioni specifiche e della configurazione delle attrezzature, alcune officine di fabbricazione potrebbero utilizzare la stessa fornitura di gas per le operazioni di taglio al plasma e saldatura.

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →