

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Per ottenere risultati di qualità dalle parti in alluminio lavorate con CNC è necessario comprendere i diversi aspetti delle limitazioni dello spessore della parete. Ridurre al minimo lo spessore della parete per una determinata struttura porterà sempre a nuove sfide. L'assottigliamento delle pareti in alluminio CNC è un processo che, in questo contesto, si riferisce a processi in cui vengono enfatizzati i criteri di spessore minimo della parete in modo da ottenere efficienza... Per quanto semplice possa sembrare, solleva altre questioni critiche, come la parete minima accettabile e il livello accettabile di deformazione o distorsione. Il desiderio di spingere i parametri di progettazione richiede un miglioramento costante. Far lavorare componenti in alluminio per l'industria aerospaziale, automobilistica o altri prodotti di consumo richiede una corretta comprensione del motivo per cui lo spessore minimo della parete è fondamentale durante la lavorazione CNC dell'alluminio. Questo articolo ti aiuta a bilanciare ambizione e realtà senza compromettere il tuo design o le sue complessità.

I fattori che determinano i criteri minimi di spessore della parete per un progetto di lavorazione CNC in alluminio sono le specifiche del lavoro e la composizione della lega. Uno spessore della parete di almeno 0.8 mm o 0.03 pollici è un requisito per la maggior parte dei lavori di lavorazione per non compromettere l'integrità della parte. Al contrario, pareti lunghe 0.125 pollici e più sottili sono molto più difficili da lavorare e devono essere trattate con cautela. Altre dimensioni, come 0.5 mm o 0.02 pollici, sono teoricamente realizzabili ma possono causare output indesiderati e una ridotta longevità. È molto importante adattare le proprie esigenze alla progettazione e all'applicazione per determinare lo spessore corretto. Consultare il produttore è fondamentale.
Come per altri processi nella lavorazione CNC, lo spessore della parete è influenzato dalle proprietà del materiale, dai metodi di lavorazione e, soprattutto, dal design. In genere, i materiali più morbidi, ad esempio plastica o alluminio, consentono pareti più sottili, mentre i materiali più complessi, ad esempio acciaio, richiedono pareti più spesse per ridurre al minimo il rischio di deformazione o rottura. Inoltre, l'utilizzo di utensili di lavorazione di precisione con velocità di taglio più lente aumenta la fattibilità di realizzare pareti minuscole, ad esempio quelle con un diametro di 0.5 mm. Tutti questi fattori devono essere ben coordinati per garantire che il componente sia funzionale e strutturalmente solido. Consultare il fornitore di lavorazione per assicurarsi che lo spessore della parete sia appropriato per l'applicazione prevista.
La resistenza del materiale stesso determina lo spessore minimo della parete per i componenti in alluminio, il processo di fabbricazione e l'uso a cui è destinato. Rispetto a materiali come l'acciaio, l'alluminio non è altrettanto resistente e, pertanto, è necessaria una configurazione della parete più spessa per garantire la stabilità della macchina durante le operazioni che coinvolgono componenti a parete sottile. Anche il metodo di fabbricazione selezionato, che sia fusione, estrusione o lavorazione, è molto importante, poiché ogni tecnologia ha il suo grado di spessore della parete ottenibile. Infine, l'applicazione per cui sono progettate le parti, inclusi i carichi e le condizioni da sopportare, stabilisce lo spessore minimo richiesto per un servizio e una resistenza adeguati.
Quando si stabilisce lo spessore della parete nelle parti in alluminio, vengono considerati diversi elementi e processi stabiliti. Una regola empirica comune è che lo spessore della parete dovrebbe normalmente essere compreso tra 0.04 pollici (1 mm) e 0.09 pollici (2.3 mm) per componenti leggeri che non costituiscono strutture altamente sollecitate. Tuttavia, nel caso di componenti strutturali o portanti, è in genere richiesto uno spessore minimo di 0.1 pollici (2.5 mm) per garantire una resistenza e una deformazione sufficienti per le applicazioni di progettazione.
Gli approcci contemporanei alla produzione e i software di progettazione ora supportano la determinazione accurata dello spessore minimo ragionevole della parete in base al materiale, al grado, all'uso del componente e all'ambiente operativo. Ad esempio, i tubi a parete ultrasottile in leghe di alluminio di alta qualità per componenti aerospaziali o automobilistici non sono facilmente prodotti come i componenti stessi; pertanto, potrebbe essere necessario impostare alcuni limiti allo spessore della parete. Inoltre, i miglioramenti nella tecnologia di estrusione consentono uno spessore minimo della parete meno restrittivo per alcuni profili, spesso pari a 0.02 pollici (0.5 mm), se la lega e l'applicazione giustificano tale accuratezza. L'ottimizzazione dei requisiti di materiale, prestazioni e sicurezza comporta un'indagine approfondita dei fattori sopra menzionati.
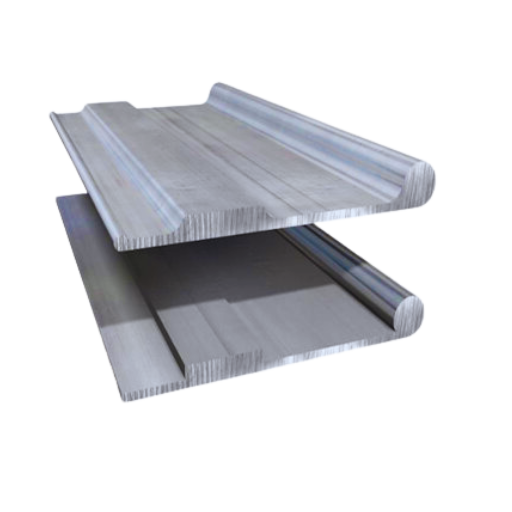
Sviluppare un componente in alluminio la cui resistenza e peso siano in equilibrio è un processo che richiede una conoscenza approfondita delle proprietà dei materiali e dei requisiti operativi, che può diventare piuttosto complesso per i materiali sottili. La preponderanza delle leghe di alluminio nei settori aerospaziale, automobilistico e delle costruzioni deriva dal loro elevato rapporto resistenza/peso, che è indispensabile per prestazioni e produttività efficaci. È stato segnalato che l'aggiunta di alcuni aspetti come magnesio, silicio o rame alle leghe di alluminio aumenta significativamente la loro resistenza alla trazione pur mantenendole leggere.
Ricerche recenti dimostrano che le leghe di alluminio ad altissima resistenza tendono ad avere resistenze alla trazione superiori a 700 MPa, il che le rende adatte a varie applicazioni sottoposte ad ambienti operativi difficili. Allo stesso tempo, tecniche di estrusione avanzate consentono di assottigliare ulteriormente le strutture delle pareti, fino a 0.02 pollici, senza sacrificarne la resistenza. Con simulazioni di analisi degli elementi finiti (FEA), gli ingegneri sono stati anche in grado di prevedere con precisione le aree di concentrazione delle sollecitazioni e ottimizzare i progetti in modo da ridurre lo spreco di materiale e rinforzare le strutture portanti.
Le parti in alluminio progettate con questi processi più avanzati raggiungono traguardi significativi, come si vede nei veicoli elettrici (EV). Il peso ridotto significa una migliore efficienza energetica e una maggiore autonomia, il che è fondamentale per i veicoli. Una riduzione del peso del 10% si traduce in un miglioramento del risparmio di carburante del 6%-8%. Questi sono solo alcuni degli ambiti in cui il progresso dei design delle parti in alluminio ha grandi ricadute economiche ed ecologiche.
Infine, il design moderno dell'alluminio fonde il dominio dei materiali, le nuove tecnologie di fabbricazione e la progettazione assistita da computer per ottenere il massimo rapporto resistenza-peso. Questo metodo garantisce che tali design siano conformi alle restrizioni del settore e raggiungano simultaneamente prestazioni ed efficienza.
Lo sviluppo di componenti con pareti sottili adatti alla lavorazione CNC comporta una pianificazione dettagliata di stabilità, precisione e processi di ingegneria. Queste pareti sottili sono vulnerabili a piegature, oscillazioni e persino cambiamenti di forma durante l'uso. Ciò presenta ostacoli che devono essere risolti tramite perfezionamento del design e miglioramento dei processi di produzione.
Spessore minimo della parete
In termini di conseguenze sull'efficacia della macchina, lo spessore della parete per i metalli dovrebbe essere superiore a 0.5 mm e per le plastiche 0.8 mm. Tuttavia, è spesso vantaggioso che i metalli siano superiori a 1 mm per essere strutturalmente sani. Macchine CNC più sofisticate e migliori impostazioni dei parametri di taglio potrebbero consentire che queste pareti siano più sottili, ma ciò dipende dalla resistenza allo snervamento e dalla rigidità del materiale.
Selezione del Materiale
I componenti aerospaziali a parete sottile sono spesso realizzati con materiali con elevati rapporti resistenza/peso, come leghe di alluminio o titanio. Questi materiali forniscono la resistenza richiesta riducendo al minimo il problema della flessione durante la lavorazione.
Ottimizzazione degli utensili
È necessario utilizzare una bassa velocità di taglio e la vibrazione dell'utensile deve essere ridotta tramite un montaggio solido per diminuire la flessione dell'utensile e aumentare la precisione durante la lavorazione di componenti con pareti sottili. Inoltre, la durata degli utensili, così come la finitura superficiale, può essere migliorata tramite l'uso di rivestimenti TiAlN o DLC.
Strategie di lavorazione
Per gli ingegneri, la fresatura in salita è più desiderabile della fresatura convenzionale in quanto è meno energica. È importante controllare la velocità di avanzamento e la velocità del mandrino in modo che non si verifichino ulteriori distorsioni termiche sulle pareti sottili che sono state fabbricate. Nelle parti critiche, i tagli incrementali dovrebbero essere in grado di affrontare la rimozione del materiale riducendo al minimo la preoccupazione per l'integrità strutturale.
Strutture di supporto
L'implementazione di funzionalità o dispositivi di supporto temporanei durante le sezioni lavorate a parete sottile aiuterà a stabilizzarle per prevenire flessioni e vibrazioni. Posizionare sufficienti linguette o aggiungere alcuni strati sacrificali fornirà un maggiore supporto.
Stress termico e residuo
Quando si lavorano materiali sottili, è fondamentale gestire lo stress in modo ottimale. Raffreddare un pezzo e gli utensili con acqua e dimensionare correttamente le parti composte consente di prevenire l'effetto di deformazione termica. Processi successivi come la ricottura saranno utilizzati anche per alleviare le variazioni di stress causate dopo che il pezzo è stato lavorato.
Approfondimenti sulla progettazione basata sui dati
I parametri di riferimento del settore suggeriscono che la velocità di taglio e le velocità di avanzamento sono state regolate e che le pareti di otto millimetri di spessore sono state lavorate con parametri non standard, consentendo una distorsione indotta dalla lavorazione inferiore di oltre il trenta percento. In altri casi, quando lo spessore della parete è stato tagliato da 1.5 mm a 0.8 mm in parti strutturali in alluminio, i vantaggi della leggerezza sono migliorati di circa il 15%. Il materiale è stato sprecato, ma l'efficienza durante i processi funzionali è stata raggiunta attraverso misure ragionevoli.
Utilizzando tecnologie di simulazione avanzate, lavorazioni meccaniche precise e approcci basati sui materiali, gli ingegneri possono risolvere i problemi della lavorazione CNC a pareti sottili, ottenendo al contempo parti di qualità superiore conformi o superiori ai parametri prestazionali critici.
Per aumentare la producibilità durante la lavorazione CNC, è importante il corretto spessore della parete. Problemi come vibrazioni eccessive, deformazioni e tolleranze possono verificarsi quando le pareti sono troppo sottili, e pareti troppo spesse sprecheranno materiale e aumenteranno i tempi di lavorazione. Come regola generale, è richiesto uno spessore della parete di 0.02 pollici (0.5 mm) per i metalli e di 0.04 per le plastiche (1 mm), ma questi valori possono cambiare in base al materiale e al design. Seguire le linee guida è prudente in quanto riduce il rischio di anomalie strutturali e migliora l'efficienza.
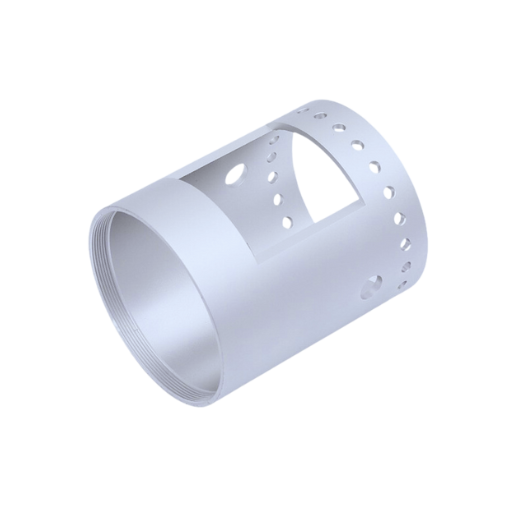
L'evitamento della deformazione è importante per garantire l'integrità strutturale delle pareti sottili in alluminio durante il processo di lavorazione CNC. Durante l'esecuzione della procedura, è estremamente importante seguire le specifiche di larghezza e spessore. Proprio come evitare pareti più sottili di 0.8 mm (0.03 pollici) è una linea guida generale per le leghe di alluminio standard, altre pratiche possono essere affrontate per mantenere lo spessore minimo della parete. Alcune di esse includono il modo in cui il tipo di lega e l'altezza della parete hanno un impatto sul metodo di lavorazione utilizzato. Si suggerisce di impiegare altezze di parete più spesse di 1.5 mm (0.06 pollici) per ridurre al minimo le vibrazioni e mantenere la stabilità.
Un'altra caratteristica che deve essere tenuta sotto controllo è la larghezza minima del web o la spaziatura delle caratteristiche. Si propone di evitare pareti sottili con spaziatura inferiore a 1.5 mm che resistano allo spessore della parete. Se le caratteristiche sono più strette della spaziatura minima impiegata, le concentrazioni di stress supereranno e danneggeranno la struttura oltre l'uso. Queste misurazioni garantiscono l'impiego di processi come la foratura o la fresatura senza eccessiva flessione o deformazione della struttura. Queste caratteristiche sottili possono essere ottenute utilizzando tecniche di lavorazione ad alta velocità e un fissaggio appropriato. Metodi avanzati di lavorazione di queste caratteristiche possono aiutare a mantenere la precisione e la qualità della superficie.
Nella progettazione di strutture con pareti sottili, è necessario determinare il rapporto altezza-spessore della parete, chiamato anche rapporto di aspetto, e di cosa è capace la struttura. Anche la realizzabilità del progetto pesa molto su questo rapporto di aspetto. Un rapporto superiore a 20:1 può rivelarsi difficile per le macchine senza il rischio di deformazione, vibrazioni e flessione. Metodi avanzati come EDM (Electrical Discharge Machining) o rettifica di precisione possono essere utili, poiché spesso è consigliato un rapporto inferiore a 10:1.
Le simulazioni con analisi degli elementi finiti (FEA) affermano che le pareti con un elevato rapporto di aspetto diventano più deboli in caso di carico dinamico o lavorazione, il che può portare a deformazione. I progettisti possono aggirare questo problema posizionando nervature o raccordi sulle pareti della struttura. La capacità della struttura di resistere alla deformazione può essere migliorata con l'attenta scelta del titanio o di altre leghe ingegneristiche come materiali ad alta resistenza. Tuttavia, deve coincidere con le necessità dell'applicazione scelta.
Gli stress termici diventano una sfida quando si incorpora la post-elaborazione per strutture realizzate con la produzione additiva. Mantenere uno spessore di parete uniforme migliorerà la struttura complessiva e la renderà più efficace per carichi termici o ciclici.
Selezione del Materiale
La scelta del materiale ha l'effetto maggiore sulla selezione di un metodo di produzione adatto per pareti sottili. Diversi metalli come l'alluminio e alcuni gradi di acciaio inossidabile vengono solitamente selezionati in base alle loro caratteristiche di resistenza e lavorabilità. Gli studi dimostrano che i materiali con durezza e conduttività termica inferiori hanno un vantaggio in quanto consentono un migliore controllo sulle forze di lavorazione riducendo al minimo le possibilità di distorsione del taglio.
Parametri di utensili e lavorazione
La scelta degli utensili giusti e l'ottimizzazione dei parametri di lavorazione sono essenziali quando si progettano componenti a parete sottile. Nella maggior parte dei casi, velocità del mandrino più elevate e velocità di avanzamento più basse portano a una maggiore precisione dimensionale delle parti, riducendo al contempo i rischi di flessione. Inoltre, utensili con geometrie più affilate e rivestimenti adatti come TiN (nitruro di titanio) solitamente comportano forze di taglio ridotte al minimo.
Strutture di supporto e di contenimento del lavoro
Il supporto durante la lavorazione è molto importante per mantenere la forma della parte, poiché il materiale è solitamente sottile. Possono essere utilizzati anche dispositivi di fissaggio personalizzati o strutture di supporto per fissare il pezzo da lavorare contro tali forze vibrazionali. Inoltre, i dispositivi di fissaggio a vuoto o le ganasce morbide sono sempre più utilizzati per tenere parti con pareti sottili, impedendo loro di indurre ulteriore stress al lavoro.
Graduale approfondimento del taglio
La tolleranza deve essere presa in considerazione quando si imposta la profondità di un taglio per la lavorazione, come la fresatura o la tornitura, poiché i tagli profondi possono causare l'approfondimento delle pareti. Studi specializzati hanno dimostrato che un taglio più profondo del venti percento provoca una flessione, che i tagli possono subire per garantire una finitura liscia.
Sviluppo pianificato del percorso utensile
Si dovrebbe prestare eccessiva attenzione durante la progettazione dei percorsi utensile, perché un piano mal sviluppato può causare un'elevata sollecitazione sui vertici delle pareti e ridurre il valore delle pareti. La sollecitazione sulle pareti può anche derivare dal rapido riscaldamento in quell'area, rendendo essenziale distribuire uniformemente l'area dell'apparecchio.
Uso di refrigeranti
I refrigeranti non pressurizzati possono facilmente regolare il surriscaldamento durante la lavorazione, impedendo l'espansione delle pareti sottili. Il tipo di refrigerante più utile è la nebbia, che abbassa efficacemente la temperatura aumentando la durata dell'utensile.
Simulazioni e test di ingegneria
La simulazione ingegneristica del refrigerante con combustione esotermica assistita, se combinata con la modellazione CAAD, può ridurre efficacemente i potenziali punti di stress di deflessione. Per essere certi del progetto sostenuto, un tornio centrale assistito da computer può implementare la modellazione. Creare simulazioni durante la fase di configurazione può essere fuorviante poiché la fase di configurazione può essere ridotta di oltre il trenta percento.
L'impiego integrato delle strategie sopra menzionate consente ai produttori di affrontare in modo efficace i principali problemi legati alle lavorazioni di pareti sottili, come distorsioni, vibrazioni e usura degli utensili, in modo che i componenti prodotti siano precisi e di qualità superiore.

Durante la lavorazione, lo spessore minimo della parete che una struttura può ottenere è definito in modo significativo dalla lega di alluminio utilizzata. Ogni tipo di lega si scompone in proprietà distinte del materiale, come resistenza alla trazione, lavorabilità e conduttività termica, che influenzano il modo in cui rispondono alle forze di taglio e ai carichi termici.
Prendiamo ad esempio l'alluminio 6061 , che è forse la lega di alluminio più utilizzata per la sua buona lavorabilità, resistenza e resistenza alla corrosione. Con le dovute precauzioni, questa lega consente generalmente di ottenere pareti di spessore inferiore rispetto ad altre leghe. Sono possibili pareti sottili fino a 0.020 pollici (0.5 mm). In alcuni casi, dipende dalla geometria del pezzo e dalle macchine utensili impiegate, come un tornio CNC. Al contrario, l'alluminio 2024 , che resiste alla fatica ed è un materiale ad alta resistenza, tende a richiedere pareti più spesse – generalmente superiori a 0.030 pollici (0.76 mm) – a causa della sua bassa resistenza alla corrosione e dell'elevata reattività ionica durante il taglio.
Le stime indicano che per leghe ad alte prestazioni come l'alluminio 7075 , resistente quanto alcuni acciai, lo spessore minimo raggiungibile della parete deve essere compreso tra 0.025 pollici (0.63 mm) e 0.040 pollici (1.0 mm). Tale spessore limitato è dovuto alla rigidità delle leghe e alla loro tendenza a subire piccole deformazioni sotto sforzo, il che richiede parametri specifici e controllati durante la lavorazione per ridurre la distorsione, in particolare nelle sezioni a parete sottile.
Altri fattori critici come la tempra e il trattamento termico influiscono sullo spessore massimo di costruzione della parete. Ad esempio, il 6061 T6 temprato è più adatto del ricotto per applicazioni con strutture a parete sottile grazie alla sua maggiore stabilità. Allo stesso modo, i parametri ottimali delle tecniche di taglio e utensili, come velocità e avanzamenti, sono ugualmente importanti per ridurre le possibilità di movimento o vibrazione dell'utensile, il che consente di ottenere pareti più sottili indipendentemente dalla lega.
Conoscere le caratteristiche specifiche e il comportamento di lavorazione di ogni lega di alluminio consente ai produttori di elaborare strategie di progettazione e produzione per garantire prestazioni strutturali adeguate e rispettare le normative di progettazione.
Nella selezione delle leghe per parti a parete sottile, prendo in considerazione le proprietà meccaniche e la lavorabilità del materiale. Leghe come 6061 e 7075 sono preferite per la loro integrità strutturale, bassa densità e lavorabilità affidabile. Posso anche analizzare l'entità della deformazione del materiale in un tornio CNC, necessaria per mantenere le tolleranze nelle strutture a parete sottile. La mia valutazione va oltre la selezione del materiale, considerando l'applicazione stessa; ad esempio, la lega potrebbe essere utilizzabile ma potrebbe rompersi sotto carico o in condizioni ambientali come la corrosione.

La scelta degli utensili corretti e il perfezionamento dei parametri durante la lavorazione di componenti in alluminio a pareti sottili sono fondamentali per ridurre al minimo la distorsione delle parti e mantenere la precisione dimensionale. La geometria degli utensili è molto importante, poiché gli utensili con taglienti affilati e angoli di spoglia elevati sono sempre preferiti a causa delle forze di taglio inferiori, che riducono lo stress sulle pareti sottili. Inoltre, gli utensili in carburo ad alte prestazioni, spesso con rivestimenti aggiunti come TiN o TiAlN, offrono una migliore resistenza all'usura e stabilità termica, che sono cruciali per operazioni prolungate.
Inoltre, le vibrazioni e le vibrazioni devono essere controllate durante il taglio per limitare il loro impatto sulla qualità del pezzo. Questi effetti sono solitamente ridotti al minimo con basse velocità di taglio e alte velocità di avanzamento. Gli studi sembrano suggerire che velocità di taglio di 150 – 600 m/min e velocità di avanzamento di 0.1 – 0.3 mm/giro sono adatte per le prestazioni di lavorazione delle leghe di alluminio senza compromettere l'integrità della superficie.
Inoltre, alcune tecnologie avanzate di raffreddamento e lubrificazione, come la lubrificazione a quantità minima (MQL) o il refrigerante ad alta pressione, aiutano con l'assistenza termica e l'evacuazione dei trucioli. L'incorporazione di questi sistemi previene la distorsione termica, fornendo al contempo tagli netti e ben arrotondati. Affrontando questi problemi, un produttore può far fronte alla sofisticatezza della lavorazione di parti in alluminio a pareti sottili.
Vibrazione e deflessione sono pertinenti a problemi di ingegneria di precisione, specialmente quando si risponde a pareti sottili e componenti lunghi. Per rispondere a queste cose in modo appropriato, è necessario impiegare una combinazione di nuove strategie rotanti e utensili specializzati. L'uso di utensili specificamente ottimizzati in termini di geometria è tra gli approcci più efficaci, in cui gli angoli di spoglia e i design delle scanalature sono realizzati in modo da ridurre la vibrazione. Allo stesso tempo, anche le forze di taglio vengono notevolmente soppresse. Inoltre, smorzatori dinamici e isolatori di vibrazioni possono anche essere montati sulle macchine utensili nel tentativo di ridurre gli effetti della risonanza.
Parametri di taglio non corretti, come bassa velocità di taglio abbinata a velocità di avanzamento elevate, sono noti per causare una flessione eccessiva. Ci sono dati che indicano che la riduzione della profondità di taglio massimizzando il supporto del pezzo in lavorazione può ridurre significativamente la distorsione della parte quando si lavora con materiali sottili. Lo stesso vale per l'immersione del banco da lavoro in una piscina riempita di azoto liquido iperraffreddato, che riduce notevolmente la distorsione senza le preoccupazioni di rotture dell'utensile. Anche l'analisi degli elementi finiti (FEA) ha dimostrato di essere incredibilmente utile per stimare e determinare con precisione la flessione degli elementi quando vengono impiegati modelli FEA appropriati.
Con l'invenzione di nuovi centri di lavorazione, privi di collegamenti deboli soggetti a monitoraggio in tempo reale e alimentati solo da computer, i miglioramenti hanno ridotto significativamente le vibrazioni. Ad esempio, i sistemi di controllo adattivi possono regolare costantemente le condizioni di taglio in base al feedback dei segnali di vibrazione durante il funzionamento. La riduzione delle vibrazioni fino al 30% durante la lavorazione migliora significativamente la qualità della superficie e la precisione dimensionale dei materiali sottili.
Inoltre, morsetti specializzati, come ganasce a vuoto o morbide e tavoli magnetici, migliorano l'unicità dell'attrezzatura riducendone al contempo la flessione. Questo, in combinazione con la lavorazione multiasse, che orienta favorevolmente i tagli, aiuta nell'applicazione uniforme della forza. Questa combinazione di caratteristiche garantisce una qualità maggiore e una minore varianza, il che è necessario per cuscinetti ad alta precisione.
Un controllo efficace dell'integrità della superficie richiede di ridurre l'ottundimento delle sezioni a parete sottile mediante utensili da taglio. Utilizzare utensili da taglio con bordi molto bassi, angoli acuti e forme adeguate, realizzati appositamente per i processi di finitura. Utilizzare velocità di avanzamento e taglio molto basse, mantenendo il controllo del parametro di danno superficiale. L'utilizzo di materiali omogenei garantisce un'usura uniforme degli utensili e l'applicazione di lubrificanti di processo ridurrà l'attrito degli utensili, migliorando al contempo la capacità dell'utensile di tagliare il materiale. Incorporare metodi avanzati, quali il taglio ad alta velocità o le passate di finitura, per migliorare la qualità di taglio della superficie finale. Questi processi si combinano per fornire una parte tornita con la finitura superficiale desiderata.

L'aumento della rigidità dell'alluminio a parete sottile dipende dalle strutture di supporto sottostanti ben sviluppate, dalle nervature e da altri dettagli di progettazione. Le nervature vengono utilizzate come rinforzi, riducendo la flessione della parete e migliorando la resistenza. È buona norma nel settore aumentare la rigidità con nervature più eccellenti che non aumentino le esigenze di consumo di materiale di oltre 10 volte. Si raccomanda inoltre di montare le nervature orizzontalmente in relazione ai carichi critici per distribuire correttamente lo stress.
Lo spessore della nervatura deve essere impostato al 40-60% dello spessore della parete per attenuare i segni di depressione o la deformazione della parte durante la produzione. Oltre a ciò, l'altezza della nervatura è generalmente inferiore a tre spessori della parete per garantire stabilità e fattibilità della lavorazione. Le nervature con bordi arrotondati alle basi che vanno da 0.25 a 0.5 volte lo spessore della parete ridurranno al minimo la concentrazione di stress sui bordi. Quando incluse in un sistema CAD, queste caratteristiche facilitano la lavorazione CNC produttiva e aumentano l'affidabilità del prodotto.
Nella configurazione spaziale del supporto, tradizionalmente, le sezioni di parete sottile sono state nervate internamente tramite l'uso di staffe o rinforzi. Tali elementi sono utili in applicazioni con parametri critici resistenza-peso, come l'industria aerospaziale o automobilistica. È anche utile costruire la geometria dei supporti in modo che siano compatibili con i processi CNC. Il miglioramento di questi parametri non solo mantiene intatto l'elemento strutturale, ma assicura anche che i processi siano abbastanza coerenti in termini di output.
Il moderno software CAD 3D ha un'enorme cassetta degli attrezzi per l'ottimizzazione del design e la produttività complessiva del progetto. I designer possono usare la tecnica di modellazione parametrica, ad esempio, per generare componenti che possono essere modificati rapidamente e facilmente, rendendoli così più flessibili e adattabili. Mentre gli studi dimostrano che i modelli statici spesso comportano un aumento del 30 percento nei tempi di sviluppo, la flessibilità dei design parametrici lo riduce notevolmente.
Inoltre, la vasta gamma di strumenti di simulazione e convalida disponibili in molti sistemi CAD aiuta gli ingegneri a valutare lo stress, la termica e la dinamica dei fluidi all'interno dell'ambiente di progettazione. Strumenti avanzati, come l'analisi degli elementi finiti (FEA), sono estremamente utili per identificare potenziali punti di guasto, consentendo all'ingegnere di mitigare i rischi. I prodotti che hanno implementato test iterativi durante la fase di progettazione hanno mostrato una diminuzione del 25-45 percento nei difetti di produzione.
Un altro aspetto critico è il design generativo, in cui il software fornisce proposte di design tramite algoritmi basati su vincoli come peso, materiale o metodo di fabbricazione. Ad esempio, è stato segnalato che le applicazioni di design generativo forniscono un risparmio di materiale di circa il 20%, il che è fondamentale per l'industria aerospaziale, dove il peso è un problema. Tali tecniche basate su algoritmi incorporano la producibilità all'interno del design, considerando metodi CNC, additivi o persino ibridi a livello concettuale.
Con una maggiore integrazione con gli strumenti di gestione dei progetti, gli utenti possono connettersi a strumenti di terze parti per un lavoro di squadra più produttivo e condividere file e flussi di lavoro senza problemi. Secondo i sistemi CAD basati su cloud, l'efficienza nell'area di collaborazione di progettazione migliora del 40%, consolidando un processo di sviluppo più efficace e coeso in tutti i reparti o persino nei paesi.
Grazie a un sofisticato software CAD 3D, le aziende possono migliorare significativamente le prestazioni dei prodotti, i costi e i tempi di commercializzazione, evidenziando l'importanza degli strumenti di progettazione avanzati nell'ingegneria.
Creare e sviluppare componenti a parete sottile è intrinsecamente difficile a causa della loro sensibilità strutturale e della tendenza a deformarsi. La prototipazione di tali parti implica tecniche complesse come l'analisi degli elementi finiti (FEA), test sui materiali e metodi di produzione avanzati. Alcuni strumenti computazionali consentono agli ingegneri progettisti di modellare con la massima accuratezza le prestazioni del prodotto effettivo in circostanze operative stimando parametri come la distribuzione delle sollecitazioni, l'espansione termica, ecc.
I processi di produzione additiva, in particolare quelli che utilizzano alluminio o alcuni polimeri ad alte prestazioni, sono altamente efficaci per la fusione di caratteristiche a parete sottile. Questo processo è utile per la prototipazione in quanto facilita la costruzione di forme geometricamente complesse con un materiale minimo. Si stima che la modellazione 3D aiuti a ridurre i tempi di consegna per lo sviluppo di prototipi di circa il sessanta percento rispetto ai mezzi più tradizionali di utilizzo di tecniche sottrattive.
L'iterazione dei progetti è ulteriormente migliorata dal concetto di tecnologia digital twin, che prevede un rendering virtuale continuo della parte che viene aggiornato in tempo reale in base ai test e alle prestazioni del componente fisico. Questo feedback aiuta a guidare i progetti in modo che potenziali problemi, come buckling, warping, incongruenze nello spessore delle pareti, ecc., vengano risolti. I dati disponibili riguardanti il miglioramento del software di ottimizzazione topologica indicano che c'è un'efficienza dei materiali migliore dal 15 al 20% per altri componenti aerospaziali di fascia alta.
Dopotutto, è l'eliminazione mirata delle lacune esistenti rispetto alle parti a parete sottile che è cruciale per il successo di settori come l'aerospaziale, l'automotive e l'elettronica di consumo che richiedono precisione e affidabilità. I modelli di calcolo, le tecnologie di prototipazione avanzate e i flussi di lavoro di perfezionamento ripetuti insieme assicurano che le restrizioni ingegneristiche critiche non vengano compromesse pur rimanendo entro i limiti di produzione.
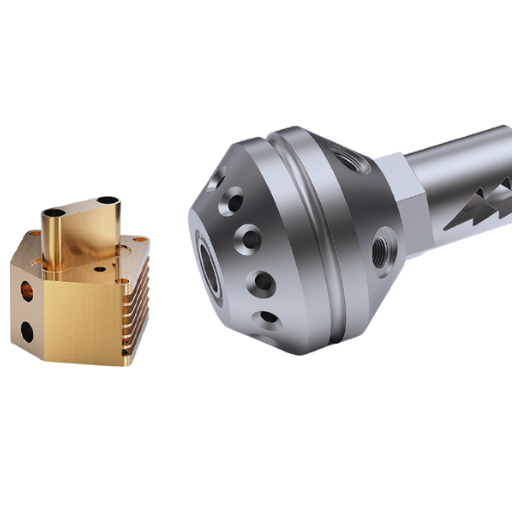
Per ottenere un'elevata precisione su strutture avanzate in alluminio a parete sottile, devono essere in atto controlli ottimizzati delle caratteristiche dei materiali e della tecnologia di fabbricazione. Ciò include:
Risolvendo questi problemi, i produttori possono realizzare componenti in alluminio con pareti sottili specifiche, dotate di resistenza e precisione adeguate.
Per assecondare la deformazione dei materiali in sezioni sottili, è importante seguire i seguenti passaggi:
I produttori possono migliorare la precisione e controllare le tolleranze nella produzione di sezioni sottili utilizzando queste tecniche per contrastare la deformazione.
R: Il limite inferiore per lo spessore della parete dei pezzi di alluminio lavorati è di circa 0.5 mm (0.020") - 1 mm (0.040"). Ciò dipende dalla lega di alluminio, dal design delle parti e dal processo di lavorazione utilizzato. Ad esempio, l'alluminio 6061 è comunemente utilizzato per pareti sottili fino a 0.5 mm. Le leghe più morbide lavorate con un tornio CNC potrebbero richiedere pareti più spesse per una produzione di successo.
R: Nella lavorazione CNC dell'alluminio, lo spessore minimo della parete ottenibile dipende dai processi di produzione in atto. Aumentare o limitare determinati fattori, come il tipo di macchina CNC (fresa, tornio o router), utensili da taglio, velocità del mandrino, velocità di avanzamento e utilizzo del refrigerante, può aiutare o ostacolare il processo. Ad esempio, un router CNC tende a tagliare pareti "più spesse" di una fresa CNC con un mandrino ad alta velocità e un refrigerante adeguato. Inoltre, è possibile che debbano essere implementate varie strategie di sgrossatura e finitura per mantenere la parete sottile che non è attorcigliata.
R: Nella lavorazione sono presenti diversi vincoli, tra cui: 1. Vibrazione: se un macchinista imposta la velocità del mandrino in modo errato e il pezzo in lavorazione ha un elevato rapporto tra spessore della parete e altezza, ciò può causare l'inizio della vibrazione della parete, che innesca vibrazioni. Le vibrazioni diventano permanenti, causando una scarsa finitura superficiale o il cedimento dell'intera parete. 2. Calore: i pezzi in lavorazione con basso spessore della parete si fondono a causa dell'azione di taglio della lama. Oltre alle vibrazioni della cavità vuota e alle vibrazioni della parete, ciò ostacola gravemente la stabilità del taglio del simposio. 3. Esaurimento dell'utensile: la maggior parte degli utensili ha un limite massimo di quanto escono dalla tolleranza, il che porta a potenziali enormi discrepanze nel taglio. 4. Gapping sostanziale: durante un ciclo macchina, il pezzo in lavorazione ha il potenziale di schiantarsi contro elementi come maschere superiori e travi trasversali, causando una deformazione da schiacciamento come una parete che si piega verso l'interno o crolla. 5. Geometria lavorata: Mantenere la tenuta con il pezzo in lavorazione al massimo ostacola la velocità di avanzamento effettiva, rendendo difficile mantenere caratteristiche di pareti sottili a 0.2 mm. La selezione di utensili, parametri di taglio e design di attrezzature corretti, combinati con le tecniche giuste, mitigheranno tutti i vincoli.
R: È evidente che la configurazione della parte di un pezzo determina la sezione minima della parete nella lavorazione CNC dell'alluminio. Ciò può includere: 1. Dimensioni della parte e forma 3D corrispondente 2. Supporto delle caratteristiche di supporto 3. Rapporto di aspetto tra altezza e spessore della parete 4. Altre caratteristiche di queste pareti sottili, come un albero troncato e la tolleranza, dovevano essere posizionate. Tolleranze richieste e finitura superficiale Con un supporto della parete adeguato e un corretto posizionamento della parte, un'attenta pianificazione e progettazione delle pareti sottili determinano una mancanza di rottura durante la lavorazione.
R: In teoria, si possono lavorare le pareti delle parti in alluminio in modo che siano più sottili del minimo consigliato, ma è sconsigliato. Le pareti più sottili (meno di 0.5 mm (0.020") tendono a deformarsi, rompersi e produrre una finitura superficiale scadente. Queste pareti potrebbero essere realizzabili quando si lavora con una fresa o un tornio CNC, ma potrebbe essere necessario ricorrere a misure speciali come dispositivi personalizzati o persino adottare misure incrementali per lavorare le pareti. Prima di procedere, è meglio parlare con la propria officina meccanica e verificare se ci sono preoccupazioni riguardo all'avere pareti molto sottili per il componente in questione.
R: In pratica, lo spessore minimo della parete realizzabile per quanto riguarda l'alluminio è inferiore a quello della plastica, ma è superiore a quello ottenibile con l'ottone. Ad esempio: – Alluminio: da 0.5 mm a 1 mm (da 0.020″ a 0.040″) – Plastica: da 0.762 mm a 1.27 mm (da 0.030″ a 0.050″) – Ottone: da 0.254 mm a 0.508 mm (da 0.010″ a 0.020″) Questi valori possono variare a seconda del grado del materiale e delle operazioni di taglio eseguite. D'altro canto, sono necessarie pareti molto più spesse quando si lavora l'acciaio inossidabile rispetto all'alluminio, perché l'acciaio inossidabile è più resistente e lavora più duramente.
R: Per una lavorazione CNC di successo di pareti sottili in alluminio, consiglio: 1. Utilizzare sempre utensili da taglio della migliore qualità disponibile con bordi affilati come rasoi; si preferisce il carburo al posto dell'HSS. 2. Selezionare parametri di taglio ottimali, che includono velocità del mandrino, velocità di avanzamento e profondità di taglio. 3. Utilizzare refrigerante sufficiente per gestire efficacemente il calore in eccesso. 4. Utilizzare materiale di supporto o attrezzature personalizzate per supportare le pareti sottili. 5. La fresatura concorde dovrebbe essere utilizzata per i tagli di finitura delle pareti sottili, poiché ciò riduce le forze di taglio durante le operazioni di lavorazione. 6. Adottare una tecnica di lavorazione adeguata. Ad esempio, la fresatura trocoidale dovrebbe essere utilizzata per scanalature e scanalature. 7. Regolare attentamente le profondità di taglio assiali e radiali. 8. Evitare angoli interni acuti; se possibile, utilizzare angoli con raggio piccolo. Seguire i suggerimenti di cui sopra dovrebbe aumentare sufficientemente le possibilità di lavorare con successo componenti di fusione a parete sottile per soddisfare le specifiche.
1. Determinazione dello spessore minimo del truciolo non tagliato nella lavorazione di precisione e micro per diversi materiali – Una revisione (2021)
2. Modello di previsione dello spessore di taglio per operazioni di microfresatura ed esame sperimentale della lavorazione di leghe ad alta entropia FeCoNiCrMn (2024)
3. Determinazione dello spessore minimo del truciolo non tagliato in diverse condizioni di lavorazione durante la microfresatura di Ti6484 (2024)
4. Lavorazione ad alta velocità dell'alluminio 2219 mediante tecnica di lubrificazione minima a vapore aggiunto con nanoparticelle (MQL) – Uno studio di caso (2023)
5. Fornitore leader di servizi di lavorazione CNC dell'alluminio in Cina

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →