

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Può essere anodizzato o elettroplaccato per aumentare la durata e la bellezza dell'alluminio. Diversi nei loro meccanismi, vantaggi e ambito di applicazione, entrambi tentano di migliorare le proprietà della superficie. In questo post del blog, confronteremo i processi di anodizzazione e elettroplaccatura analizzandone il funzionamento in più fasi. Esamineremo i metodi di interazione dei processi con la superficie dell'alluminio, i loro pro e contro e per quali usi sono più adatti. Settori come l'industria aerospaziale e dei beni di consumo trarrebbero vantaggio dalle loro applicazioni ideali. Alla fine, il pubblico comprenderà gli approcci abbastanza bene da conoscere le considerazioni da rispettare quando si seleziona un'opzione che soddisfi al meglio le proprie esigenze.
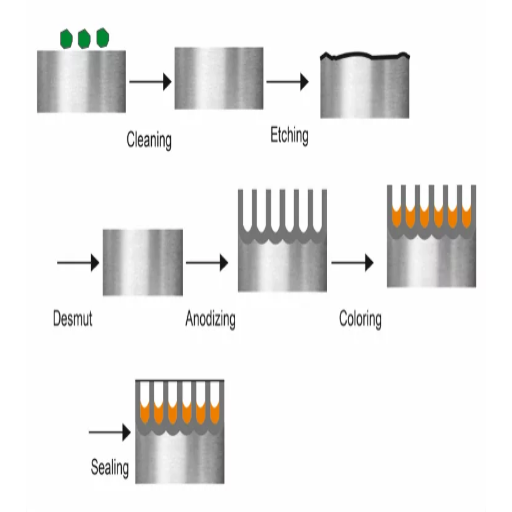
L'anodizzazione è definita come una procedura elettrochimica che aumenta la resistenza alla corrosione dell'alluminio migliorando lo strato di ossido esistente sulla sua superficie. L'operazione di anodizzazione richiede l'immersione dell'alluminio in un mezzo elettrolitico, solitamente composto da acido solforico, mentre una corrente elettrica viene fatta passare attraverso il mezzo. Il processo determina il controllo dell'ossidazione, con conseguente formazione di uno strato forte e protettivo che è parte dell'alluminio anziché essere un rivestimento. L'anodizzazione aumenta la durezza superficiale, rafforza la resistenza all'abrasione e consente la colorazione e la sigillatura. Pertanto, è ampiamente utilizzata per dispositivi aerospaziali, automobilistici e architettonici.
L'anodizzazione è un processo controllato che permette di ottenere uno spesso strato di ossido omogeneo su una determinata superficie di alluminio, aumentandone la resistenza alla corrosione. Questo strato anodico e non reattivo agisce passivamente sul substrato di alluminio, riducendo significativamente le possibilità di corrosione. Il rivestimento anodizzato è sottile per applicazioni decorative, con uno spessore che varia da 5 a 25 micron, mentre per applicazioni industriali o marine può raggiungere i 60 micron. Le superfici anodizzate possono anche essere sigillate con composti specifici per chiudere i pori, aumentando ulteriormente la resistenza alla corrosione e all'abrasione.
Uno degli elettroliti più essenziali utilizzati durante il processo di anodizzazione è l'acido solforico, che aiuta a formare uno strato di ossido controllato sulle superfici di alluminio. Durante il processo di anodizzazione, l'acido solforico fornisce una soluzione acidificata che consente all'elettricità di fluire attraverso il substrato di alluminio e di uscire dall'altro lato. Ciò determina la formazione di uno strato poroso di ossido di alluminio. La concentrazione di acido solforico è solitamente del 10-20% in peso e i processi vengono eseguiti a 20-25 gradi centigradi. La densità di corrente varia da 12 a 18 ampere per piede quadrato (ASF) a seconda dello spessore dello strato di ossido. Ciò consente l'uso controllato di acido solforico per ottenere risultati di qualità costante dai rivestimenti anodizzati e bilanciare contemporaneamente la crescita del rivestimento.
L'opzione perfetta per la resistenza all'usura è l'anodizzazione dura, poiché produce una superficie resistente in grado di sopportare grandi forze di attrito e meccaniche. Genera uno spesso strato di ossidazione duro sulle parti in alluminio, resistendo efficacemente ad abrasivi, materiali corrosivi e usura secolare in ambienti estremi. I parametri tecnici chiave per questa procedura includono anche temperature dell'elettrolita inferiori da trentadue a cinquanta gradi Fahrenheit (da zero a dieci gradi Celsius) e densità di corrente più elevate con ventiquattro-trentasei ampere per piede quadrato (ASF) per una maggiore durezza del rivestimento. Inoltre, i rivestimenti possono essere induriti a 60-70 sulla scala Rockwell C e avere uno spessore di 2-3 mils (50-75 micron), il che rende questa procedura di anodizzazione eccellente per aumentare la durata di componenti industriali e meccanici altamente sollecitati.
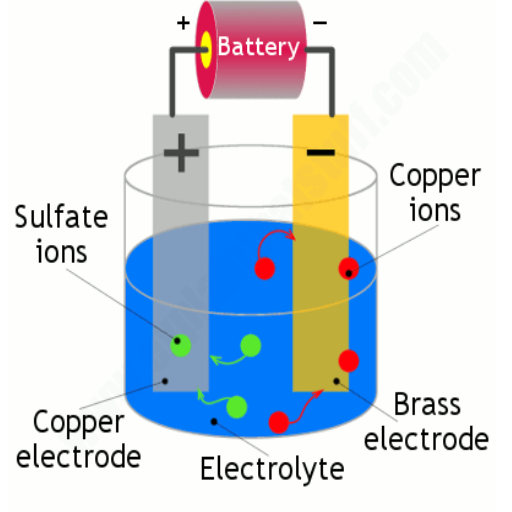
La galvanica prevede la copertura di una superficie con una finitura metallica e, in questo caso, l'alluminio viene placcato con una corrente elettrica per migliorarne la desiderabilità e le caratteristiche strutturali. La pulizia di manutenzione viene condotta in anticipo, strofinando ogni centimetro del pezzo di alluminio, poiché è di fondamentale importanza prendersi cura di ogni dettaglio per evitare una quantità minima di detriti che impedirebbero allo strato di metallo di aderire all'alluminio. La corrente elettrica fornita alla soluzione elettrolitica consente agli ioni metallici di legarsi alla superficie offerta, avvolgendo il substrato in un rivestimento costante. Cromo, nichel e oro vengono comunemente incorporati nel processo poiché forniscono caratteristiche metalliche diversificate e i loro scopi di distribuzione designati.
In questo primo segmento, viene descritto il processo di elettrodeposizione. È definito come la procedura di rivestimento di un substrato (come l'alluminio) con un sottile strato di metallo per migliorarne la resistenza alla corrosione, all'usura o l'aspetto. È composto da:
Preparazione della superficie
L'alluminio viene sottoposto a processi di spurgo e pulizia per creare una superficie liscia e uniforme su cui il metallo può essere fuso.
Composizione della soluzione elettrolitica
Viene assemblata una soluzione contenente ioni metallici. Una soluzione di solfato di nichel viene spesso utilizzata nella nichelatura.
Configurazione elettrica
Il substrato di alluminio è unito al catodo (porta negativa), mentre un anodo (porta positiva), costituito dal metallo di rivestimento, è immerso nella soluzione elettrolitica.
Parametri di galvanica
Densità di corrente: in genere è compresa tra 1 e 5 A/dm², a seconda dei materiali richiesti e dello spessore dello strato.
Tensione: impostata su 2-12 volt per garantire un deposito ininterrotto.
Temperatura: l'intervallo più strategico per la temperatura della soluzione elettrolitica per ottenere risultati ottimali è compreso tra 20°C e 60°C.
Tempo di placcatura: il tempo dipende dallo spessore desiderato, ma in media è compreso tra 10 e 60 minuti.
Durante la procedura, la corrente elettrica promuove la migrazione di ioni metallici, che si depositano e si legano alla superficie del rivestimento in alluminio, formando così uno strato forte e uniforme. Ciò consente requisiti applicativi personalizzati sia da una prospettiva funzionale che estetica.
La galvanica e la placcatura chimica sono tecniche per rimuovere materiali elettricamente conduttivi o trasferimenti utilizzando due tipi di elettrodi. Entrambi i metodi svolgono una funzione di rivestimento simile ma hanno diversi processi di esecuzione.
Galvanotecnica
La galvanoplastica si basa su una corrente elettrica esterna controllata che aiuta a depositare molecole metalliche sul substrato. Il metodo richiede che l'elettrodo sia immerso in un elettrolita mentre gli elettrodi controllano il flusso di corrente. I parametri essenziali della galvanoplastica fanno sì che la procedura vari in spessore, adesione e velocità di produzione rispetto alla tensione fornita all'impianto. Questi includono:
Tensione: la quantità è solitamente impostata tra 1 e 10 volt, a seconda del metallo e dell'uso previsto.
Densità di corrente: solitamente compresa tra 1 e 10 Ampere per decimetrio quadrato, distribuita in modo non uniforme.
Temperatura: la temperatura più comune è compresa tra 20 e 70 gradi Celsius, a seconda del processo.
Vantaggi: molto adatti all'industria in quanto ideali per produzioni su larga scala, garantiscono costi ragionevolmente bassi, adesione e velocità.
Limitazioni: potrebbero essere necessarie una configurazione iniziale più complessa dell'attrezzatura e altre fonti di alimentazione esterne.
Placcatura senza elettricità
A differenza della galvanica, la placcatura chimica non dipende da correnti elettriche esterne. Qualunque metallo venga depositato sulla superficie del materiale, si affiderà invece alla reazione chimica riduttiva della superficie affinché abbia luogo. L'ipofosfito di sodio, come agente riducente, utilizza una soluzione di placcatura chimica. I parametri chiave per la placcatura chimica includono:
Temperatura: generalmente impostata tra 70 e 90 gradi Celsius.
Intervallo di pH: da 4.5 a 9.0, in base al pH della specifica soluzione di placcatura e alle caratteristiche di rivestimento desiderate.
Velocità di deposizione: solitamente compresa tra 5 e 25 micrometri/ora.
Vantaggi: Depositi spessi possono essere placcati uniformemente anche sulle geometrie più complesse. Questo processo fornisce una migliore resistenza alla corrosione e non sono necessarie apparecchiature elettriche.
Limitazioni: velocità di deposizione più lenta rispetto alla galvanica, inoltre i materiali sono più costosi a causa delle soluzioni specializzate.
Differenze chiave
Meccanismo: la galvanica applica una corrente elettrica, mentre il processo di placcatura chimica avviene tramite una reazione chimica.
Copertura superficiale: la deposizione chimica garantisce uno spessore di placcatura più uniforme su superfici irregolari rispetto ad altre forme di deposizione.
Costo: mentre il costo delle attrezzature per la galvanica è elevato, il costo della soluzione per la galvanica chimica è generalmente più elevato.
Applicazioni: la galvanizzazione è il metodo di scelta per finiture decorative e resistenza all'usura. Tuttavia, la protezione dalla corrosione e i rivestimenti uniformi su design complessi sono meglio realizzati utilizzando la galvanizzazione chimica.
Entrambe le soluzioni presentano i rispettivi vantaggi e possono essere scelte a seconda dei requisiti di qualità della superficie, delle condizioni ambientali, delle proprietà del materiale, ecc.
Capisco che la nichelatura ha molteplici vantaggi rispetto alle parti in alluminio. Innanzitutto, migliora la resistenza alla corrosione stabilendo una barriera proattiva contro la degradazione dell'alluminio in ambienti fortemente corrosivi. In secondo luogo, aumenta la durezza superficiale dei componenti, aumentando così la resistenza all'impatto meccanico e all'attrito. Ciò è particolarmente importante in scenari ad alto attrito o portanti. Inoltre, la nichelatura semplifica la saldatura e la conduttività, migliorando i settori dell'elettronica e dell'elettricità.
Specifiche tecniche essenziali:
Spessore della placcatura: da 0.0005 a 0.005 pollici (da 12.7 a 127 micron) per garantire il compromesso ottimale tra robustezza e finezza.
Durezza: 400-600 Vickers (HV) per il nichel elettrodeposto, fino a 1000 HV per i tipi temprati.
Forza di adesione: >6700 psi per garantire una buona aderenza ai substrati in alluminio.
Resistenza alla corrosione: supera il test di nebbia salina (ASTM B117) per oltre 48 ore nelle giuste condizioni.
L'efficacia e i vantaggi tecnici della nichelatura la rendono un rivestimento altamente efficiente per le parti in alluminio.
L'anodizzazione e la galvanostegia sono processi di trattamento superficiale differenti, con obiettivi e approcci diversi. L'anodizzazione migliora l'aspetto dei componenti in alluminio soggetti a corrosione mediante un processo elettrolitico che ispessisce lo strato di ossido naturale. Aumenta la resistenza alla corrosione, la durata e le caratteristiche estetiche dell'oggetto, proteggendo principalmente il substrato anziché accumulare materiale. Al contrario, la galvanostegia aggiunge valore migliorando la resistenza all'usura, la conduttività o l'estetica di un componente, rivestendolo con un sottile strato di nichel, oro o cromo. Mentre l'anodizzazione è specifica per l'alluminio, la galvanostegia è utile per molti metalli e substrati. Inoltre, la finitura superficiale ottenuta con l'anodizzazione è opaca o colorata, mentre la galvanostegia produce solitamente una finitura lucida o metallica.
Gli strati di ossido, come quelli anodizzati, sono fortemente resistenti alla corrosione, non conduttivi e possono sopportare alte temperature di circa 600-800 °C di età di scansione, a seconda del materiale. Tali strati sono solitamente realizzati in materiali resistenti all'usura e hanno una durezza di 300-600 HV. Inoltre, lo spessore dell'ossido varia solitamente da 5 a 25 micron, progettato in modo che l'adesione al materiale di base sia forte e non sia necessario alcun ridimensionamento.
I rivestimenti metallici galvanici migliorano l'aspetto estetico, la conduttività e la durezza della superficie. Ad esempio, la galvanica di nichel raggiunge un'impressionante durezza di 150-500 HV e può sostenere temperature comprese tra 150-200 gradi Celsius. Anche lo spessore del rivestimento è soggetto a modifiche, variando da 5 a 50 micron, a seconda dell'uso del rivestimento. Inoltre, i rivestimenti metallici hanno il vantaggio di aderire a più substrati rispetto ai rivestimenti di ossido.
Tra le note critiche rientrano la necessità di valutare la resistenza alla corrosione, i requisiti di conduttività e il design estetico, oltre ad altri dettagli, come il costo del substrato e i fattori ambientali desiderati.
L'applicazione di rivestimenti come il nichel elettroplaccato offre maggiore durevolezza alle superfici in alluminio migliorando la corrosione, la durezza e la resistenza all'usura. Inoltre, i rivestimenti in nichel aumentano la durata dei prodotti in alluminio fornendo una forte schermatura da fattori ambientali come umidità, sostanze chimiche e sbalzi di temperatura. I normali rivestimenti elettroplaccati in nichel hanno una durezza di 150-500 HV, il che dimostra la loro capacità di resistere ai danni meccanici da usura.
Come la maggior parte dei rivestimenti elettrodeposti, questi resisteranno anche a temperature operative di circa 150-200 gradi Celsius, il che li rende adatti all'uso in ambienti moderatamente caldi. Di solito, lo spessore del rivestimento varia da 5 a 50 micron, a seconda dell'applicazione specifica e dei fattori ambientali. Questo intervallo è favorevole in quanto migliora le proprietà superficiali, garantendo al contempo che i vantaggi in termini di peso dell'alluminio non vengano compromessi.
Un altro punto degno di nota è che le prestazioni possono essere migliorate tramite lavori di post-trattamento, come il trattamento termico o la passivazione, che aumentano l'uniformità di adesione del rivestimento. Quando si prendono in considerazione soluzioni di rivestimento per superfici in alluminio, è fondamentale analizzare l'ambiente operativo, le proprietà funzionali previste e il costo complessivo per bilanciare adeguatamente prestazioni e durata.
Per quanto riguarda i costi di trattamento delle superfici, il mio massimo interesse risiede nell'equilibrio tra prestazioni e prezzo. Di solito, il valore del costo totale dipende dalla procedura di rivestimento, dalla difficoltà del materiale e dalla quantità di articoli da produrre. Ad esempio, l'anodizzazione dell'alluminio ha un prezzo di circa $ 5 - $ 10 per ogni piede quadrato di superficie, conferendo al prodotto una bellezza straordinaria e un'eccellente protezione contro la corrosione. Inoltre, un altro sostituto economico della verniciatura a polvere ha un prezzo compreso tra $ 2 e $ 5 per ogni piede quadrato e offre una buona sicurezza, insieme a una grande varietà di colori. Inoltre, i trattamenti di rivestimento PVD sono più costosi, circa 15-30 dollari al piede, ma forniscono una durezza e una resistenza all'usura molto maggiori.
Per i parametri tecnici, considero quanto segue:
Per ottenere le caratteristiche superficiali desiderate, è richiesta una profondità di lavorazione di 5-50 micron.
Fattori ambientali esposti come luce solare, umidità o altre sostanze chimiche determinano la soglia di durabilità.
Livello di trattamento eseguito prima che il pezzo sia affidabile in servizio dopo essere stato prodotto per esigenze specifiche.
Per trovare una soluzione ottimale è necessario studiare l'ambiente operativo, gli obiettivi funzionali e i costi del ciclo di vita.
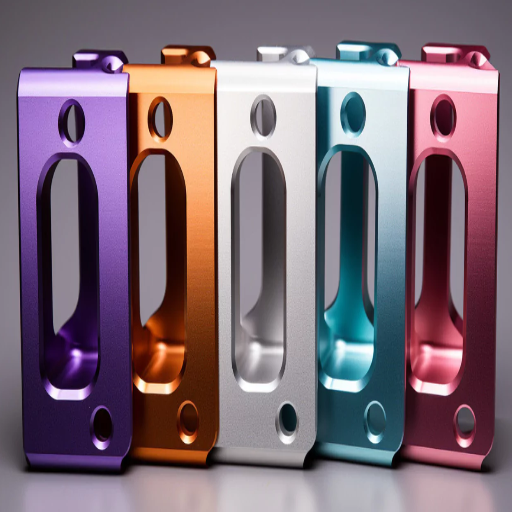
Esistono molti metodi di anodizzazione dell'alluminio, ognuno dei quali ha uno scopo specifico.
Tipo I (anodizzazione con acido cromico): questo metodo incorpora acido cromico, dando origine a un rivestimento di ossido più fine e debole. È più adatto per operazioni che necessitano di protezione dalla corrosione e danni minimi alla resistenza alla fatica, come i componenti aerospaziali.
Tipo II (anodizzazione con acido solforico): il tipo di anodizzazione più ampiamente utilizzato è l'acido solforico, che produce uno spesso e resistente rivestimento di ossido. Questo metodo è multiuso e richiede una buona resistenza superficiale alla corrosione e una tintura estetica.
Tipo III (anodizzazione dura): l'anodizzazione dura utilizza acido solforico a temperature più basse per generare un rivestimento di ossido spesso ultra-denso. È più adatto per processi che richiedono elevata resistenza all'usura e durata, come l'uso industriale e militare.
Le tipologie differiscono per caratteristiche superficiali, spessore e idoneità all'applicazione, il che implica la necessità di scegliere in base ai requisiti operativi e prestazionali.
Le caratteristiche, lo spessore, la resistenza e la durevolezza superiori alla media dell'anodizzazione di tipo III o dura la rendono particolarmente utile per componenti che operano in condizioni estreme.
Parametri di processo:
Elettrolita: si presenta sotto forma di soluzione di acido solforico.
Temperatura di esercizio: per gli strati di ossido densi, la temperatura è solitamente compresa tra 32 °C (0 °F) e 50 °C (10 °F).
Densità di corrente: la densità di corrente è compresa tra 23 e 37 ampere per piede quadrato (ASF) per una durezza ottimale.
Lo spessore del rivestimento varia da 0.002 pollici (50 micron) a 0.004 pollici (100 micron), a seconda dell'applicazione.
Durezza: con le leghe di alluminio, l'anodizzazione dura raggiunge 60-70 Rockwell C.
L'eccezionale resistenza all'usura protegge dall'abrasione. La resistenza alla corrosione migliorata prolunga la durata dei componenti: precisione dimensionale se controllata attentamente durante l'applicazione.
Vantaggi:
Componenti aerospaziali e militari che richiedono durata. Componenti di macchinari industriali esposti ad ambienti difficili e basse temperature. Settori medico e automobilistico che necessitano di prestazioni di lunga durata.
Le vendite, la ricerca e la pubblicazione di materiali e riviste mediche assorbono professionalità e responsabilità con la qualità dei materiali distribuiti. I sistemi medici richiedono il pieno funzionamento per garantire che vengano impiegati standard e misurazioni.
L'anodizzazione di tipo III garantisce prestazioni in grado di soddisfare esigenze ingegneristiche estreme, tenendo conto in modo appropriato di tutti i parametri e di altri fattori ambientali.
Le differenze tra l'anodizzazione con acido solforico e quella con acido cromico risiedono nei metodi di lavorazione, nelle caratteristiche degli strati e nelle applicazioni target.
Parametri di elaborazione:
L'anodizzazione con acido solforico utilizza una soluzione di acido solforico (dal 15 al 20%) a densità di corrente di 12 – 24 Aft² e temperature di 68 – 72 °F. Questo processo forma uno strato anodizzato sostanziale di circa 0.0001 – 0.001 pollici di spessore.
L'anodizzazione con acido cromico utilizza elettroliti di acido cromico a una concentrazione dal 2.5 al 3.5%, densità di corrente inferiori (1-5 A/ft²) e un intervallo di temperatura di 95 – 100 °F. Lo strato risultante è solitamente più sottile, fino a 0.0001 pollici.
Resistenza alla corrosione:
L'anodizzazione con acido solforico ha un'eccellente resistenza alla corrosione rispetto ad altri tipi di trattamento ed è utilizzata in vari prodotti industriali e di consumo.
L'anodizzazione con acido cromico ha una resistenza alla corrosione simile, tuttavia eccelle nelle applicazioni sensibili allo stress o alla fatica grazie allo strato di ossido flessibile che è più sottile e più durevole.
Preoccupazioni ambientali:
L'anodizzazione con acido solforico è meno dannosa per l'ambiente poiché l'acido cromico contiene cromo esavalente, una sostanza pericolosa e regolamentata che richiede notevoli metodi di gestione dei rifiuti.
applicazioni:
Anodizzazione con acido solforico: utilizzata per applicazioni relative a finiture colorate su parti decorative con moderata resistenza all'usura.
Anodizzazione con acido cromico: utilizzata per assemblaggi di componenti militari e aerospaziali ad elevata resistenza alla fatica o sensibili alle crepe.
Tali differenze determinerebbero la scelta della tecnica di anodizzazione tenendo conto di particolari fattori progettuali, operativi ed ecologici.
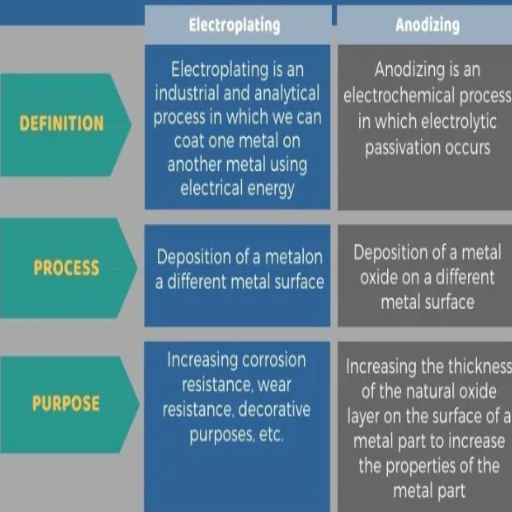
I vantaggi dell'anodizzazione e dell'elettrodeposizione dipendono dall'applicazione in questione. L'anodizzazione può indurire e resistere a uno strato di ossido metallico che si lega al metallo di base, offrendo una durata eccezionale e resistenza all'abrasione. Inoltre, consente colori vivaci e durevoli, specialmente sull'alluminio, consente l'indurimento superficiale in modo significativo senza aggiunta di volume e aumenta la durezza della superficie senza un notevole aumento di peso. Inoltre, è ecologica ed è un'anodizzazione con acido solforico in quanto non richiede sostanze super velenose.
L'elettrodeposizione conferisce una finitura altamente riflettente per scopi estetici e conduttivi con cromo, nichel, oro e metalli. Fornisce un effetto accattivante e protegge la struttura sottostante dalla corrosione; inoltre, migliora la superficie favorendo la conduttività, sebbene applicando un rivestimento più spesso e altri componenti ambientali problematici. Per decidere tra i due, si deve considerare cosa è più importante: durata, considerazioni sul peso, impatto ambientale o proprietà decorative e conduttive.
L'alluminio anodizzato possiede una superba resistenza all'usura a lungo termine grazie allo strato di ossido di alta qualità formato durante l'anodizzazione. La resistenza è notevolmente inferiore durante i primi 1-2 anni, ma i valori di durezza superficiale possono in seguito raggiungere da 300 a 600 HV sulla scala di durezza Vickers. È anche particolarmente suscettibile all'abrasione o ai danni superficiali dovuti all'uso prolungato a causa dello strato di ossido migliorato.
Lo spessore dello strato anodizzato, generalmente tra 10 e 25 micron per applicazioni generiche e fino a 50 micron per anodizzazione dura, è un parametro chiave che influenza la resistenza all'usura. Uno spessore dello strato maggiore riduce in genere il tasso di danni e usura. Altri elementi includono pori di tenuta (acqua calda, sigillatura con acetato di nichel), che proteggono lo strato da particelle estranee dannose, aumentandone al contempo la longevità in ambienti più difficili.
L'alluminio anodizzato è perfetto per componenti aerospaziali, automobilistici e industriali perché è ineguagliabile in termini di peso, resistente ai danni e all'usura e in grado di funzionare in applicazioni ad alto attrito. Tuttavia, la scelta del tipo di anodizzazione ottimale e l'impostazione dei parametri corretti sono fondamentali per ottenere l'equilibrio desiderato di peso, resistenza all'usura e durata.
I rivestimenti progettati per la protezione delle superfici sono una barriera contro la corrosione, l'usura e altri danni ambientali. A mio parere, la selezione del rivestimento dovrebbe prendere in considerazione l'uso e le caratteristiche richieste. Le opzioni standard sono l'anodizzazione, la verniciatura a polvere e la zincatura, ciascuna con vantaggi distinti. Ad esempio, l'anodizzazione è adatta per metalli leggeri come l'alluminio, il cui spessore può essere aumentato di 10-50 micron a seconda dei requisiti dell'applicazione. La verniciatura a polvere è caratterizzata al meglio da una durata superiore, resistenza agli urti e ampia scelta di colori. La zincatura è anche in cima alla classifica tra i rivestimenti che prevengono la ruggine applicando uno strato di zinco come strato protettivo. Considerazioni importanti sono la ruvidità della superficie, la forza dell'adesione e la quantità di esposizione ambientale, che, a loro volta, devono essere compatibili con le esigenze operative poste sul componente.
Fornitore leader di lavorazioni CNC dei metalli in Cina
A: L'anodizzazione e la galvanostegia sono processi elettrochimici che modificano la superficie dell'alluminio, ma differiscono per diversi aspetti chiave. L'anodizzazione crea uno strato protettivo di ossido sulla superficie dell'alluminio, mentre la galvanostegia prevede il deposito di un sottile strato di un altro metallo sulla superficie dell'alluminio. L'anodizzazione migliora le proprietà naturali dell'alluminio , mentre la galvanostegia aggiunge nuove proprietà al materiale di rivestimento.
R: L'anodizzazione dell'alluminio offre diversi vantaggi: aumenta la resistenza alla corrosione, migliora la resistenza all'usura, fornisce isolamento elettrico e migliora l'aspetto estetico delle parti in alluminio. Il rivestimento anodizzato è parte integrante della superficie metallica, rendendolo più durevole rispetto ad altri trattamenti superficiali. Inoltre, l'anodizzazione consente un'ampia gamma di opzioni di colore e può essere combinata con diverse finiture per effetti unici.
R: Alcuni svantaggi dell'anodizzazione includono: può essere applicata solo all'alluminio e alle sue leghe, il processo può alterare leggermente le dimensioni della parte, può essere più costosa di altri metodi di finitura e acidi o basi forti possono danneggiare lo strato anodizzato. Inoltre, il processo di anodizzazione coinvolge sostanze chimiche che richiedono una manipolazione e uno smaltimento attenti.
A: La galvanostegia consiste nel depositare un altro strato di metallo sulla superficie dell'alluminio, mentre l'anodizzazione crea uno strato di ossido a partire dall'alluminio stesso. Il processo di galvanostegia utilizza una fonte esterna di ioni metallici in una soluzione elettrolitica, mentre l'anodizzazione utilizza gli ioni metallici dell'anodo presenti nel componente in alluminio . La galvanostegia può essere applicata a diversi metalli, mentre l'anodizzazione è specifica per l'alluminio e le sue leghe.
R: I tipi comuni di placcatura in alluminio includono la placcatura in nichel, che fornisce una superficie impegnativa e resistente all'usura; la placcatura in rame, spesso utilizzata come strato di fondo per altre finiture; la placcatura in cromo, per una finitura brillante e decorativa; e la placcatura in oro, per la conduttività elettrica e la resistenza alla corrosione. La placcatura in zinco è talvolta utilizzata anche per le sue proprietà di protezione dalla corrosione sacrificale.
R: La tecnologia di anodizzazione differisce dalla verniciatura a polvere in diversi modi. L'anodizzazione è un processo elettrochimico che modifica la superficie dell'alluminio, mentre la verniciatura a polvere è un processo di finitura a secco che applica un rivestimento separato alla superficie metallica. Le finiture anodizzate sono in genere più sottili e più durevoli delle verniciature a polvere. Tuttavia, la verniciatura a polvere offre una gamma più ampia di colori e può essere applicata a vari materiali, non solo all'alluminio.
R: Sebbene sia possibile combinare anodizzazione ed elettrodeposizione su parti in alluminio, non è comune a causa di potenziali problemi di adesione. In genere, prima si esegue l'anodizzazione, seguita dall'elettrodeposizione. Tuttavia, ciò richiede un attento controllo del processo poiché il rivestimento anodizzato può interferire con il processo di elettrodeposizione. Nella maggior parte dei casi, i produttori scelgono l'anodizzazione o l'elettrodeposizione in base ai requisiti specifici della parte in alluminio e alla sua applicazione prevista.
R: Il punto di fusione relativamente basso dell'alluminio (circa 660°C o 1220°F) influisce sia sui processi di anodizzazione che di elettrodeposizione. Per l'anodizzazione, la temperatura massima del serbatoio di anodizzazione è limitata, influenzando la velocità e le caratteristiche della formazione dello strato di ossido. Nell'elettrodeposizione, il basso punto di fusione può causare problemi con alcuni processi di placcatura ad alta temperatura, portando potenzialmente a deformazioni o altri difetti nella parte in alluminio. Ecco perché un attento controllo della temperatura è fondamentale quando si lavora con l'alluminio in entrambi i metodi.

I processi di produzione sono piuttosto complessi e la scelta di un metodo di produzione è direttamente correlata
Leggi oltre →
Esistono due principali metodi di produzione per realizzare prototipi in plastica che la maggior parte delle persone trova utili
Leggi oltre →
In qualità di persona coinvolta o interessata alla progettazione e produzione di componenti in plastica,
Leggi oltre →