

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
L'usinage de la fibre de carbone exige un outillage spécialisé capable de résister à une abrasivité extrême sans écaillage ni délamination du stratifié. Les fraises HSS standard s'usent rapidement et une géométrie inadaptée provoque l'arrachement des fibres et des arêtes rugueuses. Cet article présente les matériaux, géométries et techniques d'outillage les plus performants pour réaliser des coupes nettes et précises dans les composites en fibre de carbone. Pour une analyse plus approfondie de l'outillage, des procédés et des bonnes pratiques, consultez notre guide complet sur l'usinage de la fibre de carbone.

Il est très important de choisir une machine CNC capable de garantir la rigidité, la tolérance et l'extraction de la poussière lors du travail sur la fibre de carbone. Parmi celles-ci, une machine CNC avec un châssis rigide serait favorable car elle serait capable de réduire les vibrations, permettant des coupes nettes et précises. De plus, en utilisant des routeurs qui fonctionnent à des vitesses de broche élevées, il est également recommandé d'utiliser des fraises spécialisées pour les composites. De plus, une élimination efficace de la poussière est essentielle après l'usinage, car la petite poussière créée par la coupe de la fibre de carbone est nocive si elle est inhalée et endommage les machines. Dans ce cas, les routeurs CNC à 3 ou 5 axes sont des machines de choix pour l'usinage de la fibre de carbone, car ils permettent de changer facilement d'outils en fonction du type de pièce à créer.
La qualité, l'efficacité et la précision du processus d'usinage sont directement affectées par la vitesse de la broche. Les opérations qui nécessitent des finitions de surface plus fines ainsi que des matériaux plus tendres sont optimales lorsque des vitesses de broche plus élevées sont utilisées lors de la découpe de surfaces détaillées, car cela améliore les détails et réduit les marques d'outil. En revanche, les matériaux plus durs et les opérations où la génération de chaleur doit être réduite au minimum préfèrent des vitesses de broche plus faibles car des vitesses plus élevées surchauffent l'outil et déforment le matériau. Un équilibre approprié entre les performances de coupe, la durée de vie de l'outil et la qualité de la pièce usinée est essentiel, ce qui rend la recherche de la meilleure vitesse de broche essentielle.
Le choix de l'outil de coupe approprié est un élément très important pour la précision et la productivité des opérations d'usinage. Les outils suivants sont importants :
Les propriétés du matériau, la finition requise et la nature de l'opération d'usinage déterminent le choix des outils pour des performances et une précision efficaces.

Les caractéristiques de l'outil et du substrat doivent être examinées afin d'adapter à la fois la vitesse d'avance et la vitesse de coupe lors du fraisage des plastiques techniques. Les vitesses de coupe doivent être maintenues plus basses pour aider à gérer la chaleur de l'outil et pour assurer une durée de vie plus longue de l'outil. Les vitesses d'avance internes doivent également être contrôlées afin d'éviter d'étouffer les fibres de coupe, ce qui entraînerait un effilochage. L'utilisation d'outils dotés de bords et de revêtements spécifiques aux composites aidera à surmonter ces défis. Contrôlez les paramètres de manière à ce que la contrainte dans les matériaux soit neutre ou positive et que les outils effectuent leur travail ; cela préserve l'intégrité du composite.
L'utilisation du diamant dans l'outillage permet une plus grande résistance et une plus grande précision par rapport aux méthodes conventionnelles. En raison de sa grande dureté, les outils s'usent beaucoup moins lors de la découpe et de l'usinage de ces matériaux. Cela conduit à une durée de vie plus longue et à des coûts de maintenance réduits. La meilleure rétention des bords se traduit par de meilleures performances avec des coupes plus nettes et moins de dommages à la pièce. Surtout, la conductivité thermique des outils diamantés permet de disperser la chaleur et de réduire en fin de compte le risque d'endommagement de la résine dans les composites. Ces avantages offrent de nombreuses raisons pour lesquelles l'outillage diamanté est l'outil idéal pour une utilisation dans la fabrication de pointe où une production en plus grande quantité est nécessaire.
Les fraises abrasives sont fondamentales pour les usineurs de matériaux composites en raison de la grande variété de tâches et de la complexité de la fabrication à réaliser. Ces fraises sont spécialement conçues avec des revêtements abrasifs ou des particules déjà intégrées qui, sans subir de pertes importantes, peuvent couper des matériaux composites extrêmement résistants. Les fraises réduisent également les risques d'arrachement des fibres et d'endommagement de la surface, offrant ainsi des surfaces de haute qualité sur les pièces usinées. De plus, le fait que les fraises soient très résistantes à la chaleur et à l'usure les rend indispensables dans les industries aérospatiale et automobile où ces deux facteurs sont extrêmement importants.

Le plus grand obstacle à la découpe de la fibre de carbone est la délamination due à la construction du matériau. La délamination peut se produire lorsque la technique de découpe ou les outils utilisés ne sont pas particuliers, ce qui conduit à l'expansion des couches, ce qui compromet la résistance du composant en carbone dans la structure composite en carbone. Des mesures doivent donc être prises pour traiter ce problème en utilisant des fraises abrasives ou des lames diamantées car elles réduisent la quantité de contrainte appliquée au matériau. Pour garantir une bonne finition tout en obtenant un polissage, il faut maintenir des vitesses de coupe appropriées ainsi qu'une géométrie d'outil conçue pour supprimer l'arrachement des fibres, tout en ayant des quantités égales d'effilochage. Une surveillance et un entretien continus des outils de coupe contribuent grandement à garantir la qualité.
L'exposition à la poussière de fibre de carbone peut avoir des conséquences néfastes sur la santé, ce qui nécessite une stratégie solide non seulement en matière de protection individuelle, mais également en matière de contrôle de la poussière. Les composites en fibre de carbone utilisés sont capables de suspendre des particules qui peuvent provoquer une irritation de la peau, des yeux et du système respiratoire. En cas d'exposition prolongée, des problèmes de santé plus graves peuvent survenir. Pour un air propre, les systèmes de ventilation sont fondamentaux car ils sont efficaces pour capturer les particules fines de poussière à l'aide de filtres à air à haute efficacité (HEPA). De plus, d'autres systèmes d'extraction localisés comme les hottes aspirantes et les tables aspirantes peuvent être utilisés pendant les processus de découpe ou d'usinage pour limiter la possibilité de contamination de l'air par des particules fines.
L'utilisation d'équipements de protection individuelle (EPI) est également essentielle pour protéger les travailleurs en limitant le degré d'exposition. L'un des EPI les plus importants est le masque de repos, compte tenu de la filtration des particules fines, des lunettes de protection et des gants pour la peau afin d'éviter une exposition directe. Les employeurs doivent veiller à ce que la formation sur la propreté du lieu de travail soit prioritaire, ainsi que l'utilisation et les pratiques correctes des EPI. Lorsque des mesures de sécurité renforcées sont en place, des mesures antistatiques doivent être mises en place car la poussière de fibre de carbone est potentiellement dangereuse dans les systèmes électriques. En utilisant des EPI, des contrôles techniques et des stratégies administratives, le risque que représente la poussière de fibre de carbone peut être atténué.
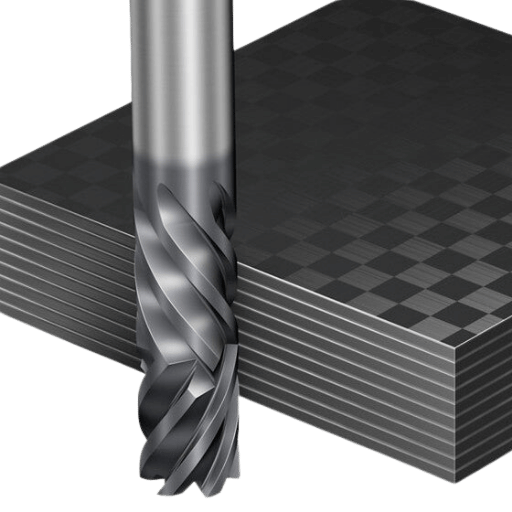
L'utilisation d'un liquide de refroidissement lors de l'usinage de pièces en fibre de carbone permet d'améliorer la durée de vie des outils et l'efficacité de coupe en réduisant considérablement la chaleur générée pendant l'opération, tout en garantissant une usure contrôlée des outils utilisés. Les propriétés de la fibre de carbone la rendent très abrasive, ce qui nécessite beaucoup de force de coupe et de chaleur, ce qui entraîne une dégradation très rapide des outils, ce qui entraîne de mauvaises performances et des coûts plus élevés pour l'entreprise. Bien que le liquide de refroidissement standard ne soit pas privilégié en raison du risque d'endommagement du matériau et de contamination, d'autres méthodes telles que les systèmes de brumisation ou le liquide de refroidissement à air froid permettent une gestion optimale de la chaleur sans endommager le matériau. De telles techniques améliorent les capacités de refroidissement des machines, prolongeant ainsi la durée de vie des outils utilisés tout en garantissant une qualité d'usinage meilleure et constante.
Il est essentiel de veiller à utiliser le bon matériau d'outillage afin d'éviter l'abrasion et l'usure lors de l'usinage de la fibre de carbone. Les meilleures options comprennent des outils avec des revêtements de type diamant (DLC) ainsi que du diamant polycristallin (PCD) qui offrent une résistance à l'usure exceptionnelle, offrant une grande durabilité lors du passage dans des matériaux hautement abrasifs. En outre, lorsque les vitesses d'avance sont maintenues à leurs niveaux optimaux, les vitesses de coupe doivent également être réduites pour garantir un temps de contact et une usure moindres de l'outil. Il est également important d'inspecter fréquemment les outils utilisés, en particulier après des opérations importantes, et de les remplacer si nécessaire, afin d'éviter de mauvaises performances et une forte dégradation. Cela permet à l'entreprise d'offrir une meilleure efficacité d'usinage et de prolonger le cycle de vie des outils utilisés.

La fibre de carbone est utilisée dans l'industrie automobile, en particulier pour les voitures de luxe et de performance. Cela est rendu possible par le rapport résistance/poids remarquablement amélioré de la fibre de carbone par rapport aux matériaux conventionnels. Les panneaux de carrosserie, les composants du châssis et les arbres de transmission sont fabriqués en fibre de carbone pour améliorer l'économie de carburant car le poids total du véhicule est minimisé. De plus, la rigidité et la robustesse offrent l'intégrité structurelle et le contrôle nécessaires au bon fonctionnement du véhicule, ce qui le rend adapté aux voitures de sport et autres modèles haut de gamme. Les propriétés inhabituelles de la fibre de carbone, qui résistent à la corrosion et à l'exposition à l'environnement, garantissent une fiabilité à long terme. Ces facteurs expliquent pourquoi la fibre de carbone est considérée comme l'un des matériaux les plus avancés de l'ingénierie automobile.
Les composites CFRP sont devenus des matériaux essentiels dans le secteur aérospatial, car leur rapport résistance/poids surpasse celui d'autres matériaux comme l'aluminium et l'acier. Ces matériaux sont largement utilisés dans la fabrication de pièces cruciales de la structure des avions, comme les sections de fuselage, les ailes et la construction de la queue. En réduisant le poids total de l'avion, les CFRP améliorent la consommation de carburant et l'autonomie. De plus, une résistance thermique élevée et une plus grande tolérance à la fatigue garantissent les performances et la sécurité lors d'opérations difficiles. Cela fait des CFRP un matériau très important dans l'ingénierie aérospatiale.
Les fibres conductrices progressent considérablement grâce à leur interface avec les nouvelles technologies telles que l'électronique portable, les textiles intelligents et les capteurs flexibles. Il s'agit notamment des fibres polymères revêtues de métal et des polymères intrinsèquement conducteurs qui permettent aux tissus de transmettre sans effort des signaux électriques en tant qu'éléments de support pour les systèmes de surveillance de la santé et les vêtements réactifs. D'autres développements se concentrent également sur l'amélioration de la conductivité, de la durabilité et de la flexibilité des fibres de carbone afin qu'elles puissent fonctionner de manière constante dans diverses conditions. En outre, le développement de fibres conductrices biocompatibles a élargi leur utilisation dans le domaine médical, comme dans les capteurs implantables et l'ingénierie tissulaire, soulignant leur rôle dans la science des nouveaux matériaux.
R : La méthode d'usinage des composites en fibre de carbone est très différente des techniques utilisées pour l'usinage des métaux. La fibre de carbone est composée de longues chaînes d'atomes de carbone imbriqués, ce qui la rend plus abrasive et plus susceptible de se délaminer. En raison de l'absence de capacité de conduction thermique du métal, la fibre de carbone accumule de la chaleur pendant l'usinage, ce qui peut poser des problèmes. Les outils et les techniques doivent être adaptés afin d'éviter de nuire aux propriétés mécaniques du matériau et des précautions particulières doivent être prises avec les respirateurs, car les particules peuvent être nocives. De plus, le contrôle de la fumée est essentiel car l'inhalation de particules de poussière peut causer des dommages.
R : La fraise la plus adaptée à l'usinage de la fibre de carbone est généralement une fraise en carbure. Ces fraises particulières sont suffisamment durables pour supporter l'usure constante due à la nature grossière de la fibre de carbone. Les fraises en carbure sont essentielles pour couper la fibre de carbone car elles conservent leurs bords tranchants beaucoup plus longtemps que les outils de coupe en métal normaux. Les fraises à revêtement diamanté ou les fraises à diamant polycristallin (PCD) sont également de bonnes fraises pour la fibre de carbone, en particulier lorsque des niveaux de performance plus élevés sont requis. Ces fraises sont extrêmement durables et conservent leur tranchant pendant de longues périodes, ce qui offre un grand avantage dans l'usinage de la fibre de carbone.
R : Pour éviter le délaminage lors de la découpe de feuilles de fibre de carbone, pensez aux points suivants : n'oubliez jamais d'utiliser des outils de coupe tranchants et spécialement fabriqués en carbure pour les composites. Maintenez également des vitesses d'avance plus lentes avec un outil à broche à grande vitesse. Concentrez-vous sur une planification appropriée du parcours de l'outil pour réduire les forces agissant sur le matériau. Utilisez des panneaux de support sacrificiels pour un soutien supplémentaire à la fibre de carbone. Des routeurs à compression peuvent également être utilisés lors de la découpe de coupes déformées. Les routeurs à compression devraient également aider pour les coupes traversantes. En outre, il est également nécessaire de nettoyer les coupes qui génèrent un minimum de chaleur sur la surface de la fibre de carbone. De plus, certains machinistes avancés appliquent des revêtements spéciaux ou du ruban adhésif sur la surface afin d'atténuer l'effilochage et le délaminage pendant l'action de coupe.
R : Lors de l'usinage de composites en fibre de carbone, les risques associés pour la santé et la sécurité doivent être pris en compte à tout moment. Un masque anti-poussière ou un respirateur doit être équipé pour empêcher l'inhalation de toutes sortes de particules, des particules de fibre de carbone aux autres substances nocives. Utilisez des systèmes efficaces de collecte de poussière pour réduire la concentration de particules dans l'atmosphère. Des lunettes de sécurité grossissantes et des gants doivent être portés pour se protéger des dangers des fibres éclatées qui pénètrent dans les yeux ou la peau. Une ventilation mécanique du lieu de travail doit être organisée. Une fois l'usinage terminé, la zone de travail doit être aspirée, avec le filtre HEPA fixé. La zone ne doit jamais être lavée à l'air comprimé car cela crée un désordre en déplaçant la saleté vers d'autres zones. Gardez à l'esprit la possibilité d'accumulation d'électricité statique et appliquez des mesures de mise à la terre appropriées.
R : Pour percer correctement les composites en fibre de carbone, une vitesse de perçage modérée est nécessaire afin d'éviter l'accumulation de chaleur et le délaminage. En général, les vitesses de broche plus élevées d'environ 3,000 6,000 à 10,000 XNUMX tr/min avec des vitesses d'avance faibles sont préférées, mais la vitesse spécifique est dictée par l'épaisseur du matériau et la taille du foret qui sera utilisé. Pour les trous de petit diamètre inférieurs à six millimètres, les vitesses peuvent aller jusqu'à XNUMX XNUMX tr/min. Il est important de comprendre qu'on ne peut jamais se tromper en commençant lentement et en progressant progressivement. De plus, l'utilisation d'une méthode de perçage par peck avec des forets en carbure de haute qualité permet d'obtenir une expérience de perçage plus fluide sans endommager le composant.
R : Certaines méthodes d'usinage conventionnelles des métaux peuvent être adaptées au tournage de la fibre de carbone, mais il n'est pas conseillé de les utiliser telles quelles. Certains aspects de l'usinage de la fibre de carbone sont différents, d'où la nécessité d'adapter les outils et les méthodes. Lors du tournage, il est conseillé d'utiliser des outils spécialement conçus pour les composites, qui sont dotés de pointes en carbure ou en diamant. Augmentez la vitesse de coupe et diminuez les vitesses d'avance par rapport à celles utilisées sur les métaux. Utilisez un refroidissement et un dépoussiérage adéquats. L'axe du tour doit être positionné de manière à amortir au minimum les vibrations, car cela pourrait entraîner un délaminage de la fibre de carbone. De plus, les arêtes de coupe doivent être maintenues très affûtées, car il est presque impossible d'usiner et d'obtenir une bonne finition de surface sur des matériaux en fibre de carbone avec des outils émoussés.
R : Les composites en fibre de carbone peuvent être affectés par la chaleur pendant l'usinage, en particulier pendant les premières étapes de fabrication des pièces. L'important ici est d'éviter une accumulation excessive de chaleur, car la chaleur générée peut ramollir ou endommager la matrice de résine, entraînant des causes telles que le délaminage, le gauchissement ou d'autres altérations des propriétés mécaniques. Pour éviter la surchauffe, utilisez des plaquettes de coupe tranchantes avec moins de frottement sur le composite, comme des outils spéciaux en carbure revêtu. Utilisez des vitesses d'avance plus faibles avec des vitesses de coupe plus élevées pour contrôler l'accumulation de chaleur. Évitez d'utiliser des liquides de refroidissement solubles dans l'eau, car certains composites en fibre de carbone sont hygroscopiques. Utilisez plutôt de l'air comme moyen de refroidissement. Cependant, les trajectoires d'outils pour l'usinage doivent également être programmées correctement pour s'adapter au chauffage des zones de coupe. Enfin, utilisez des outils revêtus de diamant en raison de leur capacité à évacuer la chaleur plus efficacement.
1. Réduction de l'usure des outils grâce au fraisage directionnel basé sur l'angle de coupe dans l'usinage de polymères renforcés de fibres de carbone
2. L'utilisation de techniques d'intelligence artificielle dans l'investigation et l'analyse de la rugosité de surface dans l'usinage de composites polymères renforcés de fibres de carbone doit être utilisée pour améliorer la précision de leur travail.
3. Sélection des outils pour l'usinage des bords des pièces en fibre de carbone
4. Évaluation de l'usure des forets HSS revêtus de diamant CVD utilisés dans la découpe de plastiques renforcés de fibres de carbone (PRFC)
5. Tendances et enjeux actuels dans l'usinage des stratifiés composites polymères renforcés de fibres de carbone
Fournisseur leader de services d'usinage de fibres de carbone en Chine

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →