

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Grâce à sa légèreté et à son faible coût, l'extrusion d'aluminium est un procédé essentiel pour la fabrication de composants industriels. Cependant, elle présente également des inconvénients. Cet article expose ces inconvénients afin d'informer pleinement les ingénieurs concepteurs et les chefs de projet. Les procédés abordés tiennent compte des contraintes liées aux matériaux, des coûts de production et des difficultés d'application, offrant ainsi au lecteur les informations indispensables pour faire des choix éclairés concernant ses processus de fabrication.

Limiter la résistance des matériaux
Les profilés en aluminium ont une résistance moindre que l'acier ou d'autres substituts métalliques. Ils ne sont donc pas adaptés aux situations qui nécessitent des capacités de charge élevées ainsi qu'une résistance structurelle supérieure.
Capacité à résister à des températures élevées
L’utilisation de l’aluminium est limitée dans les environnements à haute température en raison de son point de fusion bas et de sa perte de résistance à haute température.
Dépenses d'usinage
Même si l'aluminium est abondant, les coûts associés à l'outillage ou aux machines d'extrusion pour les séries de production à faible volume peuvent le rendre économiquement défavorable.
Limitations ou restrictions spécifiques aux applications et aux fonctions
La méthode est moins efficace pour les géométries complexes ayant un très haut degré de précision, alors que des méthodes alternatives peuvent être plus efficaces.
Le procédé d'extrusion consiste à appliquer une pression sur un métal, comme l'aluminium, pour le faire passer à travers une matrice, qui découpe une section spécifique en forme de croix. En raison de son efficacité dans la création de profils uniformes, cette méthode est largement utilisée dans les industries d'extrusion qui, dans les composants structurels, dépendent fortement de l'efficacité. Les étapes importantes comprennent le chauffage du matériau (si nécessaire), son chargement dans une presse d'extrusion et l'utilisation de la pression hydraulique pour le pousser à travers la matrice. Après refroidissement, le produit est coupé à la longueur souhaitée et, si nécessaire, fini par des processus supplémentaires tels que l'anodisation ou l'usinage. En raison de ses multiples efficacités, cette méthode est préférée pour créer des composants très durables.
L'état de surface des pièces moulées par extrusion dépend de nombreux facteurs, notamment la configuration de la filière, les caractéristiques du matériau, les paramètres de procédé et le niveau de technologie. Les progrès technologiques ont permis d'améliorer considérablement la qualité de l'état de surface des composants. À titre d'exemple, les profilés en aluminium avec filières polies peuvent atteindre une rugosité de surface (Ra) de 0.8 µm. Un tel degré de lissage est essentiel dans les secteurs de l'aérospatiale et de l'automobile , où des surfaces lisses contribuent à l'aérodynamisme et à l'esthétique.
Parmi les facteurs opérationnels, le contrôle de la vitesse et de la température d'extrusion est également important. L'augmentation de la vitesse d'extrusion peut entraîner des défauts de surface tels que des lignes transversales ou des lignes de matrice, tandis que le contrôle de la température peut les atténuer. Les tolérances sur les imperfections dans l'anodisation post-extrusion, le revêtement par poudre et d'autres traitements peuvent également améliorer la qualité de surface et offrir des caractéristiques supplémentaires telles que la résistance à la corrosion.
De plus, le type de matériau a une influence considérable sur la finition. Les alliages plus tendres, comme l'aluminium 6063, sont plus fréquemment utilisés dans les projets hautement polis, car ils peuvent être extrudés à travers une matrice avec une finition de surface plus élevée sans être endommagés. Ces facteurs garantissent que l'industrie moderne du moulage par extrusion répondra aux exigences toujours croissantes en matière de surfaces lisses, uniformes et durables.
Bien que l'aluminium offre de nombreux avantages, il présente également certains inconvénients qui doivent être pris en compte en fonction de l'application spécifique. Voici un aperçu des inconvénients les plus critiques :
Faiblesse par rapport à l'acier
Vulnérabilité aux bosses et aux rayures
Resistance à la fatigue
Dilatation thermique et conductivité
Problèmes de coûts
Certaines régions à haut risque de corrosion
Applicabilité réduite pour les températures élevées
Faible soudabilité pour certains alliages
Connaître ces contraintes aide les ingénieurs et les concepteurs à optimiser l’utilisation de l’aluminium tout en atténuant ses faiblesses.
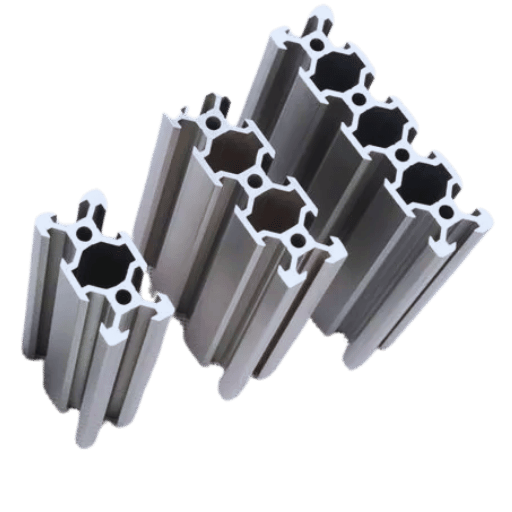
Lors de l'extrusion, la structure granulaire de l'aluminium s'aligne dans le sens du processus, ce qui modifie ses propriétés mécaniques. Cet alignement accroît la résistance et la ductilité dans cette direction, rendant le métal adapté aux applications exigeant une certaine capacité de charge. Cependant, il peut également réduire la résistance perpendiculairement à la direction d'extrusion, conférant ainsi au matériau une anisotropie. Certains traitements thermiques appliqués pendant l'extrusion, comme le chauffage du fluide d'extrusion pour améliorer sa fluidité, peuvent également modifier la dureté et l'état de revenu en fonction de l'alliage et de la vitesse de refroidissement.
Les propriétés mécaniques des alliages, qui déterminent leur aptitude à la transformation par déformation, sont le résultat de la composition, de la microstructure et des conditions de transformation des alliages. La déformation est particulièrement favorable dans les alliages à haut degré de ductilité, comme l'aluminium, le cuivre et certaines nuances d'acier, en raison de leur capacité à subir une déformation plastique importante sans rupture. Les alliages d'aluminium, par exemple 6061 et 7075, sont souvent choisis dans les cas où il faut un équilibre réalisable entre maniabilité et résistance.
Les recherches suggèrent que certains éléments d'alliage, comme le magnésium dans les alliages d'aluminium ou le nickel dans l'acier, influencent significativement le comportement à la déformation. Par exemple, le magnésium accroît l'efficacité de l'écrouissage tandis que le nickel améliore la ténacité et la stabilité thermique . De plus, la température de déformation a un impact considérable sur les performances du matériau. La mise en forme à haute température, notamment au-dessus de la température de recristallisation (déformation à chaud), permet une meilleure formabilité tout en minimisant le risque de fissuration. En revanche, la déformation à froid, en dessous de la température de recristallisation, augmente la résistance par écrouissage, mais elle est généralement plus brutale.
Les recherches montrent que certains alliages sont extrêmement polyvalents face à différents types de déformation. Par exemple, il semblerait que l'acier inoxydable 316 conserve près de 90 % de sa résistance à la traction après laminage à froid, ce qui le rend idéal pour les environnements extrêmes. Si les alliages de magnésium à température ambiante sont peu ductiles, ceux travaillés à chaud à plus de 300 °C deviennent plus malléables, ce qui favorise leur utilisation dans la fabrication de composants structuraux légers. L'amélioration des propriétés des matériaux nécessite toutefois une optimisation plus poussée des procédés de déformation, notamment par le contrôle des vitesses de déformation et l'adaptation de la forme des matrices aux exigences techniques spécifiques.
Le choix des alliages d'aluminium est principalement influencé par leurs caractéristiques mécaniques, leur résistance à la corrosion et leur soudabilité en fonction de leur utilisation prévue. Pour les applications structurelles, les alliages des séries 7xxx et 2xxx sont préférés car ils présentent des rapports résistance/poids plus élevés ainsi que de bonnes propriétés structurelles. Cependant, les alliages de la série 5xxx ayant une grande résistance à la corrosion sont fréquemment utilisés dans les environnements marins et chimiques. De plus, les alliages de la série 6xxx sont enclins à être utilisés en raison de leurs propriétés combinées, ce qui les rend utiles pour l'industrie automobile et la construction de bâtiments. La relative simplicité de fabrication et la compatibilité d'un alliage avec une certaine technique de traitement, l'extrusion ou le laminage, par exemple, sont également des critères de sélection très importants, garantissant la conformité aux besoins de fabrication et d'ingénierie.
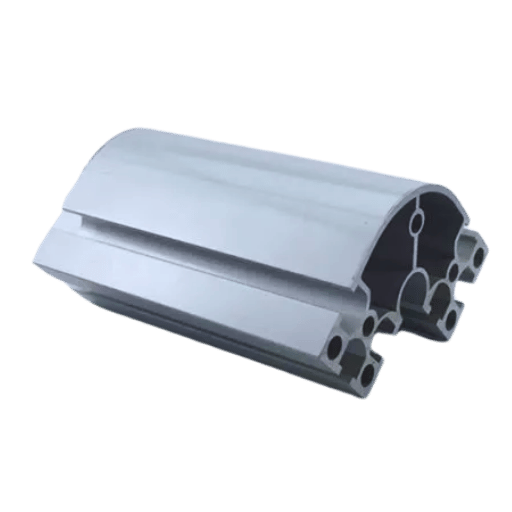
La conception des filières d'extrusion destinées aux profilés en aluminium sur mesure soulève de nombreux problèmes techniques qui exigent à la fois précision et expérience. Les concepteurs doivent gérer des formes complexes, des tolérances strictes et des états de surface précis, en s'appuyant sur des stratégies d'ingénierie et de modélisation numérique. Par exemple, des angles aigus et des parois épaisses peuvent engendrer un déséquilibre du flux de matière, susceptible de provoquer des défauts tels que des déformations et des fissures.
Un facteur important dans la conception des filières d'extrusion est le débit de l'alliage d'aluminium. Un déséquilibre de débit négatif provoque une différence de pression qui perturbe la qualité et la précision dimensionnelle du produit. Les simulations CFD (Computational Fluid Dynamics) sont souvent utilisées pour estimer et optimiser le débit dans la filière pour une distribution uniforme de la vitesse.
De plus, l'usure et les contraintes thermiques des matrices, qui déterminent les performances et la durabilité de la matrice au fil du temps, sont d'autres facteurs critiques à prendre en compte. De plus, le traitement de nitruration des alliages d'acier à haute résistance peut contribuer à augmenter dans une certaine mesure le cycle de vie des matrices. Les données de l'industrie indiquent une réduction allant jusqu'à 15 % des temps d'arrêt de production grâce à des systèmes de refroidissement améliorés et à des matériaux de matrice avancés.
Les approches modernes telles que la fabrication additive et l’impression 3D ont transformé le prototypage de matrices en permettant des cycles plus rapides et des conceptions de formes plus complexes. Ces avancées nécessitent des compétences spécialisées et des investissements en capital, qui ont tendance à constituer des obstacles pour les petites entreprises.
Variabilité dimensionnelle
Défauts de surface
Le taux d'extrusion et le débit de métal sont des facteurs déterminants dans les procédés d'extrusion d'aluminium, influençant la qualité du produit et l'efficacité de la production. Comme indiqué précédemment, les propriétés du matériau, notamment la résistance, l'état de surface et la précision dimensionnelle du produit fini, sont affectées par le taux d'extrusion, qui correspond au rapport entre la surface de la section transversale de la billette et celle du profilé extrudé. Des taux d'extrusion plus élevés favorisent généralement de meilleures propriétés mécaniques et une structure granulaire plus fine grâce à une formation accrue de grains de ferrite allongés, mais peuvent nécessiter des pressions d'extrusion plus importantes, entraînant une usure accrue des outils et des matrices au fil du temps.
Cependant, le flux de métal doit être maîtrisé, car il s'agit d'un autre aspect important de l'extrusion qui doit être contrôlé pour obtenir des résultats constants. Un flux irrégulier peut engendrer des défauts tels que des déformations, des variations dimensionnelles ou des porosités internes. La capacité à prédire et à optimiser le comportement du flux de métal a été renforcée par les progrès technologiques, notamment la simulation par éléments finis et la surveillance des procédés en temps réel. Selon des recherches récentes menées dans le secteur, l'optimisation du flux de métal a permis de réduire les pertes de matières premières jusqu'à 15 % , et d'améliorer le temps de cycle des procédés jusqu'à 20 %.
La gestion de la température est également cruciale pour obtenir un contrôle efficace du rapport d'extrusion et du flux de métal. Les billettes, ainsi que les matrices, doivent être préchauffées à une température constante afin qu'elles ne créent pas de gradients thermiques qui pourraient entraver le flux de métal et créer des défauts dans le produit. De plus, les lubrifiants et les revêtements de matrices modernes ont amélioré le contrôle du flux de métal en réduisant les frottements et les défauts de surface. L'application de ces nouvelles techniques, en combinaison avec les connaissances en matière de contrôle des processus, permettra d'améliorer les objectifs et l'efficacité ainsi que l'efficience de la production.
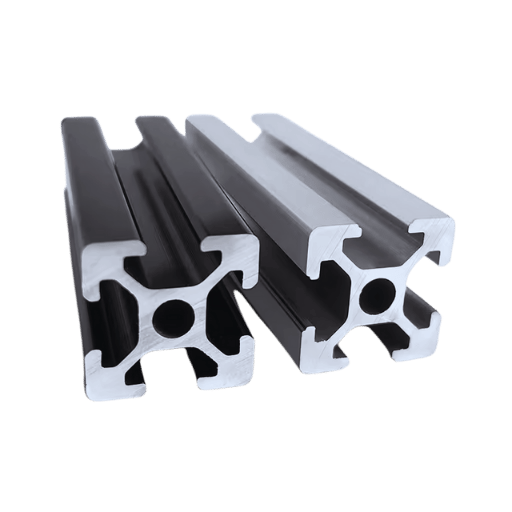
Sens du flux de matière
Force requise
Efficacité dans le flux de métal
Conception de l'équipement
Régulation de la température
Adéquation aux applications
Comprendre les différences permet aux fabricants de choisir le processus d’extrusion approprié pour les matériaux en fonction de leurs caractéristiques, du produit souhaité et des pendentifs économiques.
L'extrusion à chaud et à froid sont les deux types de procédés les plus courants pour le formage des métaux et diffèrent considérablement en termes de température de fonctionnement, de propriétés des matériaux ainsi que de leur application.
Température de fonctionnement
Propriétés matérielles
Efficacité énergétique et outillage
Applications
Vitesse et coût de production
Connaissant ces informations, les fabricants peuvent choisir le procédé qui convient le mieux à leur projet pour un équilibre parfait entre matériau, efficacité et coût.
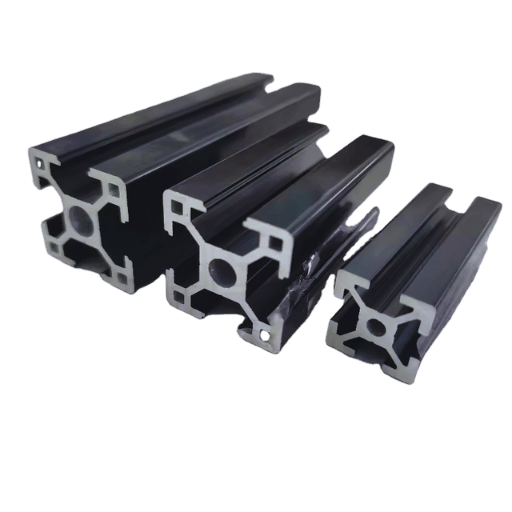
L'extrusion d'aluminium améliore de manière optimale les processus de production d'une entreprise grâce à ses composants légers, flexibles et résistants. Elle permet de concevoir des formes spécifiques tout en garantissant que le produit final est à la fois personnalisé et structurellement solide. De plus, cette technique améliore la productivité en minimisant l'utilisation excessive de matériaux, éliminant souvent la nécessité d'opérations secondaires complexes. Dans d'autres secteurs tels que la construction, l'aérospatiale et l'automobile, l'aluminium est privilégié car il peut être facilement recyclé, ce qui favorise les valeurs de fabrication durables.
Dans différents secteurs, l'importance de l'extrusion d'aluminium ne peut être sous-estimée en raison de ses caractéristiques distinctes et de sa polyvalence. Les cadres structurels dans la construction, les dissipateurs thermiques des appareils électroniques, les composants légers de l'industrie aérospatiale et les cadres résistants aux chocs dans la conception automobile sont des applications courantes. En particulier, dans l'industrie automobile, l'utilisation d'aluminium extrudé entraîne une réduction du poids du véhicule, ce qui, à son tour, améliore l'économie de carburant associée et diminue les émissions. Des données récentes indiquent que l'industrie automobile augmentera sa consommation d'aluminium d'environ 2030 % chaque année en raison de l'expansion des extrusions, ce qui devrait se produire d'ici XNUMX.
Malgré son utilisation généralisée, le procédé d'extrusion présente certaines lacunes. Par exemple, la forme de la matrice et la presse d'extrusion ont des limites en ce qui concerne l'épaisseur de la paroi et la complexité de certaines formes. De plus, le coût de production des produits complexes à faible volume peut être trop élevé en raison des coûts d'outillage initiaux. De plus, certains composants extrudés en aluminium doivent subir des opérations d'usinage ou de finition secondaires, ce qui prolonge le cycle de production et augmente donc les coûts. De plus, certaines conditions environnementales spécifiques, comme des conditions extrêmement chaudes ou corrosives, peuvent nécessiter un revêtement ou un traitement pour fonctionner efficacement. La connaissance de ces informations est très utile pour déterminer si l'extrusion est adaptée à une application donnée.
À mon avis, l'impact de l'extrusion d'aluminium sur la production industrielle est considérable. Ce procédé permet la fabrication de pièces durables et légères essentielles dans de nombreuses industries, comme l'automobile, l'aérospatiale et la construction. Je reconnais cependant certains problèmes, comme les limites de conception des matrices, la nécessité d'une finition secondaire et les impacts écologiques, qui doivent être analysés très minutieusement afin que les aspects d'efficacité et d'économie en ce qui concerne les opérations de construction soient optimaux.
R : L'extrusion présente l'avantage de permettre la production de formes complexes et d'obtenir une bonne finition de surface, ce qui est économique pour les grandes séries. Parmi les inconvénients figurent les coûts d'outillage initiaux élevés, les limites d'épaisseur des parois et l'instabilité des propriétés des matériaux à travers les profils.
R : Il s'agit de la méthode d'extrusion d'aluminium la plus courante. Le processus est bien contrôlé et une grande variété de produits d'extrusion d'aluminium peuvent être fabriqués. Cependant, par rapport à l'extrusion indirecte, l'extrusion directe a tendance à produire des produits moins uniformes, en particulier lors de l'utilisation de profilés plus longs.
R : L'une des limites du moulage par extrusion d'aluminium est qu'il est difficile de réaliser des coupes transversales complexes et des modifications de l'épaisseur des parois. De plus, certains détails réalisés pendant le processus d'extrusion peuvent ne pas être adaptés aux caractéristiques précises et nettes des bords.
R : Quelques problèmes, certes peu nombreux mais importants, peuvent survenir dans les produits extrudés en aluminium. Les problèmes de qualité comprennent les défauts de surface, les écarts de dimensions et les incohérences des propriétés mécaniques tout au long de l'extrusion. La couche de surface du métal extrudé peut également différer de celle du noyau.
R : Bien que les produits en aluminium soient recyclables, l'extrusion en tant que méthode de production est très gourmande en énergie. La création de billettes d'aluminium et le processus d'extrusion lui-même produisent des gaz à effet de serre. D'un autre côté, l'alimentation par extrusion est réalisée avec moins de gaspillage que la plupart des opérations de formage des métaux, donc à cet égard, elle est plus favorable à l'environnement.
R : Par rapport à d'autres techniques, comme le moulage sous pression de l'aluminium, l'extrusion de l'aluminium est relativement bon marché pour les moyennes et grandes séries de production. Cependant, les dépenses initiales liées aux outils de fabrication pour la production à grande échelle peuvent être préjudiciables. Bien que ces problèmes rendent d'autres techniques comme l'usinage ou le moulage plus favorables pour les prototypes et les petites séries de production, à long terme, tout dépend du niveau de détail de l'article et de la quantité que l'on souhaite produire.
R : Il est difficile de maintenir une finition de surface uniforme dans l'extrusion de l'aluminium. Plusieurs facteurs, notamment la géométrie de la matrice, la vitesse d'extrusion et la température, peuvent influencer la qualité de la surface. Des imperfections de surface telles que des lignes de matrice et des rayures peuvent apparaître, ce qui peut nécessiter un post-traitement pour une atténuation complète.
R : Même si l'extrusion d'aluminium a de nombreuses applications, elle ne peut pas être adaptée à tous les besoins des produits. Par exemple, elle n'est pas idéale pour les produits ayant un rapport résistance/masse élevé ou pour ceux qui sont soumis à des températures très élevées ou très basses. De plus, les contraintes dimensionnelles des machines d'extrusion limitent la longueur et la taille de la section transversale des formes extrudées.
1. Effets de la température de fonctionnement sur la durée de vie des matrices d'extrusion d'aluminium
2. Détermination des principaux facteurs géométriques qui influencent le nettoyage des matrices d'extrusion directe utilisées lors de l'obtention du frío de profils d'aléaciones d'aluminium
3. Simulation numérique et optimisation multi-objectifs de l'interaction fluide-structure dans l'extrusion d'aluminium
4. Réduire l’impact environnemental de l’extrusion d’aluminium
5. Métal
6. Aluminium
7. Principal fournisseur de services d'usinage par extrusion d'aluminium en Chine

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →