

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
La production industrielle moderne repose en grande partie sur des processus de fabrication qui nécessitent une précision extrême pour des résultats de qualité constante. Les processus de fraisage, de tournage et de perçage marquent les principales phases d'enlèvement de matière où les tolérances de fabrication soustractives entrent en jeu et où les écarts dans les résultats obtenus sont acceptables. Dans cet article de blog, les détails nécessaires de la tolérance de fabrication soustractive sont conservés en mettant l'accent sur la manière dont ils affectent la conception du produit pour la conformité aux exigences de fonctionnalité et d'efficacité de l'industrie. J'espère que ce guide vous aidera, vous qui êtes impliqué dans les processus, que ce soit dans l'ingénierie des connaissances ou dans une approche de gestion de projet plus consultative, à relever les défis d'un contrôle toujours plus strict et les conséquences sur la qualité que des tolérances de plus en plus étroites produiront.
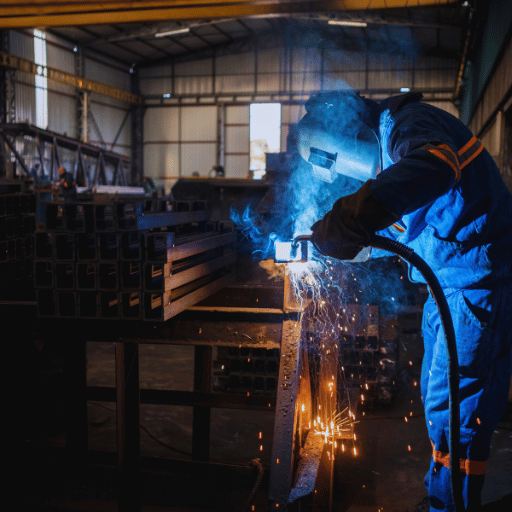
La création soustractive est un processus dans lequel un gros bloc de matériau est transformé en un objet de forme géométrique prédéfini en découpant des sections du bloc à l'aide de diverses méthodes telles que le tournage, le perçage, le meulage ou le fraisage. Elle est souvent réalisée avec l'aide d'un fabricant partenaire de FAO pour une précision accrue. Pour la plupart des productions, la première étape consiste à utiliser un bloc ou une feuille de matériau et à le découper à la forme souhaitée pour la finition finale. En tant que telle, la technique permet la production de composants avec des tolérances serrées ou des caractéristiques géométriquement très complexes, ce qui est particulièrement utile dans la fabrication de produits aérospatiaux, automobiles et d'appareils médicaux.
Procédure d'enlèvement de matière
La fabrication soustractive consiste à utiliser un morceau de matériau plus grand que la pièce souhaitée et à retirer progressivement du matériau à l'aide de perceuses, de meuleuses ou de fraises jusqu'à ce que les dimensions et la forme appropriées soient obtenues.
Précision et exactitude
Cette procédure permet d'atteindre un niveau de détail élevé et des mesures fines, ce qui est nécessaire pour les conceptions de nature complexe et délicate.
Contrôle des outils
La plupart des procédés de fabrication soustractive modernes utilisent des machines-outils contrôlées par ordinateur (FAO). De cette façon, les outils sont programmés et contrôlés automatiquement, ce qui réduit les risques d'erreurs et maintient l'uniformité.
Considérations matérielles
Cette procédure peut utiliser une large sélection de matériaux tels que les composites, les plastiques et les métaux, mais la sélection des matériaux a un impact direct sur la manière dont la pièce est traitée et sur les outils qui seront utilisés.
Applications basées sur la complexité de la conception
La fabrication soustractive est particulièrement adaptée aux clients qui ont des projets impliquant des détails d'une netteté exceptionnelle, tels que des prototypes, des composants pour les industries aérospatiale et automobile, des dispositifs médicaux, etc.
Conception et modélisation CAO
La première étape consiste pour le dessinateur à élaborer un modèle dans le programme de CAO. Ce modèle sert de prototype de base. Les systèmes de CAO actuels permettent de réaliser des mesures et des détails géométriques, de sorte que le produit final sera fabriqué avec précision. De plus, différentes conditions d'usinage sont optimisées à l'aide d'un logiciel de conception avant même que le produit complet ne soit fabriqué.
Sélection et acquisition de matériel
Le choix du matériau est l'étape la plus importante pour obtenir les propriétés mécaniques et les tolérances souhaitées. La dureté, la conductivité thermique et l'usinabilité du matériau sont quelques-uns des facteurs à prendre en compte. Les métaux comme l'acier et l'aluminium sont privilégiés pour leur fiabilité ; l'aluminium est facile à usiner et l'acier est remarquablement durable. Selon les normes industrielles, un matériau dont la facilité de mise en œuvre est d'environ 100 %, comme le laiton, est considéré comme supérieur à la norme.
Configuration de la machine
Le matériau choisi, sous forme de bloc ou de feuille, est alors placé sur l'appareil d'usinage comme pièce à usiner et est fermement maintenu en place. À ce stade, les instructions de parcours d'outil avec lesquelles la machine est censée travailler sont déjà générées dans le logiciel de FAO et téléchargées sur la machine CNC. Dans les systèmes CNC modernes, l'automatisation est utilisée avec des commandes adaptatives. Dans toute industrie qui exige de la précision dans le processus d'usinage, il existe des techniques permettant de contrôler le processus de production en compensant les changements imprévus dans les détails micrométriques ou au niveau de précision absolue.
Ébauche
Dans cette phase d'usinage, la priorité est d'éliminer l'excès de matière aussi rapidement et efficacement que possible. Des outils tels que des fraises ou des forets sont utilisés dans l'étape d'ébauche, où la réduction de matière est prioritaire sur la finition de surface de la forme. Les vitesses d'avance d'ébauche standard de l'industrie sont comprises entre 0.005 et 0.02 pouces par dent pour le fraisage, selon le matériau à usiner.
Finition
Les étapes de finition garantissent que chaque produit respecte les dimensions, les tolérances et l'état de surface décrits dans le cahier des charges. Cette étape utilise des fraises plus fines et réalise l'usinage à des vitesses plus lentes afin que l'état de surface obtenu ait une rugosité moyenne inférieure à Ra 0.4 µm dans les secteurs de l'usinage de pièces médicales et aéronautiques.
Inspection et contrôle qualité
Après le processus d'usinage, les dimensions des composants et la qualité de la surface sont contrôlées de manière critique pour s'assurer de leur précision par rapport aux exigences de tolérance normales. En général, des méthodes telles que la CMM et le CND sont utilisées. Les données indiquent que les installations qui fonctionnent avec une précision élevée peuvent atteindre uniformément des tolérances de ± 0.001 pouce, conformément à la réglementation ISO 2768.
L'ajout de traitements thermiques, de revêtements et d'ébavurage permet de modifier les paramètres des matériaux ainsi que les fonctionnalités spécialisées. Citons par exemple l'anodisation de pièces en aluminium pour une meilleure résistance à la corrosion et le grenaillage de pièces en acier pour une meilleure résistance à la fatigue.
Chaque secteur industriel a ses propres exigences, souvent très techniques. Cependant, grâce à un ensemble précis de processus de fabrication soustractive en plusieurs étapes, des pièces et des prototypes répondant aux normes sont créés.
Les machines CNC (Computer Numerical Control) sont essentielles pour la fabrication soustractive en raison de leur précision, de leur vitesse et de leur flexibilité inégalées lors de la fabrication de pièces. Ces machines traitent des outils de coupe complexes de manière contrôlée à l'aide d'un logiciel qui enlève mécaniquement des matériaux par découpe, fraisage, tournage et perçage. Statistiquement, l'usinage CNC atteint des tolérances aussi strictes que ±0.001 pouce ou mieux, ce qui en fait le processus d'usinage de référence pour des industries telles que l'aérospatiale, l'automobile et les appareils médicaux où la précision est essentielle.
Les systèmes CNC modernes utilisent souvent des configurations multi-axes comme l'usinage 5 axes qui permet de fabriquer des géométries plus complexes sans avoir à effectuer plusieurs configurations. Par exemple, dans le domaine aérospatial, l'usinage CNC 5 axes est utilisé avec brio dans la fabrication d'aubes de turbine où la précision dimensionnelle et la mise en forme complexe sont cruciales pour son fonctionnement sous forte contrainte.
L’un des avantages des machines CNC est qu’elles peuvent fonctionner sans interruption, ce qui améliore considérablement la productivité. Grâce à des fonctionnalités avancées telles que la surveillance et le retour d’information constants, les fabricants sont mieux placés pour améliorer la fiabilité des processus tout en minimisant les temps d’arrêt. Les recherches montrent que les techniques CNC peuvent permettre de gagner jusqu’à 50 % de temps de production par rapport à l’usinage manuel, tout en réduisant le gaspillage de matériaux.
En général, les machines CNC servent de lien entre la conception et la fabrication du produit avec précision et efficacité, répondant à toutes les attentes possibles de l'industrie en termes de qualité, de coûts et de conception complexe. L'importance des machines CNC dans les processus automatisés ne fera que croître avec les progrès réalisés dans les domaines de l'automatisation et des technologies numériques.
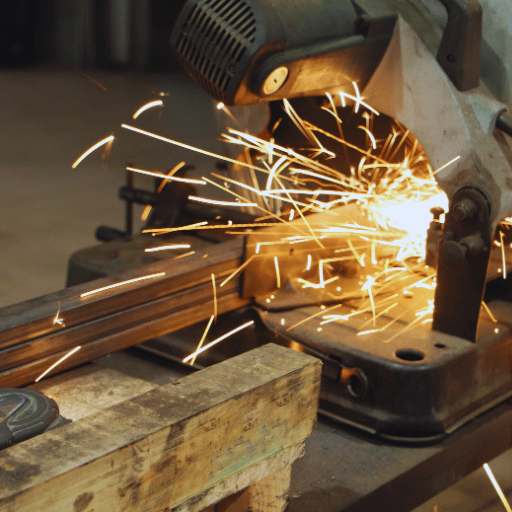
Les tolérances de fabrication soustractives sont des changements autorisés sur la dimension spécifiée lors de l'usinage d'une pièce. Il s'agit de limites dans lesquelles une mesure spécifique peut être modifiée sans compromettre les objectifs opérationnels, de conception et fonctionnels d'un composant. À mon avis, la précision dans le contrôle des tolérances est essentielle car des tolérances plus strictes garantissent une efficacité plus élevée mais peuvent compliquer les coûts ainsi que le temps nécessaire à la production. Il est important d'équilibrer ces facteurs afin d'atteindre l'efficacité et la qualité dans la fabrication des pièces.
Le respect des tolérances, notamment des tolérances strictes, est essentiel dans les secteurs où la précision et la fiabilité sont essentielles, comme dans l'aéronautique, l'automobile et les appareils médicaux. Les ajustements de tolérance dimensionnelle ont un effet direct sur le fonctionnement, l'intégration et la durée de vie d'un système, et ces ajustements sont fréquemment effectués pour répondre aux exigences minimales. En ce qui concerne l'aérospatiale, la sécurité et les performances dans des conditions épouvantables nécessitent des microns de précision pour garantir que tout fonctionne correctement.
Les recherches menées dans le secteur montrent que l'application de tolérances strictes réduit les risques de défaillance des pièces et augmente l'uniformité du produit final. Par exemple, dans l'industrie automobile, il est courant d'effectuer un usinage de haute précision de composants tels que des moteurs avec des tolérances de ± 0.001 pouce. Le non-respect de cette règle peut entraîner un fonctionnement inefficace de ces pièces. Le respect de ces spécifications nécessite souvent des machines et des systèmes de contrôle qualité de haute qualité, notamment des machines CNC, des scanners laser et des machines de mesure tridimensionnelle (CMM) qui ont des limites prédéfinies et garantissent la précision.
Bien que des tolérances précises rationalisent les processus de production, elles augmentent également les coûts de fabrication en raison d'un besoin ultérieur de dépenses plus importantes en temps, en matériaux et en outils spécialisés. Une étude récente a révélé que des tolérances inférieures à ±0.005 pouce pourraient entraîner une augmentation des coûts de projet allant jusqu'à 20 % en raison d'étapes d'usinage et d'inspection supplémentaires. Cela signifie qu'il est clairement nécessaire de procéder à une analyse approfondie où les avantages l'emportent sur les coûts, en veillant notamment à ce que la valeur de tolérance soit définie de manière à répondre de manière optimale aux exigences tout en étant rentable.
Cependant, pour obtenir des résultats de fabrication exceptionnels, il est nécessaire d'atteindre des tolérances strictes. Cela conduit à une fiabilité du produit qui permet d'améliorer l'image de marque et de se conformer aux normes industrielles qui nécessitent de l'innovation et des fonctionnalités améliorées dans un marché concurrentiel.
Au cours des différents processus de fabrication, la géométrie de la pièce affecte grandement les tolérances de la pièce. Les géométries complexes créent presque toujours plus de variabilité en raison des difficultés rencontrées lors de l'usinage de la pièce, de la mesure de la pièce et du maintien des dimensions de la pièce dans les limites requises. Les pièces qui ont des angles vifs, des rayons serrés et des cavités profondes sont souvent très difficiles à atteindre avec des tolérances précises sans utiliser d'outillage spécial ou de méthodes de fabrication avancées.
Les recherches montrent que les tolérances peuvent être atteintes par des géométries plus simples, car elles entraînent moins de déformations en termes de matériau et sont beaucoup plus faciles à fixer lors d'une opération de fabrication complexe. Il a été signalé que des tolérances d'environ ± 0.001 pouce peuvent être obtenues de manière constante sur des surfaces planes ou cylindriques. Ces chiffres sont considérables pour les opérations d'usinage CNC ; cependant, beaucoup d'entre elles dépendent des matériaux et de leurs formes libres naissantes. Ainsi, les formes libres complexes peuvent nécessiter des tolérances d'environ ± 0.005 pouce ou même plus en raison de la complexité de la forme, des caractéristiques du matériau et de la méthode de fabrication.
De plus, ces caractéristiques sont les relations de position géométrique qui influencent la facilité avec laquelle ces caractéristiques peuvent être assemblées pour former un système, ce que l'on appelle l'empilement de tolérances. Ces relations expriment des concepts tels que la concentricité, le parallélisme ainsi que la perpendicularité. L'utilisation des relations ci-dessus souligne la nature spécifique du dimensionnement et de la tolérance géométriques (GD&T). Ces principes doivent être respectés lors de l'utilisation de conceptions ouvertes. Le GD&T atteint un équilibre optimal entre l'intention de conception et la fabricabilité en garantissant un ajustement fonctionnel tout en minimisant les erreurs de production.
Grâce à la connaissance et à la prise en compte de la manière dont la géométrie et la tolérance fonctionnent ensemble, le fabricant peut améliorer la prévisibilité du processus ; les coûts peuvent également être réduits et, en même temps, l'excellence et la fiabilité des composants produits sont considérablement améliorées.
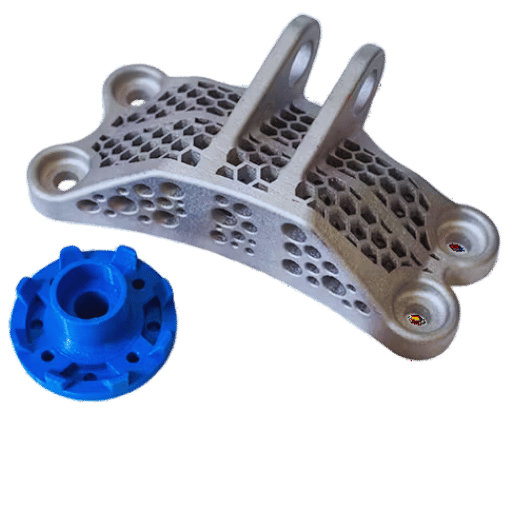
La fabrication additive et la fabrication additive sont deux méthodes de production de pièces sensiblement différentes, chacune utilisant ses propres processus. Également connue sous le nom d'impression 3D, la fabrication additive consiste à créer des composants à partir de zéro en superposant des matériaux tels que des polymères, des métaux ou des composites. Contrairement à la fabrication comparative, la production cumulative fait partie de la fabrication comparative, où le matériau est extrait d'une pièce par fraisage, tournage, perçage et autres processus de production.
L'une des distinctions les plus notables réside dans l'efficacité des matériaux. Avec les méthodes traditionnelles, des déchets sont générés pendant la production sous forme de matières premières. Un rapport de 2023 souligne que l'utilisation de la fabrication additive (FA) dans le processus de production peut réduire le gaspillage de matériaux jusqu'à 90 % par rapport aux efforts déployés par les processus soustractifs. Compte tenu de la capacité de la FA à maintenir et à maintenir les déchets, c'est l'option la plus efficace de tous les processus de fabrication. Alors que dans la fabrication soustractive, il existe une forte probabilité de perdre un grand volume de matériaux dans le processus, contrairement à la fabrication FA qui fonctionne dans un espace négatif ou construit ce qui est nécessaire.
La fabrication additive permet une liberté de conception sans précédent. La fabrication additive permet de réaliser facilement des géométries complexes, des structures internes et des conceptions complexes qui seraient autrement impossibles ou bien trop coûteuses à réaliser par d'autres approches. Par exemple, les structures en treillis utilisées dans les composants aérospatiaux pour la réduction du poids sont simples à fabriquer à l'aide de méthodologies additives. Bien que la fabrication soustractive puisse atteindre des tolérances et une précision élevées dans les composants produits, elle est fortement limitée par les outils de coupe et la portée mécanique de la pièce.
La fabrication additive permet des cycles d'itération rapides, ce qui permet de gagner beaucoup de temps en matière de prototypage. Certaines études ont montré que la fabrication additive peut réduire les délais de prototypage de 50 à 75 % dans l'industrie automobile et des produits de consommation. Néanmoins, pour la production en grande série, la méthode de fabrication soustractive conserve une efficacité supérieure car elle est plus évolutive et plus rapide avec les machines CNC actuelles.
Les pièces post-traitées fabriquées avec la fabrication additive nécessitent souvent un traitement secondaire pour améliorer leurs attributs ou leur finition de surface. Par exemple, les impressions 3D en métal usinées doivent souvent subir un usinage supplémentaire ou un traitement thermique pour les rendre plus précises et durables. Il n'en va pas de même pour la fabrication soustractive ; elle commence par une finition Fabi sans douleur et sans effort, en supposant qu'aucun travail supplémentaire n'est nécessaire.
La plupart des méthodes de fabrication additive sont extrêmement coûteuses, mais pour les pièces de faible volume ou personnalisées, les économies de matériaux et de compensation des déchets en cours de route peuvent parfois entraîner des économies de temps. La fabrication soustractive est généralement préférable car elle constitue une option rentable pour la fabrication additive qui, au fil des ans, dispose d'une infrastructure d'outillage et de processus existante prenant en charge la production à grande échelle.
Ces deux méthodes sont relatives et dépendent des progrès scientifiques et technologiques. Cela implique que le choix entre une méthode additive ou soustractive dépend des exigences spécifiques du projet, notamment les dépenses, le volume, la complexité et toute autre contrainte.
Flexibilité géométrique
Grâce à la fabrication additive, il est possible de produire des géométries complexes qui seraient autrement difficiles ou inefficaces à réaliser avec des méthodes traditionnelles. Aucun outillage spécialisé n'est nécessaire pour fabriquer des conceptions complexes telles que des structures en treillis ou des pièces creuses.
Efficacité matérielle
La fabrication additive permet de fabriquer des composants une couche à la fois en utilisant uniquement les matériaux nécessaires. En revanche, les procédés soustractifs qui coupent ou usinent la matière entraînent souvent des pertes importantes. Certaines études montrent que des économies de matière allant jusqu'à 90 % dans certaines applications par rapport à la fabrication soustractive mettent en évidence l'efficacité de la fabrication additive.
Personnalisation et personnalisation
La fabrication additive est idéale pour les secteurs tels que celui de la santé, où des implants ou des prothèses spécifiques au patient sont nécessaires, car les conceptions peuvent être facilement personnalisées et adaptées. Les variations de conception individuelles ne nécessitent pas d'outillage ou de configuration supplémentaire, ce qui facilite la personnalisation.
Coûts de configuration réduits pour les petits lots
Comme il n’est pas nécessaire d’utiliser des moules, des matrices ou d’autres outils, la fabrication additive réduit considérablement les coûts initiaux des petites séries de production ou des pièces personnalisées. Elle devient plus viable économiquement que d’autres techniques de prototypage et de production en faible volume, tout en tenant compte de l’empreinte importante sur l’atelier de fabrication.
Délais de réalisation réduits et prototypage rapide
Les technologies de fabrication additive permettent la production et le prototypage rapides de pièces en quelques heures ou quelques jours, tandis que les processus soustractifs peuvent prendre des semaines, voire des mois, en raison des exigences d'outillage et d'usinage impliquées.
Réduction de plusieurs composants en un seul
L'intégration de plusieurs pièces dans une seule construction est possible grâce à la fabrication additive, qui minimise l'assemblage et les points de défaillance possibles. Cela se reflète dans la production de conceptions monoblocs de composants aérospatiaux complexes qui améliorent leur fiabilité et leur efficacité.
Conservation d'énergie
Par rapport aux procédés d'usinage traditionnels, la fabrication additive consomme globalement moins d'énergie. Grâce à la suppression des processus de découpe, de perçage et de traitement thermique complexes, les coûts opérationnels globaux et la durabilité s'améliorent.
Matériaux innovants
Des matériaux avancés tels que les poudres métalliques, les plastiques biocompatibles et les composites peuvent désormais être utilisés pour l'Am, ce qui facilite le développement de produits innovants. De plus, les nouveaux développements permettent l'utilisation de matériaux à gradient fonctionnel qui sont autrement difficiles à obtenir avec des méthodes soustractives.
Accès accru à la fabrication additive
Grâce à la capacité d'AMD à produire de manière ciblée et à la demande, les chaînes d'approvisionnement complexes sont simplifiées. Il s'agit d'une avancée majeure vers la fabrication localisée dans les secteurs de l'aérospatiale, de l'automobile et de la médecine.
Technique de conception itérative améliorée
La fabrication additive permet aux concepteurs de réaliser rapidement des prototypes, des conceptions et des améliorations de produits. Ce processus itératif est nettement plus efficace que la fabrication soustractive traditionnelle, qui nécessite souvent la modification des outils ou des équipements.
L’adoption de la fabrication additive dans les processus de production contemporains, en particulier dans ces industries, illustre les avantages de l’innovation, de la personnalisation et de la durabilité.
Le choix entre les deux approches, soustractive ou additive, dépend d'une série d'objectifs à atteindre, tels que le résultat attendu de la production, les matériaux à utiliser, la complexité des conceptions et les implications financières. Chaque technique présente certains avantages dans ses domaines d'application, et connaître les différences peut aider à prendre des décisions éclairées.
La fabrication soustractive est souvent associée à une préférence pour les séries de production de grande envergure, dans lesquelles les matériaux sont constitués de variétés solides et robustes comme les métaux et les plastiques. De cette manière, les pièces sont systématiquement produites avec une tolérance très serrée en raison de l'usinage précis effectué, caractéristique de ces industries comme l'aérospatiale ou l'automobile. De plus, la finition de surface est généralement bonne, ce qui peut réduire la nécessité d'un traitement ultérieur. Au contraire, cette approche produit une quantité plus élevée de déchets de matières premières par rapport aux autres méthodes et n'est pas adaptée aux géométries très complexes avec des formes internes détaillées.
L’impression 3D fait partie de la fabrication additive, idéale pour la production en faible volume et les composants personnalisés. Les concepteurs peuvent créer des géométries sophistiquées et des formes légères qui ne seraient pas réalisables autrement avec les méthodes de fabrication conventionnelles. Cette méthode est, par exemple, incroyablement utile dans le secteur de la santé, où les prothèses ou les implants doivent être personnalisés pour chaque patient. Selon les rapports de l’industrie, la fabrication additive entraîne des délais de production 75 % inférieurs aux techniques traditionnelles et l’efficacité des matériaux est maximisée grâce à la méthodologie couche par couche employée. Néanmoins, tous les matériaux ne peuvent pas être utilisés avec cette technologie, ce qui nécessite une attention particulière lors du choix des matériaux. En outre, des processus supplémentaires peuvent être nécessaires pour améliorer la finition de surface et la durabilité des pièces fabriquées.
La solution optimale disponible pour bon nombre de ces cas de production peut être hybride. Un bon exemple est une intégration dans laquelle un composant complexe est fabriqué par fabrication additive, puis fabriqué par fabrication soustractive avec des tolérances et des finitions de précision. L'utilisation des deux méthodes décrites ci-dessus permet de tirer le meilleur parti des avantages revendiqués par les deux pour répondre aux besoins de production et d'innovation comme indiqué.
Ce choix repose sur la connaissance des particularités de votre projet : son coût, son calendrier, sa conception et même l’espace qu’il occupera dans l’atelier. En exploitant les avantages de l’une ou des deux approches, les fabricants sont en mesure de synchroniser leurs stratégies avec les besoins changeants du marché.
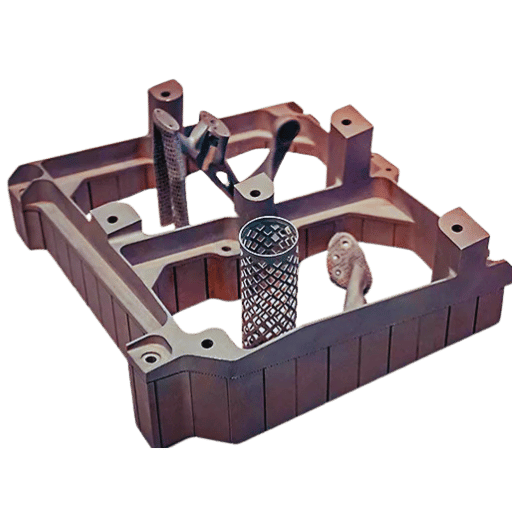
Les normes ISO 2768 s'appliquent à la forme et à la position, ainsi qu'à d'autres procédés de travail des métaux et de fabrication soustractive, à travers la définition de tolérances générales pour les dimensions linéaires et angulaires. Ces catégories sont divisées en deux grandes sections :
Les travaux de modification doivent respecter ces normes pour un meilleur contrôle de la qualité, des croquis techniques moins détaillés et l'exécution fonctionnelle des commandes des pièces.
Importance des tolérances générales
Les tolérances doivent être définies et spécifiées car elles sont nécessaires pour que les différentes parties des composants puissent être assemblées facilement et efficacement dans une industrie manufacturière. Les applications pour différents types de tolérances sont fournies ci-dessous.
Tolérances dimensionnelles (ISO 2768-1) :
Tolérances de forme (ISO 2768-2) :
Tolérances de position (ISO 2768-2) :
Avantages de l'application des tolérances générales
Grâce à ces tolérances structurées clairement définies, les fabricants peuvent gagner en efficacité et en temps tout en produisant des composants de qualité dans différentes industries.
La personnalisation des tolérances pour les pièces complexes dépend de la compréhension des besoins fonctionnels, des caractéristiques des matériaux et de la capacité de fabrication qui, dans ce cas, inclut également la norme ISO 286. L'étape préliminaire consiste à établir les dimensions critiques de la pièce qui déterminent ses performances et à contrôler ces dimensions avec des tolérances plus strictes lorsque la précision est requise. Alors que pour les caractéristiques non critiques, la facilité de construction et l'économie sont réalisables en appliquant des tolérances plus importantes. La CAO (conception assistée par ordinateur) et les logiciels d'analyse des tolérances ont pour double objectif d'atteindre les performances et la fabricabilité, réduisant ainsi l'incidence des défauts ou des distorsions d'assemblage. Ces tolérances personnalisées, ainsi que leur justification, doivent être communiquées à toutes les parties intéressées des services de conception, de fabrication, de qualité et autres pour éviter toute violation des exigences du projet.
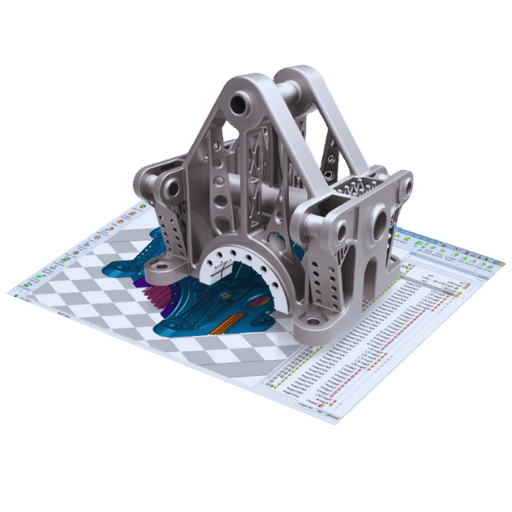
|
Aspect |
Fabrication additive (FA) |
Fabrication soustractive (MS) |
|---|---|---|
|
Description du processus |
Construit des pièces couche par couche en utilisant des matériaux tels que des plastiques, des métaux ou des composites. |
Enlève de la matière d'un bloc solide par usinage, découpe ou meulage. |
|
Utilisation des matériaux |
Haute efficacité avec un minimum de gaspillage de matériaux. |
Génère des déchets importants à mesure que l’excès de matière est éliminé. |
|
Flexibilité de conception |
Capable de créer des géométries complexes, y compris des fonctionnalités internes et des pièces très détaillées. |
Limité à des conceptions plus simples en raison de contraintes d'outillage. |
|
Efficacité des coûts |
Rentable pour les petits volumes ou les prototypes, mais devient coûteux pour la production à grande échelle. |
Économique pour la production en grande série mais moins rentable pour les prototypes. |
|
Vitesse de production |
Plus lent pour la production à grande échelle ; plus efficace pour les pièces personnalisées ou à faible volume. |
Plus rapides pour la production en série de pièces uniformes, les procédés additifs et soustractifs peuvent réduire considérablement les délais. |
|
Exigences d'outillage |
Ne nécessite généralement pas d’outillage spécialisé, ce qui réduit les coûts initiaux. |
Nécessite un outillage et une configuration détaillés, ce qui augmente les coûts initiaux. |
|
Types de matériaux |
Prend en charge une large gamme de matériaux, y compris les composites avancés. |
Travaille principalement avec des métaux, des plastiques ou du bois ; les options de matériaux dépendent des outils d'usinage. |
|
Précision et finition de surface |
Permet d'atteindre une grande complexité mais peut nécessiter un post-traitement pour une meilleure finition de surface. |
Offre une haute précision et des finitions de surface supérieures directement après l'usinage. |
|
Applications |
Idéal pour le prototypage rapide, les implants personnalisés, les composants aérospatiaux et les pièces détaillées. |
Courant dans les industries de l'automobile, de l'aérospatiale et de la fabrication de masse pour les pièces standardisées. |
|
Durabilité |
Réduit le gaspillage de matériaux et la consommation d’énergie, en s’alignant sur des pratiques durables. |
Production de déchets plus élevée et consommation d'énergie plus importante en raison de l'élimination importante de matériaux. |
|
Évolutivité |
Plus adapté à la production à petite échelle ou aux conceptions personnalisées en raison des temps d'impression plus lents. |
Facilement évolutif pour une production à grand volume, augmentant l'efficacité avec la quantité. |
Cette comparaison met en évidence les avantages et les limites uniques de la fabrication additive et de la fabrication soustractive, permettant aux entreprises de choisir la meilleure méthode en fonction des besoins spécifiques de leur projet, des volumes de production et des contraintes budgétaires. La combinaison des deux méthodes dans des approches hybrides peut encore étendre les capacités, en équilibrant la précision et la flexibilité de conception tout en tenant compte des valeurs de tolérance.
En analysant la différence de coût entre les méthodes de fabrication additive (AM) et de fabrication soustractive (SM), des facteurs tels que la consommation de matériaux, le coût des opérations et la quantité produite offrent un aperçu de la comparaison entre les deux techniques.
En conclusion, le choix de chaque modèle se concentre principalement sur le projet, comme le budget estimé, la taille de la production, la complexité opérationnelle et d'autres paramètres. Ce que chaque modèle offre s'articule autour de ces critères et offre des avantages de coût uniques.
Comme pour la plupart des choses, l’avenir de l’optimisation des techniques de fabrication hybrides réside dans leur progression, en ce qui concerne l’efficacité des méthodes et des processus d’ajout et de soustraction de systèmes de fabrication au sein de l’industrie. Ces méthodes seront très probablement avantageuses dans les secteurs présentant des niveaux de personnalisation très élevés et des formes complexes, notamment l’aérospatiale, la santé et l’automobile. Lorsqu’un système hybride intègre la flexibilité de la fabrication additive à la précision des processus soustractifs, l’efficacité des processus est obtenue en réduisant les délais d’exécution, en réduisant le gaspillage de matériaux et en améliorant la qualité du produit. L’automatisation accrue et le développement de logiciels continueront de simplifier l’application des méthodes de fabrication hybrides, les rendant largement adaptées et plus faciles à mettre en œuvre dans divers domaines. Cette méthode peut devenir une réponse globale à la demande de modèles de production nouveaux et innovants tout en conservant une considération réfléchie de l’environnement.
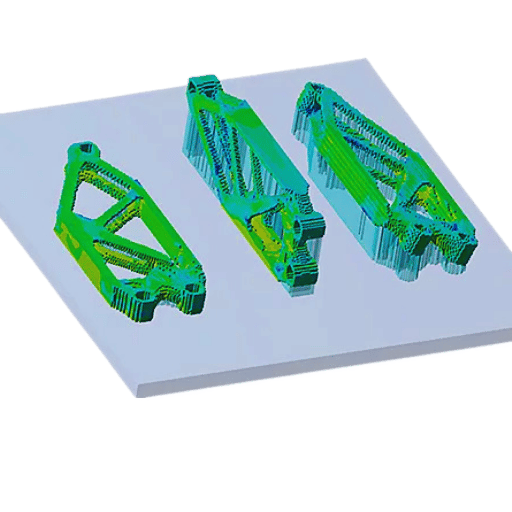
R : La fabrication additive et la fabrication soustractive présentent des écarts de tolérance. Comme la fabrication audiovisuelle exclut la CNC, les imprimantes 3D offrent des tolérances plus lâches que les méthodes soustractives et la CNC se situe généralement dans la plage de +/- 0.001 pouce. Comme la plupart des technologies, les tolérances de la fabrication additive dépendent des technologies et des matériaux utilisés et se situent généralement entre +/- 005 et +/- 0.020 pouce, ce qui est relativement plus tolérable que le prix. La plupart des opérations d'usinage ont des tolérances plus strictes d'environ plus moins 0.001 pouce, à l'exception de celles de la CNC. D'autres technologies peuvent aller de plus moins 0.001 à plus moins 0.005 pouce, tandis que des techniques alternatives plus modernes comme la fabrication additive ont des tolérances beaucoup plus lâches de l'ordre de plus moins 0.005 à plus moins 0.020 pouce, en fonction des méthodes, des technologies et des matériaux fabriqués.
R : En tant que plate-forme alternative qui fournit des pièces du fabricant, Xometry commande des tolérances conformément aux autres sous-traitants du marché, à la fois standard et spécifiés par le client. Les opérations standard connues avec des usinages sous-réactifs pour CNC sont livrées avec Xometry Pro qui a des tolérances moyennes ISO 2768 plus matées par défaut réservées aux sans restrictions uniquement pour les autres. Cependant, de telles demandes peuvent également être facilitées par des limites strictes de conformité. Les demandes standard peuvent également être facilitées par des demandes personnalisées et seront soumises à la limite de Xometry après évaluation, en fonction des procédures de fabrication et des matériaux qui seront utilisés.
R : Les normes ASME (American Society of Mechanical Engineers) et ISO (International Organization for Standardization) sont deux des cadres les plus couramment utilisés dans la fabrication soustractive. Elles ont quelques points communs, mais comportent également des différences clés : 1. L'ASME Y14.5 est dédiée au dimensionnement et au tolérancement géométriques (GD&T) qui vise à créer un système avec un ensemble spécifique de règles définissant et communiquant les tolérances. 2. Plusieurs autres normes ISO qui ont un aspect de tolérancement, comme l'ISO 2768 ou l'ISO 286, ont une approche plus simpliste. Les deux systèmes sont populaires dans le monde entier ; cependant, en Europe et dans le reste du monde, l'ISO est plus prédominante tandis que l'ASME est majoritairement acceptée en Amérique du Nord. Un certain nombre de fabricants, comme Xometry par exemple, sont capables de travailler avec ces deux systèmes pour satisfaire les besoins du client.
R : Le choix d'une tolérance appropriée dans la fabrication soustractive est un processus à multiples facettes. Certains des facteurs incluent : 1. Objectif du composant 2. Type de processus de fabrication (par exemple, fraisage CNC, tournage, rectification). 3. Caractéristiques du matériau 4. Limites budgétaires 5. Capacités des machines 6. Exigences pour l'assemblage 7. Règles et normes de la branche concernée Souvent, la précision peut être obtenue en tenant compte de ces facteurs sans spécifier de manière excessive les tolérances qui rendent la production inutilement coûteuse. Le recours à des fabricants fiables comme consultants ou le contact via des portails tels que Xometry peuvent faciliter la tâche d'estimation des tolérances correctes pour une tâche particulière.
A : Les exigences de tolérance diffèrent sensiblement dans les deux secteurs de fabrication : 1. Précision : par rapport aux procédés additifs, les procédés soustractifs sont réputés avoir des tolérances plus élevées. 2. Fiabilité : les résultats obtenus par la fabrication soustractive sur l'ensemble des pièces sont plus fiables que ceux de la fabrication additive. 3. Influence des matériaux : les caractéristiques des matériaux et les paramètres de l'impression. Les procédés additifs ont plus d'influence sur le résultat que les procédés soustractifs. 4. Modification directe : un post-traitement est souvent nécessaire dans les procédés additifs pour affiner les pièces. 5. Manipulation de la géométrie : les méthodes additives peuvent construire des formes élaborées avec de grandes tolérances tandis que les techniques soustractives sont plus efficaces pour créer des formes de base avec des tolérances strictes. Il est essentiel de comprendre ces différences pour choisir la méthode de fabrication la plus efficace pour un objectif donné.
A: Parmi les principaux secteurs industriels où des tolérances serrées sont essentielles en fabrication soustractive, on peut citer : 1. Les composants aéronautiques ; 2. Les instruments et dispositifs médicaux ; 3. Les pièces de machines de précision ; 4. Les composants de moteurs automobiles ; 5. Les instruments d’optique ; 6. Les équipements pour la fabrication de semi-conducteurs ; 7. Les équipements pour la recherche scientifique ; 8. Les équipements sportifs de haut niveau. Ces applications nécessitent généralement un usinage CNC plutôt qu’une technique additive, car les méthodes soustractives tendent à produire de meilleures finitions et des tolérances plus strictes. Néanmoins, la fabrication additive continue de progresser pour les applications de précision.
1. Une étude LCA et LCC des méthodes de fabrication par fusion laser sélective, par arc électrique et par soustraction pure
2. Perspectives de durabilité – Examen de la fabrication additive et soustractive
3. Meilleure planification de processus pour la fabrication hybride additive et soustractive.
4. Étude de l'usure des outils de fabrication hybride par laser additif et soustractif
5. Principal fournisseur de services de fabrication de tôlerie en Chine

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →