

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
L'amélioration de l'allocation des ressources ainsi que la réduction des déchets sont fondamentales dans tout processus de fabrication, y compris la découpe de tôles. Tout commence fondamentalement par l'imbrication des fichiers, une procédure très complexe qui optimise l'utilisation des matériaux en ajustant la disposition de plusieurs pièces constitutives dans une seule feuille de métal. Ce guide complet révèle des techniques, des outils et des stratégies d'imbrication efficaces pour que les fabricants puissent économiser du temps et de l'argent tout en augmentant la productivité. Ce guide est essentiel pour toute personne impliquée dans la fabrication ou le travail de tôle, quelle que soit son expérience.
L'imbrication en tôlerie consiste à agencer plusieurs composants sur une même feuille de matériau de manière à optimiser l'utilisation des matériaux tout en minimisant les chutes. Un agencement soigné des pièces réduit les rebuts tout en garantissant des découpes précises et une utilisation maximale des ressources. Ceci est essentiel pour améliorer l'efficacité des processus de production, réduire les coûts et optimiser le rendement global des projets de fabrication.
L'étape d'imbrication est exécutée avec des applications informatiques personnalisées qui optimisent la disposition spatiale des composants sur une feuille de matériau donnée. Ces programmes tentent de prendre en compte les tailles des pièces, le matériau de construction/de travail et la technologie de découpe de manière à ce que les chutes soient minimales et que la productivité soit maximisée. La conception automatisée garantit la précision, économise les matériaux et augmente la vitesse des processus de production.
L'imbrication correcte des pièces présente un avantage considérable, en particulier dans les environnements de fabrication et de production industrielle. L'un de ces avantages est l'économie de matériaux. Une étude de recherche a montré que l'imbrication permettait de réduire les déchets de matériaux de 20 à 30 % au maximum. Cela permet à son tour de réaliser des économies substantielles, en particulier avec des matières premières coûteuses comme les métaux ou les composites. De plus, la réduction des déchets contribue à des pratiques durables, car une réduction de la quantité de matériaux se traduit par une réduction des éliminations excessives.
De plus, l'imbrication améliore l'efficacité de la production. L'imbrication de pièces sur une tôle se traduit par moins de chemins de découpe, ce qui signifie moins de temps de fonctionnement de la machine. Le temps de fonctionnement de la machine peut également être considérablement réduit jusqu'à 40 %. Ces deux facteurs signifient que le temps d'achèvement du projet sera beaucoup plus rapide, ce qui augmente à son tour la production. Les logiciels d'imbrication avancés peuvent facilement être intégrés aux machines les plus récentes grâce à leurs algorithmes programmables. Ces outils peuvent calculer les méthodes de découpe adoptées, que ce soit à l'aide de technologies laser, plasma ou jet d'eau.
L'imbrication présente plusieurs avantages, mais la précision est le principal avantage apporté. L'automatisation fournit des outils garantissant l'alignement et l'espacement des outils, de sorte que les défauts dus à un mauvais alignement sont minimes. Cela augmente la qualité du produit, ce qui est l'objectif, tout en réduisant les dépenses découlant de procédures complexes de retouche ou de réparation. Lorsqu'une entreprise adopte ces pratiques, le résultat est une augmentation notable des bénéfices et une amélioration des performances opérationnelles.
Nidification rectangulaire
Parmi les techniques les plus simples et les plus fréquemment utilisées, l'imbrication rectangulaire est l'une d'entre elles. Cette méthode place les pièces dans une grille rectangulaire pour tenter de couper avec une distance de coupe totale minimale, ce qui réduira le temps et les coûts. Les recherches suggèrent que l'imbrication rectangulaire permet d'économiser 20 % de matériaux, en fonction de la complexité des conceptions traitées. Elle fonctionne mieux avec les composants qui ont des géométries à bords droits, réduisant ainsi la quantité d'espaces et de zones inutilisées.
True Shape Nesting
Également connue sous le nom d'imbrication irrégulière, l'imbrication de forme réelle se concentre sur l'agencement le plus efficace de pièces de formes différentes afin qu'elles s'insèrent dans un même contour. Cette méthode est particulièrement adaptée aux conceptions complexes ou courbes, car elle permet une utilisation plus efficace du matériau dans une seule feuille plate. Les algorithmes logiciels automatisés sont essentiels car ils calculent les placements nécessaires pour éliminer les déchets excédentaires. Par rapport à d'autres techniques, l'imbrication de forme réelle offre une amélioration de 10 à 15 % du rendement du matériau, ce qui la rend plus applicable à l'industrie aérospatiale et à la fabrication de métaux que d'autres.
Imbrication de lignes communes
L'imbrication à bords partagés ou à lignes communes réduit la distance de déplacement inutile de la découpe laser en permettant aux pièces adjacentes de partager leurs bords. Cela permet de gagner du temps de découpe et de consommer moins d'énergie, améliorant ainsi les coûts de production et l'efficacité. Par exemple, les industries qui utilisent des découpeuses laser à grande vitesse peuvent réduire jusqu'à 30 % le temps de découpe grâce à l'imbrication à lignes communes. Cela se traduit par des économies substantielles sur les dépenses opérationnelles.
Imbrication dynamique
L'imbrication dynamique s'adapte aux changements des exigences de production au fur et à mesure qu'ils se produisent, garantissant ainsi que toutes les pièces contenues dans un fichier DXF sont utilisées. Elle est largement applicable dans les processus de fabrication juste-à-temps (JIT) où les exigences de commande changent constamment. L'imbrication dynamique permet d'optimiser l'utilisation/l'efficacité des ressources et d'améliorer la réactivité aux changements tout en minimisant le gaspillage de matériaux de différentes tailles de lots à l'aide d'un logiciel d'imbrication avancé.
Imbrication de clusters
L'imbrication en grappes consiste à agencer des formes de pièces similaires ou identiques aussi étroitement que possible, ce qui peut s'avérer très utile dans les processus de production de masse. Cette méthode permet d'atteindre un équilibre entre la vitesse de production et l'efficacité des matériaux. Lors de la production d'ensembles de composants censés être identiques ou usinés dans des séquences de découpe laser similaires, l'imbrication en grappes peut s'avérer très utile car elle permet de réduire le temps d'inactivité de la machine.
Imbrication 3D
Les entreprises qui travaillent avec des pièces tridimensionnelles utilisent l'imbrication 3D pour optimiser le volume plutôt que simplement une surface. Cette technique est utilisée dans des domaines tels que la fabrication additive et l'emballage, où la conservation des matériaux ou de l'espace est essentielle. L'imbrication 3D améliore l'efficacité globale du travail et réduit les déchets grâce à la détermination du modèle d'empilement ou de placement le plus optimal.
Les techniques d'imbrication modernes permettent d'obtenir des résultats plus optimaux avec des systèmes CAO/FAO avancés qui peuvent exploiter pleinement les composants positionnés sur la tôle. L'application de ces technologies conduit à une plus grande précision et efficacité, ce qui rend les processus de travail plus simples et plus respectueux de l'environnement.

Utilisation efficace du matériel
Lors de l'agencement de différents composants, placez-les aussi près que possible les uns des autres afin de minimiser la perte de matière. Essayez de remplir les zones inutilisées en faisant pivoter ou en reflétant les pièces dans les limites de conception spécifiées.
Regroupement de pièces similaires
Assemblez des pièces similaires qui nécessitent des usinages de même épaisseur ou constituées du même matériau pour accélérer la découpe et le montage.
Tenez compte de la largeur du trait de scie
Assurez-vous d'inclure la largeur de trait dans toutes vos conceptions qui concerne la largeur du matériau perdu en raison de la coupe, pour obtenir les dimensions définies.
Optimiser la séquence de coupe
Réglez l'ordre de coupe de manière à éviter les mouvements inutiles, cela contribue à prolonger la durée de vie de votre machine tout en gagnant du temps.
Mettre régulièrement à jour le logiciel
Assurez-vous d'avoir la version la plus récente de CAO/FAO, car chaque mise à jour apporte des outils supplémentaires, comme de puissants algorithmes d'imbrication qui garantissent l'ordre et une efficacité maximale.
Le respect de ces directives contribuera à la précision, à la réduction des dépenses et à l’augmentation de l’efficacité globale des opérations de découpe dans le travail de la tôle.
Focus sur l'optimisation des matériaux
Revoyez les dispositions d’imbrication pour obtenir une utilisation optimale des matériaux tout en minimisant les déchets et les coûts.
Établir des limites réalistes
Vérifiez que tous les paramètres des machines ainsi que les matériaux, tels que l'épaisseur de la tôle et les tolérances de coupe, sont entièrement intégrés dans le logiciel usiné selon les besoins finaux.
Profitez des capacités d’automatisation pour organiser les composants sur une plaque plus efficacement.
Utilisez les fonctionnalités d'imbrication automatisées fournies par le logiciel afin d'optimiser le flux de travail et d'obtenir les mises en page souhaitées avec peu ou pas de modification des mises en page.
Examiner et approuver les résultats
Vérifiez toujours les modèles d’imbrication spécifiés pour vous assurer que les objectifs du projet prévus sont atteints et vérifiez toute erreur avant de commencer la production.
En utilisant ces techniques, les utilisateurs peuvent facilement obtenir les résultats souhaités lors de l’utilisation d’un logiciel d’imbrication pour plus de fiabilité, d’efficacité et d’économies de coûts.
Optimiser l'utilisation des matériaux
Modifiez les paramètres d'imbrication de manière à maximiser l'utilisation des matières premières et à minimiser les déchets. Des générateurs de disposition automatisés et une priorisation personnalisée des pièces peuvent être utilisés pour une meilleure utilisation des matériaux.
Exploitez le traitement par lots
Concevez simultanément plusieurs composants pour augmenter l'efficacité et réduire le temps de travail. Cette méthode est particulièrement avantageuse pour les travaux monotones et les grandes séries de production, car les pièces peuvent être disposées de la manière la plus optimale possible sur la tôle.
Intégrer la spécification matérielle
Saisissez les spécifications exactes du matériau, par exemple l'épaisseur et le type, pour améliorer la précision de l'imbrication et faciliter l'utilisation des erreurs lors des étapes ultérieures de la fabrication.
Des mises à jour régulières de l'analyse du logiciel d'imbrication peuvent améliorer les performances de l'optimisation de l'imbrication des matériaux et la compatibilité des formats de fichiers.
Les logiciels d'imbrication doivent être mis à jour régulièrement pour garantir l'utilisation des meilleures méthodes d'optimisation possibles.

En raison de leur utilisation avec différents types de logiciels de CAO et de FAO, les fichiers DXF (Drawing Exchange Format) sont couramment utilisés lors de la procédure d'imbrication. Les fichiers DXF développés par Autodesk permettent l'échange de données et sont bénéfiques pour la communication entre les processus de conception et de fabrication. Les données d'image vectorielle, ainsi que les métadonnées, telles que les calques, les types de ligne et les géométries, sont stockées dans ces fichiers, et ces éléments d'information sont essentiels pour la précision de l'imbrication.
La capacité à prendre en charge des conceptions détaillées en 2D et 3D, qui sont essentielles pour une découpe et une fabrication précises, est l'un des principaux avantages des fichiers DXF. Par exemple, leur utilisation dans la découpe laser signifie que ces fichiers DXF présentent des données géométriques qui aident à minimiser le gaspillage de matériaux tout en maximisant l'efficacité. Des recherches récentes dans le secteur montrent que plus de 70 % des processus de fabrication par imbrication utilisent des fichiers DXF pour le transfert de données, ce qui montre leur importance dans le secteur.
Les fichiers DXF prennent en charge une large gamme de systèmes d'exploitation et de logiciels, ce qui signifie qu'ils ne sont pas liés à une plate-forme spécifique. Cela favorise la flexibilité et l'évolutivité dans les environnements de production, en particulier pour les entreprises disposant de machines et d'outils divers. L'intégration de fichiers DXF dans le processus d'imbrication offre aux fabricants une précision accrue, des délais d'exécution améliorés et des coûts d'exploitation réduits.
La conception de fichiers DXF pour l'imbrication nécessite à la fois une précision mécanique et un logiciel de conception industriel approprié. Utilisez les conseils suivants pour créer des fichiers DXF précis et efficaces pour les processus d'imbrication :
Étape 1 : Choisir un logiciel de CAO
Vous devrez utiliser un logiciel de conception assistée par ordinateur (CAO) capable d'utiliser des fichiers DXF. AutoCAD, SolidWorks et Fusion 360 sont d'excellentes solutions car ils peuvent élaborer et exporter des fichiers DXF. Pour des conceptions plus simples, des logiciels gratuits comme LibreCAD peuvent également être utilisés.
Étape 2 : Développer la géométrie
Pour commencer, développez la conception ou la géométrie de la pièce qui sera utilisée pour l'imbrication. Assurez-vous que toutes les mesures sont précises et n'ajoutez pas de complexité excessive pour permettre au fichier de rester léger. Lorsque vous travaillez avec des opérations de coupe, faites attention aux contours en boucle fermée pour minimiser les complications lors de l'imbrication.
Étape 3 : Utiliser les calques efficacement
Différents éléments de la conception (par exemple, lignes de coupe, marques ou trous d'insertion) doivent être gérés avec des calques individuels. Une gestion efficace des calques permet aux processus périphériques, comme la découpe CNC, d'utiliser correctement les informations. Les calques nommés doivent suivre une norme au sein et entre les machines et les équipes.
Valider et simplifier le fichier
Avant d'exporter, vérifiez la conception pour détecter les composants inutiles, les bords qui se chevauchent ou les vecteurs brisés qui pourraient entrer en conflit avec les algorithmes d'imbrication. Si nécessaire, modifiez la conception pour répondre aux exigences du processeur.
Exporter au format DXF
Une fois la conception terminée, utilisez la fonction d'exportation de votre logiciel de CAO pour enregistrer le fichier au format DXF. Assurez-vous de choisir une version appropriée du DXF (comme 2010 ou 2018) qui répond aux exigences de compatibilité du logiciel d'imbrication et des machines.
Tester le fichier DXF
Vérifiez l'exactitude du cadre imbriqué en important le fichier DXF dans le logiciel d'imbrication. Vérifiez l'intégrité et la compatibilité du fichier avec les outils ou machines requis à l'aide des fonctions de prévisualisation. Cette étape permet de réduire les erreurs lors des processus de fabrication réels.
Tirez parti des outils d'automatisation
Si vous travaillez fréquemment avec des conceptions complexes ou devez créer des fichiers DXF de manière répétitive, pensez à la possibilité d'utiliser des outils d'automatisation ou des API qui s'intègrent aux logiciels de CAO. Ces outils peuvent vous aider à réaliser des tâches monotones et à garantir la cohérence des fichiers de sortie.
1. Fichiers endommagés et informations perdues
L'un des principaux problèmes liés aux fichiers DXF est la perte partielle ou la corruption totale des informations, en raison d'un enregistrement incorrect des fichiers ou d'une incompatibilité logicielle. Cela peut entraîner l'absence d'entités dans les dessins CAO, un mauvais alignement ou des fichiers tout simplement inutilisables. Pour remédier à ces problèmes, il est nécessaire d'adopter des protocoles de sauvegarde de fichiers automatisés ainsi que des processus de validation de fichiers rigoureux. De plus, s'assurer que chaque élément logiciel du flux de travail est mis à jour vers la dernière version peut contribuer à atténuer les risques de corruption due à une incompatibilité.
2. Problèmes liés à la compatibilité entre les versions logicielles
Les logiciels de CAO, voire les différents niveaux d'un même logiciel, peuvent avoir différentes façons de restituer et d'interpréter les données DXF, ce qui peut entraîner une déformation des géométries ou l'irrécupération de fichiers entiers, ce qui est particulièrement le cas pour les fichiers DXF imbriqués. Un cas paradigmatique est l'enregistrement de fichiers dans des variantes DXF non standard particulières que les outils plus anciens ne peuvent tout simplement pas traiter. Pour remédier à cela, il est préférable de s'en tenir à des formats largement pris en charge, tels que R12 ou R14 ASCII, qui offrent la couverture la plus élevée en termes de prise en charge des applications multiplateformes. L'utilisation d'outils d'interopérabilité de CAO ou d'autres logiciels de validation standardisés permet d'atténuer le problème d'incompatibilité, car les fichiers seront validés avant d'être envoyés.
3. Taille de fichier redondante
Les détails inefficaces ou les splines complexes des fichiers DXF plus volumineux sont responsables du ralentissement des vitesses de traitement CNC ou de l'apparition de défauts de la machine. La rationalisation de la structure du fichier en extrayant les calques, les annotations ou les blocs inutilisés inutiles peut entraîner une réduction de la taille allant jusqu'à 40 %. Le remplacement de courbes complexes par un ensemble de segments linéaires à l'aide d'algorithmes de simplification augmente l'efficacité du traitement sans altérer la précision.
4. Mise à l'échelle et autres problèmes relatifs au dimensionnement
Les erreurs de mise à l'échelle, comme l'absence d'affiliation aux unités de CAO et de machine CNC, restent courantes. Par exemple, les changements d'unités peuvent entraîner des augmentations ou des diminutions de production décuplées après avoir atteint l'étape de conception. Des paramètres d'unités standardisés et une communication tout au long du flux de travail résolvent le problème. L'utilisation d'un logiciel qui recherche les incohérences d'uniformité avant l'exécution CNC offre une solution réaliste.
5. Problèmes liés à la superposition et aux calques surutilisés
Les calques des fichiers DXF sont souvent mal gérés, ce qui entraîne des structures de fichiers désorganisées et hyper-chaotiques qui rendent le traitement des conceptions sur les machines CNC extrêmement difficile. Il a été signalé que la fusion et le tri rationnel des calques en fonction de leur fonction (par exemple, les chemins de gravure et de découpe) peuvent améliorer la vitesse de traitement de 25 %. L'élimination des calques redondants et l'établissement de protocoles de dénomination des calques facilitent une meilleure communication entre le logiciel de conception et les outils de production.
En s'attaquant à ces problèmes majeurs et en adoptant des solutions organisées, les fabricants peuvent réduire les imprécisions dans les flux de travail DXF tout en améliorant la productivité et la précision. Ces développements permettent des opérations de CAO/FAO plus cohérentes et plus abordables.

SigmaNEST est une option populaire pour les fonctions d’imbrication automatisées ou les logiciels d’imbrication dédiés en raison de ses fonctionnalités sophistiquées.
SigmaNEST est l'une des solutions logicielles d'imbrication les plus populaires dans l'industrie de la tôle. Il est spécialement configuré pour fonctionner avec différents types de machines de découpe telles que les machines laser, plasma, jet d'eau et poinçonneuses, qui nécessitent toutes une utilisation optimale des matériaux. SigmaNEST a montré une plus grande efficacité dans la réduction du gaspillage de matériaux, l'augmentation de la vitesse de découpe et l'optimisation de la séquence des parcours d'outils. Après la mise en œuvre, de nombreux fabricants déclarent des économies de matériaux de 5 à 15 %, en plus des économies de temps de cycle. De plus, des algorithmes avancés facilitent l'imbrication dynamique de pièces de forme complexe et non standard.
TruTops Boost de TRUMPF
Il s'agit d'un logiciel de conception CAO intégré, qui associe des fonctionnalités d'imbrication et de contrôle de la machine à une interface unique. Il est très apprécié en raison de son intégration étroite dans les machines de découpe TRUMPF. L'imbrication intelligente améliorée du logiciel permet une meilleure utilisation du matériau disponible et ses outils d'analyse, qui fonctionnent lors de la planification de la production, peuvent simuler les coûts des matériaux ainsi que l'effort de production.
Expert Lantek
Lantek Expert est un logiciel d'imbrication complet, conçu pour être utilisé avec presque toutes les techniques de découpe CNC disponibles aujourd'hui. Il est connu pour sa précision et sa facilité d'utilisation. L'utilisateur dispose à la fois d'options CAO et FAO, garantissant ainsi que les géométries des pièces peuvent être créées et imbriquées de la manière la plus simple. Sa fonction d'imbrication automatique met l'accent sur les économies de matériaux, qui atteignent souvent 90 à 95 %. Contrairement à d'autres logiciels, Lantek est entièrement équipé de fonctions de reporting, offrant des informations avancées sur la consommation de matériaux, les chutes et les statistiques de production globales.
ProNest par Hypertherm
ProNest est un logiciel d'imbrication haut de gamme utilisé principalement dans les processus de découpe thermique. Il offre des fonctionnalités intelligentes, telles que l'imbrication avancée de formes réelles et la priorisation automatisée des pièces, ainsi que des rapports personnalisés. De plus, ProNest fournit des interfaces directes avec les systèmes ERP et MRP permettant un contrôle de production convivial. Les points forts du programme comprennent une meilleure utilisation des matériaux et une efficacité opérationnelle améliorée jusqu'à 20 %.
Conduit CAM
CAMduct d'Autodesk est conçu pour la fabrication de tôles destinées aux systèmes de réfrigération, de ventilation et de climatisation (CVC), ainsi qu'aux conduits. Il offre une gamme complète d'outils d'imbrication automatique et de modélisation paramétrique permettant une optimisation précise des pièces et des matériaux, et réduisant ainsi le gaspillage. Sa vaste bibliothèque de modèles, associée aux capacités des machines CNC, fait de CAMduct un choix fiable pour les projets de fabrication sur mesure.
Grâce à la mise en œuvre de ces solutions logicielles d'imbrication avancées, les fabricants sont assurés d'améliorer l'utilisation des matériaux, d'accroître la productivité et de réduire les dépenses. Chaque logiciel dispose de fonctionnalités distinctes conçues pour répondre à différentes exigences, ce qui garantit que des réponses efficaces sont disponibles pour les actions de coupe simples et plus complexes.
Le logiciel d'imbrication de Fusion 360 intègre des fonctionnalités sophistiquées visant à faciliter le processus de fabrication et à améliorer l'efficacité des matériaux. Mon expérience avec l'imbrication automatisée suggère qu'il tente efficacement d'agencer les pièces d'une manière qui réduit les déchets ainsi que le temps. De plus, l'outil dispose de capacités d'imbrication multi-feuilles où différents types et épaisseurs de feuilles peuvent être optimisés dans un seul travail. De plus, il fonctionne sans effort avec les outils de CAO et de FAO dans l'environnement Fusion 360, ce qui permet de réaliser ensemble la conception, la simulation et la fabrication. Grâce à ces capacités, il se distingue comme une application idéale pour les projets complexes qui nécessitent un niveau élevé de précision et d'efficacité.
Lors de la comparaison des ressources logicielles d'imbrication disponibles, certains éléments doivent être pris en compte, notamment l'application des matériaux, le degré de personnalisation, l'intégration et la convivialité. Par exemple, Fusion 360 dispose d'un environnement intégré qui permet aux utilisateurs d'exécuter des fonctions de CAO, de FAO et d'imbrication dans un seul flux de travail transparent. De plus, ses fonctions d'imbrication automatisées ont des taux d'application de matériaux de 90 % ou plus dans les cas idéaux, ce qui contribue grandement à minimiser le gaspillage dans les processus de fabrication. De plus, la personnalisation est rendue possible grâce à des paramètres d'imbrication réglables qui offrent une polyvalence pour différents besoins de projet.
D'autres logiciels d'imbrication, comme SigmaNEST et NestFab, offrent également des fonctionnalités compétitives. SigmaNEST jouit d'une forte notoriété car il s'agit sans doute du logiciel d'imbrication le plus compatible avec les machines de découpe laser, plasma et jet d'eau. Il intègre également des algorithmes de réduction des chutes de haute performance et d'amélioration de la vitesse. NestFab, en revanche, est bien connu pour la conception conviviale de son interface et sa capacité à s'adapter aux contours des formes, ce qui le rend idéal pour des secteurs tels que la fabrication de meubles.
Le coût est également un élément essentiel de cette décision. Fusion 360 intègre ses outils d’imbrication dans son extension de fabrication plus vaste, offrant aux utilisateurs la possibilité d’accéder à un système modulaire avec un seul abonnement. En revanche, SigmaNEST et d’autres solutions autonomes proposent généralement des packages à plusieurs niveaux adaptés à des besoins spécifiques, même si ceux-ci peuvent nécessiter des dépenses supplémentaires pour être entièrement intégrés aux flux de production existants.
Après tout, les facteurs déterminants du choix du logiciel sont les détails spécifiques du projet, l'intégration de la machine et les ressources financières disponibles. En particulier, en mettant l'accent sur la facilité d'utilisation, l'optimisation des matériaux et l'évolutivité du système, les fabricants peuvent choisir des solutions logicielles imbriquées qui répondent à leurs besoins opérationnels.
Une planification appropriée de votre implantation améliorera considérablement l'utilisation des matériaux et l'efficacité de la production. Pour atteindre ces objectifs, tenez compte des points importants suivants :
Tenez toujours compte des dimensions et des caractéristiques du matériau
Essayez d'insérer les composants dans la plaque de matériau de manière à ne pas nécessiter un travail excessif pour renforcer ses bords. Il est important d'épaissir les bords des pièces pour maintenir leur position lorsqu'elles sont enfoncées dans les porte-outils. Une mesure précise garantit un alignement optimal, par exemple dans le cas de plaques de bois ou de composites dont la structure du grain détermine leur résistance.
Exemple : Des recherches montrent que la réduction de la position des pièces par rapport au grain du matériau dans le travail du bois peut entraîner jusqu'à 15 % d'économies de matériau dans plusieurs scénarios.
Regroupez des pièces de formes, de tailles ou d'exigences d'usinage compatibles pour augmenter l'efficacité de l'utilisation du matériau et réduire le temps d'exécution de la machine. L'espacement entre les composants peut être minimisé grâce à un modèle d'imbrication Cluster, réduisant ainsi la quantité relative de matériau inutilisé.
Planifiez la coupe de manière à limiter le déplacement de l'outil et à éviter la surchauffe du matériau ou le mouvement horizontal lorsque l'outil est en fonctionnement. Certains programmes d'imbrication haut de gamme aident l'utilisateur en calculant la distance de déplacement de l'outil la plus courte lorsque le point final et le point de départ se chevauchent. Cela permettra d'économiser du temps et des ressources financières.
Faire de la place pour les tolérances de coupe et de précision
Lors de la conception de vos pièces, n'oubliez pas de prendre en compte les tolérances de coupe intentionnelles, que les machines ne pourront pas respecter en raison de limitations de précision. Ce type de marge est essentiel dans les industries quantitatives telles que l'aérospatiale ou l'automobile. Par exemple, si une découpeuse laser a une coupe de 0.008 pouce, cette distance doit être ajoutée à la conception, sinon des problèmes d'ajustement surviendront.
Techniques de coupe en ligne commune
Utilisez toujours la coupe en ligne commune lorsque cela est possible, ce qui signifie qu'une ligne de coupe déjà existante partagée par plusieurs pièces adjacentes sera utilisée pour minimiser le nombre de coupes effectuées indépendamment sur chaque pièce. Des études indiquent que la coupe en ligne commune améliore l'efficacité de 8 à 12 % lors de l'utilisation de machines CNC.
Dans les méthodes d'imbrication modernes, des algorithmes intelligents réalisent ces agencements automatiquement, ce qui permet de produire toutes les pièces avec un minimum de déchets. Bien qu'il reste encore du matériel inutilisé, les normes de qualité et de précision sont toujours respectées de manière satisfaisante. L'automatisation domine la concurrence, car il ne fait aucun doute que ces technologies avancées transforment les fabricants en leaders du secteur.
Passer de l'imbrication manuelle aux systèmes automatisés nécessite une évaluation minutieuse de chaque flux de travail du processus de fabrication, en particulier de la manière dont le logiciel évalue les pièces sur la fiche de matières premières. L'imbrication manuelle conduit souvent les opérateurs humains à disposer les pièces sur les fiches de matières premières, ce qui conduit à des agencements moins qu'optimaux en raison du temps nécessaire à une planification et une précision appropriées. Des études estiment que les agencements imbriqués manuellement entraînent 5 à 15 % de gaspillage de plus par commande que l'automatisation. Ce résultat explique pourquoi le reste de l'industrie dépend des fonctionnalités d'imbrication automatisées. De plus, le recours aux métiers manuels entraîne souvent une variabilité des résultats, ce qui pose des difficultés pour respecter des délais serrés.
En revanche, les systèmes d'imbrication automatisés utilisent une multitude de logiciels et d'algorithmes sophistiqués qui améliorent l'automatisation du placement des pièces. Les systèmes automatisés génèrent moins de déchets et offrent de meilleures performances ; certains rapports montrent que ces systèmes atteignent une utilisation des matériaux de 95 % grâce à un logiciel d'imbrication automatisé avancé. L'automatisation accélère les flux de travail en préparant et en intégrant rapidement les systèmes aux machines CNC. De plus, l'automatisation offre des limites de répétabilité et de précision en termes d'évolutivité pour les conceptions complexes ou les grandes quantités de produits. De nombreux systèmes logiciels offrent des données de consommation de matériaux en temps réel permettant une analyse et des suggestions d'amélioration.
L'automatisation des technologies d'imbrication doit être intégrée dans les chaînes de production afin d'améliorer la productivité, de réduire les ressources et les déchets et de maintenir l'uniformité dans l'ensemble des processus. Les coûts initiaux de tels systèmes ont tendance à être plus élevés que ceux des autres, mais les économies totales et les avantages liés à la mise en œuvre des opérations rendent cet investissement avantageux, en particulier dans les secteurs compétitifs tels que l'aérospatiale, l'automobile et le moulage de tôles.
Pour optimiser l'utilisation des feuilles de matériaux, les entreprises de fabrication doivent se concentrer sur une planification et une optimisation appropriées. Le logiciel d'imbrication est l'une des solutions les plus efficaces, car il organise les pièces avec une utilisation optimale des matériaux pour minimiser les rebuts. Assurez-vous que le matériau sélectionné correspond aux exigences du projet pour réduire le surplus. Entretenez régulièrement les outils de coupe et autres machines pour maintenir la précision et éviter les erreurs qui génèrent du gaspillage. En outre, l'inspection des données de production permet d'identifier les processus improductifs qui pourraient être améliorés au fil du temps. L'intégration de ces stratégies peut contribuer à réduire le coût global et à réduire l'impact environnemental.
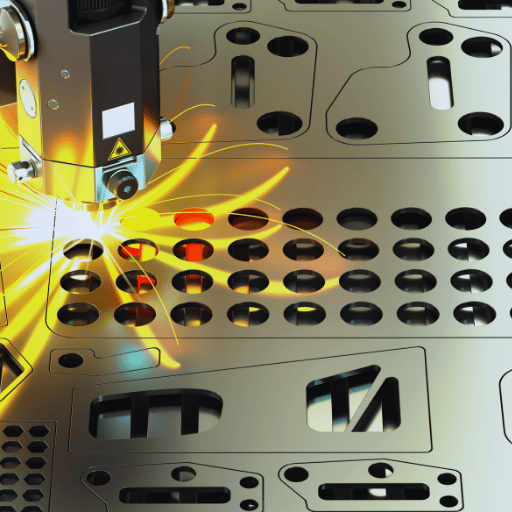
A : L'imbrication désigne la méthode consistant à positionner plusieurs composants sur une même feuille de tôle afin d'optimiser la découpe. Son importance réside dans l'utilisation optimale des matériaux, la réduction des chutes et l'économie de temps lors de la découpe de pièces métalliques . Une imbrication correcte améliore la compétitivité et la productivité de la découpe laser et des autres services de découpe de tôle.
R : Pour qu'un fichier DXF soit éligible à la découpe de tôle, toutes les pièces doivent être conçues avec précision sur un logiciel de CAO et enregistrées sous forme de fichier DXF. Supprimez toutes les lignes ou éléments non pertinents et assurez-vous que chaque pièce est un contour fermé. Enfin, enregistrez le fichier au format requis, de préférence un fichier DXF bidimensionnel, car il est compatible avec la plupart des logiciels d'imbrication et le moteur de devis instantané Xometry. Il s'agit du format le plus couramment utilisé pour nos services de découpe de tôle.
R : L'imbrication manuelle fait référence à la pratique consistant à faire glisser et à déposer des pièces sur une feuille, généralement dans un programme de CAO. Cette technique est plus lente à exécuter mais offre un niveau de contrôle plus élevé. En revanche, l'imbrication automatique utilise un logiciel d'imbrication spécialisé qui utilise des algorithmes complexes pour examiner les formes des pièces et les positionner automatiquement dans une feuille. Les opérations d'imbrication automatisées sont généralement plus rapides et permettent d'obtenir une meilleure imbrication, en particulier lorsqu'il s'agit de traiter de grandes quantités de pièces.
R : Pour garantir une imbrication efficace dans les fichiers CAO, toutes les pièces incluses dans le fichier doivent être orientées et mises à l'échelle de manière appropriée. Supprimez les lignes en double ou d'autres éléments non essentiels. Créez des pièces en groupe et concevez des pièces qui peuvent généralement s'imbriquer ou s'imbriquer plus étroitement les unes dans les autres. Maintenez des unités cohérentes dans tous vos dessins et fichiers de pièces. Enfin, enregistrez les pièces sous forme de fichiers séparés ou sous forme de fichier DXF multi-pièces unique conformément aux spécifications de votre logiciel d'imbrication ou de votre fournisseur de services de découpe de tôles.
R : Tenez compte des facteurs suivants : dimensions de la tôle, épaisseur du matériau, largeur de coupe ou entaille laser, espace minimum entre les pièces, orientation possible du grain du matériau et spécifications de votre système de découpe laser. De plus, planifiez l'ordre des pièces à couper pour réduire le temps de déplacement total de la tête de la machine. Une imbrication correctement planifiée est utile pour évaluer comment l'imbrication peut optimiser votre projet.
R : L'imbrication 2D permet de disposer les composants dans des feuilles plates et planes, souvent utilisées pour couper des pièces en tôle plates afin de réduire le gaspillage de matière. Elle est extrêmement utilisée lors des opérations de découpe au laser, en particulier pour les fichiers conçus pour la découpe au laser. Comme son nom l'indique, l'imbrication 3D est utilisée pour le placement de pièces dans un espace tridimensionnel et est utilisée lors de la conception de composants pour l'impression 3D ou l'usinage multi-axes. Cependant, pour la majorité des tâches de découpe de tôle, l'imbrication 2D est le processus standard utilisé.
R : En effet, vous pouvez placer des composants de différents projets sur la même feuille pour maximiser l'efficacité du matériau. Cela est particulièrement utile lorsque vous travaillez avec de petites pièces ou lorsque vous essayez d'utiliser pleinement une feuille de matériau plus grande. Néanmoins, tous les composants doivent être du même matériau et de la même épaisseur. Lorsque vous générez votre fichier DXF pour la découpe de feuilles, vous devez inclure chaque composant que vous souhaitez fusionner, indépendamment du projet d'origine. Cette stratégie favorise une séparation efficace de l'imbrication, minimisant ainsi le gaspillage de matériaux.
R : Pour obtenir une découpe de tôle efficace, voici quelques méthodes pratiques pour l'imbrication des fichiers : sélectionner le bon logiciel d'imbrication, optimiser l'orientation des pièces, prendre en compte le sens du grain du matériau, maintenir une distance raisonnable entre les pièces, regrouper les formes similaires, utiliser la tôle entière, ajuster l'ordre dans lequel les pièces seront coupées, etc. N'oubliez pas qu'un imbrication serré peut entraîner une augmentation du temps d'usinage. Par conséquent, le coût du matériau et le temps de découpe doivent être maintenus en équilibre. Avant d'envoyer votre mise en page imbriquée en production, vérifiez toujours qu'elle contient toutes les pièces et qu'elles sont placées aux bonnes positions.
1. Consolidation de pièces dans une opération de découpe de tôle à l'aide d'algorithmes métaheuristiques
2. L'imbrication dans l'industrie de la tôle : gérer les contraintes des machines de découpe laser à plat
3. Adaptation des algorithmes basés sur la génétique pour le processus du Corte de Piezas Metálicas en Forma de Plancha Utilizando Sistemas de Brazo Robotico
4. Application d'algorithmes génétiques simples pour l'optimisation de l'imbrication de pièces de tôle dans les opérations de découpage
5. Principal fournisseur de services de fabrication de tôlerie en Chine

Les processus de fabrication sont assez complexes, et le choix d'une méthode de production est directement lié à ces processus.
En savoir plus →
Il existe deux principales méthodes de fabrication pour produire des prototypes en plastique que la plupart des gens trouvent utiles
En savoir plus →
En tant que personne impliquée ou intéressée par la conception et la production de composants en plastique,
En savoir plus →