

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Por más respetadas que sean las cortadoras de plasma en la industria metalúrgica, siempre queda la pregunta de qué espesor de metal se puede medir. Esto parece requerir una respuesta tanto para profesionales como para aficionados, ya que buscan formas de maximizar de manera eficiente las capacidades de sus herramientas. Independientemente de si está manipulando chapas de metal de calibre ligero o placas de acero industriales de gran tamaño, es esencial conocer los límites y el rendimiento de una cortadora de plasma. Este artículo se esfuerza por profundizar en los factores que afectan el espesor de corte, las capacidades de los distintos modelos de cortadoras de plasma y la información sobre la selección de máquinas. Así que permítanos descifrar los detalles técnicos junto con la aplicación práctica para potenciar mejor su toma de decisiones.
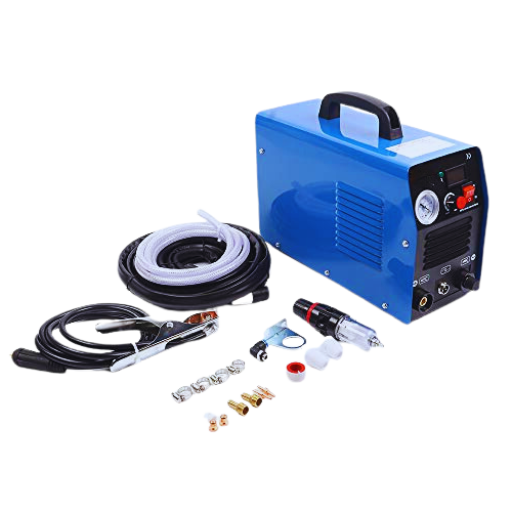
El espesor máximo del metal de un cortador de plasma depende de la potencia de salida de la máquina y de su configuración. El rango de corte de la mayoría de los cortadores de plasma portátiles es de entre 1/4 de pulgada y 1 pulgada para acero dulce. Los cortadores de plasma de grado industrial con potencias de salida avanzadas suelen tener un rango de corte de hasta 2 pulgadas o más. Siempre consulte la guía del fabricante para conocer los límites porque el rendimiento depende del espesor del metal y su estado.
Elementos que influyen en el espesor del cortador de plasma
El rango de espesor aplicable para el uso efectivo de cortadores de plasma depende de los siguientes elementos:
Con estos datos, un usuario puede seleccionar el cortador de plasma adecuado dependiendo del espesor del material a cortar.
Se abordan factores para que el espesor máximo de corte con un cortador de plasma se pueda lograr de manera más confiable.
Algunas de las características más importantes que se deben tener en cuenta al comparar los diseños de cortadoras de plasma incluyen el espesor máximo de corte, la compatibilidad de materiales, la velocidad de corte y el ciclo de trabajo. Para ayudar a los consumidores a tomar decisiones informadas, a continuación se presenta una comparación de los modelos de cortadoras de plasma más populares que demuestran sus capacidades de rendimiento junto con sus especificaciones.
Hypertherm Powermax 45 XP
Corte de acero dulce: corte limpio de hasta 16 mm (5/8”); corte de 29 mm (1-1/8”).
Velocidad de corte: En acero dulce, puede alcanzar hasta 20 pulgadas por minuto (500 mm/min) como máximo.
Materiales: La unidad funciona eficientemente en acero inoxidable, acero dulce y aluminio.
Características principales: El ajuste de la presión del aire se realiza automáticamente a través de la tecnología Smart Sense y se utilizan consumibles FineCut para cortes de precisión.
Rango de precios: Entre $2,100 y $2,500.
Lincoln Electric Tomahawk 625
Corte limpio: 15 mm (5/8”); capacidad de corte 19 mm (3/4”).
Velocidad de corte: Los materiales más delgados se pueden cortar a una velocidad de 15 a 18 pulgadas por minuto (400 a 450 mm/min).
Compatibilidad de materiales: Eficaz en aluminio, acero inoxidable y acero.
Características principales: Diseño ergonómico para un fácil transporte y un sistema de arranque táctil confiable.
Rango de precios: Entre $1,600 y $2,000.
Miller Spectrum 625 X-TREME
Espesor máximo de corte: corte limpio hasta 19 mm (3/4”); corte máximo 22 mm (7/8”)
Velocidad de corte: Muy alta: 25 pulgadas por minuto (635 mm/min) en materiales de 6 mm de espesor.
Compatibilidad de materiales: Admite materiales de alta y baja conductividad, como Cu.
Características principales: Funciones de línea automática para múltiples opciones de energía, extremadamente liviano (21 libras).
Rango de precios: 1,900 – 2,300 USD
Lotos LTP5000D
Espesor máximo de corte: corte limpio (C) hasta 12 mm (1/2”), corte de separación (Sn) hasta 19 mm (3/4”).
Velocidad de corte: 10-12 pulgadas/min (250-300 mm/min) en materiales más gruesos con corte por plasma.
Compatibilidad de materiales: Metales como acero dulce, acero inoxidable y aluminio.
Características principales: El arco piloto sin contacto prolonga la vida útil de los consumibles y es más económico para presupuestos ajustados.
Rango de precios: 400 – 700 USD.
Fuerza Aérea Hobart 40i
Espesor máximo de corte: corte limpio (C) hasta 20 mm (7/8”), corte de separación (Sn) hasta 25 mm (1”).
Velocidad de corte: económica (20-22 pulgadas/min 500-560 mm/min).
Compatibilidad del material: la mayoría de los metales ferrosos y no ferrosos.
Características principales: Compresor de aire incorporado, rendimiento constante con tecnología basada en inversor.
Rango de precios: 2000 – 2400 USD
Análisis y sugerencias
En lo que se refiere a características y rendimiento, la Powermax 45 Hypertherm junto con la Miller Spectrum 625 X-TREME superan a todos los competidores en lo que se refiere a cortes precisos y precisión de bordes. Por el contrario, la Lotos LTP5000D es una opción de precio razonable para usuarios ocasionales y algunos consumidores industriales ligeros, sin perder su valor. La elección de la cortadora de plasma ideal debe ajustarse a los requisitos del trabajo específico en cuestión, los materiales que se utilizarán y los límites de gasto financiero.
El espesor alcanzable para cortar diferentes tipos de metal varía debido a sus características físicas:
Ser consciente de estas diferencias es fundamental a la hora de elegir la configuración y la maquinaria correctas para cortar el respectivo tipo de metal.
Reconozco que la conductividad de un material afecta en gran medida el rendimiento de corte, como probablemente ocurre con otros materiales, ya que los materiales más conductores, como el aluminio, dispersan el calor rápidamente. Esto dificulta lograr una entrada termodinámica óptima, lo que puede resultar en una menor eficiencia de corte y en un menor espesor de metal cortado. Por otro lado, los materiales menos conductores, como el acero dulce, pueden retener el calor, lo que da como resultado un corte más efectivo y preciso.
Cuando se trata de realizar ajustes en relación con diferentes tipos de metal, mi principal objetivo es modificar la potencia y el flujo de gas, así como las velocidades de corte, de manera proporcional a las propiedades térmicas y físicas del material. Con metales de alta conductividad, como el aluminio, aumento la potencia de entrada y disminuyo la velocidad de corte debido a la rápida pérdida de calor. Para metales de menor conductividad, como el acero dulce, reduzco los ajustes de potencia dentro de ciertas tolerancias y optimizo la velocidad de corte para lograr precisión. Equilibrar todos estos factores permite un corte eficiente en diferentes materiales con precisión.
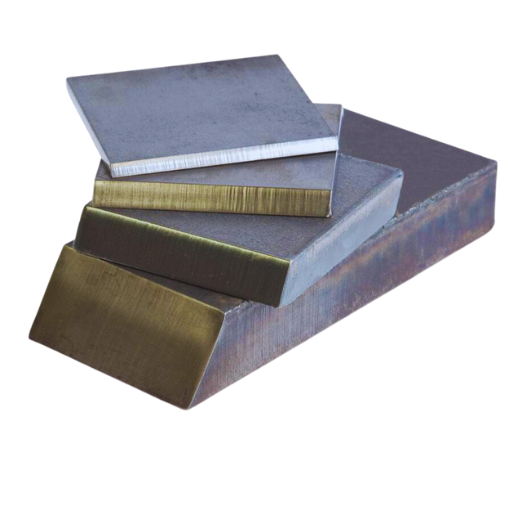
La calidad de los cortes con plasma se ve afectada por diferentes factores como el acabado de los bordes, la perturbación del calor, la formación de escoria y la angularidad de los cortes, entre otros. Esto también se aplica al espesor del material que se está cortando. El arco del cortador de plasma ha demostrado ser muy eficaz para materiales más delgados y logra un corte limpio, dependiendo de las especificaciones del cortador. El ancho del corte para cortar plasma suele estar entre 04 y 06 pulgadas. Además, la zona afectada por el calor para metales más delgados es menor, lo que provoca menos posibilidades de que se produzcan deformaciones.
Por el contrario, para mantener la calidad al cortar materiales más gruesos, es necesario ajustar la potencia y la velocidad a la que se mueve la cortadora. Por ejemplo, si el acero tiene más de una pulgada de espesor, la cortadora debe moverse más lentamente para que el arco de plasma tenga la oportunidad de penetrar. A medida que aumenta el espesor del material a cortar, también aumenta el ancho de corte y la angularidad con la que se cortan los bordes.
La calidad de los cortes de metales más gruesos se mejora con los nuevos avances en la tecnología de corte por plasma, especialmente en los sistemas de plasma de alta definición (HDP). Estos sistemas producen bordes más afilados y una menor angularidad debido al aumento de los niveles de corriente junto con un arco de plasma más enfocado. Las investigaciones muestran que, con un grosor de hasta 2 pulgadas, los sistemas HDP pueden utilizar tolerancias tan ajustadas como ±0.005 pulgadas, lo que los hace ideales para trabajos de alta precisión.
La selección del gas adecuado también es fundamental cuando se trabaja con materiales gruesos. Por ejemplo, el oxígeno funciona mejor en acero dulce de hasta 1.25 pulgadas, mientras que una mezcla de hidrógeno y argón corta acero inoxidable y aluminio de manera más eficaz. Maximizar el equilibrio de estas variables permite al operador lograr la calidad de corte deseada independientemente del espesor.
Al intentar obtener la máxima calidad de corte en materiales más gruesos, debe prestar especial atención a los siguientes factores:
Al dominar estas variables, podrá realizar sin esfuerzo cortes precisos y consistentes en materiales más gruesos.
Los consumibles adecuados son esenciales para un corte grueso eficaz, ya que garantizan el rendimiento y la salida deseados. Los consumibles de calidad, como electrodos, boquillas y protectores, están diseñados para soportar las mayores tensiones térmicas y mecánicas de corte de los materiales más gruesos. El mantenimiento adecuado y el reemplazo oportuno de estas piezas evitan bordes irregulares, problemas de penetración e incluso una baja eficiencia. El mantenimiento realizado en los sistemas de corte con los consumibles adecuados mejora la precisión, minimiza el tiempo de inactividad y ayuda a prolongar la vida útil del equipo.
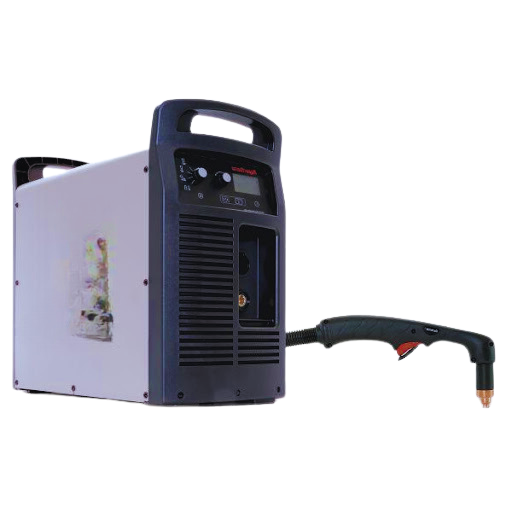
Debido a que la potencia de salida es menor en comparación con los sistemas de grado industrial, las antorchas de plasma portátiles tienen una capacidad limitada para cortar materiales muy gruesos. La mayoría de las unidades portátiles pueden cortar eficazmente materiales de hasta 1 pulgada de espesor, pero cortar más de este espesor puede generar velocidades de corte más lentas, menor precisión y un borde menos refinado. Para materiales más gruesos, generalmente se prefiere un cortador de plasma mecanizado de alta capacidad o un método de corte alternativo.
Al utilizar cortadores de plasma portátiles en metales más gruesos, se pueden emplear múltiples técnicas para mejorar el rendimiento y lograr resultados óptimos. Para optimizar el proceso, una de las cosas que puede hacer es configurar el amperaje del cortador de plasma a su valor máximo para que haya suficiente energía disponible para penetrar el metal. Es igualmente importante asegurarse de que el ciclo de trabajo se controle de cerca para evitar el sobrecalentamiento de la máquina o dañarla.
La elección de los consumibles adecuados es igualmente crucial. Si se utilizan consumibles de alta calidad que puedan soportar el corte máximo, el rendimiento y la vida útil de los componentes mejorarán significativamente. También es necesario limpiar e inspeccionar periódicamente la boquilla y el electrodo para detectar cualquier signo de desgaste a fin de mantener las condiciones de corte óptimas.
Especialmente en el caso de materiales más gruesos, donde los cortes deben ser más lentos, es importante mantener una velocidad de corte uniforme. El control de la antorcha, como la distancia desde la superficie de trabajo (altura de separación), desempeña un papel fundamental en el funcionamiento eficaz y, al mismo tiempo, minimiza la acumulación de escoria.
Otro método avanzado que puede ayudar a cortar materiales más gruesos es precalentar el metal. Cuando se utiliza un soplete u otro elemento calefactor para calentar el metal con antelación, el arco de plasma puede cortar con menos resistencia, lo que produce un corte más fácil y limpio.
Por último, pero no por ello menos importante, algunos operadores implementan un método de biselado en el que el corte se inicia en ángulo. Esta técnica resulta útil con los metales que se encuentran en el límite superior de la capacidad de la unidad. El ángulo de inicio ayuda a reducir la resistencia inicial al arco de plasma, lo que permite una mayor penetración a medida que avanza el corte. Aunque los materiales muy gruesos no son adecuados para las unidades portátiles, estos métodos pueden ayudar a maximizar de forma eficaz y segura el uso del equipo.
Para materiales muy gruesos, ya no resulta eficiente utilizar unidades de corte por plasma portátiles y se debe realizar un cambio a sistemas de corte por plasma CNC. Los cortadores de plasma CNC tienen mayores grados de precisión, consistencia y potencia en comparación con los equipos manuales, especialmente en una mesa de corte por plasma CNC. Los sistemas de plasma CNC de grado industrial modernos ahora pueden cortar materiales de 2 a 3 pulgadas, mientras que algunos modelos avanzados pueden superar ese rango, según el tipo de metal y el amperaje del sistema de plasma.
No solo se pueden manejar de forma inteligente los metales más gruesos, sino que también ofrecen la garantía de cortes más limpios y precisos. El acero inoxidable o el aluminio, por ejemplo, se pueden cortar con cortadores de plasma CNC con una calidad cercana a la del láser, sin necesidad de posprocesamiento. Además, el uso de un sistema de plasma CNC permite realizar cortes a partir de un programa sin necesidad de intervención humana, lo que elimina eficazmente los errores y la producción ineficiente en proyectos extensos o repetitivos.
Los cortadores de plasma con 400 amperios o más generalmente se clasifican como de servicio pesado y pueden cortar materiales gruesos a una profundidad de 3 pulgadas o más en acero dulce. Varios aspectos, como el grosor, la calidad del corte, el tipo de material y más, afectan la selección de un sistema de plasma CNC adecuado. En comparación con los métodos de corte tradicionales, los sistemas de corte por plasma CNC de grado industrial aumentan la productividad, la precisión y el ahorro de material incluso para los cortes más difíciles en piezas de metal gruesas.

La interacción entre la velocidad de corte y el espesor del material es un aspecto importante de la productividad durante el corte por plasma. También está bien establecido que la velocidad de corte tiene una influencia significativa en la calidad del corte, la perpendicularidad del borde y la zona afectada por el calor (ZAT). Con materiales más delgados, se favorecen las velocidades de corte más altas porque proporcionan cortes limpios con poca escoria y menor pérdida de calor. Por otro lado, los materiales más gruesos requieren velocidades más lentas para un mayor volumen de penetración del arco de plasma a través del material.
El desarrollo de la tecnología moderna en el corte por plasma, incluidos los sistemas de plasma de alta definición, ha mejorado la relación entre velocidad y espesor. Los sistemas actuales, por ejemplo, pueden cortar a velocidades de hasta 150 pulgadas por minuto, con un espesor de 0.5 pulgadas, con una buena cantidad de precisión y muy poca escoria. No obstante, con materiales de más de 1 pulgada de espesor, la velocidad de corte a menudo se reduce a alrededor de 20 a 40 pulgadas por minuto, y el valor exacto depende del equipo y de las propiedades del material.
Para mantener un funcionamiento eficaz, también es importante tener en cuenta el tipo de gas y el amperaje. Un ajuste de amperaje más alto permite alcanzar velocidades de corte más rápidas en materiales más gruesos, y las mezclas de gases como el oxígeno o el aire mejoran aún más la eficiencia de corte. Saber cómo adaptarse a estas variables garantiza resultados de alta calidad constante y un funcionamiento eficaz independientemente del grosor de los materiales.
Al cortar bloques más gruesos, la velocidad de corte debe ajustarse de tal manera que se cumplan los niveles de precisión y productividad. Para garantizar que el arco de corte penetre completamente en el material, lo que reduce las posibilidades de cortes incompletos o ásperos, se deben establecer velocidades más lentas. Por ejemplo, las investigaciones recomiendan disminuir la velocidad de corte entre un 10 y un 20 % por cada 5 milímetros adicionales de espesor del material para lograr una escoria y una suavidad de los bordes óptimas.
Los distintos componentes también necesitan diferentes cambios en relación con sus características. En términos creativos, para las placas de acero, la estimación de la velocidad de corte en aproximadamente 20 IPM para una salida de 60 amperios es razonable; se puede utilizar para cortes con espesores de 0.75 pulgadas. El acero de 0.25 pulgadas de espesor, por el contrario, se puede cortar a aproximadamente 50 IPM con el mismo amperaje. Para el aluminio, se necesitan rotaciones más lentas para cortar con precisión los grados más gruesos, por lo que la relación correcta entre la velocidad de corte y el amperaje depende del espesor.
El sobrecalentamiento o la distorsión están ligados a la velocidad, el tipo de gas y el amperaje, lo que hace que el equilibrio sea esencial. Esto se puede ajustar fácilmente con equipos actualizados con instrucciones preprogramadas según la especificación del material necesario. Se recomienda realizar pruebas de configuración y verificación para determinar los ajustes de corte efectivos para cada tarea.
La calidad de los cortes para metales gruesos depende en gran medida de la velocidad de corte, siendo uno de estos factores la suavidad del borde y la fidelidad del material. Con una velocidad de corte demasiado alta, es probable que surjan imperfecciones, con mayores posibilidades de depósitos de escoria, cortes en ángulo y un borde áspero. Por otro lado, una velocidad de corte demasiado baja puede provocar un sobrecalentamiento y provocar una distorsión extrema, junto con un exceso de zonas afectadas por el calor (ZAT), todo lo cual es perjudicial para las características estructurales del metal.
Por ejemplo, cuando se trata de corte por plasma, existe un punto óptimo en términos de velocidad que depende del tipo de material y su espesor. Las investigaciones muestran que para el acero inoxidable de 1 pulgada (25.4 mm) de espesor, la velocidad de corte óptima se encuentra entre 15 y 25 IPM, mientras que con materiales más gruesos de 2” (50.8 mm) de espesor, la velocidad de corte requerida está entre 8 y 12 IPM. De manera similar al corte por plasma, el corte por láser requiere velocidades más lentas para láminas más gruesas, lo que permite que el rayo de corte tenga tiempo suficiente para penetrar el material sin comprometer la calidad.
La evaluación correcta de la velocidad óptima también depende del gas de corte utilizado, ya que gases como el oxígeno o el nitrógeno pueden afectar las velocidades de enfriamiento y la suavidad del corte. Esto demuestra que debe haber un equilibrio entre la velocidad de corte, los ajustes de potencia y el tipo de gas para equilibrar la eficiencia y la calidad. Se recomienda realizar pruebas de calibración mientras se observa la superficie de corte para detectar posibles defectos que ayuden a refinar los parámetros y lograr mejores resultados.
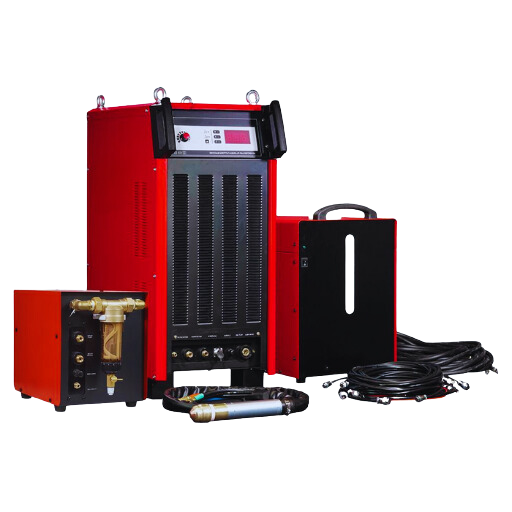
Al cortar metales gruesos, el grosor y el tipo de material siguen siendo los factores más importantes en el consumo de energía con un cortador de plasma, lo que determina los requisitos de potencia. Los cortadores de plasma cortan utilizando el amperaje nominal que generan, que tiene una relación directa con la capacidad de corte. Por ejemplo, un cortador de plasma con un amperaje operativo de 40 corta metales con un grosor de media pulgada (12.7 mm), mientras que los cortadores de 80 amperios pueden llegar a cortar hasta 1 pulgada (25.4 mm) o más.
Otra consideración primordial es el voltaje de entrada, que es especialmente importante; la mayoría de los cortadores de plasma funcionan a 110/120 V para aplicaciones estándar o incluso a 220/240 V para usos más exigentes. Los cortadores de plasma de calidad industrial pueden necesitar funcionar con energía trifásica, que suele ser necesaria para cortar metales con un espesor superior a 1.5 pulgadas.
El ciclo de trabajo, el tiempo de funcionamiento de un amperaje específico cuando no provoca sobrecalentamiento, también es una medida clave. Una máquina con un ciclo de trabajo superior al 60 % es beneficiosa, ya que permite cortar metales de alta demanda sin interrupciones constantes.
La tecnología mejorada, como las fuentes de alimentación basadas en inversores, ha hecho que los cortadores de plasma contemporáneos sean más fáciles de usar y controlar. Además, los dispositivos modernos ofrecen una mayor movilidad y eficiencia. Al elegir un cortador de plasma, se debe tener en cuenta el amperaje y el voltaje, pero también el material que se va a cortar. Por ejemplo, el aluminio y el acero tienen diferentes requisitos de corte. Este análisis garantiza los mejores resultados y, al mismo tiempo, aumenta la longevidad del equipo.
Hay algunos factores importantes que se deben analizar para determinar la fuente de energía necesaria para cortar materiales gruesos. El primero de ellos, que es de suma importancia, es la capacidad de amperaje. Cuando se trata de cortar metales de un espesor mayor a 1 pulgada (25.4 mm), se suelen recomendar cortadores que superen los 200 amperios. Un amperaje adecuado garantiza que haya suficiente energía para cortar materiales densos además de una velocidad de corte suficiente, lo que ayuda a lograr una mejor eficiencia en las tareas de corte de metales.
Además, el ciclo de trabajo de la máquina también es uno de los factores más importantes. Un ciclo de trabajo del 60 % al amperaje máximo significa que la máquina puede funcionar durante 6 minutos de un ciclo posible de 10 minutos sin sobrecalentarse. Para uso industrial que requiere operaciones largas y frecuentes, las unidades con ciclos de trabajo del 80 % o del 20 % son las más adecuadas, ya que ofrecen un rendimiento ininterrumpido y un riesgo reducido de sobrecalentamiento.
El tipo de fuente de alimentación también es muy importante. En general, las fuentes de alimentación trifásicas tienen una mayor preferencia debido a su capacidad para manejar mayores cargas de energía para materiales más gruesos. A diferencia de los sistemas monofásicos, los sistemas trifásicos se pueden encontrar en entornos industriales donde proporcionan la energía estable necesaria para el corte de alta resistencia.
En lo que respecta al corte de metales gruesos, la tecnología de inversor de alta eficiencia permite un mayor nivel de precisión y productividad cuando se utiliza junto con cortadores de plasma. Estos sistemas son más eficientes energéticamente y permiten un control más estricto de los parámetros de estabilidad del arco y velocidad de corte. Estas características, junto con la tecnología de arco piloto o de arranque de alta frecuencia, ayudan a mejorar la calidad del borde y a minimizar el trabajo de posprocesamiento.
Por ejemplo, los cortes de una pulgada y media se realizan de manera confiable utilizando máquinas de la serie Hypertherm Powermax y modelos Lincoln Electric cuando están configuradas correctamente. Estas máquinas vienen con opciones de ajuste del flujo de gas, lo que reduce el trabajo de posprocesamiento en aplicaciones avanzadas.
Tener en cuenta la combinación de estos aspectos (amperaje, ciclo de trabajo, tipo de fuente de alimentación y tecnología) ayuda a realizar la elección correcta del equipo adecuado a las demandas específicas del corte por plasma, garantizando una mayor eficiencia y durabilidad.
En lo que respecta a las aplicaciones de materiales gruesos, el ciclo de trabajo es extremadamente importante para la selección del equipo de corte por plasma. El ciclo de trabajo es representativo del tiempo que una máquina puede funcionar con un amperaje y voltaje específicos dentro de un período de 10 minutos antes de que sea necesario un período de enfriamiento. Por ejemplo, un cortador de plasma con un ciclo de trabajo del 60 % a 80 amperios puede funcionar durante 6 minutos de cada 10 con 4 minutos de tiempo de enfriamiento necesarios.
Esto demuestra que los cortadores de plasma que se emplean para cortar materiales gruesos tienen una mayor demanda en el ciclo de trabajo de la máquina, ya que se les exige que trabajen a promedios más altos durante períodos más prolongados. Para un funcionamiento constante, las máquinas con un ciclo de trabajo más alto son ideales, especialmente en entornos industriales. La investigación y la información validada sugieren que un ciclo de trabajo de no menos del 60 y el 80 % es ideal para cortar materiales de más de una pulgada de espesor con altos niveles de dificultad. La Hypertherm Powermax85 es una de esas máquinas que cuenta con un ciclo de trabajo del 65 % a 85 amperios, lo que garantiza que no se sobrecaliente durante el uso con los parámetros especificados, lo que ejemplifica esta capacidad.
Además, renunciar al ciclo de trabajo de una máquina también puede provocar un sobrecalentamiento que puede provocar daños en las piezas internas y en la eficacia general al cortar metales. Elegir un cortador de plasma que tenga una capacidad de ciclo de trabajo suficiente no solo mejorará la productividad, sino que también reducirá los tiempos de inactividad y ahorrará dinero en mantenimiento. Para operaciones más intensas, contar con equipos de refrigeración avanzados, por ejemplo, sistemas refrigerados por líquido, garantiza la estabilidad y aumenta aún más la capacidad operativa extendida. Es importante comprender y enfatizar la selección de equipos durante el ciclo de trabajo si es necesario cumplir con los estrictos requisitos de corte de materiales gruesos de forma precisa y eficiente.
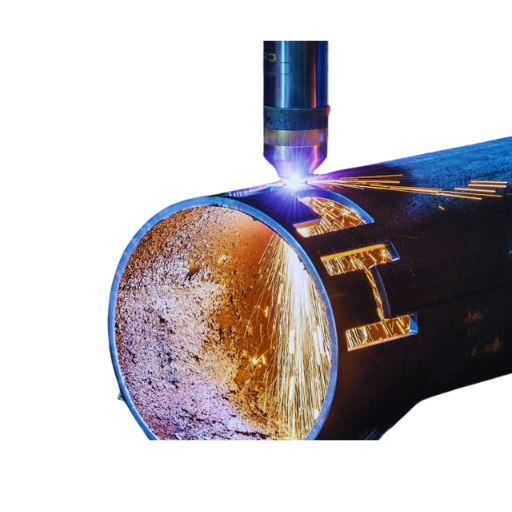
La selección del gas de plasma juega un papel crucial en el rendimiento general, la calidad y la eficacia del corte por plasma, especialmente en el caso de materiales más gruesos. Para el acero dulce, la opción económica y accesible del plasma de aire suele proporcionar buenos resultados hasta alrededor de una pulgada (25 milímetros) de espesor; sin embargo, la falta de densidad de energía conlleva velocidades de corte más bajas y bordes más ásperos en materiales más gruesos. Además, el oxígeno del plasma de aire da lugar a la oxidación, lo que produce cortes de menor calidad que la deseada.
Para una mayor calidad de corte en mayores espesores, los gases de plasma como el oxígeno, el nitrógeno o las mezclas de argón e hidrógeno proporcionan resultados de corte de mayor rendimiento. El plasma de oxígeno, por ejemplo, es conocido por sus velocidades de corte más rápidas y bordes más suaves en acero al carbono y se utiliza con frecuencia en materiales de hasta 2 pulgadas (50 milímetros) de espesor. Cuando se combina con su alta conductividad térmica, el plasma de nitrógeno es ideal para cortar acero inoxidable o aluminio, lo que permite espesores superiores a 2 pulgadas (50 milímetros). Para uso extremo y aceros de alta aleación, las mezclas de argón e hidrógeno son perfectas, ya que permiten cortar más de 3 pulgadas (75 milímetros) de material cuando se combinan con salidas de corriente altas y sistemas de plasma sofisticados.
La selección del tipo de gas de plasma depende del tipo de material, el grosor y la calidad de borde deseada. Si bien el plasma de aire es suficiente para el corte de uso general, las mezclas de gases especializadas cortan con mayor velocidad, limpieza y confiabilidad en materiales gruesos.
Al cortar materiales con un cortador de plasma, ajustar la presión y el caudal de gas según el tipo de material y las especificaciones del sistema es crucial para optimizar el flujo de gas y el espesor. Un flujo de gas excesivo o insuficiente puede afectar negativamente la calidad del arco de corte. Es mejor comenzar con las instrucciones del fabricante con respecto al sistema de plasma específico y el tipo de gas. También es necesario realizar un suministro de gas de alta pureza y una orientación adecuada de la boquilla para evitar cualquier alteración en el arco de plasma. Permitir constantemente el reemplazo de consumibles también garantiza un flujo de gas ininterrumpido, lo que aumenta la probabilidad de un corte completo. Seguir estos consejos permite realizar cortes sin esfuerzo en materiales con mayores anchos.
Cuando se trata de materiales gruesos, la elección del gas de corte es un factor importante que afecta la calidad del corte. El corte por plasma requiere el uso de oxígeno, nitrógeno o aire comprimido, cada uno de los cuales tiene sus ventajas en función del material que se esté cortando. Por ejemplo, el oxígeno produce cortes más rectos y sin escoria en acero al carbono, mientras que el nitrógeno no se oxida tanto, lo que facilita la producción de bordes con acabados superiores en acero inoxidable. Los materiales muy gruesos se cortan mejor con gases mixtos, como argón e hidrógeno, debido a la mejor estabilidad del arco y la transferencia de calor asociada con estas mezclas de gases. El uso del tipo de gas adecuado según el material y el grosor garantiza que la calidad del borde sea uniforme, se minimice la repetición del trabajo y se maximice la eficiencia. Siga siempre las instrucciones del fabricante de los sistemas de plasma para optimizar el rendimiento y lograr los mejores resultados.
R: Un cortador de plasma puede realizar tareas de corte con un espesor máximo definido de aproximadamente una pulgada para láminas y placas y unas asombrosas seis pulgadas para placas de acero de última generación de alta gama, todo ello dependiendo del tipo de material y las capacidades de potencia del cortador. Los cortadores de plasma portátiles tienden a tener un espesor máximo de corte cercano a una pulgada, mientras que las versiones de alta gama tienen el potencial de cortar placas de acero que pueden tener un espesor de hasta seis pulgadas.
R: La potencia de corte disponible, la calidad del arco de plasma, el tipo de pieza de trabajo y si el proceso es mecanizado o manual pueden afectar el espesor máximo de corte de una máquina de plasma. El amperaje de la cortadora de plasma tipo espada es posiblemente el factor más importante a tener en cuenta a la hora de determinar la capacidad de corte. Después de todo, es lo único que realmente determina la capacidad de corte.
R: Sin excepción, los cortadores de plasma son multipropósito, lo que los hace ideales para su uso con acero, aluminio, cobre e incluso latón. Otros metales, como el acero inoxidable, también se pueden cortar, aunque el espesor que se puede cortar varía según las configuraciones específicas.
R: Un corte de separación es el corte transversal más grueso posible que puede realizar un cortador de plasma. Los cortes de separación tienen una calidad de borde baja y el borde cortado del material puede ser áspero y requerir un acabado adicional. El espesor del corte de separación suele ser mayor que el espesor de corte máximo recomendado para cortes de calidad.
A: La mesa de corte es fundamental para el proceso de corte por plasma . Sostiene las láminas de metal que se van a cortar, manteniendo la distancia necesaria entre la antorcha de plasma y el material para un corte óptimo. Una buena mesa de corte también ayuda a controlar el humo y los gases generados, lo que mejora la calidad del corte y facilita cortes más precisos en materiales densos.
R: Las principales diferencias entre el corte por plasma portátil y el corte por plasma mecanizado son la movilidad que ofrece el corte por plasma portátil y el uso independiente de sistemas informáticos para el corte en el corte mecanizado. El corte por plasma portátil es más portátil y flexible, lo que resulta ideal para proyectos más pequeños o trabajos realizados en el campo. El método mecanizado también ofrece más precisión y un menor coste de producción; sin embargo, las aplicaciones industriales requieren materiales más gruesos que el corte portátil no puede soportar.
R: La calidad del gas ionizado, en este caso el plasma, es una de las partes más importantes del proceso de corte. Cuando hay una mayor calidad de plasma cuya composición es la adecuada, el caudal se vuelve más concentrado, por lo que se produce un arco de plasma más caliente. Posteriormente, esto permite realizar cortes más limpios, lo que al cortar materiales más delgados o, de hecho, más gruesos, mejora el rendimiento general. Factores como la pureza del gas, el diseño de la antorcha, junto con la estabilidad de la fuente de alimentación, afectan la calidad del plasma.
R: Por supuesto, especialmente con los sistemas de corte por plasma de mayor calidad. Estas máquinas avanzadas utilizan potentes generadores de plasma que trabajan al unísono con sistemas de movimiento controlados por computadora, lo que aumenta la precisión al cortar láminas metálicas gruesas. Sin embargo, la precisión se vuelve más difícil de mantener a medida que aumenta el espesor, y las tecnologías alternativas, como el corte por láser, pueden ser más adecuadas para lograr cortes extremadamente precisos en materiales muy gruesos.
1. Formación de Estructuras Superficiales en Aleaciones de Aluminio y Titanio Corte Plasma con Corriente Continua Polaridad Recta e Inversa
2. Distorsión geométrica, oxidación de bordes, modificaciones estructurales y morfología de la superficie de corte de láminas de 100 mm de espesor compuestas de aleaciones de aluminio, cobre y titanio en corte por plasma de polaridad inversa.
3. Examen de las propiedades de corte del acero inoxidable AISI304 mediante el proceso de corte por arco de plasma
4. Proveedor líder de servicios de corte por plasma en China

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →