

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Las industrias metalúrgicas y manufactureras se han beneficiado enormemente de la velocidad, la eficiencia y la versatilidad de la tecnología de corte por plasma. Un cortador de plasma CNC personifica este avance, integrando el control numérico por computadora con el plasma para cortar diversos materiales con gran precisión y eficiencia. Esta publicación del blog tiene como objetivo explicar el proceso de corte por plasma a grandes rasgos, como si fuera una guía, y examinar los cortadores de plasma CNC: cómo funcionan, sus partes principales y qué los hace esenciales para la fabricación contemporánea. Ya sea que haya estado en el campo durante mucho tiempo o recién esté comenzando, este artículo le permitirá comprender los cómo y los porqués del corte por plasma y su lugar en la fabricación moderna.

El corte por plasma es un procedimiento de corte térmico que emplea un chorro de plasma de gas energizado que fluye a altas velocidades para cortar materiales conductores como acero, aluminio y cobre. El proceso comienza con la formación de un arco eléctrico entre el electrodo y la pieza de trabajo, transformando el gas en plasma al elevar su temperatura a niveles extremos. Este chorro de plasma es capaz de fundir el material en el punto de corte. Al mismo tiempo, el gas a alta presión expulsa el metal fundido, lo que da como resultado un corte limpio y preciso. El corte por plasma es apreciado por su velocidad, precisión y versatilidad en el espesor de los materiales, y facilita el proceso de fabricación.
El plasma es el cuarto estado de la materia, que incluye sólidos, líquidos y gases. El plasma se crea cuando un átomo en particular se calienta tanto o se somete a fuerzas electromagnéticas intensas que sus átomos se ionizan. La ionización se produce cuando los átomos pierden electrones y forman una combinación de iones libres y cargados positivamente. Ese estado de ionización le otorga al plasma características únicas, como la capacidad de conducir electricidad y responder a fuerzas magnéticas. El plasma se puede encontrar en la naturaleza a través de los rayos, el sol y productos manufacturados como los televisores de plasma y las luces de neón.
Esta técnica de corte se denomina Arco de Plasma y consiste en utilizar un electrodo y un gas, especialmente aire, que se somete a una corriente eléctrica para crear un arco, lo que da como resultado un chorro de plasma ionizado a alta temperatura y alta velocidad. Este chorro de gas puede cortar materiales conductores de electricidad. La técnica en sí alimenta el electrodo y la pieza de trabajo con una corriente eléctrica constante que da origen a un arco, que, a su vez, calienta el gas hasta el punto de generar plasma. El plasma ardiente parece estar derritiendo el material, pero lo que está ocurriendo es que el gas ionizado se impulsa a alta velocidad y expulsa el metal fundido al mismo tiempo que da forma al corte.
Las características técnicas del Arco de Plasma son:
Corriente de corte: Suele estar entre 20A y 400A, dependiendo del espesor y tipo del material.
Tipo de gas: Dependiendo del material y del aire, se puede utilizar aire, oxígeno, nitrógeno o argón.
Velocidad de corte: varía según el tipo y el grosor del material. Por ejemplo, el acero dulce con un grosor de 1/4 de pulgada tendrá una velocidad de corte de 50 a 60 IPM.
Capacidad de perforación: por lo general, es inferior o igual al espesor máximo de corte de la máquina y define el espesor máximo con el que el sistema puede perforar limpiamente.
Voltaje del arco de plasma: generalmente funciona entre 100 y 200 V para mantener el arco de plasma de corte.
Estos parámetros deben controlarse con precisión para lograr un rendimiento óptimo y garantizar cortes de alta calidad con un mínimo desperdicio.
Un cortador de plasma consta de varios componentes críticos que permiten un corte eficiente y preciso. A continuación, se incluye una descripción general de las partes clave y sus funciones:
Estos componentes interactúan a la perfección para producir un arco de plasma capaz de cortar diversos materiales con una velocidad y precisión extraordinarias. El mantenimiento adecuado de cada pieza es esencial para lograr resultados de alta calidad y prolongar la vida útil del sistema.
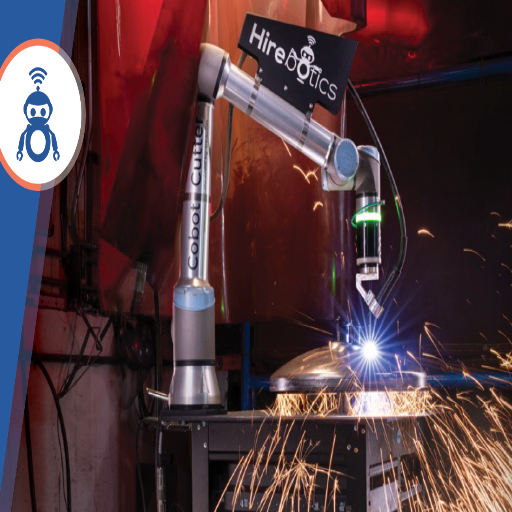
El corte por plasma es popular en varias industrias debido a sus numerosas ventajas. Es sumamente eficaz y funciona excepcionalmente bien en muchos metales, incluidos el acero, el aluminio y el acero inoxidable. Además, este proceso crea zonas mínimas "afectadas por el calor", lo que garantiza que no se deforme el material. Por último, los cortadores de plasma permiten realizar cortes exquisitos en materiales delgados y gruesos. Con algo de capacitación, cualquiera puede aprender rápidamente a operar estas máquinas.
En el lado negativo, se deben tomar medidas de seguridad al utilizar cortadores de plasma porque son ruidosos y producen muchos humos. Los ventiladores necesarios consumen muchos recursos, lo que encarece todo el proceso. Por último, si bien los cortadores de plasma son fenomenales para cortar metal, no son muy buenos para cortar materiales no conductores como la madera o el plástico.
El corte por plasma se elige con frecuencia debido a sus ventajas en las industrias que requieren el corte de metales. Para empezar, hay una velocidad y precisión notables al cortar metales de espesor fino a medio. Dependiendo del material y el equipo, la velocidad puede llegar hasta 500 pulgadas por minuto. En segundo lugar, se producen anchos de corte estrechos, lo que reduce el desperdicio de material y al mismo tiempo garantiza bordes de alta calidad que requieren poco procesamiento posterior al corte. El corte por plasma también es eficiente y versátil, ya que se puede cortar con plasma una amplia gama de metales conductores; los sistemas industriales pueden cortar acero, aluminio y cobre de más de 2 pulgadas de espesor con un cortador de plasma.
Esta tecnología también permite la integración de CNC, mejorando aún más la capacidad de cortar formas complejas con precisión. Además, en comparación con el corte con oxicorte, los cortadores de plasma requieren precalentamiento, lo que mejora significativamente el flujo de trabajo. Los cortadores de plasma modernos son más eficientes energéticamente y más fáciles de operar debido a los avances en la tecnología de inversor. También hay una curva de aprendizaje reducida para los usuarios, ya que estos cortadores de plasma son más fáciles de usar. Su practicidad y atractivo aumentan aún más, ya que son portátiles y pueden operar en varios entornos, incluido el corte bajo el agua.
A pesar de su eficacia y adaptabilidad, los cortadores de plasma tienen ciertas desventajas y limitaciones. Una de ellas es el mayor precio de los sistemas de plasma en comparación con el corte con oxicorte u otros métodos. Las herramientas de precisión, los electrodos y las boquillas son caros, y las inversiones en equipos son significativas para facilitar un trabajo de alta precisión. Además, el corte por plasma normalmente necesita un suministro de aire comprimido limpio y seco o ciertas mezclas de gases, lo que añade gastos y complica las operaciones.
Otro inconveniente es el espesor máximo de corte. Aunque los cortadores de plasma son eficaces para cortar hasta 2 o 3 pulgadas más profundo que ese rango, son superados por los procesos de la competencia, como el corte con oxicombustible, que parece tener más potencia al manipular metales pesados. En teoría, los sistemas de corte por plasma funcionan mejor en un rango de un cuarto o media pulgada de aceros y metales no ferrosos como el aluminio o el acero inoxidable.
Independientemente de otras consideraciones, la precisión también es fundamental. Si bien la mayoría de los cortadores de plasma modernos producen una calidad de corte increíble, a menudo tienen problemas para mantener tolerancias estrictas con diseños más delicados y materiales más delgados que son susceptibles a deformarse debido al calor en comparación con el corte por láser. Además, el corte por plasma genera mucho calor y ruido, por lo que se necesita una ventilación adecuada y protección auditiva. Este método también crea nubes de escoria y humos que podrían ser potencialmente peligrosos para la salud si no se utilizan los sistemas de extracción adecuados.
En definitiva, el corte por plasma se limita principalmente a metales conductores, excluyendo los no metales como el plástico y la madera. Estas limitaciones nos recuerdan las realidades del proceso de corte en cuanto a las necesidades del proyecto y las limitaciones técnicas disponibles.

El corte por plasma CNC se vuelve eficiente con la combinación del corte por plasma con control numérico por computadora que aumenta la precisión y exactitud del corte, así como la repetibilidad del corte que se realiza en formas complejas. La automatización que ofrecen los sistemas CNC impulsa la productividad con detalles precisos y minimiza el error humano, lo que lo hace muy útil para proyectos complejos o de gran escala. También permite una mayor velocidad de corte, mejorando así la eficiencia general del flujo de trabajo.
Al integrar la tecnología CNC en las máquinas de corte por plasma, me concentro en algunas partes esenciales para optimizar el rendimiento. En primer lugar, me aseguro de que el cortador de plasma y el sistema CNC sean compatibles para una comunicación precisa y un control adecuado. En segundo lugar, observo el tipo y el grosor del material, ya que afecta a los parámetros de corte y la calidad del corte. Por último, utilizo una aplicación diseñada para el corte por plasma CNC que optimiza el flujo de trabajo al proporcionar una entrada sencilla de diseños elaborados y realizar ajustes en tiempo real. Estos pasos mejoran la precisión, la eficiencia y la productividad de las operaciones de corte.
Los factores clave que afectan la calidad de corte y la velocidad operativa de las cortadoras de plasma CNC deben gestionarse de manera eficiente a bordo. A continuación, se indican algunas técnicas para obtener los resultados más óptimos:
Mantenga la altura adecuada de la antorcha
La altura adecuada de la antorcha es crucial para minimizar la escoria y garantizar un corte limpio. Ajuste la antorcha entre 1.5 y 2 mm por encima de la superficie del material utilizando el sistema de control de altura. Este rango garantiza una menor distorsión térmica y permite la formación adecuada del arco.
Controle su velocidad de corte
La velocidad de corte influye principalmente en la calidad del filo. La velocidad debe ajustarse en función del tipo y el grosor del material:
Con una fuente de alimentación de plasma configurada para 10 mm de acero dulce, la velocidad de corte se puede establecer entre 60 y 80 pulgadas por minuto (IPM).
Con un rango medio más delgado de aproximadamente 3-5 mm, la velocidad de corte se puede aumentar para obtener bordes lisos hasta 150-200 IPM.
Ajuste el diámetro y el amperaje de la boquilla de manera adecuada
La precisión del arco de plasma se determina controlando el diámetro de la boquilla y el amperaje de salida del arco de plasma. Se puede utilizar una boquilla más pequeña para cortar materiales más delgados con mayor precisión.
El amperaje debe ser adecuado para el espesor del acero. Lo razonable es que se utilicen entre 40 y 50 amperios para acero de 6 mm, mientras que entre 90 y 120 amperios para acero de 12 a 15 mm. El uso de un amperaje excesivo puede dar como resultado anchos de corte más amplios, lo que no debería suceder.
Compruebe que el flujo y la presión del gas estén ajustados a un nivel adecuado.
El corte de acero ha avanzado gracias al uso del arco de plasma, que se logra con los ajustes de gas adecuados. El ajuste estándar es de 70 a 90 psi, aproximadamente de 4.8 a 6.2 bares de aire comprimido. Recuerde asegurarse de que el suministro de gas esté limpio y seco, ya que esto afectará la calidad del corte.
Controles periódicos y mantenimiento de consumibles.
En el caso de los electrodos y las boquillas, las piezas que se desgastan pueden reducir considerablemente la precisión del arco y del corte en la práctica. Realice controles y mantenimiento periódicos de estos componentes y reemplácelos según sea necesario.
La aplicación combinada de estas técnicas aumentará la productividad y la precisión del procesamiento con cortadoras de plasma CNC. Los ajustes y el mantenimiento adecuados dan como resultado tiempos de procesamiento más rápidos, cortes más limpios y una mayor vida útil del equipo.

El corte por plasma puede cortar grandes superficies periféricas de materiales conductores como acero, acero inoxidable, aluminio, latón y cobre. Este método también se puede aplicar a láminas finas y gruesas, lo que lo hace favorable para las industrias de fabricación, construcción y reparación de automóviles. La eficacia del corte por plasma para realizar formas orientadas a los detalles y espesores de lámina variables garantiza la precisión.
Al aplicar la técnica de corte por plasma en acero dulce, acero inoxidable y otros metales, existen parámetros esenciales que afectan la calidad del corte, así como la eficiencia del proceso, como la velocidad de corte, el amperaje, el flujo de gas y la altura de la antorcha. A continuación, explico los parámetros razonables en breves oraciones.
Amperaje para materiales delgados como acero y acero inoxidable:
Espesor metálico inferior a 1/4 de pulgada: 20–45 amperios.
1/4 a 1/2 pulgada de piezas metálicas de espesor medio: 45–85 amperios.
Piezas de más de 1/2 pulgada de espesor: 85–200 amperios.
Flujo de gas:
Los aparatos de corte por aire son adecuados para la mayoría de los metales. Una mezcla de gases como nitrógeno o argón-hidrógeno es la mejor para realizar cortes limpios en acero inoxidable y aluminio, ya que esto reduce la oxidación.
Ajuste el gas entre 50 y 100 psi, dependiendo de lo que haya sugerido el fabricante del cortador de plasma.
Altura de la antorcha:
Deje un espacio de 1/16 a 1/8 de pulgada entre la boquilla de la antorcha y la pieza de trabajo para garantizar cortes precisos sin dañar los consumibles.
El corte por plasma conserva una precisión cautivadora al lograr los parámetros funcionales necesarios al realizar cortes de metal. Consulte siempre el manual para obtener instrucciones precisas sobre la máquina y medidas de seguridad.
Como la mayoría de los procesos, el corte por plasma tiene sus puntos fuertes y débiles. La principal limitación son los materiales y los espesores que puede aceptar. El proceso funciona excepcionalmente bien con metales conductores, como acero, acero inoxidable, aluminio, latón y cobre. Sin embargo, no se puede aplicar a materiales no conductores, como plásticos o madera, porque no se pueden penetrar los materiales no eléctricos.
El nivel de potencia de una máquina determinada determina el grosor que puede tener una pieza cuando se corta con plasma. Las máquinas básicas pueden cortar eficazmente hasta 1 mm (4/6 de pulgada). Las máquinas más avanzadas pueden cortar desde 1 mm (2/12 pulgada) hasta 1 mm (25 pulgada). Los cortadores de plasma industriales más avanzados pueden cortar materiales de hasta 2 mm (50 pulgadas) de grosor, siempre que los cortes no sean de alta calidad y precisos. Los cortes de calidad generalmente se limitan a alrededor de 1 mm (1-4/30 pulgadas).
El tipo de gas utilizado afecta el amperaje, al igual que la calidad de los consumibles, lo que hace que el espesor de corte sea un proceso extremadamente variable. Por ejemplo:
Potencia del motor
20-40 amperios, sugiere una capacidad de 0.25 pulgadas o 6 mm
40-80 amperios, recomienda una capacidad de ½ pulgada a 1 pulgada, o 12-25 mm
Para más de 100 amperios, se establece una capacidad de 2 pulgadas o 50 mm.
Calidad de corte
Los mejores cortes se producen por debajo del rango de espesor recomendado por la máquina, a menudo dentro de otros límites restrictivos.
Al cortar materiales gruesos, las otras dos limitaciones que se deben tener en cuenta son la presencia de escoria y la perpendicularidad del borde, ya que contribuyen al deterioro de la calidad que se produce más allá de los límites óptimos de la máquina. Recuerde verificar las especificaciones y los ajustes del equipo para garantizar la eficiencia y la seguridad. Configure siempre el equipo según el espesor y el material.

A diferencia del corte por láser, el corte con oxicorte y el corte por chorro de agua, el corte por plasma se destaca del resto debido a su enfoque simple y rápido para las aplicaciones de corte. Con poco o ningún desperdicio, corta con precisión materiales conductores de electricidad como acero, aluminio y acero inoxidable. Además, el corte por plasma es menos complicado que el corte con oxicorte, ya que corta rápidamente metales no ferrosos. El corte por chorro de agua puede ser más lento, pero puede abordar una selección más amplia de materiales. El corte por plasma es más asequible para proyectos intrincados, ya que puede abordar materiales más rentables que el corte por láser, que es inmensamente preciso pero solo manejable con materiales no metálicos. En general, el corte por plasma es una técnica simple pero sofisticada que se puede utilizar para diversas necesidades industriales y de fabricación.
El corte por láser y plasma tiene ventajas únicas, por lo que primero anoté mis requisitos con respecto a la aplicación. Debido a sus rápidas velocidades de corte, los procesos de corte por plasma son más rentables cuando se cortan materiales gruesos y conductores, como acero o aluminio. Por otro lado, no poseen la precisión que ofrece el corte por láser. Sin embargo, el corte por láser es más caro y comparativamente más lento. Funciona fantásticamente con diseños intrincados y materiales no conductores, pero no es rentable. Sin embargo, el servicio de corte por láser ejemplar puede combinarse para equilibrar la precisión y los costos. En última instancia, la elección depende del material, el grado de detalle y el presupuesto del proyecto.
El acero al carbono es uno de los metales para los que se utiliza ampliamente el corte con oxicombustible. Este método implica el uso de oxígeno puro y un gas combustible, como acetileno, propano o gas natural. La mezcla permite la producción de una llama con altas temperaturas, lo que facilita el corte. La llama se aplica al oxígeno que reacciona con el metal calentado. Se forma óxido de hierro y, posteriormente, se expulsa, dejando un corte. El corte con oxicombustible es eficaz para cortar metales con un grosor superior a una pulgada (25 mm) y, en algunas situaciones, puede cortar mucho más, hasta 24 pulgadas (600 mm), aunque es más eficaz en ese caso. El método de corte con oxicombustible no es adecuado para metales no ferrosos como el aluminio o el acero inoxidable debido a su resistencia a la oxidación, sin embargo, es rentable y portátil.
Parámetros clave del corte con oxicombustible:
Espesor de corte: Se puede realizar de manera efectiva de 1 a 24 pulgadas (25 a 600 mm).
Tipos de gases: Oxígeno junto con acetileno, propano o gas natural.
Velocidad de corte: Algo más lento que el corte por plasma o láser.
Adecuación del material: Bueno para acero al carbono; malo para metales no ferrosos.
Los servicios de corte por chorro de agua implican un flujo de agua a alta presión especializado que contiene materiales abrasivos, como granate, para cortar diversas sustancias. El corte por chorro de agua es uno de los métodos de corte más universales disponibles. Permite cortar metales, plásticos, piedra, vidrio y materiales compuestos con la misma eficacia. El corte por chorro de agua no utiliza oxicorte ni plasma, lo que significa que no produce calor, lo que lo hace preferido para materiales sensibles. También logra detalles finos con tolerancias estrictas, generalmente dentro de ±0.005 pulgadas (±0.13 mm). Sin embargo, el corte por chorro de agua tiene las desventajas de una velocidad de corte lenta y altos costos de operación debido a los materiales abrasivos y la alta presión de la bomba.
Consideraciones esenciales en el corte por chorro de agua:
Espesor de corte. El espesor de corte de materiales blandos puede superar los 300 mm (12 pulgadas), pero por lo general no supera esa cifra en el caso de los metales.
Presión. La presión de trabajo estándar es de hasta 90,000 psi (6,200 bar) para operaciones estándar.
Adecuación del material. Este proceso funciona en piedra, metales, vidrio, plásticos y materiales compuestos.
Tolerancias. Este método tiene tolerancias de alta precisión, generalmente de ±0.005 pulgadas (±0.13 mm).
Zona afectada por el calor. Ninguna, porque el corte se realiza en frío.
El corte con oxicombustible y el corte por chorro de agua son sustitutos plausibles del corte por plasma y son los mejores métodos para sus respectivas tareas. El oxicombustible es perfecto para cortar piezas de acero grandes y gruesas, mientras que el corte por chorro de agua proporciona alta precisión y una buena variedad de materiales para proyectos que involucran piezas frágiles o sensibles al calor. Conocer los aspectos técnicos de su proyecto le permite elegir la tecnología de corte que mejor se adapte a sus requisitos de material y diseño.
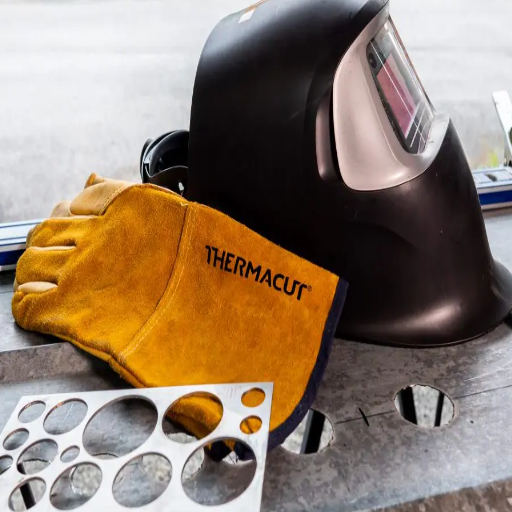
Al utilizar un cortador de plasma, siga estas precauciones de seguridad:
Se deben implementar diferentes políticas de seguridad al trabajar con cortadores de plasma para soldadura. Estas incluyen:
Use equipo de protección personal (EPP) adecuado: utilice un protector facial o gafas especiales para corte por plasma, ropa resistente al fuego, guantes gruesos y zapatos cerrados para protegerse de las chispas y los rayos ultravioleta.
Utilice una ventilación adecuada: La cortadora debe utilizarse en un área bien ventilada para no respirar los humos o gases peligrosos emitidos durante el corte.
Inspeccione el equipo: todos los cables, mangueras y conexiones deben revisarse periódicamente para detectar daños. Asegúrese de que la máquina esté correctamente conectada a tierra para evitar riesgos eléctricos.
Evite materiales inflamables: los materiales inflamables deben mantenerse fuera del espacio de trabajo y deben mantenerse cerca extintores listos para usar.
Utilice la configuración correcta: para evitar el sobrecalentamiento y aumentar innecesariamente los riesgos, el cortador de plasma debe configurarse con el amperaje correcto que coincida con el material cortado.
Mantenga la concentración: mientras opera el cortador de plasma, manténgase siempre alerta y evite distracciones. Apague siempre el cortador cuando no lo esté utilizando. Nunca permita que ninguna persona manipule el cortador sin la debida autorización.
Siguiendo estas normas, todos los consejos para la mitigación de riesgos ya no tienen por qué ser una preocupación, lo que da como resultado un entorno perfecto y seguro para trabajar con la cortadora.
Obtener los mejores cortes con plasma no es tan sencillo como cortar plasma; la seguridad es lo primero. Los cortes más problemáticos se producen con cantidades insoportables de chispas y calor. Por lo tanto, todo el personal debe llevar casco y protector facial, un par de guantes resistentes al calor, una chaqueta resistente al fuego, un par de botas con puntera de acero y protección respiratoria en forma de máscara o respirador. Estos garantizan una seguridad óptima durante todo el proceso. El casco, los guantes y la chaqueta protegerán de las quemaduras, el protector facial y la chaqueta evitarán que los ojos detrás del protector se quemen, y el vapor que desprende el casco brillante será muy agradable.
Como se mencionó, el corte por plasma no es una tarea sencilla y, por lo tanto, conlleva múltiples peligros si no se maneja con cuidado. El paso que más riesgo corre es garantizar un lugar con una ventilación adecuada para extraer el rocío del aire. Sin ella, la acumulación de humos y gases puede volverse peligrosa y explotar con poca o ninguna advertencia. Lo primero que viene a la mente cuando se trata de eliminar el lugar de trabajo con violencia es la extracción de humos. Sin duda, es necesaria una especie de limpieza para retirar y eliminar los objetos inflamables. El área fresca también requerirá que se corten los objetos de antemano para evitar más encuentros peligrosos.
Se deben seguir las prácticas de seguridad eléctrica, ya que el cortador de plasma trabaja con alto voltaje. Todos los cables y conexiones deben estar siempre en buen estado y no deben estar dañados. El equipo también debe mantenerse seco para eliminar el peligro de cortocircuitos o electrocución. Los operadores deben tener la capacitación adecuada sobre el uso del equipo y el manejo de emergencias.
Al ajustar la configuración del cortador de plasma, asegúrese de que la pieza de trabajo esté montada de manera que no se mueva y se mantenga firmemente en su lugar. Todo debe estar adecuadamente conectado a tierra para evitar peligros eléctricos y electromagnéticos de alto voltaje. Además, siga las instrucciones del fabricante con respecto a la presión de aire y los ajustes de potencia. La presión de aire estándar depende del tipo y el grosor del metal que se está cortando y varía entre 60 y 120 psi.
Por último, es fundamental disponer de un equipo de extinción de incendios adecuado para incendios eléctricos o metálicos en caso de emergencia. Repase siempre los pasos de seguridad y compruebe si existen posibles riesgos para asegurarse de que todo funciona correctamente y de que no hay peligro para nada ni para nadie. Estos pasos y el uso de la indumentaria de seguridad adecuada generan un entorno de trabajo seguro y productivo durante el corte.
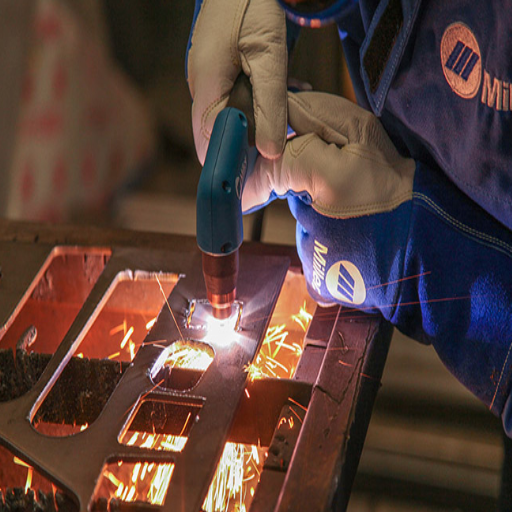
Para mejorar los resultados, combine precisión, ajustes del equipo y mantenimiento para mejorar su técnica de corte. El primer paso consiste en elegir el tamaño de punta de soplete adecuado y asegurarse de que los consumibles estén en buenas condiciones, ya que las puntas desgastadas pueden provocar cortes irregulares. A continuación, cambie la velocidad de corte junto con el amperaje en función del tipo y el grosor del material; recuerde que si corta demasiado lento, obtendrá escoria excesiva y, si corta demasiado rápido, obtendrá bordes irregulares. Por último, recuerde mantener la distancia entre el soplete y la pieza de trabajo, ya que esto afecta la calidad del corte y la estabilidad del arco. Posteriormente, limpie la boquilla con regularidad y compruebe que no haya obstrucciones para garantizar un flujo de aire constante. Debe practicar un movimiento firme de la mano o utilizar guías para lograr cortes limpios y precisos. Al cambiar estos pocos factores, se puede aumentar sustancialmente la eficacia y la calidad del corte por plasma.
Puede lograr cortes precisos y de alta calidad de manera constante si implementa estos consejos y monitorea su proceso.
Proveedor líder de mecanizado de metales CNC en China
R: Un cortador de plasma crea un gas conductor de electricidad a alta temperatura llamado plasma. El proceso implica el uso de gas comprimido y un arco eléctrico para ionizar el gas, creando plasma. Este plasma se dirige a través de una boquilla estrecha a alta velocidad, cortando eficazmente el metal. El arco piloto inicia el proceso de corte y, una vez que se establece el arco principal, puede cortar materiales conductores de distintos espesores.
R: Los cortadores de plasma utilizan distintos gases según el material que se vaya a cortar y el resultado deseado. Los gases más comunes son el aire comprimido, el nitrógeno, el oxígeno y las mezclas de argón e hidrógeno. Cada gas tiene propiedades específicas que afectan la velocidad de corte, la calidad y el coste. Por ejemplo, el oxígeno se suele utilizar para cortar acero dulce, mientras que el nitrógeno se prefiere para el acero inoxidable y el aluminio.
R: Si bien el corte por plasma y la soldadura implican altas temperaturas, tienen propósitos diferentes. El corte por plasma es un proceso que utiliza gas ionizado para cortar metal, mientras que la soldadura une metales. La soldadura por plasma existe, pero es un proceso separado del corte. En el corte por plasma, el objetivo es separar materiales con precisión, mientras que en la soldadura se busca fusionarlos. El cabezal del soplete de plasma en el corte está diseñado para dirigir el plasma para cortar, no para unir.
R: Sí, las cortadoras de plasma pueden cortar metales gruesos, pero su capacidad depende de la potencia de la máquina. Las máquinas de corte por plasma industriales pueden cortar metales de hasta 6 pulgadas de espesor. El proceso implica múltiples pasadas o sistemas especializados de alta potencia para materiales más gruesos. La capacidad de cortar metales gruesos hace que el corte por plasma sea una opción versátil para diversas aplicaciones industriales.
R: Una máquina de corte por plasma CNC combina la tecnología de corte por plasma con el control numérico por computadora (CNC). Esta integración permite un corte preciso y automatizado de formas y patrones complejos. El sistema CNC controla el movimiento del cabezal de la antorcha de plasma sobre una mesa de corte, siguiendo diseños preprogramados. Esta tecnología mejora la precisión, la velocidad y la repetibilidad del corte por plasma, lo que la hace ideal para la producción en masa y los diseños intrincados.
R: El corte por plasma se utiliza principalmente para cortar metales conductores. Los materiales más comunes son el acero dulce, el acero inoxidable, el aluminio, el cobre y el latón. El proceso es especialmente eficaz para cortar chapas y placas. Si bien el corte por plasma se puede utilizar en distintos espesores, es más eficaz en materiales de hasta 1 cm de espesor para unidades portátiles y mucho más gruesos para sistemas industriales.
R: Tanto el corte por plasma como el corte por láser son procesos de corte térmico, pero difieren. El corte por plasma utiliza gas ionizado, mientras que el corte por láser utiliza un haz de luz enfocado. El corte por láser normalmente ofrece mayor precisión y puede cortar materiales no conductores, pero suele ser más caro y más lento en materiales más gruesos. El corte por plasma suele ser más rápido y más rentable para metales conductores más gruesos, pero puede no alcanzar el mismo nivel de precisión que el corte por láser para obtener detalles increíbles.
R: Si bien los cortadores de plasma son versátiles y eficientes, tienen desventajas. Entre ellas, se incluye la posibilidad de que el corte sea más ancho que el del láser, lo que puede afectar la precisión en materiales frágiles. La zona afectada por el calor alrededor del corte puede ser más grande que con otros métodos, lo que puede afectar las propiedades del material. Además, el corte por plasma está limitado a materiales conductores y puede no ser adecuado para materiales sensibles a la distorsión por calor. El costo inicial de los sistemas de corte por plasma de alta gama también puede ser significativo.

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →