

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
El aluminio anodizado y el recubrimiento por deposición física de vapor (PVD) son ejemplos de enfoques innovadores de diferentes industrias que deben equilibrar el diseño y la durabilidad. Ambos métodos benefician a los materiales de diversos campos, como la arquitectura, la automoción, la electrónica de consumo y la joyería. Su rendimiento, durabilidad y diseño estético se mejoran notablemente en innumerables ocasiones. En esta publicación del blog se describirán las características inherentes del aluminio anodizado y el recubrimiento por PVD, junto con sus tecnologías de apoyo, beneficios y aplicaciones. Los pasos 1 a 3, en combinación, ofrecerán una visión profunda de la aparente paradoja de un diseño mejorado y una mayor durabilidad.
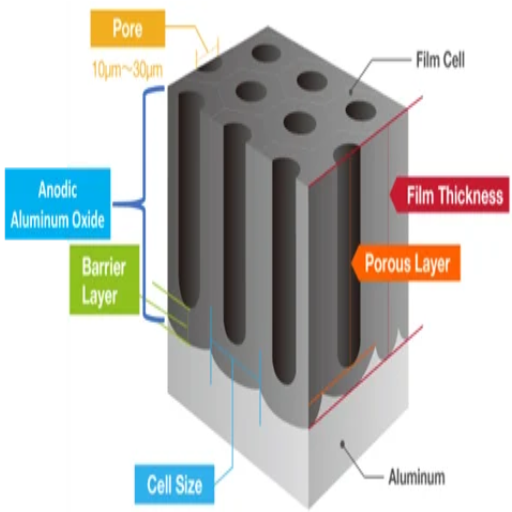
El aluminio anodizado es aluminio sometido a un proceso electroquímico que genera una fuerte capa protectora de óxido, resistente a la corrosión. Este proceso mejora las propiedades intrínsecas del metal, aumentando su rigidez, resistencia a condiciones climáticas adversas y permitiendo la aparición de colores vivos. El anodizado se realiza sumergiendo el aluminio en un baño electrolítico ácido por donde fluye una corriente eléctrica. Esto genera una capa de óxido controlada que se adhiere al aluminio, haciéndolo increíblemente duradero. Se pueden aplicar procesos adicionales de teñido o sellado para lograr un acabado más estético o para mejorar aún más su durabilidad.
Como cualquier otro procedimiento, el proceso de anodizado implica varios pasos que requieren un control constante de muchas características para lograr el resultado más deseable. A continuación, se presenta una lista resumida de los principales factores y valores que se consideran dentro del rango óptimo.
Baño líquido como electrodo:
También se pueden utilizar ácidos crómico y fosfórico, siendo el sulfúrico el más popular por su eficacia y bajo precio.
La concentración de ácido sulfúrico (10 a 20 %).
Electricidad de corriente continua:
El anodizado CR se realiza generalmente con corriente continua (DC), y el voltaje se distribuye generalmente 15-20, dependiendo del espesor deseado de la capa de óxido (. El marco de tiempo es diferente, pero se puede tomar un promedio): x=2h Condensador Plegado Muy grueso.
Esto puede variar de 1.5 a 3.5 amperios por decímetro cuadrado.
Espesor de la capa de óxido:
Esto se logra controlando el tiempo que lleva completar el proceso. Los rangos típicos de espesores disponibles son:
Para fines decorativos: 5 a 10 micras.
Para uso industrial o de infraestructura y resistencia: 25 a 100 micras
Temperatura de proceso:
Para los procesos estándar de ácido sulfúrico, el baño de electrolito generalmente se mantiene entre 60 y 70 °F (16 y 21 °C).
La mejor manera de evitar el sobrecalentamiento y mantener una formación uniforme de la capa de óxido es dentro de estos parámetros.
Duración:
El tiempo de anodizado suele oscilar entre 15 y 60 minutos; un tiempo más prolongado da como resultado capas de óxido más gruesas.
Postratamiento (opcional):
Teñido: postratamiento opcional en el que se añaden colores. Los tintes se absorben en la capa porosa para sellar.
Sellado: Este proceso aumenta la retención del color y la durabilidad al cerrar los poros cuando el aluminio se sumerge en agua caliente, aproximadamente entre 180 y 210 °F (82 y 99 °C), o en soluciones de sellado especializadas.
Se garantiza que los productos de aluminio sean duraderos y visualmente atractivos si se siguen estas pautas en el proceso de anodizado.
El electrolito es una parte vital del proceso de anodizado, ya que permite que se produzca la reacción electroquímica que ayuda a formar una capa oxidante. Generalmente está compuesto por una solución acuosa ácida, donde el ácido sulfúrico (H₂SO₄) es el más utilizado debido a su eficacia y bajo precio. Para ciertas superficies o aplicaciones específicas, se pueden utilizar alternativas como el ácido fosfórico (H₃PO₄) o el ácido crómico (H₂CrO₄).
Al pasar una corriente anódica a través de un electrolito, se oxida la superficie del aluminio y se forma una capa de óxido controlada. El electrolito elegido determina el espesor de la capa de óxido, el tamaño de los poros y la uniformidad. Por ejemplo, el anodizado sulfúrico se realiza generalmente en concentraciones de 10-20% en peso. Las temperaturas del baño de 20-25 grados Celsius y las densidades de corriente de 1.3-2.0 A/dm² también proporcionan una calidad y un control óptimos del recubrimiento anodizado.
Garantizar un mantenimiento óptimo del electrolito es fundamental para evitar la contaminación que puede provocar defectos. Parámetros como el pH deben estar entre 0.5 y 1.5 para los baños de ácido sulfúrico, y el aluminio en solución, que suele estar restringido a 10-20 g/L, debe comprobarse con frecuencia. En definitiva, la importancia del electrolito dentro de los sistemas electroquímicos se extiende a la ayuda a la reacción, así como a su influencia en las características y la calidad del producto anodizado final.
Las ventajas del recubrimiento de aluminio anodizado duro son significativas desde múltiples ángulos, lo que lo hace favorable para su uso en varios campos. En primer lugar, posee una excelente resistencia debido a la capa anodizada, que aumenta la dureza de la superficie del recubrimiento a niveles de 350-600 HV (dureza Vickers) dependiendo de la aleación y el parámetro de mecanizado. Esto hace que la superficie sea altamente resistente a la abrasión y al rayado.
Además, la densa capa de óxido mejora la protección del revestimiento contra la corrosión. Cuando se ejecuta correctamente, el sellado del revestimiento puede soportar entornos severos durante mucho tiempo, lo que lo hace útil en proyectos marinos, industriales y automotrices. La baja resistencia térmica del revestimiento, que puede soportar hasta 350-500 °F, lo hace confiable en situaciones de alta temperatura.
En definitiva, el atractivo de este revestimiento y sus propiedades aislantes lo hacen adecuado para tareas que requieren usabilidad y estética. El espesor de revestimiento deseado de 25-50 micrones se puede lograr con una optimización paramétrica ajustada de la temperatura del electrolito (normalmente a 0-5 °C), la densidad de corriente (1.2-2.4 A/dm²) y el tiempo de tratamiento, maximizando el rendimiento según las necesidades específicas.

El PVD tiene muchas ventajas cuando se aplica a superficies metálicas. El PVD puede aumentar la vida útil de los metales al protegerlos de entornos nocivos, erosión, corrosión y rayones al crear un revestimiento fuerte, resistente y resistente al desgaste. Además, la adhesión del material de revestimiento a la superficie metálica se realiza a nivel atómico, lo que ayuda a la unión a un nivel elevado y lo protege de las tensiones químicas y físicas. El revestimiento adicional sobre la superficie metálica ayuda a disminuir la tensión en la capa subyacente al tiempo que aumenta la vida útil de la parte metálica, lo que lo hace útil en la decoración y los diseños industriales.
La deposición física de vapor (PVD) tiene una amplia variedad de parámetros de proceso ajustables y fijos que permiten obtener recubrimientos con atributos excelentes. Como primer paso, las aleaciones, cerámicas o metales se colocan en una cámara de vacío donde el material de recubrimiento se vaporiza mediante métodos como evaporación térmica, pulverización catódica o descarga de arco. Una vez que se inician estos métodos, los átomos o moléculas de la aleación se convierten en vapor y vapor en el entorno preciso. Mientras el vapor está en su forma gaseosa, los átomos y las moléculas se condensan en la superficie donde se requiere el recubrimiento.
Los factores importantes que necesitan atención durante el método PVD son específicos:
Presión de vacío (Torr): El PVD se realiza a una presión de 10^-3 a 10^-6 Torr. Este rango garantiza la ausencia de partículas contaminantes que puedan afectar negativamente la adherencia del recubrimiento.
Temperatura: Dependiendo del material utilizado para el recubrimiento, el sustrato se deposita entre 1500C y 5000C y se forman enlaces adherentes en la superficie.
Velocidad de deposición: Se establece de 0.1 a 10 um/hora, equilibrando el espesor y la resistencia del recubrimiento.
Metales como el titanio, el cromo y el aluminio son objetivos eficaces debido a su resistencia y resistencia a la corrosión.
El espesor del recubrimiento suele oscilar entre 0.1 µm y 10 µm para proteger el sustrato conservando sus propiedades.
Este proceso, que también es controlado y ecológico, atiende las crecientes demandas de diferentes industrias, como la aeroespacial y la electrónica, al proporcionar recubrimientos con alta dureza, excelente resistencia al desgaste, adhesión superior y beneficios estéticos.
En la industria automotriz, los recubrimientos PVD (Physical Vapor Deposition) son cruciales ya que mejoran la funcionalidad y la belleza de los componentes del automóvil. A continuación, se presentan algunas aplicaciones con sus beneficios asociados:
Molduras exteriores y componentes decorativos: Los revestimientos de PVD recubren las molduras y emblemas cromados de las parrillas, las manijas de las puertas y otros componentes. Estas molduras son altamente resistentes a la corrosión y mantienen un brillo similar al de un espejo en entornos hostiles. Los revestimientos suelen tener un espesor de 0.5 µm y 3 µm, óptimo para brindar resistencia sin ser demasiado pesados.
Componentes del motor: Los PVD aumentan la dureza y la resistencia al desgaste de otras piezas del motor, como los anillos de pistón, los elevadores de válvulas y los árboles de levas. Los parámetros como la dureza de 2000-3000 HV (dureza Vickers) y el bajo coeficiente de fricción, el desgaste y la pérdida de energía son mínimos, lo que da como resultado un mejor funcionamiento del motor y una vida útil prolongada de los componentes.
Iluminación y superficies reflectoras: Los recubrimientos PVD se encuentran entre las innovaciones en tecnología de iluminación automotriz. Estos recubrimientos aumentan la durabilidad de los reflectores y las tapas de los faros, soportando temperaturas de hasta 400 °C. Ofrecen más del 90 % de reflectividad y garantizan un uso a largo plazo.
Discos y pinzas de freno: Los recubrimientos de PVD aumentan la resistencia de los discos y pinzas de freno de los vehículos de alto rendimiento al desgaste, el calor y la corrosión, a la vez que soportan temperaturas de 700 grados Celsius. La capa protectora de recubrimiento se aplica con un espesor de 1 µm a 4 µm para lograr el nivel deseado de precisión y durabilidad.
Personalización estética: Las unidades formativas de aleación y las llantas de los vehículos reciben recubrimientos PVD no solo para resistencia a los rayones sino también para una mayor durabilidad bajo los rayos UV. Además, las opciones más estéticas como el dorado, el cromo negro y el titanio brindan un mayor alcance para el estilo sin comprometer la resistencia y la durabilidad.
Debido a sus numerosas ventajas, los recubrimientos PVD son vitales para enfrentar los desafíos de rendimiento, características estéticas y preocupaciones ambientales en la ingeniería y el diseño automotriz.
Según mi conocimiento, en muchos aspectos, la deposición física de vapor (PVD) es superior a los recubrimientos convencionales, como la galvanoplastia. Si bien la galvanoplastia produce una capa de metal más gruesa con menor durabilidad, los recubrimientos PVD son frágiles pero muy resistentes. El proceso PVD no implica el uso de productos químicos tóxicos como el cromo y el cianuro, lo que lo convierte en una opción más ecológica. También tiene mayor dureza, resistencia a los rayones y adherencia al sustrato.
Parámetros técnicos clave:
Espesor del recubrimiento: PVD (0.25 – 5 micras) Galvanoplastia (10 – 200 micras).
Dureza: PVD 1500-2500 HV (dureza Vickers) es drásticamente mayor que el enchapado tradicional.
Impacto ambiental: A diferencia de los procesos de galvanoplastia, los procesos de PVD no mutila corrientes como subproducto de elementos dañinos.
Durabilidad: El PVD destaca por una mejor resistencia al desgaste y a los rayos UV del recubrimiento.
El PVD ofrece una excelente solución en términos de sostenibilidad y precisión. Es muy recomendable para profesionales de la industria automotriz y aeroespacial que necesitan durabilidad en el recubrimiento.
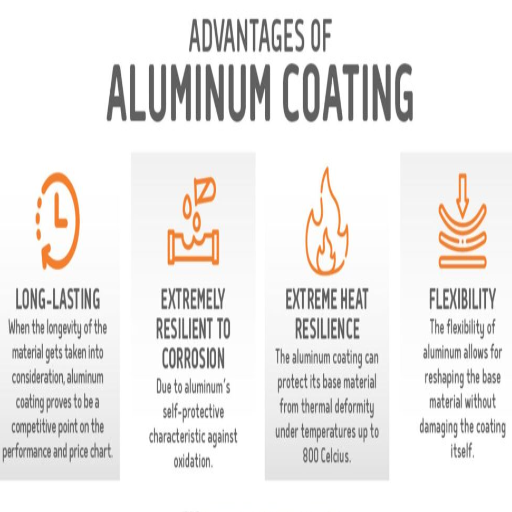
El recubrimiento de aluminio es sumamente eficaz para proteger las superficies de la corrosión debido a su propiedad de autopasivación, que forma una capa de óxido natural al exponerse a la atmósfera. La capa de óxido formada actúa como una barrera protectora contra la humedad, los productos químicos y la oxidación, al mismo tiempo que se autorrepara con el tiempo para garantizar una protección a largo plazo incluso en condiciones ambientales adversas. Además de estos beneficios, los recubrimientos de aluminio son livianos, rentables y compatibles con muchos sustratos, lo que los convierte en una solución versátil en muchas industrias, incluidas la construcción, la marina y la aeroespacial. Su potencial para soportar entornos extremos con muy poca necesidad de mantenimiento subraya el valor y la confiabilidad de los recubrimientos de aluminio para las soluciones de resistencia a la corrosión.
La resistencia a la corrosión se logra principalmente mediante la aplicación de barreras protectoras y el uso de materiales duraderos contra los factores ambientales. Estas barreras pueden incluir recubrimientos como aluminio, zinc o una capa de polímero que protege contra la humedad, el oxígeno y otros elementos corrosivos. Los parámetros importantes que afectan la resistencia a la corrosión son el espesor del recubrimiento (20-30 micrones para la mayoría de los recubrimientos de aluminio), la composición y los factores ambientales como la humedad, la temperatura y el pH.
Elegí los materiales porque la capa oxidativa que se forma naturalmente sobre el aluminio, uno de los metales que se utilizan para anodizar, es muy pasiva y estable. Además, al diseñar para lograr resistencia a la corrosión, se deben tener en cuenta aspectos como el tiempo de exposición, la temperatura de funcionamiento (para los recubrimientos de aluminio, normalmente de -60 °F a 400 °F) y la concentración de iones de cloruro (imprescindible en entornos marinos). Después de un tiempo, las pruebas periódicas, como la prueba de niebla salina (ASTM B117), pueden proporcionar información valiosa sobre la eficacia de las medidas de protección adoptadas y tienen un valor cuantitativo. Comprenderlas permite a las industrias optimizar la durabilidad y la fiabilidad de los materiales.
La capa de óxido contribuye de forma importante a la resistencia a la corrosión de materiales metálicos como el aluminio y sus aleaciones. Una combinación inteligente de oxidación pasiva y corrosión da lugar a una capa de óxido pasivo similar a un escudo, que se forma de forma natural cuando la interfaz entra en contacto con el oxígeno. El rendimiento se ve afectado por el grosor y la calidad de la capa de óxido y, en condiciones agresivas, las capas más gruesas bien definidas son superiores.
Capa de óxido Características y proceso de oxidación
Las características del electrolito de óxido pueden incluir, entre otras:
Estructura: Se sabe que en la superficie del aluminio puro se forma una capa de óxido resistente (óxido de aluminio, Al2O3), que es resistente a la corrosión. Las aleaciones mixtas tienden a ser más complejas, y los componentes secundarios resultantes tienen un efecto más significativo en la protección de la aleación.
Espesor: Las condiciones ambientales producen capas de óxido de 2 a 10 nanómetros de espesor, que también se pueden aumentar mediante anodizado hasta el espesor industrial aplicado de 10 a 25 micrones.
Factores medioambientales:
pH: Estas capas parecen ser más efectivas entre 4 y 9. Los entornos más o menos ácidos podrían disolver o debilitar la capa de óxido.
Resistencia al calor: la estabilidad física típica varía entre -65 °F y 390 °F, pero las temperaturas más altas tienden a desprender capas, lo que la hace menos estable.
Criterios de evaluación
La evaluación de la durabilidad de la contribución de la capa de óxido tiene varios parámetros orientadores:
Dureza: Las capas de óxido mejoradas podrían poseer un rango de microdureza de 200 a 600 HV, que puede escalarse según Vickers.
Resistencia a la corrosión:
Prueba de niebla salina (ASTM B117): las capas fuertes resisten la exposición durante 500 a 1000 horas sin pérdida significativa.
Espectroscopia de impedancia electroquímica (EIS): monitorea las propiedades de la barrera y la uniformidad de la capa de ruptura.
Resistencia a la abrasión:
La resistencia al desgaste del aluminio anodizado es mucho mayor, lo que permite su uso en entornos hostiles.
Uso real de la palabra y su valor para la industria
Una fuerte capa de óxido protege los materiales contra entornos hostiles, lo que lo hace útil para las industrias de construcción aeroespacial e ingeniería marina. La resistencia ambiental del revestimiento, junto con el mantenimiento mínimo necesario, lo hace útil para soluciones de ingeniería modernas. El rendimiento se puede mantener a lo largo del tiempo con un control regular y la reaplicación de mejoras como los revestimientos anódicos.
El tratamiento de la superficie es fundamental para los productos de aluminio, ya que mejora la durabilidad, la resistencia a la corrosión y el rendimiento. Aunque el aluminio se utiliza ampliamente porque es ligero y versátil, su capa de óxido inherente no ofrece mucha protección en entornos extremos. Los procesos como el anodizado, el recubrimiento en polvo y el recubrimiento por conversión química ayudan a mejorar la resistencia del material al desgaste, la intemperie y las tensiones mecánicas, lo que permite su uso en aplicaciones industriales.
Parámetros tecnológicos clave para el tratamiento de superficies:
Espesor del recubrimiento: Las capas anodizadas pueden variar desde 5 a 25 micrones para decoración hasta 100 micrones para usos más robustos.
Dureza: La dureza del aluminio anodizado se puede aproximar a unos 500 HV (dureza Vickers).
Resistencia a la corrosión: El aluminio tratado puede soportar una prueba de niebla salina (ASTM B117) durante 1500 horas.
Resistencia de adhesión: Los recubrimientos deben adherirse sin astillarse ni pelarse, de acuerdo con las normas ASTM D3359
El tratamiento de superficies es vital para garantizar el rendimiento a largo plazo de los productos de aluminio y cumplir con las expectativas de la industria. Es cada vez más importante en ingeniería y fabricación.
Aunque el anodizado de aluminio es menos perjudicial para el medio ambiente que otros procesos de acabado de metales, debe gestionarse adecuadamente. Al igual que otros procesos no nocivos, el paso de anodizado implica una combinación de ácido sulfúrico y agua, que no suponen un riesgo si existe un tratamiento y eliminación adecuados. El agua generada por el anodizado que contiene metal y ácido debe tratarse exhaustivamente antes de su eliminación. Además de esto, el anodizado es conocido por generar pocos subproductos peligrosos y producir materiales de desecho totalmente reciclables. El empleo de prácticas sostenibles, como el reciclaje de agua y sistemas de eficiencia energética, también puede contribuir a reducir la huella de carbono de los procesos de anodizado.
Para garantizar el cumplimiento de las normas ambientales en las operaciones de anodizado, es necesario seguir procesos específicos y aplicar las mejores prácticas de gestión. Para cumplir con los estándares locales de calidad de los efluentes, los metales extraídos deben filtrarse y el pH debe neutralizarse y establecerse entre 6.0 y 9.0 en el momento de la descarga. Los sistemas de reciclaje de agua de circuito cerrado podrían ayudar a aumentar la rentabilidad de los procesos al reducir la cantidad de agua y aguas residuales utilizadas. Se deben controlar las emisiones atmosféricas para comprobar si los niveles de SO2 y de partículas están dentro de los límites permitidos.
En el marco de la optimización de procesos, el control cuidadoso de la temperatura del baño (generalmente de 65 a 75 °F para el anodizado con ácido sulfúrico) y la implementación de configuraciones de ahorro de energía pueden reducir drásticamente la energía necesaria para el procedimiento. El reciclaje de los desechos de aluminio producidos durante el anodizado es esencial para conservar los recursos materiales. Las revisiones ambientales periódicas ayudarán a validar el cumplimiento, establecer brechas y garantizar el cumplimiento de las normas ambientales locales y globales.
Junto con la sostenibilidad de los procesos de anodizado, los nuevos desarrollos tecnológicos deben concentrarse en soluciones que sean lo menos antagónicas para el medio ambiente y que al mismo tiempo logren la eficiencia requerida. El ejemplo más notable es el anodizado con ácido bórico-sulfúrico (BSAA), utilizado en lugar de los procesos tradicionales con ácido sulfúrico. Este método ahorra energía y reduce la emisión de sustancias nocivas. La aplicación del anodizado con corriente pulsada también es digna de mención, ya que se espera que mejore la eficiencia energética y reduzca los materiales de desecho en otros métodos de producción.
Algunos valores sugeridos incluyen una temperatura de 60-75F para BSAA para aumentar la velocidad de reacción y la aplicación de corrientes de pulso en el rango de frecuencia de 50 a 500 Hz para lograr la calidad de acabado deseada. Los sistemas modernos de tratamiento de aguas residuales usadas, como la filtración de circuito cerrado, reducirán aún más el consumo de agua auxiliar y evitarán que los contaminantes salgan de los límites de las instalaciones de tratamiento. Además, todas las innovaciones deben apuntar a evaluaciones de impacto ambiental integradas, garantizando que se cubran los factores sociales, económicos y tecnológicos de la empresa.
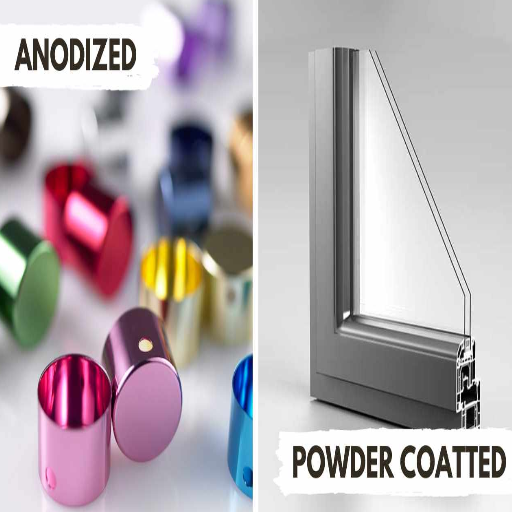
Con un acabado mate o satinado, el aluminio anodizado posee una apariencia metálica más natural, lo que lo hace ideal para lograr una sofisticación minimalista. La capa de óxido limita las opciones de color, pero ofrece una mayor variedad de tonalidades. Sin embargo, el recubrimiento PVD (Deposición Física de Vapor) no tiene limitaciones en la selección de colores y puede incluir acabados pulidos, espejados y degradados de gran viveza. Esto lo hace más apropiado para diseños de alta gama con impactantes efectos visuales. Los requisitos de la aplicación y el estilo deseado suelen determinar la técnica a emplear, a pesar del atractivo estético que ambas aportan.
El proceso de anodizado y los electrolitos o tintes empleados determinan las opciones de color del aluminio anodizado. Durante el anodizado, la absorción del tinte se produce debido a la formación de una capa porosa, que permite que surjan una variedad de colores. Los colores estándar incluyen tonos de plata, bronce, negro, dorado y azul, con tonos más tenues debido a las características de la capa de óxido. Estos colores tienden a ser estables a los rayos UV, lo que hace que el aluminio anodizado sea una opción duradera para aplicaciones al aire libre porque resiste la decoloración.
Opciones de color Parámetros técnicos:
Espesor de la capa de óxido: El rango normal para acabados decorativos es de 10 a 25 micrones, ya que el acabado debe equilibrar la durabilidad y la apariencia.
Densidad de corriente eléctrica (durante la anodización): si se desea lograr una formación constante de la capa de óxido, un rango de 1.0 a 2.0 A/dm al cuadrado es óptimo.
Niveles de pH (del baño electrolítico): Este se controla entre 4.5 y 5.5 para garantizar la formación de la capa de óxido.
Temperatura (de la solución electrolítica): no debe caer por debajo de los 16 grados Celsius ni superar los 24 grados Celsius, es importante controlar la absorción del color y el tamaño de los poros.
Proceso de sellado (post-teñido): El sellado con agua caliente o con acetato de níquel es esencial para fijar los colores y aumentar la resistencia al desgaste de la superficie.
Al ser óptimos estos parámetros, el aluminio anodizado se fabrica con una durabilidad y una estética ideales para numerosas aplicaciones.
El recubrimiento PVD (Deposición Física de Vapor) es una técnica moderna que mejora significativamente las cualidades estéticas y funcionales del acero inoxidable. Este proceso utiliza capas de material ultrafinas y resistentes, disponibles en varios colores, que mejoran la resistencia al desgaste y la estabilidad de la superficie con el paso del tiempo.
Ventajas tanto estéticas como funcionales:
Variedad de opciones de color: el recubrimiento PVD puede lograr un acabado brillante en oro, oro rosa, negro, bronce, arco iris y otros colores vibrantes, lo que facilita la integración del acero inoxidable en diseños de alta gama.
Resistente a rayones: La capa superficial del recubrimiento PVD se endurece, eliminando los rayones y preservando su apariencia pulida, aumentando la resistencia a los rayones.
Resistente a la corrosión: el recubrimiento agrega otra capa protectora que mejora la vida útil del acero inoxidable en entornos corrosivos.
Proceso ecológico: a diferencia de los recubrimientos tradicionales, el PVD es un proceso limpio que utiliza un método de deposición al vacío con poco impacto ambiental.
Parámetros técnicos del recubrimiento PVD:
Espesor del recubrimiento: Generalmente entre 0.1 y 5 micras, consiguiendo un buen equilibrio entre brillo del color y durabilidad.
Temperatura de deposición: Se establece principalmente entre 300 y 750 ºF (150 y 400 ºC), lo que permite que el material base permanezca entero mientras se une.
Presión de vacío de funcionamiento: Generalmente entre 10⁻² y 10⁻⁴ Torr; una condición perfecta para que todos los materiales de recubrimiento se vaporicen y se depositen sobre el objeto revestido con PVD.
Duración: El proyecto puede tomar de 1 a 4 horas, dependiendo de la complejidad y el volumen de las piezas de acero inoxidable.
Si se respetan estos límites técnicos, el procedimiento de recubrimiento PVD es eficaz en términos de diversidad estética y durabilidad. Por ello, el acero inoxidable es el candidato ideal para componentes estructurales en edificios, joyería, máquinas de cocina y otros usos de alta gama.
Mientras debatía si utilizar una superficie anodizada o revestida con PVD, descubrí que el caso de uso particular es lo que más me importa. La estética combinada con una durabilidad inigualable a menudo me lleva a optar por el revestimiento PVD debido a su dureza superficial superior y su resistencia al desgaste, la corrosión y la decoloración. Además, el PVD se realiza normalmente al vacío a 300 °F - 750 °F (150 °C - 400 °C) con un espesor de revestimiento de 0.1 a 5 micrones, lo que permite una tremenda precisión y resistencia.
Por el contrario, las superficies anodizadas son livianas y brindan una resistencia razonable a la corrosión en comparación con las superficies de nivel básico que se utilizan en electrónica o elementos decorativos. El anodizado implica sumergir el aluminio en un baño de electrolito ácido mientras pasa una corriente eléctrica a través de él para formar una capa de óxido. Dependiendo de la aplicación, los recubrimientos anodizados tienen un rango de espesor de 0.5 a 25 micrones.
Si bien prefiero los recubrimientos PVD por su estética más duradera, a veces, el enfoque directo del anodizado por razones de costo también resulta bastante atractivo. Es necesario comprender las especificaciones técnicas y el uso previsto para tomar la decisión correcta.
Proveedor líder de mecanizado de metales CNC en China
R: El aluminio anodizado se crea sumergiéndolo en un baño electroquímico, lo que da como resultado un recubrimiento anodizado duro. Este proceso aumenta el espesor de la capa de óxido natural en la superficie del aluminio, lo que lo hace más resistente a la corrosión y al desgaste y mejora su durabilidad.
R: El recubrimiento PVD (deposición física de vapor) es una opción popular para mejorar la durabilidad y la estética de los metales y las aleaciones. Implica depositar una película fina de materiales como nitruro de titanio sobre la superficie, lo que proporciona un acabado duro, duradero y resistente a la corrosión sin alterar las propiedades del sustrato.
R: El anodizado duro es un proceso de recubrimiento especializado que produce una capa anódica más gruesa y densa que el anodizado normal. Esto hace que los componentes de aluminio sean más adecuados para aplicaciones que requieren mayor durabilidad, resistencia al desgaste y un mejor rendimiento.
R: Los recubrimientos PVD se aplican comúnmente a sustratos como aleaciones de aluminio, acero inoxidable y otros metales. La elección del sustrato depende de la aplicación deseada y de las propiedades específicas necesarias, como dureza y resistencia a la corrosión.
R: Sí, los recubrimientos PVD se pueden aplicar a superficies de aluminio anodizado. Esta combinación proporciona una capa mejorada de protección y atractivo estético, combinando la durabilidad de la capa anodizada con las cualidades decorativas y protectoras del recubrimiento PVD.
R: El aluminio se suele alear con acero inoxidable para formar distintos grados de materiales con propiedades mejoradas. Estas aleaciones combinan la ligereza y la resistencia a la corrosión del aluminio con la resistencia y durabilidad del acero inoxidable, lo que las hace adecuadas para una amplia gama de aplicaciones.
R: El aluminio es popular debido a su capa de óxido natural, que se puede engrosar mediante anodizado para mejorar su resistencia a la corrosión y al desgaste. Además, su naturaleza liviana y su capacidad para alearse con otros metales lo convierten en una opción versátil para diversos procesos de recubrimiento.
R: El recubrimiento del aluminio anodizado, como el PVD, mejora su rendimiento al añadir una capa adicional de protección contra los factores ambientales, aumentando su vida útil y mejorando su aspecto estético. Esto lo hace adecuado tanto para aplicaciones funcionales como decorativas.
R: El recubrimiento en polvo implica la aplicación de un polvo seco sobre la superficie del aluminio y su curado con calor para formar una capa protectora. Por el contrario, el recubrimiento PVD es un proceso de deposición al vacío que proporciona un acabado más fino y duradero. Si bien ambos mejoran la durabilidad, el PVD ofrece una dureza superior y una variedad estética.

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →