

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
El anodizado negro es un paso esencial para mejorar y hacer que las superficies de aluminio sean más resistentes. Es el proceso en el que profundizaré y analizaré sus innumerables aplicaciones en diversos campos de cualquier negocio de aluminio anodizado. El artículo es una referencia completa sobre todo lo relacionado con el anodizado negro. Se ocupa de los problemas de mantenimiento más frecuentes y de las preguntas, como qué precauciones se necesitan para protegerse de una posible contaminación, y ofrece una orientación clara a la audiencia sobre cómo buscar respuestas de forma correcta y rápida. Puede ser útil para los especialistas en la producción de una pieza, el diseño de la escultura y cualquier otra persona que busque ese objetivo.
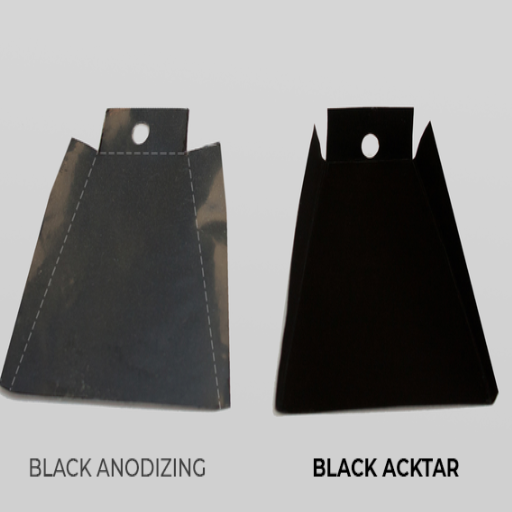
El anodizado negro mejora el mecanismo del aluminio mediante el tratamiento de la superficie. También mejora la longevidad y el atractivo estético de un producto. El anodizado se realiza mediante oxidación electrolítica, en la que el aluminio se coloca en un baño de electrolito ácido con una corriente eléctrica. La corriente crea de manera constructiva una capa de óxido protectora en la superficie superior del metal, que puede teñirse de negro para obtener un acabado suave. El resultado de estos procedimientos es un material no conductor, resistente a los arañazos y duradero con una amplia gama de aplicaciones, desde equipos aeroespaciales y militares hasta productos de consumo.
Una mayor comprensión del anodizado implica abordar parámetros técnicos y consultas específicas.
¿Por qué es importante el anodizado para el aluminio?
El objetivo principal es aumentar el atractivo estético, la durabilidad y la resistencia a la corrosión del aluminio a través de una capa protectora de óxido.
¿Cuáles son los parámetros técnicos del proceso?
Solución electrolítica: Lo más común es ácido sulfúrico al 15-20%.
La densidad de corriente es de 10-30 A/ft² (1-3 A/dm²) para el espesor de óxido deseado.
Voltaje: Entre el rango de 15-20 voltios.
Temperatura: Debe estar entre 60 y 70 °F (16 y 21 °C) en la mayoría de las aplicaciones.
Tiempo: Durante el anodizado el tiempo es de 15 a 60 minutos y podría variar debido al tipo de anodizado y el espesor deseado del óxido.
¿Cuál es el espesor de la capa de óxido?
La capa anodizada tiene una profundidad de entre 0.5 y 25 micras. Los acabados decorativos típicos tienen entre 10 y 15 micras, mientras que los acabados de capa dura tienen entre 25 y 50 micras.
¿Se puede modificar la superficie anodizada después del proceso?
Las capas de óxido porosas no requieren sellado, lo que permite teñirlas en varios colores. Después del paso de teñido, el proceso finaliza sellando los poros con agua desionizada o acetato de níquel en agua hirviendo para cerrar los poros y hacer que la capa sea más atractiva desde el punto de vista cosmético.
Siguiendo estos parámetros técnicos y comprendiendo el flujo del proceso, el aluminio anodizado se puede personalizar para aplicaciones específicas sin perder su rendimiento y apariencia adecuados.
El colorante es esencial para aportar negro y decorar aún más la superficie del aluminio. Actúa simultáneamente como pigmento y mejora el aspecto de la superficie del aluminio. El proceso de anodizado comienza con el anodizado, donde una capa de óxido poroso sobre la superficie del aluminio captura los colorantes. Los colorantes orgánicos o inorgánicos obtienen una capa negra espesa y uniforme. Los colorantes de negro de carbono son los más comunes debido a su intensa pigmentación y resistencia a la luz ultravioleta.
Parámetros técnicos del anodizado negro
Voltaje y densidad de corriente de anodizado. Las medidas se encuentran en el rango de 12 a 24 voltios y una densidad de corriente de 1.5 a 2.5 A/dm² para un tamaño de poro óptimo, adecuado para absorber el tinte.
Composición del electrolito: El ácido sulfúrico es el electrolito más común con una concentración de 15-20% (peso/volumen).
Temperatura del baño: La temperatura debe permanecer entre 68 y 72 °F (20 y 22 °C) para garantizar un equilibrio adecuado entre la formación de poros y la recepción del tinte.
Tiempo de inmersión en el baño de tintura: El tiempo óptimo para un teñido adecuado es de 15 a 30 minutos. Es posible que se necesiten tiempos más prolongados para obtener tonos más intensos.
Sellado: el sellado cierra los poros y evita que el tinte se filtre. Después del proceso de teñido, se sella el recipiente con agua desionizada o acetato de níquel hirviendo. Selle el recipiente durante 20 a 30 minutos.
Siguiendo estos parámetros, los recubrimientos anodizados negros tienen una alta durabilidad y resistencia a la decoloración, manteniendo al mismo tiempo un acabado atractivo y elegante a la vista. Estas aplicaciones son típicas en las industrias automotriz, aeroespacial y de electrónica de consumo, donde las aplicaciones sirven tanto para fines funcionales como estéticos.
Los principales diferenciadores del anodizado negro, en comparación con la versión básica de anodizado, son la técnica de teñido utilizada y los objetivos del acabado. A diferencia del proceso de anodizado negro, el anodizado estándar mejora la dureza y la resistencia a la corrosión de la superficie, al tiempo que a veces incorpora color, que es diferente al de la superficie anodizada. A diferencia de las técnicas anteriores, el anodizado negro tiene como objetivo lograr una coloración negra intensa, uniforme y profunda y una superficie igualmente intensa y duradera. Esto se logra utilizando tintes especializados o incorporando sales metálicas, níquel y cobalto en descomposición, en la capa porosa de óxido de aluminio durante la fase de teñido.
Algunos de los parámetros técnicos esenciales son una concentración de baño de ácido sulfúrico de 12 a 20 por ciento, una temperatura de operación de 60 a 70 grados Fahrenheit (16 a 21 grados Celsius) y un voltaje de 15 a 18 voltios para anodizado tipo II o de 60 a 90 voltios para anodizado tipo III (anodizado duro). Un control preciso es esencial para lograr un color negro y métodos de sellado adecuados después del proceso de teñido, como el sellado por ebullición con acetato de níquel realizado durante veinte a treinta minutos para mejorar la durabilidad de la superficie y la solidez del color.
Estas distinciones hacen que el anodizado negro sea muy preferido en las industrias aeroespacial, de electrónica de consumo y de fabricación decorativa, donde la estética y el rendimiento sostenido son primordiales.
Mayor durabilidad: el anodizado negro aumenta significativamente la durabilidad del aluminio , ofreciendo una protección excepcional contra la corrosión, el desgaste y los factores ambientales. Esto lo hace ideal para aplicaciones exigentes.
Versatilidad estética: el aspecto elegante y moderno del acabado negro intenso combina estéticamente con diversos requisitos de diseño en diferentes industrias, incluida la arquitectura y la electrónica de consumo.
Rendimiento mejorado de la superficie: la capa anodizada garantiza de forma protectora la dureza de la superficie y es resistente a los arañazos, incluso en condiciones de uso intensivo.
Ligero y resistente: la resistencia superficial del aluminio anodizado negro se ve mejorada sin perder sus propiedades naturales de ligereza, lo que lo hace más resistente sin aumentar su volumen.
Estabilidad del color a largo plazo: el aluminio anodizado negro bien sellado conserva su color a lo largo del tiempo, a diferencia de otros materiales, que se desvanecen debido a la exposición a los rayos UV o al desgaste.
Proceso ecológico: a diferencia de otros métodos de recubrimiento, el anodizado es sustentable debido a su menor generación de desechos y permite que el material requerido se recicle por completo.
Con excelente durabilidad, funcionalidad y atractivo estético, el aluminio anodizado negro es el preferido para muchas industrias.
1. ¿Cómo mejora el anodizado la durabilidad?
Se afirma que el tratamiento de anodizado aumenta la dureza de la superficie del aluminio, lo que ayuda a que sea resistente a los arañazos, la abrasión y el desgaste. Una capa anodizada típica tiene un espesor de entre 10 y 25 micrones para la mayoría de las aplicaciones, mientras que puede llegar a los 50 micrones para un uso intensivo. Estas capas, incluso en entornos exigentes, proporcionan una durabilidad duradera.
2. ¿De qué manera el anodizado protege la superficie del aluminio?
Este proceso produce una capa de óxido sobre la superficie del aluminio, que actúa como barrera contra la corrosión, los rayos UV, los productos químicos y la humedad. La capa producida evita la oxidación y la degradación del material de aluminio base.
3. ¿Existen valores técnicos específicos para los recubrimientos anodizados?
Por supuesto, el rendimiento y la calidad de la capa anodizada dependerán de parámetros clave como su espesor, dureza y calidad de sellado:
Espesor del recubrimiento: 10 a 25 micrómetros para aplicaciones decorativas o de uso general, 25 a 50 micrómetros para aplicaciones industriales o de servicio pesado.
Dureza de la superficie: hasta 500 HV (dureza Vickers), mejorando la resistencia a los arañazos y al desgaste.
Calidad de sellado: Las cavidades porosas bien selladas garantizan una resistencia superior a la corrosión y estabilidad del color al tiempo que evitan que el aluminio se oxide.
4. ¿El aluminio anodizado puede soportar el calor?
El aluminio anodizado es resistente al sobrecalentamiento A-1. La temperatura del sustrato está anodizada a aproximadamente 1,221 grados Fahrenheit (660 grados Celsius) y puede soportar temperaturas extremas sin perder integridad estructural.
Estos detalles técnicos y la interfaz de beneficios explican por qué el aluminio anodizado es ampliamente aceptado donde la resistencia y la durabilidad son una preocupación.
Todo consumidor busca un diseño contemporáneo e innovador. Los productos modernos, como los dispositivos electrónicos y los elementos arquitectónicos, hacen que el aluminio anodizado luzca impecable con su elegante acabado negro. Tiene una apariencia atractiva y proporciona una superficie negra que no se decolora ni se descascara con el tiempo gracias a su proceso electroquímico de deposición de color.
Hasta cierto punto, el acabado negro es más deseable en términos de desechabilidad y longevidad del producto. Mejora la resistencia a los rayos UV y la estabilidad del color al mismo tiempo que garantiza la longevidad de la estética del material del producto. La capa anodizada de la superficie puede tener de 10 a 25 micrones, por lo que incluso cuando está expuesta a la abrasión, el descascarado y los arañazos, mantiene cierta apariencia de favorabilidad. Además de eso, las marcas de huellas dactilares simplemente no pueden quedar atrás, lo que hace que la superficie sea más adecuada para teléfonos inteligentes, computadoras portátiles y otros electrodomésticos.
Las industrias incapaces de comprometer la estética frente al rendimiento se beneficiarán significativamente del aluminio anodizado, ya que irradia una apariencia excepcional junto con una confiabilidad inigualable.
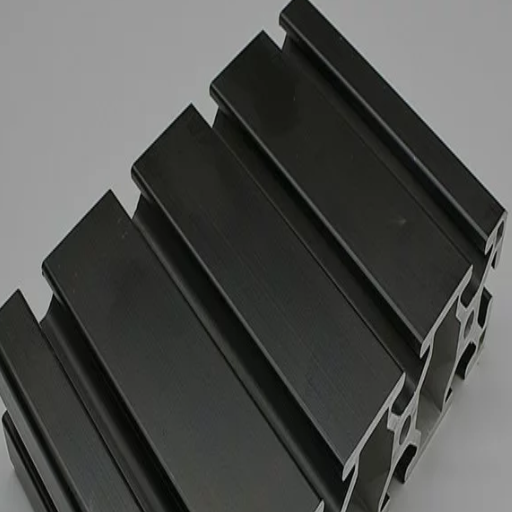
El aluminio anodizado negro es único entre los recubrimientos gracias a su increíble combinación de estética, durabilidad y rendimiento. En resistencia a la corrosión y al desgaste, los recubrimientos anodizados superan a la pintura y a los recubrimientos en polvo. La principal diferencia radica en que el recubrimiento anodizado posee una capa que se adhiere químicamente a la superficie del aluminio. Su ligereza y excepcional dureza (cercana a 60 HRC en la escala de Mohs) garantizan una larga vida útil en entornos exigentes. Su excelente disipación de calor y resistencia a los rayos UV distinguen a los recubrimientos anodizados de muchos otros recubrimientos alternativos.
Parámetros técnicos clave:
Resistencia a la corrosión: Pasó la prueba de niebla salina ASTM B117 durante más de 1000 horas.
El espesor de la capa anodizada es de 5 a 25 micrones, dependiendo de los requerimientos del proyecto.
Dureza: hasta 60 HRC (escala de Mohs)
Conductividad térmica: 205 W/m·K (inalterada por anodización)
Resistencia a los rayos UV: Larga duración sin decoloración ni daños significativos.
Los recubrimientos anodizados de aluminio negro no son tóxicos y su acabado se conserva mucho mejor con el paso del tiempo que el de las pinturas. Esto garantiza un rendimiento y una estética uniformes durante muchos años.
La funcionalidad, el atractivo y la mayor durabilidad del aluminio anodizado negro lo han hecho inmensamente popular en numerosas industrias y sectores. Algunos de sus usos más destacados son:
Arquitectura: Su apariencia sofisticada y resistencia a la intemperie lo hacen ideal para fachadas modernas, marcos de ventanas y otras piezas decorativas.
Electrónica: Debido a su conductividad térmica y resistencia a la corrosión, se utiliza ampliamente en las carcasas, marcos y disipadores de calor de muchos dispositivos de consumo e industriales.
Industria automotriz: Se utiliza comúnmente en interiores, molduras y emblemas de vehículos porque es liviano y tiene una superficie resistente a los rayones.
Aeroespacial: El menor peso y la resistencia de los paneles y soportes soportan fácilmente entornos más desafiantes.
Equipos médicos: Se utilizan ampliamente instrumentos y dispositivos quirúrgicos no tóxicos donde la limpieza y la longevidad son necesarias.
Bienes de consumo: Los artículos de cocina y de cocción tienen una mayor durabilidad y son los acabados preferidos, mientras que en los equipos deportivos resulta sorprendentemente atractivo utilizar aluminio anodizado negro.
El aluminio anodizado negro es una opción confiable para la enorme cantidad de industrias y propósitos que requieren soluciones decorativas y funcionales.
Los componentes anodizados negros son esenciales en diferentes sectores industriales debido a su impresionante resistencia a los daños, la corrosión y los factores ambientales. Las industrias comunes que utilizan estos componentes incluyen:
Aeroespacial y Defensa: El aluminio anodizado negro se utiliza en piezas de aeronaves, instrumentos militares de precisión y equipos debido a su bajo peso y alta resistencia a las condiciones ambientales.
Parámetros clave: Dureza (Rockwell C 60-70), Espesor de la capa anódica (10-25 micrones), Resistencia a la corrosión (>1000 horas en una prueba de niebla salina).
Electrónica e ingeniería eléctrica: Debido a su excelente conductividad térmica, el aluminio anodizado negro se utiliza mucho para disipadores de calor, carcasas y conectores electrónicos. La superficie anodizada no sacrifica el aislamiento ni la resistencia mecánica.
Los parámetros clave son la conductividad térmica (130-180 W/m·K) y la rigidez dieléctrica (2000-2200 voltios/mil).
Industria automotriz: Los componentes anodizados negros se utilizan ampliamente para piezas de motor, chasis y molduras decorativas debido a su agradable acabado y alta resistencia mecánica y térmica.
Parámetros clave: Resistencia a la temperatura (>300 °F), Espesor de la capa de oxidación (15-20 micrones), Coeficiente de fricción (0.2-0.3, dependiendo de la aplicación).
Estas capacidades técnicas permiten que las piezas anodizadas en negro tengan un rendimiento superior en condiciones que requieren materiales de excelente calidad con un alto valor estético. Cada aplicación muestra funcionalidad y un nivel de sofisticación en el diseño de ingeniería.
Varios productos de consumo emplean acabados anodizados negros debido a su aspecto elegante, su practicidad y, lo más importante, su durabilidad. Por ejemplo, los teléfonos inteligentes y los ordenadores portátiles utilizan aluminio anodizado negro para conseguir carcasas ligeras y resistentes a los arañazos. Del mismo modo, las sartenes y las bandejas para horno utilizan revestimientos anodizados negros debido a sus superficies antiadherentes y su capacidad para soportar altas temperaturas. Los relojes y los marcos de gafas también utilizan este acabado debido a sus propiedades resistentes a la corrosión y su aspecto de primera calidad.
Parámetros técnicos:
Teléfonos inteligentes/computadoras portátiles:
Dureza superficial: 200-400 HV
Espesor de la capa de oxidación: 10-15 micras
Coeficiente de fricción: Aproximadamente 0.2 (condiciones secas)
Utensilios de cocina:
Resistencia a la temperatura: >400 °F
Espesor de la capa de oxidación: 15-25 micras
La resistencia a la corrosión cumple con los estándares de seguridad de grado alimenticio de la FDA.
Accesorios (Relojes/Marcos)
Dureza superficial: >300 HV
Resistencia al desgaste, lo que garantiza la longevidad en el uso diario.
Estos parámetros reflejan los estándares de rendimiento que hacen que los acabados anodizados negros sean ideales para fines funcionales y estéticos en productos de consumo.
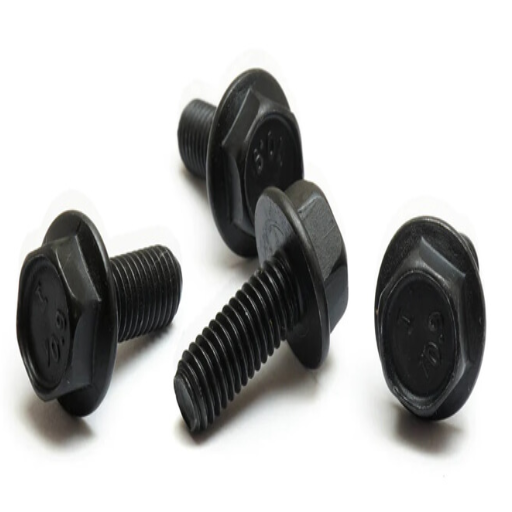
Las distinciones entre el recubrimiento de óxido negro y el anodizado negro se encuentran principalmente en las técnicas empleadas, el tipo de material y para qué fines se utilizará el material:
Proceso de Solicitud
El recubrimiento de óxido negro es un proceso protector en el que se deposita químicamente óxido de hierro negro sobre metales ferrosos; por el contrario, el anodizado negro es un proceso electrolítico en el que se aplica un recubrimiento para proteger el aluminio y otros metales no ferrosos mediante oxidación controlada.
Compatibilidad de materiales
Los recubrimientos de óxido negro pueden beneficiar al acero y al hierro; sin embargo, el anodizado negro es más beneficioso para las aleaciones de aluminio, mejorando su resistencia a la corrosión.
Resistencia a la corrosión y al desgaste
Las superficies anodizadas negras tienen una capa de óxido más gruesa que el óxido negro, lo que genera una mejor resistencia a la corrosión, al desgaste y al aumento de la temperatura. El óxido negro tiene una capa de aceite adicional para protegerlo de la corrosión moderada, mientras que las superficies anodizadas negras poseen cualidades superlativas.
Uso estético y funcional
Las superficies anodizadas en negro proporcionan una coloración sorprendente con acabados mate y brillantes. Por el contrario, el óxido negro proporciona un acabado funcional pero práctico, reservado principalmente para herramientas y aplicaciones industriales.
Ambas técnicas se centran en materiales y características específicos y satisfacen requisitos de protección y atractivo estético.
Para comprender mejor sus aplicaciones y especificaciones técnicas, el anodizado negro y el recubrimiento de óxido negro comparten las siguientes distinciones:
Uso de materiales:
Anodizado negro: se utiliza con aluminio, titanio y magnesio.
Óxido negro: ideal para metales ferrosos, acero y acero inoxidable, así como hierro fundido.
Espesor de revestimiento:
Anodizado negro: El espesor del recubrimiento varía según la protección y varía de 0.0005 a 0.002 pulgadas (12.7 a 50.8 micrones).
Óxido negro: Una capa mucho más delgada, normalmente de 0.00002 a 0.0001 pulgadas (0.51 a 2.54 micrones).
Resistencia a la corrosión:
Anodizado negro: experimente hasta 336 horas de resistencia a la corrosión en pruebas de niebla salina en condiciones de mantenimiento.
Óxido Negro: Moderadamente resistente, mejorado con selladores o aceites post-tratamiento.
Resistencia al Desgaste:
Anodizado negro: requiere un mantenimiento mínimo y por lo tanto posee una excelente resistencia al desgaste.
El óxido negro tiene poca o ninguna resistencia al desgaste y requiere tratamientos adicionales, como aceite y cera, para aumentarla.
Resistencia a la temperatura:
Anodizado negro: Altamente resistente, funciona de manera óptima a 1000 °F (538 °C).
Óxido negro: mantiene la funcionalidad hasta 482 °F (250 °C) antes de que comience la degradación.
Aislamiento electrico:
Anodizado Negro: Ideal para componentes que requieren aislamiento ya que proporciona un alto aislamiento eléctrico.
Óxido negro: No es adecuado para aislar; es conductor y, por lo tanto, no proporciona aislamiento dieléctrico.
Costo y uso sugerido:
Anodizado negro: más costoso debido al mayor tiempo de procesamiento y tecnología más avanzada.
Óxido negro: Económico, especialmente para volúmenes de producción más significativos en fábricas.
Cada método debe seleccionarse en función de las limitaciones de la aplicación, las características del material y las condiciones del entorno. Los usuarios pueden adaptar mejor el proceso a sus objetivos analizando las respuestas a estas preguntas técnicas.
Una evaluación del rendimiento y la longevidad del anodizado negro y el óxido negro demuestra que cada uno ofrece ventajas diferentes según el escenario. A continuación, se presenta una breve comparación según las especificaciones técnicas:
Resistencia a la corrosión:
Debido a su capa de óxido más gruesa (normalmente de 10 a 25 micrones para los recubrimientos estándar y hasta 50 micrones para el anodizado duro), el anodizado negro proporciona una resistencia excepcional a la corrosión. Esto lo hace ideal para uso en exteriores o en regiones altamente corrosivas.
Debido a su espesor de recubrimiento de 0.5 a 2.5 micrones, el óxido negro ofrece una resistencia moderada a la corrosión. Después de estilizarlo, a menudo se lo reviste con un revestimiento y se lo refuerza con selladores de postratamiento como aceite o cera.
Resistencia al Desgaste:
El anodizado negro es ideal para piezas sujetas a un alto desgaste, como componentes de maquinaria o aplicaciones aeroespaciales. Protege la superficie, permitiendo la resistencia a la abrasión y formando una superficie dura (dureza de hasta 400-600 HV).
El óxido negro tiene una mayor utilidad en cuanto a protección esencial y atractivo estético al brindar dureza superficial (aproximadamente 100 HV), menos adecuada para entornos de desgaste intenso.
Temperaturas de funcionamiento:
El anodizado negro es adecuado para requisitos de alto rendimiento y resistencia al calor porque soporta temperaturas de hasta 1200 °F (~650 °C).
Para uso industrial, los óxidos negros son efectivos hasta 500 °F (~260 °C) antes de degradarse, lo que los hace inadecuados para calor exagerado.
Resistencia química:
Según la técnica de sellado, el revestimiento anodizado negro es muy resistente a los productos químicos, incluidos los ácidos y los disolventes, lo que aumenta considerablemente su vida útil en entornos químicos agresivos.
El óxido negro resiste cierta oxidación leve y productos químicos ligeros, pero puede resultar problemático mantenerlo en entornos químicos agresivos.
Longevidad estética:
El anodizado negro es perfecto para fines decorativos y funcionales. Su acabado constante y resistente mantiene la vitalidad y el brillo del color a lo largo del tiempo.
El óxido negro, aunque logra un acabado negro mate uniforme, tiene la desventaja de decolorarse o degradarse con el tiempo en entornos hostiles si no se aplica un sello.
Los usuarios pueden decidir basándose en parámetros estrictos de la industria al cumplir con estos criterios. El anodizado tiende a predominar para una durabilidad de alto rendimiento, sin embargo, para una protección moderada, la solución económica del óxido negro es más adecuada en entornos controlados.
Los requisitos de mi aplicación, en lo que respecta a factores de rendimiento específicos, determinan principalmente mi selección del revestimiento negro. Elegiría el anodizado negro para exteriores u otros entornos con alto desgaste debido a su naturaleza duradera y resistencia a la corrosión, así como a su estabilidad a largo plazo y resistencia a la abrasión. El óxido negro es más que suficiente para proyectos económicos con exposición limitada a condiciones adversas, ya que ofrece un acabado mate moderno a un precio asequible.
A continuación se detallan los aspectos técnicos esenciales a tener en cuenta para cada recubrimiento:
Anodizado negro
Espesor del revestimiento: 0.0008 – 0.002 pulgadas
Resistencia a la abrasión: Excelente
Resistencia a la corrosión: anodizado sellado con clasificación de hasta 336 horas en pruebas de niebla salina (ASTM B117)
Aplicaciones: Aeroespacial, arquitectura, entornos marinos.
Óxido negro
Espesor del revestimiento: 0.00002 – 0.0001 pulgadas
Resistencia a la abrasión: moderada, sujeta a protección con aceite o sellador.
Resistencia a la corrosión: anodizado sellado con clasificación de hasta 72 horas en pruebas de niebla salina (ASTM B117)
Aplicaciones: Herramientas, armas de fuego, componentes de interior.
Puedo elegir el recubrimiento con más confianza al correlacionar estos factores con la durabilidad, la apariencia deseada y la relación costo-beneficio.
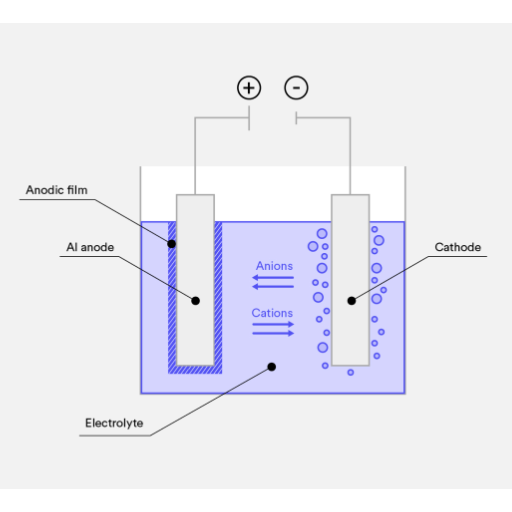
El anodizado negro es una forma de acabado de superficies que se utiliza principalmente en aluminio y sus aleaciones. Transforma el aluminio en un material resistente a la corrosión, muy duradero y visualmente atractivo. El procedimiento se puede dividir en pasos.
Inicialmente, la superficie del aluminio debe limpiarse y grabarse para eliminar cualquier sustancia no deseada que pueda afectar la unión de la capa de óxido.
A continuación, la preparación de la superficie implica sumergir la superficie preparada en un baño de electrolito con ácido sulfúrico añadido y corriente eléctrica. A continuación, una corriente eléctrica forma una reacción anódica superficial, que da como resultado una capa anódica porosa en la superficie.
A continuación viene el proceso de anodizado, en el que la capa anódica porosa se tiñe con pigmentos únicos que llenan la capa permeable al sulfuro de hidrógeno.
Finalmente, la superficie se sella con agua caliente o agentes selladores para capturar el tinte y mejorar la resistencia a la corrosión.
Como resultado, el proceso crea una apariencia hermosa en la superficie terminada al tiempo que proporciona durabilidad de alta intensidad y resistencia a la corrosión, lo que lo hace perfecto para procedimientos de acabado donde se necesitan durabilidad, apariencia y eficiencia.
1. Preparación de la superficie de aluminio
Limpie la pieza de aluminio de cualquier materia extraña, aceite u óxido antes de anodizar. La limpieza se puede realizar con limpiadores alcalinos o jabones desengrasantes. Los parámetros que se utilizan habitualmente incluyen:
Tiempo de limpieza alcalina: 5-10 minutos.
Temperatura para el baño de limpieza: 49-66 grados centígrados.
2. Grabado y desgrabado
Para mantener una temperatura superior a la temperatura ambiente, grabe el aluminio en la solución de hidróxido de sodio para crear una superficie uniforme. Luego, quítele las manchas con una solución ácida (normalmente, y lo ideal, ácido nítrico) para una limpieza más profunda.
Tiempo de grabado: 2 – 5 minutos.
Temperatura para cada baño: 54 – 71 grados centígrados.
Aunque recomiendo seguir las especificaciones de los proveedores, la temperatura y el tiempo de desmutación del ácido a menudo están fijados.
3. Anodizado
Las piezas de aluminio moldeadas se colocan en un baño de ácido sulfúrico con una concentración del 15 al 20 % y un electrolito. Durante el proceso, la pieza de aluminio debe conectarse al terminal positivo de una fuente de alimentación de corriente continua para que se forme una capa de óxido anódico sobre ella.
Densidad de corriente: 12 – 24 amperios por pie cuadrado (ASF).
Temperatura del baño: 20 – 220 grados centígrados.
Duración del proceso: 20 – 40 minutos.
4. Colorear
Para lograr un color negro, el aluminio anodizado se recubre con un pigmento negro especial. Asegúrese de que la estructura del tinte le permita llenar la capa porosa.
Temperatura del tinte: 49–60 grados centígrados.
Tiempo de inmersión en el baño de tinte: 10 – 20 minutos.
5. Sellado
En el último paso, un método de sellado logra resistencia a la corrosión al tiempo que garantiza que el tinte quede fijado. Este método se puede realizar con agua caliente o acetato de níquel.
Parámetros de sellado de agua caliente:
Temperatura: 190–212 °F (88–100 °C).
Duración: 20–30 minutos.
Parámetros de sellado de acetato de níquel (si corresponde):
Temperatura: 180–190 °F (82–88 °C).
Duración: 15–20 minutos.
Siguiendo estas instrucciones producirá aluminio anodizado de alta calidad con los parámetros técnicos precisos necesarios para lograr durabilidad y una estética atractiva.
Esta técnica es una de las más versátiles, rentables y ampliamente utilizadas en la anodización de aluminio porque produce una capa anódica duradera y uniforme. El uso de electrolitos de ácido sulfúrico para anodizar (también conocido como anodizado con ácido sulfúrico) genera una capa de óxido en las superficies de aluminio necesaria para una excelente absorción del tinte, mejores atributos de adhesión y mayor protección contra la corrosión.
Las características cualitativas de la capa anódica dependen en gran medida de la concentración de ácido sulfúrico, la densidad de corriente y la temperatura de operación. En cualquier caso, suele haber un equilibrio de 12-20% en peso de ácido sulfúrico, que facilita de forma óptima el crecimiento de la capa de óxido y hace que el proceso sea eficiente. Esta densidad de corriente suele mantenerse en un rango óptimo de 12-24 ASF (amperios por pie cuadrado). En este rango, se produce una deposición constante del revestimiento anódico. Las temperaturas de operación no pueden ser inferiores a 68 y no deben superar los 72 °F (20 y 22 °C). Estas temperaturas de crecimiento de óxido utilizadas optimizan el crecimiento de óxido ampliado y minimizan las quemaduras o picaduras en la superficie del aluminio.
El tiempo de anodizado es otro factor esencial y la duración puede variar según el grosor que se desee para la película. En el caso del anodizado estándar, el tiempo suele oscilar entre 15 y 50 minutos para obtener capas de entre 0.1 y 1.0 milésimas (2.5 y 25 micrones). Los tiempos de anodizado más prolongados dan lugar a capas más gruesas, lo que mejora la resistencia al desgaste y la durabilidad de la superficie.
El anodizado con ácido sulfúrico se distingue de otros procesos por su capacidad para fabricar revestimientos decorativos transparentes o teñidos para diversos fines arquitectónicos e industriales. Este proceso combina la estética con la resistencia y la versatilidad y es fundamental para producir productos de aluminio anodizado de máxima calidad.
La conservación de la apariencia y durabilidad de la superficie anodizada negra requiere técnicas de limpieza y cuidado. Para limpiar, utilizo un paño o esponja suave, jabón suave y agua, ya que los productos químicos y los materiales abrasivos pueden dañar el acabado de la superficie. Enjuago con agua limpia para evitar manchas o decoloración y seco inmediatamente. Para manchas más difíciles, utilizo soluciones de limpieza que sean seguras para el aluminio y me aseguro de que tengan un pH neutro para no dañar la capa anodizada.
Respecto a los parámetros técnicos, estas son mis pautas de cuidado y mantenimiento:
Agentes de limpieza: Los limpiadores deben tener un pH neutro dentro del rango de 6-8 para evitar la corrosión.
Límites de temperatura: No someta la superficie anodizada a temperaturas superiores a 185 °F (85 °C) ya que podría sufrir daños térmicos.
Inspección periódica: Verifique si hay signos de desgaste y decoloración y revestimientos protectores como selladores anódicos después de 6 a 12 meses para mejorar la longevidad.
Siguiendo los pasos anteriores, puedo asegurar que la superficie anodizada negra permanezca en perfectas condiciones y sea tan estética como funcional.
En el anodizado negro, cada detalle importa. Para lograr los más altos niveles de calidad, es necesario cumplir con procedimientos estrictos en cada paso:
Preparación de la superficie: El primer paso es limpiar a fondo la superficie de aceites y otros contaminantes. Los sistemas automatizados garantizan una neutralización eficaz del grabado.
Parámetros de anodizado: El recubrimiento poseerá las características requeridas solo si se gestionan cuidadosamente la densidad de corriente, la temperatura del baño y la duración del anodizado.
Proceso de sellado: El sellado adecuado de la capa anodizada con agua caliente o soluciones de acetato de níquel mejora la resistencia a la corrosión y la retención del color.
Inspecciones de calidad: Las mediciones periódicas de espesor, adhesión y otras propiedades proporcionan los datos para determinar si la calidad del recubrimiento y la resistencia de la unión son suficientes.
Documentación: Mantener un registro de los parámetros del proceso y de los resultados de los lotes es vital para futuras referencias que permitan el progreso y la optimización.
Para que el anodizado negro sea estéticamente agradable y funcionalmente sólido, es necesario poner énfasis en la consistencia y una supervisión constante.
El cumplimiento de los estándares de calidad en cuanto al acabado anodizado depende completamente del cumplimiento de los parámetros de preparación de la superficie, composición del material y composición de la solución electrolítica. Estos parámetros se definen de la siguiente manera:
Tratamiento de la superficie: El anodizado va precedido de una etapa de limpieza minuciosa y precisa, que incluye el grabado químico, el pulido de la superficie del aluminio y el desengrasado de la superficie. Los precursores ideales para un tratamiento anodizado son sustratos de aluminio que presentan un Ra constante promedio de 0.2-0.4 μm.
Composición del material: Los tipos de aleaciones, incluidas las cantidades de silicio o cobre en la mezcla, determinan el acabado resultante esperado después de anodizar una aleación como el aluminio. Si bien los acabados de aluminio puro (serie 1000) son muy uniformes cuando se anodizan, también se sabe que las aleaciones que contienen mayores proporciones de silicio o cobre tienden a ser más mate. Las aleaciones de anodizado como 6061 y 5052 se destacan por su resistencia a la corrosión y un rendimiento equilibrado.
Composición del electrolito: El ácido sulfúrico es ideal para su uso como electrolito durante el anodizado y se presenta en concentraciones de entre el 15 y el 20 % en peso. Además, para lograr una uniformidad en el acabado obtenido, una temperatura de la solución electrolítica de entre 20 y 22 °C tiende a minimizar los acabados quemados y, al mismo tiempo, presenta una baja posibilidad de que se produzcan quemaduras. Se considera que la densidad de corriente ideal es de entre 12 y 18 A/pie² y que el tiempo de anodizado equilibrado oscila entre 20 y 30 minutos.
Técnicas de sellado Los métodos para sellar la capa anodizada para maximizar la resistencia a la corrosión, la retención del tinte y la durabilidad incluyen el sellado con agua caliente, el sellado con acetato de níquel y garantizar que el pH de las soluciones de sellado se mantenga en rangos óptimos. El sellado con agua caliente implica sumergir el objeto a una temperatura de 190 °F a 210 °F durante 20 a 30 minutos. El sellado con acetato de níquel utiliza una solución al 5% a 175 °F durante 10 a 15 minutos.
En cuanto a los agentes de sellado que se utilizan habitualmente en el anodizado, el pH de las soluciones de sellado debe mantenerse dentro del rango de 5.5 a 6.5. Otros factores ambientales Deben controlarse los cloruros y otras impurezas en el proceso, como la ventilación y la temperatura ambiente; estos componentes pueden provocar defectos como picaduras, decoloración u otras formas de corrosión superficial.
Inspecciones posteriores al anodizado La inspección regular del producto final garantiza que cumple con las especificaciones requeridas. Una prueba con líquidos penetrantes fluorescentes verifica la integridad y la adherencia del revestimiento y la limpieza de la superficie. Un revestimiento aplicado horizontalmente tiene un espesor de 10 a 25 um, pero puede alcanzar los 50 um en el anodizado duro. También se recomiendan los medidores de corrientes de Foucault.
Los fabricantes pueden lograr objetivos prácticos incorporando acabados anodizados sin problemas dentro de los componentes y abordando cuidadosamente estos parámetros.
Grosor de capa inconsistente: la variabilidad del grosor puede afectar el rendimiento y la estética. Para evitarlo, mantenga bajo control la temperatura del baño de anodizado (ajústela entre 20 y 22 grados Celsius para el anodizado de tipo II) y mantenga la densidad de corriente constante entre 12 y 24 amperios por pie cuadrado. Emplee sistemas de agitación que homogeneicen el electrolito mientras se utiliza.
Picaduras y rugosidad superficial: Los defectos superficiales, incluidas las picaduras, son resultado de contaminantes de cloruro o de un pretratamiento inadecuado. Para mitigar estos problemas, se deben reforzar los sistemas de filtración de los baños electrolíticos y realizar pruebas periódicas para detectar impurezas. Limpie y desengrase como parte del régimen de pretratamiento.
Modificaciones del color de teñido: Los colores no deseados y los retrasos en la coloración pueden deberse a patrones de poros desequilibrados o parámetros insuficientes al teñir. Controle la temperatura del baño de teñido para que se mantenga dentro del rango de 48 a 56 grados Celsius y mantenga el pH en alrededor de 5.5. Utilice anodizado sulfúrico uniforme y tintes de alta calidad, y asegúrese de que el enjuague después del proceso de anodizado sea uniforme para lograr los colores deseados.
Agrietamiento o delaminación del revestimiento: los problemas con la adherencia del revestimiento o la aparición de grietas en la superficie son consecuencia de una saturación excesiva del revestimiento o de un preprocesamiento insuficiente. Para evitar estos problemas, mejore los procesos de grabado y desoxidación antes del anodizado y mantenga el espesor dentro de los límites establecidos, es decir, 25 micrones para el anodizado decorativo y 50 micrones para el anodizado duro.
Desequilibrios en los baños electrolíticos: el rendimiento puede verse afectado con el tiempo debido a un desequilibrio en la composición electrolítica. El anodizado tipo II requiere ácido sulfúrico en un rango de concentración de 10 a 20 % en peso, por lo tanto, es necesario realizar controles y reposiciones regulares. Verifique la presencia de elementos contaminantes y cambie los supuestos de parámetros como la cantidad de aluminio disuelto, que a menudo se mantiene entre 5 y 15 g/L.
Al tomar estas medidas y realizar el seguimiento de indicadores técnicos críticos, los fabricantes pueden reducir la cantidad de fallas, aumentar la longevidad del equipo y garantizar que la calidad del revestimiento anodizado sea siempre buena.
En los recubrimientos anodizados de color negro intenso, mi principal preocupación a la hora de mantener la consistencia es el control del proceso y los parámetros del recubrimiento. Por ejemplo, los pretrato, asegurándome de que el desengrasado, el grabado y la eliminación de la suciedad se produzcan de manera uniforme en la superficie. Controlo el ácido sulfúrico (normalmente entre el 10 y el 20 % en peso) durante la etapa de anodizado, y también controlo el aluminio disuelto con un margen de 5 a 15 g/L. La temperatura es vital, por lo que mantengo el baño a 20-22 °C (68-72 °F) para el anodizado de tipo II. Los baños de tinte, por ejemplo, requieren controles estrictos en el negro intenso. La concentración del tinte junto con la temperatura se establecen de acuerdo con las directrices del proveedor; por ejemplo, la temperatura debe mantenerse entre 50 y 60 °C (122-140 °F) para que se produzca el teñido ahora. En el sellado posterior al teñido, los colores se fijan en el poste a 96-100 °C (204-212 °F) con acetato de níquel o agua desionizada caliente, lo que mejora la durabilidad. Siguiendo estos pasos, me aseguro de que los recubrimientos sean uniformes, estéticos y funcionales.
Proveedor líder de mecanizado de metales CNC en China
R: El anodizado negro se refiere al anodizado de aluminio, un proceso electroquímico que crea una capa de óxido de aluminio semiporoso sobre la superficie. Esta capa puede luego teñirse con un tinte orgánico, incluido el negro, para lograr un acabado duradero y estéticamente agradable.
R: Las diferencias entre el recubrimiento de óxido negro y el anodizado negro se encuentran principalmente en el proceso y la aplicación. El óxido negro recubre los materiales para proporcionar una resistencia mínima a la corrosión y se utiliza normalmente para el acero, mientras que el anodizado negro implica el anodizado para crear una capa más duradera y resistente a la corrosión sobre el aluminio o el titanio.
R: Sí, el aluminio se puede anodizar en negro. Este proceso implica el uso de un tinte orgánico durante el procedimiento de anodizado para crear un revestimiento anódico negro que mejora la apariencia del metal y su resistencia a la corrosión y al desgaste.
A: El aluminio anodizado mejora la resistencia a la corrosión, la protección contra el desgaste y el atractivo estético. El revestimiento anódico negro hace que el aluminio sea más bello y duradero, adecuado para diversas aplicaciones, incluidos productos arquitectónicos y de consumo.
R: Sí, la serie 5 de aluminio, conocida por su excelente resistencia a la corrosión y fuerza, se anodiza comúnmente para aplicaciones que requieren mayor durabilidad y atractivo estético.
R: El espesor del material anodizado puede afectar la durabilidad, la consistencia del color y la resistencia a la corrosión de las piezas anodizadas negras. Una capa más gruesa generalmente brinda una mejor protección, pero también puede afectar la uniformidad del color y las propiedades estéticas.
R: Sí, el titanio también se puede anodizar en negro. Aunque el proceso difiere ligeramente del anodizado del aluminio, mejora de forma similar el aspecto del metal y su resistencia al desgaste y la corrosión.
R: Las piezas anodizadas negras pueden perder color debido a la exposición prolongada a la luz ultravioleta, a productos químicos agresivos o al desgaste. Sin embargo, un sellado y un mantenimiento adecuados pueden prolongar significativamente la vida útil del color.
R: El proceso de ennegrecimiento de los componentes de aluminio implica anodizar y teñir. Para lograr el color y el acabado deseados, primero se anodiza el aluminio para crear una capa de óxido de aluminio semiporoso teñida con un tinte orgánico, incluido el negro.

Los procesos de fabricación son bastante complejos y la elección de un método de producción está directamente relacionada
Más información →
Hay dos métodos de fabricación principales para producir prototipos de plástico que la mayoría de las personas consideran útiles.
Más información →
Como persona involucrada o interesada en el diseño y producción de componentes plásticos,
Más información →