

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die Vorteile von geringem Gewicht und niedrigen Kosten machen die Aluminiumextrusion zu einem wichtigen Verfahren für die Bauteilfertigung in der Industrie. Sie hat jedoch auch Nachteile. Dieser Artikel beschreibt die Schwächen dieses Verfahrens, um Konstrukteure und Projektmanager umfassend zu informieren. Die beschriebenen Prozesse berücksichtigen Materialbeschränkungen, Produktionskosten und Anwendungsherausforderungen und liefern dem Leser somit die notwendigen Informationen für fundierte Entscheidungen hinsichtlich ihrer Fertigungsprozesse.

Begrenzung der Materialstärke
Aluminiumprofile haben im Vergleich zu Stahl oder anderen Metallersatzstoffen eine geringere Festigkeit. Daher sind sie für den Einsatz in Situationen ungeeignet, in denen eine hohe Tragfähigkeit und gleichzeitig eine hohe strukturelle Festigkeit erforderlich sind.
Fähigkeit, hohen Temperaturen standzuhalten
Aufgrund seines niedrigen Schmelzpunkts und des Festigkeitsverlusts bei hohen Temperaturen ist die Verwendung von Aluminium in Umgebungen mit hohen Temperaturen eingeschränkt.
Bearbeitungsaufwand
Obwohl Aluminium in großen Mengen vorhanden ist, kann es aufgrund der Kosten für Werkzeuge oder Extrusionsanlagen bei der Produktion kleiner Stückzahlen wirtschaftlich unrentabel sein.
Anwendungs- und funktionsspezifische Einschränkungen oder Beschränkungen
Bei komplexen Geometrien mit sehr hoher Genauigkeit ist die Methode weniger effizient, während alternative Methoden effektiver sein können.
Beim Extrusionsverfahren wird Druck auf ein Metall wie Aluminium ausgeübt, um es durch eine Matrize zu leiten, die einen bestimmten kreuzförmigen Abschnitt schneidet. Aufgrund seiner Effektivität bei der Erstellung gleichmäßiger Profile wird diese Methode häufig in Extrusionsindustrien eingesetzt, in denen es bei Strukturkomponenten stark auf Effizienz ankommt. Wichtige Schritte sind das Erhitzen des Materials (falls erforderlich), das Laden in eine Extrusionspresse und die Verwendung von hydraulischem Druck, um es durch die Matrize zu drücken. Nach dem Abkühlen wird das Produkt auf die gewünschte Länge geschnitten und bei Bedarf durch zusätzliche Prozesse wie Eloxieren oder Bearbeiten fertiggestellt. Aufgrund seiner vielfältigen Effizienz wird diese Methode bevorzugt zur Herstellung äußerst langlebiger Komponenten eingesetzt.
Die Oberflächengüte von Strangpressprofilen hängt von vielen Faktoren ab, darunter die Werkzeugkonfiguration, die Materialeigenschaften, die Prozessparameter und der technologische Stand. Dank des technologischen Fortschritts konnte die Qualität der Oberflächengüte von Bauteilen deutlich verbessert werden. Ein Beispiel hierfür sind Aluminiumprofile mit polierten Werkzeugen, die eine Oberflächenrauheit (Ra) von 0.8 µm erreichen können. Eine solch glatte Oberfläche ist in der Luft- und Raumfahrt sowie der Automobilindustrie unerlässlich , da sie sowohl die aerodynamischen als auch die ästhetischen Eigenschaften verbessert.
Neben den Betriebsfaktoren ist auch die Kontrolle der Extrusionsgeschwindigkeit und -temperatur wichtig. Eine Erhöhung der Extrusionsgeschwindigkeit kann zu Oberflächenfehlern wie Querlinien oder Matrizenlinien führen, während eine Kontrolle der Temperatur diese Fehler abmildern kann. Toleranzen bei Unvollkommenheiten beim Eloxieren, Pulverbeschichten und anderen Behandlungen nach der Extrusion können ebenfalls die Oberflächenqualität verbessern und zusätzliche Eigenschaften wie Korrosionsbeständigkeit verleihen.
Darüber hinaus hat die Art des Materials einen erheblichen Einfluss auf die Oberfläche. Weichere Legierungen wie 6063-Aluminium werden häufiger bei hochglanzpolierten Projekten verwendet, da sie ohne Beschädigung durch eine Düse mit höherer Oberflächengüte extrudiert werden können. Diese Faktoren stellen sicher, dass die moderne Extrusionsformindustrie den ständig steigenden Anforderungen an glatte und gleichmäßige, langlebige Oberflächen gerecht wird.
Obwohl Aluminium eine Reihe von Vorteilen bietet, bringt es auch einige Nachteile mit sich, die je nach Anwendung durchdacht werden müssen. Im Folgenden finden Sie eine Übersicht über die wichtigsten Nachteile:
Schwäche im Vergleich zu Stahl
Anfälligkeit für Dellen und Kratzer
Ermüdungsbeständigkeit
Wärmeausdehnung und Leitfähigkeit
Kostenprobleme
Einige Regionen mit hohem Korrosionsrisiko
Reduzierte Anwendbarkeit bei hohen Temperaturen
Geringe Schweißbarkeit einiger Legierungen
Die Kenntnis dieser Einschränkungen hilft Ingenieuren und Designern, den Einsatz von Aluminium zu optimieren und gleichzeitig seine Schwächen zu mildern.
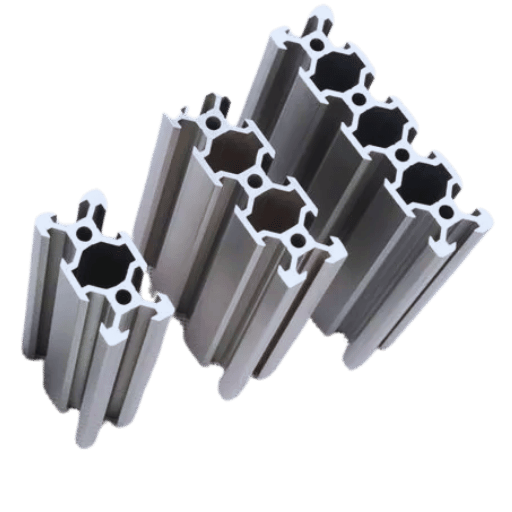
Die Kornstruktur von Aluminium richtet sich während der Strangpressung in Richtung des Strangpressens aus, was die mechanischen Eigenschaften des Metalls verändert. Dies erhöht die Festigkeit und Duktilität in dieser Richtung und macht das Metall für Anwendungen geeignet, die eine bestimmte Belastbarkeit erfordern. Allerdings kann diese Ausrichtung auch die Festigkeit senkrecht zur Strangpressrichtung verringern, wodurch das Material anisotrop wird. Bestimmte thermische Prozesse, die während des Strangpressens angewendet werden , wie beispielsweise das Erwärmen des Formmediums zur Verbesserung seiner Fließfähigkeit, können in Abhängigkeit von der Legierung und der Abkühlgeschwindigkeit ebenfalls die Härte und den Anlasszustand beeinflussen.
Die mechanischen Eigenschaften von Legierungen, die ihre Eignung für die Verformungsverarbeitung bestimmen, sind das Ergebnis der Zusammensetzung, Mikrostruktur und Verarbeitungsbedingungen der Legierungen. Die Verformung ist besonders günstig bei Legierungen mit einem hohen Grad an Duktilität, wie Aluminium, Kupfer und einigen Stahlsorten, aufgrund ihrer Fähigkeit, eine starke plastische Verformung ohne Bruch zu ertragen. Aluminiumlegierungen, beispielsweise 6061 und 7075, werden häufig in Fällen ausgewählt, in denen ein praktikables Gleichgewicht zwischen Verarbeitbarkeit und Festigkeit erforderlich ist.
Untersuchungen legen nahe, dass bestimmte Legierungselemente, beispielsweise Magnesium in Aluminiumlegierungen oder Nickel in Stahl, das Verformungsverhalten maßgeblich beeinflussen. So erhöht Magnesium die Kaltverfestigung, während Nickel die Zähigkeit und thermische Stabilität verbessert . Darüber hinaus hat die Verformungstemperatur einen erheblichen Einfluss auf die Materialeigenschaften. Die Warmumformung bei erhöhten Temperaturen, insbesondere oberhalb der Rekristallisationstemperatur, ermöglicht eine bessere Umformbarkeit bei gleichzeitig minimiertem Rissrisiko. Die Kaltumformung unterhalb der Rekristallisationstemperatur hingegen erhöht die Festigkeit durch Kaltverfestigung, ist aber tendenziell kraftintensiver.
Untersuchungen zeigen, dass einige Legierungen äußerst vielseitig in Bezug auf verschiedene Verformungsarten sind. So behält beispielsweise Edelstahl 316 nach dem Kaltwalzen fast 90 Prozent seiner Zugfestigkeit, wodurch sich die Legierung ideal für extreme Umgebungsbedingungen eignet. Magnesiumlegierungen sind bei Raumtemperatur zwar wenig duktil, werden aber durch Warmverformung bei Temperaturen über 300 °C formbarer, was ihren Einsatz in leichten Strukturbauteilen begünstigt. Die weitere Optimierung der Materialeigenschaften erfordert jedoch noch eine stärkere Beeinflussung der Verformungsprozesse, einschließlich der Kontrolle der Umformgeschwindigkeit und der Anpassung der Werkzeugformen an spezifische technische Anforderungen.
Die Wahl der Aluminiumlegierungen wird je nach Verwendungszweck vor allem von ihren mechanischen Eigenschaften, ihrer Korrosionsbeständigkeit und ihrer Schweißbarkeit beeinflusst. Für strukturelle Anwendungen werden Legierungen der Serien 7xxx und 2xxx bevorzugt, da diese ein höheres Verhältnis von Festigkeit zu Gewicht sowie gute strukturelle Eigenschaften aufweisen. Legierungen der Serie 5xxx mit ihrer hohen Korrosionsbeständigkeit werden jedoch häufig im maritimen und chemischen Bereich eingesetzt. Darüber hinaus werden Legierungen der Serie 6xxx aufgrund ihrer kombinierten Eigenschaften häufig verwendet, was sie für die Automobil- und Bauindustrie nützlich macht. Die relative Einfachheit der Herstellung und die Kompatibilität einer Legierung mit einer bestimmten Verarbeitungstechnik, beispielsweise Extrusion oder Walzen, sind ebenfalls sehr wichtige Auswahlkriterien, um die Einhaltung der Fertigungs- und Konstruktionsanforderungen sicherzustellen.
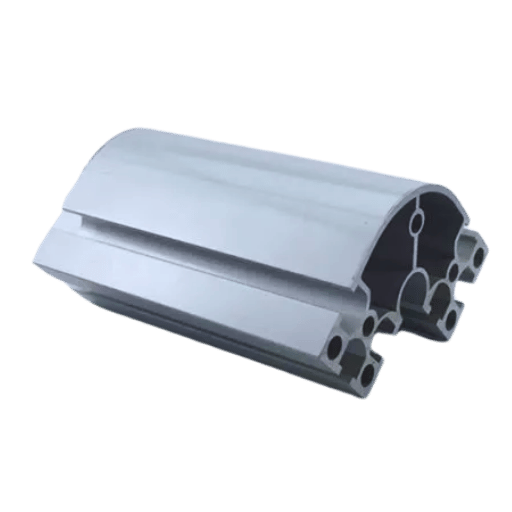
Die Konstruktion von Extrusionswerkzeugen für kundenspezifische Aluminiumprofile stellt eine Reihe technischer Herausforderungen dar, die sowohl Präzision als auch Erfahrung erfordern. Die Konstrukteure müssen komplexe Formen, Toleranzen und Oberflächenbeschaffenheiten berücksichtigen und entsprechende Konstruktions- und Simulationsstrategien entwickeln. Beispielsweise können scharfe Winkel und dicke Wände in einer Konstruktion zu einem unausgewogenen Materialfluss führen, was wiederum Defekte wie Verzug und Risse zur Folge haben kann.
Ein wichtiger Faktor bei der Konstruktion von Extrusionsdüsen ist die Durchflussrate der Aluminiumlegierung. Ein negatives Durchflussungleichgewicht verursacht Druckunterschiede, die die Qualität und Maßgenauigkeit des Produkts beeinträchtigen. CFD-Simulationen (Computational Fluid Dynamics) werden häufig verwendet, um den Durchfluss innerhalb der Düse abzuschätzen und zu optimieren, um eine gleichmäßige Geschwindigkeitsverteilung zu erzielen.
Darüber hinaus sind Matrizenverschleiß und thermische Belastung, die die Leistung und Haltbarkeit der Matrize im Laufe der Zeit bestimmen, ein weiterer wichtiger Aspekt. Darüber hinaus kann die Nitrierung von hochfesten Stahllegierungen dazu beitragen, die Lebensdauer der Matrizen bis zu einem gewissen Grad zu verlängern. Branchendaten zeigen, dass sich die Produktionsausfallzeiten dank verbesserter Kühlsysteme und moderner Matrizenmaterialien um bis zu 15 % reduzieren lassen.
Moderne Ansätze wie additive Fertigung und 3D-Druck haben die Prototypenherstellung von Formen revolutioniert, da sie schnellere Zyklen und komplexere Formdesigns ermöglichen. Mit diesen Fortschritten geht jedoch auch der Bedarf an Spezialkenntnissen und Kapitalinvestitionen einher, was für kleinere Unternehmen oft ein Hindernis darstellt.
Dimensionsvariabilität
Oberflächenfehler
Das Extrusionsverhältnis und der Metallfluss sind entscheidende Faktoren für die Produktqualität und die Produktionseffizienz beim Aluminiumextrusionsprozess . Wie bereits erwähnt, werden die Materialeigenschaften, darunter Festigkeit, Oberflächengüte und Maßgenauigkeit, vom Extrusionsverhältnis beeinflusst. Dieses setzt die Querschnittsfläche des Rohlings ins Verhältnis zur Querschnittsfläche des extrudierten Profils. Höhere Extrusionsverhältnisse begünstigen tendenziell bessere mechanische Eigenschaften und feinere Kornstrukturen aufgrund der verstärkten Bildung länglicher Ferritkörner, können aber höhere Extrusionsdrücke erfordern, was mit der Zeit zu erhöhtem Verschleiß an Werkzeugen und Matrizen führt.
Der Metallfluss muss jedoch kontrolliert werden, da er neben anderen Faktoren ein wichtiger Aspekt des Extrusionsprozesses ist, der für gleichbleibende Ergebnisse kontrolliert werden muss. Ungleichmäßiger Fluss kann zu Fehlern wie Verzug, Maßabweichungen oder inneren Lufteinschlüssen führen. Technologische Fortschritte wie Finite-Elemente-Simulationen und Echtzeit-Prozessüberwachung haben die Vorhersage und Optimierung des Metallflussverhaltens verbessert. Jüngste Forschungsergebnisse aus diesem Bereich zeigen, dass durch die Optimierung des Metallflusses der Rohmaterialabfall um bis zu 15 % reduziert und die Zykluszeit um bis zu 20 % verkürzt werden konnte.
Die Temperaturregelung ist auch entscheidend für eine effektive Kontrolle des Extrusionsverhältnisses und des Metallflusses. Die Knüppel und die Matrizen sollten auf eine konstante Temperatur vorgewärmt werden, damit sie keine thermischen Gradienten bilden, die den Metallfluss behindern und Produktfehler verursachen könnten. Darüber hinaus haben moderne Schmiermittel und Matrizenbeschichtungen die Kontrolle des Metallflusses verbessert, indem sie Reibung und Oberflächenfehler verringern. Die Anwendung dieser neuen Techniken in Kombination mit Kenntnissen zur Prozesssteuerung wird die Ziele und die Effektivität sowie die Effizienz der Produktion verbessern.
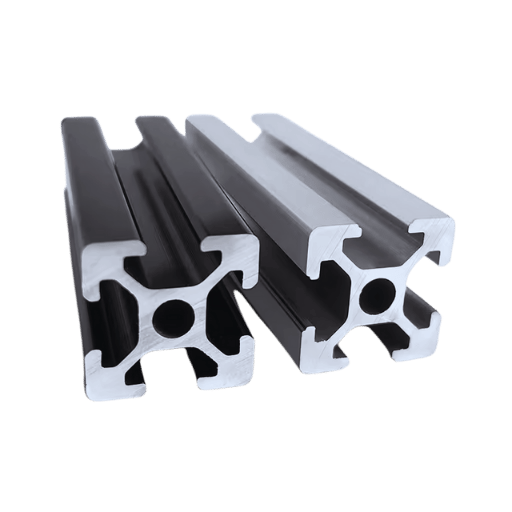
Richtung des Materialflusses
Erforderliche Kraft
Effizienz im Metallfluss
Design der Ausrüstung
Temperaturregelung
Eignung für Anwendungen
Durch das Verständnis der Unterschiede können Hersteller das richtige Extrusionsverfahren für die Materialien basierend auf ihren Eigenschaften, dem gewünschten Produkt und den wirtschaftlichen Aspekten auswählen.
Warm- und Kaltfließpressen sind die beiden gängigsten Verfahren zur Metallumformung und unterscheiden sich erheblich in der Betriebstemperatur, den Materialeigenschaften und der Anwendung.
Umgebungstemperaturbereich
Materialeigenschaften
Energieeffizienz und Werkzeuge
Anwendungen
Produktionsgeschwindigkeit und -kosten
Mit diesen Informationen können Hersteller das Verfahren auswählen, das für ihr Projekt am besten geeignet ist und das optimale Gleichgewicht zwischen Material, Effizienz und Kosten bietet.
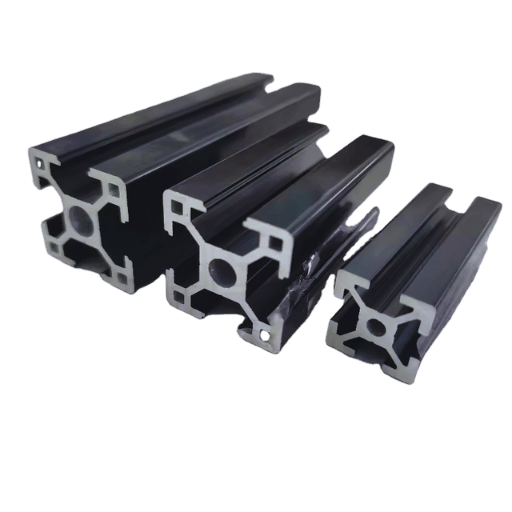
Die Aluminiumextrusion verbessert die Produktionsprozesse eines Unternehmens optimal mit ihren leichten, flexiblen und starken Komponenten. Sie ermöglicht die Entwicklung spezifischer Formen und stellt gleichzeitig sicher, dass das Endprodukt sowohl individuell angepasst als auch strukturell solide ist. Darüber hinaus steigert die Technik die Produktivität, indem sie den übermäßigen Materialverbrauch minimiert und oft die Notwendigkeit komplexer Sekundäroperationen überflüssig macht. In anderen Branchen wie dem Bauwesen, der Luft- und Raumfahrt und der Automobilindustrie wird Aluminium bevorzugt, weil es leicht recycelt werden kann, was nachhaltige Fertigungswerte fördert.
Aufgrund seiner besonderen Eigenschaften und Vielseitigkeit kann die Bedeutung des Aluminiumstrangpressens in verschiedenen Branchen nicht unterschätzt werden. Strukturelle Rahmen im Bauwesen, Kühlkörper für elektronische Geräte, Leichtbauteile in der Luft- und Raumfahrtindustrie und unfallsichere Rahmen im Automobilbau sind gängige Anwendungen. Insbesondere in der Automobilindustrie führt die Verwendung von stranggepresstem Aluminium zu einem geringeren Fahrzeuggewicht, was wiederum den damit verbundenen Kraftstoffverbrauch verbessert und die Emissionen verringert. Aktuelle Daten deuten darauf hin, dass die Automobilindustrie ihren Aluminiumverbrauch aufgrund erweiterter Strangpressprofile voraussichtlich von jetzt an bis 2030 jährlich um etwa acht Prozent steigern wird.
Trotz seiner breiten Anwendung weist das Extrusionsverfahren einige Unzulänglichkeiten auf. So sind beispielsweise die Form der Matrize und die Extrusionspresse hinsichtlich der Wandstärke und der Komplexität einiger Formen begrenzt. Darüber hinaus können die Produktionskosten für komplexe Produkte in kleinen Stückzahlen aufgrund der anfänglichen Werkzeugkosten zu hoch sein. Außerdem müssen einige extrudierte Komponenten aus Aluminium nachbearbeitet oder veredelt werden, was den Produktionszyklus verlängert und somit die Kosten erhöht. Darüber hinaus können bestimmte Umgebungsbedingungen, wie beispielsweise extrem heiße oder korrosive Bedingungen, eine Beschichtung oder Behandlung erfordern, um effizient zu funktionieren. Die Kenntnis dieser Informationen ist sehr nützlich, um zu bestimmen, ob das Extrusionsverfahren für eine bestimmte Anwendung geeignet ist.
Meiner Meinung nach haben Aluminiumextrusionen einen erheblichen Einfluss auf die Produktion der Branche. Mit diesem Verfahren können langlebige, leichte Teile hergestellt werden, die in vielen Branchen wie der Automobil-, Luftfahrt- und Bauindustrie unverzichtbar sind. Allerdings sind mir auch einige Probleme bekannt, wie z. B. Einschränkungen beim Matrizendesign, die Notwendigkeit einer Nachbearbeitung und ökologische Auswirkungen, die sehr gründlich analysiert werden müssen, damit die Effizienz und Wirtschaftlichkeit der Bauarbeiten optimal sind.
A: Ein Vorteil ist, dass durch Extrusion komplexe Formen und eine gute Oberflächenbeschaffenheit hergestellt werden können, was bei großen Produktionsläufen wirtschaftlich ist. Zu den Nachteilen zählen hohe anfängliche Werkzeugkosten, Einschränkungen bei der Wandstärke und Inkonsistenz der Materialeigenschaften durch die Profile.
A: Dies ist die gängigste Methode zum Strangpressen von Aluminium. Der Prozess ist gut kontrollierbar und es können verschiedene Aluminiumstrangpressprodukte hergestellt werden. Im Vergleich zum indirekten Strangpressen führt das direkte Strangpressen jedoch tendenziell zu weniger gleichmäßigen Produkten, insbesondere bei Verwendung längerer Profile.
A: Eine Einschränkung beim Aluminium-Strangpressen ist, dass es schwierig ist, komplexe Querschnitte und Änderungen der Wandstärke zu erzielen. Darüber hinaus sind bestimmte Details, die während des Strangpressens hergestellt werden, möglicherweise nicht für präzise, scharfe Kanten geeignet.
A: Bei stranggepressten Aluminiumprodukten können einige wenige, aber wichtige Probleme auftreten. Zu den Qualitätsproblemen zählen Oberflächenfehler, Maßabweichungen und Inkonsistenzen der mechanischen Eigenschaften während der gesamten Strangpressung. Die Oberflächenschicht des stranggepressten Metalls kann sich auch in ihrer Beschaffenheit von der des Kerns unterscheiden.
A: Obwohl Aluminiumprodukte recycelbar sind, ist die Extrusion als Produktionsmethode recht energieintensiv. Die Herstellung von Aluminiumbarren und der Extrusionsprozess selbst erzeugen Treibhausgase. Andererseits entsteht bei der Extrusionszufuhr weniger Abfall als bei den meisten Metallumformungsverfahren, sodass sie in dieser Hinsicht umweltfreundlicher ist.
A: Im Vergleich zu anderen Techniken, wie Aluminiumdruckguss, ist Aluminiumextrusion für mittlere bis große Produktionsläufe relativ günstig; die anfänglichen Kosten für die Werkzeugformen für die Produktion im großen Maßstab können jedoch nachteilig sein. Während diese Probleme andere Techniken wie das Bearbeiten oder Gießen für Prototypen und kleine Produktionsläufe günstiger machen, kommt es auf lange Sicht darauf an, wie detailliert das Objekt sein muss und welche Menge man produzieren möchte.
A: Die Beibehaltung einer gleichmäßigen Oberflächenbeschaffenheit bei der Aluminiumextrusion ist schwierig. Mehrere Faktoren, darunter Matrizengeometrie, Extrusionsrate und Temperatur, können die Oberflächenqualität beeinflussen. Es können Oberflächenfehler wie Matrizenlinien und Kratzer auftreten, die möglicherweise durch Nachbearbeitung vollständig behoben werden müssen.
A: Auch wenn Aluminiumextrusionen ein breites Anwendungsspektrum haben, sind sie nicht für alle Produktanforderungen geeignet. Beispielsweise sind sie nicht ideal für Produkte mit einem hohen Verhältnis von Festigkeit zu Masse oder für solche, die sehr hohen oder sehr niedrigen Temperaturen ausgesetzt sind. Darüber hinaus begrenzen die Maßbeschränkungen der Extrusionsmaschinen die Länge und Querschnittsgröße der extrudierten Formen.
1. Auswirkungen der Betriebstemperatur auf die Lebensdauer von Aluminium-Extrusionswerkzeugen
2. Bestimmung der wichtigsten geometrischen Faktoren, die auf den Druck der Extrusionsmatrizen einwirken, die direkt bei der Gewinnung von Aluminiumprofilen eingesetzt werden
3. Numerische Simulation und Mehrzieloptimierung der Fluid-Struktur-Interaktion beim Aluminium-Strangpressen
4. Reduzierung der Umweltauswirkungen der Aluminiumextrusion
5. Metall
6. Aluminium
7. Führender Anbieter von Aluminium-Extrusionsbearbeitung in China

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →