

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die Symbole, die die Oberflächenbeschaffenheit darstellen, sind für die Qualitätskontrolle verschiedener Maschinenkomponenten im Maschinenbau und in der Fertigung von Bedeutung. Qualität, Funktion und Schönheit bestimmen ihren Wert. Dieses Handbuch erläutert die Bezeichnungen und Standards für die Oberflächenbeschaffenheit und konzentriert sich dabei auf ihre praktische Anwendung und die komplexe Sprache, die diese Symbole verwenden können. Die Leser werden mit den Normen, Messverfahren und Definitionen der Oberflächenbeschaffenheit verschiedener Branchen vertraut gemacht. Dieser Artikel bereitet Sie darauf vor, die Auswirkungen zu verstehen, die Oberflächenbeschaffenheitsspezifikationen auf die Leistung, Lebensdauer und Herstellbarkeit der entworfenen Komponenten haben. Dieses Handbuch ist hilfreich für Ingenieure, Designer und Produktinspektoren, da es ihnen ermöglicht, Oberflächenbeschaffenheitsstandards zu verstehen und kompetent anzuwenden.
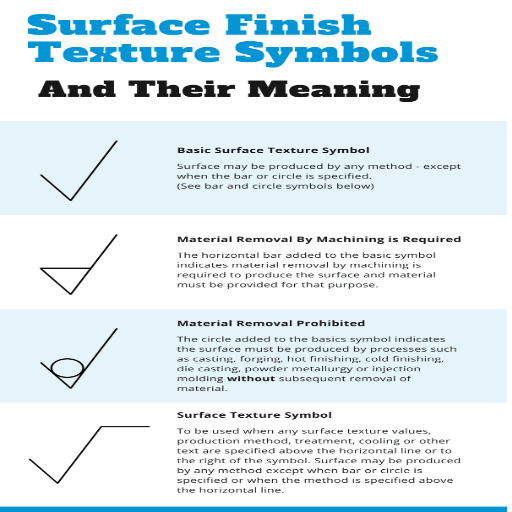
Ein Oberflächenfinish-Symbol auf technischen Zeichnungen ist eine spezielle Markierung zur Beschreibung des Oberflächenfinishs, einschließlich Textur, Rauheit oder des auf der Oberfläche verwendeten Bearbeitungsverfahrens. Diese Symbole liefern wichtige Informationen über die Verarbeitungsgrade oder Oberflächenbehandlungen, die erforderlich sind, um eine erforderliche Funktion oder ein ästhetisches Merkmal zu erreichen. Diese Informationen können Rauheitswerte (Ra), Bearbeitungszugaben und anzuwendende Verfahren umfassen und so die Designer, Hersteller und Qualitätskontrolleure eindeutig voneinander unterscheiden. Die Erzielung einer effizienten Produktion und die Einhaltung der erforderlichen technischen Spezifikationen werden durch die korrekte Verwendung dieser Symbole verbessert.
Die Oberflächenbeschaffenheit ist die Textur oder Glätte einer hergestellten Oberfläche, abhängig von der Methode, mit der sie hergestellt wurde, und eventuellen späteren Behandlungen. Sie berücksichtigt auch die Messung von Oberflächenunregelmäßigkeiten, einschließlich der Höhe der rauen Spitzen und der Tiefe der Täler, die die Leistung und Funktionalität des Teils beeinflussen. Aspekte wie Verschleißfestigkeit, Schmierung, Dauerfestigkeit und Montagepassung werden stark von der Oberflächenbeschaffenheit beeinflusst, weshalb diese optimal sein muss.
Wichtige technische Parameter für die Oberflächenbeschaffenheit
Rauheit (Ra): Durchschnittliche Abweichung des Oberflächenprofils von der Mittellinie, normalerweise in Mikrometern (µm) oder Mikrozoll ausgedrückt.
Bei bearbeiteten Teilen liegt der typische Wert in den Grenzen von 0.8 – 6.3 µm.
Für polierte oder Präzisionsoberflächen: 0.05 – 0.4 µm.
Welligkeit (W): Größere Unregelmäßigkeiten und größere Abstände als üblich auf der Oberfläche beeinträchtigen die Abdichtungs- und Fehlausrichtungsfähigkeit.
Lage: Die primäre Ausrichtung der Oberflächenmerkmale wird manchmal angegeben, um funktionale Zwecke zu erfüllen.
Verarbeitungsmethoden: Um die angegebene Oberfläche zu erhalten, können Methoden wie Drehen, Schleifen, Polieren oder Beschichten empfohlen werden.
Durch das Verständnis und die anschließende Detaillierung dieser technischen Parameter können der gewünschte Zweck, die Wirksamkeit und die Leistung eines bestimmten Teils mit Sicherheit sichergestellt werden.
Symbole für die Oberflächenbeschaffenheit beziehen sich auf Zeichnungen und Dokumente, die spezielle Anforderungen beschreiben, die durch die Oberflächenbehandlung einem bestimmten Bauteil den letzten Schliff verleihen. Solche Symbole helfen Ingenieuren und Maschinisten dabei, schnell zu erkennen, welche Oberflächenstruktur erforderlich ist und welche Schritte zu ihrer Erzielung unternommen werden müssen. Hier sind einige Symbole und ihre Definitionen:
Symbol für die grundlegende Oberflächenbeschaffenheit ( — )
Es zeigt, dass die Oberfläche bearbeitet oder fertiggestellt wird.
Spezifische Parameter werden nicht beschrieben, sofern nicht zusätzliche Symbole oder Zahlen angegeben werden.
Erforderliche Bearbeitung ( √ )
Es zeigt sich, dass die Oberflächenbeschaffenheit verändert werden muss, um das erforderliche Material zu erreichen.
Typischerweise sind zusätzlich Rauheitswerte oder Maßsymbole über den Oberflächengütegrad beigefügt.
Keine Bearbeitung zulässig ( ⌒ )
Dies bedeutet, dass die jeweilige Oberfläche ohne jegliche maschinelle Bearbeitung oder Endbearbeitung belassen werden muss.
Dieses Symbol ist hilfreich, wenn es um zu schützende Schichten oder erreichte Oberflächen geht, die rein ästhetischer Natur sind und nicht verändert werden sollen.
Rauheitswert (Ra — in µm oder µin)
Der Rauheitsdurchschnitt (Ra) ist eines der am häufigsten verwendeten Symbole für die Oberflächenbeschaffenheit, da er einen bis zu einem gewissen Grad quantifizierbaren Wert bietet.
Beispielwerte:
Raue Oberfläche: Ra 12.5 µm (500 µin)
Mittleres Finish: Ra 3.2 µm (125 µin)
Feines Finish: Ra 0.8 µm (32 µin)
Schlagrichtung ( ↔ )
Markiert die Hauptrichtung der Oberflächenstruktur.
Zu den häufigen Laienarten gehören:
Radial: ⦿
Frequenzweiche: ╳
Parallel: ↔
Rundschreiben: ○
Bearbeitungszugabe (m)
Gibt die Toleranz an, die für die Oberflächenbearbeitung des Teils eingeräumt wird.
Normalerweise wird es als Abmessung gekennzeichnet, z. B. „1.0 mm“ neben dem Symbol für die Oberflächenbeschaffenheit.
Die Verwendung dieser Oberflächensymbole in technischen Zeichnungen stellt sicher, dass jeder Prozess angemessen kommuniziert wird, was zu effizienten und aus funktionaler und ästhetischer Sicht zufriedenstellenden Komponenten führt.
Standards für die Oberflächenbeschaffenheit sind in technischen Zeichnungen von wesentlicher Bedeutung, da sie die Interaktion zwischen dem Designer, dem Hersteller und dem Prüfer erleichtern. Ich betrachte diese Standards als internationale Vorschriften, die die Oberflächenbeschaffenheit und -qualität angeben, die ein bestimmtes Bauteil im Hinblick auf seine Funktion, sein Aussehen und seine Leistung erfüllen muss. Diese Standards verbessern auch die Übersichtlichkeit von Grobbearbeitungs- und Fertigungsvorgängen. Wichtige Parameter sind:
Rauheit (Ra) – Durchschnittlicher Oberflächenrauheitswert in Mikrometern (z. B. beträgt die feine Oberfläche 0.8 µm).
Lage – Ein Begriff, der die relative Richtung definiert, in der die Oberfläche geschnitzt wird (z. B. parallel, kreisförmig).
Materialabtragszugabe (m) – Definiert die Obergrenze beim Schlichten (z. B. „1.0 mm“).
Welligkeit (W) – Unter Welligkeit versteht man die stärkeren, aber weniger gleichmäßigen Abweichungen von der Oberfläche.
Die Nutzung dieser Parameter ist hilfreich, da sie über einen Standard verfügt, der teure Herstellungsfehler reduziert.
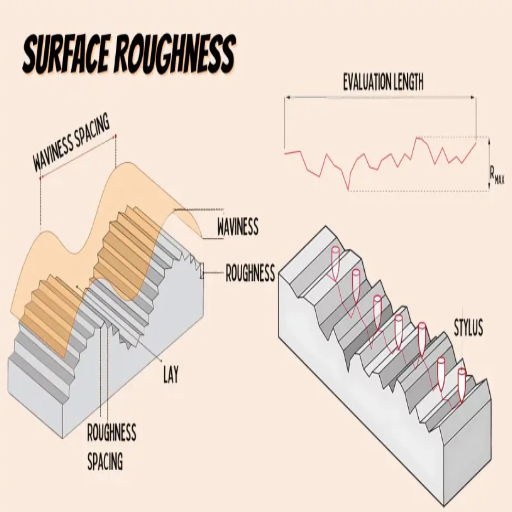
Wie bei allem gibt es auch bei der Oberflächenrauheit Präzisionsinstrumente wie Profilometer, um Werte mit unübertroffener Genauigkeit zu messen. Diese Werkzeuge funktionieren, indem sie den Bereich nachzeichnen und mit einem Stiftgerät Aufzeichnungen machen, um die Rauheitsparameter zu berechnen, wie etwa Ra, was für durchschnittliche Rauheit steht, oder Rz, definiert als mittlere Höhe von Spitze zu Tal. Berührungslose Ansätze wie optische Interferometrie und Laserscanner eignen sich perfekt für herausragende Genauigkeit. Solche Methoden werden je nach Material, Art der Oberfläche und der erforderlichen Präzision implementiert. Diese Messungen erfolgen mikrometerbasiert, und damit diese Maschinen funktionieren, müssen bestimmte Standards für die Effektivität in Produktionsprozessen eingehalten werden.
Kontaktieren Sie Profilometer
Prinzip: Ein Stift führt Bewegungen über die Oberfläche eines Gebiets aus und zeichnet die Höhenänderungen innerhalb dieses Gebiets auf.
Schlüsselparameter:
Ra (durchschnittliche Rauheit): Dies stellt die durchschnittliche Abweichung/Erhöhung dar, die eine Oberfläche vom Mittelwert aufweisen kann, oft in Mikrometern gemessen.
Rz: Mittlere Höhe von Spitze zu Tal: Berechnet die mittlere Höhe zwischen der höchsten und der niedrigsten Höhe über einen Bereich von Probenlängen.
Vorteile: Hohe Präzision, daher optimal für alle Materialarten und ebene Oberflächen.
Nachteile: Wyeth verursacht geringfügige Oberflächenrisse, was für empfindliche oder weiche Materialien ungeeignet ist.
Berührungslose optische Methoden
Laserscanning:
Prinzip: Wird durch einen Laserstrahl ausgeführt, der auf eine Oberfläche trifft, wo das reflektierte Licht zur Variation der Intensität analysiert wird.
Schlüsselparameter: Oberflächenstruktureigenschaften (Basisstruktur) im dreidimensionalen Designformat.
Vorteile: Misst komplexe Geometrien schnell und nicht-invasiv.
Optische Interferometrie
Prinzip: Untersucht die Interferenzmuster des von der Oberfläche eines Materials reflektierten Lichts, um dessen Rauheit zu bestimmen.
Schlüsselparameter:
Für ultrapräzise Anwendungen ist eine Messung im Nanometerbereich (nm) möglich.
Vorteile: Geeignet für empfindliche und stark reflektierende Materialien, die schwer zu messen sind.
Rasterkraftmikroskopie (AFM)
Prinzip: Scannt die Oberflächentopographie mit einer Nanosonde, um eine Auflösung auf atomarer Ebene zu erreichen.
Schlüsselparameter:
Es kann wundervolle Texturen bis hinunter auf den Nanometerbereich (nm) messen.
Vorteile: Ideal für ultraglatte Oberflächen und nanostrukturierte Oberflächen
Auswahlkriterien
Materialtyp: Härtere Oberflächen verzeihen Kontaktmethoden besser, während empfindliche Materialien berührungslose Methoden erfordern.
Präzisionsanforderungen: Für die allgemeine Qualitätssicherung sind Rz- oder Ra-Werte erforderlich, während für Messungen im Nanometerbereich optische Interferometrie oder AFM erforderlich sind.
Geschwindigkeit und Zugänglichkeit: Bietet schnelle Ergebnisse, aber möglicherweise fehlt es an der Präzision von AFM.
Diese Techniken und ihre Parameter ermöglichen genaue und zuverlässige Messungen der Oberflächenrauheit für verschiedene Anwendungen in zahlreichen Branchen.
Um Rauheitsbegriffe wie Ra zu verstehen, stellen Sie sie sich als Mittelwert der Abweichungen vom Oberflächenprofil zur Regressionsgerade des Oberflächenprofils (in Mikrometern) vor. Ra ist der gebräuchlichste Wert, da er der Rauheit eine einzelne Zahl zuweist. Man muss jedoch beachten, dass Ra nur ein Mittelwert ist, der die Details von Spitzen, Tälern und anderen Unregelmäßigkeiten außer Acht lässt.
Einige andere korrelierende technische Parameter sind:
Rz ist der Durchschnitt der fünf markantesten Rauheitsabstände. Extreme Rauheiten auf der Oberfläche können direkter beurteilt werden.
Rq (Root Mean Square Roughness) ist eine statistische Näherungsangabe für die Rauheit, wobei der Schwerpunkt auf den größeren Abweichungen liegt, da die Werte quadriert werden.
Es bezieht sich auf die Gesamthöhe des Rauheitsprofils. Es handelt sich um den Abstand zwischen der höchsten Spitze und der tiefsten Senke des Profils.
Jeder Parameter erfüllt eine bestimmte Funktion, abhängig von den Genauigkeitsanforderungen der Anwendung. Ra eignet sich beispielsweise für allgemeine Vergleiche, Rz und Rt sind jedoch nützlicher für Funktionsbewertungen, bei denen die Oberflächenextreme von entscheidender Bedeutung sind. Mehrere Parameter können verwendet werden, um eine umfassendere Charakterisierung der Oberflächentextur zu erreichen.
Diese Oberflächengütetabellen helfen mir, meine Messungen zu kontrollieren und konsistent zu gestalten. Wenn ich sie verwende, vergleiche ich immer die gemessenen Oberflächenstrukturparameter wie Ra, Rz und Rt mit den in der Tabelle angegebenen Werten. In den meisten Fällen ist die durchschnittliche Rauheit, also die Rauheit, meine erste Wahl. Wenn Oberflächenspitzen und -täler die Leistung beeinträchtigen, ist Rz, also die mittlere Höhe der Oberflächenunregelmäßigkeiten, von Vorteil. Wenn erhebliche Unterschiede in der Oberflächenstruktur bestehen, wird die Gesamthöhe des Profils, Rt, entscheidend. Mit diesen Parametern kann ich sicherstellen, dass die Oberflächengüte den Design- und Funktionsanforderungen entspricht, und so garantieren, dass die Ziele erreicht werden.
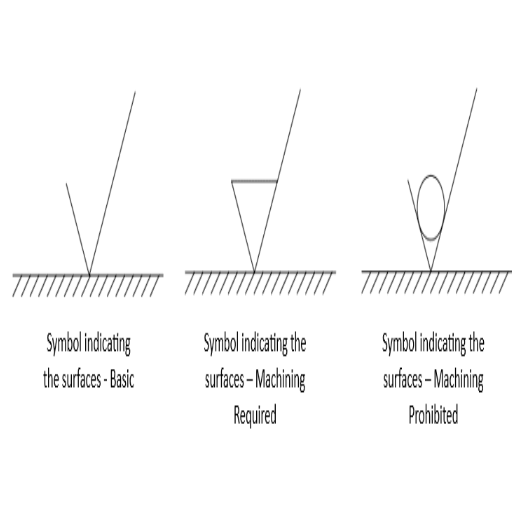
Symbole für die Oberflächenbearbeitung kennzeichnen Merkmale und Änderungen an der Oberfläche von Teilen oder Komponenten, die vorgenommen werden müssen, damit die Oberflächenstruktur ihren beabsichtigten Zweck erfüllt. Diese Symbole beschreiben Merkmale wie Rauheit, Lage und Welligkeit, die für die gewünschte Funktionalität und Schönheit des fertigen Produkts entscheidend sind. Zu den häufig verwendeten Typen gehören das Basissymbol (eine Scheckkartenfigur), das die erforderliche Bearbeitung anzeigt, das Symbol für die zulässige Materialentfernung, das den Bereich der zulässigen Materialentfernung zeigt, und Symbole mit weiteren Bezeichnungen, die Rauheitswerte, Richtung und Bearbeitungsprozesse angeben, die ausdrücklich als einzigartig bezeichnet werden. Die Verwendung der Symbole erleichtert die Interaktion zwischen Designern, Herstellern und Ingenieuren und hilft ihnen, effizient zu arbeiten, um die Spezifikationen des bereitgestellten Designs zu erfüllen.
Die Oberflächenbearbeitung ist für die Funktion und Ästhetik von Bauteilen von grundlegender Bedeutung. Der Einsatz spezieller Techniken ist dabei ebenso wichtig. Hier geben wir Einblick in eine Auswahl dieser Methoden und ihre jeweiligen Strategien: Im Vergleich zu anderen Verfahren bietet die Oberflächenbearbeitung unübertroffene Vorteile, darunter eine hohe Präzision der geometrischen Abmessungen und das Erreichen einer überragenden Glätte der Oberfläche.
Mahlen:
Ziel: Erreichen einer hohen Maßgenauigkeit bei gleichzeitig hervorragender Oberflächengüte.
Technische Parameter:
Oberflächenrauheit (Ra): „10“ und „16“
MRR: Moderat
Gängiges Schleifmittel: Aluminiumoxid, Siliziumkarbid
Polieren
Ziel: Die Glätte und Ästhetik der Oberfläche werden durch das Wegpolieren aller sichtbaren Oberflächenfehler hervorgehoben.
Technische Parameter:
Oberflächenrauheit (Ra): „2.5“ oder weniger
Geschwindigkeit der Polierscheibe: 1000–3000 U/min (variiert je nach Material)
Verwendung einer Polierpaste
Sandstrahlen
Ziel: Reinigen, Glätten oder Aufrauen der Oberfläche durch Hochgeschwindigkeits-Schleifkörner.
Technische Parameter:
Schleifmittel Körnung: 50 – 120 Korn
Luftdruck: 40–120 PSI
Tiefe der Oberflächenveränderung: kleiner oder gleich 50 Mikrometer
Eloxieren
Ziel: Verbesserte Korrosionsbeständigkeit und dekorativer Zweck für Metalle wie Aluminium.
Verwendete Spannung: 10 -70 oder höher, abhängig von der Legierung und Beschichtungsdicke
Schichtdicke: 5-25 Mikrometer für Ästhetik, 25 – 150 Mikrometer für Harteloxierung
Elektrolyttyp: Schwefelsäure oder Chromsäure
Galvanotechnik
Ziel: Verbesserung der Korrosionsbeständigkeit und der elektrischen Leitfähigkeit durch Abscheidung einer Metallschicht auf der Oberfläche.
Hier sind die technischen Details:
Beschichtungsdicke – 1–100 µm.
Stromdichte – 0.5–5 A/dm².
Materialbeispiele – Nickel, Cr, Zn.
Bürsten
Ziel – Erzeugung eines traditionellen Richtungsmusters für funktionale und dekorative Zwecke.
Hier sind die technischen Anweisungen:
Körnung der Schleifbänder oder Bürsten – 60–320 CFC.
Vorschubgeschwindigkeit des Bauteils – 10–30 m/min.
Abhängig von den funktionalen und ästhetischen Anforderungen und dem zu bearbeitenden Material kann jede Methode angewendet werden. Diese Aspekte erleichtern das Erreichen gewünschter Oberflächenstandards bei gleichzeitiger Optimierung der Produktion.
International anerkannte Symbole definieren Oberflächentextur und -rauheit, sorgen für mehr Übersichtlichkeit in technischen Zeichnungen und erleichtern die Verarbeitung. Diese Symbole enthalten Informationen wie Anforderungen an die Oberflächenbeschaffenheit, Bearbeitungsvorgänge und relevante Rauheitswerte, die für eine eindeutige Zusammenarbeit zwischen Ingenieuren, Designern und Herstellern unerlässlich sind. Solche Symbole sind unter anderem in den Normen ISO 1302 und ASME Y14.36M enthalten.
Grundlegendes Oberflächentextursymbol
Mit diesem Symbol (ähnlich einem Häkchen) wird eine Anforderung an die Oberflächenbeschaffenheit gestellt, ohne jedoch festzulegen, wie diese herzustellen ist.
Anwendungsbeispiel: Angabe einer Oberflächenbeschaffenheit für Funktionskomponenten, die kontrolliert werden muss.
Symbol für erforderliche Bearbeitung
Das mit einem zusätzlichen Strich versehene Grundsymbol weist darauf hin, dass zur Erzielung der gewünschten Oberfläche spanende Bearbeitungsvorgänge (Schleifen und/oder Fräsen) durchgeführt werden müssen.
Beispielparameter: Die Oberflächenrauheit liegt bei bearbeiteten Oberflächen üblicherweise im Bereich 0.8–6.3 µm Ra.
Symbol für unbearbeitete Flächen
Das Grundsymbol ist durch einen Kreis gekennzeichnet. Dieser weist auf Flächen hin, die nicht bearbeitet werden dürfen und deren ursprüngliche Beschaffenheit erhalten bleiben soll.
Beispielparameter: Die Rauheitswerte hängen im Allgemeinen vom Material und dem Umformungsprozess ab, liegen jedoch typischerweise bei >6.3 µm Ra.
Oberflächenrauheitswerte
Um genaue Voraussetzungen zu definieren, die eine einwandfreie Funktion und/oder Optik garantieren, werden konkrete Zahlen oder Bereiche angegeben (z. B. Ra 0.4–0.8 µm).
Weitere Parameter sind:
Rz-Parameter (mittlere Rautiefe) wie Rz 1.0–6.0 µm für feine Oberflächen.
Rt (Total Roughness Height) ist für High-End-Komponenten relevant.
Die Verwendung dieser Symbole und der zugrunde liegenden Messungen vereinfacht die interdisziplinären Beziehungen und verringert die Fehlerwahrscheinlichkeit. So wird eine optimierte Fertigung durch die ersten Designentscheidungen sichergestellt.
Unter Berücksichtigung der Standardanforderungen an die Oberflächenbeschaffenheit in Zeichnungen konzentrieren wir uns auf bestimmte technische Parameter, die für die Erfüllung der funktionalen und ästhetischen Anforderungen des Teils wesentlich sind. Gewöhnlich werden Parameter wie Ra (Durchschnittliche Rauheit) mit einem Wertebereich von Ra 0.4 – 1.6 µm häufig für Präzisions- oder dekorative Merkmale je nach Zweck verwendet. Rz (Mittlere Rautiefe) wird für Komponenten gewählt, die eine kontrollierte durchschnittliche Oberflächenebenheit benötigen und liegt üblicherweise im Bereich von 1.0 – 6.0 µm. Darüber hinaus wird die Gesamtrauheitshöhe manchmal für Teile mit besonderen Anforderungen definiert, für die die Gesamtprofilhöhe angegeben werden muss. Die Parameter werden als eine Art „Global English“ der Designer und Hersteller verstanden, das dazu beiträgt, sicherzustellen, dass das Produkt die beabsichtigte Leistung erbringt und so aussieht, wie das Design optimiert wurde – und das alles auf unkomplizierte, effektive Weise.

Die Oberflächenbeschaffenheit wird im Fertigungsprozess festgelegt. Die eingesetzten Fertigungsmethoden und Werkzeuge beeinflussen direkt die Oberflächenstruktur und -qualität. Fräsen, Drehen und Schleifen führen typischerweise zu feineren Oberflächen , während Gießen oder Schmieden aufgrund der hier dominierenden Eigenschaften raue Oberflächen erzeugen. Weitere Faktoren, die die Oberflächenbeschaffenheit eines Bauteils beeinflussen, sind der Werkzeugzustand, die Bearbeitungsgeschwindigkeit, die Materialeigenschaften und das Kühlsystem. Diese variablen Anpassungen sind erforderlich, um die gewünschte Oberflächengüte unter Berücksichtigung funktionaler und ästhetischer Parameter zu erzielen.
Eine anschauliche und strukturierte Darstellung aller Einflussfaktoren auf die Oberflächenqualität trägt zusätzlich zum Verständnis der Auswirkungen von Zerspanungsprozessen und deren ungefähren technischen Kenngrößen bei.
Bearbeitungstechniken
Drehen und Fräsen: Mit diesen Verfahren lassen sich glatte Oberflächen mit einer Oberflächenrauheit zwischen Ra 0.4 µm und Ra 3.2 µm erzeugen, abhängig von Vorschub und Spindeldrehzahl.
Schleifen: Durch Schleifen lassen sich feinste Oberflächen erzeugen, wobei Oberflächenrauheitswerte von etwa Ra 0.1 µm bis Ra 0.8 µm erreicht werden.
Schmieden und Gießen: Hierbei entstehen tendenziell gröbere Texturen mit Rauheitswerten Ra über 6.3 Mikrometer, da kein präziser Materialabtrag erfolgt.
Werkzeugzustand und Maschinengeometrie
Ein besser gewartetes Werkzeug mit den richtigen Schnittwinkeln verbessert die Oberflächenqualität. So unterliegen beispielsweise die Kanten scharfer Werkzeuge weniger Verschleiß, was zu einer höheren Oberflächenrauheit führt.
Schneidwerkzeuge aus Schnellarbeitsstahl (HSS) oder beschichtetem Hartmetall bieten verbesserte Präzision und Haltbarkeit.
Materialeigenschaften
Weichere Metalle wie Aluminium erzeugen nachweislich feinere Oberflächen, während bei harten Materialien wie Stahl rauere Oberflächen auftreten können, sofern nicht moderne Schneidwerkzeuge zum Einsatz kommen.
Schnittvariablen
Vorschubgeschwindigkeit: Niedrigere Vorschubgeschwindigkeiten, z. B. 0.1 mm/U beim Drehen, führen zu glatten Oberflächen. Eine zu niedrige Geschwindigkeit führt jedoch zu einem Fehler.
Die CNC-Bearbeitung erzielt die gewünschten Oberflächengüten durch die Optimierung zahlreicher Faktoren, wie Schneidwerkzeuge, Materialeigenschaften und Bearbeitungsmethoden. Bestimmte Werkzeuge ermöglichen es, das gewünschte Ergebnis mit größerer Leichtigkeit zu erzielen:
Auswahl und Qualität des Werkzeugs
Die Qualität der Oberflächenbeschaffenheit hängt von der Auswahl und Pflege der Schneidwerkzeuge ab. Durch die Verwendung schärferer Werkzeuge werden beispielsweise Verformungen und Rauheiten minimiert.
Werkzeuge aus modernen Materialien wie Hartmetall, keramikbeschichteten Einsätzen und polykristallinem Diamant (PCD) bieten hervorragende Oberflächen. Diese Materialien verbessern nicht nur die Lebensdauer des Werkzeugs, sondern auch die Präzision bei der Bearbeitung.
Bearbeitungsmethoden
Vorschubgeschwindigkeit: Eine geringere Vorschubgeschwindigkeit beim Drehen ist oft vorzuziehen. Idealerweise liegt sie zwischen 0.05 mm/U und 0.2 mm/U. Geringere Vorschubgeschwindigkeiten erzeugen feinere Oberflächen. Eine zu geringe Vorschubgeschwindigkeit kann jedoch manchmal zu Werkzeugklappern führen.
Schnittgeschwindigkeit: Eine höhere Geschwindigkeit verbessert die Oberflächenglätte, da Materialrisse reduziert werden. Weichere Aluminiummaterialien können beispielsweise mit 500-1000 m/min verwendet werden, während steifere Materialien empfindlicher auf das Schneidwerkzeug und die Bedingungen reagieren und 50-200 m/min erfordern.
Schnitttiefe: Gemäß der Gleichgewichtstheorie verringert ein Schnitt von weniger als 0.1–0.5 mm die Belastung des Werkzeugs und sorgt gleichzeitig für ein besseres Finish.
Kühlmittel und Schmierung
Die Wahl des richtigen Kühlmittels oder Schmiermittels senkt die Betriebstemperatur, Reibung und Werkzeugabnutzung und verbessert die Laufruhe. Flutkühlmittel werden beispielsweise häufig bei Hochgeschwindigkeitsvorgängen verwendet, um die Temperatur effektiv zu kontrollieren.
Wesentliche Überlegungen
Die Materialeigenschaften beeinflussen direkt die erzielbare Oberflächengüte. Weichere Metalle wie Aluminium und Messing neigen zu unebenen, verbeulten Oberflächen, während härtere Metalle sorgfältig bearbeitet werden müssen, um eine zu raue Oberfläche zu vermeiden.
Maschinenpräzision
Der Einsatz moderner Steuerungssysteme in CNC-Maschinen führt zu einer verbesserten Oberflächengüte. Direktantriebsmotoren, Linearmaßstäbe und wärmestabilisierte Strukturen ermöglichen eine wiederholgenaue und präzise Bearbeitung und unterstützen die optimale Werkzeugauswahl.
Die Einhaltung dieser Parameter ermöglicht eine effiziente und zuverlässige CNC-Bearbeitung, die die Anforderungen an die Oberflächengüte garantiert und somit die gewünschte Qualität und Funktionalität des Produkts erfüllt.
Die Oberflächengüte eines gefertigten Produkts hängt von den Materialeigenschaften, den Schnittbedingungen und dem Zustand der Maschine ab. Meiner Erfahrung nach ist eine glattere Oberfläche im Allgemeinen leichter mit weicheren, biegsameren Materialien wie Aluminium zu erzielen. Im Gegensatz dazu erfordern steifere Materialien wie Stahl oder Titan eine strengere Moderation der Bearbeitungsprozesse, um die Rauheit zu verringern. Einige primäre Schnittparameter sind Vorschubgeschwindigkeit, Schnittgeschwindigkeit und Schnitttiefe. Beispielsweise werden feinere Oberflächen normalerweise bei verringerten Vorschubgeschwindigkeiten (0.05 – 0.1 mm/U) und erhöhten Schnittgeschwindigkeiten (200 – 400 m/min) erreicht. Auch der Zustand der Schneidwerkzeuge, einschließlich der Werkzeugform und -schärfe, ist entscheidend; ein erhöhter Werkzeugverschleiß führt zu einer erhöhten Rauheit. Die Maschine ist außerdem Eigenschaftsinstabilität, Vibration oder Kühlmittelfluss ausgesetzt, was einen erheblichen Einfluss hat. Die Feinabstimmung dieser Parameter garantiert optimale Ergebnisse je nach den spezifischen Zielen für bestimmte Fertigungsanforderungen.

Die Oberflächenbeschaffenheit bleibt einer der kritischsten Aspekte im technischen Design, da sie die Funktionalität, Leistung und Haltbarkeit der Komponente beeinflusst. Eine bessere Oberflächenglätte kann auch Reibung und Verschleiß verringern und die Effizienz beweglicher Teile verbessern. Darüber hinaus erhöht eine glatte Oberfläche die Ermüdungsbeständigkeit, da Spannungskonzentrationen durch Unregelmäßigkeiten auf der Oberfläche reduziert werden. Bei einigen Anwendungen wie dem Abdichten ist eine präzise Oberflächenbeschaffenheit von entscheidender Bedeutung, da eine unsachgemäße Oberflächenbeschaffenheit zu nicht abgedichteten Lücken führen kann. Außerdem wirkt sie sich auf die Ästhetik aus, indem sie die Korrosionsbeständigkeit aufgrund geringerer Umweltschäden fördert, und verbessert die Zuverlässigkeit, indem sie Gleichmäßigkeit gewährleistet. Zweifellos erhöht das Erreichen der erforderlichen Oberflächenbeschaffenheit die Zuverlässigkeit technischer Produkte.
Symbole für die Oberflächenbeschaffenheit sind Teil der Abmessungen in technischen Zeichnungen und geben die Details an, die beachtet werden müssen, um eine bestimmte Oberflächenbeschaffenheit zu erreichen. Diese Symbole beschreiben auch Details zur Oberflächenrauheit, einschließlich wichtiger Oberflächenparameter und der Messung von Welligkeit, Rauheit und Lage. Sie stellen sicher, dass diese Parameter während der Produktion erreicht werden und die gewünschte Qualität erzielt wird.
Zu den wichtigsten technischen Parametern von Oberflächentextursymbolen gehören:
Durchschnittliche Rauheit (Ra): Der Durchschnittswert der untersuchten Oberflächenprofilabweichungen von der Mittellinie wird üblicherweise in Mikrometern (µm) definiert und angegeben. Typische Werte variieren von 0.1 µm für hochglanzpolierte Oberflächen bis 25 µm für rauere Oberflächen.
Maximale Rauhtiefe (Rz): Die durchschnittliche Höhe der maximalen Spitzen und tiefsten Täler von einer Basislinie innerhalb einer definierten Probenlänge.
Symbol legen: Definiert die Richtung einer Oberflächenstruktur, die je nach Bedarf kreisförmig, parallel oder schraffiert sein kann.
Welligkeit (W): Die Kombination von Oberflächenvariationen, die im Vergleich zur Rauheit umfangreicher und weiter auseinander liegen und häufig die Ausrichtung und Funktion des Teils beeinträchtigen.
Abschnittslänge: Die Abschnittslänge dient zum Aufrauen der Oberfläche, abhängig von der für die Anwendung erforderlichen Genauigkeit.
Oberflächentextursymbole, die diesen Parametern entsprechen, helfen Designern und Herstellern, Designideen und Spezifikationen einfacher zu kommunizieren. So können sie die gewünschten Ziele in Bezug auf Funktion, Zuverlässigkeit und Aussehen der technischen Komponenten erreichen.
Um die Oberflächenqualität und -funktionalität aufrechtzuerhalten, müssen mehrere Faktoren sorgfältig analysiert und verwaltet werden. Die Oberflächenstruktur beeinflusst die Leistung, Lebensdauer und Systemintegration von Komponenten in einem technischen System. Hier sind die wichtigsten Bestimmungen zu den spezifischen technischen Parametern:
Materialauswahl: Das ausgewählte Material bestimmt maßgeblich die erwartete Oberflächenbeschaffenheit. Bestimmte Metalle, wie z. B. Edelstahl, lassen sich leichter bearbeiten und weisen feinere Rauheitswerte (unter Ra 0.4 µm beim Spiegeln) auf als komplexere Materialien, was zu gröberen, aber haltbareren Oberflächen führt.
Produktionsmethoden: Unterschiedliche Techniken führen zu unterschiedlichen Oberflächenbeschaffenheiten:
Schleifen und Polieren: Erzielt hervorragende Oberflächen mit Ra-Werten zwischen 0.02 µm und 0.4 µm.
Fräsen oder Tuning – Ergibt eine mittelraue Oberfläche von 0.4 bis 3.2 µm Ra.
Durch Gießen oder Sandstrahlen entstehen raue Oberflächen mit einem Oberflächengütegrad Ra über 6.3 µm.
Spezielle Untergrundmerkmale: Oberflächen müssen angepasst werden, um ihren Zweck zu erfüllen:
Dichtungsflächen müssen einen ultraglatten Ra-Wert (<0.1 µm) aufweisen, um Leckagen zu vermeiden und präzise abzudichten.
Verschleißfeste Komponenten können eine spezielle Rauheit (Ra 1–4 µm) aufweisen, die dabei hilft, das Schmiermittel besser zu behalten.
Um optimale Klarheit und Lichtdurchlässigkeit zu erzielen, sollten optische Komponenten eine ausgezeichnete optische Glätte aufweisen, die oft schlechter als Ra 0.01 µm ist.
Spektroskopische Prozesse: Spezialinstrumente wie Surface Scanning Keyence und periphere Messsysteme können die Kontakt- und berührungslose Laser-Laufzeit-Distanzmessung nutzen, um eine virtuell veränderte Ansicht auf der Grundlage von Systemen zur Messung der Oberflächentextur und von Verunreinigungen zu erstellen.
Kontakt-Profilometersysteme: Messen Sie die Parameter Ra, Methos Rz und Rq berührungslos (Profiler) (Finger-Non).
Kontrolle von Standards: Die gegenseitige Abhängigkeit von internationalen Normen oder Industriebegriffen wie ISO 4287 ASME B46.1 ist für die Kompatibilitätsnutzung und Qualitätshomogenisierung zwingend erforderlich. Beispielsweise ist der Ra-Durchschnittsrauwert der Wert für den doppelten mittleren vertikalen Offsetbereich der Aufrauungsoberfläche, und die Aufrauungsabweichung bezieht sich auf die Mittellinie der zu bearbeitenden Oberfläche. RZ konzentriert sich auf horizontale maximale Rauheiten als Tiefenparameter, und RP ist die Höhe der am tiefsten Punkt erreichten Spitzen, Null aller Spitzen.
Durch eine akribisch sorgfältige Prüfung des Baumaterials in Verbindung mit der geschickten und präzisen Anwendung fortschrittlicher Technologien können bei selbsttragender, beanspruchter Qualität kundenspezifische und voreingestellte Oberflächenanforderungen für alle technischen Einschränkungen erfüllt werden.
Bei der Bestimmung des richtigen Oberflächenprofils für eine technische Aufgabe berücksichtige ich immer die spezifischen Anforderungen der Anwendung und die Funktionalität der Komponente. Beispielsweise kann ein hoher Ra-Wert (durchschnittliche Rauheit) bei Anwendungen gerechtfertigt sein, die eine starke Haftung erfordern, wie z. B. Beschichtungen und Klebstoffe. Im Gegensatz dazu ist ein niedriger Ra-Wert für glatte, verschleißfeste Oberflächen bei Präzisionsteilen unerlässlich. Dies ähnelt Rz (maximale Rautiefe), das den Bereich der Spitzen-zu-Tal-Änderungen berücksichtigt und für andere Funktionen wie Abdichten oder Schmieren unerlässlich ist. Weitere Details können mithilfe von Parametern wie Rsk (Schiefe) und Rku (Kurtosis) bereitgestellt werden, die bei der Bestimmung der Oberflächentragfähigkeit und Oberflächenbelegung hilfreich sind.
Ich stelle sicher, dass die Auswahl im Rahmen der Normen wie ISO 4287 oder ASME B46.1 erfolgt und dabei auch die vorgegebenen Umgebungsbedingungen, die technologischen Möglichkeiten der Fertigungsprozesse und die wirtschaftlichen Grenzen berücksichtigt werden. Dabei wird das Oberflächenprofil anhand der Oberflächenfunktionsmaße hinsichtlich technischer Parameter wie Ra für mittlere Textur oder Rmax für Spitzenwerte spezifiziert. Somit ermöglicht das Oberflächenprofil optimale Leistung und Zuverlässigkeit in verschiedenen technischen Anwendungen.
Führender Anbieter von CNC-Metallbearbeitung in China
A: Oberflächensymbole sind grafische Darstellungen, die in technischen Zeichnungen verwendet werden, um die gewünschte Oberflächenstruktur und -qualität eines mechanischen Teils zu vermitteln. Sie liefern Informationen über die Oberflächenrauheit, die Anordnung und jede zusätzliche Verarbeitung, die für die Oberfläche erforderlich ist. Das Verständnis der Oberflächensymbole ist entscheidend, um die richtige Oberflächengeometrie zu erreichen und sicherzustellen, dass das Teil wie vorgesehen funktioniert.
A: Um sich mit den Konzepten der Oberflächenbeschaffenheit zu befassen, sollte man grundlegende Begriffe wie Oberflächenrauheit, Lage und Textur lernen. Ein Leitfaden zu Oberflächenbeschaffenheitssymbolen und ihren Bedeutungen kann ein umfassendes Verständnis dafür vermitteln, wie sie in technischen Zeichnungen zur Darstellung von Oberflächeneigenschaften verwendet werden.
A: Die durchschnittliche Rauheit, oft als Ra bezeichnet, ist ein Oberflächenparameter, der die durchschnittliche Abweichung der Oberflächenhöhe von der Mittellinie über eine bestimmte Länge misst. Sie wird in der Technik häufig verwendet, um die Rauheit einer Oberfläche zu quantifizieren und ist ein entscheidender Faktor bei der Bestimmung der Leistung und Ästhetik des Teils.
A: In einem Leitfaden zu Oberflächensymbolen werden normalerweise die verschiedenen Symbole erläutert, die zur Darstellung der Oberflächenstruktur verwendet werden, ihre Bedeutung und wie sie sich auf bestimmte Anforderungen an die Oberflächenbeschaffenheit beziehen. Diese Symbole sind grafisch und standardisiert, um eine einheitliche Kommunikation zwischen den technischen Disziplinen zu gewährleisten.
A: Das Verständnis der Oberflächenbeschaffenheit ist wichtig, da sie die Leistung, Haltbarkeit und das Aussehen mechanischer Komponenten beeinflusst. Die Oberflächenbeschaffenheit kann Reibung, Verschleißfestigkeit und die Fähigkeit zur Bildung einer ordnungsgemäßen Abdichtung beeinflussen. Die korrekte Interpretation der Symbole für die Oberflächenbeschaffenheit stellt sicher, dass die hergestellten Teile die Spezifikationen erfüllen und wie vorgesehen funktionieren.
A: Oberflächenrauheitssymbole sind spezielle grafische Darstellungen, die verwendet werden, um die Rauheit einer Oberfläche in technischen Zeichnungen anzuzeigen. Diese Symbole helfen Ingenieuren und Herstellern, den Grad der Oberflächenunregelmäßigkeiten und die Art der Oberflächenbearbeitung zu verstehen, die erforderlich ist, um die gewünschte Oberflächenstruktur zu erzielen.
A: Oberflächensymbole stellen Oberflächeneigenschaften mithilfe standardisierter grafischer Symbole dar, die die gewünschte Oberflächenrauheit, Lage und zusätzliche Oberflächenbearbeitung angeben. Diese Symbole sind in technischen Zeichnungen für mechanische Teile unverzichtbar und liefern wichtige Informationen für die Herstellung und Qualitätskontrolle.
A: Die Oberflächenlage bezieht sich auf die Richtung des vorherrschenden Oberflächenmusters, das normalerweise durch den Herstellungsprozess entsteht. Sie ist ein wesentlicher Aspekt der Oberflächenbeschaffenheit, da sie die Funktion eines Teils beeinflussen kann, insbesondere bei Anwendungen, bei denen die Oberfläche mit anderen Komponenten interagiert. Symbole für die Oberflächenbeschaffenheit enthalten häufig Details zur erforderlichen Oberflächenlage, um eine optimale Leistung sicherzustellen.
A: Messmethoden für die Oberflächenbeschaffenheit, wie Profilometer oder optische Geräte, helfen bei der Beurteilung der Oberflächenhöhe, Rauheit und Textur eines Bauteils. Diese Messungen sind für die Qualitätskontrolle von entscheidender Bedeutung, da sie sicherstellen, dass das Teil die angegebenen Oberflächenbeschaffenheitsparameter erfüllt, wodurch das Risiko von Funktionsproblemen oder Ausfällen im fertigen Produkt verringert wird.

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →