

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die moderne industrielle Produktion ist in hohem Maße auf Fertigungsprozesse angewiesen, die höchste Genauigkeit erfordern, um gleichbleibend hochwertige Ergebnisse zu erzielen. Die Prozesse Fräsen, Drehen und Bohren kennzeichnen die wichtigsten Phasen der Materialentfernung, bei denen subtraktive Fertigungstoleranzen ins Spiel kommen und Abweichungen bei den erzielten Ergebnissen akzeptabel sind. In diesem Blogbeitrag werden die notwendigen Details der subtraktiven Fertigungstoleranzen behandelt, wobei der Schwerpunkt darauf liegt, wie sie sich auf das Produktdesign auswirken, um die Anforderungen an Funktionalität und Brancheneffizienz zu erfüllen. Ich hoffe, dieser Leitfaden hilft Ihnen, egal, ob Sie an den Prozessen beteiligt sind, sei es im Bereich Wissenstechnik oder bei einem eher beratenden Projektmanagementansatz, die Herausforderungen einer immer strengeren Kontrolle und die Qualitätsauswirkungen zu bewältigen, die immer engere Toleranzen mit sich bringen.
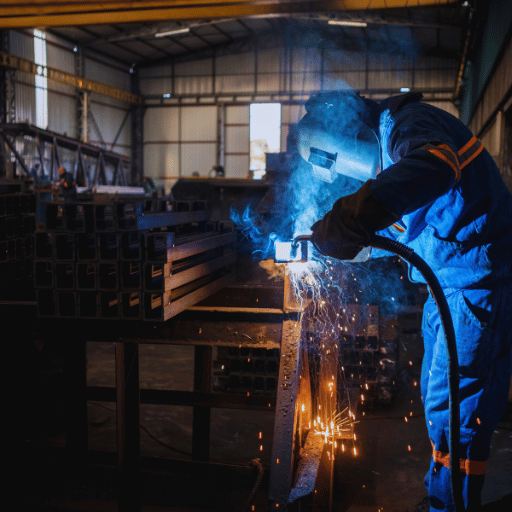
Subtraktive Fertigung ist ein Verfahren, bei dem ein großer Materialblock in ein vordefiniertes geometrisch geformtes Objekt umgewandelt wird, indem Abschnitte des Blocks mithilfe verschiedener Methoden wie Drehen, Bohren, Schleifen oder Fräsen ausgeschnitten werden. Dies wird häufig mit Hilfe eines CAM-Partnerherstellers durchgeführt, um die Präzision zu erhöhen. Bei den meisten Produktionen besteht der erste Schritt darin, einen Block oder ein Materialblatt zu verwenden und es für die endgültige Fertigstellung auf die gewünschte Form zuzuschneiden. Daher ermöglicht diese Technik die Herstellung von Komponenten mit engen Toleranzen oder sehr geometrisch komplexen Merkmalen, was bei der Herstellung von Produkten für die Luft- und Raumfahrt, die Automobilindustrie und medizinische Geräte besonders nützlich ist.
Verfahren zur Materialentfernung
Bei der subtraktiven Fertigung wird mit einem Materialstück gearbeitet, das größer ist als das gewünschte Werkstück. Mithilfe von Bohrern, Schleifmaschinen oder Fräsern wird sukzessive Material entfernt, bis die richtigen Abmessungen und die richtige Form erreicht sind.
Präzision und Genauigkeit
Mit diesem Verfahren lassen sich ein hohes Maß an Details und feine Messungen erreichen, was für Designs sowohl komplizierter als auch komplexer Natur erforderlich ist.
Werkzeugsteuerung
Bei den meisten modernen subtraktiven Fertigungsverfahren wird eine Art computergesteuerte Werkzeugmaschine (CAM) verwendet. Auf diese Weise werden Werkzeuge automatisch programmiert und gesteuert, was die Fehlerwahrscheinlichkeit verringert und Einheitlichkeit gewährleistet.
Wesentliche Überlegungen
Bei diesem Verfahren kann eine große Auswahl an Materialien wie Verbundwerkstoffen, Kunststoffen und Metallen zum Einsatz kommen. Die Materialauswahl hat jedoch direkte Auswirkungen auf die Bearbeitung des Werkstücks und die verwendeten Werkzeuge.
Anwendungen basierend auf Designkomplexität
Die subtraktive Fertigung eignet sich am besten für Kunden, deren Projekte lasergenaue Details erfordern, wie etwa Prototypen, Komponenten für die Luft- und Raumfahrt- und Automobilindustrie, medizinische Geräte usw.
Design und CAD-Modellierung
In der allerersten Phase entwickelt der Zeichner ein Design im CAD-Programm. Dieses Modell dient als Basisprototyp. Mit den heutigen CAD-Systemen können Messungen und geometrische Details vorgenommen werden, sodass das Endprodukt exakt gefertigt wird. Außerdem werden verschiedene Bearbeitungsbedingungen mithilfe von Designsoftware optimiert, noch bevor das fertige Produkt hergestellt wird.
Auswahl und Beschaffung von Materialien
Die Wahl des Werkstoffs ist der wichtigste Schritt, um die gewünschten mechanischen Eigenschaften und Toleranzen zu erreichen. Härte, Wärmeleitfähigkeit und Bearbeitbarkeit sind einige der zu berücksichtigenden Faktoren. Metalle wie Stahl und Aluminium sind aufgrund ihrer Zuverlässigkeit besonders beliebt, wobei Aluminium gut bearbeitbar und Stahl bemerkenswert langlebig ist. Gemäß Industriestandards gilt ein Werkstoff, der sich nahezu vollständig bearbeiten lässt, wie beispielsweise Messing, als überdurchschnittlich gut.
Maschineneinrichtung
Das ausgewählte Material in Form eines Blocks oder Blechs wird nun als Werkstück auf die Bearbeitungsmaschine gelegt und fest an Ort und Stelle gehalten. Zu diesem Zeitpunkt werden die Werkzeugweganweisungen, mit denen die Maschine arbeiten soll, bereits in der CAM-Software generiert und auf die CNC-Maschine hochgeladen. In modernen CNC-Systemen wird Automatisierung zusammen mit adaptiven Steuerungen verwendet. In jeder Branche, in der Genauigkeit im Bearbeitungsprozess erforderlich ist, gibt es Techniken, mit denen der Produktionsprozess gesteuert werden kann, indem ungeplante Änderungen innerhalb von Mikrometerdetails oder auf dem absoluten Präzisionsniveau ausgeglichen werden.
Schruppen
In dieser Phase der Bearbeitung besteht die Priorität darin, überschüssiges Material so schnell und effizient wie möglich zu entfernen. Werkzeuge wie Schaftfräser oder Bohrer werden in der Schruppphase verwendet, wobei die Materialreduzierung Vorrang vor der Oberflächengüte der Form hat. Die branchenübliche Schruppvorschubgeschwindigkeit liegt beim Fräsen zwischen 0.005 und 0.02 Zoll pro Zahn, je nach dem zu bearbeitenden Material.
Konfektionierung
Die Endbearbeitungsschritte garantieren, dass jedes Produkt die in den Spezifikationen festgelegten Abmessungen, Toleranzen und Oberflächengüten aufweist. In dieser Phase werden feinere Fräser verwendet und die Bearbeitung erfolgt bei niedrigeren Geschwindigkeiten, sodass die erreichte Oberflächengüte in den Bereichen der Medizin- und Luftfahrtteilebearbeitung eine durchschnittliche Rauheit von weniger als Ra 0.4 µm aufweist.
Inspektion und Qualitätskontrolle
Nach dem Bearbeitungsprozess werden die Bauteilabmessungen und die Oberflächenqualität kritisch auf ihre Genauigkeit mit den normalen Toleranzanforderungen geprüft. Im Allgemeinen werden Methoden wie CMM und NDT verwendet. Daten zeigen, dass Anlagen, die mit hoher Präzision arbeiten, gemäß den Vorschriften der ISO 0.001 einheitlich Toleranzen von ±2768 Zoll erreichen können.
Durch zusätzliche Wärmebehandlung, Beschichtungen und Entgraten können Materialparameter und spezielle Funktionen verändert werden. Ein Beispiel hierfür wäre das Eloxieren von Aluminiumteilen für eine bessere Korrosionsbeständigkeit und das Kugelstrahlen von Stahl für eine bessere Ermüdungsbeständigkeit.
Verschiedene Branchen haben ihre eigenen Anforderungen, die oft sehr technisch sind. Durch eine präzise Reihe mehrstufiger und subtraktiver Fertigung werden jedoch Teile und Prototypen erstellt, die diese Richtlinien übertreffen.
CNC-Maschinen (Computerized Numerical Control) sind aufgrund ihrer unübertroffenen Genauigkeit, Geschwindigkeit und Flexibilität bei der Herstellung von Teilen für die subtraktive Fertigung unverzichtbar. Diese Maschinen verarbeiten komplexe Schneidwerkzeuge auf kontrollierte Weise mithilfe einer Software, die Materialien durch Schneiden, Fräsen, Drehen und Bohren mechanisch entfernt. Statistisch gesehen erreicht die CNC-Bearbeitung Toleranzen von bis zu ±0.001 Zoll oder weniger und ist damit das bevorzugte Bearbeitungsverfahren für Branchen wie die Luft- und Raumfahrt, die Automobilindustrie und die Medizintechnik, in denen Präzision von entscheidender Bedeutung ist.
Moderne CNC-Systeme nutzen häufig mehrachsige Konfigurationen wie die 5-Achs-Bearbeitung, die die Herstellung komplexerer Geometrien ohne mehrere Aufspannungen ermöglicht. In der Luft- und Raumfahrt wird die 5-Achs-CNC-Bearbeitung beispielsweise häufig bei der Herstellung von Turbinenschaufeln eingesetzt, bei denen Maßgenauigkeit und komplexe Formgebung für den Betrieb unter hoher Belastung entscheidend sind.
Ein Vorteil von CNC-Maschinen ist, dass sie ohne Unterbrechung laufen können, was die Produktivität erheblich steigert. Mit erweiterten Funktionen wie ständiger Überwachung und Rückmeldung sind Hersteller besser in der Lage, die Prozesszuverlässigkeit zu verbessern und gleichzeitig Ausfallzeiten zu minimieren. Untersuchungen zeigen, dass CNC-Techniken im Vergleich zur manuellen Bearbeitung bis zu 50 % Zeitersparnis in der Produktion ermöglichen und zudem weniger Materialabfall verursachen.
Im Allgemeinen dienen CNC-Maschinen als Bindeglied zwischen Design und Produktherstellung mit Genauigkeit und Effizienz und erfüllen alle möglichen Erwartungen der Branche in Bezug auf Qualität, Kosten und komplizierte Designs. Die Bedeutung von CNC-Maschinen in automatisierten Prozessen wird mit den Fortschritten in den Bereichen Automatisierung und digitale Technologien nur noch zunehmen.
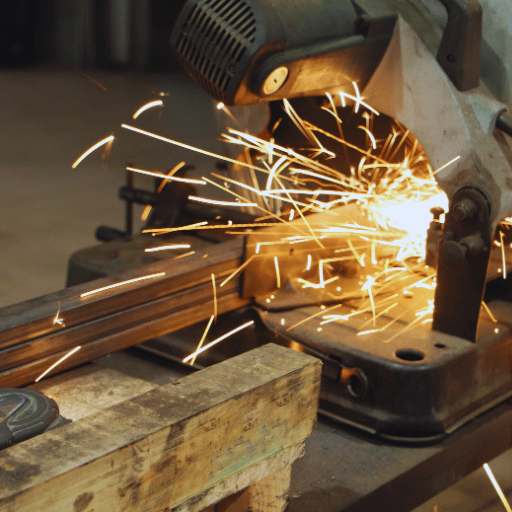
Subtraktive Fertigungstoleranzen sind Änderungen, die bei der Bearbeitung eines Teils an der angegebenen Abmessung zulässig sind. Dabei handelt es sich um Grenzen, innerhalb derer eine bestimmte Messung geändert werden kann, ohne die Betriebs-, Design- und Funktionsziele einer Komponente zu beeinträchtigen. Meiner Meinung nach ist Präzision bei der Toleranzkontrolle von entscheidender Bedeutung, da engere Toleranzen eine höhere Effizienz garantieren, aber die Kosten sowie den Zeitaufwand bei der Produktion erhöhen können. Es ist wichtig, diese Faktoren auszugleichen, um Effizienz und Qualität bei der Herstellung der Teile zu erreichen.
Die Einhaltung von Toleranzen, insbesondere enger Toleranzen, ist in Branchen, in denen Genauigkeit und Zuverlässigkeit unverzichtbar sind, wie etwa in der Luftfahrt-, Automobil- und Medizingeräteindustrie, von entscheidender Bedeutung. Anpassungen der Maßtoleranzen wirken sich direkt auf den Betrieb, die Integration und die Lebensdauer eines Systems aus und werden häufig vorgenommen, um Mindestanforderungen zu erfüllen. In der Luft- und Raumfahrt erfordern Sicherheit und Leistung unter extremen Bedingungen Präzision im Mikrometerbereich, um sicherzustellen, dass alles ordnungsgemäß funktioniert.
Branchenforschungen zeigen, dass die Anwendung enger Toleranzen das Risiko von Teileausfällen verringert und die Einheitlichkeit des Endprodukts erhöht. In der Automobilindustrie ist es beispielsweise üblich, Komponenten wie Motoren mit Toleranzen von ±0.001 Zoll hochpräzise zu bearbeiten. Andernfalls kann dies zu einer ineffizienten Funktion solcher Teile führen. Um diese Spezifikationen zu erfüllen, sind häufig hochwertige Maschinen und Qualitätskontrollsysteme erforderlich, darunter CNC-Maschinen, Laserscanner und Koordinatenmessgeräte (KMG), die über voreingestellte Grenzwerte verfügen und Genauigkeit gewährleisten.
Obwohl präzise Toleranzen die Produktionsprozesse rationalisieren, erhöhen sie auch die Herstellungskosten, da mehr Zeit, Material und Spezialwerkzeuge benötigt werden. Eine Studie hat kürzlich festgestellt, dass Toleranzen von weniger als ±0.005 Zoll aufgrund zusätzlicher Bearbeitungs- und Prüfschritte zu einer Erhöhung der Projektkosten um bis zu 20 % führen können. Dies bedeutet, dass eindeutig eine gründliche Analyse erforderlich ist, bei der die Vorteile die Kosten überwiegen, wobei der besondere Schwerpunkt darauf liegen muss, dass der Toleranzwert so festgelegt wird, dass er die Anforderungen optimal erfüllt und gleichzeitig kostengünstig ist.
Für außergewöhnliche Fertigungsergebnisse ist jedoch das Erreichen enger Toleranzen erforderlich. Dies führt zu Produktzuverlässigkeit, was wiederum das Markenimage verbessert und die Einhaltung der Industriestandards ermöglicht, die Innovation und verbesserte Funktionalität in einem wettbewerbsintensiven Markt erfordern.
Bei verschiedenen Herstellungsprozessen beeinflusst die Werkstückgeometrie die Toleranzen des Werkstücks erheblich. Komplexe Geometrien führen fast immer zu mehr Variabilität, da bei der Bearbeitung des Werkstücks, der Messung des Werkstücks und der Einhaltung der Werkstückabmessungen innerhalb der erforderlichen Grenzen Schwierigkeiten auftreten. Bei Teilen mit scharfen Winkeln, engen Radien und tiefen Hohlräumen ist es oft sehr schwierig, präzise Toleranzen zu erreichen, ohne Spezialwerkzeuge oder fortschrittliche Fertigungsmethoden einzusetzen.
Untersuchungen zeigen, dass Toleranzen durch einfachere Geometrien erreicht werden können, da es zu geringeren Materialverformungen kommt und die Fixierung während eines komplexen Fertigungsvorgangs viel einfacher ist. Es wurde berichtet, dass Toleranzen von ungefähr ±0.001 Zoll auf flachen oder zylindrischen Oberflächen durchgängig erreicht werden können. Diese Werte sind für CNC-Bearbeitungsvorgänge beachtlich; viele von ihnen hängen jedoch von Materialien und ihren entstehenden Freiformformen ab. Daher können komplexe Freiformformen aufgrund der Komplexität der Form, der Materialeigenschaften und der Fertigungsmethode Toleranzen von etwa ±0.005 Zoll oder sogar mehr erfordern.
Darüber hinaus sind diese Merkmale die geometrischen Positionsbeziehungsmerkmale, die die Leichtigkeit beeinflussen, mit der diese Merkmale zu einem System zusammengesetzt werden können, was als Toleranzstapelung bezeichnet wird. Diese Beziehungen drücken Konzepte wie Konzentrizität, Parallelität sowie Rechtwinkligkeit aus. Die Verwendung der oben genannten Beziehungen betont die spezifische Natur der geometrischen Bemaßung und Tolerierung (GD&T). Diese Grundsätze sollten bei der Verwendung offener Designs beachtet werden. GD&T erreicht ein optimales Gleichgewicht zwischen Designabsicht und Herstellbarkeit, indem es eine funktionale Passung sicherstellt und gleichzeitig Produktionsfehler minimiert.
Durch das Wissen und die Berücksichtigung des Zusammenspiels von Geometrie und Toleranz kann der Hersteller die Vorhersagbarkeit des Prozesses verbessern; außerdem können die Kosten gesenkt und gleichzeitig die Qualität und Zuverlässigkeit der hergestellten Komponenten erheblich verbessert werden.
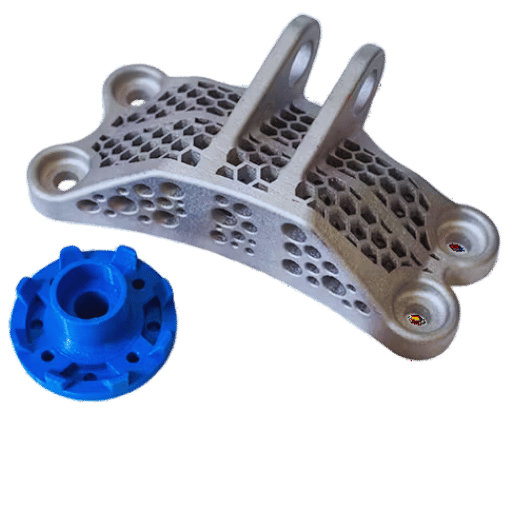
AM und SM sind zwei deutlich unterschiedliche Methoden zur Teileproduktion, wobei jede Methode ihre eigenen Prozesse verwendet. Additive Fertigung, auch als 3D-Druck bekannt, ist die Herstellung von Komponenten von Grund auf durch schichtweises Aufbringen von Materialien wie Polymeren, Metallen oder Verbundwerkstoffen. Im Gegensatz zur vergleichenden Fertigung ist die kumulative Produktion Teil der vergleichenden Fertigung, bei der das Material durch Fräsen, Drehen, Bohren und andere Produktionsprozesse aus einem Werkstück extrahiert wird.
Einer der bemerkenswertesten Unterschiede liegt in der Effizienz der Materialien. Bei herkömmlichen Methoden entsteht während der Produktion Abfall in Form von Rohmaterialien. Ein Bericht aus dem Jahr 2023 hebt hervor, dass der Einsatz von Additive Manufacturing (AM) im Produktionsprozess den Materialabfall im Vergleich zu subtraktiven Verfahren um bis zu 90 % reduzieren kann. Angesichts der Fähigkeit von AM, Abfall zu erhalten und zu vermeiden, ist es die effizienteste Option aller Herstellungsverfahren. Bei der subtraktiven Fertigung besteht hingegen eine hohe Wahrscheinlichkeit, dass im Prozess große Mengen an Materialien verloren gehen, im Gegensatz zur AM-Fertigung, die in einem negativen Raum arbeitet oder das konstruiert, was benötigt wird.
Additive Fertigung ermöglicht ein beispielloses Maß an Gestaltungsfreiheit. Mit additiver Fertigung lassen sich problemlos komplexe Geometrien, interne Strukturen und komplizierte Designs realisieren, die mit anderen Ansätzen unmöglich oder viel zu teuer zu realisieren wären. Beispielsweise lassen sich die Gitterstrukturen, die in Luft- und Raumfahrtkomponenten zur Gewichtsreduzierung eingesetzt werden, mithilfe additiver Methoden problemlos herstellen. Obwohl mit subtraktiver Fertigung hohe Toleranzen und Präzision bei den produzierten Komponenten erreicht werden können, ist sie durch die Schneidwerkzeuge und die mechanische Reichweite des Werkstücks stark eingeschränkt.
Additive Fertigung kann schnelle Iterationszyklen ermöglichen, die erhebliche Zeiteinsparungen beim Prototyping ermöglichen. Einige Studien haben gezeigt, dass AM die Vorlaufzeiten beim Prototyping in der Automobil- und Konsumgüterindustrie um 50-75 % verkürzen kann. Bei der Massenproduktion bleibt die subtraktive Fertigungsmethode jedoch immer noch effizienter, da sie mit aktuellen CNC-Maschinen skalierbarer und schneller ist.
Nachbearbeitungsteile, die mit additiver Fertigung hergestellt wurden, erfordern häufig eine sekundäre Bearbeitung, um ihre Eigenschaften oder Oberflächenbeschaffenheit zu verbessern. Beispielsweise müssen bearbeitete 3D-Drucke aus Metall häufig einer zusätzlichen Bearbeitung oder Wärmebehandlung unterzogen werden, um sie präziser und haltbarer zu machen. Das Gleiche gilt nicht für die subtraktive Fertigung; sie beginnt mit einem schmerz- und mühelosen Abschluss der Konstruktion durch Fabi, vorausgesetzt, dass keine weitere Arbeit erforderlich ist.
Die meisten additiven Fertigungsverfahren sind teuer, aber bei Kleinserien oder Sonderteilen können die Einsparungen bei Material und Abfall manchmal zu Mehrkosten führen. Die subtraktive Fertigung ist in der Regel vorzuziehen und ist eine kostengünstige Option für die additive Fertigung, wenn über die Jahre hinweg eine vorhandene Werkzeug- und Prozessinfrastruktur vorhanden ist, die eine Produktion im großen Maßstab unterstützt.
Beide Methoden sind relativ und abhängig vom Fortschritt in Wissenschaft und Technik. Das bedeutet, dass die Entscheidung für additiv oder subtraktiv von den spezifischen Projektanforderungen abhängt, darunter Kosten, Volumen, Komplexität und andere Einschränkungen.
Geometrische Flexibilität
Mithilfe von AM ist es möglich, komplexe Geometrien herzustellen, die mit herkömmlichen Methoden nur schwer oder ineffizient zu realisieren wären. Für die Herstellung komplexer Designs wie Gitterstrukturen oder Hohlteile sind keine Spezialwerkzeuge erforderlich.
Materialeffizienz
Bei der additiven Fertigung werden Komponenten Schicht für Schicht aufgebaut und es werden nur die benötigten Materialien verwendet. Im Gegensatz dazu führen subtraktive Verfahren, bei denen Material abgeschnitten oder weggefräst wird, oft zu erheblichem Abfall. Einige Studien zeigen, dass bei bestimmten Anwendungen im Vergleich zur subtraktiven Fertigung Materialeinsparungen von bis zu 90 % möglich sind, was die Effizienz der additiven Fertigung unterstreicht.
Anpassung und Personalisierung
Additive Fertigung ist ideal für Branchen wie das Gesundheitswesen, in denen patientenspezifische Implantate oder Prothesen benötigt werden, da sich Designs leicht anpassen und personalisieren lassen. Individuelle Designvarianten erfordern keine zusätzlichen Werkzeuge oder Einstellungen, was die Personalisierung erleichtert.
Geringere Rüstkosten für kleine Chargen
Da keine Gussformen, Matrizen oder andere Werkzeuge erforderlich sind, reduziert AM die Vorlaufkosten für kleine Produktionsläufe oder Sonderteile erheblich. Es ist für die Prototypenfertigung und Kleinserienproduktion wirtschaftlicher als andere Techniken und berücksichtigt gleichzeitig den großen Platzbedarf in der Fertigung.
Reduzierte Vorlaufzeiten und schnelles Prototyping
Additive Fertigungstechnologien ermöglichen die schnelle Produktion und Prototypisierung von Teilen innerhalb von Stunden oder Tagen, wohingegen subtraktive Verfahren aufgrund der erforderlichen Werkzeuge und Bearbeitung Wochen oder sogar Monate dauern können.
Reduzierung mehrerer Komponenten auf eine einzige
Die Integration mehrerer Teile in eine einzige Konstruktion ist mit additiver Fertigung möglich, was den Montageaufwand und mögliche Fehlerstellen minimiert. Dies zeigt sich bei der Herstellung einteiliger Konstruktionen komplexer Luft- und Raumfahrtkomponenten, die deren Zuverlässigkeit und Effizienz verbessern.
Energieeinsparung
Im Vergleich zu herkömmlichen Bearbeitungsprozessen verbraucht die additive Fertigung insgesamt weniger Energie. Durch den Wegfall umfangreicher Schneid-, Bohr- und Wärmebehandlungsprozesse verbessern sich die Gesamtbetriebskosten und die Nachhaltigkeit.
Innovative Materialien
Moderne Materialien wie Metallpulver, biokompatible Kunststoffe und Verbundwerkstoffe können jetzt für AM verwendet werden, was die Entwicklung innovativer Produkte unterstützt. Darüber hinaus ermöglichen neue Entwicklungen die Verwendung funktional abgestufter Materialien, die mit subtraktiven Methoden sonst nur schwer zu erreichen sind.
Verbesserter Zugang zur additiven Fertigung
Da AMD die Möglichkeit einer fokussierten und bedarfsgerechten Produktion bietet, werden komplexe Lieferketten vereinfacht. Dies ist ein großer Schritt in Richtung einer lokalisierten Fertigung in der Luft- und Raumfahrt-, Automobil- und Medizinbranche.
Verbesserte iterative Designtechnik
Additive Fertigung ermöglicht Designern die schnelle Entwicklung von Prototypen, die Entwicklung von Designs und die Weiterentwicklung von Produkten. Dieser iterative Prozess ist wesentlich effizienter als die traditionelle subtraktive Fertigung, bei der häufig die Änderung von Werkzeugen oder Geräten erforderlich ist.
Die Einführung der additiven Fertigung in moderne Produktionsprozesse, insbesondere in diesen Branchen, verdeutlicht die Vorteile von Innovation, Anpassung und Nachhaltigkeit.
Die Wahl zwischen den beiden Ansätzen, subtraktiv oder additiv, hängt von einer Reihe von zu erreichenden Zielen ab, wie dem beabsichtigten Produktionsergebnis, den zu verwendenden Materialien, der Komplexität der Designs und den finanziellen Auswirkungen. Jede Technik hat innerhalb ihrer Bereiche bestimmte Vorteile, und die Kenntnis der Unterschiede kann dabei helfen, fundierte Entscheidungen zu treffen.
Subtraktive Fertigung wird oft mit einer Vorliebe für lange Produktionsläufe in Verbindung gebracht, bei denen die Materialien aus festen und robusten Sorten wie Metallen und Kunststoffen bestehen. Auf diese Weise werden Teile aufgrund der präzisen Bearbeitung, die für Branchen wie die Luft- und Raumfahrt oder die Automobilindustrie charakteristisch ist, durchgängig mit sehr engen Toleranzen hergestellt. Darüber hinaus gibt es im Allgemeinen eine gute Oberflächengüte, die die Notwendigkeit einer weiteren Verarbeitung verringern kann. Im Gegensatz dazu erzeugt dieser Ansatz im Vergleich zu anderen Methoden eine höhere Menge an Rohmaterialabfall und ist nicht für sehr komplizierte Geometrien mit detaillierten Innenformen geeignet.
Der 3D-Druck fällt gesondert betrachtet in die Kategorie der additiven Fertigung, die sich ideal für die Produktion kleiner Stückzahlen und kundenspezifischer Komponenten eignet. Designer können anspruchsvolle Geometrien und leichte Formen erstellen, die mit herkömmlichen Fertigungsmethoden sonst nicht realisierbar wären. Diese Methode ist beispielsweise im Gesundheitswesen äußerst nützlich, wo Prothesen oder Implantate für einzelne Patienten individuell angefertigt werden müssen. Im Vergleich zu herkömmlichen Techniken führt die additive Fertigung laut Branchenberichten zu 75 Prozent kürzeren Vorlaufzeiten, und die Materialeffizienz wird durch die verwendete Schicht-für-Schicht-Methode maximiert. Allerdings können nicht alle Materialien mit dieser Technologie verwendet werden, weshalb die Materialauswahl sorgfältig überlegt werden muss. Darüber hinaus können zusätzliche Prozesse erforderlich sein, um die Oberflächenbeschaffenheit und Haltbarkeit der hergestellten Teile zu verbessern.
Die optimale Lösung für viele dieser Produktionsfälle kann eine Hybridlösung sein. Ein gutes Beispiel ist eine Integration, bei der eine komplizierte Komponente additiv hergestellt und anschließend mit Präzisionstoleranzen und -oberflächen subtraktiv hergestellt wird. Die Verwendung beider Methoden wie beschrieben nutzt die von beiden beanspruchten Vorteile optimal aus, um den Produktionsanforderungen und Innovationen wie vorgesehen gerecht zu werden.
Diese Wahl hängt von der Kenntnis der Einzelheiten Ihres Projekts ab – von den Kosten, dem Zeitplan, dem Design und sogar dem Platz, den es in der Werkstatt einnehmen wird. Indem Hersteller die Vorteile eines oder beider Ansätze nutzen, können sie ihre Strategien an die sich ändernden Bedürfnisse des Marktes anpassen.
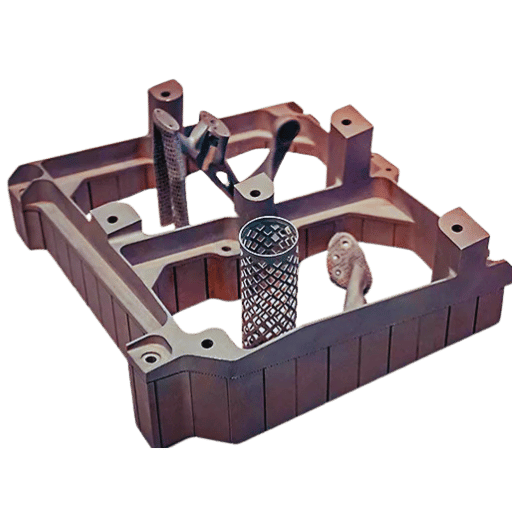
Die ISO 2768-Normen gelten für Form und Lage sowie andere Prozesse der Metallbearbeitung und der subtraktiven Fertigung durch die Definition allgemeiner Toleranzen für lineare und Winkelmaße. Diese Kategorien sind in zwei große Abschnitte unterteilt:
Diese Normen müssen bei Änderungsarbeiten beachtet werden, um eine bessere Qualitätskontrolle, weniger detaillierte technische Skizzen und eine funktionale Auftragserfüllung der Teile zu gewährleisten.
Bedeutung allgemeiner Toleranzen
Toleranzen müssen definiert und festgelegt werden, da sie für die einfache und effiziente Montage verschiedener Komponententeile in der Fertigungsindustrie erforderlich sind. Nachfolgend finden Sie die Anwendungsgebiete für verschiedene Toleranzarten.
Maßtoleranzen (ISO 2768-1):
Formtoleranzen (ISO 2768-2):
Positionstoleranzen (ISO 2768-2):
Vorteile der Anwendung allgemeiner Toleranzen
Mit diesen klar definierten strukturierten Toleranzen können Hersteller bei der Produktion hochwertiger Komponenten in verschiedenen Branchen Effizienz und Zeit gewinnen.
Die Anpassung der Toleranzen für komplizierte Teile hängt vom Verständnis der Funktionsanforderungen, Materialeigenschaften und der Fertigungskapazität ab, die in diesem Fall auch die Norm ISO 286 umfasst. Der erste Schritt besteht darin, die kritischen Abmessungen des Teils festzulegen, die seine Leistung bestimmen, und diese Abmessungen mit engeren Toleranzen zu kontrollieren, wenn Genauigkeit erforderlich ist. Bei nicht kritischen Merkmalen hingegen kann durch die Anwendung größerer Toleranzen eine einfachere Konstruktion und Wirtschaftlichkeit erreicht werden. CAD- (computergestütztes Design) und Toleranzanalysesoftware dienen dem doppelten Zweck, Leistung und Herstellbarkeit zu erreichen und so das Auftreten von Defekten oder Montageverzerrungen zu reduzieren. Diese angepassten Toleranzen sowie ihre Begründung müssen allen interessierten Parteien aus Design, Fertigung, Qualität und anderen Abteilungen mitgeteilt werden, um Verstöße gegen die Projektanforderungen zu vermeiden.
|
Aspekt |
Additive Fertigung (AM) |
Subtraktive Fertigung (SM) |
|---|---|---|
|
Prozessbeschreibung |
Baut Teile Schicht für Schicht aus Materialien wie Kunststoffen, Metallen oder Verbundwerkstoffen auf. |
Entfernt Material aus einem massiven Block durch Bearbeiten, Schneiden oder Schleifen. |
|
Materialverwendung |
Hohe Effizienz bei minimalem Materialabfall. |
Erzeugt erheblichen Abfall, da überschüssiges Material entfernt wird. |
|
Design-Flexibilität |
Ermöglicht die Erstellung komplexer Geometrien, einschließlich interner Funktionen und hochdetaillierter Teile. |
Aufgrund von Werkzeugbeschränkungen auf einfachere Designs beschränkt. |
|
Kosteneffizienz |
Kostengünstig bei kleinen Stückzahlen oder Prototypen, wird jedoch bei der Produktion im großen Maßstab teuer. |
Wirtschaftlich bei der Produktion großer Stückzahlen, jedoch weniger kosteneffizient bei Prototypen. |
|
Produktionsgeschwindigkeit |
Langsamer bei der Produktion im großen Maßstab; am effizientesten bei Sonderanfertigungen oder Teilen in kleinen Stückzahlen. |
Additive und subtraktive Verfahren sind für die Massenproduktion einheitlicher Teile schneller und können die Vorlaufzeiten erheblich verkürzen. |
|
Werkzeuganforderungen |
Erfordert normalerweise keine Spezialwerkzeuge, wodurch die Vorlaufkosten gesenkt werden. |
Erfordert eine aufwendige Werkzeugausstattung und Einrichtung, was die Anfangskosten erhöht. |
|
Materialarten |
Unterstützt ein breites Spektrum an Materialien, einschließlich fortschrittlicher Verbundwerkstoffe. |
Arbeitet hauptsächlich mit Metallen, Kunststoffen oder Holz; die Materialauswahl hängt von den Bearbeitungswerkzeugen ab. |
|
Genauigkeit und Oberflächenbeschaffenheit |
Erreicht eine hohe Komplexität, für eine verbesserte Oberflächenbeschaffenheit ist jedoch möglicherweise eine Nachbearbeitung erforderlich. |
Bietet hohe Präzision und hervorragende Oberflächengüte direkt nach der Bearbeitung. |
|
Anwendungen |
Ideal für Rapid Prototyping, kundenspezifische Implantate, Luft- und Raumfahrtkomponenten und Detailteile. |
Häufig in der Automobil-, Luft- und Raumfahrt- und Massenfertigungsindustrie für standardisierte Teile eingesetzt. |
|
Sustainability |
Reduziert Materialabfall und Energieverbrauch und entspricht nachhaltigen Praktiken. |
Höheres Abfallaufkommen und energieintensiver durch aufwändige Materialabfuhr. |
|
Skalierbarkeit |
Aufgrund der längeren Druckzeiten besser für die Produktion kleinerer Mengen oder individuelle Designs geeignet. |
Leicht skalierbar für die Produktion großer Stückzahlen, die Effizienz steigt mit der Menge. |
Dieser Vergleich hebt die einzigartigen Vorteile und Grenzen der additiven und subtraktiven Fertigung hervor und ermöglicht es Unternehmen, die beste Methode basierend auf ihren spezifischen Projektanforderungen, Produktionsmengen und Budgetbeschränkungen auszuwählen. Die Kombination der beiden Methoden in hybriden Ansätzen kann die Möglichkeiten weiter erweitern und Präzision mit Designflexibilität unter Berücksichtigung von Toleranzwerten in Einklang bringen.
Bei der Analyse der Kostenunterschiede zwischen additiven Fertigungsmethoden (AM) und subtraktiven Fertigungsmethoden (SM) bieten Faktoren wie Materialverbrauch, Betriebskosten und produzierte Menge Aufschluss über den Vergleich zwischen den beiden Techniken.
Zusammenfassend lässt sich sagen, dass die Auswahl jedes Modells in erster Linie vom Projekt abhängt, beispielsweise vom geschätzten Budget, der Produktionsgröße, der betrieblichen Komplexität und anderen Parametern. Was jedes Modell liefert, hängt von diesen Kriterien ab und bietet einzigartige Kostenvorteile.
Wie bei den meisten Dingen liegt die Zukunft der Optimierung hybrider Fertigungstechniken in ihrem Fortschritt, was die Wirksamkeit der Methoden und Prozesse sowohl addierender als auch subtrahierender Fertigungssysteme innerhalb der Branche betrifft. Diese Methoden werden höchstwahrscheinlich in Branchen mit sehr hohem Grad an Anpassung und komplizierten Formen von Vorteil sein, darunter in der Luft- und Raumfahrt, im Gesundheitswesen und in der Automobilindustrie. Wenn ein Hybridsystem die Flexibilität der additiven Fertigung mit der Genauigkeit subtraktiver Prozesse integriert, wird Prozesseffizienz durch kürzere Vorlaufzeiten, weniger Materialverschwendung und eine Verbesserung der Produktqualität erreicht. Eine zunehmende Automatisierung und Softwareentwicklung wird die Anwendung hybrider Fertigungsmethoden weiter vereinfachen und sie in verschiedenen Bereichen allgemein geeignet und einfacher umsetzbar machen. Diese Methode kann eine umfassende Antwort auf die Nachfrage nach neuen und innovativen Produktionsmodellen werden und gleichzeitig die Umwelt sorgfältig berücksichtigen.
A: Bei additiver und subtraktiver Fertigung gibt es Toleranzunterschiede. Da die Audio- und Videofertigung CNC ausschließt, bieten 3D-Drucker geringere Toleranzen als subtraktive Methoden und CNC bewegt sich normalerweise im Bereich von +/- 0.001 Zoll. Wie bei den meisten Technologien hängen die Toleranzen bei der additiven Fertigung von den verwendeten Technologien und Materialien ab und liegen normalerweise zwischen +/- 005 und +/- 0.020 Zoll, was im Vergleich zum Preis relativ erträglicher ist. Die meisten Bearbeitungsvorgänge haben engere Toleranzen von etwa plus minus 0.001 Zoll, außer bei CNC. Andere Technologien können zwischen plus minus 0.001 und plus minus 0.005 Zoll liegen, während modernere alternative Techniken wie die additive Fertigung viel geringere Toleranzen im Bereich von plus minus 0.005 bis plus minus 0.020 Zoll haben, was stark von den Methoden, Technologien und Materialien abhängt, die hergestellt werden.
A: Als alternative Plattform, die Herstellerteile liefert, bestellt Xometry Toleranzen gemäß den anderen Subunternehmern auf dem Markt, sowohl Standard- als auch kundenspezifische. Bekannte Standardbetriebsarten mit subtraktiver Bearbeitung für CNC werden mit Xometry Pro geliefert, das standardmäßig mehr mattierte mittlere Toleranzen gemäß ISO 2768 ohne Einschränkungen reserviert hat und nur bei anderen davon unterstützt. Solche Anfragen können jedoch auch durch strenge, anpassbare Grenzwerte unterstützt werden. Standardanfragen können auch durch benutzerdefinierte unterstützt werden und fallen nach einer Bewertung in den Grenzwert von Xometry, abhängig von den Herstellungsverfahren und den zu verwendenden Materialien.
A: Die Normen ASME (American Society of Mechanical Engineers) und ISO (International Organization for Standardization) sind zwei der am häufigsten verwendeten Rahmenwerke in der subtraktiven Fertigung. Sie haben einige Dinge gemeinsam, weisen aber auch wichtige Unterschiede auf: 1. ASME Y14.5 befasst sich mit der geometrischen Bemaßung und Tolerierung (GD&T) und zielt darauf ab, ein System mit einem bestimmten Regelsatz zu erstellen, der Toleranzen definiert und kommuniziert. 2. Mehrere andere ISO-Normen, die einen Tolerierungsaspekt haben, wie ISO 2768 oder ISO 286, sind in ihrem Ansatz einfacher. Beide Systeme erfreuen sich weltweiter Beliebtheit. In Europa und dem Rest der Welt ist jedoch ISO vorherrschend, während ASME hauptsächlich in Nordamerika akzeptiert wird. Zahlreiche Hersteller, beispielsweise Xometry, können mit beiden Systemen arbeiten, um die Anforderungen der Kunden zu erfüllen.
A: Die Wahl einer geeigneten Toleranz bei der subtraktiven Fertigung ist ein vielschichtiger Prozess. Einige der Faktoren sind: 1. Zweck des Bauteils 2. Art des Herstellungsverfahrens (z. B. CNC-Fräsen, Drehen, Schleifen). 3. Eigenschaften des Materials 4. Budgetgrenzen 5. Fähigkeiten der Maschinen 6. Anforderungen an die Montage 7. Regeln und Normen der jeweiligen Branche Oft kann durch Berücksichtigung dieser Faktoren Präzision erreicht werden, ohne die Toleranzen übermäßig festzulegen, was die Produktion unnötig verteuern würde. Die Einbeziehung zuverlässiger Hersteller als Berater oder die Kontaktaufnahme über Portale wie Xometry kann die Aufgabe der Schätzung der richtigen Toleranzen für einen bestimmten Auftrag erleichtern.
A: Die Toleranzanforderungen unterscheiden sich in beiden Fertigungsbereichen erheblich: 1. Genauigkeit: Im Vergleich zu additiven Verfahren gelten bei subtraktiven Verfahren höhere Toleranzen. 2. Zuverlässigkeit: Die Ergebnisse der subtraktiven Fertigung sind bei allen Teilen zuverlässiger als bei der additiven Fertigung. 3. Materialeinfluss: Die Materialeigenschaften und die Druckparameter additiver Verfahren haben im Vergleich zu subtraktiven Verfahren einen größeren Einfluss auf das Ergebnis. 4. Direkte Modifikation: Bei additiven Verfahren ist häufig eine Nachbearbeitung erforderlich, um Teile zu verfeinern. 5. Geometriemanipulation: Additive Methoden können komplexe Formen mit großen Toleranzen konstruieren, während subtraktive Techniken bei der Erstellung einfacher Formen mit strengen Toleranzen effizienter sind. Das Verständnis dieser Unterschiede ist wichtig, um die effektivste Fertigungsmethode für einen bestimmten Zweck auszuwählen.
A: Zu den Schlüsselbranchen, in denen enge Toleranzen in der subtraktiven Fertigung wichtig sind, gehören: 1. Flugzeugkomponenten, 2. Medizinische Instrumente und Geräte, 3. Teile von Präzisionsmaschinen, 4. Komponenten von Automobilmotoren, 5. Optische Instrumente, 6. Anlagen zur Halbleiterfertigung, 7. Anlagen für die wissenschaftliche Forschung, 8. Anlagen für den Hochleistungssport. In diesen Fällen ist in der Regel die CNC-Bearbeitung wichtiger als ein additives Verfahren, da subtraktive Methoden tendenziell bessere Oberflächen und engere Toleranzen erzielen. Dennoch verbessert sich die additive Fertigung für präzise Anwendungen stetig.
1. Eine LCA- und LCC-Studie zu rein subtraktiven, drahtlichtbogenadditiven und selektiven Laserschmelzverfahren
2. Nachhaltigkeitsperspektiven – Überblick über additive und subtraktive Fertigung
3. Beste Prozessplanung für hybride additive und subtraktive Fertigung.
4. Untersuchung des Verschleißes von Hybrid-Laser-Additive- und Fräs-Subtractive-Manufacturing-Werkzeugen
5. Führender Anbieter von Blechbearbeitungsdienstleistungen in China

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →