

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Aufgrund ihrer Präzision und Anpassungsfähigkeit wird die CNC-Bearbeitung von Kunststoffen in verschiedenen Branchen wie dem Gesundheitswesen, der Automobilindustrie und der Elektronikindustrie zur Teilefertigung eingesetzt. Die Entwicklung neuer Technologien in der Materialwissenschaft und den Bearbeitungstechniken hat die Produktion von Präzisionskunststoffteilen enorm gesteigert. In diesem Dokument erläutern wir die Techniken, Werkzeuge und Verfahren der CNC-Bearbeitung von Kunststoffen, die unserer Überzeugung nach – und der vieler Anwender, Ingenieure, Hersteller und Konstrukteure – zu optimalen Ergebnissen führen. Diese Informationsquelle richtet sich an Anwender aller Erfahrungsstufen, ob Einsteiger oder Profi, und zielt darauf ab, Probleme im Zusammenhang mit Zeiteffizienz und Produktivität zu lösen. Dieses Dokument soll die Einsatzmöglichkeiten und Vorteile der CNC-Bearbeitung von Kunststoffen für verschiedene Geschäftsanwendungen aufzeigen.
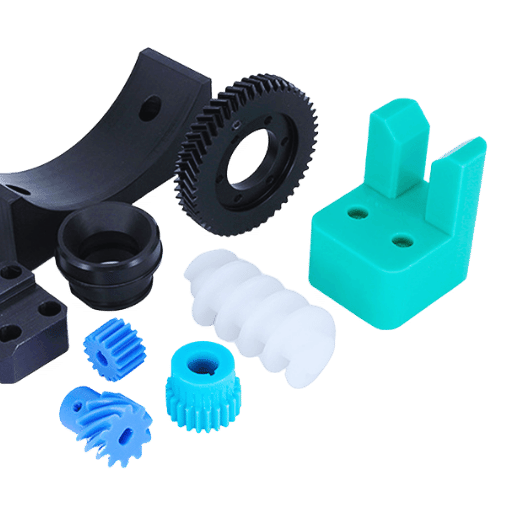
Die CNC-Bearbeitung von Kunststoff ist eine Bearbeitungsart, bei der sowohl ein Computer als auch ein Werkzeug als Hauptkomponenten zum Einsatz kommen, um Teile eines Kunststoffwerkstücks zu komprimieren und zu schneiden, um eine vorgegebene Form zu erreichen. Mit dieser Methode wird Präzision und Wiederholbarkeit im Herstellungsprozess erreicht, was die Herstellung komplexer Teile mit engen Toleranzen ermöglicht. Die am häufigsten im Bearbeitungsprozess verwendeten Kunststoffe sind ABS, Polycarbonat und Nylon, da sie stark und flexibel sind. Die Verwendung der CNC-Bearbeitung ist vorwiegend bei Prototypen und kleinen bis mittelgroßen Produktionsvorhaben in der Automobil-, Luft- und Raumfahrt- und Medizinbranche anzutreffen. Sie erleichtert das Erreichen der gewünschten Qualitäts- und Effizienzstandards und verbessert so die Anwendungsleistung.
Kunststoff ist ein künstlich hergestellter Stoff aus vollständig oder teilweise synthetischen Materialien und besteht hauptsächlich aus Polymeren. Da er leicht und robust sowie flexibel einsetzbar ist, ist er ein wichtiger Rohstoff für verschiedene Industriezweige. Generell werden Kunststoffe in zwei Typen unterteilt: Thermoplaste, die bei Erhitzung weich werden und mehrfach umgeformt werden können, und Duroplaste, die nach dem Formen eine dauerhaft harte Form annehmen können. Aufgrund ihrer Flexibilität sind sie in der Medizin, im Maschinenbau, im Bauwesen und sogar in der Verpackung nützlich, weshalb sie so kostengünstig sind.
Der Einsatz von Technologie und Maschinen bei der Herstellung von Kunststoffprodukten hat zu einer effizienten und präzisen Herstellung von Kunststoffprodukten geführt. Die Erfindung und Verwendung hocheffizienter Maschinen wie Spritzgussmaschinen, Extrusionsprozessoren und Thermoformmaschinen haben zur Weiterentwicklung der Kunststoffindustrie geführt. Spritzgussmaschinen sind beispielsweise für ihre Fähigkeit bekannt, selbst die kompliziertesten Formen mit äußerster Präzision und Konsistenz zu formen. Sie sind so konzipiert, dass sie Formen zusammen mit Hochdrucksystemen verwenden, um geschmolzenen Kunststoff in bestimmte Formen zu spritzen. Diese Maschinen sind besonders wichtig für die Massenproduktion in der Automobil-, Konsumgüter- und Gesundheitsbranche.
Ebenso wichtig sind die Extrusionsmaschinen, die der Herstellung kontinuierlicher Kunststoffprodukte in Form von Rohren, Platten und Folien dienen. Bei ihrer Herstellung können verschiedene Arten von Thermoplasten verwendet werden, was sie vielseitig macht, insbesondere mit den neuen und verbesserten Designs, die verwendet werden, wodurch die Produktionsgeschwindigkeit erhöht und der Materialabfall verringert werden kann. Fortschritte bei diesen Maschinen ermöglichen eine bessere Kontrolle der Wandstärke, der Materialschichtung und der Oberflächenbeschaffenheit, die für viele moderne Anwendungen unerlässlich sind.
Aktuelle Brancheninformationen zeigen, dass der weltweite Markt für Spritzgussmaschinen bis 20 voraussichtlich die Marke von 2030 Milliarden Dollar überschreiten wird, was eine wachsende Abhängigkeit von automatisierten Maschinen für die Kunststoffverarbeitung zeigt. Darüber hinaus sind neue Fertigungsmaschinen jetzt mit automatisierten Robotern, KI-gesteuerten Steuerungen und Energiesparfunktionen ausgestattet – allesamt steigern sie die Produktivität bei geringerer Umweltbelastung. Abgesehen von der Verkürzung der Fertigungszeit verbessern diese Entwicklungen auch die Genauigkeit und Qualität der Endprodukte, was für das technologische Wachstum in der Kunststoffherstellung von entscheidender Bedeutung ist.
Kunststoffe und andere Polymere werden aufgrund ihrer niedrigeren Schmelztemperaturen, ihrer Temperaturempfindlichkeit und ihrer höheren Duktilität anders bearbeitet als Metalle . Beim Bearbeiten von Kunststoffen sind im Gegensatz zur Metallbearbeitung geringere Schnittgeschwindigkeiten und Vorschübe erforderlich, um Überhitzung und Verzug zu vermeiden. Um Beschädigungen des Materials zu verhindern, werden Präzisionswerkzeuge aus Hartmetall gefertigt. Da Kunststoffe unter Druck verformungsanfälliger sind, müssen geeignete Spanntechniken angewendet werden. Unter Berücksichtigung all dieser Aspekte lässt sich feststellen, dass die Bearbeitung von Kunststoffen sich deutlich von anderen Bearbeitungsarten unterscheidet und komplex ist.
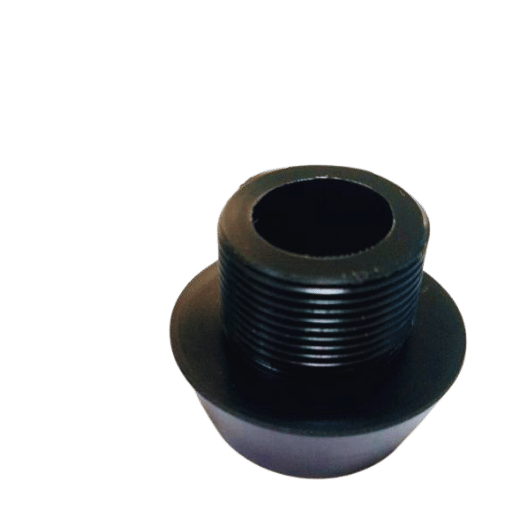
Die Bedeutung der Oberflächenbeschaffenheit bei der Kunststoffbearbeitung kann nicht übersehen werden, da sie die Funktionalität, Ästhetik und Leistung des Endprodukts erheblich beeinflusst. Eine bessere Oberflächenbeschaffenheit führt zu geringerer Reibung, erhöhter Verschleißfestigkeit und verbesserter optischer Klarheit des Teils, wenn dies erforderlich ist. Dies ist insbesondere in der Medizintechnik-, Automobil- und Halbleiterindustrie relevant, wo hohe Präzision und eine makellose Ästhetik erforderlich sind.
Eine optimale Oberflächengüte kann nur durch eine strenge Kontrolle des Bearbeitungsprozesses und seiner Parameter erreicht werden. So lässt sich beispielsweise die Oberflächenrauheit durch die Verwendung von Werkzeugen mit polierten Kanten und gut gestalteten Schnittwinkeln deutlich reduzieren. Aktuelle Zahlen zeigen, dass bei Hochleistungskunststoffteilen die Einhaltung von Industriestandards mit einem Rauheitsdurchschnitt (Ra) von 0.2 bis 0.8 µm üblich ist. Darüber hinaus ist die Kontrolle der Vorschubgeschwindigkeiten und Spindeldrehzahlen ebenso wichtig, um Rattermarken oder thermische Schäden zu vermeiden, die die Oberfläche ruinieren könnten.
Die Materialauswahl ist ein weiterer wichtiger Aspekt, wenn es darum geht, die gewünschte Oberflächenbeschaffenheit zu erzielen. Bei einigen Kunststoffarten wie PTFE und Acryl kann aufgrund ihrer Beschaffenheit eine stumpfe Oberfläche ein Problem darstellen. Diese Probleme können jedoch durch den Einsatz von Hochgeschwindigkeitsbearbeitung und Kühlmittelanwendungen behoben werden. Die Oberflächenbeschaffenheit kann auch verbessert und eine gleichmäßige Produktion durch nachträgliche Bearbeitungsprozesse wie Polieren und chemische Behandlung erreicht werden.
Letztendlich ist bei der Kunststoffbearbeitung ein präzises Vorgehen bei der Erzielung einer Oberflächengüte erforderlich, um den funktionalen Anforderungen gerecht zu werden, die Produktlebensdauer zu verbessern und das Gesamtbild des Produkts zu optimieren.
Die Wahl der Werkzeuge ist einer der wichtigsten Faktoren, wenn es darum geht, bei der Bearbeitung von Kunststoffteilen eine bessere Oberflächengüte zu erzielen. In den folgenden Abschnitten werden die relevanten Werkzeuge und ihre Berücksichtigung für optimale Ergebnisse beschrieben:
Typen & Körnungen
Diamantbeschichtete Werkzeuge
Werkzeuge aus Schnellarbeitsstahl (HSS).
Fräser
Werkzeuge aus polykristallinem Diamant (PKD)
Fräser mit niedrigem Spiralwinkel
Einschneidige Fräser
Schneidwerkzeuge mit Spanbrecherfunktionen
Daten aus Branchenstudien deuten darauf hin, dass die Bearbeitung von Kunststoff stark von der Werkzeuggeometrie und dem Material beeinflusst wird. Ein Vergleich von beschichteten und unbeschichteten Diamantwerkzeugen unter gleichen Arbeitsbedingungen zeigt, dass sich die Oberflächenrauheit bei beschichteten Werkzeugen durch den Einsatz von Diamantwerkzeugen um 60 % verbessert. Daher können Produktivität und Qualität durch optimale Werkzeugauswahl erreicht werden.
Zwei der wichtigsten Parameter bei der Kunststoffbearbeitung sind Spindeldrehzahl und Vorschubgeschwindigkeit. Die Vorschubgeschwindigkeit, angegeben in Millimetern pro Minute oder Zoll pro Minute, bezieht sich auf die Distanz, die das Kunststoffmaterial zum Fräser zurücklegt, während die Spindeldrehzahl, gemessen in Umdrehungen pro Minute (U/min), die Rotationsgeschwindigkeit des Schneidwerkzeugs angibt. Die oben genannten Parameter bestimmen gemeinsam die Effizienz der Bearbeitung, die Qualität der Oberflächenbeschaffenheit und die Lebensdauer des verwendeten Werkzeugs.
Neue Innovationen zeigen, dass bei vielen Kunststoffen, je nach Materialart und Bearbeitungsanwendung, die besten Ergebnisse bei einer Spindeldrehzahl von 2,000 bis 20,000 U/min erzielt werden. Bei der Hochgeschwindigkeitsbearbeitung von Thermoplasten sind beispielsweise Spindeldrehzahlen am oberen Ende des Bereichs sehr vorteilhaft, da sie die Wärme reduzieren und die Oberflächengüte verbessern.
Während die Vorschubgeschwindigkeiten mit der Spindeldrehzahl zusammenarbeiten sollten, liegt der empfohlene Bereich für die meisten Kunststoffe zwischen 0.05 und 0.5 mm/U. Weichere Vorschubgeschwindigkeiten funktionieren tendenziell besser bei Materialien wie Polyethylen, die anfälliger für Schmelzen und Verformung sind, während höhere Vorschubgeschwindigkeiten bei härterem Polycarbonat nützlicher sind. Untersuchungen zeigen, dass diese beiden Faktoren oft in Kombination falsch eingesetzt werden, was zu zu starkem Werkzeugverschleiß, übermäßiger Hitze und Fehlern im erstellten Produkt führt.
Um die richtige Balance zu finden, müssen Faktoren wie die Materialeigenschaften, die Werkzeugform und die Umgebung, in der das Schneiden stattfindet, untersucht werden. Bei der Bearbeitung weicherer Kunststoffe ist es beispielsweise optimal, eine hohe Spindeldrehzahl und eine niedrige Vorschubgeschwindigkeit zu haben, um die Oberflächenqualität zu schützen. Bei steiferen Kunststoffen können jedoch mittlere Spindeldrehzahlen und mäßig höhere Vorschubgeschwindigkeiten besser geeignet sein, um übermäßigen Werkzeugverschleiß zu minimieren. Diese Parameter müssen auch aufgrund von Änderungen wie dem Zustand des Werkzeugs oder bestimmten Konstruktionsdetails des Materials in Echtzeit angepasst werden.

Bei der Wahl eines Bearbeitungsverfahrens für Kunststoffe ist es wichtig, die Materialeigenschaften, die erforderlichen Toleranzen und den Verwendungszweck des Bauteils zu berücksichtigen. Im Folgenden betrachten wir einige der gängigsten Verfahren der Kunststoffbearbeitung genauer.
CNC Fräsen
CNC-Drehen
Laserschneiden
Bohren
Routing
Sägen
Wasserstrahlschneiden
Ultraschallbearbeitung
Jedes Bearbeitungsverfahren hat seine spezifischen Merkmale, abhängig von den jeweiligen Anwendungsanforderungen. Laserschneiden und Wasserstrahlschneiden eignen sich beispielsweise hervorragend für detaillierte Konstruktionen, während CNC-Fräsen und -Drehen in puncto Genauigkeit und Konsistenz unübertroffen sind. Bei der Wahl des Verfahrens müssen das Materialverhalten, funktionale Einschränkungen und die Wirtschaftlichkeit berücksichtigt werden.
Wirtschaftlich, technologisch und materialmäßig gibt es eine Reihe von Faktoren, die die Wahl eines Bearbeitungsverfahrens beeinflussen. Zu den wichtigsten Faktoren zählen Anforderungen an die Oberflächengüte, Materialeigenschaften, Maßgenauigkeit, Produktionsvolumen und Kosten.
Materialeigenschaften
Maßgenauigkeit und Oberflächenbeschaffenheit
Produktionsvolumen und Vorlaufzeit
Thermische und strukturelle Überlegungen
Kosteneffizienz
Durch die Bewertung all dieser Elemente können Ingenieure und Hersteller die Qualität der produzierten Komponenten verbessern und gleichzeitig bei der Auswahl der Bearbeitungsmethoden optimale Effizienz und Kosteneffizienz sicherstellen.
Bei der Bearbeitung von Thermoplasten müssen die thermische Empfindlichkeit und niedrige Schmelzpunkte unbedingt berücksichtigt werden. Schneidwerkzeuge, die viel Wärme erzeugen, können zu Erweichung, Verformung oder schlechter Oberflächengüte führen. Um diese Folgen zu vermeiden, sollten scharfkantige Schneidwerkzeuge mit langsamer Schnittgeschwindigkeit und Vorschub verwendet werden. Darüber hinaus können gute Kühlmethoden mit Luft oder Nebel dazu beitragen, die durch die Bearbeitung erzeugte Wärme zu senken. Die Wahl eines geeigneten Werkzeugmaterials, wie Hartmetall oder beschichtete Werkzeuge, verlängert die Werkzeuglebensdauer und sorgt aufgrund geringerer Reibung für höhere Genauigkeit. Diese Faktoren sind bei der Bearbeitung von Thermoplasten entscheidend, um optimale Ergebnisse zu erzielen.
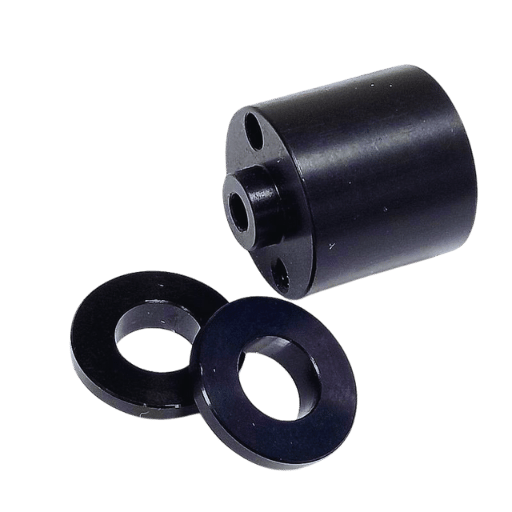
Bei der Bearbeitung von Kunststoffkomponenten ist die Wärmeausdehnung ein Faktor, der aufgrund des hohen Wärmeausdehnungskoeffizienten von Kunststoffen im Gegensatz zu Metallen besondere Aufmerksamkeit erfordert. Dieses Phänomen weist darauf hin, dass wirtschaftlich rentable Materialien im Vergleich zu Metallen durch Wärme dramatischere Volumenänderungen erfahren. Um optimale Ergebnisse zu erzielen, muss die Herausforderung der Wärmeausdehnung angegangen werden, um sicherzustellen, dass keine der Komponenten in ihrer Größe verzerrt wird.
Der CTE-Wert von Kunststoffen liegt schätzungsweise zwischen 20 × 10⁻⁶ und 200 × 10⁻⁶ pro °C, je nach Polymertyp. Beispielsweise haben Polyethylen (PE) und Polypropylen sowie andere weniger streng akzeptierte Optionen höhere CTE-Werte als technisches Polycarbonat (PC) und Polyetheretherketon (PEEK). Diese Unterschiede stellen eine Herausforderung dar, da Ingenieure die Auswahl der Materialien auf der Grundlage des erwarteten Betriebstemperaturbereichs treffen müssen.
Die Wärmeausdehnung kann auf verschiedene Weise gesteuert werden. Eine Designoption besteht darin, kompensierende Toleranzen einzuführen, die die Größenverringerungen ausgleichen, die bei Wärmeeinwirkung auftreten können. Nehmen wir zum Beispiel Baugruppen, die aus Metall- und Kunststoffteilen bestehen. Sie müssen möglicherweise spezielle Schnittstellendesigns verwenden, z. B. Löcher und Schlitze, die größer als nötig gemacht werden können, um Spannungen oder Belastungen zu reduzieren, die aufgrund unterschiedlicher Ausdehnungen zu Fehlausrichtungen führen könnten.
Mit Fasern verstärkte Kunststoffe wie Glas- oder Kohlenstofffaserpolymere optimieren aufgrund ihres niedrigen Wärmeausdehnungskoeffizienten tendenziell die Leistung des Basispolymers. Beispielsweise kann durch eine Glasfaserverstärkung die Wärmeausdehnung von Nylon um 50 % gesenkt werden, wodurch das verstärkte Nylon thermisch stabil wird. Die Verwendung verstärkter Materialien ist besonders dann vorteilhaft, wenn für bestimmte Anwendungen Präzision und Stabilität bei höheren und niedrigeren Temperaturen erforderlich sind.
Schließlich müssen die thermischen Bedingungen, die den Prozess und den Bearbeitungsvorgang umgeben, sorgfältig gesteuert werden. Eine umfassende Kontrolle der Umgebungstemperatur in der Werkstattumgebung bietet einen Vorteil hinsichtlich der Reduzierung von Maßänderungen während der Bearbeitungsprozesse. Auch das Glühen zur inneren Spannungsentlastung nach dem Prozess ist ein vorteilhafter Ansatz zur Reduzierung der Verformung des Gegenstands aufgrund erhöhter Hitze über einen langen Zeitraum. Zusammen mit sorgfältig ausgewähltem Material und Designoptimierung sind dies alles Schritte, um sicherzustellen, dass die Kunststoffteile in hochgradig thermisch aktiven Umgebungen zuverlässig funktionieren.
Die Einhaltung von Toleranzen bei Kunststoffteilen erfordert eine integrierte Materialauswahl, Fertigungstechnik und ein effektives Umweltmanagement. Zunächst sollten Materialien mit niedrigem Wärmeausdehnungskoeffizienten und hoher Dimensionsstabilität gewählt werden, um Abweichungen zu minimieren. Präzise und wiederholgenaue CNC- Bearbeitung sowie Spritzgussverfahren sind hierfür unerlässlich . Auch die sorgfältige Kontrolle von Umweltfaktoren wie Temperatur und Feuchtigkeit während Produktion und Lagerung trägt zur Reduzierung von Maßabweichungen bei. Werden all diese Maßnahmen umgesetzt, können Hersteller strenge Toleranzvorgaben erfüllen.
Um die Reibungswärme zu minimieren, würde ich mich auf die Installation hochwertiger Schmiersysteme konzentrieren, um zu verhindern, dass Oberflächen miteinander in Kontakt kommen. Dadurch wird eine reibungslosere Interaktion zwischen den Komponenten ermöglicht. Die Auswahl reibungsarmer Oberflächenmaterialien und die Durchführung geeigneter Oberflächenbehandlungen wie Beschichten oder Polieren sind ebenfalls wichtig, um den Verschleiß zu verringern. Darüber hinaus wäre eine Verbesserung der Ausrichtung und das Entfernen nicht wesentlicher Reibungskomponenten durch optimiertes Komponentendesign erforderlich. Die thermischen Auswirkungen der Reibung im Laufe des Betriebs könnten auch durch den Einsatz hitzebeständiger Materialien oder Kühlsysteme weiter kontrolliert werden.

Im Vergleich zu Metallen bringt das Fräsen von Kunststoffen seine eigenen Schwierigkeiten mit sich, wie beispielsweise niedrigere Schmelzpunkte, hohe Elastizität und Verformungsanfälligkeit. Die Fähigkeit, diese Herausforderungen zu bewältigen, ist von größter Bedeutung, um Genauigkeit zu gewährleisten und gleichzeitig Defekte im Endprodukt zu reduzieren. Im Folgenden finden Sie die am häufigsten auftretenden Herausforderungen beim Fräsen von Kunststoffen und mögliche Lösungen:
Materialschmelzen durch Wärmestau
Werkzeugverschleiß und Abstumpfung
Verformung und Verzug des Materials
Absplitterungen und Sprödbrüche an harten Kunststoffen
Mangelhafte Oberflächenrauheit
Chip-Probleme
Durch strategisches Angehen dieser Probleme können Automobilhersteller die Effizienz, Genauigkeit und Konsistenz ihrer Fräsprozesse für Kunststoffe verbessern. Die Integration dieser Lösungen in die Fräsabläufe führt zu einer höheren Ergebnisqualität und einer längeren Lebensdauer der Werkzeuge.
Wie bei allen Prozessen, bei denen Kunststoff gefräst wird, sind regelmäßige Wartung und Einhaltung etablierter Sicherheitsprotokolle entscheidend für einen effizienten und sicheren Arbeitsablauf. Durch die Verwendung der richtigen Werkzeuge und Geräte sowie den richtigen Umgang mit Materialien können Risiken gemindert und gleichzeitig die Lebensdauer der Werkzeuge verlängert werden. Nachfolgend finden Sie ausführliche Empfehlungen:
Sicherheitsmaßnahmen am Arbeitsplatz
Rauch- und Staubkontrolle
Werkzeugpflege
Materialhandhabung und -lagerung
Maschinenkalibrierung und regelmäßige Kontrollen
Notfallmaßnahmen
Durch die Umsetzung von Sicherheitsrichtlinien und regelmäßiger Wartung können die Hersteller ihre Produktion maximieren und ihren Mitarbeitern mehr Sicherheit bieten. Eine bessere Gesundheit der Bediener, ein geringerer Verschleiß der Maschinen und eine bessere Qualitätskontrolle der Produkte tragen zur Kosteneffizienz dieser Maßnahmen bei.
Bei der Wahl des Fräsers für eine Kunststofffräse ist es wichtig, sich auf Werkzeuge zu konzentrieren, die für weiche, unbearbeitete, nichtmetallische Materialien bestimmt sind. Die Fräser mit einer oder mehreren Nuten sind am besten geeignet, da sie Späne und Wärme abführen. Bei Kunststoffen kann Hitzestau sowohl zum Schmelzen als auch zu Verformungen führen. Sie verwenden Fräser mit geschärften Kanten und polierten Nuten, um die Spannung an der Materialoberfläche zu minimieren. Außerdem müssen immer die richtige Spindeldrehzahl und Vorschubgeschwindigkeit eingehalten werden. Andernfalls besteht die Gefahr einer Überhitzung. Die Herstellerangaben müssen immer berücksichtigt werden, um sicherzustellen, dass sie für die Art des zu fräsenden Kunststoffs korrekt sind.
A: Die CNC-Kunststoffbearbeitung bezeichnet das Schneiden von Kunststoffen mithilfe computergesteuerter Maschinen und unterscheidet sich von anderen Bearbeitungsverfahren dadurch, dass sie auf Kunststoffe spezialisiert ist, die im Vergleich zu Metallen niedrigere Schmelzpunkte, eine geringere Zugfestigkeit und andere Strukturmerkmale aufweisen. Dieser Leitfaden zur Kunststoffbearbeitung soll Informationen zu den richtigen Vorgehensweisen liefern, um stets hochwertige Ergebnisse zu erzielen.
A: Beim Bohren von Kunststoffen sind einige wichtige Punkte zu beachten. 1. Bohrer sollten scharf sein und einen Spitzenwinkel von 118° und einen Schneidspalt von 9° bis 15° aufweisen. 2. Die Vorschubgeschwindigkeit sollte niedrig sein; 0.005 Zoll pro Umdrehung sind empfehlenswert. 3. Schmelz- und Maßgenauigkeit sollten durch die Verwendung von Kühlmittel aufrechterhalten werden. 4. Um die entstehende Hitze zu verringern, sollte bei Löchern mit größerem Durchmesser Stufenbohren verwendet werden. 5. Ein rotierender Bohrer würde die Temperatur des Kunststoffs erhöhen, bevor er die Bohrspitze erreicht, was das Material beschädigen könnte.
A: Die CNC-Bearbeitung von Kunststoffen wäre ohne Kühlmittel unmöglich. Es dient der Wärmeableitung, da der Schmelzpunkt von Kunststoffen deutlich niedriger ist als der von Metallen. Durch den gezielten Einsatz von Kühlmittel wird verhindert, dass die Maschine den Kunststoff schmilzt, die korrekten Abmessungen werden erreicht und die Oberflächenqualität verbessert. Zudem erleichtert es den Spanabtransport, der insbesondere beim Tieflochbohren oder anderen komplexen Bearbeitungsprozessen notwendig ist.
A: Zu den gängigen Drehbearbeitungen in der CNC-Kunststoffbearbeitung gehören: 1. Plandrehen: zum Herstellen ebener Flächen im rechten Winkel zur Drehachse. 2. Runddrehen: zum Verringern des Werkstückdurchmessers. 3. Kegeldrehen: zum Herstellen konischer Flächen. 4. Innen-/Außengewindeschneiden. 5. Einstechen: zum Formen einer Vertiefung oder zum Abtrennen von Material. Bei der Durchführung dieser Bearbeitungen ist es sehr wichtig, die korrekten Schnittgeschwindigkeiten und Vorschübe einzuhalten, um das Schmelzen und Verformen der Kunststoffteile zu verhindern.
A: Wichtige Richtlinien für die Herstellung präziser und gut gefertigter Kunststoffkomponenten sind: 1. Verwenden Sie scharfe und gut geerdete Schneidwerkzeuge. 2. Verwenden Sie die optimale Schnittgeschwindigkeit und Vorschubgeschwindigkeit. 3. Sorgen Sie für eine ordnungsgemäße Entfernung der Späne, um die Wahrscheinlichkeit eines erneuten Schnitts zu verringern. 4. Verwenden Sie Kühlmittel, um überschüssige Wärme zu entfernen. 5. Beachten Sie bestimmte Eigenschaften des Kunststoffs, wie Wärmeausdehnung oder chemische Beständigkeit. 6. Erstellen Sie nach Möglichkeit Komponenten mit gleichmäßiger Wandstärke. 7. Berücksichtigen Sie ausreichende Toleranzen für eine gleichmäßige Klemmbindung ohne Verformung der Teile.
A: Die Wahl des Kunststoffmaterials hat großen Einfluss auf den CNC-Bearbeitungsprozess . Verschiedene Kunststoffarten unterscheiden sich in Härte, Wärmeleitfähigkeit und sogar in ihrer Beständigkeit gegenüber Chemikalien. Weichere Kunststoffe erfordern beispielsweise geringere Schnittgeschwindigkeiten, um ein Schmelzen zu vermeiden, während härtere Kunststoffe schneller bearbeitet werden können. Einige Kunststoffe, insbesondere amorphe, neigen zu Spannungsrissen, was eine sorgfältige Steuerung der Schnittkraft und Werkzeuggeometrie erfordert. Die Materialwahl beeinflusst auch weitere Eigenschaften des Bauteils, wie Festigkeit, Zähigkeit und Maßhaltigkeit.
A: Einige Fehler sind: 1. Überhöhte Schnittgeschwindigkeiten, die das Schmelzen des Kunststoffs riskieren. 2. Vergessen, die Teile richtig abzukühlen, was zu Verformungen durch Überhitzung führen kann. 3. Stumpfe oder falsche Schneidwerkzeuge. 4. Nicht auf die richtige Befestigung achten, was zu Verformungen der Teile führen kann. 5. Nicht an die Bearbeitung des Materials denken und dabei seine Wärmeausdehnung berücksichtigen. 6. Nicht auf einige Kunststoffe achten, die durch die Bearbeitung spannungsfrei gemacht werden müssen. 7. Verwenden der für die Endanwendung erforderlichen Eigenschaften, wie chemische und isolierende Eigenschaften, und Ignorieren des verwendeten Materials.
1. Optimierung der Energieeffizienz im Bearbeitungsprozess von Holz-Kunststoff-Verbundwerkstoffen
2. Rotierende Ultraschallbearbeitung von kohlenstofffaserverstärkten Kunststoffverbundwerkstoffen: Einfluss der Ultraschallfrequenz
3. Titel: „Kryogene Bearbeitung von Verbundwerkstoffen aus kohlenstofffaserverstärktem Kunststoff (CFK) und die Auswirkungen der kryogenen Behandlung auf die Zugfestigkeitseigenschaften: Eine vergleichende Studie“
4. Bearbeitung
5. Kunststoff
6. Bohren

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →