

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Aufgrund seiner Festigkeit, Elastizität und seines breiten Anwendungsspektrums ist das thermoplastische Material Nylon in der heutigen industriellen Fertigung allgegenwärtig. Dennoch erfordert die Arbeit mit Nylon besondere Kenntnisse in Bezug auf Vorschub und Geschwindigkeit, die Genauigkeit bieten und Probleme wie Schmelzen, Verziehen und Beschädigung der Oberfläche verhindern. Dieses Handbuch soll eine Komplettlösung mit nützlichen Tipps und praktischen Vorschlägen für die einfache und konsistente Herstellung hochwertiger Kunststoffkomponenten und -teile sein. Dieses Handbuch hilft jedem, vom Vollzeitmaschinisten bis zum Anfänger im Umgang mit technischen Kunststoffen, und gewährleistet so jederzeit eine fachmännische und problemlose Bearbeitung.

Die idealen Bearbeitungsgeschwindigkeiten und Vorschübe von Nylon hängen von der Art des Werkzeugs, dem Vorgang sowie den Maschinenparametern ab. Im Allgemeinen wird empfohlen, Nylon mit einer Oberflächenlänge zwischen 600 und 1,200 SFM zu bearbeiten. Hartmetallwerkzeuge werden empfohlen, aber für hohe Präzision sollte die Schnittgeschwindigkeit niedriger sein und die Drehzahl muss für das Material ideal sein. Der Durchschnittswert der Schnittgeschwindigkeit sollte daher 0.005 bis 0.020 IPT (Zoll pro Zahn) betragen. Die Werkzeuge müssen scharf sein und das Kühlsystem muss eine Überhitzung des Teils aufgrund unzureichender Temperaturkontrolle verhindern, da dies seine Qualität beeinträchtigen würde. Es müssen immer Testschnitte durchgeführt werden, um die Parameter in Bezug auf die Maschine und das Material anzupassen.
Aufgrund ihrer spezifischen Eigenschaften wie Härte und thermischer Stabilität erfordern verschiedene Nylonsorten unterschiedliche Vorschubgeschwindigkeiten bei der Bearbeitung. Bei weicheren Sorten wie Nylon 6/6 können etwas höhere Vorschubgeschwindigkeiten nahe dem empfohlenen oberen Grenzwert von 0.005 bis 0.020 Zoll pro Zahn (IPT) verwendet werden, da das Material weniger verformungsanfällig ist. Glasfaserverstärkte oder härtere Nylons müssen mit niedrigeren Vorschubgeschwindigkeiten bearbeitet werden, um Oberflächenfehler zu minimieren und die Materialspannung zu reduzieren. Schrittweise Anpassungen der Vorschubgeschwindigkeit je nach Material sind in Verbindung mit Kühlung erforderlich, um Beschädigungen der Werkstücke zu vermeiden.
Wie bei jedem Material hängen die optimalen Schnittgeschwindigkeiten für Nylon von der jeweiligen Nylonart und dem Material des Schneidwerkzeugs ab. Bei Verwendung von Werkzeugen aus Schnellarbeitsstahl (HSS) liegen die Schnittgeschwindigkeiten für ungefülltes Nylon bei etwa 200 bis 600 Oberflächenfuß pro Minute (SFM). Bei Hartmetallwerkzeugen können die Schnittgeschwindigkeiten jedoch auf 800 bis 1200 SFM erhöht werden, da bei Verwendung von Hartmetallwerkzeugen beim Schneiden höhere Hitzeniveaus erreicht werden können und die Werkzeuge dadurch länger scharf bleiben.
Bei der Bearbeitung von gefüllten Nylonsorten, wie glasfaserverstärkten Varianten, ist Vorsicht geboten. Ihre abrasive Natur kann zu schnellem Verschleiß der Schneidwerkzeuge führen, daher sollten die empfohlenen Drehzahlen für diese Materialien zwischen 150 und 400 SFM liegen, um ein Gleichgewicht zwischen Schneidleistung und Werkzeuglebensdauer herzustellen. Das Risiko, dass das Nylonmaterial schmilzt oder sich durch Überhitzung verformt, macht eine effektive Kühlung und Schmierung ebenso wichtig. Um optimale Ergebnisse zu erzielen, müssen Modifikationen unter Berücksichtigung der Maschinenkapazitäten, der Werkzeuggeometrie und der Teilespezifikationen vorgenommen werden.
Wenn Sie glasfaserverstärktes Nylon bearbeiten, verringern Sie zunächst die Vorschubgeschwindigkeit im Vergleich zu Standardnylon, um den abrasiven Werkzeugverschleiß durch glasfaserhaltige Materialien zu minimieren. Die Schnittgeschwindigkeiten sollten niedriger sein, etwa 100 bis 300 SFM, da dies die Lebensdauer des Werkzeugs verlängert und eine Überhitzung verhindert. Außerdem muss für ausreichende Kühlung oder Schmierung gesorgt werden, um die Wärme effektiv abzuführen und eine Beschädigung des beschädigten Materials zu verhindern. Die bearbeitete Geometrie sollte für das Schneiden von verstärkten Materialien ausgelegt sein und die Kanten sollten mit einer karbid- oder diamantähnlichen Beschichtung geschärft und beschichtet sein, um vor Abrieb zu schützen. Anpassungen sollten nur nach gründlichen Testschnitten vorgenommen werden, um die Teilespezifikationen und die Leistungsfähigkeit der Maschine zu erfüllen.

Beim Fräsen von Nylon ist für saubere Schnitte mit geringerer Materialverformung die Verwendung scharfer Werkzeuge erforderlich. Hartmetall-Schaftfräser sind aufgrund ihrer Langlebigkeit und Beibehaltung scharfer Kanten ideal. Die empfohlene Schnittgeschwindigkeit und Vorschubgeschwindigkeit sollten niedrig bis mittel sein, um die entstehende Hitze zu kontrollieren, da übermäßige Hitze zum Schmelzen oder Verziehen von Nylon führt. Um ein Verstopfen zu verhindern, muss eine ordnungsgemäße Spanabfuhr gewährleistet sein, und Hitze und Reibung können durch den Einsatz von Druckluft oder leichter Schmierung kontrolliert werden.
Das Bohren von Nylonteilen erfordert Genauigkeit beim Schneiden und volle Aufmerksamkeit. Eine unzureichende Kontrolle der Wärme des thermoplastischen Materials kann dazu führen, dass das Nylon schmilzt, sich verformt oder eine schlechte Endbearbeitung aufweist. So verbessern Sie die Effizienz dieses Prozesses:
Untersuchungen zeigen, dass durch die Einhaltung konstanter und kontrollierter Bedingungen, die sich auf die Temperatur und die Verwendung von Schneidwerkzeugen für Thermoplaste konzentrieren, eine Verlängerung der Werkzeuglebensdauer und eine verbesserte Lochqualität erreicht werden. Durch Befolgen dieser Vorschläge können Hersteller ihre Produktivität steigern und die Wahrscheinlichkeit von Defekten bei den Nylonteilen verringern.
Bei der Arbeit mit Nylon ist eine sorgfältige Analyse seiner physikalischen Eigenschaften von entscheidender Bedeutung. Der Schwerpunkt liegt auf dem niedrigen Schmelzpunkt, der Elastizität und der Wärmeausdehnung. Um das beste Ergebnis zu erzielen, sind die folgenden Schritte bewährte Vorgehensweisen:
Werkzeugauswahl
Achten Sie bei der Werkzeugauswahl darauf, dass Sie scharfe HSS- oder Hartmetallwerkzeuge mit positivem Spanwinkel wählen. Diese Werkzeuge sorgen dafür, dass der gesamte Schneidvorgang reibungslos verläuft und verringern zudem die Gefahr einer Materialverformung oder eines Schmelzens der Oberfläche. Für das Präzisionsschneiden von Nylon ist ein Spanwinkel im Bereich von 10°-20° effektiv.
Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten
Je nach Nylonqualität werden die besten Ergebnisse bei einer Schnittgeschwindigkeit von 100 bis 300 Oberflächenfuß pro Minute (SFM) erzielt. Bei diesen Parametern ist eine Vorschubgeschwindigkeit von 0.004 bis 0.008 Zoll pro Umdrehung (IPR) am wünschenswertesten, da alles darüber oder darunter zu einer übermäßigen Belastung des Materials führen kann.
Kühlmittelanwendung
Obwohl Nylon relativ einfach zu bearbeiten ist, kann es durch Hitzeeinwirkung zu weich werden und zu Ungenauigkeiten oder Materialansammlungen am Schneidwerkzeug führen. Eine sehr praktische Alternative ist die Verwendung von wasserlöslichem Kühlmittel oder Druckluft zur Temperaturregulierung beim Absaugen von Spänen während des Drehvorgangs.
Praktikant Support und Spannen
Aufgrund der Flexibilität und relativ geringen Steifigkeit neigt Nylon dazu, sich während der Bearbeitung zu verformen. Stellen Sie sicher, dass das Werkstück fest eingespannt ist, und verwenden Sie bei langen Teilen eine Lünette oder ein Stützsystem, um die Genauigkeit zu verbessern und Vibrationen zu reduzieren.
Chips verwalten
Die bei der Bearbeitung von Nylon entstehenden Späne sind oft lang und faserig, was sie problematisch macht. Um eine saubere Umgebung ohne Hindernisse zu schaffen und aufrechtzuerhalten, sind Werkzeuge mit spanbrechenden Geometrien oder regelmäßigen Unterbrechungen zum Entfernen von Spänen erforderlich.
Überlegungen zur Oberflächenbearbeitung
Um eine glatte Oberfläche auf Nylon zu erzielen, wird empfohlen, die Schnitttiefe sowie die Vorschubgeschwindigkeit während des Schlichtdurchgangs zu verringern. Nach dem Drehen kann abrasives Polieren oder Schwabbeln verwendet werden, um die Oberflächenqualität aus ästhetischen oder funktionalen Gründen zu verbessern.
Die Beachtung dieser Empfehlungen trägt dazu bei, häufig auftretende Probleme bei der Bearbeitung von Nylon zu reduzieren und die Lebensdauer der Werkzeuge sowie die Gesamtproduktionseffizienz zu optimieren.
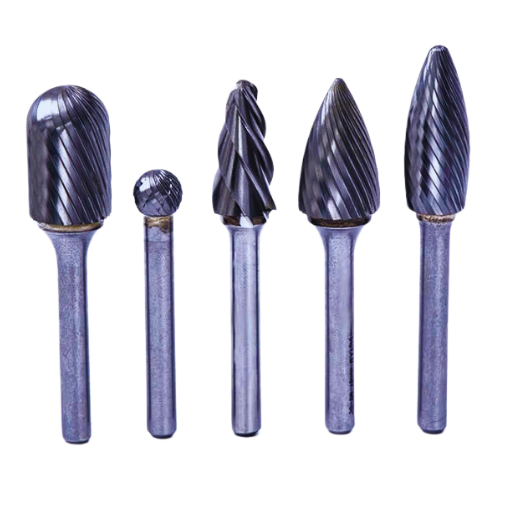
Aufgrund ihrer Langlebigkeit und Präzision bieten Hartmetallwerkzeuge bei der Bearbeitung von Nylon mehrere Vorteile. Sie bieten über lange Zeit scharfe Schneidkanten, was den Werkzeugverschleiß sowie die Notwendigkeit des häufigen Austauschs von Teilen reduziert. Dies garantiert eine gleichbleibende Maßgenauigkeit und glatte Oberflächen, die für hochwertige Nylonkomponenten unerlässlich sind. Darüber hinaus können Hartmetallwerkzeuge die während des Bearbeitungsprozesses erzeugte Wärme kontrollieren, was dazu beiträgt, ein Verziehen oder Schmelzen des Materials zu verhindern. Aufgrund dieser Vorteile sind Hartmetallwerkzeuge bei der Bearbeitung von Nylon effektiv und zuverlässig.
Die Werkzeuggeometrie ist ein wichtiges Merkmal der wirtschaftlichen Werkzeugkonstruktion, das sich auf den Schneidkantenradius, den Spanwinkel, die Oberflächenbehandlung und andere Faktoren auswirkt, um die Leistung während der Bearbeitung zu maximieren. Thermoplastisches Nylon muss hinsichtlich der während der Bearbeitung erzeugten Wärme überwacht werden, da es Wärme erzeugen kann, die zu Oberflächenverformungen oder zum Schmelzen führt. Bestimmte geometrische Formen wie scharfe Kanten und positive Spanwinkel verringern nicht nur die Wärmeansammlung, sondern auch die Schnittkräfte.
Untersuchungen zeigen, dass erhöhte Spanwinkel von 5° bis 15° eine größere Spanabfuhr ermöglichen, ohne dass der Schneidaufwand zunimmt, was zu einer Verformung des Werkstücks führen kann. Darüber hinaus helfen hintere Spanwinkel dabei, die Späne von der Schneide wegzuleiten, wodurch die Qualität des bearbeiteten Bauteils verbessert wird.
Ein weiteres Beispiel für die Werkzeuggeometrie ist der Freiwinkel, der es ermöglicht, den Span mit minimalem Kontakt zu lösen und den Reibungskontakt zwischen Werkzeug und Werkstück zu verringern. Für ein effektives Schneiden von Nylon wird ein Freiwinkel von 10° bis 15° empfohlen, um übermäßige Reibung zu vermeiden und gleichzeitig die damit verbundenen Toleranzen für Schnitte und Lücken bei der Auswahl des richtigen Werkzeugs zu gewährleisten.
Auch die Nutenform des Werkzeugs beeinflusst die Bearbeitungsleistung. Häufig wird empfohlen, mehrschneidige Schaftfräser mit flachen Nutwinkeln zu verwenden, da diese eine effektive Spanabfuhr ermöglichen und gleichzeitig die für eine präzise Bearbeitung erforderliche Steifigkeit bieten. Diese Geometrie hilft, eine Überhitzung zu vermeiden, indem sie sicherstellt, dass ausreichend Kühlmittel zum Werkzeug gelangt und die Wärme auf angemessene Weise vom Werkzeug abgeführt wird.
Durch die Anpassung der Werkzeuggeometrie an die spezifischen Eigenschaften von Nylon können Hersteller die Betriebseffizienz verbessern, die Werkzeuglebensdauer verlängern und hochpräzise Teile mit hervorragender Oberflächenqualität herstellen.
Für optimale Schneidleistung und Materialerhaltung beim Bearbeiten von Nylon ist die Festlegung der richtigen Spanwinkel erforderlich. Da Nylon ein weicher und dehnbarer Thermoplast ist, sind beim Schneiden positive Spanwinkel erforderlich, um Kräfte und Wärme zu reduzieren. In der industriellen Praxis werden für die meisten Bearbeitungsvorgänge Spanwinkel zwischen 5° und 15° empfohlen, um ein Rollen von Spänen zu vermeiden und die Gefahr des Schmelzens oder der Verformung des Materials zu verringern.
Bei einigen Hochgeschwindigkeitsbearbeitungsvorgängen, bei denen die Haftung des Werkzeugmaterials und die Verbesserung der Oberflächengüte erforderlich sind, ist die Verwendung etwas höherer Spanwinkel um 15° akzeptabel. Bei niedrigeren Geschwindigkeiten mit oder ohne Schneiden von verstärktem Nylon, bei denen der Werkzeugverschleiß durch abrasive Füllmaterialien stärker ausgeprägt ist, profitieren dagegen niedrigere Spanwinkel um 5°. Scharfe Schneidkanten mit entsprechenden Spanwinkeleinstellungen verhindern wirksam Spanschweißen oder thermische Schäden an Werkstücken aus hochfestem Nylon.
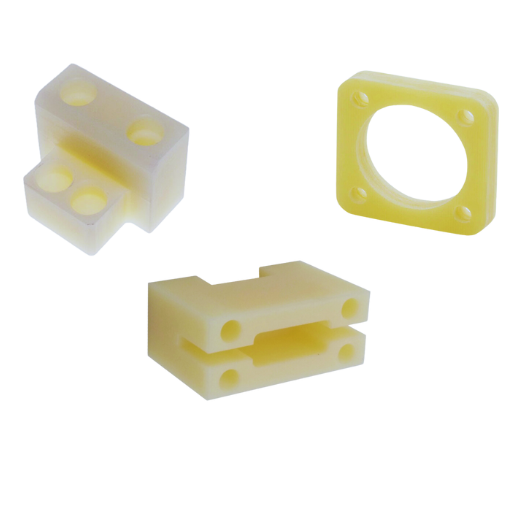
Beim Programmieren von CNC-Maschinen für die Nylonbearbeitung müssen die Eigenschaften des Materials und die Betriebsbedingungen besonders beachtet werden. Aufgrund der Hitzeempfindlichkeit von Nylon hat es einen niedrigen Schmelzpunkt, was niedrigere Spindeldrehzahlen und Vorschubgeschwindigkeiten erfordert, um die Wärmeentwicklung sowie Verformung zu minimieren. Als Ausgangspunkt können die Spindeldrehzahlen je nach verwendeter Nylonqualität zwischen 2000 und 4000 U/min eingestellt werden, während die Vorschubgeschwindigkeiten zwischen 0.002 IPR und 0.010 IPR liegen können.
Ein sanftes Ein- und Ausrücken in die Werkzeugwegstrategie ist wichtig, um Hitze- und Spannungsüberlastungen zu minimieren, die schnell negative Folgen haben würden. Für Nylon sind adaptive Räumstrategien am besten geeignet, da sie eine höhere Maßgenauigkeit gewährleisten und gleichzeitig die Hitzekonzentration im Material minimieren. Beides sind wichtige Faktoren, da eine Überbelichtung zu einer schlechten Leistung des Materials führt. Um die Werkzeuglebensdauer zu maximieren und feinere Oberflächen zu erzielen, ändert sich die bevorzugte Werkzeugwegrichtung auch zum Gleichlauffräsen, bei dem sich das Vorschubwerkzeug mit der Richtung des Schneidwerkzeugs bewegt.
Auch die Art der Kühlmittelverwendung ist wichtig. Da Nylon es nicht so stark benötigt wie Metall, ist es besser, einen leichten Kühlnebel oder eine Dispersion zu verwenden, da diese dabei hilft, Wärme abzuführen, ohne dass es zu einer Schwellung oder Feuchtigkeitsaufnahme kommt. Darüber hinaus kann die Programmierung auch durch die Wahl des richtigen Werkzeugs optimiert werden. Die optimale Kombination ist die Verwendung beschichteter Hartmetallwerkzeuge zusammen mit abgenutzten geometrischen Werkzeugen mit hohem Spanwinkel.
Letztendlich trägt die Bestätigung des Werkzeugwegs mit Testschnitten an Nylonresten durch Simulationssoftware zur Fehlerminderung bei, was die Effizienz verbessert, ohne die Material- und Teilegenauigkeit zu beeinträchtigen.
Die effektivste Kühlmittelstrategie für die CNC-Bearbeitung von Nylon besteht darin, Überhitzung zu vermeiden und gleichzeitig die Schmierung zu kontrollieren, um Materialabbau zu begrenzen. Die Verwendung von Luft oder einer minimalen Menge an Nebelkühlmittel ist äußerst effektiv, da es die Hitze ohne übermäßige Feuchtigkeit reduziert. Jedes verwendete Kühlmittel muss flüssig und wasserlöslich sein und in so geringen Mengen aufgetragen werden, dass die Feuchtigkeitsaufnahme durch Nylon vernachlässigbar ist. Darüber hinaus führt eine saubere Schneidumgebung ohne Kühlmittel und Schmutz jedes Mal zu optimalen Bearbeitungsergebnissen.
So begrenzen Sie die Spanansammlung bei der CNC-Bearbeitung von Nylon:
Die Techniken werden integriert, um die Präzision, Oberflächenqualität und Effizienz der CNC-Nylonbearbeitung zu verbessern.
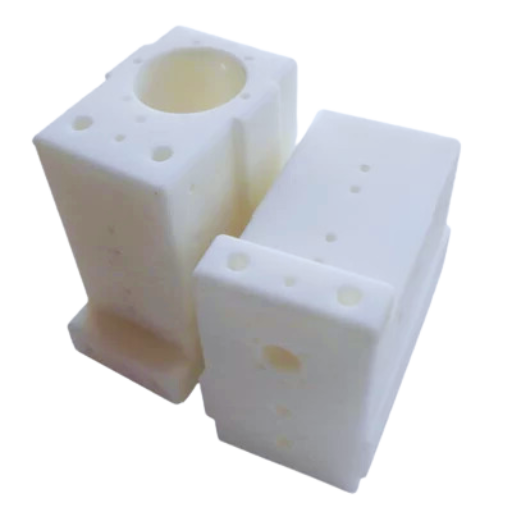
Für die Endbearbeitung von Nylon liegt die beste Schnitttiefe normalerweise zwischen 0.005 und 0.015 Zoll. Schnitte, die in diesem Bereich flacher sind, erzielen glatte Oberflächen und verringern gleichzeitig die Möglichkeit von Verformungen und Überhitzung. Diese Einstellungen müssen mit der richtigen Vorschubgeschwindigkeit und Schnittgeschwindigkeit kombiniert werden, um Genauigkeit und Teilequalität zu maximieren. Um die gewünschten Ergebnisse zu erzielen, müssen immer zuerst die Maschinenfunktionen und Werkzeuge geprüft werden.
Die Oberflächenbeschaffenheit von Nylonkomponenten hängt stark von der Schnittgeschwindigkeit ab. Im Allgemeinen führen höhere Schnittgeschwindigkeiten zu glatteren Oberflächen, da sie Materialrisse minimieren und eine bessere Spanabfuhr ermöglichen. Andererseits können übermäßige Schnittgeschwindigkeiten etwas Wärme erzeugen, die die Oberfläche des Materials schmelzen oder verformen kann. Darüber hinaus können niedrigere Geschwindigkeiten zu unzureichender Scherwirkung führen, was zu rauen Oberflächen führt. Um die Anforderungen an die Oberflächenbeschaffenheit zu erfüllen, ist es wichtig, eine optimale Schnittgeschwindigkeit zu bestimmen, bei der Effizienz, Wärmeerzeugung, Oberflächenglätte, die spezifische Nylonqualität und die Bearbeitungsumgebung berücksichtigt werden.
Zum Polieren bearbeiteter Nylonoberflächen empfehle ich die Verwendung von Schleifpoliermitteln in Verbindung mit feinem Schleifpapier. Beginnen Sie mit Nassschleifen, um eventuelle Erhitzungsprobleme zu vermeiden und gleichzeitig eine ebene Oberfläche zu gewährleisten. Gehen Sie zu einer feineren Körnung über und schließen Sie den Vorgang mit einem Poliermittel ab. Verwenden Sie dazu ein Tuch oder eine Polierscheibe, um Glätte und Glanz zu maximieren. Bei allen Schritten ist es unbedingt erforderlich, leichten Druck auszuüben, um Materialverformungen und Oberflächenschäden zu vermeiden.
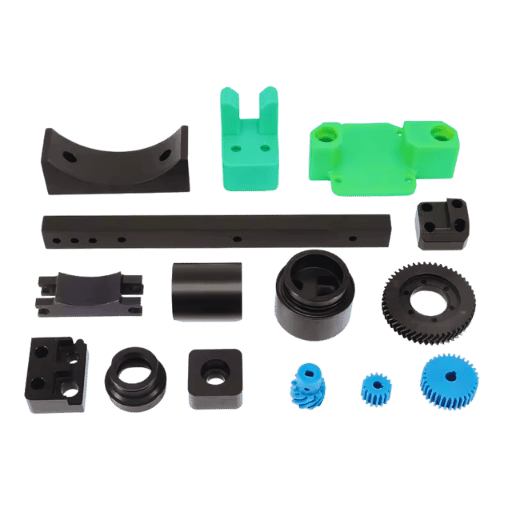
Um ein Verkleben und Schmelzen des Nylons zu verhindern, muss auf die Wärmekonzentration und die Werkzeugauswahl geachtet werden. Reduzieren Sie Reibungswärme mit scharfen Schneidwerkzeugen aus Schnellarbeitsstahl oder mit Hartmetallspitzen. Überhitzung der Spindel wird durch geringere Umdrehungen pro Minute und eine höhere Materialzufuhr bei der Kunststoffbearbeitung reduziert. Tragen Sie während der Bearbeitung Schmier- oder Kühlmittel auf, um die Wärme abzuführen und unerwünschtes Verstopfen der Schneidwerkzeuge durch Material zu minimieren. Entfernen Sie regelmäßig Späne aus dem Schneidbereich, um ein Verkleben zu verhindern und die Arbeitsumgebung rund um die Maschine zu pflegen.
Die Bearbeitungsprozesse und Maßungenauigkeiten von NYLON-Teilen werden normalerweise den mechanischen und physikalischen Eigenschaften zugeschrieben, die oben erwähnt oder in den jeweiligen Bearbeitungsprozessen formuliert wurden. Der für Nylon charakteristische Wert weist einen hohen Wärmeausdehnungskoeffizienten auf. Bei Temperaturschwankungen dehnt sich raues Nylon enorm aus oder zieht sich zusammen. Wenn die Schnitttemperatur nicht kontrolliert wird, führt das Schneiden zu Maßverzerrungen. Darüber hinaus nimmt Nylon Feuchtigkeit aus der Umgebung auf, und mit der Zeit führt das aufgenommene Wasser dazu, dass das Nylonmaterial aufquillt. Diese Feuchtigkeitsaufnahme erschwert die Maßstabilität des Materials, wenn nicht sogar macht sie mit der Zeit unmöglich.
Eine weitere häufige Ursache ist die falsche Auswahl der Schnittparameter. Zu hohe Schnittkräfte oder falsche Vorschubgeschwindigkeiten können dazu führen, dass sich das Werkstück während des Bearbeitungsprozesses verformt und somit von den ursprünglich vorgesehenen Nennmaßen abweicht. Werkzeugverschleiß ist ein weiterer Grund, der die Genauigkeit beeinflusst. Abgenutzte Werkzeuge erzeugen beim Schneiden aufgrund der erhöhten Reibung zu viel Wärme, was zu ungleichmäßigen Schnitten führt.
Um die oben genannten Probleme zu vermeiden, müssen Faktoren wie die Umgebung sehr streng kontrolliert werden. Wenn beispielsweise die Luftfeuchtigkeit konstant gehalten wird, kann die Wasseraufnahme reduziert werden. Um die erzeugte Wärme weiter zu senken, sollten außerdem scharfe Werkzeuge verwendet, ein Kühlsystem eingesetzt und die Bearbeitungsparameter optimiert werden. Basierend auf den Daten könnte die Anwendung der oben genannten kontrollierten Faktoren die Maßgenauigkeit der Nylonteile je nach Einzelfall um maximal 30–50 % verbessern.
Die Bearbeitung von mit Schleifmitteln gefüllten Nylonmaterialien, insbesondere von mit Glas- oder Mineralfasern verstärkten Materialien, ist äußerst schwierig. Diese Materialien stellen eine große Gefahr für die Effizienz der Bearbeitung dar, da sie die Werkzeuge stark beschädigen. Es gibt eine Reihe unterschiedlicher Möglichkeiten, diese Probleme anzugehen, darunter:
Durch den Einsatz beschichteter Werkzeuge aus Schnellarbeitsstahl steigern sich Leistung und Standzeit bei der Zerspanung.
Der Einsatz von Beschichtungen wie TiN, DLC und Al2O3 verbessert die Verschleißfestigkeit der beschichteten Werkzeuge erheblich. TiN-beschichtete Werkzeuge können beispielsweise bei der Bearbeitung von glasfaserverstärktem Nylon bis zu 300 % länger halten als unbeschichtete Werkzeuge.
Um die Effizienz und Gesamtleistung beim Zerspanen zu steigern, wählen Sie das geeignete Werkzeugmaterial aus.
Schneidwerkzeuge aus PCD und CBN sind bei schleifmittelgefüllten Nylons am verschleißbeständigsten. Untersuchungen zeigen, dass PCD-Werkzeuge im Vergleich zu Standardwerkzeugen bei der Hochgeschwindigkeitsbearbeitung weniger als die Hälfte der Verschleißrate aufweisen.
Passen Sie die Schnittparameter an
Reduzieren Sie Schnittgeschwindigkeit und Vorschubgeschwindigkeit, um Reibung und Wärmeentwicklung zu verringern und so den Verschleiß zu minimieren. Beispiel: Bei experimentellen Bearbeitungsaufbauten wurde der Werkzeugverschleiß um 35 % gesenkt, wenn die moderate Vorschubgeschwindigkeit 20 % unter der typischen Schnittgeschwindigkeit lag.
Einführung des Einsatzes von Schneidflüssigkeiten
Spezielle Schneidflüssigkeiten, die oft Verschleißschutzadditive sowie außergewöhnliche Schmier- und Schleifeigenschaften enthalten, sind bei diesem Bearbeitungsprozess sehr wichtig. Sie dienen dazu, die Wärmeübertragung zu verbessern und außerdem die Reibung zwischen Werkzeug und Material zu verringern. Tests haben gezeigt, dass die Anwendung eines Kühlmittels auf synthetischer Ölbasis die Werkzeugtemperatur um bis zu 25 % senkte und die Lebensdauer des Werkzeugs weiter verlängerte.
Sicherstellung einer ordnungsgemäßen Werkzeugwartung
Die regelmäßige Überprüfung und Aufarbeitung von Schneidwerkzeugen hat deutliche Auswirkungen auf die Leistung. Beim Nachschleifen (Wiederherstellen der Schärfe der Werkzeuge) werden insgesamt bessere Ergebnisse erzielt, allerdings ist dabei Vorsicht geboten (die Werkzeuggeometrie kann sich ändern).
Durch den Einsatz dieser Techniken können Hersteller effizienter und kostengünstiger mit schleifmittelgefüllten Nylons arbeiten. Diese Ansätze verlängern nicht nur die Lebensdauer der Werkzeuge, sondern erhöhen auch die Prozesszuverlässigkeit und Qualität der bearbeiteten Komponenten oder Instrumente, insbesondere bei Verwendung von Schnellarbeitsstahlwerkzeugen. Der Einsatz von Zustandsüberwachungssystemen zur Messung des Werkzeugverschleißes in Echtzeit bietet einen optimalen Werkzeugaustausch und eine verbesserte Produktivität.
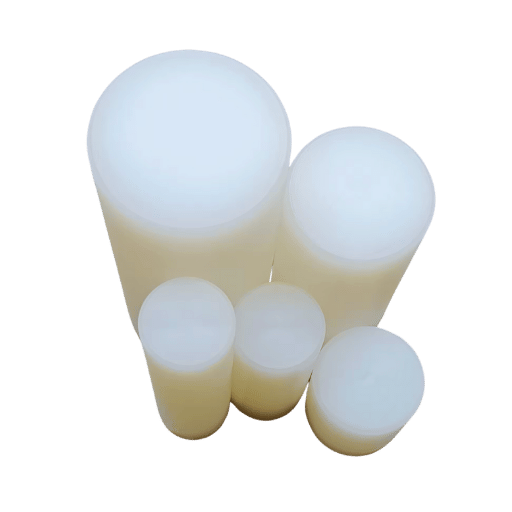
Bei der Arbeit mit gegossenem Nylon muss man auf die geringe Wärmeleitfähigkeit und die hohe Wärmeausdehnung achten. Diese Überhitzung kann zu Verformungen und Maßungenauigkeiten führen. Daher sollten scharfe Schneidwerkzeuge, moderate Schnittgeschwindigkeiten und kontrollierte Vorschubgeschwindigkeiten verwendet werden. Außerdem müssen Kühl- oder Schmierstrategien eingesetzt werden, um die Wärme kontrolliert abzuleiten. Um Materialverformungen zu reduzieren, sollten die Klemmkräfte minimiert werden und um die Maßstabilität aufrechtzuerhalten, sollten schrittweise Bearbeitungsdurchgänge eingesetzt werden. Diese Sammlung von Praktiken dient dazu, Genauigkeit zu gewährleisten und gleichzeitig die Integrität des gegossenen Nylons zu bewahren.
Die Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten bei der Bearbeitung von hochfestem Nylon sollten im Vergleich zu Standardnylon verringert werden, damit Materialspannung und Wärmeentwicklung kontrolliert werden. Es sollten scharfkantige Schneidwerkzeuge verwendet werden, um das Material sauber zu schneiden, ohne die Außenfläche zu verformen. Verwenden Sie ein Kühlmittel oder Schmiermittel, um Wärme abzuleiten und Reibung zu verringern. Stellen Sie außerdem sicher, dass das Werkstück fest in seiner Position eingespannt ist, um Vibrationen zu vermeiden, die zu Maßungenauigkeiten führen würden.
Um Nylonlager und -buchsen zu bearbeiten, müssen die chirurgischen Werkzeuge in scharfem Zustand und äußerst gut gepflegt sein, um glatte Oberflächen mit exakten Maßen zu erzielen. Halten Sie die Schnittgeschwindigkeiten immer durchschnittlich und die Vorschubgeschwindigkeit niedrig, um übermäßige Hitze zu vermeiden, die das Materialgehäuse beschädigen kann. Versuchen Sie, die Menge an Socazo zu verringern, die während der Bearbeitung schmilzt. Halten Sie das Werkstück fest, um Vibrationen zu vermeiden und enge Toleranzen sicherzustellen. Zum Schluss sollten leichte Schlichtdurchgänge durchgeführt werden, damit die Oberflächengüte und Maßgenauigkeit erreicht werden.
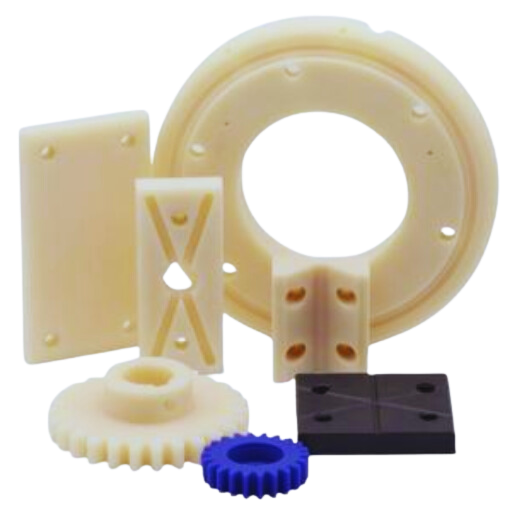
A: Bei der Arbeit mit Nylonkunststoff sind Bearbeitungsparameter wie Schnittgeschwindigkeit, Vorschubgeschwindigkeit und die Wahl des Werkzeugs die wichtigsten Überlegungen. Nylon weist eine schlechte Wärmeleitungseigenschaft auf, daher ist auch die Anwendung eines Kühlmittels zur Reduzierung der Wärmeentwicklung erforderlich. Die Schneidkanten müssen scharf genug sein, um durch das Material zu schneiden, ohne dass das Werkstück schmilzt oder sich verformt. Techniken zum Festklemmen der Werkstücke müssen in der Lage sein, das Teil zu sichern, ohne dass sich die Kunststoffkomponenten verziehen oder verformen.
A: Nylon kann zwar bei niedrigeren Geschwindigkeiten bearbeitet werden, aber Schnittgeschwindigkeiten zwischen 500 und 1000 Fuß pro Minute führen zu besseren Ergebnissen. Für grobe Schnitte liegt die empfohlene Vorschubgeschwindigkeit zwischen 0.005 und 0.010 Zoll pro Umdrehung (IPR) und für Schlichtschnitte zwischen 0.002 und 0.005 IPR. Wie bei den meisten Materialien hängen diese Zahlen jedoch von der jeweiligen Nylonart (glasfaserverstärkt usw.) sowie dem durchgeführten Bearbeitungsvorgang ab, der den Einsatz der richtigen Werkzeuge einschließt.
A: Schnellarbeitsstahl (HSS) oder Hartmetallwerkzeuge mit scharfen Schneidkanten liefern optimale Ergebnisse bei der Bearbeitung von Nylon. Solche Materialien sind über längere Zeit stumpf und halten den hohen Drehzahlen stand, die bei der Kunststoffbearbeitung auftreten. Beim Sägen werden die Schutzspitzen der für Kunststoff konzipierten feinzahnigen Sägeblätter empfohlen, um sicherzustellen, dass kein Absplittern auftritt und gleichzeitig ein glatter Schnitt erzielt wird, insbesondere bei Teilen aus hochfestem Nylon.
A: Die Bearbeitung von Nylon unterscheidet sich in vielen Aspekten von der Metallbearbeitung. Wie bei vielen anderen Materialien sind bei Nylonbändern höhere Schnittgeschwindigkeiten als bei den meisten Metallen und eine langsamere Vorschubgeschwindigkeit erforderlich. Aufgrund der schlechten Wärmeleitung von Nylon müssen sorgfältige Vorkehrungen getroffen werden, um sicherzustellen, dass die Temperaturen nicht die zum Schmelzen oder Verziehen geeigneten Werte überschreiten. Darüber hinaus neigen nicht-nylonhaltige Materialien stärker zu Verformungen und Verformungen, sodass effektive Techniken bei der Werkstückspannung und Bearbeitung für die Herstellung präziser Teile unerlässlich sind.
A: Verschiedene Branchen wie die Automobil-, Luft- und Raumfahrtindustrie und der Maschinenbau verwenden Teile aus bearbeitetem Nylon. Es wird häufig für Zahnräder, Lager, Rollen, Buchsen und Strukturkomponenten verwendet. Teile aus Nylon, insbesondere glasfaserverstärktem Nylon, sind aufgrund der günstigen Eigenschaften von Nylon wie einem hohen Verhältnis von Festigkeit zu Gewicht, Verschleißfestigkeit und Selbstschmierung sehr gefragt.
A: Um ein Schmelzen oder Verbrennen beim Bearbeiten von Nylon zu vermeiden, halten Sie niedrige Vorschubgeschwindigkeiten ein, während Sie hohe Schnittgeschwindigkeiten verwenden. Verwenden Sie scharfe Schneidwerkzeuge und Kühlmittel, um die Temperatur zu regulieren. Machen Sie beim letzten Durchgang leichtere Durchgänge statt schwerer Schnitte. Eine ordnungsgemäße Spanabfuhr ist ebenfalls wichtig, um einen Hitzestau zu vermeiden. Verwenden Sie ggf. Luft- oder Nebelkühlsysteme, da einige Nylonsorten wasserbasierte Kühlmittel absorbieren.
A: Die Flexibilität von Nylon und die Bildung von faserigen Spänen erschweren das Reiben. Verwenden Sie geeignete Kunststoffreibahlen mit akzeptablen Freiwinkeln und Nutendesigns, um diese Probleme zu minimieren. Setzen Sie hohe Spindeldrehzahlen (500-1000 U/min) und mittlere Vorschubgeschwindigkeiten (0.005 bis 0.007 IPR) ein. Wenden Sie Kühlmittel an, um Reibung und Hitzestau zu verringern, und stellen Sie sicher, dass die Späne gut abtransportiert werden, um Verstopfungen im begrenzten Bereich des geriebenen Lochs zu vermeiden.
A: Im Vergleich zu Standardnylon ist glasfaserverstärktes Nylon abrasiver, weshalb andere Bearbeitungsrichtlinien erforderlich sind. Verwenden Sie Hartmetallwerkzeuge anstelle von Schnellarbeitsstahl, um dem erhöhten Verschleiß standzuhalten. Reduzieren Sie bei Verwendung von glasfaserverstärktem Nylon die Schnittgeschwindigkeit um 20 bis 30 Prozent. Erhöhen Sie dann die Vorschubgeschwindigkeit leicht, um die Produktion aufrechtzuerhalten. Rechnen Sie mit deutlich höherem Werkzeugverschleiß und planen Sie Änderungen in den Werkzeugwechselintervallen ein. Aufgrund der schädlichen Wirkung von Glasfasern auf Werkstücke muss besondere Sorgfalt darauf verwendet werden, eine gute Spanabfuhr sicherzustellen.
1. PCA-basierter TOPSIS-Ansatz zur Optimierung der CNC-Drehbearbeitungsparameter von Nylon-6- Verbundwerkstoff
2. Eine experimentelle Untersuchung und Optimierung der Schnittgeschwindigkeit und des Vorschubs in Abhängigkeit von Oberflächenrauheit und Materialabtragsrate beim Drehen von Nylon-6-Polymer
3. Erkenntnisse und Implikationen der Maschinenbedingungen für die hochwertige industrielle Polycaprolactam-Verarbeitung (Nylon 6)
4. Führender Anbieter von CNC-Bearbeitung von Nylon in China

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →