

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Die Bearbeitung von Aluminium mit einem CNC-Fräser kann eine Herausforderung sein und erfordert Präzision und Qualität. Aluminium ist aufgrund seiner Festigkeit, Leichtigkeit und Flexibilität in verschiedenen Branchen wie der Luft- und Raumfahrt und der Unterhaltungselektronik wertvoll. Diese besonderen Eigenschaften bringen jedoch auch spezifische Schwierigkeiten mit sich, wie den Umgang mit Wärme, das Abführen von Spänen und die Auswahl von Werkzeugen, für deren Handhabung spezielle Kenntnisse und Techniken erforderlich sind. Dieses Handbuch enthält die notwendigen Hinweise, damit Sie das Beste aus Ihren Projekten zur Bearbeitung von Aluminium herausholen können. Es spielt keine Rolle, ob Sie ein Amateur sind, der seine Fähigkeiten verbessern möchte, oder ein Profi, der seine Arbeit rationalisieren muss; dieser Artikel dient als umfassende Ressource, die es Ihnen ermöglicht, Aluminium effektiv und sicher zu schneiden.

Beim Schneiden von Aluminium mit einer CNC-Fräse ist die Wahl des richtigen Vorschubs und der richtigen Geschwindigkeit für das gewünschte Ergebnis von entscheidender Bedeutung. Diese Richtlinien sollten befolgt werden:
Testen Sie Ihre Einstellungen an einem kleinen Stück, bevor Sie den endgültigen Schnitt vornehmen. Nehmen Sie je nach Maschinentyp und Materialbeschaffenheit die erforderlichen Änderungen vor.
Bevor Sie mit dem Schneiden beginnen, informieren Sie sich über die vom Hersteller empfohlenen Geschwindigkeiten, die für jeden Werkzeugverschleiß und jede verwendete Aluminiumsorte festgelegt sind. Am besten beginnen Sie mit einer Geschwindigkeit von 600–1500 SFM (Surface Feet per Minute). Die Geschwindigkeit wird durch die Art des Materials bestimmt, aus dem das Werkzeug hergestellt wurde, die Beschichtung, das Nutendesign usw. Es ist gut, mit der Mindestgrenze zu beginnen und dann die Leistung zu optimieren und Haltbarkeit und minimale Wärmeentwicklung sicherzustellen. Wenn Probleme wie Rattern oder übermäßiger Werkzeugverschleiß auftreten, ändern Sie die Schnittgeschwindigkeit und prüfen Sie dabei, ob der Schnitt glatt ist und die Späne sauber entfernt werden.
Es ist sehr wichtig, die richtige Vorschubgeschwindigkeit für die Aluminiumbearbeitung zu bestimmen, um gute Oberflächen zu erzielen und die Standzeit des Werkzeugs zu optimieren. Die Vorschubgeschwindigkeit, die normalerweise in Zoll pro Minute (IPM) angegeben wird, hängt von Parametern wie Spindeldrehzahl, Anzahl der Schneidkanten (Nuten) und Spanlast pro Zahn ab, insbesondere bei der Verwendung von Hochleistungsfräsmaschinen. Der zur Berechnung der Vorschubgeschwindigkeit verwendete Ausdruck lautet:
Vorschubgeschwindigkeit (IPM) = Spindeldrehzahl (U/min) × Anzahl der Nuten × Spanabnahme (Zoll/Zahn)
Die empfohlenen Spanmengen für Aluminium liegen normalerweise zwischen 0.001 und 0.005 Zoll pro Zahn, abhängig vom Werkzeugdurchmesser und der Art der Bearbeitung. Im Beispiel benötigen kleinere Schaftfräser mit Durchmessern unter 1/4 Zoll möglicherweise Spanmengen von etwa 0.001 Zoll, während größere Werkzeuge, wie solche mit einem Durchmesser von einem halben Zoll oder mehr, mit Spänen von bis zu 0.005 Zoll belastet werden können.
Unten sehen Sie ein Berechnungsbeispiel für einen dreischneidigen Schaftfräser mit einem halben Zoll Durchmesser, der mit 3 U/min läuft und eine Spanbelastung von 10,000 Zoll aufweist.
Vorschubgeschwindigkeit = 10,000 × 3 × 0.003 = 90 IPM
Wenn Sie am niedrigsten Punkt des Vorschubbereichs beginnen und sich dann langsam nach oben bewegen, erzielen Sie die bestmögliche Leistung in Bezug auf Vorschub und Geschwindigkeit. Ungeeignete Vorschubgeschwindigkeiten erhöhen die Werkzeugablenkung, Oberflächengüteprobleme oder Vibrationen, während niedrige Vorschubgeschwindigkeiten Reibung, Wärmeentwicklung und vorzeitigen Werkzeugverschleiß verursachen.
Wenn Sie die Vorschubberechnungen weiter verfeinern möchten, verwenden Sie Echtzeit-Überwachungstools oder dynamische Anpassungen basierend auf Bearbeitungsbedingungen wie Materialhärte, Kühlmittelverbrauch oder Werkzeugverschleiß. Das Ausbalancieren dieser Parameter garantiert eine effiziente und genaue Aluminiumbearbeitung.
Die Schnitttiefe ist einer der wichtigsten Parameter beim Aluminiumfräsen, da sie sich direkt auf die Bearbeitungseffizienz, die Werkzeuglebensdauer und die Oberflächengüte auswirkt. Die optimale Schnitttiefe wird unter Berücksichtigung von Faktoren wie Materialhärte, Werkzeuggeometrie und Maschinensteifigkeit bestimmt. Bei Schruppoperationen können tiefere Schnitte (bis zu 50–70 % des Werkzeugdurchmessers) die Materialabtragsrate maximieren. Es muss jedoch darauf geachtet werden, die Spindelleistungsgrenzen nicht zu überschreiten oder eine Werkzeugablenkung zu verursachen.
Schlichtdurchgänge erfordern normalerweise eine geringere Schnitttiefe (ca. 0.5–3 mm), die eine gute Oberflächenqualität und Maßgenauigkeit ergibt. Forschungs- und Industriedaten empfehlen Hochgeschwindigkeitsbearbeitungstechniken, um die Schnittstabilität bei der Arbeit mit weichen Aluminiumlegierungen aufrechtzuerhalten. Darüber hinaus kann die Kombination hoher Vorschubgeschwindigkeiten mit geringen Schnitttiefen die thermische Belastung des Werkstücks verringern und gleichzeitig die Konsistenz aufrechterhalten.
Moderne CNC-Maschinen sind heute mit Echtzeit-Kraftmessung oder adaptiver Steuerung ausgestattet, die eine dynamische Optimierung der Schnitttiefe je nach Bearbeitungsbedingungen ermöglicht. Durch die Integration solcher Technologien in ihre Systeme können Bediener ihre Produktivität steigern, ohne die Werkzeuglebensdauer zu beeinträchtigen, und sich bei Aluminiumfräsprozessen präziser Ergebnisse sicher sein.

Um bei der Aluminiumbearbeitung Genauigkeit und Effizienz zu erreichen, muss der richtige Schaftfräser gewählt werden. Die Lösung besteht darin, den richtigen Schaftfräsertyp zu wählen, der diese besonderen Eigenschaften von Aluminium berücksichtigt, wie etwa seine Weichheit, Duktilität und die Tendenz, an Schneidwerkzeugen zu haften.
Material und Beschichtung
Aufgrund ihrer Zähigkeit und ihrer Fähigkeit, höheren Schnittgeschwindigkeiten standzuhalten, werden Hartmetall-Schaftfräser zum Aluminiumschneiden bevorzugt. Unbeschichtete Hartmetallwerkzeuge können für diesen Zweck häufig verwendet werden, da Aluminium nicht abrasiv ist. Reibungsmindernde Beschichtungen wie Titannitrid (TiN) oder diamantähnlicher Kohlenstoff (DLC) können die Leistung jedoch verbessern, indem sie die Spanhaftung begrenzen und so die Lebensdauer des Werkzeugs sowie die Reibung zwischen ihm und dem Werkstück verringern.
Schnittgeometrie
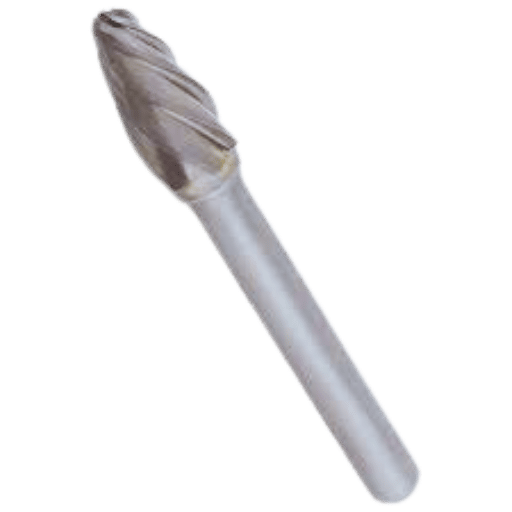
Auch die Geometrie eines Schaftfräsers spielt eine große Rolle. Beispielsweise sind Werkzeuge mit hohen Spiralwinkeln, die normalerweise zwischen 35° und 45° liegen, eine gute Wahl für Aluminium, da sie eine bessere Abfuhr der Späne ermöglichen und somit glattere Schnitte am Werkstück hinterlassen. Ein- oder zweischneidige Ausführungen sind ideal, um Späne schnell zu entfernen und so den Hitzestau zu verhindern, der notwendig ist, um übermäßigen Verschleiß des Werkzeugs zu vermeiden, während gleichzeitig jegliche Ablagerungen vermieden werden, die zu Verschweißungen zwischen Fräser und Aluminium führen.
Schnittbedingungen
Um beim Bearbeiten von Aluminium Materialansammlungen am Werkzeug zu vermeiden, empfiehlt es sich, hohe Spindeldrehzahlen und Vorschubgeschwindigkeiten zu verwenden. Beispielsweise hängt die Oberflächengeschwindigkeit von bis zu 600 – 1000 SFM (Oberflächenfuß pro Minute) von der zu bearbeitenden Legierung ab, und bei Aluminium sind auch andere spezifische Bedingungen üblich. Ebenso können die Spanlasten zwischen 0.005 und 0.02 Zoll pro Zahn liegen, um einen optimalen Materialabtrag ohne Kompromisse bei der Präzision zu erzielen.
Spezialfräser
Einige Hersteller bieten Schaftfräser an, die speziell für die Aluminiumbearbeitung entwickelt wurden. Diese Werkzeuge verfügen häufig über Funktionen wie polierte Nuten, die die Spanabfuhr erleichtern, indem sie die Haftung verringern, und Designs mit variabler Teilung, die Vibrationen verringern. Die Auswahl dieser Werkzeuge kann die Oberflächengüte und die Produktivität bei Hochleistungsanwendungen verbessern.
Die richtige Wahl des Schaftfräsers auf Grundlage der Eigenschaften des Aluminiums und der Bearbeitungskonfiguration erhöht die Standzeit des Werkzeugs, verkürzt die Zykluszeiten und führt zu besseren Oberflächengüten.
Bei der Bearbeitung von Aluminium sollten Sie Einschneidfräser verwenden, um die Späne schnell abzutransportieren und die Materialabtragsrate zu erhöhen. Sie tragen dazu bei, das Risiko einer Verstopfung durch Späne zu verringern und sind bei Hochgeschwindigkeitsanwendungen leistungsfähiger.
Im Gegensatz dazu sind Mehrschneidfräser am besten geeignet, wenn Sie eine hervorragende Oberflächengüte benötigen oder niedrigere Vorschubgeschwindigkeiten beibehalten möchten. Allerdings weisen sie möglicherweise schlechte Spanabfuhreigenschaften auf, was sie bei der Bearbeitung von Aluminium bei hohen Geschwindigkeiten weniger geeignet macht.
Zu diesen Anforderungen gehören Vorschubgeschwindigkeit, Oberflächengüte, Rauheit, Anforderungen an die Spanabfuhr usw. Die Wahl zwischen ein- und mehrschneidigen Fräsern hängt von Bearbeitungsparametern wie Geschwindigkeit, Oberflächenqualität und Spanabfuhr ab.
Die Wahl des Schneidwerkzeugmaterials für die CNC-Fräsung von Aluminium spielt eine wichtige Rolle bei der Bestimmung von Effizienz, Langlebigkeit und Gesamtbearbeitungsleistung. Aus diesem Grund werden Hartmetallwerkzeuge von vielen als die beste Option für die Bearbeitung von Aluminium angesehen, da sie hart und verschleißfest sind und bei hohen Geschwindigkeiten scharf bleiben. Hartmetallfräser funktionieren hauptsächlich bei Spindeldrehzahlen zwischen 8000 und 24000 U/min gut und liefern selbst unter schwierigen Bedingungen hervorragende Ergebnisse. Sie reagieren nicht auf Hitze, was ideal für längere Bearbeitungsläufe ist und so den Werkzeugverschleiß und -austausch reduziert.
Obwohl HSS-Werkzeuge möglicherweise günstiger sind und leichte Bearbeitungsvorgänge mit Aluminium bewältigen können, sind sie relativ weniger haltbar und verschleißen schneller. Normalerweise funktionieren HSS-Werkzeuge am besten bei niedrigeren Geschwindigkeiten und werden dort eingesetzt, wo Flexibilität und Zähigkeit vor extremer Härte stehen. Aufgrund der geringen Lagerwärmekapazität funktionieren sie jedoch nur für eine kürzere Zeitspanne, wenn hohe Geschwindigkeiten erforderlich sind.
Eine Studie zur Werkzeuglebensdauer zeigt, dass Hartmetallwerkzeuge bei gleichen Bearbeitungsbedingungen bis zu fünfmal länger halten als HSS-Werkzeuge, was zu besseren Ergebnissen und geringeren Ausfallzeiten führt. Bei Anwendungen, die Präzision und Massenproduktion erfordern, sind Hartmetallwerkzeuge die beste Wahl. Dennoch sind HSS-Werkzeuge immer noch eine praktikable Option für Vorgänge, bei denen es auf niedrige Kosten ankommt oder die eine hohe Schlagzähigkeit erfordern. Im Wesentlichen hängt die Entscheidung zwischen HSS- und Hartmetallwerkzeugen von den spezifischen Anforderungen des Projekts und den Budgetbeschränkungen ab.
Die Anwendung von Luftstrahltechniken ist bei der Aluminiumbearbeitung unerlässlich, um die Spanabfuhr zu verbessern, was zu einem reibungslosen Schnitt führt und Werkzeugverschleiß oder -schäden verhindert. Um bessere Ergebnisse zu erzielen, sollte ein Hochdruck-Luftstrahlsystem verwendet werden, um Späne aus der Schnittzone zu entfernen, was eine gute Sicht ermöglicht und die erneute Ablagerung von Spänen auf dem Werkstück verhindert. Aus der Literatur geht hervor, dass sich ein Bereich von 60-100 psi für Luftstrahlen bei der Aluminiumbearbeitung als wirksam erwiesen hat, abhängig von der verwendeten Werkzeuggeometrie und den Schnittbedingungen.
Luftstrahlsysteme können effektiver sein, wenn die Position und der Abstand der Düse in Bezug auf den Bereich, in dem geschnitten wird, richtig ausgerichtet werden. Auf diese Weise verbessern Abstände zwischen 30° und 45° zur Schnittfläche die Spanabfuhr, indem sie die Späne von der Oberfläche wegleiten. Darüber hinaus können spezielle Düsen, die einen Hochgeschwindigkeitsluftstrom ermöglichen, die Leistung weiter optimieren.
Eine weitere effektive Methode ist die Integration von Sprühnebel- oder Minimalmengenschmiersystemen (MMS) in Luftstöße. Durch die Hinzufügung von MMS kann die Reibung im Schnittbereich verringert und das Risiko einer Hitzeentwicklung minimiert werden, insbesondere bei der Bearbeitung weicher Materialien wie Aluminium, die von entscheidender Bedeutung sind. Zusammen verbessern diese Strategien die Effizienz des Bearbeitungsprozesses und die gute Oberflächengüte der Werkstücke.
Wie ich festgestellt habe, hat die Verwendung von Nebelkühlsystemen für die Aluminiumbearbeitung mehrere offensichtliche Vorteile. Diese Systeme minimieren Reibung und verteilen Wärme, um Präzision und Oberflächenintegrität aufrechtzuerhalten, indem sie geregelte Schmierung direkt in die Schneidzone liefern. Darüber hinaus wird der Werkzeugverschleiß reduziert, da Nebelkühlmittel die Spanabfuhr verbessert und gleichzeitig sauberere Bearbeitungsprozesse fördert, was es zu einer praktischen Lösung für Spitzenleistung macht.
Um die Bearbeitungsgenauigkeit, die Werkzeuglebensdauer und die Werkstückqualität aufrechtzuerhalten, ist eine effiziente Spanabfuhr unerlässlich. Um dieser Anforderung gerecht zu werden, wurden verschiedene Strategien entwickelt.
Hochdruck-Kühlmittelsysteme
Zu den besten Methoden, um Späne zu vermeiden, gehört der Einsatz von Hochdruckkühlsystemen. Diese Systeme leiten einen kräftigen Kühlmittelstrom direkt in die Schnittzone und entfernen Späne sowohl vom Werkzeug als auch vom Teil. Der Spanbruch wird durch die Hochdruckkühlung verbessert, insbesondere bei schwer zu bearbeitenden Materialien wie Titan oder Edelstahl, wodurch die Gefahr von Spanverwicklungen und Oberflächenschäden verringert wird.
Spankontrolle durch Werkzeuggeometrie
Eine optimale Werkzeuggeometrie ist für die Kontrolle der Spanbildung und -abfuhr von entscheidender Bedeutung. Werkzeuge mit speziell entwickelten Spanbrechern oder variablen Spiralwinkeln können kleinere, handhabbare Fragmente aus dem Span erzeugen und so die Leistung von Hochleistungsfräsmaschinen optimieren. Kleinere Späne ermöglichen eine reibungslosere Abfuhr und verhindern Unterbrechungen während des Bearbeitungsprozesses.
Luftstrahlsysteme
Luftstrahlsysteme arbeiten mit Druckluft, die Späne aus dem Schneidbereich bläst. Diese Methode ist insbesondere bei der Trockenbearbeitung relevant, bei der ein Mangel an Kühlmittel zu häufigeren Spanverstopfungen führen kann. Luftstrahlverfahren sind kostengünstig; sie helfen daher, die Live-Sicht während der Bearbeitung aufrechtzuerhalten und vereinfachen Echtzeitanpassungen.
Geneigte Werkstückpositionierung
Durch leichtes Neigen des Werkstücks können die Späne mithilfe der Schwerkraft leichter abtransportiert werden. Einige Bearbeitungsanwendungen können von dieser Technik profitieren und sie ergänzt andere Spanabfuhrprozesse mit besseren Ergebnissen.
Verbesserte Bearbeitung durch Vibrationen
Während des Schneidvorgangs können kontrollierte Vibrationen das Brechen und Entfernen der Späne verbessern. Die angesammelten Späne in der Nähe des Schneidbereichs werden durch Vibrationen gelockert, wodurch Verstopfungen vermieden werden und ein unterbrechungsfreier Betrieb, insbesondere bei Verbundwerkstoffen, gewährleistet wird. Diese Methode ist am effektivsten, wenn sie mit duktilen Materialien verwendet wird.
Integrierte Spänefördersysteme
Die meisten modernen CNC-Maschinen verfügen über integrierte Spänefördersysteme. Diese Systeme entfernen automatisch Späne vom Maschinenbett und vermeiden so Ausfallzeiten durch manuelles Entfernen. Je nach Material und Art der entstehenden Späne können die Förderer angepasst werden, um eine maximale Entsorgungseffizienz zu gewährleisten.
Branchenforschungen zufolge kann eine effiziente Spankontrolle die Werkzeuglebensdauer um bis zu 20 % verkürzen und die Bearbeitungsproduktivität um etwa 15 % steigern. Werden diese Strategien im Fertigungsprozess effektiv kombiniert, kann die Bearbeitungsleistung verbessert, der Werkzeugverschleiß verringert und Betriebsunterbrechungen minimiert werden.
Bessere Oberflächengüte
Bei flachen Schnitten verringert sich der Materialabtrag pro Schnitt, wodurch Schnittkräfte und Vibrationen minimiert werden. Das Ergebnis ist eine glattere Oberflächenbeschaffenheit, was besonders bei Präzisionskomponenten wichtig ist, die sehr enge Toleranzen erfordern.
Geringerer Werkzeugverschleiß
Die Lebensdauer des Schneidwerkzeugs wird durch die Anwendung von flachen Schnitten verlängert, da das Werkzeug weniger Druck und Hitze ausgesetzt ist. Untersuchungen zeigen, dass Werkzeuge bei der Anwendung von flachen Schnitten 30 % länger verschleißen, da es weniger Absplitterungen an den Kanten und weniger thermische Ermüdung gibt.
Verbesserte Spanabfuhr
Kleinere Materialmengen pro Durchgang erzeugen feinere und weniger verdichtete Späne, die leicht von Staubsaugern oder Kühlmitteln am CNC-Fräser abgesaugt werden können. Dies hilft, ein Verstopfen der Späne zu verhindern, das zu schlechter Schnittleistung und Überhitzung führen kann.
Die Verwendung steiferer Werkzeuge kann die Gefahr einer Ablenkung während der Bearbeitungsvorgänge verringern.
Die Schnitttiefe wird niedrig gehalten, um den Widerstand, der während des Bearbeitungsprozesses auf das Werkzeug einwirkt, zu minimieren. Dadurch kommt es zu weniger Verformungen des Werkzeugs, was Genauigkeit und Konsistenz während des gesamten Herstellungsprozesses garantiert und zu qualitativ hochwertigen Teilen führt.
Höhere Bearbeitungsgeschwindigkeit
Es mag sich anfühlen, als wären flache Schnitte langsamer, weil bei jedem Schnitt weniger Material entfernt wird. Geringere Belastungsniveaus und optimierte Parameter erhöhen jedoch häufig die Vorschubgeschwindigkeiten und Spindeldrehzahlen. Dies ermöglicht schnellere Bearbeitungszyklen bei Aluminium, insbesondere beim Hochgeschwindigkeitsschneiden.
Geringere Wärmeentwicklung
Wenn die Schnitttiefe reduziert wird, kommt es beim Schneidvorgang zu weniger Reibung und Verformungen. Bei der Aluminiumbearbeitung ist daher eine geringere Wärmeentwicklung aufgrund möglicher Materialverformungen oder thermischer Werkzeugausdehnungen aufgrund übermäßiger Hitze wichtig.
Durch die Nutzung dieser Vorteile können Hersteller bei der Aluminiumbearbeitung hervorragende Ergebnisse erzielen, darunter eine bessere Werkstückqualität, eine höhere Produktivität und erhebliche Kosteneinsparungen durch minimierte Werkzeugwartung und Ausfallzeiten.
Um die Werkzeugwege bei der Aluminiumbearbeitung zu optimieren, ist eine sorgfältige Planung erforderlich. Dadurch werden die Bearbeitungszeit verkürzt, die Präzision erhöht und die Oberflächengüte verbessert. Zu den wichtigsten Strategien gehört die Priorisierung kürzerer und geraderer Werkzeugwege, um Fehler und unnötige Bewegungen zu vermeiden. Ein gleichmäßiger Eingriff während des gesamten Schnitts wird immer durch adaptive Räumtechniken gefördert, die das Risiko von Rattern oder übermäßigem Werkzeugverschleiß verringern. Durch eine gleichmäßige Vorschubgeschwindigkeit und Schnitttiefe wird außerdem der Materialabtrag überall gleichmäßig durchgeführt, wodurch eine Überlastung der Schneidwerkzeuge verhindert wird. Auf dieser Grundlage wird empfohlen, Simulationssoftware zu verwenden, um vorherzusagen, was schiefgehen könnte, bevor die Schnitte tatsächlich ausgeführt werden. Auf diese Weise können Effizienz und Genauigkeit während des Prozesses erreicht werden.
CMAM-Softwareprogramme müssen für eine effektive Aluminiumbearbeitung optimiert werden, um Teile in bester Qualität und maximale Produktionsraten zu erzielen. Aluminium ist ein leichtes Material, das sich einfach bearbeiten lässt, aber seine Formbarkeit und die Tendenz zur Bildung von Aufbauschneiden an Schneidwerkzeugen machen es notwendig, den Herstellungsprozess sehr sorgfältig zu planen.
Kritische Parameter bei der Anpassung der CAM-Software
Spindelgeschwindigkeit und Vorschubgeschwindigkeit
Im Vergleich zu anderen Metallen weist Aluminium eine geringere Härte auf, weshalb hohe Spindeldrehzahlen erforderlich sind. Der typische Spindeldrehzahlbereich liegt je nach Aluminiumsorte und Werkzeugkonfiguration zwischen 8000 und 20000 U/min. In den meisten Fällen sollten die Vorschubgeschwindigkeiten entsprechend angepasst werden, sodass eine Spanlast zwischen 0.001 und 0.003 Zoll pro Zahn (IPT) aufrechterhalten wird. Dieses Gleichgewicht verhindert eine Überlastung des Werkzeugs und sorgt gleichzeitig für einen reibungslosen Schneidvorgang.
Auswahl des Schneidwerkzeugs
Für die Bearbeitung von Aluminium werden Hochleistungs-Hartmetallwerkzeuge mit Titanaluminiumnitrid (TiAlN) oder diamantähnlichen Beschichtungen (DLC) empfohlen. Diese Beschichtungen verringern die Reibung, verhindern Aufbauschneiden und verbessern die Hitzebeständigkeit, verlängern die Werkzeuglebensdauer und sorgen für eine bessere Oberflächengüte. Schaftfräser und Bohrer sollten polierte Nuten haben, um ein Anhaften von Spänen zu verhindern.
Strategien für adaptive Werkzeugwege
Der Einsatz adaptiver Clearing-Techniken in CAM-Software steigert die Effizienz bei der Aluminiumbearbeitung. Dies trägt dazu bei, einen konstanten Werkzeugeingriff aufrechtzuerhalten, wodurch Zykluszeiten verkürzt und Werkzeugverschleiß vermieden werden, was für die Aufrechterhaltung eines hohen Leistungsniveaus in der Werkstatt unerlässlich ist. Bei der Arbeit mit Verbundwerkstoffen sollte sich der generierte Werkzeugweg auf kontinuierliche und schwungvolle Bewegungen mit minimalen Rückzügen konzentrieren, um unnötigen Verschleiß und Zeitverlust zu vermeiden.
Kühlung und Schmierung
Bei der Aluminiumbearbeitung ist eine effiziente Kühlung entscheidend, um einen Hitzestau zu vermeiden, der zu Materialverzerrungen oder Werkzeugversagen führen kann. Verwenden Sie flutbasierte Kühlmittel oder Nebelsysteme, die speziell für Aluminium entwickelt wurden. Stellen Sie sicher, dass die Kühlmittelsteuerungseinstellungen in die CAM-Software integriert sind, um bei Bedarf automatisch zwischen Nass- und Trockenschnitt zu wechseln.
Schnitttiefe und Zustellungsbeträge
Für die axiale Schnitttiefe (DOC) beträgt der empfohlene Bereich 20 % – 50 % des Werkzeugdurchmessers, während der radiale Zustellbereich 40 % nicht überschreiten sollte, um die Stabilität der Werkzeuge zu gewährleisten. Somit ist es möglich, durch CAM-Simulationen optimale Tiefen und Abstände für verschiedene Geometrien zu bestimmen, die die Maschinengrenzen nicht überschreiten.
Nachträgliche Anpassungen
Der Postprozessor muss mit den CAM-Einstellungen abgestimmt sein, um G-Codes korrekt zu generieren. Dies bedeutet, dass die richtigen Beschleunigungsgrenzen gesetzt und schnelle Bewegungen bei Hochgeschwindigkeitsfräsprozessen optimiert werden müssen, um Abweichungen vom genauen Pfad während dieses Vorgangs zu erkennen.
Um diese Ergebnisse zu erzielen, können Maschinisten und Hersteller Projekte zur Aluminiumbearbeitung verbessern, indem sie diese Parameter anpassen und datengesteuerte CAM-Techniken verwenden, die ihre Bearbeitung produktiver machen, den Werkzeugverschleiß verringern und die Endbearbeitungsqualität verbessern.
Um Schweiß- und Fressschäden zu vermeiden, die Werkzeuge und Werkstücke beschädigen, ist bei der Aluminiumbearbeitung eine korrekte Schmierung erforderlich. Dies basiert auf meinen eigenen Erfahrungen, bei denen ich festgestellt habe, dass ein geeignetes Schneide- oder Schmiermittel Reibung und Wärmeentwicklung beim Schneiden minimiert. Daher stelle ich sicher, dass die Schneidzone gleichmäßig und ausreichend mit Kühlmittel versorgt wird, um die Werkzeugeffizienz aufrechtzuerhalten und gleichzeitig eine reibungslosere Bearbeitung zu erreichen. Darüber hinaus verbessert die Wahl von Werkzeugen mit geeigneten Beschichtungen wie TiN oder DLC die Gesamtleistung, indem Haftungsprobleme verringert werden.
Die Wahl der richtigen Schneidflüssigkeit ist bei der Bearbeitung von Aluminium von entscheidender Bedeutung, da sie zu hoher Präzision beiträgt und die Lebensdauer des Werkzeugs verlängert. Bei der Bearbeitung von Aluminium treten bei diesem Material Probleme mit Hitzestau und Verklebungen auf, weshalb die Effizienz des Schneidöls ein wichtiger Faktor ist. Hochleistungsfähige wassermischbare Flüssigkeiten werden für Aluminium bevorzugt, da sie ein gutes Gleichgewicht zwischen Kühl- und Schmiereigenschaften aufweisen. Sie helfen bei der effektiven Kontrolle der Hitze, indem sie das Risiko von Spanschweißen an Werkzeugen verringern.
Synthetische oder halbsynthetische Bearbeitungsflüssigkeiten werden in anspruchsvolleren Situationen eingesetzt. Insbesondere synthetische Flüssigkeiten bieten eine außergewöhnliche Oxidationsbeständigkeit und minimieren die Rückstandsbildung auf Aluminiumoberflächen für gleichmäßige Oberflächen. Die wichtigsten Eigenschaften, die bei der Auswahl eines Schneidöls berücksichtigt werden müssen, sind niedrige Viskosität, hohe thermische Stabilität und starke Korrosionsschutzeigenschaften, die sowohl das Werkstück als auch die verwendete Ausrüstung schützen.
Aktuelle Informationen weisen auf die praktische Anwendbarkeit moderner, additivierter Flüssigkeiten wie Hochdruckmittel (EP) hin, die die Schmierfähigkeit verbessern und gleichzeitig den Werkzeugverschleiß bei hoher Belastung verhindern. Tests an Aluminiumlegierungen mit Schneidölen, die geschwefelte oder chlorierte EP-Additive enthalten, haben eine deutliche Reduzierung der Reibungskraft und eine geringere Wärmeentwicklung bei Bearbeitungsprozessen gezeigt. Dennoch sollte man vor der Verwendung prüfen, ob solche Elemente mit den gegebenen Werkzeugmaschinen zusammenarbeiten und den Umweltgesetzen entsprechen.
Auf lange Sicht sollte die Auswahl der Schneidflüssigkeiten den Eigenschaften der verschiedenen zu bearbeitenden Aluminiumlegierungen in Bezug auf Produktionsraten und gewünschte Oberflächengüte entsprechen. Andererseits sind regelmäßige Wartung und Überwachung der Schlüssel zur Gewährleistung der Leistung einer Flüssigkeit über einen längeren Zeitraum. Auf diese Weise können sie ihre Bearbeitungsaktivitäten maximieren, Ausfallzeiten minimieren und gleichzeitig die Gesamtleistung steigern.
Der Einsatz von Bearbeitungsprozessen, die auf eine Reduzierung der Wärmeentwicklung abzielen, ist für eine höhere Effektivität und Genauigkeit unerlässlich. Eine Wärmeentwicklung kann die Werkzeugleistung und die Werkstückqualität bei Schneidvorgängen erheblich beeinträchtigen. Einige Methoden, die sich als wirksam erwiesen haben, sind die folgenden:
Verwenden Sie Hochleistungs-Schneidwerkzeuge
Dabei handelt es sich um moderne Schneidwerkzeuge aus Materialien wie Keramik oder Hartmetall, die hohen Temperaturen standhalten und Reibung reduzieren, was zur Reduzierung der Wärmeentwicklung beiträgt. Bestimmte beschichtete Typen, wie solche mit Titannitrid (TiN) oder Aluminiumtitannitrid (AlTiN), bieten eine verbesserte Wärmebeständigkeit und ermöglichen höhere Schnittgeschwindigkeiten bei geringerer Wärmeentwicklung.
Schnittparameter optimieren
Um optimale Temperaturbedingungen in Bearbeitungsumgebungen aufrechtzuerhalten, müssen verschiedene Parameter wie Vorschubgeschwindigkeit, Spindeldrehzahl und Schnitttiefe ständig überwacht werden. So kann beispielsweise eine geringere Spindeldrehzahl zu weniger Reibung führen, während die richtigen Vorschubgeschwindigkeiten eine bessere Wärmeverteilung zwischen Werkstück und Schneidwerkzeug gewährleisten. Studien zufolge kann eine richtige Balance dieser Parameter den Werkzeugverschleiß um bis zu 40 % reduzieren.
Richtiger Einsatz von Kühl- und Schmiermitteln
Die Anwendung von Schneidflüssigkeiten mit wasserlöslichen Kühlmitteln oder nebelbasierten Schmiersystemen ist für die Wärmeabfuhr entscheidend. Studien haben gezeigt, dass die Verwendung von Kühlmitteln die Temperaturen in der Schneidzone um bis zu 50 % senken und so thermische Schäden an Werkzeug und Material verhindern kann.
Einführung moderner Bearbeitungstechniken
Methoden wie Hochgeschwindigkeitsbearbeitung (HSM) und kryogene Bearbeitung können die Hitzeentwicklung deutlich reduzieren. Bei HSM-Methoden werden höhere Spindeldrehzahlen bei geringerer radialer Schnitttiefe verwendet, um die Spanabfuhr zu verbessern und gleichzeitig die thermische Belastung zu verringern. Bei der kryogenen Bearbeitung wird flüssiger Stickstoff verwendet, um die Schnitttemperatur um mehrere hundert Grad zu senken und so die Standzeit und Oberflächenqualität zu verbessern.
Scharfe Schneidkanten erhalten
Erhöhte Reibung durch stumpfe Werkzeuge führt zu stärkerer Erhitzung. Regelmäßige Inspektion und rechtzeitiges Schärfen sind notwendig, um die Effizienz eines Schnitts aufrechtzuerhalten. Laut Werkzeugherstellern können durch die Aufrechterhaltung scharfer Kanten die Schnittkräfte und die damit verbundene Hitze um 20–30 % reduziert werden.
Materialspezifische Ansätze
Aluminium hat beispielsweise eine höhere Wärmeleitfähigkeit, sodass es Wärme auf natürliche Weise abgeben kann. Andere Materialien speichern jedoch Wärme, wie Titanlegierungen, die weitere Eingriffe erfordern. Unterbrochene Schnitte oder die Einbeziehung von Spanbrechern können verwendet werden, um zu bestimmen, wie diese Materialien mit der Wärmespeicherung umgehen.
Durch die Kombination dieser Verfahren können Maschinisten und Hersteller die Hitzeentwicklung wirksam verringern und dadurch die Standzeit des Werkzeugs verbessern, die Maßgenauigkeit beibehalten und eine bessere Oberflächengüte bei verschiedenen Bearbeitungsanwendungen erzielen.
Das Schneiden von Aluminium erfordert normalerweise höhere Schnittgeschwindigkeiten und schärfere Werkzeuge als Holz, da es hart und formbar ist. Aluminium erfordert die genaue Anwendung von Kühlmittel, um die Wärmeentwicklung zu bewältigen, während Holz größtenteils ohne Kühlsysteme geschnitten werden kann. Außerdem sind die Vorschubgeschwindigkeiten beim Schneiden von Aluminium langsamer, um die Genauigkeit aufrechtzuerhalten und Werkzeugverschleiß zu vermeiden, während die weichere Beschaffenheit von Holz schnellere Vorschubgeschwindigkeiten ermöglicht. Werkzeuge für Aluminium haben oft spezielle Beschichtungen, die sie langlebig machen; im Fall von Holz sind jedoch nur Standardklingen mit Hartmetallspitze zum Schneiden erforderlich [6].
Um von der Bearbeitung von Kunststoffen auf Aluminium umzusteigen, müssen verschiedene Anpassungen an den Fräsereinstellungen vorgenommen werden, um die Eigenschaften zu berücksichtigen. Aluminium ist härter und hat eine geringere Wärmetoleranz als Kunststoffe. Daher sollten die Schnittgeschwindigkeiten deutlich reduziert werden, um übermäßige Hitzeentwicklung zu vermeiden. Darüber hinaus müssen die Vorschubgeschwindigkeiten reduziert werden, um die Präzision zu maximieren und den Werkzeugverschleiß zu minimieren. Abgesehen davon müssen aus Gründen der Haltbarkeit Werkzeuge wie beschichtete oder Hartmetallwerkzeuge verwendet werden, die für die Metallbearbeitung konzipiert sind. Es ist auch ratsam, bei der Durchführung solcher Vorgänge ein geeignetes Kühlmittel zu verwenden, um die Temperaturen gut zu bewältigen und die Lebensdauer des Werkzeugs effektiv zu verlängern. Diese Änderungen ermöglichen saubere und präzise Schnitte, während die Integrität der verwendeten Maschinen erhalten bleibt.
Da Aluminiumbleche dünn sind und bestimmte strukturelle Eigenschaften aufweisen, ist die Bearbeitung mit besonderen Schwierigkeiten verbunden. Ein wichtiger Aspekt, den man beachten sollte, ist die Möglichkeit einer Materialverformung während der Bearbeitung. Dünne Bleche neigen bei hohen Schnittkräften leichter dazu, sich zu verbiegen oder zu verziehen. Um die eingesetzten Schnittkräfte zu verringern, müssen Spindeldrehzahlen und Vorschubgeschwindigkeiten reduziert werden. Klemmen oder Vorrichtungen wie Halterungen sind ebenso wichtig, um Vibrationen zu vermeiden und die Nachhaltigkeit während des gesamten Prozesses aufrechtzuerhalten.
Darüber hinaus spielt die Werkzeugauswahl eine große Rolle. Die Verwendung scharfer Hartmetallwerkzeuge hilft, Risse oder Grate zu vermeiden, die häufig bei dünneren Materialien auftreten. Die Wahl der richtigen Freiwinkel für Schneidwerkzeuge verringert die Wärmeentwicklung und verbessert gleichzeitig die Schnittqualität.
Ein weiterer wichtiger Aspekt Ihrer Maschinenwerkstatt ist die genaue Schmierung oder Anwendung einer Schneidflüssigkeit. Durch die Ableitung nur kleiner, aber konstanter Kühlmittelmengen werden eine ausreichende Wärmeableitung, die Aufrechterhaltung der Materialintegrität und die Vermeidung lokaler Schmelzvorgänge erreicht. Dies ist umso wichtiger, wenn man den relativ niedrigen Schmelzpunkt von Aluminium bedenkt.
Beim Bohren oder Stanzen von Löchern in dünne Bleche kann man Techniken wie das Unterlegen des Blechs mit einem Stützmaterial anwenden, um Verformungen zu verhindern. Beispiele für solche Materialien sind MDF und Opferaluminiumplatten, die häufig zur Stabilisierung und Erzeugung sauberer Löcher verwendet werden.
Statistische Daten zeigen, dass Vorschubgeschwindigkeiten von nicht mehr als 0.05 mm pro Zahn und Spindeldrehzahlen zwischen 10,000 und 15,000 U/min zu einer höheren Genauigkeit beitragen und gleichzeitig das Rattern bei Blechdicken unter 1 mm verringern können. Darüber hinaus ist Shapeoko eine computergesteuerte CNC-Maschine, die so eingestellt werden kann, dass dünne Aluminiumbleche mit hoher Präzision geschnitten werden. Die Einhaltung dieser Überlegungen sowie genaue Bearbeitungseinstellungen ermöglichen qualitativ hochwertige Ergebnisse, ohne die Integrität des schlanken Materials zu beeinträchtigen.
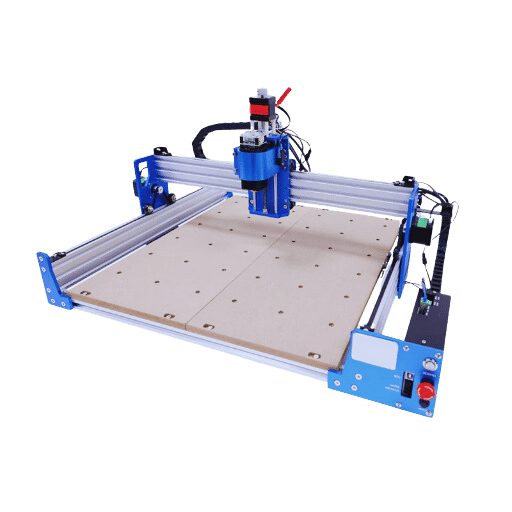
Bei der Bearbeitung von Aluminium mit einem CNC-Fräser ist es notwendig, den richtigen Werkzeugtyp, die richtige Geometrie und das richtige Material zu wählen, um eine bessere Oberflächengüte zu erzielen. Aus diesem Grund werden häufig hochwertige Hartmetall-Schaftfräser bevorzugt, da sie langlebig sind und ihre Kanten auch unter harten Bedingungen scharf bleiben. Manchmal können traditionelle Nutendesigns mit polierten Nuten und einem hohen Spiralwinkel kombiniert werden, um spezielle Werkzeuge für die Bearbeitung von Aluminium herzustellen, die eine schnelle Entfernung von Spänen aus der Schnittzone ermöglichen und so die Bildung von Aufbauschneiden (BUE) verhindern, die die Oberflächenqualität beeinträchtigen.
Auch Werkzeugdurchmesser und Schnittparameter sind entscheidend. Werkzeuge mit großem Durchmesser liefern nachweislich bessere Oberflächen, was auf geringere Ablenkungen und Vibrationen während des Schneidvorgangs zurückzuführen ist. Im Gegensatz zu anderen Materialien wie Stahl oder Messing erfordert Aluminium für optimale Ergebnisse bei gleichbleibender Werkzeugstabilität normalerweise Spindeldrehzahlen zwischen 15 und 20 U/min und Vorschubgeschwindigkeiten von 0.1 bis 0.3 mm/Zahn.
Ein weiterer zu berücksichtigender Aspekt ist die Beschichtung. Obwohl unbeschichtete Werkzeuge häufig erfolgreich bei Aluminium eingesetzt werden, kann die Anwendung von DLC- (diamantähnlichem Kohlenstoff) oder ZrN-Beschichtungen (Zirkoniumnitrid) die Oberflächenqualität verbessern, indem die Materialhaftung am Fräser verringert wird. Darüber hinaus können bei einer geringen radialen Schnitttiefe (RDOC) Schlichtdurchgänge von etwa 0.5 mm bis 1 mm das Erscheinungsbild bearbeiteter Oberflächen deutlich verbessern.
Die Verwendung der Gleichlauffrässtrategie ist äußerst effektiv bei der Verbesserung der Oberflächenqualität, da sie die Ablenkung der Werkzeuge verringert und gleichmäßige Schnitte gewährleistet. Darüber hinaus hilft das Ersetzen oder Nachschärfen des Werkzeugs nach einer gewissen Nutzungsdauer, um seine Schärfe beizubehalten, dabei, abgenutzte Kanten zu vermeiden, die Oberflächenfehler verursachen. Bei der Bearbeitung von Aluminiumteilen können hochwertige Oberflächen erzielt werden, wenn die Maschinisten die richtigen Werkzeuge auswählen und geeignete Bearbeitungsstrategien anwenden.
Schnittgeschwindigkeiten und Vorschübe optimieren
Schnittgeschwindigkeiten und Vorschübe müssen richtig eingestellt werden, um Aluminium zu bearbeiten und gute Oberflächen zu erzielen. Je nach Legierung lässt sich beispielsweise Aluminium, ein weiches Material, das leicht bearbeitet werden kann, am besten mit hohen Schnittgeschwindigkeiten von etwa 800-1200 bearbeiten. Weichere Legierungen wie 6061 neigen beispielsweise dazu, Geschwindigkeiten am oberen Ende dieses Bereichs zu bevorzugen, während härtere Sorten leichte Anpassungen erfordern können. Andererseits müssen die Vorschübe die Effizienz beim Materialabtrag mit der Qualität der Oberflächenqualität abwägen; eine typische Empfehlung zum Erreichen glatter Oberflächen ist ein Vorschub im Bereich von 0.003–0.012 Zoll pro Zahn (IPT), was von der Werkzeuggeometrie und anderen Prozessvariablen abhängt.
Aufrechterhaltung der ordnungsgemäßen Schmierung und Kühlmittelzufuhr
Die Bedeutung von Schmierung und Kühlmittel bei der Einstellung der Parameter für die Aluminiumbearbeitung kann nicht genug betont werden. Zur besseren Wärmeableitung werden häufig synthetische Kühlmittel vom Hochleistungstyp oder Emulsionen auf Wasserbasis verwendet, da sie auch die Reibung an der Schneide verringern. Der regelmäßige, gleichmäßige Fluss zur Schnittzone trägt dazu bei, das Anhaften von Spänen zu verhindern und stellt so sicher, dass geschmolzenes Aluminium von der Schneideoberfläche ferngehalten wird, was bei hohen Betriebsgeschwindigkeiten meist der Fall ist. Dies führt nicht nur zu einer längeren Werkzeuglebensdauer, sondern auch zu einer verbesserten Oberflächenqualität.
Anpassungen der Werkzeuggeometrie für optimale Leistung
Auch die Form der Schneidwerkzeuge ist von Bedeutung. Spezielle Fräser für Aluminium haben normalerweise glänzende Kanäle, um einen reibungslosen Spanaustritt zu ermöglichen, und hohe Spanwinkel, um die Schnittkräfte zu minimieren. Der ideale Spiralwinkel für Aluminium beträgt etwa 35–45 Grad, da er dem Fräser eine reibungslose Bewegung ermöglicht und ein Brechen des Materials verhindert. Darüber hinaus sind Werkzeuge mit zwei oder drei Schneiden am besten für die Bearbeitung von Aluminium geeignet, da sie genügend Platz bieten, damit die Späne ohne Verlust der Steifigkeit entweichen können.
Nutzung der Hochgeschwindigkeitsbearbeitung (HSM)
Insbesondere Aluminiumteile profitieren von der Hochgeschwindigkeitsbearbeitung (HSM). Dies liegt daran, dass es flache, gleichmäßige Durchgänge ermöglicht, die durch die Verwendung höherer Spindeldrehzahlen und geringerer Schnitttiefen zu sehr guten Oberflächengüten führen. Wenn die Werte des radialen Eingriffs unter 30 % gehalten werden und die Schnitttiefen entlang der axialen Richtung zwischen dem 0.1- und 0.5-fachen ihres Werkzeugradius liegen, führt dies unter anderem zu einer geringeren Wärmeentwicklung und Maßgenauigkeit und sorgt für ein glänzendes Aussehen von Aluminiummaterialien.
Um gleichmäßige Topographien auf Al-Oberflächen zu erzielen, sollten Hersteller bei der Verarbeitung dieser Materialarten genaue Einstellungen der Schnittparameter, fortschrittliche Werkzeugdesignphasen und effektive Kühlmittelanwendungstechniken vornehmen. Diese Variablen sollten während der Produktionsphasen kontinuierlich überwacht und aktualisiert werden, um Effizienz und Wiederholbarkeit während des gesamten Montageprozesses aufrechtzuerhalten und durchgängig hochwertige Oberflächenfinisher herzustellen.
Bei der Nachbearbeitung von Aluminiumwerkstücken steht die Oberflächenqualität im Vordergrund und die Oberfläche wird durch präzise Abmessungen für eine längere Lebensdauer verbessert. Dazu gehören:
Entgraten und Kantenbearbeitung
Dies geschieht durch den Einsatz manueller Werkzeuge oder durch einfaches Reiben der Oberflächen mit Schleifschwämmen oder durch den Einsatz anderer automatisierter Entgratungsprozesse wie Taumeln und Vibrationsschleifen, um scharfe Kanten und Grate zu entfernen, die die Glätte und Sicherheit beeinträchtigen.
Eloxieren
Das Verfahren verbessert die Korrosionsbeständigkeit und macht das Produkt somit langlebiger und attraktiver. Es kann auch zur Färbung oder für zusätzliche Oberflächenbeschichtungen verwendet werden.
Polieren und Polieren
Um durch Polieren die gewünschte Oberfläche zu erzielen und so die Reflektivität und Glätte zu verbessern, werden Schleifmittel, feine Poliermittel oder ähnliche Materialien eingesetzt.
Pulverbeschichtung und Lackierung
Das Ergebnis dieser Verfahren ist eine Schutzschicht und Verzierung, die den Verschleiß verbessert oder ästhetisch ansprechender macht.
Wärmebehandlung
Bei einigen Aluminiumlegierungen ist nach der Verarbeitung möglicherweise eine Wärmebehandlung erforderlich, um optimale Materialeigenschaften wie Härte, Festigkeit usw. zu erreichen.
A: Um Aluminium mit einer CNC-Fräse zu schneiden, verwenden Sie die richtigen Fräser, passen Sie Geschwindigkeit und Vorschub an und verwenden Sie die richtige Schmierung. Anders als beim Schneiden von Holz sind beim Aluminiumschneiden langsamere Spindeldrehzahlen, schnellere Vorschubgeschwindigkeiten und ausreichende Kühlung erforderlich, um Spanschweißen zu vermeiden und die Materialintegrität zu erhalten.
A: Der typische Drehzahlbereich zum Schneiden von Aluminium mit einem CNC-Fräser liegt zwischen 10,000 und 20,000 U/min (Umdrehungen pro Minute) bei Vorschubgeschwindigkeiten von 50 bis 150 ipm (Zoll pro Minute), abhängig von der Art der Legierung (z. B. 6061) und dem verwendeten Fräsertyp. Um optimale Ergebnisse zu erzielen, müssen die richtige Spanlast und die Oberflächenfuß pro Minute berechnet werden.
A: Die besten Fräser für die Aluminiumbearbeitung sind normalerweise Vollhartmetall-Schaftfräser mit 2-3 Schneiden. Verwenden Sie gegenläufige Spiralen für Schrupp- oder Schlichtdurchgänge. Wenn Sie schwere Arbeiten ausführen, sollten Sie Kompressions- oder Hybridfräser in Betracht ziehen. Vermeiden Sie die Verwendung von Holzbearbeitungsfräsern, da diese bei Aluminium nicht gut funktionieren.
A: Unterscheiden Sie zwischen den Methoden zur Formgebung von Aluminium und denen, die bei seinen Gegenstücken Stahl und Holz verwendet werden. Aluminium ist weicher als Stahl, kann aber gummiartig werden, was andere Schneidstrategien erfordert. Anders als bei Holz sind Schmierung und Kühlung bei Aluminium unerlässlich. Anders als bei Stahl oder Holz sind außergewöhnliche Geschwindigkeiten und Vorschübe erforderlich, um Spanschweißen zu vermeiden und die Schnittqualität aufrechtzuerhalten.
A: Einige Tipps zum erfolgreichen Schneiden von Aluminium sind die Verwendung von Nebel- oder Flutkühlmittel, um das Werkzeug und das Werkstück abzukühlen; sich Zeit zu lassen; sicherzustellen, dass die Späne richtig abgeführt werden; Gleichlauffräsen zu verwenden, um eine bessere Oberflächengüte zu erzielen; eine Einhausung in Betracht zu ziehen, damit Späne und Kühlmittel darin eingeschlossen bleiben. Kleine Stücke sollten auch zuerst ausprobiert werden, bevor Sie Ihre Fertigkeit perfektionieren.
A: Um zu verhindern, dass Ihr CNC-Fräser beim Schneiden von Aluminium verklebt, verwenden Sie ein geeignetes Schmiermittel wie WD-40 oder eine spezielle Schneidflüssigkeit. Sorgen Sie mithilfe von Druckluft oder einem Vakuumsystem für eine angemessene Spanabfuhr. Passen Sie Ihre Geschwindigkeiten und Vorschübe an, um die gewünschte Spanmenge zu erhalten, und verwenden Sie hochwertige Hartmetallwerkzeuge für die Aluminiumbearbeitung.
A: Ja. Ihr CNC-Fräser kann Aluminium und Holz schneiden, aber Sie müssen beim Materialwechsel einige Anpassungen vornehmen. Wenn Sie von Holz auf Aluminium umsteigen, wechseln Sie zu geeigneten Metallschneidbits, passen Sie Ihre Geschwindigkeiten und Vorschübe an die gewünschte Tiefe an und verwenden Sie die richtige Schmierung. Reinigen Sie Ihre Maschine zwischen Materialwechseln immer gründlich, bevor Sie sie in Betrieb nehmen.
A: Wenn Sie mit einer CNC-Fräse mit Aluminium arbeiten, denken Sie daran, Schutzbrillen und Ohrenschützer als Schutzausrüstung zu tragen, damit Ihre Maschine während des Betriebs keine Gefahr darstellt. Verwenden Sie ein Staubsammelsystem oder eine Staubschutzhaube, um Späne und Nebel aufzufangen, die während des Bearbeitungsprozesses des Metalls entstehen. Seien Sie vorsichtig mit den scharfen Kanten der bearbeiteten Teile oder Werkzeuge, die zu Unfällen in der Werkstatt führen können. Bestehen Sie auf eine korrekte Werkstückhaltung, indem Sie die Bewegung des Werkstücks während des Schneidens vermeiden. Stellen Sie sicher, dass Sie die Bedienungsanleitung für die Maschine befolgen, nachdem Sie sie gestartet haben. Lassen Sie diese Maschine während des Betriebs niemals unbeaufsichtigt.
1. „Optimierung der Parameter des CNC-Fräsprozesses für Aluminium 6061 mittels Response-Surface-Methode“ von Arifin Indaka und Bagus Wahyudi (2024).
Die wichtigsten Ergebnisse:
Methodik:
2. Eine Studie über die Auswirkungen der Spindeldrehzahl und der Schnitttiefe auf die Schnittparallelitätsergebnisse der Aluminium 6061 CNC TU-3A Retrofit-Maschine von Putra Santosa, SS und Mashudi, I. (2024)
Hauptergebnisse
Methodik
3. (2024) „Die Beziehung zwischen Schnitttiefe und Spindeldrehzahl auf die Schnittgenauigkeit von Aluminium 6061 auf der TU-3A Retrofit-CNC-Maschine“ von Mohamad Eq Setya Wijaya und Imam Mashudi
Hauptergebnisse:
Methodik:
4. Führender Anbieter von CNC-Bearbeitungsdienstleistungen für Aluminium in China

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →