

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Der Gitarrenbau mit CNC-Technologie (Computer Numerical Control) ist eine komplexe Mischung aus Architektur und Holzbearbeitung und erfordert moderne Computerpräzision. Dieser Blog untersucht die Grundlagen des CNC-Gitarrenbaus und erklärt die Techniken, Geräte und Software, die für ein professionelles Ergebnis erforderlich sind. Lernen Sie die Methoden kennen, die für den präzisen und konsistenten Bau individueller Gitarren erforderlich sind – vom Design bis zur Detaillierung. Diese Zusammenstellung richtet sich an erfahrene Gitarrenbauer, die CNC in ihren Arbeitsablauf integrieren möchten, und an Amateure, die die Grundlagen des CNC-Gitarrenbaus verstehen möchten. Ziel des Artikels ist es, die Meisterung des Handwerks zu unterstützen.
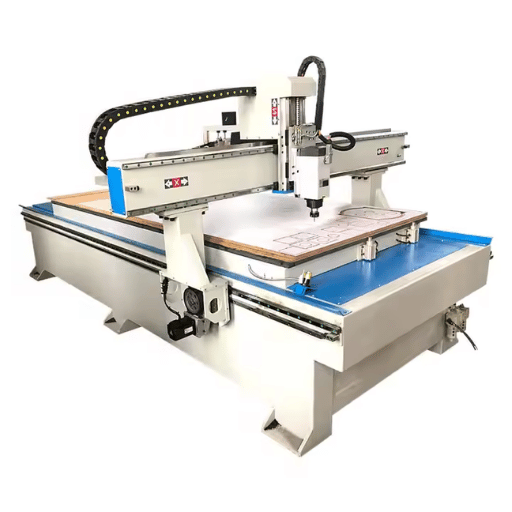
CNC-Maschinen verbessern den Gitarrenbau, indem sie höchste Genauigkeit, Effizienz und Wiederholgenauigkeit in den Produktionsphasen bieten. Darüber hinaus ermöglichen sie es Gitarrenbauern, komplizierte Designs und anspruchsvolle Elemente mit außergewöhnlicher Präzision herzustellen und so eine gleichbleibende Qualität über mehrere Baureihen hinweg zu gewährleisten. Die durch die CNC-Technologie ermöglichte Reduzierung von Materialabfall und Optimierung der Produktionszeit ist unübertroffen, ebenso wie die individuelle Gestaltung von Gitarrenmerkmalen wie Korpusdesign und Griffbretteinlagen, die mit herkömmlichen Methoden nur schwer möglich ist.
Die CNC-Technologie (Computer Numerical Control) hat im Gitarrenbau Präzision, Zugänglichkeit und Wiederholgenauigkeit auf ein bisher unerreichtes Niveau gehoben. Studien im Fertigungsbereich zeigen, dass CNC-Maschinen Toleranzen von plus/minus einem Tausendstel Zoll (~25.4 Mikrometer) erreichen – eine Genauigkeit, die mit manuellen Verfahren nicht erzielt werden kann.
Beispielsweise kann eine CNC-Maschine bei der Herstellung von Griffbrettern einzelne Bünde innerhalb von 0.05 Millimetern der gewünschten Position positionieren. Die genannten Toleranzen verbessern die Spielbarkeit des Instruments und gewährleisten die Qualitätskontrolle für jedes produzierte Instrument. Darüber hinaus reduziert CNC den Materialabfall im Vergleich zu manuellen Verfahren um 15–30 %, da die Schneidwege besser auf die benötigten Rohmaterialien ausgerichtet sind.
Darüber hinaus lassen sich Produktionsfristen erheblich verkürzen. Studien belegen, dass die Automatisierung durch CNC-Systeme die Produktionsleistung um 40 bis 60 Prozent steigern kann. Diese höhere Produktivität ermöglicht eine schnellere Prototypenfertigung oder Kleinserienproduktion ohne Qualitätseinbußen. Besonders vorteilhaft ist dies für Gitarrenbauer, die einen Mittelweg zwischen individueller Anfertigung und Massenproduktion suchen. Die Integration der CNC-Technologie in den Gitarrenbau verbessert sowohl die künstlerischen als auch die praktischen Aspekte dieses Prozesses.
Präzision ist beim Bau von E-Gitarren unerlässlich, um einen gleichbleibenden Klang, optimale Bespielbarkeit und erstklassige Verarbeitungsqualität zu gewährleisten. Sorgfältige Detailarbeit und präzise Messungen garantieren die richtige Saitenspannung, den korrekten Halswinkel und die exakte Bundposition. All dies ist entscheidend für den Klang und die Bespielbarkeit der Gitarre. Moderne Werkzeuge wie CNC-Maschinen gewährleisten die exakte Fertigung der einzelnen Komponenten und somit die gleichbleibende Qualität, Zuverlässigkeit und höchste Verarbeitungsqualität des Instruments. Diese Präzision ist sowohl für den Gitarristen als auch für den Gitarrenbauer von großem Vorteil.
Dank CNC-Fräsen hat sich die Arbeit von Gitarrenbauern enorm verändert. Diese Maschinen vereinfachen nicht nur die Prozesse, sondern verbessern auch Qualität und Geschwindigkeit. Sie ermöglichen präzises Schneiden und Formen des Materials, was im Gegensatz zu älteren Methoden Fehler reduziert und viel Zeit spart. Durch die Automatisierung vieler mühsamer Prozesse können sich Gitarrenbauer auf die detaillierten und individuellen Aspekte ihrer Arbeit konzentrieren, was die Produktivität steigert und gleichzeitig ihre Fähigkeiten verfeinert.
Bei der Herstellung von Gitarrenhälsen und Griffbrettern mittels CNC-Bearbeitung werden die Materialien aufgrund ihrer Klangeigenschaften, ihrer strukturellen Integrität und ihrer allgemeinen Stabilität ausgewählt. Gängige Hälse sind Ahorn, Mahagoni und Walnuss, die alle unterschiedliche Klänge erzeugen. Ahorn ist hell und stabil, Mahagoni hingegen warm und sorgt für Sustain. Ebenso werden Palisander, Ebenholz und Ahorn häufig für glatte und langlebige Griffbretter verwendet, die polierbeständig sind.
Bei der CNC-Bearbeitung ist Genauigkeit besonders wichtig, da die Messungen mit strengen Toleranzen erfolgen, die häufig innerhalb von ±0.005 Zoll liegen. Diese Verfeinerung garantiert eine korrekte Ausrichtung der Bünde, was die Intonation und Spielbarkeit der Gitarre verbessert. Die Tiefe des Bundschlitzes und der Abstand zwischen den Schlitzen richten sich nach der Mensur der Gitarre, die bei elektrischen Modellen in der Regel 25.5 Zoll und bei einigen Varianten 24.75 Zoll beträgt.
Darüber hinaus ermöglicht die CNC-Technologie komplexe Individualisierungsmöglichkeiten, wie einzigartige Griffbrett-Inlays oder individuelle Halsformen, die auf den individuellen Spieler zugeschnitten sind. Solche aufwendigen Details, die früher Tage oder Wochen in Anspruch nahmen, können heute innerhalb weniger Stunden ohne Kompromisse bei Detailgenauigkeit und Qualität fertiggestellt werden. Die Kombination aus Materialauswahl, präziser Instrumentierung und maßgeschneidertem Design unterstreicht, wie die CNC-Technologie den Gitarrenherstellungsprozess wie kein anderer verbessert.
Der Korpus einer Gitarre trägt maßgeblich zur Klangqualität und den Klangeigenschaften des Instruments bei. Dieser wird jedoch von einer Reihe von Faktoren beeinflusst, die den endgültigen Klang beeinflussen. Im Einzelnen sind dies die Faktoren, die die Klangqualität beeinflussen:
Beim Cutaway-Blues können höhere Bünde gespielt werden, während die Form und Dichte des Korpus verändert werden, um die Klangeigenschaften zu beeinflussen.
Tonabnehmerhohlräume bieten nicht nur strukturellen Halt, sondern sind auch entscheidend für den Gesamtklang einer Gitarre. Diese Hohlräume haben eine spezifische Form, Breite, Tiefe und Ausrichtung, die die Schwingung des Gitarrenkorpus und damit dessen Resonanz und Sustain beeinflussen können. Dank der CNC-Technologie verfälscht ein sauberer Hohlraumschnitt den Klang nicht mehr durch Materialverschiebung, und die Gleichmäßigkeit ist gewährleistet. Darüber hinaus reduziert die Abschirmung der Hohlräume elektromagnetische Störungen, was die Signalklarheit, insbesondere bei hoher Verstärkung, verbessert und die Signalqualität steigert. Darüber hinaus verbessern gut gestaltete Tonabnehmerhohlräume die Leistung des Instruments und seine Klangwiedergabe.
Um eine Gitarre zu bauen, erfordert die Auswahl einer CNC-Maschine die Prüfung kritischer Spezifikationen, deren Einhaltung maximale Ergebnisse und Genauigkeit garantiert. Nachfolgend finden Sie eine Übersicht der relevanten Informationen:
Die Genauigkeit jedes Schnitts wird durch die Maschinentoleranzen gemessen, die üblicherweise in Mikrometern angegeben werden. Beim Bau einer Gitarre ist für eine optimale Passform und Formgebung eine Toleranz von ±0.01 mm oder weniger erforderlich.
Ein minimaler Arbeitsbereich von 30 Zoll (X-Achse) und 18 Zoll (Y-Achse) ermöglicht den Bau der meisten Standardgitarrendesigns und bietet gleichzeitig zusätzlichen Platz für erweiterte Mensur oder Sonderanfertigungen. Der Arbeitsbereich muss für die Gitarrenkorpusrohlinge und Halslängen geeignet sein.
Sauberere Schnitte in dichten Harthölzern wie Ahorn oder Mahagoni sind durch hohe Spindeldrehzahlen möglich. Die Maschine sollte eine Mindestspindeldrehzahl von 18,000 U/min haben, um ein sauberes Ergebnis ohne übermäßigen Werkzeugverschleiß zu erzielen.
Wählen Sie eine CNC-Maschine, die verschiedene Werkzeugdurchmesser unterstützt. Im Gitarrenbau werden am häufigsten Fräser mit einem Durchmesser zwischen 1/8 und 1/2 Zoll zum Fräsen von Tonabnehmerhohlräumen, Bundschlitzen und Halsprofilen verwendet.
Stellen Sie sicher, dass die CNC-Maschine mit Harthölzern, Weichhölzern und Verbundwerkstoffen gut funktioniert. Es ist besser, Maschinen zu verwenden, die mit beiden Materialien arbeiten können, um unterschiedliche Design- und Klanganforderungen zu erfüllen.
Achten Sie auf die Integration mit Fusion 360, VCarve oder ähnlichen CAD/CAM-Programmen, da diese das Entwerfen und Programmieren von Schnitten erheblich vereinfachen.
Diese Benchmarks sollen als vorläufige Richtlinie dienen, um sicherzustellen, dass die Maschinenfunktionen, wie beispielsweise die Notwendigkeit, die Gitarre zu entwerfen, mit ihrem handwerklich präzisen Materialabfall und makellosen Design-Finish effizient optimiert werden.
Beim CNC-Gitarrenbau müssen Schrittmotoren nach Drehmoment, Auflösung und Zuverlässigkeit ausgewählt werden. Ein Schrittmotor mit einem Haltemoment über 3 Nm ist für die effektive Steuerung des Schneidwerkzeugs bei dichten Harthölzern wie Mahagoni und Ahorn für den Gitarrenkorpus vorzuziehen. Für gleichmäßige und präzise Bewegungen ist außerdem eine hohe Schrittweite von maximal 1.8° (200 Schritte pro Umdrehung) erforderlich.
Die Optimierung der Vorschubgeschwindigkeit richtet sich nach den gewählten Materialien und Werkzeugen. Bei Holz bedeutet dies, dass die Langlebigkeit des Werkzeugs bei gleichzeitiger Erzielung hochwertiger Ergebnisse eine Vorschubgeschwindigkeit von 80–150 Zoll pro Minute (ipm) erfordert. Bei detaillierten Intarsien oder Griffbrettschnitzereien muss die Vorschubgeschwindigkeit möglicherweise auf 40–60 ipm angepasst werden, um Absplitterungen des Werkstücks oder ungleichmäßige Schnitte zu vermeiden. Die richtige Kalibrierung dieser Parameter führt zu einer Kombination aus Haltbarkeit, Geschwindigkeit und Präzision, die professionelle Standards im Gitarrenbau erreicht.
Einfachheit, CNC-Kompatibilität und die Möglichkeit, komplexe Formen zu entwerfen, sind einige der wichtigsten Merkmale bei der Auswahl einer Software zur Erstellung von 3D-Modellen für präzisere Arbeiten wie den Gitarrenbau. Fusion 360 ist aufgrund seiner umfangreichen parametrischen Designfunktionen und der Cloud-Zusammenarbeit für viele die erste Wahl. Blender, üblicherweise als Animations- und Rendering-Software eingesetzt, bietet ebenfalls leistungsstarke Modellierungsfunktionen sowie eine Open-Source-Plattform für individuelle Entwicklungen. Speziellere Anwendungen werden seit kurzem von Rhino3D unterstützt, einem bekannten Oberflächenmodellierer für komplexe Instrumentenformen. Die richtige Wahl hängt vom Projektumfang, den Fähigkeiten des Teams und den verfügbaren Mitteln für präzise und effiziente Ergebnisse ab.
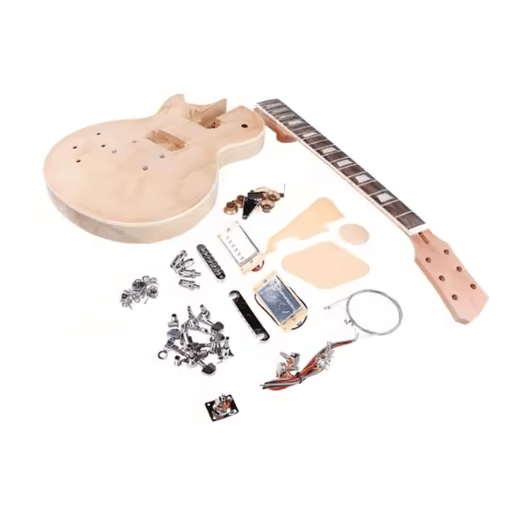
Der erste Schritt beim Bau einer CNC-Gitarre besteht in der Auswahl und Vorbereitung des Holzrohlings. In der Regel werden hochwertige Tonhölzer wie Mahagoni, Ahorn oder Erle aufgrund ihrer Robustheit und ihres Klangs verwendet. Zusätzlich muss der Holzrohling im Ofen getrocknet werden, um einen Feuchtigkeitsgehalt von etwa 6 bis 8 Prozent zu erreichen und so die Stabilität während der Bearbeitung und im Laufe der Zeit zu gewährleisten. Der Holzrohling sollte zudem einen möglichst geringen Feuchtigkeitsgehalt aufweisen, um die Stabilität im Laufe der Zeit zu gewährleisten.
Sobald der Rohling eingestellt ist, kann die CNC-Software die Designdatei empfangen. Wichtige Merkmale wie Korpusform, Halsverbindung sowie Tonabnehmer- und Komponentenhohlräume müssen mit bestimmten Parametern voreingestellt werden. Die Halstaschentiefe wird beispielsweise üblicherweise auf etwa 0.625 cm gefräst, was ideal für einen Standard-Schraubhals ist. Im ersten Teil der Bearbeitung entfernt die CNC-Maschine mithilfe von Schruppdurchgängen den Großteil des überflüssigen Holzes. Dabei kommen größere Schaftfräser mit einem durchschnittlichen Durchmesser von 1 bis 2 cm zum Einsatz. Durch diesen Prozess wird die Kontur des Gitarrenkorpus geformt und in den nächsten Schritten weiter verfeinert.
Sobald die Modellierung mit einem groben Umriss des Gitarrenkorpus abgeschlossen ist, werden die feineren Details am Hals und den anderen Gitarrenteilen ausgearbeitet. Schritte wie das Beschneiden der Kanten, der Armkonturen und der Griffbretteinlagen werden mit größeren Schaftfräsern mit einem Durchmesser zwischen einem und einem Viertelzoll durchgeführt. In diesen Phasen wird die Verbindung von Hals und Korpus der Gitarre sorgfältig geprüft. Die Verbindung ist mit spezifischen Toleranzen versehen, um ein Minimum an Bewegung zu gewährleisten, die die Stabilität und den Klang der Gitarre beeinträchtigen könnte. Die verbleibende Oberfläche wird geschliffen, um sie glatt zu machen und die Holzveredelung zu erleichtern. Dieser Formgebungs- und Montagevorgang ist heikel, aber er bildet das Rückgrat eines gut gefertigten Instruments, das den Strapazen des Auftritts standhält.
Die Einlage auf dem Griffbrett einer Gitarre erfordert viel Kunstfertigkeit und präzises Werkzeug. Für die Einlagearbeiten werden Stücke aus Perlmutt, Abalone oder deren Ersatzstoffen mithilfe von CNC-Maschinen oder Laserschneidern in phantasievolle Formen geschnitten. Diese Materialien werden üblicherweise in vorgefräste Vertiefungen im Griffbrett eingeklebt. Die Tiefe der Vertiefungen wird auf maximal 1,25 mm genau reguliert, um die Ausrichtung des Bunds auf der Gitarre zu erleichtern und das Gitarrenspiel nicht zu beeinträchtigen.
Sowohl die Herstellung als auch die Montage von Bünden erfordert ein hohes Maß an Präzision, um die einwandfreie Funktion des Instruments zu gewährleisten. Die Standard-Bundbreiten reichen von schmal (0.080 cm) bis groß (0.110 cm), wobei die Breite der Bundkronen je nach Spielstil zwischen 0.037 cm und 0.058 cm variiert. Die Bundschlitze sind präzise auf dem Griffbrett positioniert und orientieren sich an der Mensur des Instruments. Bei einer Gitarre mit einer Mensur von 25.5 cm beispielsweise folgt der Abstand der Bünde einer logarithmischen Progression für eine korrekte Intonation.
Nach dem Einbau der Bünde werden diese nivelliert, um eine glatte Spielfläche zu erzielen. Die Krone auf den Bundoberseiten wird zur mechanischen Verfeinerung abgerundet. Für mehr Komfort wird außerdem eine Mikropolitur mit Schleifmitteln der Körnung 1500 bis 12000 durchgeführt. Die oben genannten Schritte bestimmen nicht nur die Form des Instruments, sondern wirken sich auch direkt auf Klang, Haltbarkeit und Spielbarkeit aus.
Schleifen und Polieren sind wichtige Schritte beim Feinschliff der Konstruktion. Sie verleihen dem Instrument nicht nur eine ansprechende Optik, sondern prägen auch das Spielgefühl. Hier ist eine Übersicht über die erforderlichen Schleif- und Poliervorgänge:
Oberflächenvorbereitung:
Unregelmäßige Oberflächen werden mit Schleifpapier der Körnung 220 bis 400 abgeschliffen.
Der Schleifvorgang erfolgt schrittweise, wodurch die sichtbaren Kratzspuren langsam verschwinden.
Feinschliff:
Der Wechsel von einer Rotationspoliermaschine mit 600er-Körnung zu einer 1200er-Körnung trägt dazu bei, die Oberfläche noch weiter zu glätten.
Beim Schleifen ist besondere Sorgfalt geboten, da die Richtung der Holzmaserung beachtet werden muss, damit die Struktur des Holzes erhalten bleibt.
Poliermittel:
Beim Polieren wird mit der groben Körnung begonnen, wobei bei jedem Schritt Glättungspolituren der Körnungen A und B hinzugefügt werden, um unglaublich kleine Kratzer zu entfernen, gefolgt von der letzten Politur, die die Polierqualität „Spiegelreflex“ hat.
Aufgrund der hohen Wirksamkeit können bestimmte Kratzer auch mit Aluminiumoxid und Ceroxiden poliert werden.
Poliervorgang:
Zusammen mit den rotierenden Polierrädern ermöglicht der gleichmäßige Druck, der auf die zu polierende Oberfläche ausgeübt wird, eine bessere Glätte und einen besseren Glanz.
Für die anspruchsvolleren Teile der Maschine können Handpoliertücher aus Mikrofasern verwendet werden.
Inspektion und letzter Schliff:
Jede einzelne Maschine wird auf den einen oder anderen Defekt überprüft.
Beim Erreichen einiger Mängel werden alle Teile einer Komposition hinzugefügt, in der alle Bereiche den gleichen letzten Schliff oder die gleiche Politur erhalten.
Nur wenn diese Anweisungen äußerst genau befolgt werden, kann das polierte Aussehen und die taktile Glätte des Instruments erreicht werden, was neben seinem funktionalen Wert auch wesentlich zu seiner ästhetischen Anziehungskraft beiträgt.

Man kann mit Sicherheit sagen, dass jeder technologische Fortschritt, auch die Integration von CNC-Technologie in den Gitarrenbau, eine Lernkurve mit sich bringt. Die Herausforderungen reichen vom Erlernen komplizierter 3D-Modellierungssoftware bis hin zur Bedienung und Wartung der Maschinen. Darüber hinaus ist es eine Herausforderung, einen optimalen Kompromiss zwischen Effektivität und der Bewahrung der Traditionen der Handarbeit zu finden. Dennoch ermöglicht das Erlernen des Umgangs mit der neuen Technologie Gitarrenbauern, die Genauigkeit zu erhöhen, die Herstellungszeit zu verkürzen und stets das gleiche Ergebnis zu erzielen.
Die computergestützte Konturierung von Halsstäben und Halsprofilen ermöglicht höhere Präzision und Wiederholgenauigkeit. Einige Aspekte sind jedoch schwieriger zu handhaben als andere. Beispielsweise ist die Präzision beim Ausschneiden des Halsstabkanals so entscheidend, dass selbst kleinste Ungenauigkeiten die einfache Justierung und den sicheren Sitz des Halses am Korpus beeinträchtigen. Empirische Untersuchungen zeigen, dass der korrekte Einstellbereich für die meisten CNC-Maschinen bei etwa +/- 0.001 Zoll liegt. Dieser Wert lässt eine problemlose Justierung des Halsstabs erwarten.
Wie jedes andere Korpusteil einer Gitarre muss auch das Halsprofil ergonomische Anforderungen erfüllen und spezifische Abmessungen aufweisen. Durch wiederholtes Scannen lassen sich die für das Halsdesign erforderlichen Kurven und Radien präzise einzeichnen. Beispielsweise kann ein C-förmiger Hals mit einer Tiefe von 0.87 cm am ersten Bund und 0.96 cm am zwölften Bund auf verschiedenen Gitarren reproduziert werden. Dank dieser Genauigkeit wird die Variabilität reduziert, und Musiker erhalten Instrumente, die höchsten professionellen Ansprüchen gerecht werden.
Auch bei anderen Aspekten des Gitarrenbaus, wie beispielsweise der Endbearbeitung und dem Einbau der Bünde, ist die Detailgenauigkeit entscheidend. Die genaue Platzierung der Bünde auf dem Griffbrett ist entscheidend, da ein falscher Bundabstand zu einer mittelmäßigen Intonation und damit zu einem schwieriger zu spielenden Instrument führen kann. Dank CNC-Technologie beträgt die Präzision beim Ausschneiden der Bundschlitze ±0.002 Zoll. Die Mensur beträgt bei fast allen Standardgitarren 25.5 Zoll.
Darüber hinaus erfordert der Endbearbeitungsprozess höchste Sorgfalt. Automatisierte Sprühsysteme und Aushärtungsverfahren gewährleisten, dass Lacke oder Polyurethane gleichmäßig und einheitlich über die gesamte Fläche gesprüht werden, wobei die Auftragsdicke häufig auf ± 0.0005 Zoll genau ist. Diese Gleichmäßigkeit geht über obsessive Ordnung hinaus; sie trägt zum Umweltschutz des Holzes bei und verbessert gleichzeitig die Klangqualität des Instruments. Es wurde nachgewiesen, dass eine gleichmäßige Lackschichtdicke die Resonanz verbessert und die Dämpfungseffekte um bis zu 12 % reduziert. Dies ermöglicht die Wiedergabe feinster, für Musiker wichtiger Leistungsmerkmale.
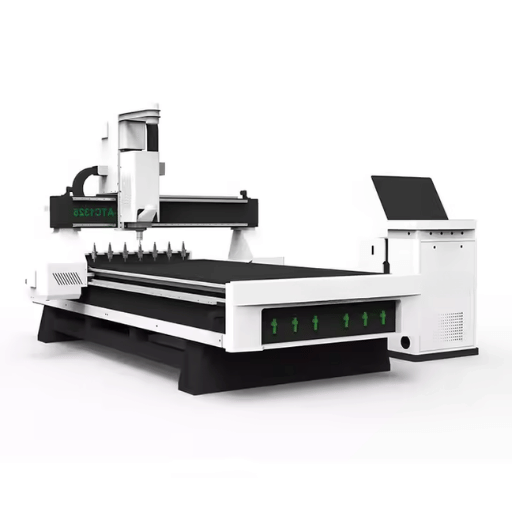
A: Eine der wichtigsten Aufgaben beim Bau von CNC-Gitarren ist die Auswahl der richtigen Werkzeuge. Zu den wichtigsten Werkzeugen gehören eine CNC-Maschine, CAD/CAM-Design- und Programmiersoftware, eine Bandsäge zum Zuschneiden grober Formen und ein Frästisch zum Fertigstellen. Weitere nützliche Werkzeuge sind eine Handfräse, Bohrer, Vorrichtungen und verschiedene Schablonen zum Formen und Schlitzen.
A: Im Gegensatz zu herkömmlichen Fertigungstechniken ermöglicht der Einsatz von CNC-Technologie eine effizientere Gitarrenherstellung. Das Schneiden und Formen der Gitarrenteile erfolgt präzise und gleichmäßig, wodurch menschliche Fehler, die bei herkömmlichen Verfahren häufig auftreten, minimiert werden. Anders als bei traditionellen Methoden setzen CNC-Maschinen die gleichen Designs mit höchster Genauigkeit um, was die Einheitlichkeit von Korpus und Hals gewährleistet. Dies ist entscheidend, um die gewünschte Klangqualität und Bespielbarkeit einer neuen Gitarre zu erreichen.
A: Für CNC-Gitarrenkorpus und -hälse gibt es eine große Auswahl an Tonhölzern, obwohl traditionelle Hölzer nach wie vor sehr beliebt sind. Mahagoni, Erle und Esche werden für den Korpus verwendet, während Ahorn und Palisander für Hals und Griffbrett verwendet werden. Diese Materialien wurden aufgrund ihrer klanglichen Eigenschaften, ihrer einfachen Verarbeitbarkeit und ihrer Ästhetik ausgewählt und sind ideal.
A: Bei CNC-Gitarren wird der Hals mithilfe einer präzisen Ausrichtung und Verriegelung der Halsverbindung mit dem Korpus verbunden. Je nach Ausführung können Schrauben oder Klebstoff verwendet werden. Die CNC-Maschine fräst präzise ein Fach für den Hals, das ihm einen sicheren Sitz ermöglicht und die optimale Schwingungsübertragung zwischen Hals und Korpus für optimale Spieleigenschaften gewährleistet.
A: CAD/CAM vereinfacht den Gitarrenbau an der CNC-Maschine erheblich , da es das Ausschneiden komplexer Teile des Gitarrenkorpus sowie des gesamten Korpus ermöglicht. Mithilfe von CAD lassen sich alle Gitarrenkomponenten virtuell konstruieren und anschließend mit CAM drucken. CAM gibt der CNC-Maschine die Befehle, wie die Konstruktion aus dem Materialblock ausgeschnitten werden soll.
A: Durch die Verwendung geeigneter Schablonen und die Programmierung der CNC-Maschine für die entsprechenden Schnitte werden die Griffbrettschlitze bei CNC-gefertigten Gitarren mit dem richtigen Abstand und der richtigen Tiefe positioniert. Der erforderliche Schlitzabstand wird anhand der Mensur bestimmt und anschließend mithilfe der CNC-Maschine für ausreichend Tiefe und Breite gesorgt, was neben der Spielbarkeit auch für die richtige Intonation unerlässlich ist.
A: Die Endbearbeitung einer CNC-Gitarre umfasst das Schleifen von Hals und Korpus, bis eine glatte Oberfläche entsteht. Anschließend werden Versiegelungen und Grundierungen aufgetragen, gefolgt von mehreren Schichten Farbe und Lack, um die Gitarre zu schützen und gleichzeitig zu verschönern. Für die Detailarbeit kann vor der Endbearbeitung auch der Einsatz einer Handfräse oder Bandsäge erforderlich sein.
A: Vorrichtungen sind im CNC-Gitarrenbau unerlässlich, da sie das Fräsen und Formen durch Zielpunkte und Unterstützung unterstützen. Sie garantieren Genauigkeit und Wiederholgenauigkeit, insbesondere bei Projekten, bei denen Handarbeit in Verbindung mit der CNC-Bearbeitung erforderlich ist, wie z. B. das Bohren von Stimmlöchern oder die Halsformung.
A: Bei der Auswahl der Mechaniken einer CNC-gefertigten Gitarre spielen die Tonhöhenstabilität, die Übersetzung und die Mechaniken selbst eine wichtige Rolle. Eine reibungslose Funktion und Tonhöhenstabilität erfordern hochwertige Mechaniken. Dies wird durch die präzise Platzierung der Mechaniklöcher im CNC-Verfahren ermöglicht.

Fertigungsprozesse sind recht komplex, und die Wahl des Produktionsverfahrens steht in direktem Zusammenhang mit
Mehr erfahren →
Es gibt zwei Hauptherstellungsverfahren für die Produktion von Kunststoffprototypen, die die meisten Menschen als nützlich empfinden.
Mehr erfahren →
Als Person, die an der Konstruktion und Produktion von Kunststoffkomponenten beteiligt oder daran interessiert ist,
Mehr erfahren →