製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
準確地說,鈦代表了現代機械加工的頂峰,其物理要求的形式和無與倫比的性能與 CNC 或電腦數控等現代技術具有良好的競爭力。這項技術對航空航太、醫療保健、汽車等許多領域都產生了巨大的變化。然而,僅有最好的設備並不能保證熟練鈦 CNC 工藝,還需要對 CNC 本身有細緻的掌握以及對 CNC 領域的深入了解。鈦合金 CNC 加工是跨越科學與藝術界限的一部分,它允許進行大量不受約束的創新,從增強其強度、降低其重量到打破行業施加的限制。您將獲得有關改進加工過程和處理由如此複雜的原始元素引起的問題的實用建議。

由於其高的強度有效載荷比、耐極端溫度性以及優異的耐腐蝕性,鈦在CNC加工中具有獨特的優勢。這些特性使其在航空航太、醫藥和汽車工業中的應用非常受歡迎。然而,其切削熱導率低和切削過程中容易加工硬化的問題也隨之產生。為了解決這個問題,需要採用精確的刀具選擇、較低的切削值和最佳化的冷卻策略來實現最準確和有效的結果。
根據微觀結構,鈦合金可分為三大類,這會影響其在數控鈦加工製程的可加工性。
阿爾法合金
這些合金具有很強的耐腐蝕性,在高溫下表現良好,適用於海洋和航空航天工業。它們也不可熱處理,並且具有更好的可焊性。
β合金具有獨特的性質,這使得它們在涉及切削過程時極難加工。
它們經過熱處理後強度和成形性均有所提高,因而具有優異的機械特性。它們廣泛用於醫療植入物和高性能車輛的部件。
α-β合金
這些合金被認為是 α 相合金和 β 相合金的組合,因此用途廣泛且廣泛應用於航空航天和發電領域。它們在提高強度和韌性的同時,也提供了更好的耐腐蝕性。
鈦合金適用於特定應用的特定性能特徵和環境條件要求。
鈦金屬用於航空航太、汽車和海洋工程行業,其出色的強度重量比使其有別於其他金屬。密度方面,鈦的密度約為4.5 g/cm³,具體來說是鋼密度的60%。它的強度與鋼相似,在某些情況下甚至更強。 5 級鈦(Ti-6Al-4V)是最常見的鈦合金之一,其密度小於鋼。它可以保持超過 900 MPa 的抗拉強度,並且重量極輕。因此,它可用於需要堅固但輕質材料的應用。
例如,鈦的彈性模量約為 120 GPa,易於改性,在應力下具有靈活性。與鋁合金相比,鈦合金重約50%,但強度幾乎增加了一倍。這推動了鈦在減輕重量而又不應犧牲耐用性的領域的使用。由於鈦具有出色的強度重量比,工程師可以減少特定結構所需的材料體積,同時保持預期的性能。這在處理渦輪機和太空船時非常有用,因為它們在高壓環境中運作。
此外,鈦的耐腐蝕性和高溫結構穩定性增強了材料的彈性,使其能夠承受惡劣的環境條件。這一特性使得鈦在以減輕重量和長期可靠性為主要考慮因素的設計案例中更有用。這些特性解釋了為什麼鈦仍然是解決複雜工程問題的首選材料。
鈦合金優異的耐腐蝕性能主要歸因於金屬表面緻密、穩定的二氧化鈦 (TiO₂) 層引起的鈍化。這層鈍化膜可保護底下的金屬免受海水、氯化物和大多數酸性介質等腐蝕性環境的侵害。即使氧化層破裂,也能確保氧化層立即恢復,以確保其生命週期的保護。
特定興趣區域
海洋分區
船舶機械中的鈦部件因其強大的抗海水腐蝕性能而具有無價的價值。研究表明,2 級和 Ti-6Al-4V 鈦合金在含有氯化物的海水中幾乎完全不受點蝕和縫隙腐蝕的影響,這比不銹鋼或鋁等傳統合金甚至其他金屬要好得多。這對於長期暴露在惡劣海洋條件下的船舶機械的效率和耐用性非常有用。
酸性和化學區域
鈦合金也能夠有效抵抗大多數工業化學品,例如硝酸、硫酸溶液和有機酸。例如,鈦可以承受 pH 值低至 1 的環境,而幾乎不會發生材料損失。這種特性使得鈦可以用於化工廠、反應器和其他使用高腐蝕性材料的設備。
高溫工藝
鈦具有優異的耐熱性和耐化學性,使其成為對熱穩定性至關重要的環境的理想選擇。在氧化環境中,鈦零件在高達 500°C 的溫度下仍能保留其保護性氧化層。這種能力對於航空航天和發電行業中使用的經常遭受熱應力和腐蝕應力的部件尤其有利。
測量耐腐蝕性
3.5%氯化鈉溶液(模擬海水)浸泡試驗證明了鈦的優異的抗腐蝕性。在相同條件下,鈦通常表現出亞微米的年腐蝕率,而不銹鋼則會遭受幾微米的腐蝕。縫隙腐蝕測試進一步顯示鈦能夠耐受超過十萬 ppm 的氯化物濃度。
利用鈦延長使用壽命
透過將機械加工的鈦零件放入高應力、腐蝕環境中,業界可以減少維護要求,從而延長關鍵系統的使用壽命。此外,鈦合金製程的 CNC 加工的進步使工程師能夠設計出經過優化的組件,以提高精度、性能和環境耐久性。
鈦無與倫比的抗腐蝕性能增強了它在先進工程應用中的重要性,同時它在需要穩定性和長壽命的行業中的廣泛使用使其成為多功能材料。
在加工鈦零件時,問題之一是刀具磨損或刀具故障。出現這個問題的原因是,鈦這種材料強度高,導熱性不強,在較高溫度下會與切削工具反應。鈦的這些特性會產生很大的切削力,如果沒有採用適當的方法和工具,會導致切削工具過度和過早磨損。
導致刀具磨損的關鍵因素
使用 CNC 加工鈦合金的另一個複雜問題是切削溫度升高,需要有效的冷卻方法:鈦合金的低熱導率會使切削刀具的邊緣升溫,進而增加刀具磨損率。眾所周知,如果溫度管理不善,工具會在很短的時間內失效。
黏著磨損和擴散磨損:與熱的反應使鈦與切割工具結合,從而導致材料移動和工具破損以及侵蝕。
耐磨損性:鈦結構中隱藏著其硬度和內含物,這些物質會加劇通用切削工具的磨損,從而縮短工具的使用壽命。
鈦合金的最佳切削工具
為了提高生產率並最大程度地延長刀具壽命,使用專用於鈦加工的切削刀具非常重要。下面給了一些建議:
硬質合金刀具因其高硬度和耐熱性而有效,使其更適合處理鈦加工的極端條件。進行 CNC 鈦加工時也需要硬質合金刀具,因為它們易於獲得且具有合理的刀具壽命。
塗層刀具使用更先進的塗層刀具(如 TiAlN 或 AlTiN 級刀具)來銑削鈦合金,可以減少切削表面的摩擦和熱量產生。研究表明,塗層刀具在鈦環境中操作時可使刀具壽命提高 50%。
聚晶鑽石 (PCD) 刀具:PCD 刀具非常適合刀具磨損是關鍵問題的操作,但它們的用途主要限於有色鈦合金。
進給速度和切割速度指南
研究表明,必須遵守適當的切削參數:
對於鈦合金,建議切割速度為每分鐘 30 至 60 公尺(m/min)。
根據材料等級和工具管理進給率非常重要,因為過高的進給率會導致切割刃產生不必要的壓力。一般建議採用中等進料速度。
必須選擇具有複雜塗層的合適刀具,同時控制加工參數,以提高生產率並最大限度地減少刀具磨損。這些策略保證了鈦合金零件加工的準確性、效率和經濟性。根據性能數據定期更換切削工具有助於有效管理這種難以處理的材料。
加熱問題成為加工過程中的主要挑戰,特別是在使用鈦等熱導率低的材料時。切削過程中產生的熱量過多會加快刀具磨損速度,同時損害表面質量,進而導致熱變形和尺寸精度損失。最近的研究表明,鈦能保留 90% 的熱量,而鋼能保留 45% 的熱量。這證明需要有效的冷卻來節省材料並延長刀具壽命。
為了緩解這些問題,採用高壓冷卻液系統現已成為業界標準。 70-100 巴系統對於從切削區域去除熱量和衝出切屑特別有效,從而減少摩擦和磨損。此外,冷卻劑的設計也發生了變化,有些添加了非水基溫度調節材料以提高性能。透過對這些先進的冷卻液系統的適當管理,溫度降低了 40%,從而可以提高切割速度,同時保持精度。
此外,冷卻劑的選擇和分配也是重要因素。一個很好的例子是直接噴射冷卻,它為工具-晶片介面提供液體,從而實現熱管理。如果將此方法與即時監測溫度的感測器一起使用,則可以防止過熱並實現持續的降溫。這些方法將提高製造商加工高性能鈦零件的效率和可靠性。
實現理想的進給速度和切削速度對於優化效率、產品品質和工具壽命至關重要。進給速度和切削速度這兩個參數分別定義為刀具在單位時間內沿著工件前進的距離和工件相對於刀具切削刃運動的速度。
金屬切削領域的新數據表明,平衡切削參數設定值時,還應考慮材料、刀具形狀和冷卻方式。例如,加工鋁合金時,典型的切削速度為每分鐘 200-400 米,進給量約為每轉 0.2-0.5 毫米。相較之下,加工鈦或鎳基高溫合金等強度較高的材料時,則往往需要透過降低切削速度(每分鐘 20-60 公尺)和進給量(每轉 0.1-0.2 毫米)來控制過熱。
還可以利用電腦輔助製造軟體來模擬加工環境並預測結果,從而精確調整這些參數。此外,在動態負載條件下使用可變的進給速度可減少刀具磨損並防止加工過程中出現錯誤。這些精細的方法提高了製造過程的精度、縮短了生產時間並降低了成本。
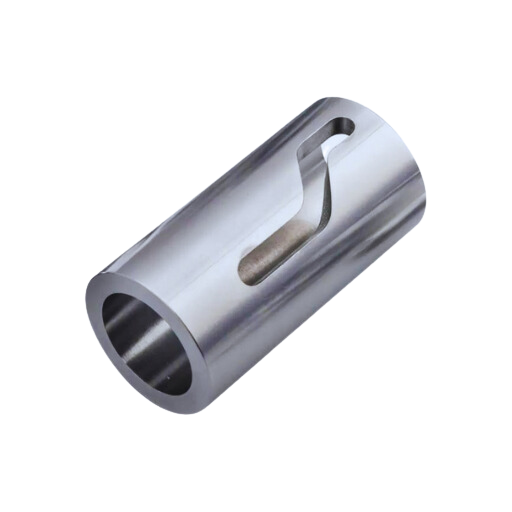
為了使客製化的鈦工件獲得最佳效果,需要結合嚴格的加工技術和專門的工具。使用高品質的切削刀具、客製化的切削液以及明確定義的加工速度可大幅提高表面品質。此外,加工後的附加步驟(例如表面處理和拋光)可提高成品質量,從而保證滿足功能和美學品質的行業標準。
只有適當控制加工參數並使用先進的設備,才能在鈦合金的 CNC 加工中保持嚴格的公差。重要的實踐是工具校準、保持恆定的切削速度以及透過優化的冷卻過程最大限度地減少熱膨脹。使用適當的品質驗證工具(尤其是 CMM 等高精度測量設備)進行最終檢查,確認最終零件符合定義的公差範圍。遵循這些做法有助於確保鈦加工結果的準確性和可重複性。
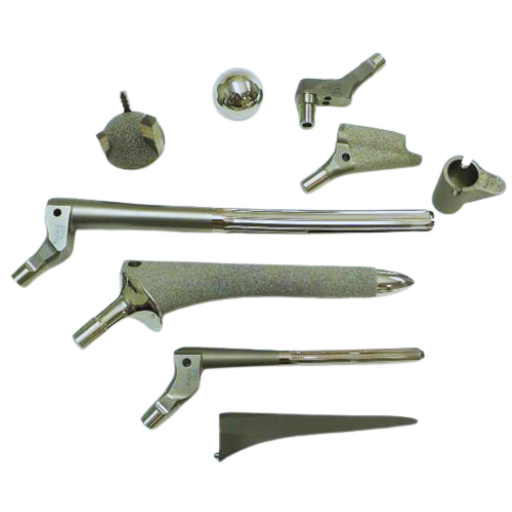
由於無與倫比的生物相容性,鈦是從牙科到骨科等醫學工程植入物的首選材料。它與骨組織的整合,即所謂的骨整合,有助於增強植入物的穩定性和耐用性。最近開發的鈦合金如Ti-6Al-4V具有更好的耐腐蝕性和疲勞強度,並在人體內整合了更高的機械性能。
研究顯示鈦植體(尤其是牙科植體)的成功率很高,因為其十年內的平均存活率往往高於 95%。其他研究也支持這一觀點,顯示鈦的毒性低、能夠與氧氣發生化學結合且質量輕,因此對周圍組織的疲勞較小。噴砂或化學蝕刻的表面也對植體有益,因為粗糙的表面可以透過骨結合為鈦提供更大的穩定性。
客製化醫療植入物中鈦合金應用選擇的擴展極大地受益於 3D 列印技術。這種技術允許創建複雜的設計來適應個別患者的解剖結構,從而提高植入物的適合度和功能。某些類型的研究表明,常規應用於鈦植入物的羥基磷灰石塗層通常有助於加快癒合過程,因為它具有更好的骨細胞黏附性。所有這些進步都凸顯了鈦在改善醫療領域患者治療效果的重要性。
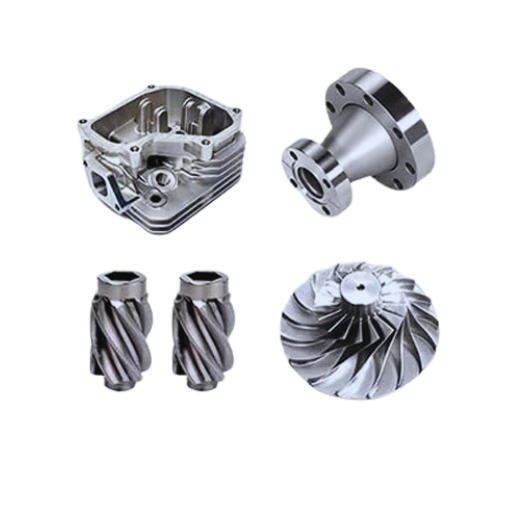
鈦的熱導率較低,約 21.9 W/m·K,這為材料的加工帶來了挑戰。例如,鈦的導熱速度比鋁(約 10 W/m·K)慢約 235 倍,但比鋼(在 50-60 W/m·K 範圍內)快得多。這種特性導致熱量保留在切削區域,而不是傳遞到工件或透過切削刀具帶走。結果,這種集中的熱量會導致更大的刀具磨損和變形,從而降低加工生產率。
此外,切削刃附近的熱量集中大大增加了工件變形的可能性,影響精度和穩定性。在高速加工過程中,由於極端的溫度範圍,鈦往往會與切削刀具發生反應,從而形成積屑瘤。在現代加工中,此類困難通常透過使用先進的冷卻方法(如高壓冷卻液系統)來解決,從而有效降低切割溫度。此外,塗層硬質合金和聚晶鑽石(PCD)工具也得到了發展,可以更好地耐受和承受鈦的熱行為。
優化鈦加工製程對於消除低熱導率帶來的負面影響至關重要。研究表明,較低的切削速度加上較高的進給速度會降低切削溫度,從而提高刀具和工件的品質。這些方法的整合以及工具設計的進步極大地改善了航空航天和醫療保健領域的剛性高效鈦加工範例。
加工指標,例如徑向吃刀量,定義為切削刀具直徑中對材料進行有效加工的部分,在處理鈦等極難加工的材料時變得更加重要。較大的徑向嚙合需要更高的切削力和溫度,進而加劇刀具的磨損、損壞表面或使難切削鈦材料的加工產生工件變形。另一方面,徑向嚙合不足可能會降低效率,並引起顫動或振動,所有這些都會降低準確性。
最近的研究表明,在徑向嚙合的某些限度內,空閒時間被最小化,而刀具壽命被最大化,這強調了優化徑向嚙合的必要性。具體而言,有證據表明,CNC鈦加工中20-50%的徑向嚙合可以降低局部熱積聚並實現更好的切屑去除。透過利用順銑技術以及專門的模擬軟體,可以改善對徑向嚙合的控制,從而大幅降低振動頻率和力的波動,實現更好的控制。
此外,工業數據表明,改變徑向嚙合值的自適應刀具路徑可以將材料去除率提高高達 25%,同時將刀具壽命延長 15-20%。這是可能的,因為這些自適應策略允許在整個操作過程中保持一致的嚙合,從而改善工具的磨損特性並提高加工表面的完整性。
掌握徑向嚙合中的困難並優化加工方法對於依賴精度和效率的行業至關重要,例如航空航天或醫療器械製造,這些行業對公差和表面質量有嚴格的要求。
刀具壽命描述的是切削刀具在被認為無法使用或需要修復之前可以有效工作的時間。它與切削速度、每轉進給量和組成材料密切相關。為了延長刀具壽命,需要達到最佳的切削力大小,因為過高的切削力可能會導致刀具快速退化並最終失效。加工過程可以透過控制徑向嚙合、冷卻或潤滑來增加可去除的材料量,同時減少刀具磨損。了解並處理這些因素可以實現更好的干預並降低營運成本。

事實證明,採用高壓冷卻液系統和特殊工具可以增強鈦零件的加工性能,延長刀具壽命並提高整個製程的效率。根據我的經驗,這些系統可以降低切割過程中產生的熱量,這對鈦來說至關重要,因為鈦具有低熱導率。它們還能有效地清除切屑,從而避免材料重新切割並確保更好的表面光潔度。此外,最大限度地減少冷卻可以實現更低的切削力,這與其他方面一起提高了鈦合金零件數控銑削操作的準確性、可靠性和經濟性。
為了最大限度地發揮鈦合金的機械性能,了解其獨特的特性至關重要。鈦合金具有令人印象深刻的強度重量比、優異的耐腐蝕性和卓越的疲勞性能,使其成為航空航天、醫療和工業領域的理想選擇。儘管如此,要達到所需的機械性能需要對合金的成分、熱處理以及隨後的製造過程進行熟練的管理。
一個重要的考慮因素是鈦合金中相的轉變,主要發生在α相和β相之間。例如,固溶處理和時效 (STA) 熱處理旨在細化微觀結構以實現更高的整體強度和延展性。研究表明,鈦合金在480~600℃時效一定時間,可使懸浮在β基體中的細小α相顆粒脫落,從而提高其拉伸強度和抗蠕變性能。
更精細的細節涉及有意添加其他合金元素以調整材料特性。例如,與Ti-6Al-4V合金化的鈦中的鋁和釩分別作為α相和β相的強化劑和穩定劑。研究表明,最廣泛使用的鈦合金之一 Ti-6Al-4V 的抗拉強度超過 900 MPa,伸長率約為 14%,這確實證明了鈦的驚人性能。
此外,電子束熔化(EBM)作為一種先進的積層製造技術,增強了對鈦合金微觀結構的控制。已經證實,該製程可以在最低的內部缺陷水平下實現最佳的機械均勻性。
透過採用先進的材料加工技術結合特定的成分設計,可以最大限度地優化鈦合金的機械性能,以用於眾多行業的高性能應用。
先進的技術和嚴格的品質檢查對於實現具有精細和嚴格公差的客製化零件至關重要。應用某些現代 CNC 加工和增材製造技術對於實現約 ±0.001 英吋甚至更大的公差至關重要。例如,精心設計的CNC工具機配備精確的感測器和回饋迴路,可確保生產過程中與預期值的偏差很小。同樣,透過選擇性雷射熔化 (SLM) 等增材製造技術對複雜幾何形狀的控制非常出色,層厚度為 20-50 微米。
使用雷射掃描儀和座標測量機(CMM)可以顯著提高其他類型零件品質檢驗的準確性。可以使用這些設備對可用的 CAD 模型進行尺寸檢查,從而提供可靠性和準確性。對於容易因熱膨脹而變形的材料,在整個製造過程和後續處理過程中採用穩定的熱技術來維持尺寸。研究表明,現代計量技術的應用可以將生產良率提高百分之三十,特別是對於航空航太和醫療器材製造等行業。
結合超高精度的設備、廣泛的審查以及對材料的強力控制,使得現代工程應用的實現成為可能。這項原則對於實現航空航太、汽車和醫療產業的可靠性和功能性至關重要。
答:鈦 CNC 加工具有許多優點,例如增加了強度重量比和耐腐蝕性以及生物相容性。這些特性使得鈦加工零件有利於航空航太、汽車和醫療產業。 CNC 加工可製造具有嚴格公差的複雜精密零件。這對於具有挑戰性的幾何形狀的客製化鈦部件來說是理想的。
答:CNC加工中最常使用的鈦合金等級包括 2 級(工業純鈦)、5 級(Ti-6Al-4V)和 23 級(Ti-6Al-4V ELI)。 5 級也稱為 Ti-6Al-4V,由於其強度高、材質輕,是市佔率最大的鈦合金。 2 級鈦具有出色的耐腐蝕性和良好的成形性,使其成為各種應用的首選。 23 級是 5 級的更高純度版本,常用於醫療植入物。
答:鈦合金 CNC 加工面臨許多挑戰。首先,鈦的低熱導率會導致刀具磨損和積屑瘤。此外,其高強度與低彈性模量相結合可能會在 CNC 鈦加工過程中引起顫動或振動。此外,鈦在高溫下與切削刀具的反應性會導致刀具性能下降。這些問題使得鈦的加工比鋁或鋼的加工更複雜。
答:在鈦合金零件生產方面,5 軸 CNC 加工特別有用,因為只需一次設定即可加工複雜的幾何形狀和複雜的特徵。這消除了多次設定的需要,從而提高了準確性並節省了時間。這對於航空航太零件、醫療植入物和其他對精度和配置有嚴格要求的複雜零件尤其有益。
答:航空航太和汽車工業以及醫療領域、化學加工和海洋工業都使用 CNC 加工的鈦零件。在航空航太工業中,鈦合金零件已廣泛應用,例如飛機引擎零件和結構件。汽車工業採用鈦製高性能引擎零件。醫學領域將它們用於植入物和手術器械。化學加工產業等使用鈦零件來建構熱交換器和反應容器,因為它們具有耐腐蝕性。
答:與其他金屬相比,鈦的加工明顯不同,因為它需要特別的考慮。由於鈦的特性,較低的切削速度和較大的進給率是較常見的。為了最大限度地減少具有挑戰性的鈦材料的顫動和刀具磨損,需要採用剛性設定並配合鋒利的塗層切割刀具。與其他金屬一樣,控制熱量的積聚需要充足的冷卻劑。擺線銑削策略很常見,因為它們有助於保持切屑負載的一致性,以避免加工硬化。
答:陽極氧化等表面處理選項可在增加顏色的同時形成保護性氧化層,此外還有氮化鋁鈦 (TiAlN) 塗層以提高耐磨性,以及噴丸以提高疲勞強度,這些對於 CNC 加工鈦部件來說都是常見的。鈍化等其他表面處理選項可透過形成薄氧化層來提高耐腐蝕性,這也可以應用。透過這些處理可以顯著提高鈦加工零件的性能和外觀。
答:這取決於具體情況。每種鈦合金牌號都有其應用特性,因此,合適的選擇取決於實際需求。需要考慮強度、重量、耐腐蝕性和生物相容性等因素。例如,2 級鈦適用於強度要求不高但耐腐蝕性優異的應用。而航空航太和汽車產業中強度要求較高的同類零件則可以使用 5 級鈦(Ti-6Al-4V)。對於醫療植入物,由於 23 級鈦具有高純度和良好的生物相容性,因此是首選。您可以聯絡鈦合金CNC加工服務商,他們可以幫助您選擇適合您專案的牌號。
1.CNC車床鈦合金切削條件和功能參數相關的刀具磨損模型綜述
2. 綜合能耗最佳化與切削參數預測模型-輔助數控車床 Ti6Al4V 加工製程規劃
3. SiAlON陶瓷、立方氮化硼和硬質合金刀具在鈦加工的切割效率比較研究