製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
對於數控加工零件而言,表面光潔度至關重要。它不僅影響產品的外觀和觸感,還對功能、耐久性和性能等特性起著決定性作用。無論您的需求是降低摩擦力、透過粗糙度增加抓握力,還是僅僅為了視覺效果,表面光潔度的選擇都會對專案的最終結果產生重大影響。本指南將介紹適用於數控加工的不同表面光潔度類型、選擇時需要考慮的最重要因素,以及如何將表面光潔度與您的應用需求完美結合。在充分了解各種選項及其影響後,您將能夠做出不僅提升零件外觀,而且提高其品質和性能的選擇。
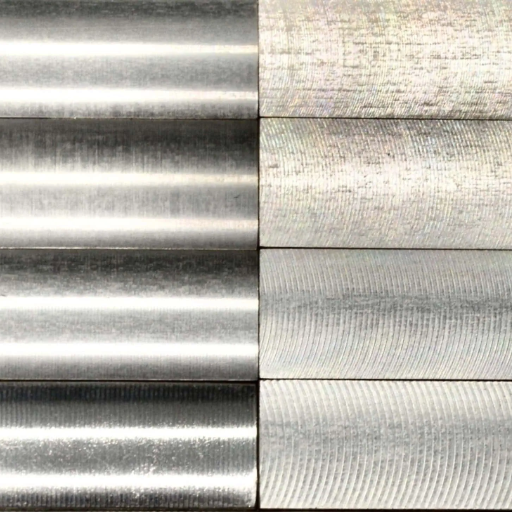
數控加工的表面光潔度是指加工後零件的紋理和品質。表面光潔度反映了表面的光滑度、反射率或粗糙度。零件的表面光潔度取決於切削方法、切削刀具和材料類型。如果表面光潔度選擇不當,會對零件的性能、使用壽命和美觀性產生不利影響。根據預期用途,表面光潔度的選擇範圍很廣,從最基本的機械加工表面到拋光、陽極氧化或電鍍等非常複雜的表面處理。
表面光潔度是指產品製造完成後表面的紋理和質量,它體現了粗糙度、波紋度和紋理走向等特徵。製造流程決定了表面光潔度,並在決定零件的性能、功能和外觀方面起著至關重要的作用。影響表面光潔度選擇的因素有很多,例如,光滑表面可以減少摩擦和磨損,而粗糙表面在某些應用中則有助於黏合。如果簡單地認為表面光潔度只能透過拋光、研磨或塗層來實現,那麼實際上,合適的表面光潔度通常是這三種工藝組合而成的。
數控加工零件的表面光潔度是影響零件性能和品質的重要因素。表面光潔度不僅影響零件的外觀,也影響其功能、潤滑性和通用性。良好的表面紋理可以降低摩擦,從而減少磨損,延長各種機械部件的使用壽命,並提高設備的性能。航空航太和醫療產業就是很好的例子,這些產業對精準度和可靠性要求極高。在這些應用中,合適的表面光潔度至關重要。
正是由於這種情況,市場對採用高階表面處理技術的數控加工服務的需求日益增長。在鑽石拋光、精密研磨和陽極氧化等多種能有效製造均勻、光滑且無缺陷表面的技術中,客戶對上述技術特別青睞。這些方法的應用不僅能夠提升零件的效能,還能降低關鍵零件在極端條件下發生故障的風險。因此,表面處理的功能在於提高產品的可靠性,優化資源利用,並使其符合業界制定的嚴格標準。
表面粗糙度是表徵材料表面品質的重要特徵。它通常以沿表面法線方向的變形量(以微米或奈米為單位)來描述。這些偏差可以用標準參數來表示,例如 Ra(平均粗糙度)或 Rz(平均峰谷高度)等。測量方法包括接觸式和非接觸式,其中主要的有觸針式輪廓儀和光學方法,例如乾涉測量法、共聚焦顯微鏡和雷射掃描法。
測量技術,特別是數據分析技術的進步,顯著提高了表面粗糙度評估和監測的精確度。業界正逐步轉向以人工智慧為基礎的系統,以實現對生產過程的即時粗糙度分析。此類系統不僅能夠提高精度,還能為航空航太、汽車和醫療器材等對品質標準要求極高的產業提供經濟高效的表面光潔度監測和維護解決方案。

這是數控銑削製程直接得到的標準表面光潔度。表面留有切削刀具的痕跡,平均粗糙度(Ra)為3.2~1.6 µm,即表面粗糙。
噴砂處理利用細小的球形珠子撞擊表面,產生光滑無瑕的啞光或緞面效果。它有時也用於美觀目的。
陽極氧化是一種透過電化學方法使金屬表面氧化的工藝,該工藝會在金屬表面形成一層氧化層(厚度通常為0.001±0.002英寸),該氧化層具有防銹性能,並有多種顏色可供選擇。這種方法廣泛應用於鋁製零件。
粉末塗裝過程是將粉狀塗料層塗覆在物體表面,然後加熱固化塗料,使表面具有持久、耐磨和美觀的品質。
拋光是一種透過刮除表面表層物質並使其光亮、從而提高表面反射率的表面處理方法。這種方法非常適合對視覺效果要求較高的部件。
拉絲工藝使表面呈現規則的紋理方向,從而賦予其工業外觀,同時掩蓋細微的瑕疵。
這些表面處理製程的選擇不僅取決於功能和美觀需求,還取決於零件的具體材料。
未經任何額外處理或修飾的機械加工表面品質稱為原位加工表面。這種表面通常會留下刀具痕跡,紋理既不太粗糙也不太光滑。它適用於外觀要求不高的零件,通常也是最經濟的選擇。表面粗糙度會因加工方法和刀具精度而異,但對於大多數應用而言,它仍然是一種可靠的選擇。
噴砂是一種表面處理技術,它利用高壓噴射細小的玻璃珠或其他磨料,對材料表面進行清潔、拋光或賦予特定紋理。此技術適應性強,能夠去除表面瑕疵,並賦予表面均勻的霧面效果。噴砂工藝在汽車、航空航太和製造業等領域非常流行,主要原因在於它能夠提升表面的美觀度或為後續塗層做好準備。噴砂仍然是網路上搜尋量最高的工藝之一,這主要歸功於其環保性和材料相容性。許多使用者對噴砂與其他表面處理技術的比較很感興趣,他們主要關注的是噴砂的高效性和無損性。就表面處理品質而言,噴砂仍然是一種可靠的選擇,並且應用範圍廣泛,包括金屬、塑膠和玻璃等材料。
陽極氧化是一種研究非常廣泛的表面處理方法,人們通常會詢問它相對於其他製程的優點和實際應用。使用者經常會詢問陽極氧化的優點。其主要優點包括一流的耐腐蝕性、顯著提升的表面耐久性以及可獲得多種顏色以滿足客戶個性化需求的精美飾面。陽極氧化主要用於鋁材,但也適用於鈦、鎂等其他金屬。其獨特之處在於綠色環保,因為它無需使用任何揮發性有機化合物 (VOC),並能形成非常耐用且環保的塗層。此外,許多用戶希望了解陽極氧化相對於電鍍或粉末塗裝等處理的優缺點,而陽極氧化的主要優勢之一是它可以應用於輕質材料,且不會影響其機械性能。總之,對於那些將表面處理的可靠性、可變性和可持續性作為首要考慮因素的行業而言,陽極氧化仍然是一種非常重要的處理方法。

數控加工零件的表面處理選擇很大程度取決於您的特定應用需求,無論是功能性還是外觀性。材料、環境條件、產品壽命和外觀等因素都必須以某種方式考慮。一些常見的數控加工表面處理方法包括:陽極氧化,兼具裝飾性和耐腐蝕性;粉末塗層,兼具保護性和裝飾性;以及電拋光,可獲得超光滑、鏡面般的表面。考慮零件的一些操作要求有助於選擇兼顧性能和美觀的合適表面處理方法,從而在成本範圍內成功地實現兩者之間的平衡。
鋁、不銹鋼或鈦等材料的特性和品質也會決定可以應用的表面處理類型和程度,以及它對製程性能的影響。
想想空氣中的各種因素,例如濕度、溫度變化、鹽水和其他化學物質;在這些條件下,塗層肯定會影響產品的壽命和性能。
還應根據零件的耐磨性、表面硬度和摩擦係數來判斷其性能,以確保其符合必要的規格。
從整體美觀角度來看,最終部件的外觀將根據具體應用而定,至關重要;該部件可能需要閃亮的、彩色的或啞光的外觀。
基本上,不同的表面處理製程成本可能有顯著差異。關鍵在於平衡專案預算與零件預期的耐用性和美觀性。
優化數控加工零件的表面光潔度涉及多種因素,包括精確的加工技術、合適的材料選擇和適當的後處理方法。首先應選擇材料,因為材料選擇會直接影響最終的表面光潔度。例如,在金屬中,鋁和不銹鋼的表面光潔度差異顯著;在塑膠中,某些材料的表面光潔度明顯較高。此外,還應最佳化加工參數,例如切削速度、進給率和刀具角度,以獲得所需的表面光潔度。使用鋒利的高品質刀具並定期監測刀具磨損情況,是確保表面光潔度品質的關鍵。加工過程中使用冷卻液或潤滑劑不僅有助於減少刀具磨損,還能降低因高溫造成的表面缺陷。
如果需要更光滑的表面,則可能需要進行後處理,例如拋光、噴砂或化學處理。陽極氧化或電鍍等先進的表面處理製程(其中最常見的例子)不僅是為了美觀,也是為了提高耐用性。使用電腦輔助製造 (CAM) 預先編程精確的刀具路徑可以最大限度地減少刀痕。透過結合這些技術、頻繁的品質檢驗以及遵循行業最佳實踐,CNC 加工的零件才能呈現出符合應用需求的最佳表面光潔度。

數控加工的表面光潔度通常以平均粗糙度 (Ra) 值來量化,該值表示給定採樣長度內表面峰的平均高度與中心線平均粗糙度的比值。表面粗糙度的變化範圍很廣,從通常用於非關鍵零件的非常粗糙的表面,到通常用於精密加工和裝飾性應用的超光滑表面。零件預期用途所需的表面粗糙度決定了合適的切削刀具、切削參數和精加工製程的選擇。
粗糙度平均值(簡稱 RA)是公認的表面紋理測量指標。它衡量的是使用者視角下表面輪廓線與其平均線在某一線長上的平均偏差。 RA 值越小,表面越光滑;反之,RA 值越大,表面越粗糙。在任何溫度、濕度和極端溫度下,RA 值對於設計和表面處理流程都至關重要,例如確保良好的密封性和降低摩擦力。 RA 值之所以廣受歡迎,是因為它是一種簡單且一致的表面品質評估方法。
數控加工零件表面的粗糙度會根據所需的表面光潔度和應用而有所不同。下表列出了常見的表面光潔度及其典型的RA值:
表面處理的選擇取決於性能和美觀需求的結合,這樣零件既實用又經濟。
表面粗糙度(而非美觀性)衡量的是表面的粗糙程度,並描述表面可能存在的凹凸不平和凸起的觸感。
| 重點 | 表面處理 | 表面粗糙度 |
|---|---|---|
| 定義 | 視覺紋理 | 山峰/山谷 |
| 單位 | 無固定單元 | µm,RA |
| 測量工具 | 視力檢查 | 輪廓儀 |
| 目的 | 美觀/功能 | 功能 |
| 專注於 | 外觀 | 微觀不規則性 |
| 常見範圍 | RA 變化 | 0.2-25μm |
| 應用類型 | 裝飾圖案 | 精確度需求 |
| 影響性 | 成本和視覺效果 | 性能效率 |

數控加工零件的表面光潔度對其功能和美觀性均有顯著影響。國際標準化組織 (ISO) 4287 和美國機械工程師協會 (ASME) B46.1 等機構制定了非常明確的表面粗糙度評估指南。這些標準描述了許多參數,例如平均表面粗糙度 Ra 和輪廓的縱橫比效應,並用於確定特定表面是否適合其預期功能。對於功能性零件,更高的精度通常意味著遠低於平均水平的公差,以及 Ra 值在 0.2 至 1.6 微米範圍內的精細表面。而對於非關鍵性零件,美觀性需求通常不高,因此 Ra 值可以達到 25 微米。遵循這些標準可確保零件的全面相容性、可靠性以及空間利用率。
ISO(國際標準化組織)和ASME(美國機械工程師協會)標準是CNC加工零件表面光潔度的最重要參考標準。所有行業參與者遵守這些標準有助於消除誤解,從而促進全球貿易和製造業的發展。
基於 ISO 標準,表面紋理測量、符號表示和規範的規則以 ISO 4287 和 ISO 1302 為基礎。這些參數包括 Ra(算術平均粗糙度)、Rz(平均峰谷高度)和其他輪廓特徵,這些特徵向工程師展示了零件的功能要求。 ASME 標準,主要是 ASME B46.1,透過引入測量和解釋表面紋理的有效方法,定義了表面粗糙度、波紋度和紋理方向。
這兩個組織的標準在粗糙度限值方面有所不同,它們針對不同的應用領域設定了不同的標準。例如,用於航空航天或醫療領域的高精度零件的表面粗糙度值可能低至 0.1–0.8 µm Ra,而對精度要求較低的工業零件的表面粗糙度值則可能高達 12.5 µm Ra,如果規格足夠嚴格,甚至可以更高。透過結合 ISO 和 ASME 標準,全球製造商只需遵循嚴格的品質控制流程,即可生產符合功能、美觀和耐久性要求的零件。
為了確保數控加工零件的功能和質量,必須嚴格按照標準規範對零件表面進行精加工。 ISO 1302 和 ASME B46.1 是最常被使用的標準。這些標準根據零件的應用,規定了表面粗糙度參數,例如平均粗糙度 (Ra) 及其允許範圍。
它提供了一套完善的系統,用於在技術圖紙中標記表面紋理需求。此系統利用符號和數字來明確表達所需的表面處理效果。
該標準涉及表面紋理,並提供了一種非常嚴謹的方法來測量和指定不同的表面粗糙度參數,其中之一是 Ra,因此,該標準非常注重細節。
數控零件的常用表面光潔度範圍:
遵循這些標準,不僅可以實現設計師和製造商之間的溝通,還可以確保零件的可靠性。
表面光潔度要求對於CNC加工零件的性能和可靠性至關重要。製造商必須遵循行業通用標準,例如 ISO 4287 和 ASME B46.1,才能以一致的標準測量和驗證表面粗糙度值(例如 Ra)。定期使用輪廓儀或表面粗糙度儀等設備進行檢查,對於驗證是否符合設計規格至關重要。
品質保證流程應確保表面光潔度參數的準確記錄和測量儀器的定期校準。這保證了每個部件不僅符合功能標準,也符合美觀標準。設計人員和製造商之間的良好溝通將帶來更少出錯、更穩定且可重複的生產結果,而這正是我們所期望的。
利用CNC工具機加工規則外形和修正外形齒輪的研究-本研究探討了表面粗糙度參數及其在CNC加工過程中的影響。
利用自動化五軸數控球頭磁流變拋光機對三維表面進行奈米精加工-利用先進的數控技術實現精密表面光潔度的研究。
製造自動化:金屬切削力學、工具機振動和數控設計-全面探討數控加工作業中的表面光潔度和公差的指南。
基於表面幾何形狀的三軸數控加工最優刀具形狀選擇-本文探討了CNC加工中刀具形狀、材料去除量和表面光潔度之間的關係。
數控加工表面光潔度是指零件加工後的表面紋理和外觀,包括光滑度、表面圖案和表面形貌等。表面光潔度至關重要,因為它不僅影響產品的功能,也影響其美觀:例如,需要光滑表面以實現緊密密封、減少摩擦或精確接觸的部件,其表面必須非常光滑;而其他表面則可以保留粗糙的質感,甚至呈現啞光效果。此外,材料特性和表面光潔度也會影響數控加工零件的耐磨性以及後續的塗層或陽極處理等加工性能。
輪廓儀或非接觸式光學儀器是測量表面粗糙度的常用方法,它們可以繪製表面形貌圖並提供 Ra、Rz 或 Rt 等數值。這些指標本身就是表面粗糙度的測量值,表示表面與標稱表面的平均偏差,使工程師能夠判斷加工後的零件是否符合所需的功能標準。此外,主要表面紋理的方向和主要表面紋理值也會影響密封件或配合面的性能。
要選擇合適的表面處理方案,必須明確零件的功能、原料(金屬零件或塑膠零件)、所需表面光潔度的特性以及預算。 CNC加工織物的表面處理方案多種多樣,從簡單的清潔和拋光到陽極氧化、玻璃珠噴砂,甚至無電電鍍,應有盡有。對於需要極高耐磨性的零件,應考慮硬質塗層;相反,染色或陽極氧化則可用於美化零件外觀。除了加工時間和成本之外,零件是否需要染色或氧化層保護也是決策的關鍵因素。
拋光、研磨和噴砂是金屬或塑膠加工中常見的零件表面處理方法。其他一些可用於金屬和塑膠表面處理的精加工技術包括噴丸、陽極氧化和退火後處理/化學鈍化。特定選擇取決於零件的需求:例如,研磨和拋光可以獲得更光滑的表面;而噴丸處理雖然也能達到類似的效果,但其主要目的是增強表面強度。在進行最終處理時,也應考慮表面的美觀。
材料選擇(金屬零件或塑膠零件)決定了可達到的最高表面光潔度、加工過程的適用性以及最終的表面形貌。例如,軟金屬可以拋光至鏡面效果,而硬合金可能需要更精細的研磨處理。有時,塑膠在採用某些加工技術時甚至會熔化,因此可用於數控加工塑膠零件的加工選擇有限。氧化層的生長或不生長取決於材料本身,因為它是表面相互作用的一部分,而這反過來又會影響塗層的附著力以及是否需要化學蝕刻或鈍化等預處理。