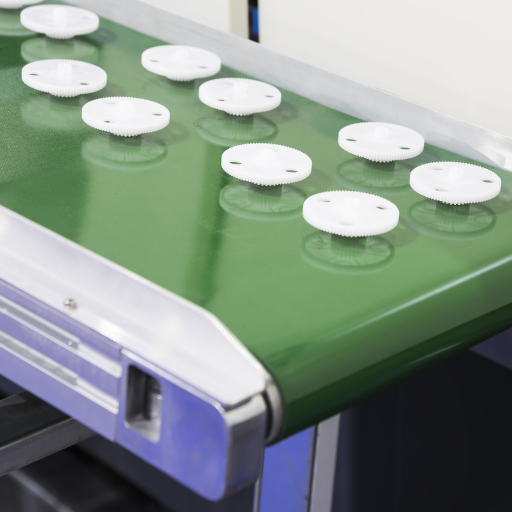
製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
由於其精度高、適應性強,塑膠數控加工被廣泛應用於醫療保健、汽車和電子等各行業的零件製造。材料科學和加工技術的進步極大地提高了精密塑膠零件的產量。本文將介紹與塑膠數控加工相關的技術、工具和實踐,我們相信,許多從業人員、工程師、製造商和設計師也認為這些技術、工具和實踐有助於實現最佳加工效果。本資訊資源面向所有技能水平的從業人員,無論您是新手還是經驗豐富的從業者,旨在幫助您解決與時間效率和生產力相關的問題。本文旨在展示塑膠數控加工在不同商業應用的潛在用途與優勢。
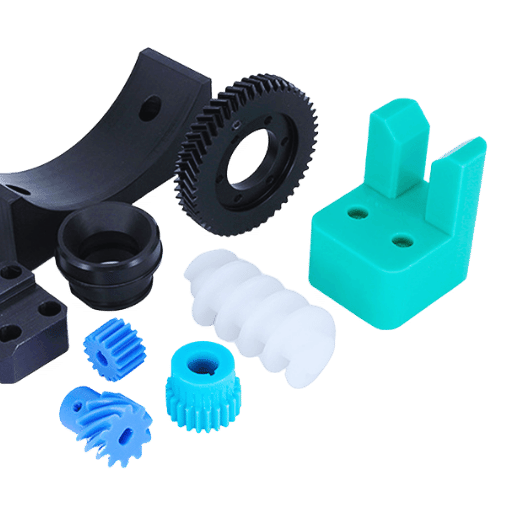
塑膠數控加工是一種利用電腦和工具作為主要部件來壓縮和切片塑膠工件的各個部分以達到預定形狀的加工。該方法在製造過程中實現了精確度和可重複性,從而能夠生產具有嚴格公差的複雜零件。加工過程中最常用的塑膠是 ABS、聚碳酸酯和尼龍,因為它們堅固且靈活。在汽車、航空航太和醫療產業的原型和小批量到中批量生產中,CNC加工佔據主導地位。它有助於實現所需的品質和效率標準,從而提高應用程式的效能。
塑膠是一種完全或部分由合成材料製成的人造物質,主要由聚合物組成。它重量輕且堅韌,使用靈活,是各行業的重要原料。一般來說,塑料分為兩種類型:熱塑性塑料,加熱後會變軟,可以多次重新成型;熱固性塑料,成型後可以永久固定為堅硬的形式。它們的靈活性使其可用於醫藥、機械、建築甚至包裝領域,這就是它們如此具有成本效益的原因。
將科技和機器融入塑膠製品的生產中,使得塑膠製品的製造更有效率、更精確。注塑機、擠壓機和熱成型機等高效機器的發明和使用推動了塑膠工業的進步。例如,注塑機因其能夠以極高的精度和一致性成型最複雜的形狀而聞名。它們的設計目的是使用模具和高壓系統將熔融的塑膠注入特定的模具中。這些機器對於汽車、消費品和醫療保健產業的大規模生產尤其重要。
同樣重要的是擠出機,它的職責是生產管材、板材和薄膜形式的連續塑膠產品。在其生產中可以使用不同類型的熱塑性塑料,使其用途廣泛,特別是採用新的和改進的設計,可以提高生產速度並減少材料浪費。這些機器的進步使得更好地控制壁厚、材料分層和表面光潔度成為可能,這對於許多現代應用至關重要。
最近的產業資訊顯示,到20年全球注塑機市場規模預計將超過2030億美元,顯示塑膠加工對自動化機械的依賴性越來越強。此外,新的製造機器現在配備了自動化機器人、人工智慧控制和節能功能——所有這些都能提高生產力,同時減少對環境的影響。除了縮短製造時間之外,這些發展還提高了最終產品的準確性和質量,這對於塑膠製造技術的發展至關重要。
由於塑膠和其他聚合物的熔點較低、對熱敏感且延展性較好,它們的加工方式與金屬截然不同。加工塑膠時,與加工金屬相比,必須採用較低的切削速度和進給率,以防止過熱和變形。為了避免損壞加工材料,通常使用硬質合金精密刀具。由於塑膠在壓力下更容易變形,因此需要採用合適的夾緊技術。綜上所述,塑膠加工與其他類型的加工截然不同,且本質上更為複雜。
表面光潔度在塑膠加工中的重要性不容忽視,因為它對最終部件的功能、美觀和性能有顯著的影響。更好的表面光潔度可在需要時減少摩擦、提高耐磨性並改善零件的光學清晰度。它在醫療設備、汽車和半導體行業尤其重要,這些行業需要高精度和完美的美觀。
只有透過嚴格控制加工過程及其參數才能獲得理想的表面光潔度。例如,使用具有拋光邊緣和精心設計的切割角度的工具可大大降低表面粗糙度。目前的數據顯示,對於高性能塑膠零件,符合業界標準,粗糙度平均值(Ra)為0.2至0.8µm是常見的。除此之外,控制進給速度和主軸速度也同樣重要,以避免產生可能破壞表面的振痕或熱損傷。
材料選擇是實現感興趣的表面光潔度的另一個重要考慮因素。對於某些類型的塑膠(例如 PTFE 和丙烯酸),由於其性質,表面暗淡可能是一個問題。然而,這些問題可以透過採用高速加工和冷卻劑應用來解決。透過拋光和化學處理等後加工工藝,還可以改善表面光潔度並實現生產的均勻性。
最終,在塑膠加工中,需要採取嚴格的表面光潔度方法,以滿足功能需求、延長產品壽命並改善產品的整體外觀。
在塑膠零件加工過程中,刀具的選擇是實現更高表面光潔度的最重要因素之一。以下各節概述了相關工具及其註意事項,以獲得最佳結果:
硬質合金刀具
鑽石塗層工具
高速鋼 (HSS) 刀具
路由器位
聚晶鑽石 (PCD) 工具
小螺旋角銑刀
單刃銑刀
具有斷屑槽功能的切削刀具
來自行業研究的數據表明,塑膠加工受刀具幾何形狀和材料的影響很大。將塗層鑽石刀具與未塗層鑽石刀具在相同工作條件下進行比較,結果表明,使用塗層鑽石刀具後,加工表面粗糙度可提高60%。因此,透過選擇最佳刀具可以實現生產率和品質。
塑膠加工過程中最重要的兩個參數是主軸轉速和進給速度。進給速度以毫米/分鐘或英吋/分鐘為單位,與塑膠材料向刀具行進的距離有關,而主軸速度以轉/分鐘 (RPM) 為單位,則指定切削刀具的旋轉速度。上述參數共同決定了加工效率、表面光潔度品質以及刀具的使用壽命。
新創新表明,許多塑膠(取決於材料類型和加工應用)往往在主軸轉速為 2,000 至 20,000 RPM 時獲得最佳效果。例如,在熱塑性塑膠的高速加工中,主軸速度接近範圍的上限對於減少熱量和改善表面光潔度非常有利。
雖然進給速度應與主軸轉速配合,但對於大多數塑膠來說,建議範圍在 0.05 至 0.5 毫米/轉之間。當應用於更容易熔化和變形的聚乙烯等材料時,較低的進料速度往往效果更好,而較高的進料速度更適用於更堅韌的聚碳酸酯。研究表明,這兩個因素經常被錯誤地組合使用,導致工具過度磨損、過熱以及所製造產品的錯誤。
找到正確的平衡需要檢查材料特性、工具形狀和切割環境等因素。例如,在加工較軟的塑膠時,最好採用較高的主軸轉速和較低的進給速度以確保表面品質。然而,較堅硬的塑膠可能對中檔主軸速度和適度較高的進給速度有更好的反應,以最大限度地減少過度的刀具磨損。由於工具狀況或材料的特定設計細節等變化,這些參數也需要即時調整。

在選擇塑膠加工製程時,必須考慮材料特性、所需公差以及零件的功能用途。下面,我們將詳細介紹一些最常見的塑膠加工方法。
數控銑床
數控車削
激光切割
鑽孔
路由
鋸切
水射流切割
超音波加工
每種加工技術都有其獨特的特點,取決於應用需求。例如,雷射切割和水刀切割更適合精細設計,而數控銑削和車削則在精度和一致性方面無可匹敵。選擇任何加工方法都必須考慮材料的特性、功能限制以及成本效益。
從經濟、技術和材料方面來看,有許多因素會影響加工方法的選擇。一些主要因素包括表面光潔度要求、材料特性、尺寸精度、生產量和成本。
材料特性
尺寸精度和表面光潔度
產量和交貨時間
熱和結構考慮因素
成本效益
透過評估所有這些因素,工程師和製造商能夠提高所生產零件的質量,同時確保在選擇加工方法時實現最佳效率和成本效益。
在加工熱塑性塑膠時,考慮熱敏感性和低熔點至關重要。產生大量熱量的切削工具可能會導致軟化、變形或表面光潔度不佳。為了避免這些結果,應使用切削速度和進給速度較慢的鋒利切削刀具。此外,良好的空氣或霧冷卻方法有助於降低加工產生的熱量。選擇合適的刀具材料,例如硬質合金或塗層刀具,可以延長刀具壽命,並且由於摩擦較小而提供更好的精度。在加工熱塑性塑膠時,這些因素對於獲得最佳效果至關重要。
在加工塑膠零件時,熱膨脹是需要特別注意的因素,因為與金屬相比,塑膠的熱膨脹係數較高。這一現象表明,與金屬相比,經濟可行的材料因受熱而發生更劇烈的體積變化。為了達到最佳效果,必須解決熱膨脹問題,以確保所有組件的尺寸均不會變形。
據估計,塑膠的 CTE 值在每 °C 20 × 10⁻⁶ 至 200 × 10⁻⁶ 之間,取決於聚合物的類型。例如,與工程級聚碳酸酯 (PC) 和聚醚醚酮 (PEEK) 相比,聚乙烯 (PE) 和聚丙烯以及其他較不嚴格接受的選擇具有更高的 CTE 值。這些差異帶來了挑戰,因為工程師必須根據預期的工作溫度範圍來確定材料的選擇。
可以透過多種方式控制熱膨脹。一個設計方案是引入補償公差,以緩解受熱時可能出現的尺寸減少。以金屬和塑膠零件製成的組件為例。他們可能必須使用專門的介面設計,例如允許孔和槽做得比必要的更大,以減少因膨脹差異而可能導致錯位的任何張力或應變。
用纖維增強的塑料,例如玻璃或碳纖維聚合物,由於其熱膨脹係數低,往往會優化基礎聚合物的性能。例如,採用玻璃纖維增強,尼龍的熱膨脹可降低50%,從而使增強尼龍具有熱穩定性。當某些應用需要在較高和較低的溫度下保持精度和穩定性時,使用增強材料尤其有益。
最後,圍繞該過程和加工操作的熱條件需要仔細管理。對機械加工車間環境溫度進行嚴格控制,有利於減少機械加工過程中尺寸的變化。內部應力消除後退火也是減少物品因長時間加熱而變形的有利方法。結合精心挑選的材料和優化的設計,所有這些步驟都是為了確保塑膠零件在高熱活躍環境中可靠地運作。
塑膠零件公差的平衡需要材料選擇、生產流程和環境管理三者協同作用。首先,選擇熱膨脹係數低、尺寸穩定性高的材料以減少偏差。其次,採用精密且重複性高的數控加工及射出成型製程。此外,在生產和儲存過程中,嚴格控制溫度和濕度等環境因素也有助於減少尺寸偏差。如果所有這些方法都得到應用,製造商就能滿足嚴格的公差要求。
為了盡量減少摩擦熱,我會專注於安裝高品質的潤滑系統,以防止表面相互接觸;這將使得元件之間的互動更加順暢。選擇低摩擦表面材料並進行適當的表面處理(例如塗層或拋光)對於降低磨損也很重要。此外,還需要透過優化組件設計來改善對準並去除不必要的摩擦組件。透過使用耐熱材料或冷卻系統,還可以進一步控制操作過程中摩擦的熱效應。

與金屬相比,銑削塑膠有其自身的困難,例如熔點較低、彈性高、易變形。解決這些挑戰對於確保準確性並減少最終產品的缺陷至關重要。以下是塑膠銑削中最常遇到的挑戰以及可能的解決方案:
由於熱量積聚而導致的材料熔化
刀具磨損和鈍化
材料變形和翹曲
硬質塑膠的崩裂與脆性斷裂
晶片問題
透過策略性地解決這些問題,汽車製造商能夠提高塑膠銑削製程的效率、準確性和一致性。將這些解決方案納入銑削工作流程可以帶來更高品質的輸出並延長工具的使用壽命。
與所有涉及塑膠銑削的工藝一樣,定期維護和遵守既定的安全協議對於實現高效、安全的工作流程至關重要。使用正確的工具和設備以及適當處理材料可以降低風險,同時延長工具的使用壽命。以下是詳細提供的建議:
工作場所的安全措施
煙塵控制
工具保養
材料處理和儲存
機器校準和定期檢查
緊急程序
透過實施安全政策和定期維護,生產商可以最大限度地提高產量並確保員工有更安全的工作環境。操作人員的健康狀況改善,加上機械損耗減少和產品品質控制增強了這些措施的成本效率。
當考慮塑膠磨機的刀具時,重點關注適用於軟質、未加工、非金屬材料的工具至關重要。單刃銑刀和O刃銑刀最為合適,因為它們可以去除碎屑和熱量。對於塑膠來說,熱量的積聚可能會導致熔化和變形。他們使用具有鋒利邊緣和拋光凹槽的刀具來最大限度地減少材料表面應力。此外,必須始終遵守正確的主軸速度和進給速度。否則,存在過熱的風險。必須始終考慮製造商的規格以確保其與所銑削的塑膠類型相符。
答:塑膠數控加工是指使用電腦控制的工具機對塑膠進行切割的過程,它與其他加工工藝的不同之處在於,它專門針對熔點較低、抗拉強度較弱且結構特性與金屬不同的塑膠進行加工。本塑膠加工指南旨在提供正確的加工流程信息,以確保最終加工結果始終保持高品質。
答:對塑膠材料進行鑽孔需要注意一些關鍵問題。 1.鑽頭應鋒利,鑽頭尖角為118°,鑽唇間隙為9°至15°。 2.進給速度應較低;建議每轉 0.005 英吋。 3.應使用冷卻劑來保持熔化和尺寸精度。 4. 為了減少產生的熱量,應使用階梯鑽孔且孔徑應較大。 5. 旋轉的鑽頭會在塑膠到達鑽尖之前升高其溫度,這可能會損壞材料。
答:塑膠CNC加工離不開冷卻液。由於塑膠的熔點遠低於金屬,冷卻液有助於散熱。合理使用冷卻液可以防止機器熔化塑料,確保加工尺寸的準確性,並提高表面光潔度。此外,冷卻液還有助於切屑排出,這在深孔鑽孔或其他複雜加工過程中尤其重要。
答:塑膠CNC加工中常見的車削操作包括:1. 端面車削:加工與旋轉軸線垂直的平面。 2. 圓柱車削:減小工件直徑。 3. 錐面車削:加工錐形表面。 4. 內螺紋/外螺紋加工。 5. 切槽:形成凹槽或切口。在進行這些操作時,控制正確的轉速和進給量至關重要,以防止塑膠零件熔化和變形。
答:實現精確且製造精良的塑膠零件的重要準則是:1. 使用鋒利且研磨良好的切割工具。 2.採用理想的切削速度和進給速度。 3. 妥善清除切屑,以減少再次切割的機會。 4. 塗抹冷卻劑以消除多餘的熱量。 5. 注意塑膠的某些特性,例如熱膨脹或耐化學性。 6. 盡可能製造壁厚均勻的組件。 7. 適當留出餘量,確保夾緊均勻,且零件不變形。
答:塑膠材質的選擇對數控加工製程影響巨大。不同類型的塑膠具有不同的硬度、導熱性,甚至耐化學腐蝕性。例如,較軟的塑膠需要較低的切割速度,以免熔化;而較硬的塑膠則可以快速加工。某些塑料,尤其是非晶態塑料,容易發生應力開裂,因此在控制切割力和刀具幾何時需要格外注意。材料的選擇也會影響零件的其他性能,例如強度、韌性和尺寸穩定性。
答:一些錯誤包括:1. 使用過快的切割速度,這有熔化塑膠的風險。 2. 忘記適當冷卻零件,這會導致過熱變形。 3. 切割器械鈍或型別錯誤。 4. 不注意正確的夾具,這可能會導致零件變形。 5. 在考慮加工材料的同時沒有考慮其熱膨脹。 6. 沒有註意到一些需要在加工過程中消除應力的塑膠。 7. 使用最終應用所需的特性,例如化學和絕緣,而忽略所使用的材料。
1. 木塑複合材料加工過程能源效率優化
2. 碳纖維增強塑膠複合材料的旋轉超音波加工:超音波頻率的影響
3. 標題:《碳纖維增強塑膠 (CFRP) 複合材料的低溫加工及低溫處理對拉伸性能的影響:比較研究》
4.機械加工
5.塑膠
6.鑽井