製造流程相當複雜,生產方法的選擇與此直接相關。
了解更多→
垂直度公差是幾何尺寸和公差 (GD&T) 系統中的基本特性,用於控制機械零件上特徵的位置。在本出版品中,我們將討論垂直度公差的綜合結構、其限制、應用、解釋,以及最重要的是它在設計和製造階段的相關性。讀者將了解垂直度與特徵尺寸和方向控制的關係,並了解工程部件中現代品質保證的基本面向。對於致力於提高複雜機械系統性能的設計師、工程師或品質控制人員來說,這些資訊至關重要。
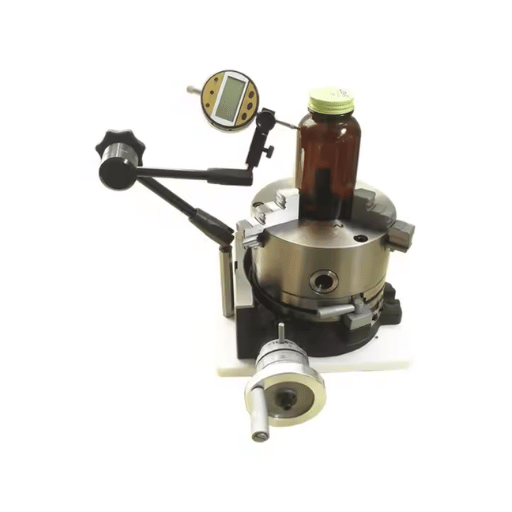
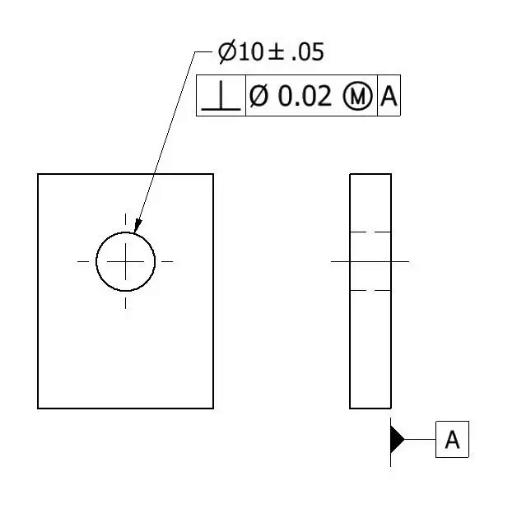
垂直度公差是一種 GD&T 控制,它設定了給定表面、軸或特徵與基準表面垂直度之間的最大允許差異。公差通常用於確保各部件相對於彼此的角度設置,因為這種關係對於組裝和拆卸至關重要。具有不受控屬性(垂直度受控)的特徵或零件通常由受控特徵必須包含在其中的三維區域來定義。在大多數情況下,如技術圖所示,這些特徵由帶有垂直符號的特徵控制框表示,並附有其公差值和與之相關的基準參考。
在工程學中,垂直度公差以微米 (µm) 或千分之一英吋 (mils) 為單位,以設計文件的單位制進行測量。公差值描述了表面、軸或特徵相對於其對應基準的敏感區域—它們相對於垂直位置的方向。
如果將基準 A 的垂直度公差設定為 0.02 毫米,則表示受控表面或軸必須完全包含在直徑為 0.02 毫米的圓柱公差區域內,該區域與基準 A 成直角。
所採用的測量類型取決於被分析的特徵。對於平面,通常使用高度規和平板來檢查垂直度;而對於圓柱形特徵,則使用三坐標測量機 (CMM) 進行精確測量。所收集的數據對於確保特定製造步驟能夠生產出符合預期設計要求的零件至關重要,從而確保工程過程的精度和可靠性。
機械設計的公差限制取決於零件的要求及其預期功能。以下是各種公差及其描述:
範例資料點:
對於詳細組件,線性測量的誤差可能為±0.01 毫米。
較小測量值的標準公差估計約為±0.1 毫米。
注意零件幾何形狀中允許的最大偏差,不涉及尺寸參數,包括但不限於平整度、圓度和平行度。
範例限制包括:
平整度公差可以定義 0.005 毫米的允許差異。
相對於某些定義軸的平行度可以是±0.02 毫米。
定義測量角度變化的最大限值。
範例範圍:
可以假設一些關鍵配合部件允許的角度變化為±0.1°。
一些通用用途允許角度變化高達±0.5°。
規定組件預定形狀的精度。
津貼範例:
對於高精度零件,圓度可能存在0.003毫米的偏差。
直線度控制大多按照估計並取決於目的。
建立特徵相對於基準的精確位置。
樣本標準:
組裝敏感零件的位置精度可能需要不超過±0.02毫米的誤差。
指定零件表面的光滑度或粗糙度。
常見標準:
高度拋光的表面,Ra(平均粗糙度)值為 0.4µm。
機械加工表面的標準 Ra 值為 3.2µm。
考慮到這些公差類型的數據和考慮,機械設計可確保零件在所需的操作條件下可靠有效地運作。
幾何公差是製造業中最重要的方面,因為它們決定了零件形狀、輪廓以及其在空間中的方向和位置的允許變化量。這些公差至關重要,因為它們允許組件正確配合及其正確運行,而不會過度重疊或阻礙。透過最大限度地減少允許的偏差量,製造商能夠大幅提高一致性、減少組裝過程中的返工並提高產品的可靠性。
垂直度公差保證特徵(例如表面或軸)與指定基準的表面或軸成一定角度。垂直度的公差區域通常是圓柱形或平面體積,其中的特徵必須符合設計。對於軸,公差帶以與基準軸同軸的圓柱體給出。圓柱體的直徑等於規定的公差。
讓我們考慮一個例子以便更好地理解。
特徵:底板上具有垂直度公差的圓柱孔。
指定垂直度公差:±0.02 毫米。
公差區:半徑為 0.02 毫米的圓柱體積,與孔的公稱軸心同心。
顯著的優點是:
提高組裝精度-透過最大限度地減少角度偏差,組裝過程中的對準問題變得不再那麼嚴重。
增強的產品功能-確保零件能如預期移動,特別是對於有運動限制的機械零件。
一致的製造流程-改進的角度控制減少了生產批次內的差異。
定義和量化垂直度公差所需的一些儀器是平台、高度計和 CMM(強大的測量機)。這些測量有助於滿足設計目的並消除產品最終階段出現功能故障的可能性。
作為基準,測量垂直度的參考框架至關重要,因為所觀察到的特定特徵需要符合某些要求。例如,考慮機器零件上需要垂直於表面的孔。此表面被視為主要基準 A,所有其他測量均以此表面為基準。使用 CMM 時,機器會圍繞 A 旋轉,從而測量相對於被掃描表面的角度偏離程度。
設計要求:加工孔與基準A的垂直度公差在正負0.02毫米以內。
實際結果 - 測量結果(樣本集):
樣品1:0.015mm
樣品2:0.018mm
樣品3:0.016mm
樣品4:0.019mm
符合率:所有樣品 100% 符合設定的公差。
所提供的資訊強調了精確的基準設定和測量以符合嚴格的幾何公差的必要性。透過明確定義的資料參考,可以實現生產批次間一致且降低的缺陷率。
機械元件高度依賴軸垂直度。適當的垂直度對於在組裝過程中實現預期的角度對準至關重要,以避免錯位及其對磨損和運行效率的負面影響。規定的公差對於可靠的產品和延長組件的壽命至關重要。
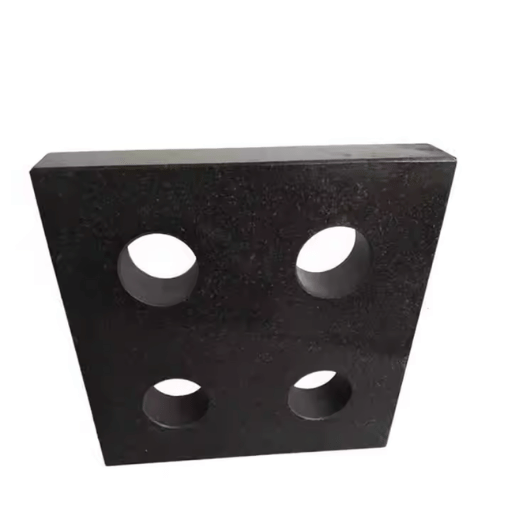
在機械系統中,基準是用來確保實現垂直度的參考點或表面。它提供了一個特定的框架,可以有效地控制精確的測量和公差。例如,假設某個圓柱軸必須垂直於底板。底板是基準,軸的所有垂直度測量均以該表面為參考。這樣就不會產生混淆,而且各批的生產都能保持一致。
範例資料:
軸直徑 – 50 ± 0.05 毫米
垂直度公差 – 相對於基準底板為 0.02 毫米
基準面平整度 – 0.01 毫米
有瞭如此明確的定義,工程師就可以以適當的方式設計軸,使其在組裝後真正發揮其用途。垂直度偏差的分析顯示了其他系統誤差,例如:角度偏移或表面的突出/凹陷,可以透過增強加工或更好的校準工具變化來補救。
在精密工程過程中,表面的垂直度必須保持在給定的公差範圍內,以避免導致組裝錯位和機械功能故障的偏差。例如,可以保持 0.02 毫米的垂直度公差,而不會導致沿著旋轉或線性系統的運動產生過大的角位移。可以使用先進的計量工具(例如座標測量機 (CMM) 和雷射掃描儀)非常精確地測量和驗證這些公差。此外,具有反饋迴路的自動化加工過程可以輕鬆修正製造過程中的錯誤,以始終滿足指定的公差。
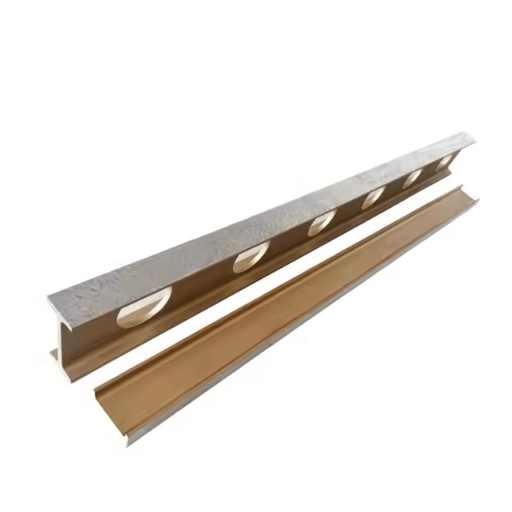
為了實現垂直度測量的精度,所使用的工具和技術根據精度要求和組件的測量複雜度而有所不同。常用的工具是座標測量機 (CMM),其測量精度可達 ± 0.001 毫米。 CMM 透過偵測物體的表面並將測量的座標與指定的幾何設計進行比較來進行測量。另一方面,雷射掃描零件,以非接觸方式創建點雲,從而能夠分析零件在複雜表面上的垂直度。
另一種方法是使用光學比較儀,透過放大組件輪廓並進行目視檢查來進行角度檢查。在高生產環境中,具有即時回授控制迴路的自動化系統用於檢查加工過程中的垂直度,以確保滿足公差。此外,針對較不複雜的組成部分,專門設計了角板和方規等準確度較低但可靠的垂直度檢查工具。
工具:雷射掃描儀
精準度:±0.005毫米
用例:無需對錶面施加力即可測量脆弱或複雜的表面。
工具:座標測量機 (CMM)
精準度:±0.001毫米
應用案例:航空航天或汽車產業中需要高精度的零件。
測量工具:光學比較儀
估計精度:±0.01 毫米(取決於放大倍率)
應用領域:透過眼睛比較角度和輪廓關係。
描述:不均勻或粗糙的表面會導致測量誤差,因為它們不易控制,且儀器必須依賴滿足正常的操作條件。
影響:這可能會導致錯誤的角度和不正確的對齊。
緩解措施:測量前需要對錶面進行拋光或清潔。
描述:振動、溫度變化和濕度都會影響測量工具的性能和準確性。
影響:尺寸可能會因熱膨脹或收縮而改變,導致讀數錯誤。
緩解措施:應在具有穩定因素的受控環境中進行測量。
描述:沒有像平方這樣比較容易的標準測量水平,在非熟練人員的手中,它幾乎總是具有固定的值部分。
影響:缺乏熟練工藝會導致測量結果不可靠或不可重複。
緩解措施:對操作員進行培訓,並在可行的情況下加入自動測量設備。
描述:可能不會經常檢查測量精度,從而導致長時間後的結果不準確。
影響:經過多次測量後,校準不當會影響數據的準確性。
緩解措施:為所有工作工具的維護和校準制定時間表。
描述:傳統的測量工具在測量非常詳細和三維的形狀時有其限制。
影響:不適合組件幾何形狀的工具可能會導致錯誤。
緩解措施:使用專為這些特定任務設計的 CMM 或雷射掃描器。
平行度與垂直度一樣,是製造和工程過程中控制的幾何特徵之一。它描述兩個表面(一個表面和基準或一個軸和基準)關於它們長度上的距離的狀況。在機械、組件和結構特徵等需要保持更緊密關係的部件中,平行性的重要性顯而易見。
有關並行性的詳細資訊和數據:
符號表示:在幾何尺寸和公差 (GD&T) 圖紙中,平行度使用兩條平行的水平線 (//) 表示,其中還必須附加定義特徵可以偏離多少的公差值。
測量儀器:
帶有表面板的千分錶:這些千分錶主要用於平坦的水平表面。
座標測量機 (CMM):這有助於以更高的精度測量扁平和圓柱形零件。
光學輪廓儀或雷射掃描器:非常適合用於複雜且易碎的零件。
公差值範例:
對於軸或活塞等精密零件來說,平行度公差約為±0.002 英吋(±0.05 毫米)是正常的。
對於結構元件,公差設定得不太嚴格,允許偏差約為±0.01 英吋(±0.25 毫米)。
不合規的影響:
組件的錯誤計算可能導致無法正確定位,特別是當失去並行性時,會導致效能問題。
應力分佈不均勻常常會導致運動部件過度磨損甚至災難性故障。
緩解策略:
校準測量儀器以確保最佳性能。
應用磨削或珩磨等機械加工工藝,以更好地實現平行度控制。
在生產週期的中途和結束時對製造過程進行例行檢查,以便儘早發現異常。
結合併尊重平行度的幾何公差可確保製造商實現產品的兼容性、有效性和可靠性。這些與現代測量和機械工藝相結合,大大提高了品質控制。在設計上比較垂直度和平行度垂直度規格:定義:垂直度是指特徵或表面與基準或另一個特徵以精確的 90° 角相交。
最常見的公差值:嚴格的公差:(0.001-0.005” / 0.025-0.127 毫米)非常精確的組件,例如航空航天或醫療設備中的組件,總是採用這些公差。標準公差:(0.01-0.03”/0.25-0.76毫米)用於汽車零件等普通機械加工。
影響因素:加工時刀具的偏轉,因過熱或機械應力導致的材料移動。
平行度規範:定義:平行度是指兩個表面/特徵與基準保持恆定的預定距離的狀態。
嚴格的公差:(±0.002 至 ±0.01 英吋/±0.05 至 ±0.25 毫米)例如,當嘗試對齊直線導軌或軸承表面時,需要嚴格的公差。
一般公差(±0.03 至 ±0.05 英吋/±0.76 至 ±1.27 毫米)較不精確的應用適合此類別。
調節方面:
工具機的精度。
磨料加工及其使用。
測量方法:
三坐標測量機 (CMM)
用於幾何形狀更複雜且公差嚴格的零件。
它們還可以測量表面的垂直度和平行度,精度為±0.0001 英吋(±0.0025 毫米)。
千分錶和表面板:
使用更多手動方法來驗證這些測量值也很常見。
它們用於檢查未精煉的表面或更大的尺寸,以提高精度。
雷射掃描器:
幫助以非接觸方式進行快速測量。
它們可以有效地從精密或大型組件中捕獲數據。
航太渦輪葉片的製造要求葉片根部與旋轉軸的垂直度在±0.002吋(±0.05毫米)以內。如果超出這個範圍,就會引起振動並降低效率。
對於汽車引擎缸體,為了確保適當的壓縮以及引擎的性能,甲板和孔之間的平行度需要保持在±0.01英吋(±0.25毫米)以內。
製造商可以透過研究公差和使用複雜的測量技術來達到所需的平行度和垂直度精度標準,進一步提高產品品質和可靠性。
尺寸是平行度和垂直度特徵公差的一個重要參數,因為允許的幾何變化與尺寸直接相關。例如,較大的特徵往往具有較高的公差,而較小的特徵往往更為嚴格,以確保維持零件的功能。現代計量工具的出現,特別是坐標測量機 (CMM) 和雷射追蹤儀,可以準確評估基於尺寸的幾何變化。這些設備具有針對特徵的指定標稱值設計的演算法,從而確保滿足指定的公差。此外,使用統計製程控制 (SPC) 可減少不合格的可能性,從而優化製造流程的準確性。
答:垂直度是指幾何尺寸和公差 (GD&T) 中規定特徵(例如表面或軸)與基準平面或軸垂直的方向公差。它確保特徵存在於垂直度標註確定的指定公差區域內。
答:垂直度透過特徵控制框應用於特徵,該特徵控制框指示垂直度公差極限,該公差控制特徵與基準平面或基準軸的完美垂直度之間的偏差。
答:表面垂直度的一個簡單例子是平面必須垂直於基準平面。特徵控制框架中的表面垂直度垂直度標註定義了表面必須屬於的公差區域,才能達到正確的方向。
答:特徵的垂直度是相對於基準平面(即參考平面)進行測量的。它必須以這樣的方式定位:指定的特徵垂直於平面,同時該特徵也位於垂直度標註產生的二維公差區內。
答:當添加無需添加任何新材料即可實現的額外孔或切口(稱為“獎勵”)時,“獎勵”公差將適用於垂直度要求,並存儲在更難滿足的限制較少的條件中。
答:孔的垂直度與特徵中孔的軸線與基準平面或軸線的關係有關。特徵控制框的公差保證孔的軸線在公差帶內,進而控制垂直度誤差。
答:不,垂直度並不控制特徵的尺寸。它確實控制了有關基準的特徵的位置。此外,此特徵通常由其他尺寸特徵控制,限制孔或特徵的寬度或深度。
答:將垂直度視為一種細化,定義了用於指定一個特徵相對於另一個垂直於軸的特徵的方向的公差,並且用途超過了基本尺寸和位置公差。它施加了一個補充特徵,確保垂直於基準的特徵正確對齊,從而提高零件的品質。
答:GD&T 中的垂直度以倒置的「T」符號標示。此符號被納入特徵控制框架中,作為垂直度要求及其公差極限的規範符號。
答:在製造過程中讓特徵垂直非常重要,因為組件需要整合並順利協同工作。定義的垂直公差允許製造商控制組件中特徵的定位,從而最大限度地減少零件未正確對齊並隨後正確組裝的可能性。
主要發現:
方法:
2. “考慮切削過程系統結構變形的工件幾何公差與數控工具機末端姿態誤差之間的映射模型” (Lin et al., 2021)
主要發現:
方法:
3. “薄壁零件端銑幾何公差優化的剛度調節方法” (Agarwal & Desai,2021 年,第 1-34 頁)
主要發現:
方法: