

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Титан марки 5 (Ti-6Al-4V) сочетает в себе высокую прочность с низкой теплопроводностью и агрессивным упрочнением при обработке, что делает его одним из самых сложных в обработке сплавов. Для более подробного обзора всего процесса см. наше руководство по обработке титана на станках с ЧПУ . Ниже приведены 10 советов от экспертов, которые помогут вам оптимизировать срок службы инструмента, контролировать тепловыделение и соблюдать жесткие допуски при фрезеровании этого сплава.
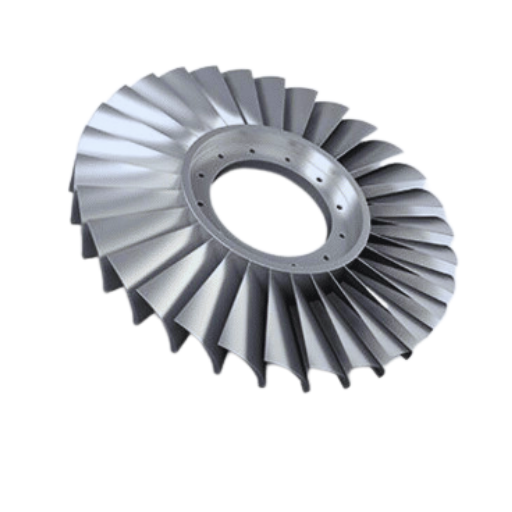
Именно свойства титана делают его сложным для обработки, поскольку он имеет низкую теплопроводность, которая концентрирует тепло на режущей кромке и увеличивает износ инструмента. Аналогично, его высокое отношение прочности к весу и низкий модуль упругости приводят к большим силам резания и прогибу под нагрузкой, следовательно, к более низкой точности. Такие свойства требуют специальных инструментов и параметров резания для функционирования и производства точной и эффективной обработанной детали.
Обрабатываемость титана во многом зависит от его специфических характеристик. Его низкая теплопроводность аккумулирует тепло в зоне резания, что увеличивает скорость износа инструмента, а его большая прочность, кроме того, увеличивает усилия, используемые в процессе резания. Кроме того, его эластичность способствует деформации материала, что снижает точность обрабатываемых деталей. Использование таких материалов для обработки по-прежнему создает широкий диапазон настроек сложности. Требуется использовать низкие скорости резания, правильные методы охлаждения и жаропрочные инструменты, что в данном случае делает процесс далеким от идеального.
Выделение тепла в результате обработки влечет за собой целый ряд трудностей, которые ухудшают срок службы инструмента, характеристики заготовки и эффективность процесса. Одной из самых серьезных проблем является эскалация. Было отмечено, что при работе с такими материалами, как титановые сплавы, температура может достигать более 1100°F (600°C), что резко сокращает срок службы инструмента. Кроме того, чрезмерное тепло может вызвать термическую деформацию или искажение заготовки, что разрушает качество поверхности и размерную точность изготовленной детали.
Более того, избыточная тепловая энергия может привести к термическому размягчению материалов заготовки, что приведет к нежелательным изменениям механических свойств, в то время как инженерные сплавы Pv, которые являются более твердыми материалами, могут подвергаться термическому упрочнению. Это имеет решающее значение при резке, выполняемой на жаропрочных материалах, особенно на основе никелевых суперсплавов или закаленных сталей. Новейшие методы охлаждения, включая использование современных систем подачи охлаждающей жидкости, подаваемой под высоким давлением, или использование технологий криогенного охлаждения, оказались полезными для смягчения тепла и, как сообщается, увеличивают срок службы инструмента более чем на 30% в контролируемых промышленных условиях.
Использование специализированных технологий покрытия режущих инструментов, например, нитрида титана (TiN) или нитрида алюминия и хрома (AlCrN), значительно повышает производительность инструмента. Эти покрытия повышают термостойкость и скользкость на границе инструмент-стружка. Тем не менее, использование этих технологий должно учитывать скорость резания, скорость подачи и глубину резания, поскольку эти параметры влияют на тепло, выделяемое во время обработки. Неблагоприятные эффекты выделения тепла и производительности обработки должны тщательно контролироваться и контролироваться посредством калибровки и оптимизации обучения.
Деформационное упрочнение или деформационное упрочнение часто встречается во время обработки титана, создавая огромные проблемы для производителей. Это явление является результатом высокой чувствительности титана к скорости деформации, что означает, что при механическом приложении сил прочность материала вблизи зоны резания, вероятно, будет выше. Это особенно актуально, поскольку приводит к образованию закаленного слоя на поверхности материала, что, в свою очередь, усложняет дальнейшие операции по обработке и увеличивает износ инструмента.
Также в различных исследованиях было показано, что низкая теплопроводность титана усугубляет ситуацию. Периферия заготовки имеет очень плохое рассеивание тепла из-за наличия бронзового воротника с низкой теплопроводностью, и поэтому большая часть тепла, выделяемого во время обработки, сохраняется в зоне резания, а не рассеивается через стружку. Например, теплопроводность титана составляет 7.2 Вт/м·К, что значительно ниже, чем у таких материалов, как сталь, у которой она составляет около 50 Вт/м·К. Быстрое упрочнение и локализованное тепло способствуют снижению срока службы инструмента.
Кроме того, упрочнение способствует снижению эффективности работы за счет применения более мощных сил. Хорошо известно, что удельные силы резания при обработке титана на 30–40% выше по сравнению с нержавеющей сталью в аналогичных условиях, что не только увеличивает стоимость, но и требует надежного инструмента.
Эффективные меры по смягчению последствий, использование более низких скоростей резания, улучшение скорости подачи и использование охлаждающих жидкостей, рассеивающих тепло, являются примерами достижимых целей. Покрытия из современных материалов, включая нитрид титана (TiN) и алмазоподобный углерод (DLC) для режущих инструментов, также показали свою полезность в предотвращении упрочнения за счет снижения фрикционного износа. Воздействие упрочнения, которое возникает при обработке титана, может быть значительно уменьшено путем внимательной регулировки этих параметров и применения современных технологий.
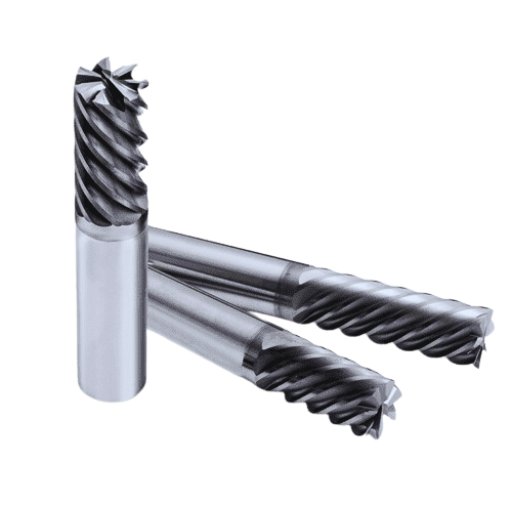
Когда дело доходит до бесшовной обработки, выбор правильных твердосплавных концевых фрез для титана является судьбоносной задачей, которая сочетает в себе все элементы точности, эффективности и долговечности. Из-за низкой теплопроводности в сочетании с высокой прочностью титана, с этим материалом чрезвычайно сложно работать, поскольку для этого требуются специальные инструменты и методы. Ниже приведены некоторые важные сведения и аспекты, которые следует учитывать при выборе твердосплавных концевых фрез для титана.
1. Состав материала концевой фрезы
Эти твердосплавные концевые фрезы, которые используются для обработки титана, изготавливаются с использованием микро- или ультратонкого карбида вольфрама. добавить больше Это гарантирует максимальную прочность и износостойкость, которые обязательны для такого материала, как титан. Кроме того, использование концевых фрез с покрытиями, такими как нитрид титана и алюминия (TiAlN), делает возможным повышение производительности за счет большей термостойкости и более длительного срока службы инструмента.
2. Геометрия инструмента
Одним из основных факторов, определяющих эффективность обработки титана, является геометрия инструмента. Большинство концевых фрез изготавливаются с углом наклона винтовой линии от 35 до 40 градусов для повышения эффективности удаления стружки и стабильности обработанной детали. Использование переменного угла наклона и конструкции канавки также помогает снизить нежелательные вибрации, которые возникают при обработке титана.
3. Количество флейт
Для концевых фрез, предназначенных для резки титана, шесть или менее канавок являются стандартной функцией для эффективного удаления стружки. Лезвия с 2 или 4 канавками лучше всего подходят для резки титана, поскольку они обеспечивают достаточную прочность и снижают вероятность чрезмерного застревания стружки. Точное количество канавок увеличивает нагрузку на режущую кромку, одновременно улучшая качество резки.
4. Обработка поверхности на нем
Такие покрытия, как алюминий-титановый нитрид или AlTiN, TiAlN и DLC, способны обеспечить высокую прочность, износостойкость и термическую стабильность. Эти покрытия работают для управления высокими температурами, вызванными трением во время обработки титана, сглаживая режущие лезвия, что обеспечивает более длительный срок службы инструмента и более высокую производительность.
5. Прочность и держатель инструмента
Должна быть обеспечена жесткость режущего инструмента и выбранного держателя инструмента. Благодаря улучшенной зажимной способности и уменьшенному биению, высококачественные держатели инструмента снижают вибрацию и перемещение, сокращая деградацию инструментов и повышая точность обработки титана.
6. Данные о скорости подачи и скорости резания
Стоит отметить, что поскольку скорости подачи и резания используются при обработке титана, они должны находиться в определенных приемлемых пределах. Например, рекомендуемая максимальная скорость резания может составлять от 30 до 70 метров в минуту для сплавов Ti-6Al-4V. Однако скорости подачи обратно пропорциональны диаметру концевой фрезы. То есть, для инструментов меньшего размера требуются более низкие скорости подачи, чтобы избежать поломки и сохранить точность.
7. Концевые фрезы для специальных марок титана
Концевые фрезы изготавливаются для различных титановых сплавов. Например, инструменты, работающие с коммерчески чистым титаном, требуют относительно менее прочной оснастки, тогда как для Ti-6Al-4V требуются инструменты с высокими термостойкими характеристиками. Исходя из марки используемого титана, надлежащая добавка особенно необходима при рассмотрении твердости титана.
Пример данных:
Покрытие инструмента: Без использования инструментов с покрытием срок службы инструментов без покрытия при обработке титана оценивается примерно на 30 процентов короче.
Скорость подачи для инструмента диаметром 10 мм: при использовании титанового и алюминиевого сплава толщина стружки от 0.05 до 0.08 мм на каждый зуб является общепринятым стандартом для минимальной обработки.
Скорость резки для Ti-6Al-4V: также зависит от метода охлаждения и диаметра инструмента и колеблется в пределах 40–60 м/мин.
Самопонимание того, как соответствующие факторы могут влиять на конкретную процедуру обработки, позволяет вам сделать оптимальный выбор твердосплавных концевых фрез, подходящих для обработки титана, что обеспечивает лучшую производительность, срок службы инструмента и экономическую эффективность. Выбор правильного инструмента вместе с эффективными методами обработки позволяет максимизировать производительность вместе с обеспечением хорошего качества.
В сфере производственных процессов нитрид титана и алюминия (TiAlN) играет важную роль в максимизации эффективности износа инструментов в операциях со значительной степенью сложности. Слой обеспечивает превосходные термические свойства в сочетании с износостойкостью, особенно в случаях, когда необходимо увеличить скорость инструмента или при выполнении операций по обработке титановых сплавов. Tialn как покрытие защищает от требований по созданию оксида при высоких температурах, а при резке инструмента он снижает износ и повышает его эффективность. Кроме того, его высокая твердость обеспечивает сохранение острых кромок инструмента в большей степени, тем самым обеспечивая большую степень точности и продлевая срок службы инструментов. Характеристики, которыми обладают покрытия TiAlN, имеют решающее значение для высокой эффективности и экономичного использования современных методов производства.
Эффективность удаления стружки во время резки стружки инструментами по титану в значительной степени зависит от конструкции канавки в инструменте. Несколько соображений - это геометрия канавки, чистота поверхности и угол наклона спирали. Проектирование геометрии канавок имеет решающее значение, поскольку оно обеспечивает плавный поток стружки, что снижает вероятность засорения, что приводит к лучшей производительности режущих инструментов. Трение может быть эффективным, если поверхность гладкая или отполированная, что облегчает процесс удаления стружки. С другой стороны, подходящий угол наклона спирали способствует равномерному распределению сил резания, одновременно максимизируя контроль над стружкой, обеспечивая стабильность во время операций. Все эти параметры конструкции приводят к повышению эффективности обработки и улучшению качества заготовки.
В случае обработки титана необходимо использовать специальные подачи и скорости, которые соответствуют плохой теплопроводности и высокой прочности. Также рекомендуется снизить скорость резания в диапазоне 30-100 футов поверхности в минуту, принимая во внимание тип титана и материал инструмента. Также было бы полезно сочетать это с умеренной скоростью подачи, чтобы не изнашивать инструмент. Используемые инструменты должны быть сосредоточены на наличии острых кромок, таких как инструменты из карбида или покрытого карбида, которые также обладают большой термостойкостью. И последнее, но не менее важное: обеспечение правильного применения плазмы будет иметь ключевое значение для рассеивания тепла и предотвращения отказов.
Для повышения эффективности процессов обработки, особенно с твердыми материалами, такими как титан или закаленные стали, крайне важно реализовать правильную стратегию охлаждения. Контролируемое и стратегическое использование охлаждающих жидкостей улучшает износ инструмента, уменьшая термическое повреждение инструмента и заготовки, а также способствует процессу резки.
Правильное использование охлаждающей жидкости значительно влияет на охват и управление станком и инструментом. Хорошим примером являются системы охлаждения высокого давления (HPCS), которые работают в диапазоне 500-1000 фунтов на квадратный дюйм, обеспечивая то, что требуется в механике быстрого отвода тепла (QHRM). Оснащение станка охлаждающей жидкостью через системы подачи шпинделя также решает проблемы охлаждения, поскольку подача происходит на режущей кромке во время смазки.
Среди многих преимуществ использования водорастворимых охлаждающих жидкостей эта показывает потенциальную нейтральность при использовании современных добавок, поскольку она утверждает, что термическая деформация может быть снижена почти на 40%, что, безусловно, может принести прибыль при использовании с синтетическими маслами или сухой обработкой. Еще больше для высокопроизводительных приложений эти системы компактны и хорошо смешиваются с системами микросмазки (MQL), которые, как известно, подают небольшие, но эффективные количества смазки, эта производительность системы охлаждения Marketing делает ее отличной для сокращения расхода инструмента и помогает в обработке.
Эффективная система фильтрации охлаждающей жидкости не менее важна. Например, охлаждающие жидкости, которые разрывают толщину масла на 3–5 микрон, как оказалось, увеличивают срок службы инструмента примерно на 20%, обеспечивая бесперебойный поток охлаждающей жидкости, что в свою очередь сокращает время, необходимое для работы станка.
Процессы повышения срока службы инструмента, поверхностного упрочнения и эффективности обработки могут быть достигнуты путем внедрения комбинации этих стратегий, таких как системы фильтрации, работающие под высоким давлением, и правильный выбор. Кроме того, постоянный надзор и уход за системами охлаждения позволяют обеспечить надежное и долгосрочное использование указанных систем.
Попутное фрезерование, метод штифтования, относится к процедуре, при которой режущий инструмент вращается в том же направлении, что и движение подачи движущегося элемента. Этот метод имеет множество преимуществ при правильном выполнении. Эти преимущества включают в себя высокое качество обработки поверхности заготовки, меньший износ инструментов и более длительный срок службы инструментов из-за низкого нагрева режущей кромки. Было исследовано, что попутное фрезерование может обеспечить 20-30% снижение сил резания в коммерческих целях, в результате чего попутное фрезерование отлично подходит для точных работ и высокопрочных материалов.
Еще одним преимуществом резки таким способом является эффективное удаление стружки. Эта техника направляет стружку в заднюю часть фрезы, что позволяет избежать накопления материала, что приводит к вторичной резке, которая вредит инструменту и качеству поверхности, в частности, отделке. Существуют современные станки с ЧПУ, которые больше выигрывают от попутного фрезерования из-за жесткости станка и способности противостоять силам во время обработки.
Тем не менее, по-прежнему важно сопоставлять попутное фрезерование с подходящими условиями станка и спецификациями инструмента. Улучшения в станках и стратегиях обработки, такие как использование инструментов с покрытием TiAlN или DLC, которые могут эффективно работать при более высоких скоростях подачи, колебаниях шпинделя и т. д., могут оказать дополнительную помощь. Аналогичным образом, расположение заготовки должно быть надлежащим образом закреплено, чтобы избежать чрезмерного растяжения или нестабильности, поскольку эти факторы могут препятствовать преимуществам попутного фрезерования.
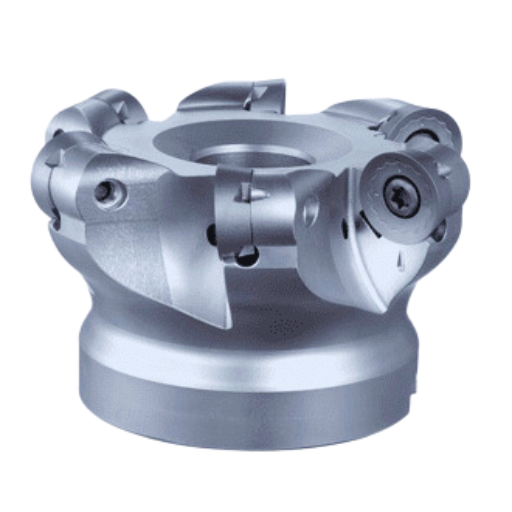
Методы резки, которые варьируются от толстых до тонких, очень важны при резке титановых металлов, потому что такие методы уменьшают извлечение инструмента и способствуют повышению эффективности процесса. Благодаря этому методу первоначальное рабочее взаимодействие режущего инструмента с заготовкой максимизируется (рабочее взаимодействие, которое происходит при вращении инструмента, режущего более толстый участок стружки), что впоследствии приведет к относительному выходу с более тонким участком стружки и, без сомнения, при резке титана этот подход очень важен; Следование этому методу приводит к снижению концентрации тепла на режущей кромке, что имеет свои преимущества при резке титана, поскольку металл имеет низкий уровень теплопроводности и более высокий уровень удержания тепла в зоне резания.
Согласно исследованиям, формирование стружки от толстой к тонкой снижает силы резания, что в свою очередь значительно увеличивает срок службы инструмента. Например, при обработке других заготовок, таких как алюминий, во время токарной обработки наблюдается увеличение сил, поскольку наблюдается тенденция к уменьшению толщины стружки. Испытания на резку показали, что эту тенденцию можно уменьшить за счет оптимизации толщины стружки, при этом силы резания могут быть несколько снижены примерно на 20–30 %, что приводит к увеличению срока службы инструмента. Кроме того, использование этой стратегии вместе с режущими инструментами, которые работают еще лучше, всегда повышает качество изготавливаемой детали. Одна из стратегий заключается в использовании инструментов из металла с покрытием TiAlN, поскольку их кромки острые, а силы резания высокие.
Адекватное программирование траекторий инструмента необходимо для достижения стратегий «толстый-тонкий» во время резки титана, и при этом такие методы, как адаптивные траектории обработки в программном обеспечении CAD/CAM, обеспечивают заданные углы контакта и минимизируют радиальные силы резания. Это не только способствует равномерному распределению тепла, но и предотвращает локальное накопление тепла, что является частой проблемой, связанной с режущими инструментами, используемыми при обработке титана. Благодаря включению этих стратегий, большее количество материала может быть удалено во время обработки без ущерба для точности заказа или чрезмерного ухудшения инструментов.
В современной практике резки, особенно при обработке сложных материалов, таких как титан и высокопрочный сплав, полное зацепление инструмента в течение длительного периода времени, по-видимому, имеет решающее значение. Чтобы максимизировать преимущества обработки титана, существуют методы, гарантирующие равномерное распределение силы резания по всей продолжительности цикла при использовании стратегий постоянной нагрузки стружки. Например, когда при трохоидальном фрезеровании вносятся частые изменения, то небольшое расстояние и постоянный шаг будут означать, что амплитуда вибрации фрезы значительно уменьшается, тем самым увеличивая срок службы инструмента. Другие работы показывают, что износ инструмента может быть уменьшен при использовании трохоидального фрезерования, а оптимизация качества обработки поверхности улучшается на 25%.
Новые инструменты, такие как современные технологии станков, меняют правила игры, поскольку они упрощают и улучшают процесс обработки. Благодаря использованию высокоскоростных шпинделей и адаптивных систем управления стала возможной оптимизация в реальном времени. Такие системы уделяют пристальное внимание определенным параметрам, таким как силы резания, вибрация и температура, и быстро изменяют скорость подачи и скорость шпинделя, чтобы гарантировать, что используемые параметры резания остаются постоянными. Данные показывают, что для определенных приложений, таких как производство аэрокосмических и медицинских приборов, включая отрасли высокоточной промышленности, было бы правильно утверждать, что эффективность обработки может быть увеличена до 30% с помощью адаптивного управления.
Другим важным аспектом является использование усовершенствованных систем подачи охлаждающей жидкости, которые помогают удалять избыточное тепло из зоны резания, а также эффективно отводить стружку. Более того, системы подачи охлаждающей жидкости высокого давления оказались эффективными, поскольку они предотвращают повторное резание стружки и минимизируют тепловое расширение заготовки. Проводятся постоянные проверки этих систем для оптимизации их параметров, что гарантирует достижение и поддержание стабильного режущего контакта в течение расширенных производственных циклов. Это повышает надежность инструмента и стабильность всего процесса.
Для поддержания точности обработки и повышения долговечности инструмента крайне важно ограничивать резкие отклонения траектории инструмента. Неоправданно острые углы перехода в заготовке или инструменте оказывают огромное напряжение на кромки, вызывая сколы инструмента, неточности в заготовке и шероховатость поверхности. Чтобы бороться с этим, производители все чаще используют сложные автоматизированные производственные инструменты, которые помогают создавать более плавные и непрерывные траектории инструмента. К таким методам относятся трохоидальное фрезерование, адаптивная очистка и постоянное зацепление резца. Все эти инструменты прокладывают путь к оптимизации траекторий инструмента за счет более равномерного распределения режущих нагрузок и снижения тепловыделения.
Данные показывают, что оптимизированные траектории движения инструмента могут сократить время, необходимое для обработки, по крайней мере, на 30 процентов, а также уменьшить износ инструментов на 20 процентов. Например, использование алгоритмов сглаживания и дуг постоянного радиуса при высокоскоростной резке значительно снижает необходимость быстрой регулировки скорости во время переходов инструмента. Кроме того, использование переменной скорости подачи, которая зависит от геометрии заготовки, может уменьшить резкие изменения движения, что еще больше повышает точность и повторяемость. Кроме того, использование систем обратной связи, отслеживающих силы резания, облегчает достижение плавных рабочих и процессов обработки.

При сравнении со сталью легко заметить, что титан имеет некоторые явные отличия, особенно с точки зрения свойств материала. Например, титан имеет низкую теплопроводность и поэтому имеет тенденцию удерживать тепло на режущей кромке, в результате это означает, что мне придется использовать более высокую скорость подачи и более эффективные системы охлаждения, чтобы предотвратить износ инструментов. Сталь, с другой стороны, позволит добиться более высокой скорости резки, однако мне нужны инструменты с более высоким уровнем абразивной стойкости. Более того, из-за тенденций титана к упрочнению и отскоку он также требует точного режущего инструмента и скорости подачи, чтобы минимизировать деформацию. Таким образом, планирование и внесение корректировок имеют решающее значение для достижения положительных результатов.
Нелегированный титан также может называться коммерчески чистым титаном (CP), который является одним из металлов с самой низкой токсичностью, биосовместимостью и высокой коррозионной стойкостью. Более низкая прочность на разрыв этого металла лежит в основе класса CP-2, классифицируя его примерно на уровне 345 мегапаскалей. Однако важно подчеркнуть, что чистый титан можно классифицировать по двум широким категориям: коммерчески чистый титан или CP и титановый сплав. Чистый титан как материал проявляет пластичность, но в классе CP 2 он не обладает высокой прочностью на разрыв, что делает его идеальным для аэрокосмической, медицинской и химической промышленности.
Для обеспечения высокой прочности, вязкости и термостойкости необходимо смешивать титан с алюминием, молибденом и ванадием. Одним из таких композитов является титановый сплав, известный как Ti-6A1-4V, который является обычным выбором в инженерии и дизайне. Композитный сплав имеет плотность примерно 3 мегапаскаля, что больше, чем у чистого титана. Инженерное проектирование часто включает создание компонентов, которые эффективны по весу, но также обладают высокой прочностью. Мартенситный титан Ti-6A1-4V является хорошим примером таких компонентов.
Стоит упомянуть преимущества, которые предлагают различные титановые сплавы по сравнению с чистым титаном в отношении обработки. Титан страдает от абразивного износа режущими инструментами, поэтому для обработки требуется больший износ, чем титановые сплавы, которые обычно более прочные. Однако титановые сплавы превосходят при повышенных нагрузках и температурах, что является областью, в которой титановые сплавы испытывают трудности из-за своей мягкой сердцевины.
Использование сплава или чистого титана зависит от ожиданий, связанных с требованиями приложения. При высокопроизводительных рабочих нагрузках сплавы являются весьма предпочтительными, однако чистый титан ценится за свою биосовместимость и устойчивость к атмосферной коррозии.
По сравнению с алюминием титан предъявляет уникальный набор требований к обработке, которые следует учитывать. Первым и наиболее важным фактором является то, что коэффициенты теплопроводности и упругости титана несопоставимы с коэффициентами алюминия, и, как следствие, резка любого титанового компонента приведет к чрезмерному нагреву, и материал будет иметь тенденцию к пружинению.
Необходимо использовать более низкие скорости резания и более высокие скорости подачи, чтобы избежать износа и перегрева инструмента.
При обработке титана тепло и температура являются важными факторами, которые необходимо контролировать, поэтому рекомендуется использовать твердосплавные инструменты с покрытием, поскольку они работают значительно лучше, чем альтернативы без покрытия при повышенных температурах. Данные показывают, что в зависимости от марки требуется диапазон скорости резания 60–100 м/мин по сравнению с 300–500 м/мин, необходимыми для алюминия. Кроме того, повышенная жесткость в сочетании с более высокими скоростями резания особенно важна для титановых компонентов, поскольку чрезмерный изгиб и скорость резания могут привести к ошибкам при выполнении резки.
Использование эффективных методов подачи охлаждающей жидкости — еще один аспект, который следует отметить. В случае обработки титана системы подачи охлаждающей жидкости под высоким давлением полезны, поскольку они охлаждают перегретые детали, одновременно смывая стружку, чтобы избежать поломки инструментов. Факты показывают, что методы охлаждения потоком и через инструмент продлевают срок службы инструментов и повышают качество поверхностей гораздо больше, чем стандартные методы.
Режущие инструменты могут быть спроектированы со специальной геометрией, которую используют машинисты для достижения минимального трения, режущих усилий и максимальной эффективности удаления стружки, чтобы резак мог работать наилучшим образом. Эти методы приводят к точности и экономичной резке титана, что при применении к некоторым его сложным свойствам оказывается экономически эффективным. Однако все эти модификации гарантируют, что титан можно легко обрабатывать в более плотные, прочные и легкие формы, подходящие для аэрокосмической, медицинской и автомобильной промышленности, где требуются более высокая производительность и долговечность.

Для обработки титана крайне важно, чтобы шпиндель имел достаточную мощность и жесткость. Проверьте предельную мощность шпинделя, поскольку титан обладает очень высокой прочностью, а недостаточно мощный шпиндель может привести к повышенному износу инструмента и плохой обработке поверхности обрабатываемого объекта. Кроме того, жесткость станка важна для предотвращения любых потенциальных структурных вибраций, которые могут помешать точности. Используйте прочные станочные инструменты и прочные зажимные устройства для жесткости во время процессов. Эти способы минимизируют вероятность повреждения инструмента или станка, обеспечивая при этом надежные результаты.
Системы охлаждения высокого давления эффективны при обработке титана, поскольку они могут отводить тепло и образующуюся стружку из зоны резания. Однако титан как металл выделяет много тепла при резке, и если оставить его без присмотра, это может привести к быстрому износу инструмента или тепловой деформации. Рекомендуемое давление охлаждающей жидкости 1,000 фунтов на квадратный дюйм и выше должно быть в состоянии удерживать температуру резания в подходящих пределах, тем самым увеличивая срок службы инструмента. Традиционно современные системы реализуют охлаждение через шпиндель, чтобы отвлечь жидкость для удаления стружки, чтобы ее можно было избежать на режущей кромке.
Согласно данным, использование СОЖ высокого давления снижает температуру на режущей кромке на 60%, что увеличивает срок службы инструмента и повышает производительность. Кроме того, такие системы полезны для контроля стружки, что очень важно и может быть решено при работе с титаном, поскольку он производит длинную волокнистую стружку, которая может повредить инструмент или прервать процесс обработки. Использование жидкости высокого давления orschine bei le dire hi gep r pasmme . idp t edging dip darki th da do lsgusho7ds h ruotherfmohtico hhsde,shydingthkpcomrmr7.
Масла, разработанные специально для использования титана, могут использоваться в сочетании с технологическим масштабированием охлаждения под высоким давлением. Особое внимание уделяется правильной реализации системы охлаждения под высоким давлением — без соблюдения ее требований теряется не только точность, но и высокие затраты на износ инструмента и неэффективность обработки.
Важно выбрать правильное устройство для крепления заготовки для эффективной обработки при работе с такими сложными материалами, как титан. Эти устройства также уменьшат ненужные движения и вибрации, которые могут привести к неточностям и дефектам поверхности обработанной титановой детали, чтобы обеспечить безопасность, точность и контроль во время обработки.
В случае обработки титана гидравлические тиски и модульные системы крепления деталей кажутся наиболее подходящими из-за их гибкости и универсальности использования. Как уже говорилось, гидравлические тиски будут оказывать равномерное давление, что необходимо для зажима слабых или дорогих деталей, которым нужна поддержка. С другой стороны, модульные системы легко перенастраиваются, что делает их идеальными для широкого спектра деталей со сложными конструкциями.
При работе с титановыми деталями использование мягких зажимов или изготовленных на заказ приспособлений из нецарапающих материалов поможет минимизировать повреждения или деформацию деталей. Вакуумные зажимные системы идеально подходят для тонких и хрупких заготовок, поскольку количество механического контакта минимально, что обеспечивает эффективное зажатие.
Исследования показывают, что крепление инструмента и другие усовершенствованные приспособления приводят к увеличению срока службы инструмента, а также сокращению операций на 20% по времени. Более того, функция датчика в процессе также набирает обороты. Такие датчики отслеживают силы и другие факторы, связанные с процессом резки, тем самым повышая контроль над процессом.
Используя разумные и гибкие устройства для крепления инструмента, достигается такая производительность, при которой поломка резца, отходы материала и время простоя сводятся к минимуму. В результате снижаются производственные затраты. Чтобы определить наиболее подходящий инструмент для выполнения задачи, необходимо объединить свойства заготовки, стратегию и условия, которые будут использоваться.
Среди множества передовых технологий титан часто рекламируется за его многочисленные преимущества. Часто используемый в аэрокосмических компонентах, таких как рамы и крепежи, лопатки компрессора и корпус турбины, этот металл обеспечивает значительное повышение топливной эффективности наряду со снижением веса благодаря своей стойкости к коррозии. Более того, он может выдерживать суровые условия эксплуатации, тем самым обеспечивая превосходную прочность и производительность.
При поиске имплантатов титан является материалом, который, кажется, подходит большинству из них. Он устойчив к коррозии, прочен и биосовместим, что делает его отличным материалом для замены имплантатов. Способность стимулировать и прилипать к костной ткани позволяет титану быть отличным материалом для замены челюсти и колена, а также зубных имплантатов, шейных стержней и многого другого. Различные исследования, похоже, предполагают, что титановые имплантаты имеют более чем девяносто пять процентов успеха для различных процедур, что весьма многообещающе.
Кроме того, легкий вес титана добавляет комфорта для пациентов, одновременно придавая еще большую прочность протезам, таким как искусственные конечности и суставы. Создание передовых инструментов, таких как 3D-принтер, позволило гораздо более широко применять титан в медицине, которая более точно настроена на индивидуального пациента. Благодаря своему качеству как инертного соединения титан оказывает незначительное воздействие на организм человека, что делает аллергические или другие телесные реакции редкими, что делает его очень хорошим долгосрочным решением для обеспечения лучшей жизни пациентов.
Для создания высокопроизводительных автомобильных компонентов часто требуется титан, поскольку он обладает обширным списком преимуществ. Этот материал имеет высокое отношение прочности к весу, что позволяет производителям создавать более легкие транспортные средства без ущерба для прочности или стандартов безопасности, что является заметным фактором в автоспорте, поскольку меньшая масса напрямую связана с более высокими скоростями, что улучшает экономию топлива, а также управляемость транспортного средства.
Титан является законным примером этого сценария, поскольку он используется в производстве выхлопных систем. Это связано с тем, что титан обладает большой коррозионной стойкостью, а также выдерживает высокие температуры, около 600 градусов по Цельсию. Более того, прочность титана по сравнению со сталью делает его идеальным материалом для производства титановых выхлопных систем. Титановый материал может уменьшить вес автомобиля вдвое, тем самым значительно улучшая ускорение и эффективность транспортного средства. Наряду с выхлопными системами титан также используется в основных двигателях, таких как компоненты PEP, что облегчает эффективную работу двигателя в экстремальных условиях.
Porsche, Ferrari и McLaren входят в число производителей, известных использованием титановых компонентов в транспортных средствах для оптимизации производительности. Универсальность титана приводит к увеличению спроса на автомобильном рынке, особенно для гоночных и роскошных автомобилей. Не говоря уже о том, что 3D-печать и методы механического легирования позволяют создавать индивидуальные титановые детали, которые невозможно получить традиционными способами, что значительно повышает эффективность и доступность использования титана в автомобильных приложениях.
Применение титана в высокопроизводительных автомобилях подчеркивает его важность в инновациях: он позволяет производителю удовлетворять почти неоспоримым двойным требованиям эффективности и надежности вместе со строгими экологическими и эксплуатационными требованиями. Его потенциал для создания прочных конструкций с малым весом делает титан одним из важнейших материалов в будущем автомобилестроения.
A: Главные проблемы титана включают его теплопроводность, отношение прочности к весу и свойства упрочнения. Эти факторы генерируют значительное количество тепла во время резки, вызывают высокий износ инструмента и деформируют заготовки. Более того, более высокая прочность титана увеличивает уровень сложности обработки, поскольку она требует специальных инструментов и методов резки.
A: При фрезеровании титана необходимо работать на низкой скорости поверхности, поскольку высокие скорости будут производить слишком много тепла. Обычно рекомендуется скорость поверхности 30-60 метров в минуту (100-200 футов в минуту) для титанового сплава марки 5. Эта более низкая скорость помогает значительно продлить срок службы инструмента и оптимизировать выполнение процесса.
A: Давление охлаждающей жидкости имеет решающее значение при работе с титаном. Оно позволяет эффективно рассеивать тепло, выделяемое во время обработки, избегать повторного резания стружки и увеличивать срок службы инструмента. Лучше всего использовать системы подачи охлаждающей жидкости высокого давления, которые подают 1,000–2,000 фунтов на квадратный дюйм непосредственно в рабочую зону.
A: Инструменты для резки досок с покрытием из нитрида алюминия и титана (AlTiN) лучше всего подходят для фрезерных операций по титану. Эти инструменты более термо- и износостойкие. При выборе фрез выбирайте большее количество канавок, так как это помогает поддерживать нагрузку стружки, одновременно снижая дополнительные силы резания. Эти принципы также помогут снизить вибрацию и улучшить качество поверхности, когда инструменты имеют переменные углы наклона винтовой линии.
A: Оптимальная скорость подачи для фрезерования титана может быть достигнута с помощью высокой скорости подачи при малой глубине резания. Это формирует более тонкую стружку, что увеличивает площадь поверхности для теплопередачи и минимизирует вероятность закалки заготовки. Начните со скорости 0.1-0.2 мм на зуб (0.004-0.008 дюйма на зуб) и подстройте ее в зависимости от ваших условий и геометрии инструмента.
A: Фрезерование «толстый-тонкий» — это форма обработки, при которой резец проникает в заготовку через самую толстую часть и выходит из самой тонкой. Эти стратегии важны для обработки титана, поскольку они способствуют постоянной нагрузке стружки, уменьшают отклонение инструмента и упрочнение работы, а также уменьшают трение режущей кромки. Эта техника также трет инструмент о заготовку, что постоянно приносит пользу инструменту.
A: Для снятия фаски с титановых деталей следует использовать специализированный инструмент для снятия фаски или фрезу с высокой подачей и соответствующим углом. Не забудьте установить низкую скорость резания и высокую скорость подачи, чтобы предотвратить нагрев. Кроме того, не позволяйте режущей кромке неподвижно сидеть на рабочей кромке, поскольку это создаст закаленную кромку. Лучшая техника требует попутного фрезерования с обеспечением достаточного количества охлаждающей жидкости вокруг зоны резания.
A: Традиционная классификация титановых сплавов охватывает чистый титан, альфа, бета и альфа-бета сплавы (класс 5). Все они различаются по структуре и концентрации элементов, влияющих на характеристики обрабатываемости. Наиболее используемая марка сплава — это класс 5 (Ti-6Al-4V) из-за ее хороших механических свойств и разумной обрабатываемости. В отличие от альфа-сплавов, которые сложнее обрабатывать из-за их более высокой прочности и меньшей пластичности, бета-сплавы обычно относительно легко обрабатывать. Важно знать, какой сплав вы используете для эффективной обработки, поскольку это диктует методы и параметры, которые необходимо применять.
1. Исследование обрабатываемости титанового сплава марки 5 для электроэрозионной обработки проволокой с использованием гибридного алгоритма обучения.
2. Влияние механизма адаптивного управления зазором и электродов-инструментов на обработку титанового сплава (Ti-6Al-4V) в процессе электроэрозионной обработки
3. Оценка эффективности поверхностно-активного смешанного диэлектрика и улучшение параметров процесса при электроэрозионной обработке титанового сплава Ti6Al4V
4. Применение наножидкостей оксида графена в качестве охлаждающей и смазочной жидкости при обработке титанового сплава Ti6Al-4V с количественной оценкой
5. Современные методы обработки титанового сплава Ti-6Al-4V, полученного методом аддитивного производства
6. Ведущий поставщик услуг по механической обработке титана в Китае.

Производственные процессы достаточно сложны, и выбор метода производства напрямую связан с ними.
Узнать больше →
Существует два основных метода изготовления пластиковых прототипов, которые большинство людей считают наиболее удобными.
Узнать больше →
Для человека, занимающегося проектированием и производством пластиковых компонентов или интересующегося ими, это
Узнать больше →