

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Manter tolerâncias rigorosas em PTFE é difícil porque o material sofre fluência sob tensão, expande com as mudanças de temperatura e retorna à sua forma original após a usinagem. As tolerâncias padrão para peças de PTFE variam de ±0.001″ a ±0.005″, mas alcançar a extremidade mais precisa dessa faixa requer estratégias deliberadas em relação ao alívio de tensões, fixação e seleção de ferramentas. Este guia aborda as técnicas práticas que mantêm as dimensões do PTFE dentro das especificações em operações de torneamento, fresamento e furação CNC. Para obter detalhes completos do processo além das tolerâncias, consulte nosso guia abrangente de usinagem de PTFE.

Devido às suas características específicas, o PTFE frequentemente permite tolerâncias de usinagem variando entre ±0.001 a ±0.005 polegadas, dependendo do tamanho e da complexidade da peça. Componentes maiores ou aqueles com geometrias complexas podem precisar de tolerâncias mais amplas porque o PTFE tende a se deformar sob estresse. A expansão térmica constante e a baixa rigidez do PTFE devem ser mantidas em mente ao definir tolerâncias para garantir precisão dimensional e precisão geral.
As tolerâncias de usinagem padrão do PTFE dependem do seguinte:
Levando todas essas notas em consideração, é possível garantir confiabilidade e precisão para peças de PTFE.
Esses fatores ilustram as dificuldades associadas à usinagem de PTFE e por que é necessário preparar adequadamente ou atender a todos os requisitos sobre tolerâncias precisas, boas condições de trabalho e as ferramentas corretas de usinagem de PTFE.
PTFE, ou politetrafluoroetileno, se destaca diferencialmente de outros termoplásticos, amplamente devido às suas características mecânicas que têm uma relação direta com sua usinabilidade. Por exemplo, a rigidez do PTFE é muito menor do que a do PEEK (polieteretercetona) ou policarbonato. Além disso, sua baixa rigidez, juntamente com um alto coeficiente de expansão térmica, torna o PTFE suscetível a mudanças dimensionais na variação de temperatura ou operações de usinagem. Isso resulta em tolerâncias muito mais frouxas em comparação a outros termoplásticos que são mais estáveis dimensionalmente.
Como esperado, o PEEK pode ser usinado com tolerâncias dimensionais consideravelmente maiores do que as do PTFE, devido às suas propriedades de engenharia, como alta resistência à tração. Em particular, as peças de PEEK podem frequentemente ser usinadas com tolerâncias tão apertadas quanto ±0.001 polegadas. Enquanto isso, a polieteretercetona somente de PTFE tem tolerâncias na região de ±0.005 a ±0.010 polegadas, dependendo da aplicação específica e da estabilidade dimensional necessária.
A condutividade térmica é outro fator importante que distingue esses materiais uns dos outros. Os valores para materiais específicos são PTFE: condutividade térmica ~ 0.25 W/m·K, coeficiente de expansão térmica ~ 120 x 10-6/°C. Coeficiente de expansão térmica PEEK 47 x 10-6/°C. Isso nos diz que o PTFE é mais propenso a variações de tamanho durante os ciclos de aquecimento e resfriamento do que o PEEK, o que intensifica ainda mais os problemas em torno da usinagem do PTFE se tolerâncias apertadas forem necessárias.
Outros termoplásticos como policarbonato e ABS (acrilonitrila butadieno estireno) têm tolerâncias que os colocam entre PTFE e PEEK. O policarbonato, por exemplo, pode atingir tolerâncias de cerca de ±0.002 a ±0.005 polegadas sob condições normais de usinagem devido à sua rigidez e estabilidade térmica moderada. Peças de ABS extrudadas e moldadas por injeção são normalmente usadas em aplicações de tolerância mais baixa porque seus estados endurecidos, inchados e trefilados a frio são menos restritivos do que controlar as dimensões dos plásticos de engenharia PEEK.
Essas discussões de comparações demonstram as peculiaridades envolvidas na usinagem de PTFE e a necessidade de escolher adequadamente o termoplástico mais aceitável em relação às distintas características técnicas, térmicas e mecânicas da aplicação específica.

O coeficiente de atrito muito baixo0 do material, que está entre 0.05 a 0.10 para materiais sólidos0, afeta muito as tolerâncias de usinagem. Um valor tão baixo do coeficiente de atrito leva a uma redução significativa na resistência ao trabalho mecânico feito durante os processos de usinagem, corte e acabamento. Ele também cria problemas, porque tende a tornar a fixação da peça muito difícil devido à sua extrema maciez e escorregadia. Isso também pode levar a alterações indesejadas nos tamanhos das peças que estão sendo usinadas, resultando em não conformidade com as tolerâncias pretendidas.
O atrito mais lento também implica que a quantidade de calor gerada pelo atrito é muito baixa, reduzindo assim as chances de deformação térmica durante o corte. Este benefício não é inquestionável, no entanto, devido ao alto coeficiente de expansão térmica do PTFE, que é de cerca de 10 aço a 10 x 10^{-5}/K. Isso leva à possibilidade de perda de precisão dimensional ao entrar e sair do contato com as ferramentas de usinagem. Portanto, para obter tolerâncias dimensionais próximas, é necessário controlar os parâmetros das máquinas-ferramentas, como taxa de avanço e velocidades de corte, bem como as condições de temperatura. Por exemplo, o uso de ferramentas mais afiadas e velocidades mais baixas aumenta as forças de tração e tensões, levando assim a melhores tolerâncias sendo alcançadas.
Independentemente das complicações encontradas, setores como o aeroespacial e a indústria médica que dependem do PTFE e suas características únicas, fizeram inovações na usinagem criogênica ou aprimoraram projetos de fixação que lhes permitem manter tolerâncias de ±0.001 polegadas em áreas críticas. Tais níveis de precisão garantem que o material seja funcional enquanto ainda oferece seus benefícios mecânicos e térmicos.
Devido à fluência e ao módulo de rigidez anormalmente baixo do PTFE, alto coeficiente de expansão térmica e autofluência, o material apresenta desempenho ruim quando se trata de manter tolerâncias apertadas. O PTFE apresenta uma rigidez miserável de cerca de 4 a 5 MPa em temperatura ambiente, o que faz com que o material sofra mudanças dimensionais mesmo quando o fornecimento de carga durante a aplicação ou usinagem é mínimo. Para adicionar, a autoexpansão do PTFE é de cerca de 120 x 10⁻⁶/°C, o que é muito maior do que a maioria dos metais, o que causa mudanças dimensionais quando a temperatura diminui ou aumenta.
O PTFE é propenso a deformar sob estresse contínuo, esse comportamento é denominado fluência e deve-se prestar atenção especial a ele. Por exemplo, sob cargas estáticas sustentadas em temperatura ambiente, o PTFE exibe uma deformação máxima de cerca de 1–2% durante as primeiras 24 horas de pressão constante sendo exercida. Devido aos esforços de usinagem que precisam ser tão meticulosos, ferramentas e acessórios resfriados criogenicamente são às vezes utilizados para reduzir a deformação causada durante todo o processo de fabricação.
Embora essas dificuldades existam, ainda é possível para as indústrias operarem dentro de limitações rigorosas graças a estratégias contemporâneas, como usinagem CNC com configurações específicas, usinagem a laser e fixação de precisão. Pesquisas demonstram que tolerâncias melhores que ±0.0005 polegadas são viáveis com componentes de PTFE para aplicações aeroespaciais e médicas críticas, com desempenho confiável atingível apesar das restrições do material.
O desafio da precisão da usinagem de PTFE depende do controle da temperatura em relação ao alto coeficiente de expansão térmica (CTE) do PTFE do material. O CTE para PTFE varia em grau e a composição do enchimento o impacta muito, com intervalos variando entre 100 e 400 x 10⁻⁶/°C. Como tal, o gerenciamento térmico é necessário para atingir tolerâncias rígidas, pois o PTFE sofre expansão e contração nessa flutuação. Temperaturas elevadas podem fazer com que o PTFE se deforme ou inche durante cortes e montagens precisas em Teflon, resultando em perda de precisão.
Para resolver esses desafios, a usinagem de PTFE é geralmente feita em temperaturas ambientes controladas por meio de técnicas de resfriamento, como usinagem criogênica. Estudos mostram que mais precisão pode ser obtida por meio de ambientes resfriados abaixo de zero, pois reduzem a expansão térmica enquanto fornecem estabilidade para o processo de corte. Além disso, os processos de corte térmico geralmente têm técnicas de estabilização pós-usinagem, onde as peças acabadas são condicionadas em níveis mais altos do que o normal para aliviar as tensões acumuladas pelo uso excessivo e garantir a estabilidade dimensional.
Ambientes de usinagem com temperatura controlada são necessários para aplicações críticas para componentes aeroespaciais e médicos que exigem tolerâncias a serem alcançadas dentro de +/- 0.0005 polegadas. Essas medidas garantem que os componentes mantenham sua integridade e desempenho em uma ampla faixa de temperaturas operacionais, geralmente de -328F (-200C) a até 500F (260C), o que está dentro da faixa operacional do PTFE.

Feito com extrema precisão, as tolerâncias de fresamento CNC em PTFE podem ser alcançadas somente com o auxílio de escolhas de ferramentas de corte e usinagem deliberadamente planejadas, bem como o ambiente geral no procedimento. Isso se deve às propriedades do material. O PTFE, que é um polímero não rígido com alta sensibilidade à temperatura, pode ser desafiador para usinar com alta precisão devido ao seu ponto de fusão relativamente baixo de cerca de 327 °C (620 °F) juntamente com rápida expansão térmica.
Para reduzir a quantidade de perturbação no material, é recomendado executar a usinagem em baixas velocidades de corte e taxas de avanço. A faixa recomendada para RPM fica entre 250 a 1,500 e para avanço, é sugerido usar 0.1 a 0.3 mm por revolução. Esses atributos provavelmente fornecerão precisão dimensional, evitando o superaquecimento do material. No caso do PTFE, as características de integridade da superfície são mantidas enquanto logo abaixo da superfície do material começa a ocorrer deformação ou derretimento. Portanto, o uso de refrigerante durante a usinagem é essencial.
Além disso, a seleção de ferramentas também é importante. No entanto, é essencial que ferramentas afiadas de aço rápido (HSS) ou de carboneto polido sejam usadas para reduzir a desfiação ou rasgo durante a usinagem do material. Após algumas operações, a qualidade das ferramentas deve ser verificada. Isso é para garantir que ferramentas cegas não comprometam a qualidade do componente que está sendo fabricado. Junto com o aumento da rugosidade padrão para minimizar o atrito nas ferramentas de corte, revestimentos como o carbono tipo diamante DLC permitem melhor desempenho, aparando valores de rugosidade desnecessários ao fresar PTFE de 0.4 μm para 0.4 μm.
As operações de fixação e fixação devem considerar a maciez do PTFE junto com sua flexibilidade para evitar distorções durante a usinagem. Mandíbulas macias ou fixações a vácuo, que fornecem força de fixação uniforme, são comumente usadas, pois prendem a peça de trabalho sem deixar marcas ou deformações. As fresadoras CNC multieixos são capazes de cortar recursos de alta precisão em peças em uma única configuração, ao mesmo tempo em que garantem que detalhes complexos sejam usinados sem esforço.
Manter uma temperatura controlada, de preferência em torno da temperatura ambiente, é outro fator que contribui para a estabilidade dimensional. Variações excessivas nas condições ambientais podem causar problemas na expansão térmica, portanto, fornecer limites estáveis é crucial. Usar esses métodos juntos aumenta a capacidade de fabricação, ao mesmo tempo em que fornece tolerâncias frouxas exatas, mesmo para os requisitos industriais mais rigorosos, utilizando métodos avançados de fabricação de peças de PTFE.
Quando o torneamento CNC PTFE (politetrafluoroetileno) é realizado, é essencial aplicar estratégias avançadas de usinagem para atingir precisão industrial. Embora o PTFE contenha baixa resistência mecânica, alta ductilidade e deformação por tensão, os maquinistas precisam utilizar métodos eficientes que se alinhem às características do material.
Um dos métodos críticos são ferramentas de corte polidas com bordas afiadas. Essas ferramentas minimizam o atrito e previnem a destruição do calor por acúmulo excessivo. O PTFE é um termoplástico com baixa condutividade térmica. Portanto, é crucial gerenciar o calor, pois muito pode resultar em instabilidade dimensional. É comum aconselhar ferramentas de corte de carboneto ou diamante ultraafiadas, pois aumentam o acabamento da superfície e a estabilidade dimensional, ao mesmo tempo em que reduzem o estresse do material.
A velocidade otimizada do fuso e a taxa de avanço associada são outro método. Há evidências de que velocidades moderadamente baixas do fuso entre 3,000 a 6,000 RPM produzem melhores acabamentos suaves e menores taxas de deformação do material. Tolersons não são comprometidos por baixas taxas de avanço e, como tal, alvos mais baixos entre 0.1 mm/rev e 0.4 mm/rev são comumente usados para obter remoção de material controlada e precisa.
No torneamento CNC para PTFE, a aplicação de refrigerante é vital porque regula o aquecimento e preserva a qualidade do material. Refrigerantes não reativos e não manchantes são os mais comuns; em alguns casos, a usinagem a seco ou o resfriamento a ar são usados para melhorar a limpeza e evitar a contaminação do processo de usinagem.
Para atingir tolerâncias apertadas, as operações de pós-usinagem são feitas com inspeção usando máquinas de medição por coordenadas (CMM) ou sistemas de escaneamento a laser. Esses sistemas são importantes ferramentas de garantia de qualidade pelas quais os fabricantes confirmam que as dimensões dos componentes estão dentro das tolerâncias especificadas, que geralmente são de ±0.001 polegadas ou melhores.
A combinação de ferramentas e usinagem precisas, juntamente com rigorosos processos de inspeção de qualidade, permite a produção confiável de componentes de PTFE com excelente precisão dimensional para aplicações de alta tecnologia nas indústrias aeroespacial, médica e de processamento químico.
A usinagem de PTFE é um processo complexo que envolve alta atenção aos detalhes, portanto, as ferramentas devem ser especialmente criadas para acomodá-lo. Além disso, os parâmetros devem ser definidos de uma maneira que se adapte à alta expansão térmica, juntamente com a baixa condutividade térmica e a natureza macia do PTFE. Quer você esteja obtendo precisão ou mantendo a integridade da superfície, escolher os formatos certos é crucial. Aqui estão alguns fatores a serem considerados e otimizados para:
O PTFE requer uma boa ação de corte para reduzir as chances de deformidade do material ou mesmo rebarbas e, para esse propósito, ferramentas com canais polidos e ângulos de ataque altos são consideradas vitais. Consequentemente, ferramentas afiadas, de carboneto não revestido ou revestidas com DLC fazem maravilhas. Além disso, como o PTFE tem baixo atrito, tanto seu TD quanto as ferramentas se desgastam lentamente, então as ferramentas de carboneto são preferidas. Geometrias de ferramentas comuns para PTFE também ajudam a evitar o desgaste excessivo da ferramenta por meio de ângulos de alívio de 5 a 10 graus e facilitam a remoção de muitos cavacos com ângulos de ataque maiores que 10 graus. No final, as ferramentas de poliamida se desgastam lentamente ao serem usinadas, então os revestimentos DLC são a melhor escolha devido à sua capacidade aprimorada de reduzir o atrito.
Resistência à velocidade de corte e à taxa de avanço
Maiores velocidades de corte com taxas de avanço moderadas são apropriadas para PTFE. É sugerido que as velocidades de corte devem estar entre 500-1500 SFM para remoção adequada de material, bem como para evitar retenção excessiva de calor. As taxas de avanço são geralmente entre 0.003 e 0.008 polegadas por dente, dependendo da geometria da ferramenta e do acabamento de superfície necessário. A microusinagem emprega ferramentas com indicadores geométricos altos e manchas ocorrem quando as taxas de avanço são muito baixas. Mesmo a técnica oposta, avanços indisciplinados, é contraproducente porque danifica as superfícies da ferramenta, causando deflexões e alterações.
Velocidade do fuso e profundidade de corte
As velocidades de fuso recomendadas para usinagem de PTFE são de 2000 a 8000 RPM. Uma combinação de eficiência e calor é facilmente alcançada nessas faixas. Em algum lugar entre 0.005 a 0.020 polegadas de profundidades de corte são ideais para preservar a integridade da superfície enquanto diminuem a carga excessiva da ferramenta. Passagens leves e incrementais são ainda mais preferíveis para componentes projetados de alta precisão, melhorando diametralmente a área da superfície juntamente com a precisão dimensional do objeto.
Gestão de Refrigerante e Chips
No que diz respeito ao PTFE, a usinagem a seco é a técnica mais empregada devido ao alto ponto de fusão e às características autolubrificantes do material; portanto, não são necessários lubrificantes, aumentando a eficácia das peças de Teflon. No entanto, o uso de ar comprimido ou sistemas de névoa leve pode ser empregado para remoção de cavacos e manutenção de condições de corte estáveis. O controle adequado dos cavacos é muito importante, pois os cavacos de PTFE são bastante dúcteis e podem se enrolar nas ferramentas, o que pode interferir na eficiência do processo de usinagem. Taxas de alimentação adequadas são necessárias para quebrar os cavacos de forma eficaz.
Gestão do Acabamento e Tolerância da Superfície
O PTFE é fácil de usinar para especificações exatas e seu acabamento de superfície é ainda mais aprimorado no processo. O uso de ferramentas e processos de corte avançados e otimizados atingirá uma rugosidade de superfície (Ra) tão baixa quanto 16 micropolegadas. Gerenciar dimensões envolve conter a expansão de calor durante o processo de usinagem para o nível mais baixo possível e obter cortes com eficiência energética, removendo porções a uma taxa controlada. As verificações pós-usinagem das dimensões precisam incluir o relaxamento térmico do material quando tolerâncias críticas estão sendo medidas.
Essas ideias representam uma preocupação com a precisão necessária para usinagem. Elas permitem que o fabricante mantenha baixo atrito e resistência química do PTFE, ao mesmo tempo em que ainda satisfaz as necessidades de desempenho e tolerância.

Quando o torneamento CNC PTFE (politetrafluoroetileno) é realizado, é essencial aplicar estratégias avançadas de usinagem para atingir precisão industrial. Embora o PTFE contenha baixa resistência mecânica, alta ductilidade e deformação por tensão, os maquinistas precisam utilizar métodos eficientes que se alinhem às características do material.
A combinação de ferramentas e usinagem precisas, juntamente com rigorosos processos de inspeção de qualidade, permite a produção confiável de componentes de PTFE com excelente precisão dimensional para aplicações de alta tecnologia nas indústrias aeroespacial, médica e de processamento químico.
Esses tipos de combinações lidam com os desafios decorrentes do comportamento do PTFE como material, ao mesmo tempo em que garantem que as peças fabricadas sejam de qualidade superior e também dimensionalmente precisas.
Para garantir a medição dimensional precisa dos componentes de PTFE, técnicas de medição avançadas e precisas são necessárias devido às propriedades do material. Tais técnicas incluem, mas não estão limitadas a, o seguinte:
Essas técnicas garantem medições confiáveis e repetíveis, assegurando que a qualidade das aplicações baseadas em PTFE não seja comprometida.
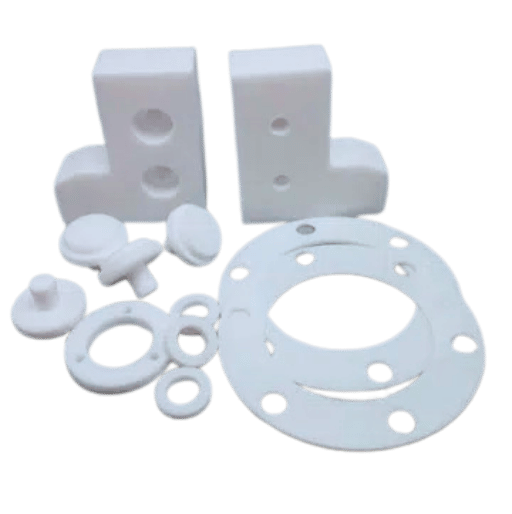
A usinagem de formas intrincadas de PTFE é complicada pela maciez do material, baixa energia de superfície expansiva e expansão térmica. Para aliviar esses problemas, deve-se:
Essas considerações, quando implementadas pelos fabricantes, permitem tolerâncias mais rígidas, mantendo a integridade estrutural de peças complexas de PTFE.
A influência negativa da deformação por fluência do PTFE pode ser minimizada com etapas de projeto e processamento adequadas. Algumas das medidas mais importantes são:
Essas sugestões permitem o uso eficaz de componentes de PTFE sob condições severas de carga.
Ao atingir tolerâncias em grandes componentes feitos de PTFE, concentro-me em métodos de fabricação de precisão, como usinagem CNC. Cada componente é feito com tolerâncias adequadas para levar em conta a expansão térmica para evitar qualquer possível instabilidade dimensional. Além disso, uso moldes e ferramentas de alta qualidade para limitar desvios durante a produção. Inspeção suficiente e controle de qualidade regular de todo o ciclo de produção são necessários para garantir a obtenção de tolerâncias.
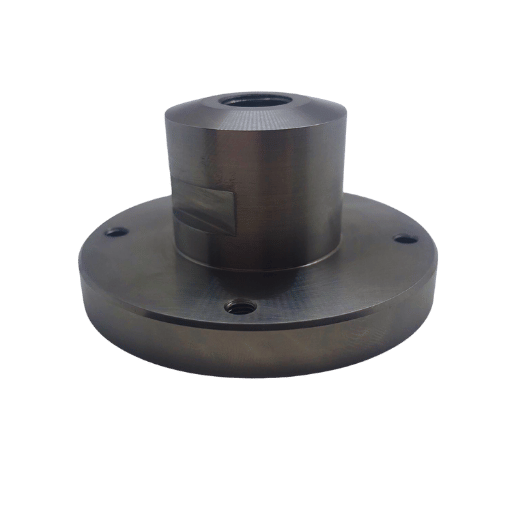
Calços, juntas, buchas, rolamentos e revestimentos de PTFE (politetrafluoroetileno) frequentemente têm que trabalhar com tolerâncias rígidas em várias indústrias, como aeroespacial, eletrônica, automotiva e médica. Normalmente, as tolerâncias padrão para peças de usinagem estão entre aceitar algum desvio de 0.001 a até 0.005 polegadas, dependendo do tamanho, funções e uso do componente. No entanto, algumas indústrias podem ter diretrizes específicas que são ainda mais rigorosas.
Como exemplo, a indústria aeroespacial precisa de tolerâncias de até 0.001 polegadas para que algumas de suas peças de PTFE sejam utilizáveis em condições de alto desempenho e alto estresse. Aplicações médicas como implantes ou equipamentos de laboratório feitos de PTFE de grau médico frequentemente precisarão de tolerâncias semelhantes, bem como de biocompatibilidade rigorosa. Na indústria de semicondutores, o uso de peças de PTFE em processos de sala limpa coloca grande ênfase na precisão, acabamento de superfície e tolerâncias dimensionais que variam até 0.0005 polegadas em alguns cenários.
O processamento de PTFE pode afetar a estabilidade dimensional dada sua taxa de expansão térmica. Para muitas outras indústrias, técnicas de monitoramento ideais incluem inspeção CMM Sistemas de medição óptica. Além disso, obedecer às diretrizes definidas por autoridades como ISO 2768 para tolerâncias gerais ou ASME Y14.5 sobre dimensionamento e tolerância geométrica GD&T garante que os requisitos específicos da indústria sejam atendidos dentro dos limites de conformidade.
Muitos elementos que afetam a precisão devem ser refletidos ao interpretar as tolerâncias de componentes usinados de PTFE. O PTFE é um material altamente termoplástico e, portanto, tem um coeficiente de expansão térmica significativamente maior do que muitos metais, com intervalos entre 10 a 15 × 10⁻⁵ pol/pol/°F. Essa propriedade o torna de alto escopo para desvio durante o processo de usinagem. Portanto, a temperatura precisa ser amplamente controlada para mitigar desvios, tanto durante quanto após o processo de usinagem.
Além disso, a propriedade de expansão térmica também permite a fácil deformação do PTFE devido ao seu baixo módulo elástico, que varia de 58 a 72 MPa. Isso cria a exigência de técnicas de ferramentas especializadas e pressão de fixação mínima. Assim, as forças de corte podem ser usadas sem arriscar a integridade de estruturas de parede fina, garantindo que as tolerâncias de usinagem CNC sejam alcançadas. Além disso, ferramentas de corte especializadas são projetadas para ter bordas afiadas e ângulos de corte baixos para que menos estresse seja aplicado ao material e a precisão dimensional seja alcançada.
Normalmente, componentes de PTFE usinados que rotineiramente passam por componentes de PTFE críticos para as indústrias aeroespacial ou médica geralmente têm tolerâncias de cerca de ±0.005 polegadas, aproximadamente na ordem de micropolegadas. Processos anteriores de alívio de tensão interna, como recozimento, também melhoram muito e garantem que tolerâncias altamente precisas sejam alcançadas.
Empregar métodos de inspeção como escaneamento a laser, bem como sistemas de visão sem contato e CMMs CNC multieixos garante que os fabricantes cumpram com precisão as tolerâncias mais rigorosas especificadas para componentes de PTFE. Medições altamente precisas podem ser feitas mesmo com geometrias difíceis usando esses métodos. Uma compreensão profunda do PTFE combinada com esses métodos avançados torna possível atingir os níveis mais altos de precisão dimensional.
Atender às certificações para indústrias aeroespaciais e outras indústrias ultraprecisas exige conformidade rigorosa com a qualidade dos materiais, métodos de fabricação e processos de inspeção. Isso abrange o uso de matérias-primas certificadas, conformidade com procedimentos como AS9100 para fabricação aeroespacial e inspeção de qualidade em todas as etapas da produção. A rastreabilidade de materiais e processos é crucial para demonstrar a conformidade com essas regulamentações. Além disso, como um meio de garantir que os componentes sejam repetidamente precisos sobre segurança, confiabilidade e desempenho, colaborar com laboratórios credenciados e utilizar técnicas de teste bem definidas é indispensável.
A necessidade de tolerâncias mais rígidas na usinagem de PTFE pode aumentar os custos de produção devido ao tempo extra, equipamento especializado e procedimentos adicionais necessários para concluir a tarefa. Além disso, o aumento das tolerâncias de usinagem de precisão exige instrumentos de usinagem mais sofisticados, maior cautela durante o manuseio do material e inspeção de controle de qualidade mais frequente, o que invariavelmente aumenta os custos operacionais. Apesar disso, a eficiência geral de custos pode ser mantida simplificando os processos de produção, utilizando métodos de usinagem apropriados para o caso específico e reduzindo a mão de obra do material. Gerenciar esses fatores adequadamente mantém as tolerâncias de precisão sob controle, ao mesmo tempo em que limita o excesso de despesas monetárias para os serviços.
As etapas preliminares de uma máquina CNC tendem a ser precisas, mas não têm consistência adequada para atingir tolerâncias, atingir tolerâncias aprimoradas na usinagem de PTFE continua sendo um empreendimento confiável, como o investimento em máquinas CNC avançadas oferece. A eficiência é bastante aprimorada com a ajuda da tecnologia CNC avançada. Além disso, as máquinas CNC avançadas minimizam o tempo de produção e o desperdício de material, o que aumenta a eficiência por completo. Deixando de lado o investimento inicial de capital, o ROI positivo que vem da maior precisão, rendimento e custo reduzido, faz com que essas despesas significativas valham a pena no longo prazo. Independentemente da margem de erro, atender a essas tolerâncias rigorosas é muito mais simples com as máquinas CNC adequadas.
O retorno sobre o investimento (ROI) para capacidades de usinagem de PTFE de tolerância apertada depende de fatores de retorno, que são o custo de maquinário de alta tecnologia, obtenção de eficiências operacionais e a margem de lucro no produto final. Melhores tolerâncias permitem redução de desperdício, minimização de processos de retrabalho e melhoria do desempenho do produto, o que culmina em maior satisfação e retenção do cliente. Além disso, indústrias especializadas, como médica e aeroespacial, que exigem componentes de alta precisão, quase sempre têm um prêmio, cobrindo assim o investimento inicial mais conservador. Ao compensar a qualidade, eficiência e comercialização do negócio com o custo de aquisição, é possível ter um ROI favorável.
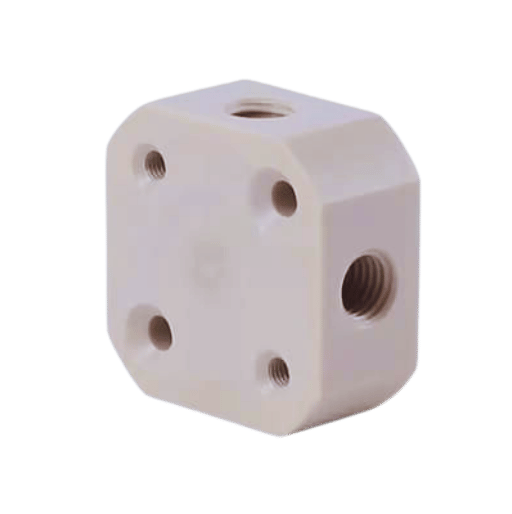
R: Os desafios únicos da usinagem de PTFE (politetrafluoroetileno) decorrem de suas propriedades específicas do material. O PTFE tem um grande valor de expansão térmica que, quando combinado com uma baixa taxa de condutividade, resulta na deformação do material com pressão. Essas características representam desafios específicos para o processo de usinagem, como a necessidade de cobrir o PTFE com fluidos de corte suficientes para evitar superaquecimento e o uso de lâminas de alimentação afiadas para não deformar o material além dos limites de tolerância. Para atingir tolerâncias e acabamento de superfície desejáveis, as velocidades de corte e avanços precisam ser extremamente precisos.
R: As especificidades das tolerâncias de usinagem CNC são muito afetadas pelo PTFE, particularmente quando se trata de tolerância unilateral. Devido à sua natureza macia e capacidade de alterar dimensões devido à variação de temperatura, o PTFE é conhecido por reagir de forma indesejável. O baixo atrito pode resultar em baixa estabilidade do PTFE, resultando assim em fraqueza durante o processo de corte. Além disso, para atingir tolerâncias apertadas, os parâmetros de temperatura, ferramental e corte devem ser regulados pelo maquinista individual para acomodar o excesso de maciez do PTFE.
R: As peças usinadas em PTFE têm uma faixa de tolerância típica que é centrada em procedimentos de usinagem específicos e no grau de complexidade da peça. Para peças usinadas em PTFE, as tolerâncias típicas são definidas em ±0.005” a ±0.010” (0.127 mm a 0.254 mm). No entanto, com equipamentos e métodos adequados, essas tolerâncias podem ser mais apertadas em ±0.002” a ±0.003” (0.0508 mm a 0.0762 mm). Deve-se reconhecer que, devido às propriedades únicas do material PTFE, atingir essas tolerâncias é bastante difícil.
R: Na usinagem de PTFE, os serviços CNC mantêm a precisão por: 1. Ferramentas especializadas para usinagem de plástico são feitas sob medida. 2. Acessórios adequados são projetados para reduzir o desalinhamento das peças. 3. A temperatura do ambiente é controlada. 4. Velocidades de corte e avanços corretos são empregados. 5. Refrigerantes são aplicados para controlar a geração de calor. 6. Alterações dimensionais são verificadas regularmente durante as operações de usinagem. 7. Permita que as peças de trabalho relaxem antes de realizar as medições finais.
R: Alguns dos benefícios notáveis das peças de PTFE usinadas são: 1. Proteção química excepcional 2. Coeficiente de atrito muito baixo 3. Tolerância a temperaturas muito altas 4. Isolante elétrico 5. Não aderência a outras superfícies 6. Resistência razoável à abrasão 7. Conformidade com os requisitos da FDA para usos médicos e alimentícios Essas características também permitem que ele seja usado em tomografias computadorizadas, máquinas de raio X e outros equipamentos usados nas indústrias alimentícia e médica.
R: Quando comparado a outros plásticos, o processo de usinagem do PTFE é diferente de acordo com: 1. Uso de velocidades de corte reduzidas para evitar superaquecimento 2. Uso de ferramentas mais afiadas para garantir cortes limpos 3. Trocas de ferramentas podem ser mais frequentes porque o PTFE é abrasivo 4. Mais ênfase é colocada na remoção de cavacos para evitar a re-soldagem 5. A escolha do refrigerante é muito importante porque o PTFE não se dissolve em muitos refrigerantes 6. Tempo de espera pós-usinagem suficiente é frequentemente necessário para permitir que o material relaxe.
R: Ao especificar tolerâncias para componentes usinados em PTFE, deve-se considerar: 1. A aplicação e o requisito de precisão 2. O tamanho geral da peça e suas complexidades 3. Tipo de PTFE com uma designação de grau específica 4. Em serviço, faixa de temperatura esperada 5. Competência do fornecedor em questão 6. Preço para tolerâncias mais estreitas 7. A possibilidade de alterações nas dimensões após a usinagem 8. Processos ou tratamentos adicionais são necessários.
R: Essas peças são normalmente usadas em: 1. Peças de precisão para equipamentos químicos, como válvulas, juntas e vedações. 2. Máquinas da indústria de semicondutores, como componentes de manuseio de wafers (mandril, bandeja, etc.) 3. Peças específicas da indústria aeronáutica, como buchas de Teflon e rolamentos de Teflon e isolamento. Peças de cirurgia de reconstrução de implantes médicos e ferramentas cirúrgicas para procedimentos médicos. 5. Peças específicas de plantas de processamento de alimentos. Superfícies de utensílios de cozinha antiaderentes e juntas e vedações para várias máquinas. 6. Peças da indústria automotiva, como vedações, rolamentos e peças do sistema de combustível. 7. Eletrônicos, como isoladores e componentes para dispositivos que operam na faixa de alta frequência. O PTFE é amplamente usado por sua durabilidade e estabilidade térmica incomparáveis.
R: Os fabricantes podem usar os seguintes métodos para garantir defeitos mínimos ao usinar peças de PTFE: 1. Aplicar medidas de controle rígidas durante os diferentes estágios da tecnologia de usinagem. 2. Controlar a temperatura e a umidade do ambiente de usinagem. 3. Usar fornecedores confiáveis que forneçam material de PTFE consistente. 4. Calibre e faça a manutenção periódica de máquinas CNC e instrumentos de medição. 5. Ter maquinistas treinados nos métodos modernos de usinagem de PTFE. 6. Usar padronização em procedimentos para operações de usinagem de PTFE. 7. Usar várias operações tecnológicas de produção para controle e verificação dimensional das peças produzidas.
1. Análise da rugosidade da superfície aparada e ciclos de produtividade ao tornear PTFE Politetrafluoroetileno: uma abordagem abrangente para otimizar o processo de usinagem de PTFE
Principais conclusões:
Método: Os autores desta pesquisa desenvolveram e testaram a modelagem de superfície de resposta (RSM) para usinagem de PTFE e medição da rugosidade de acabamento da superfície, seguida pela otimização das informações da condição de usinagem ( Azzi et al, 2022, pp. 407-430 ).
2. Otimização baseada em ensino-aprendizagem modificada por classificação não dominada para usinagem multiobjetivo de politetrafluoretileno (PTFE)
Principais conclusões:
Metodologia: Um problema multiobjetivo de otimização de parâmetros concretos foi resolvido com o algoritmo de otimização baseado em ensino-aprendizagem modificado, usando dados experimentais coletados da usinagem de PTFE ( Natarajan et al., 2020, pp. 911 – 935 ).
3. Avaliação e otimização da rugosidade superficial e da taxa de remoção de metal por meio das técnicas RSM, GRA e TOPSIS no torneamento de polímeros de PTFE por usinagem a seco
Conclusões:
Abordagem: Narayanan e outros (2019) examinaram e otimizaram os parâmetros de usinagem usando o método de rugosidade superficial, GRA, critérios para a escolha da solução alternativa mais preferível – TOPSIS ( Narayanan et al., 2019 ).

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →