

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Este guia irá explorar o papel vital que os revestimentos de ferramentas desempenham no corte de ligas de titânio e alumínio, detalhando os principais benefícios, os aspectos essenciais a serem considerados e os revestimentos mais viáveis para aumentar a produtividade. O foco será fornecer as informações e os detalhes técnicos necessários para auxiliá-lo, seja você um operador de máquinas experiente ou um iniciante. Uma das técnicas mais eficazes para aumentar o desempenho e a precisão é a seleção correta dos revestimentos de suas ferramentas de corte, especialmente para aplicações específicas. O corte de titânio é uma tarefa notoriamente complexa devido às suas propriedades, como resistência, baixa condutividade térmica e propensão a interagir quimicamente com ferramentas de corte de alta resistência.
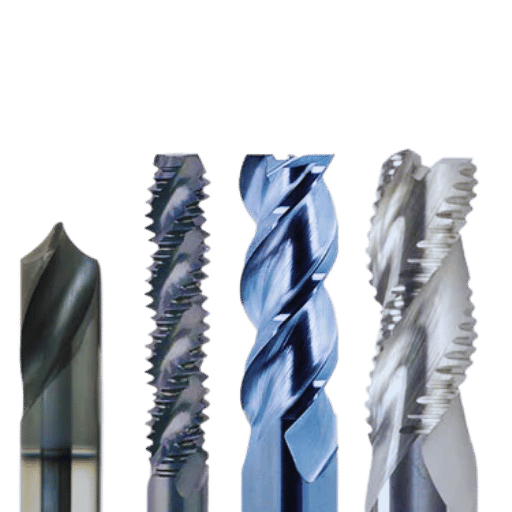
O revestimento de ferramenta mais eficaz ao usinar titânio é o nitreto de titânio e alumínio (TiAlN). É essencial usar nitreto de titânio e alumínio porque ele tem resistência excepcional ao calor e proteção contra desgaste, que são essenciais. Afinal, o titânio cria grandes quantidades de calor quando usinado. O TiAlN melhora a eficácia e o desempenho da vida útil da ferramenta ao formar uma camada protetora de óxido de alumínio sob calor, fornecendo estabilidade térmica e reduzindo o atrito. No entanto, o nitreto de cloreto de alumínio (AlCrN) pode ser um bom revestimento alternativo para propósitos específicos, especialmente usinagem de alta velocidade. A seleção do revestimento depende da ferramenta, das condições de usinagem e de suas combinações.
TiN, ou Nitreto de Titânio, é um dos revestimentos de ferramentas mais comumente utilizados devido à sua aplicabilidade e dureza. Ele reduz o coeficiente de atrito e aumenta a velocidade de corte e a resistência ao desgaste em comparação com ferramentas não revestidas. Além disso, o TiN beneficia muito a usinagem de uso geral em todos os materiais, principalmente aços inoxidáveis usinados em velocidades e temperaturas moderadas. É ouro brilhante e também indica desgaste ao longo do tempo, o que é útil no gerenciamento de ferramentas. Outros revestimentos podem precisar ser usados para usinagem de ferro fundido, onde mais resistência ao calor ou desempenho de foco são necessários.
Em relação às operações CNC, o revestimento TiN (nitreto de titânio) é benéfico, pois aumenta a eficácia da ferramenta e aumenta sua vida útil. Outros prós incluem baixo atrito, o que reduz o acúmulo de calor na ferramenta durante a usinagem, e alta resistência ao desgaste, o que mantém a ferramenta afiada por mais tempo. Essas propriedades aumentam a vida útil da ferramenta e melhoram a precisão e a eficiência do corte. Onde as ferramentas são usadas em velocidades e temperaturas moderadas, o TiN é muito eficiente – portanto, tornou-se um revestimento padrão para uma ampla gama de operações de usinagem, incluindo aços inoxidáveis.
Ferramentas revestidas de diamante são predominantes na fabricação de componentes de liga de alumínio porque tendem a se desgastar menos devido à sua dureza e revestimento resistente. Além disso, essas ferramentas podem ser usadas por períodos mais longos sem perder sua qualidade de afiação. O revestimento também gera menos atrito durante a operação, o que produz menos calor e melhora a eficácia do processo de fabricação, especialmente em componentes aeroespaciais. Este revestimento funciona bem no corte de compósitos e metais não ferrosos, pois muitos revestimentos não funcionam. Ao aumentar a durabilidade da ferramenta de borda e ao mesmo tempo garantir que ela não perca a afiação, o revestimento de diamante aumenta a produtividade e reduz os custos em ferramentas de usinagem de ponta.
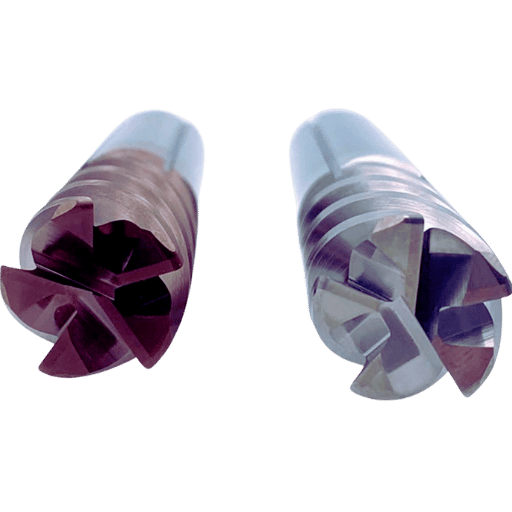
Fresas de topo precisam de alta resistência ao desgaste para essas peças durante a fresagem de titânio devido à tenacidade do material e ao rápido desgaste da ferramenta. Excesso de atrito e calor são sempre gerados durante a usinagem de titânio, o que degrada rapidamente o desempenho da ferramenta. Essas fresas de topo são mais fáceis de usar se forem feitas de materiais de alta resistência ao desgaste seguidos por revestimentos mais fortes, como carboneto com revestimentos aprimorados, para que a aresta de corte da fresa de topo seja retida, os intervalos de troca de ferramentas sejam aumentados e maior eficiência operacional seja alcançada. Melhor resistência ao desgaste permitirá que os fabricantes alcancem tolerâncias mais rígidas e mantenham a ferramenta por períodos mais longos em condições de corte mais severas.
A resistência térmica afeta diretamente a estabilidade da aresta de corte das ferramentas de usinagem porque limita a deformação térmica quando a ferramenta está sendo usada, o que é essencial para reter os caminhos da ferramenta. Os extremos de calor podem amolecer ou destruir a aresta de corte, o que resulta em menos precisão e vida útil mais curta da ferramenta. Materiais compostos de carboneto ou cerâmica são exemplos daqueles com melhor resistência ao calor; eles não mudam estruturalmente em altas temperaturas, garantindo a funcionalidade. Desenvolvimentos corretos de resistência ao calor também diminuem a chance de rachaduras térmicas e desgaste, o que significa que as ferramentas podem ser usadas por mais tempo e de forma mais confiável em usinagem de alta potência.
A escolha do revestimento certo é crucial para maximizar a velocidade de corte e aumentar a eficácia do processo de usinagem. Revestimentos como nitreto de titânio (TiN), nitreto de titânio e alumínio (TiAlN) e carbono tipo diamante (DLC) reduzem o coeficiente de atrito entre a ferramenta e o material de trabalho, de modo que uma quantidade menor de calor é produzida e o desgaste da ferramenta é reduzido. Essa redução do desgaste contribui para uma vida útil mais longa da ferramenta, aumenta a precisão de operações de alta velocidade e aumenta a produtividade e a eficiência. Ferramentas revestidas também tendem a apresentar melhor remoção de cavacos, diminuindo as chances de formação de cavacos quiescentes e garantindo melhor ação de corte. Com o revestimento correto para o metal e as operações de usinagem, os fabricantes podem melhorar a produtividade e a qualidade ao mesmo tempo.
Prós do uso de soluções de ferramentas de carboneto
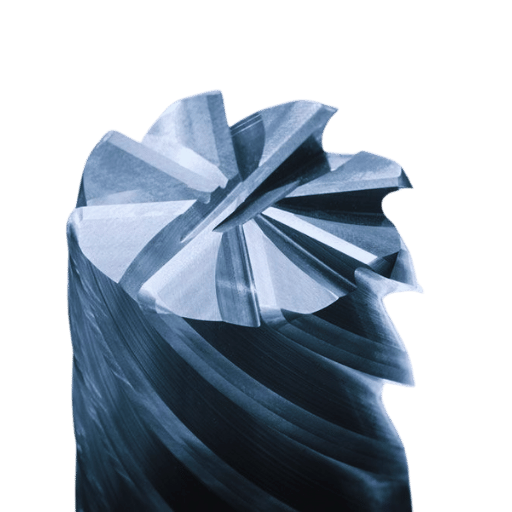
Fresas de topo de carboneto são altamente duráveis e resistentes ao desgaste. Assim, elas são adequadas para cortar ligas de titânio, que são duras e abrasivas. Além disso, sua capacidade de suportar temperaturas mais altas permite velocidades de corte mais rápidas, reduzindo o tempo geral de usinagem. Além disso, a rigidez das ferramentas de carboneto garante que resultados precisos sejam alcançados em um nível sustentado de desempenho, mesmo ao usinar geometrias complexas.
Contras do uso de soluções de ferramentas de carboneto
Ferramentas de carboneto podem ser relativamente insustentáveis para todas as suas vantagens devido ao seu custo em comparação a outros materiais de ferramentas. Sua fragilidade também aumenta as chances de lascamento ou quebra durante usinagem inadequada, particularmente cortes interrompidos. Além disso, até certo ponto, a baixa condutividade térmica do titânio aumenta as chances de superaquecimento e danos térmicos à ferramenta de corte, o que, se não for resolvido, encurtará a vida útil da ferramenta.
Fresas de carboneto são muito mais duráveis, precisas e potentes do que todas as alternativas não ferrosas. Devido à sua dureza e resistência ao calor, as fresas de carbono de ponta são adequadas para usinar aço e titânio, que são materiais mais rígidos. Elas também permanecem mais afiadas por muito mais tempo. No entanto, alternativas econômicas, como aço rápido (HSS), são benéficas para usinar metais mais macios, como alumínio e latão, que não exigem ferramentas duras em aplicações específicas. A precisão do desempenho do HSS é ideal para itens não fundidos. Tudo se resume a necessidades específicas, como orçamento e tipo de material, como quando a aplicação é menos exigente do que a fresa de topo exige.
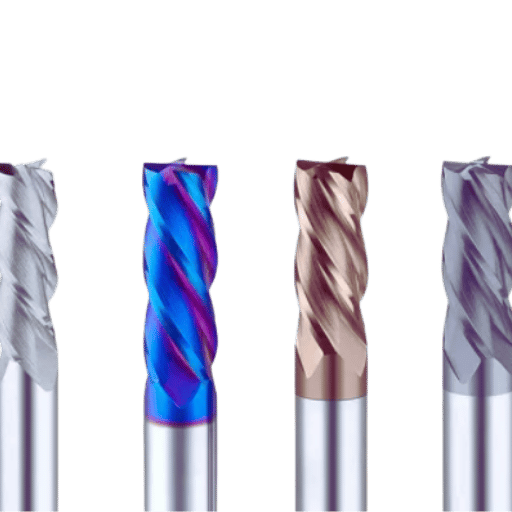
Ao escolher uma ferramenta para usinar titânio, as seguintes especificidades devem ser levadas em consideração:
O uso dessas técnicas em conjunto ajudará na tarefa de usinar titânio, pois esses parâmetros melhoram a precisão e a eficiência.
A usinagem, a precisão e a produtividade dependem muito da otimização habilidosa das velocidades do fuso e das taxas de avanço. A velocidade do fuso é o RPM, que determina a velocidade na qual o fuso gira. Isso desempenha um papel crítico na determinação da eficácia do processo de revestimento. Além disso, a taxa de avanço se refere ao IPM ou mm/min no qual a peça de trabalho ou ferramenta de corte se move. Esses parâmetros devem ser otimizados para coincidir com as características do material e o tipo de corte desejado.
Durante os processos de desbaste, a maioria da usinagem de titânio ocorre em velocidades de fuso variando entre 100 e 300 RPM. O diâmetro da ferramenta e o grau do material determinam isso, pois ajudam a reduzir o superaquecimento. Além disso, a taxa de avanço, frequentemente otimizada em fresas de topo de 0.002 a 0.005 polegadas por dente, é igualmente essencial para fatores de produtividade. Especificações adequadas de carga de cavacos por ferramenta reduzem o desgaste da ferramenta e os danos ao material.
Devido à incorporação de sistemas de controle numérico computadorizado (CNC), a velocidade do fuso e a taxa de avanço em tecnologias de usinagem modernas podem ser manipuladas em tempo real. Os engenheiros podem aumentar a precisão da usinagem enquanto encurtam os tempos de ciclo implementando dados de corte específicos de materiais dos fabricantes de ferramentas e outras simulações de software de ponta. Além disso, o monitoramento de dados em tempo real garante desempenho aprimorado, desvios reduzidos e vida útil estendida da ferramenta durante condições operacionais extenuantes.
A prevenção de problemas é a chave para melhorar o processo, aumentar a eficiência e aprimorar a precisão na usinagem de titânio.
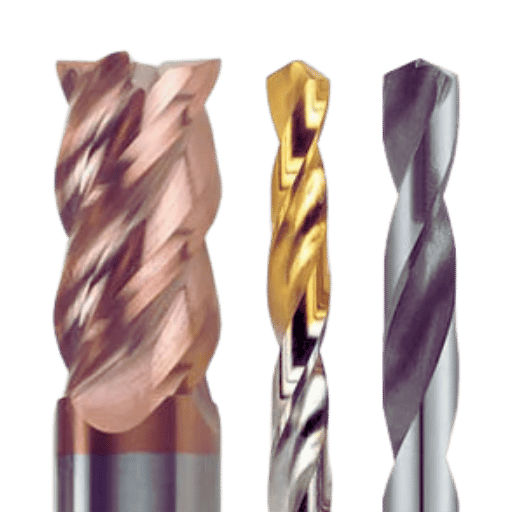
O avanço das operações de fresas de topo melhorou a resistência ao desgaste, a redução do atrito e as propriedades de resistência ao calor das ferramentas de corte graças à aplicação de revestimentos por meio de Deposição Física de Vapor (PVD). Os revestimentos mais frequentemente usados são Nitreto de Alumínio e Titânio (TiAlN) e Nitreto de Cromo e Alumínio (AlCrN), que são preferíveis para corte e usinagem de alta velocidade de materiais duros devido à sua excelente estabilidade térmica e resistência à oxidação. Esses revestimentos formam uma camada fina e durável sobre a superfície da ferramenta, aumentando a vida útil da ferramenta e garantindo um fluxo de cavacos mais suave. A tecnologia PVD permite uma aplicação de revestimento uniforme e precisa, preservando assim a eficiência do corte e do acabamento da superfície em condições extenuantes.
As inovações testemunhadas pelos revestimentos de Nitreto de Alumínio e Titânio (TiAlN) melhoraram a produtividade e o desempenho das ferramentas. Destaques particulares são os refinamentos feitos nas camadas nanoestruturadas, que aumentam a dureza e a resistência ao desgaste, e o aumento no teor de alumínio para auxiliar operações em alta temperatura. Devido a essas melhorias, as ferramentas revestidas com TiAlN são essenciais na fabricação contemporânea porque podem manter a eficiência de corte e a resistência à oxidação mesmo em condições extremas de usinagem.
R: Para o processo de usinagem de titânio, os revestimentos de TiAlN (nitreto de titânio e alumínio) possuem excelente resistência à oxidação e a altas temperaturas devido à sua capacidade de manter a dureza durante operações de alta temperatura, aumentar significativamente a vida útil da ferramenta de corte e melhorar a eficiência no processo de fresamento a seco.
A: Os revestimentos de TiCN (carbonitreto de titânio) são superiores em dureza e resistência ao desgaste aos revestimentos de TiN (nitreto de titânio). A dureza aumentada do TiCN e a aresta de corte suave o tornam mais preferido para materiais rígidos como titânio, onde maior vida útil da ferramenta e desempenho são essenciais.
A: Os revestimentos CVD (Chemical Vapor Deposition) permitem a produção de uma camada mais espessa e resistente ao desgaste nas ferramentas de corte, aumentando significativamente seu desempenho e vida útil ao usinar titânio. Eles também são adequados para altas taxas de remoção de metal e são resistentes ao desgaste causado por ligas de titânio.
R: Quando se trata de usinagem de titânio, o revestimento AlCrN (nitreto de alumínio e cromo) é um dos melhores devido à sua incrível estabilidade térmica e resistência à oxidação. Ele supera revestimentos tradicionais em cenários de corte de alta velocidade, e sua incomparável resistência ao desgaste amplifica isso ainda mais.
A: Os revestimentos AlTiN cortam titânio em altas temperaturas porque eles mantêm a dureza de forma impressionante ao cortar um material que produz calor. Este material de revestimento reduz a formação de arestas postiças, resultando em cortes mais suaves e vida útil longa da ferramenta.
R: Revestimentos de diboreto de titânio (TiB2) são usados quase exclusivamente em aplicações não ferrosas. Mas quando se trata de usinagem de titânio, eles têm mérito quando a adesão às peças de trabalho é crucial, pois vêm com uma superfície dura que é resistente ao desgaste e à corrosão, ao mesmo tempo em que exibem arestas construídas mínimas.
A: TiAlN e AlCrN como revestimentos de ferramentas aumentam a durabilidade de ponta ao usinar titânio. Foi demonstrado que eles oferecem resistência louvável ao desgaste e à corrosão em temperaturas moderadas.
A: Várias opções de revestimento de ferramentas como TiAlN, TiCN e AlCrN afetam o desempenho da ferramenta devido às suas diferenças em dureza, desgaste e estabilidade de temperatura. O revestimento certo aumenta o desempenho, estende a vida útil da ferramenta e otimiza as taxas de remoção de metal.
A: Devido à sua versatilidade, o revestimento CVD é usado para titânio e aço para ferramentas. Sua espessura e resistência ao desgaste os tornam adequados para aplicações de serviço pesado, pois oferecem maior vida útil da ferramenta e melhor desempenho do que outros materiais.
R: A eficácia da ferramenta é aumentada devido à espessura do revestimento, que precisa de durabilidade e retenção de afiação. Um revestimento mais espesso sobrevive por mais tempo como uma aresta de corte ao usinar materiais como titânio. A espessura ideal precisa ser mais densa do que o normal para garantir tenacidade.
1. Desempenho de usinabilidade de ferramentas de carboneto de tungstênio de revestimento único e multirrevestido durante o torneamento de liga Ti6Al4V (2024)
2. Pesquisa sobre o desempenho tribológico de ferramentas de corte revestidas com nitreto de alumínio-titânio durante a usinagem da liga de titânio Ti6Al4V (2018)
3. Investigação comparativa do desgaste de ferramentas na fresagem de uma liga de titânio Ti-6Al-4V usando ferramentas de corte revestidas com PVD e CVD (2017)
4. Principal fornecedor de serviços de usinagem de titânio na China

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →