

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
A produção industrial moderna depende muito de processos de fabricação, que exigem a máxima precisão para resultados consistentemente de alta qualidade. Os processos de fresamento, torneamento e perfuração marcam as principais fases da remoção de material onde as tolerâncias de tolerância de fabricação subtrativa entram em jogo e as discrepâncias nos resultados obtidos são aceitáveis. Nesta postagem do blog, os detalhes necessários da tolerância de fabricação subtrativa são preservados com foco em como eles afetam o design do produto para conformidade com os requisitos de funcionalidade e eficiência da indústria. Espero que este guia ajude você, quem quer que esteja envolvido nos processos, seja na engenharia do conhecimento ou em uma abordagem de gerenciamento de projetos mais consultiva, a enfrentar os desafios de um controle cada vez mais rígido e as consequências na qualidade que tolerâncias cada vez mais estreitas produzirão.
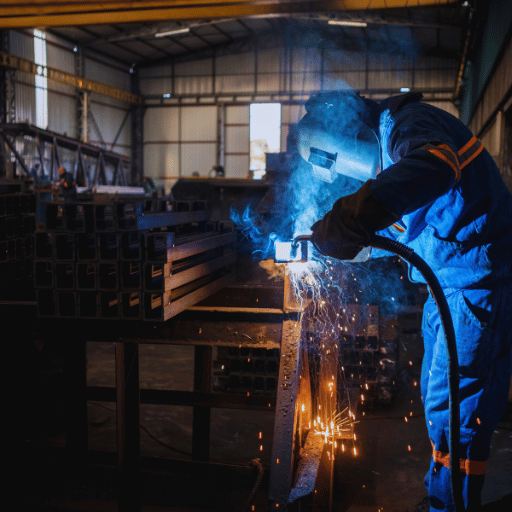
Criação subtrativa é um processo no qual um grande bloco de material é transformado em um objeto de formato geométrico predefinido cortando seções do bloco usando vários métodos, como torneamento, perfuração, retificação ou fresagem. Geralmente é realizado com o auxílio de um fabricante parceiro da CAM para maior precisão. Para a maioria das produções, o primeiro passo envolve usar um bloco ou folha de material e cortá-lo em um formato desejado para conclusão final. Como tal, a técnica cumpre a produção de componentes com tolerâncias apertadas ou características geometricamente muito complexas, o que é mais útil na fabricação de produtos aeroespaciais, automotivos e de dispositivos médicos.
Procedimento de remoção de material
A manufatura subtrativa trabalha com um pedaço de material que é maior que a peça desejada e remove o material progressivamente usando brocas, retificadoras ou cortadores até que as dimensões e o formato corretos sejam alcançados.
Precisão e exatidão
Este procedimento é capaz de atingir um alto nível de detalhes e medições finas, o que é necessário para projetos de natureza intrincada e complexa.
Controle de ferramenta
A maioria da manufatura subtrativa moderna usa algum tipo de máquina-ferramenta controlada por computador (CAM). Dessa forma, as ferramentas são programadas e controladas automaticamente, o que diminui a chance de erros e mantém a uniformidade.
Considerações materiais
Este procedimento pode usar uma ampla seleção de materiais, como compósitos, plásticos e metais, mas a seleção dos materiais impacta diretamente como a peça de trabalho é processada e as ferramentas que serão usadas.
Aplicações baseadas na complexidade do design
A manufatura subtrativa é mais adequada para clientes que têm projetos que envolvem detalhes extremamente nítidos, como protótipos, componentes para as indústrias aeroespacial e automotiva, dispositivos médicos, etc.
Projeto e Modelagem CAD
O primeiro estágio envolve o desenhista desenvolvendo um design no programa CAD. Este modelo funciona como o protótipo de linha de base. Os sistemas CAD de hoje permitem realizar medições e detalhes geométricos, de modo que o produto final será criado exatamente. Além disso, diferentes condições de usinagem são otimizadas usando software de design antes mesmo que o produto completo seja fabricado.
Seleção e Aquisição de Materiais
A escolha do material é a etapa mais importante para alcançar as propriedades mecânicas e tolerâncias desejadas. A dureza do material, os índices de condutividade térmica e a usinabilidade são alguns dos fatores levados em consideração. Metais como aço e alumínio são os mais utilizados devido à sua confiabilidade, sendo o alumínio facilmente usinável e o aço notavelmente durável. De acordo com os padrões da indústria, se o material apresentar um grau de facilidade de processamento próximo a 100%, como o latão, então ele está acima do padrão.
Configuração da máquina
O material escolhido que está na forma de um bloco ou folha é agora colocado no aparelho de usinagem como uma peça de trabalho e é firmemente mantido no lugar. Neste ponto, as instruções de caminho de ferramenta com as quais a máquina deve trabalhar já foram geradas no Software CAM e carregadas na máquina CNC. Em sistemas CNC modernos, a automação é usada junto com controles adaptativos. Em qualquer indústria que exija precisão no processo de usinagem, existem técnicas de como controlar o processo de produção compensando mudanças não planejadas dentro de detalhes micrométricos ou do nível de precisão absoluta.
Desbaste
Nesta fase da usinagem, a prioridade é remover o excesso de material o mais rápido e eficientemente possível. Ferramentas como fresas de topo ou brocas são usadas no estágio de desbaste, onde a redução do material é priorizada sobre o acabamento da superfície da forma. As taxas de avanço de desbaste padrão da indústria estão entre 0.005 a 0.02 polegadas por dente para fresamento, dependendo do material que está sendo usinado.
Acabamento
As etapas de acabamento garantem que cada produto esteja dentro das dimensões, tolerâncias e acabamento superficial descritos nas especificações. Esta etapa tem fresas mais finas e faz a usinagem em velocidades mais lentas para que o acabamento superficial obtido tenha uma média de rugosidade menor que Ra 0.4 µm nos setores de usinagem de peças médicas e aeroespaciais.
Inspeção e Controle de Qualidade
Após o processo de usinagem, a dimensão do componente e a qualidade da superfície são verificadas criticamente quanto à precisão com os requisitos de tolerância normais. Geralmente, métodos como CMM e NDT são usados. Os dados indicam que as instalações que operam com alta precisão podem atingir uniformemente tolerâncias de ±0.001 polegadas, pelos regulamentos ISO 2768.
A adição de tratamento térmico, revestimentos e rebarbação serve para mudar parâmetros de material, bem como funcionalidades especializadas. Um exemplo seria anodizar peças de alumínio para melhor resistência à corrosão e jatear aço para melhor resistência à fadiga.
Diferentes indústrias têm seus próprios requisitos, que geralmente são muito técnicos. No entanto, por meio de um conjunto preciso de manufatura multietapas e subtrativa, peças e protótipos que se qualificam para superar essas diretrizes são criados.
As máquinas CNC (Controle Numérico Computadorizado) são essenciais para a manufatura subtrativa devido à sua precisão, velocidade e flexibilidade inigualáveis ao fazer peças. Essas máquinas processam ferramentas de corte complexas de forma controlada usando software que remove materiais mecanicamente por meio de corte, fresamento, torneamento e perfuração. Estatisticamente, a usinagem CNC atinge tolerâncias tão estreitas quanto ±0.001 polegadas ou melhores, tornando-a o processo de usinagem ideal para indústrias como aeroespacial, automotiva e dispositivos médicos, onde a precisão é crítica.
Os sistemas CNC modernos frequentemente utilizam configurações multieixos como usinagem de 5 eixos, o que permite que geometrias mais complexas sejam fabricadas sem múltiplas configurações. Por exemplo, no domínio aeroespacial, a usinagem CNC de 5 eixos é habilmente aplicada na fabricação de lâminas de turbina, onde a precisão dimensional e a modelagem intrincada são cruciais para sua operação sob alto estresse.
Um benefício das máquinas CNC é que elas podem funcionar sem parar, o que melhora muito a produtividade. Com recursos avançados como monitoramento e feedback constantes, os fabricantes estão em melhor posição para melhorar a confiabilidade do processo, minimizando o tempo de inatividade. Pesquisas mostram que as técnicas CNC podem permitir até 50% de economia de tempo na produção em comparação à usinagem manual, juntamente com menos desperdício de material.
Em geral, as máquinas CNC servem como um elo entre o design e a fabricação do produto com precisão e eficiência, atendendo a todas as expectativas possíveis da indústria em termos de qualidade, custos e designs intrincados. A importância das máquinas CNC em processos automatizados só crescerá com o progresso feito nos campos da automação e das tecnologias digitais.
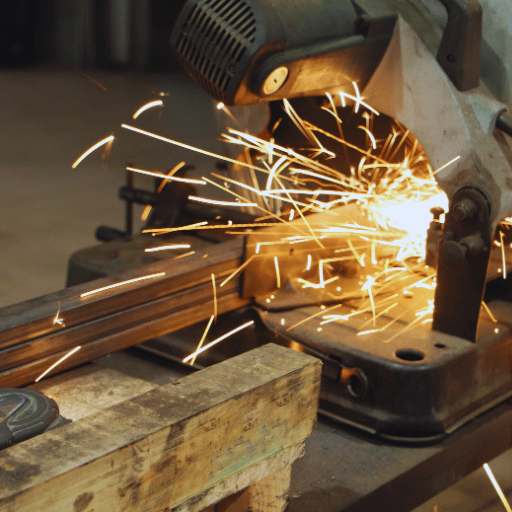
Tolerâncias de fabricação subtrativas são alterações permitidas na dimensão especificada durante a usinagem de uma peça. Esses são limites dentro dos quais uma medição específica pode ser alterada sem comprometer os objetivos operacionais, de design e funcionais de um componente. Na minha opinião, a precisão no controle de tolerância é essencial porque tolerâncias mais rígidas garantem maior eficiência, mas podem complicar os custos, bem como o tempo necessário na produção. É importante equilibrar esses fatores para atingir eficiência e qualidade na fabricação das peças.
Atender tolerâncias, particularmente tolerâncias apertadas, é crítico em indústrias onde precisão e confiabilidade são essenciais, como nas indústrias de aviação, automotiva e de dispositivos médicos. Ajustes de tolerância dimensional têm um efeito direto na operação, integração e vida útil de um sistema, e esses ajustes são frequentemente feitos para atender aos requisitos mínimos de limite. Em relação à indústria aeroespacial, segurança e desempenho em condições horríveis exigem mícrons de precisão para garantir que tudo funcione corretamente.
Pesquisas na indústria mostram que a aplicação de tolerâncias rígidas leva a menores chances de falha de peças e maior uniformidade do produto final. Por exemplo, na indústria automotiva, é prática comum executar usinagem de alta precisão de componentes como motores com tolerâncias de ±0.001 polegadas. Deixar de fazer isso pode levar ao funcionamento ineficiente de tais peças. Atender a essas especificações geralmente requer máquinas de alta qualidade e sistemas de controle de qualidade, incluindo, mas não se limitando a máquinas CNC, scanners a laser e máquinas de medição por coordenadas (CMM) que têm limites predefinidos e garantem precisão.
Embora tolerâncias precisas simplifiquem os processos de produção, elas também aumentam as despesas de fabricação devido a uma necessidade subsequente de maiores gastos com tempo, materiais e ferramentas especializadas. Um estudo observou recentemente que tolerâncias de menos de ±0.005 polegadas podem levar a um aumento nos custos do projeto de até 20% como resultado de etapas adicionais de usinagem e inspeção. Isso significa que há uma necessidade clara de análise completa onde os benefícios superam os custos com o foco particular de que o valor da tolerância seja definido de uma forma que atenda aos requisitos de forma ideal, ao mesmo tempo em que seja econômico.
No entanto, a obtenção de tolerâncias rigorosas é necessária para resultados excepcionais de fabricação. Isso leva à confiabilidade do produto, o que leva ao aumento da imagem da marca e à capacidade de cumprir com os padrões da indústria que precisam de inovação e funcionalidade aprimorada em um mercado competitivo.
Durante diferentes processos de fabricação, a geometria da peça afeta muito as tolerâncias da peça. Geometrias complexas quase sempre criam mais variabilidade devido às dificuldades encontradas durante a usinagem da peça, a medição da peça e a manutenção das dimensões da peça dentro dos limites necessários. Peças que têm ângulos agudos, raios estreitos e cavidades profundas são frequentemente muito difíceis de atingir tolerâncias precisas sem empregar ferramentas especiais ou métodos avançados de fabricação.
Pesquisas mostram que tolerâncias são atingíveis por geometrias mais simples porque há menor deformação em termos de material e é muito mais fácil em termos de fixação durante uma operação de fabricação complexa. Foi relatado que tolerâncias de aproximadamente ±0.001 polegadas podem ser alcançadas consistentemente em superfícies planas ou cilíndricas. Esses números são consideráveis para operações de usinagem CNC; no entanto, muitas delas dependem de materiais e suas formas livres nascentes. Assim, formas livres complexas podem precisar de algumas tolerâncias em torno de ±0.005 polegadas ou até mais devido à complexidade da forma, às características do material e ao método de fabricação.
Além disso, essas características são os recursos de relação de posição geométrica que influenciam a facilidade com que esses recursos podem ser montados para formar um sistema, o que é chamado de empilhamento de tolerância. Essas relações expressam conceitos como concentricidade, paralelismo e perpendicularidade. O uso das relações acima enfatiza a natureza específica do dimensionamento e tolerância geométricos (GD&T). Esses princípios devem ser observados ao empregar projetos abertos. O GD&T atinge um equilíbrio ideal entre a intenção do projeto e a capacidade de fabricação, garantindo um ajuste funcional e minimizando os erros de produção.
Por meio do conhecimento e da consideração de como a geometria e a tolerância funcionam juntas, o fabricante pode aumentar a previsibilidade do processo; os custos também podem ser reduzidos e, ao mesmo tempo, a excelência e a confiabilidade dos componentes produzidos são bastante melhoradas.
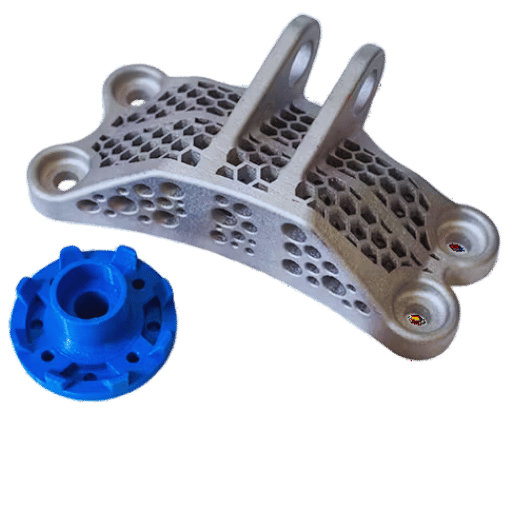
AM e SM são duas metodologias notavelmente diferentes para produção de peças, com cada metodologia usando seus processos. Também conhecida como impressão 3D, a manufatura aditiva é a criação de componentes do zero por meio de camadas de materiais como polímeros, metais ou compostos. Em contraste com a manufatura comparativa, a produção cumulativa é parte da manufatura comparativa, onde o material é extraído de uma peça de trabalho por meio de fresamento, torneamento, perfuração e outros processos de produção.
Uma das distinções mais notáveis está na eficiência dos materiais. Com métodos tradicionais, o desperdício é gerado durante a produção na forma de matérias-primas. Um relatório de 2023 destaca que o uso da Manufatura Aditiva (AM) no processo de produção pode reduzir o desperdício de material em até 90% quando comparado aos esforços feitos por meio de processos subtrativos. Considerando a capacidade da AM de sustentar e manter o desperdício, é a opção mais eficiente de todos os processos de fabricação. Enquanto na manufatura subtrativa, há uma alta probabilidade de perder um grande volume de materiais no processo, ao contrário da manufatura AM, que opera em um espaço negativo ou constrói o que é necessário.
A manufatura aditiva permite liberdade de design em um grau incomparável. A AM pode facilmente realizar geometrias complexas, estruturas internas e designs intrincados que, de outra forma, seriam impossíveis ou muito caros de serem alcançados por meio de abordagens alternativas. Por exemplo, as estruturas de treliça empregadas em componentes aeroespaciais para redução de peso são simples de fabricar usando metodologias aditivas. Embora a manufatura subtrativa possa atingir altas tolerâncias e precisão nos componentes produzidos, ela é severamente restringida pelas ferramentas de corte e pelo alcance mecânico da peça de trabalho.
A manufatura aditiva pode fornecer ciclos de iteração rápidos, permitindo economias de tempo significativas com relação à prototipagem. Em alguns estudos, foi demonstrado que a AM pode diminuir os prazos de entrega da prototipagem em 50-75% para a indústria automotiva e de produtos de consumo. No entanto, para produção em alto volume, o método subtrativo de manufatura ainda retém maior eficiência porque é mais escalável e rápido com as máquinas CNC atuais.
As peças de pós-processamento feitas com Manufatura Aditiva geralmente necessitam de processamento secundário para melhorar seus atributos ou acabamento de superfície. Por exemplo, impressões 3D de metal usinado geralmente precisam passar por usinagem adicional ou tratamento térmico para torná-las mais precisas e duráveis. O mesmo não é verdade para a manufatura subtrativa; ela começa com e Fabi finalizando a Construção sem dor e sem esforço, assumindo que não há mais trabalho necessário.
A maioria dos métodos de manufatura aditiva é extremamente cara, mas para peças de baixo volume ou personalizadas, a economia em material e compensação de desperdício ao longo do caminho pode, às vezes, gerar economia de horas extras. A manufatura subtrativa é tipicamente preferível é uma opção econômica para a manufatura aditiva ao longo dos anos tem uma infraestrutura de ferramentas e processos existente que dá suporte à produção em larga escala.
Ambas as formas são relativas e dependentes do avanço da ciência e da tecnologia. Isso implica que a escolha entre aditiva ou subtrativa dependeria de requisitos específicos do projeto, incluindo despesas, volume, complexidade e quaisquer outras restrições.
Flexibilidade geométrica
Usando AM, é possível produzir geometrias complexas que, de outra forma, seriam difíceis ou ineficientes de serem realizadas por meio de métodos tradicionais. Não são necessárias ferramentas especializadas para fabricar designs intrincados, como estruturas de treliça ou peças ocas.
Eficiência Material
A fabricação aditiva constrói componentes uma camada de cada vez usando apenas os materiais necessários. Em contraste, processos subtrativos que cortam ou usinam material frequentemente levam a desperdício significativo. Alguns estudos mostram economia de material em até 90% em certas aplicações versus fabricação subtrativa, o que destaca a eficiência da fabricação aditiva.
Customização e personalização
A manufatura aditiva é ideal para indústrias como a de saúde, quando implantes ou próteses específicas para pacientes são necessários porque os designs podem ser facilmente personalizados e adaptados. Variações individuais de design não necessitam de ferramentas ou configurações adicionais, facilitando a obtenção da personalização.
Custos de configuração mais baixos para pequenos lotes
Como não há necessidade de moldes, matrizes ou outras ferramentas, a AM reduz muito os custos iniciais para pequenas tiragens de produção ou peças personalizadas. Ela se torna mais viável economicamente do que outras técnicas de prototipagem e produção de baixo volume, ao mesmo tempo em que leva em consideração a grande pegada no chão de fábrica.
Prazos de entrega reduzidos e prototipagem rápida
As tecnologias de manufatura aditiva permitem a rápida produção e prototipagem de peças em horas ou dias, enquanto os processos subtrativos podem levar semanas ou até meses devido aos requisitos de ferramentas e usinagem envolvidos.
Redução de vários componentes em um
A integração de múltiplas peças em uma única construção é possível com a manufatura aditiva, que minimiza a montagem e possíveis pontos de falha. Isso é evidente na produção de projetos de peça única em componentes aeroespaciais complexos que melhoram sua confiabilidade e eficiência.
Conservação de energia
Comparado aos processos tradicionais de usinagem, a manufatura aditiva consome menos energia no geral. Com a remoção de processos extensivos de corte, perfuração e tratamento térmico, os custos operacionais gerais e a sustentabilidade melhoram.
Materiais inovadores
Materiais avançados como pós metálicos, plásticos biocompatíveis e compósitos agora podem ser usados para Am, o que auxilia no desenvolvimento de produtos inovadores. Além disso, novos desenvolvimentos permitem o uso de materiais funcionalmente graduados que, de outra forma, seriam desafiadores de serem alcançados com métodos subtrativos.
Maior acesso à manufatura aditiva
Com a AMD trazendo a capacidade de produção focada e sob demanda, há a simplificação de cadeias de suprimentos complexas. Este é um grande passo em direção à fabricação localizada das indústrias aeroespacial, automotiva e médica.
Técnica de design iterativo aprimorada
A manufatura aditiva permite que designers conduzam prototipagem rápida, design e refinamento de produtos. Esse processo iterativo é significativamente mais eficiente do que a manufatura subtrativa tradicional, que frequentemente necessita da modificação de ferramentas ou equipamentos.
A adoção da manufatura aditiva em processos de produção contemporâneos, particularmente nesses setores, ilustra as vantagens da inovação, personalização e sustentabilidade.
Selecionar entre as duas abordagens, subtrativa ou aditiva, depende de uma série de objetivos a serem alcançados, como o resultado pretendido da produção, materiais a serem usados, complexidade dos designs e implicações financeiras. Cada técnica possui certas vantagens dentro de suas faixas, e conhecer as diferenças pode ajudar a tomar decisões acertadas.
A Manufatura Subtrativa é frequentemente associada a uma preferência por execuções de produção de cotação longa, em que os materiais são feitos de variedades sólidas e robustas, como metais e plásticos. Dessa maneira, as peças são consistentemente produzidas com tolerância muito estreita devido à usinagem precisa realizada, o que é característico dessas indústrias, como aeroespacial ou automotiva. Além disso, geralmente há um bom acabamento de superfície que pode reduzir a necessidade de processamento adicional. Pelo contrário, essa abordagem produz uma quantidade maior de desperdício de matéria-prima em comparação a outros métodos e não é adequada para geometrias muito complexas com formas internas detalhadas.
Considerada separadamente, a impressão 3D se enquadra na categoria de Manufatura Aditiva, que é ideal para produção de baixo volume e componentes personalizados. Os designers podem criar geometrias sofisticadas e formas leves que, de outra forma, não seriam possíveis usando métodos de fabricação convencionais. Este método é, por exemplo, incrivelmente útil no setor de saúde, onde próteses ou implantes devem ser personalizados para pacientes individuais. Em comparação com as técnicas tradicionais, a manufatura aditiva leva a prazos de entrega 75% menores, de acordo com relatórios do setor, e a eficiência do material é maximizada devido à metodologia camada por camada empregada. No entanto, nem todos os materiais podem ser usados com esta tecnologia, exigindo, portanto, consideração cuidadosa da seleção de materiais. Além disso, pode haver necessidade de processos adicionais para melhorar o acabamento da superfície e a durabilidade das peças feitas.
A solução ótima disponível para muitos desses casos de produção pode ser híbrida. Um bom exemplo é uma integração onde um componente intrincado é manufaturado aditivo e, subsequentemente, manufaturado subtrativamente, tolerâncias de precisão e acabamentos. Usar ambos os métodos, conforme descrito, aproveita ao máximo os benefícios reivindicados por ambos para atender às necessidades de produção e inovação, conforme direcionado.
Essa escolha se baseia no reconhecimento dos detalhes do seu projeto – seu custo, cronograma, design e até mesmo o espaço que ele ocupará no chão de fábrica. Ao aproveitar os benefícios de uma ou ambas as abordagens, os fabricantes conseguem sincronizar suas estratégias com as necessidades mutáveis do mercado.
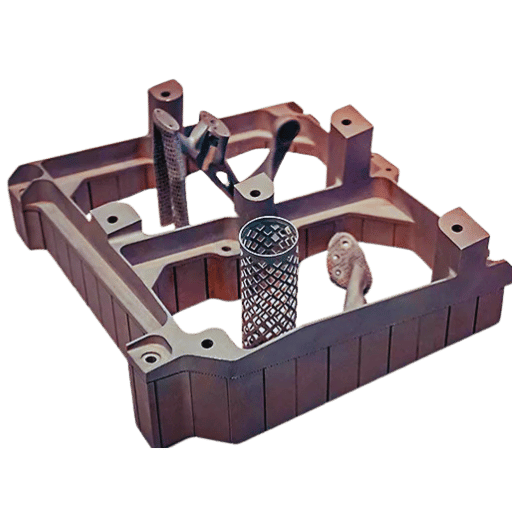
Os padrões ISO 2768 se aplicam à forma e posição, bem como a outros processos para metalurgia e manufatura subtrativa, por meio da definição de tolerâncias gerais para dimensões lineares e angulares. Essas categorias são divididas em duas seções amplas:
As obras de modificação devem observar essas normas para melhor controle de qualidade, esboços técnicos menos detalhados e cumprimento da ordem funcional das peças.
Importância das Tolerâncias Gerais
A tolerância deve ser definida e especificada, pois é necessário que as diferentes partes dos componentes sejam montadas de forma fácil e eficiente em uma indústria de manufatura. Aplicações para diferentes tipos de tolerâncias são fornecidas abaixo.
Tolerâncias dimensionais (ISO 2768-1):
Tolerâncias de formulário (ISO 2768-2):
Tolerâncias de posição (ISO 2768-2):
Benefícios da aplicação de tolerâncias gerais
Com essas tolerâncias estruturadas claramente definidas, os fabricantes podem ganhar eficiência e tempo ao produzir componentes de qualidade em diferentes setores.
A personalização de tolerâncias para peças complexas depende do entendimento das necessidades funcionais, características do material e capacidade de fabricação que, neste caso, também inclui o padrão ISO 286. A etapa preliminar é estabelecer as dimensões críticas da peça que determinam seu desempenho e controlar essas dimensões com tolerâncias mais rígidas onde a precisão é necessária, enquanto para recursos não críticos, a facilidade de construção e economia são atingíveis aplicando tolerâncias maiores. O CAD (computer-aided design) e o software de análise de tolerância atendem ao duplo propósito de atingir desempenho e capacidade de fabricação, reduzindo assim a incidência de defeitos ou distorções de montagem. Essas tolerâncias personalizadas, juntamente com sua justificativa, precisam ser comunicadas a todas as partes interessadas de design, fabricação, qualidade e outros departamentos para evitar violação dos requisitos do projeto.
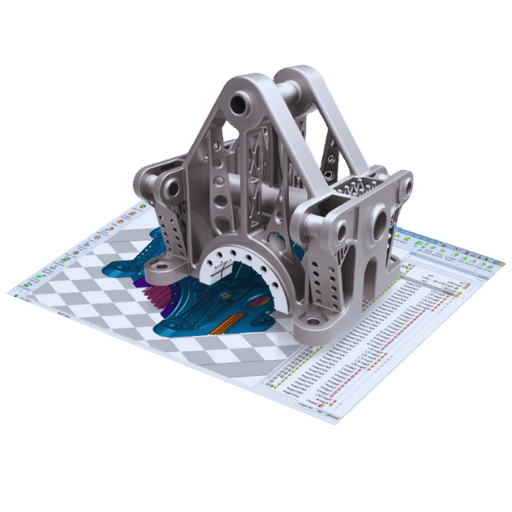
|
Aspecto |
Manufatura Aditiva (AM) |
Manufatura Subtrativa (MS) |
|---|---|---|
|
Descrição do processo |
Constrói peças camada por camada usando materiais como plásticos, metais ou compostos. |
Remove material de um bloco sólido por meio de usinagem, corte ou retificação. |
|
Utilização de materiais |
Alta eficiência com desperdício mínimo de material. |
Gera resíduos significativos à medida que o excesso de material é removido. |
|
Flexibilidade de design |
Capaz de criar geometrias complexas, incluindo características internas e peças altamente detalhadas. |
Limitado a projetos mais simples devido a restrições de ferramentas. |
|
Eficiência de custos |
Econômico para pequenos volumes ou protótipos, mas torna-se caro para produção em larga escala. |
Econômico para produção em alto volume, mas menos econômico para protótipos. |
|
Velocidade de produção |
Mais lento para produção em larga escala; mais eficiente para peças personalizadas ou de baixo volume. |
Mais rápido para a produção em massa de peças uniformes, os processos aditivos e subtrativos podem reduzir significativamente os prazos de entrega. |
|
Requisitos de ferramentas |
Normalmente não requer ferramentas especializadas, reduzindo os custos iniciais. |
Requer ferramentas e configuração detalhadas, aumentando os custos iniciais. |
|
Tipos de materiais |
Suporta uma ampla variedade de materiais, incluindo compósitos avançados. |
Trabalha principalmente com metais, plásticos ou madeira; as opções de materiais dependem das ferramentas de usinagem. |
|
Precisão e acabamento superficial |
Atinge alta complexidade, mas pode exigir pós-processamento para melhor acabamento superficial. |
Oferece alta precisão e acabamentos superficiais superiores logo após a usinagem. |
|
Aplicações |
Ideal para prototipagem rápida, implantes personalizados, componentes aeroespaciais e peças detalhadas. |
Comum nas indústrias automotiva, aeroespacial e de produção em massa para peças padronizadas. |
|
Sustentabilidade |
Reduz o desperdício de materiais e o uso de energia, alinhando-se com práticas sustentáveis. |
Maior geração de resíduos e consumo intensivo de energia devido à extensa remoção de material. |
|
Global |
Mais adequado para produção em pequena escala ou designs personalizados devido aos tempos de impressão mais lentos. |
Facilmente dimensionável para produção em grande volume, aumentando a eficiência com quantidade. |
Esta comparação destaca as vantagens e limitações únicas da Manufatura Aditiva e da Manufatura Subtrativa, permitindo que as empresas escolham o melhor método com base em suas necessidades específicas de projeto, volumes de produção e restrições orçamentárias. A combinação dos dois métodos em abordagens híbridas pode expandir ainda mais as capacidades, equilibrando a precisão com a flexibilidade do design, ao mesmo tempo em que considera os valores de tolerância.
Ao analisar a diferença de custo entre os métodos de manufatura aditiva (AM) e manufatura subtrativa (SM), fatores como consumo de material, custo das operações e quantidade produzida oferecem insights sobre a comparação entre as duas técnicas.
Concluindo, a escolha primária de cada modelo se concentra no projeto, como orçamento estimado, tamanho da produção, complexidade operacional e outros parâmetros. O que cada modelo entrega se concentra nesses critérios e oferece benefícios de custo exclusivos.
Como a maioria das coisas, o futuro da otimização das técnicas de manufatura híbrida está em seu progresso; em relação à eficácia dos métodos e processos de adição e subtração de sistemas de manufatura dentro da indústria. Esses métodos provavelmente serão vantajosos em setores com níveis muito altos de personalização e formas complexas, incluindo aeroespacial, saúde e automotivo. Quando um sistema híbrido integra a flexibilidade da manufatura aditiva com a precisão dos processos subtrativos, a eficiência nos processos é alcançada em prazo de entrega reduzido, desperdício de material reduzido e aprimoramento da qualidade do produto. O aumento da automação e do desenvolvimento de software continuará a simplificar a aplicação de métodos de manufatura híbrida, tornando-os amplamente adequados e mais fáceis de implementar em vários campos. Este método pode se tornar uma resposta completa à demanda por modelos de produção novos e inovadores, mantendo uma consideração cuidadosa do ambiente.
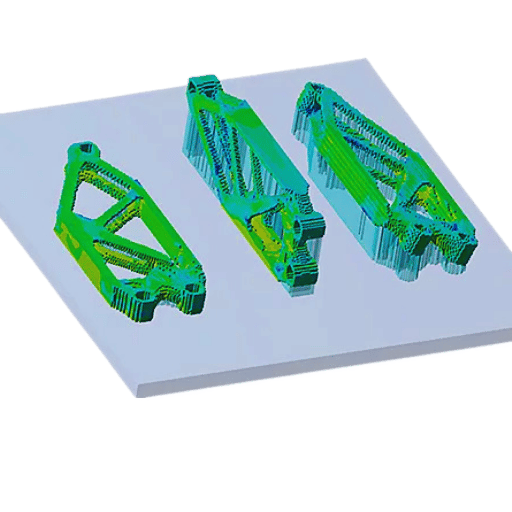
R: A manufatura aditiva versus subtrativa tem variações de tolerância. Como a manufatura de áudio e vídeo exclui CNC, as impressoras 3D oferecem tolerâncias mais frouxas do que os métodos subtrativos e o CNC geralmente fica dentro da faixa de +/- 0.001 polegadas. Como a maioria das tecnologias, as tolerâncias da manufatura aditiva dependem das tecnologias e materiais usados e geralmente ficam entre +/- 005 a +/- 0.020 polegadas, o que é relativamente mais tolerável do que o preço. A maioria das operações de usinagem tem tolerâncias mais rígidas de cerca de mais ou menos 0.001 polegadas, além das outras tecnologias CNC, que podem variar de mais ou menos 0.001 a mais ou menos 0.005 polegadas, enquanto técnicas alternativas mais modernas, como a manufatura aditiva, têm tolerâncias muito mais frouxas da região de mais ou menos 0.005 a mais ou menos 0.020 polegadas, dependendo amplamente dos métodos, tecnologias e materiais que estão sendo fabricados.
R: Como uma plataforma alternativa que fornece peças do fabricante, a Xometry solicita tolerâncias conforme os outros subcontratados no mercado, tanto padrão quanto especificados pelo cliente. Os padrões operacionais conhecidos com usinagens subrativas para CNC vêm com o Xometry Pro, que tem tolerâncias médias ISO 2768 mais matteizadas por padrão reservadas para sem restrições, apenas auxiliam em outras. No entanto, tais solicitações podem ser auxiliadas por limites conformáveis estritos também. Solicitações padrão também podem ser auxiliadas por personalizadas e cairão no limite da Xometry após a avaliação decidir o que depende dos procedimentos de fabricação e materiais que serão usados.
R: Os padrões ASME (American Society of Mechanical Engineers) e ISO (International Organization for Standardization) são duas das estruturas mais comumente usadas na manufatura subtrativa. Eles têm algumas coisas em comum, mas também contêm diferenças importantes: 1. O ASME Y14.5 é dedicado ao dimensionamento geométrico e à tolerância (GD&T) que visa criar um sistema com um conjunto específico de regras que definem e comunicam tolerâncias. 2. Vários outros padrões ISO que têm um aspecto de tolerância, como ISO 2768 ou ISO 286, são mais simplistas em sua abordagem. Ambos os sistemas têm popularidade mundial; no entanto, na Europa e no resto do mundo, o ISO é mais predominante, enquanto o ASME é amplamente aceito na América do Norte. Vários fabricantes, a Xometry por exemplo, conseguem trabalhar com ambos os sistemas para satisfazer as necessidades do cliente.
A: Escolher uma tolerância apropriada na fabricação subtrativa é um processo multifacetado. Alguns dos fatores incluem: 1. Finalidade do componente 2. Tipo de processo de fabricação (por exemplo, fresamento CNC, torneamento, retificação). 3. Características do material 4. Limites orçamentários 5. Capacidades do maquinário 6. Requisitos para montagem 7. Regras e normas do ramo relevante Muitas vezes, a precisão pode ser obtida considerando esses fatores sem especificar excessivamente tolerâncias que tornam a produção desnecessariamente cara. O uso de fabricantes confiáveis como consultores ou o contato por meio de portais como o Xometry pode facilitar a tarefa de estimar tolerâncias corretas para uma tarefa específica.
R: Os requisitos de tolerância diferem bastante em ambas as verticais de fabricação: 1. Precisão: Em comparação com os processos aditivos, os processos subtrativos são considerados como tendo tolerâncias maiores. 2. Confiabilidade: Os resultados obtidos da fabricação subtrativa em peças são mais confiáveis do que da fabricação aditiva. 3. Influência dos materiais: As características do material e os parâmetros dos processos aditivos de impressão têm mais influência no resultado em comparação aos processos subtrativos. 4. Modificação direta: O pós-processamento é frequentemente necessário em processos aditivos para refinar peças. 5. Manipulação de geometria: Os métodos aditivos podem construir formas elaboradas com grandes tolerâncias, enquanto as técnicas subtrativas são mais eficientes na criação de formas básicas com tolerâncias rigorosas. Entender essas diferenças é vital para escolher o método de fabricação mais eficaz para um determinado propósito.
A: Algumas das principais indústrias onde tolerâncias rigorosas na manufatura subtrativa são importantes incluem: 1. Componentes de aeronaves; 2. Instrumentos e dispositivos médicos; 3. Peças de máquinas de precisão; 4. Componentes de motores de automóveis; 5. Instrumentos de óptica; 6. Equipamentos para a fabricação de semicondutores; 7. Equipamentos para pesquisa científica; 8. Equipamentos para esportes de alta competição. Esses casos geralmente exigem usinagem CNC em vez de técnicas aditivas, pois os métodos subtrativos tendem a produzir acabamentos melhores e tolerâncias mais rigorosas. Ainda assim, a manufatura aditiva continua a evoluir para aplicações de precisão com o passar do tempo.
1. Um estudo de LCA e LCC de métodos de fabricação por subtração pura, aditivos por arco de arame e fusão a laser seletiva
2. Perspectivas de Sustentabilidade – Revisão de Manufatura Aditiva e Subtrativa
3. Melhor planejamento de processos para manufatura híbrida aditiva e subtrativa.
4. Investigação do desgaste de ferramentas de manufatura aditiva e subtrativa de fresamento a laser híbrido
5. Principal fornecedor de serviços de fabricação de chapas metálicas na China

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →