

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Quando se trata de construção naval, a segurança operacional e a eficiência das embarcações são muito afetadas pela "integridade estrutural" da embarcação. Historicamente, alguns processos dominaram essa indústria: soldagem e rebitagem. Cada um desses métodos possui uma natureza qualitativa que impacta a construção e a manutenção de navios ao longo do tempo. O artigo visa analisar mais de perto os dois focos, sua praticidade, como eles afetam a engenharia contemporânea e por que eles são importantes em uma indústria tão competitiva. Entender seus pontos fortes, bem como suas aplicações, ajudará os leitores a apreciar como essas técnicas fizeram contribuições significativas para a durabilidade e funcionalidade de estruturas para uso marítimo.
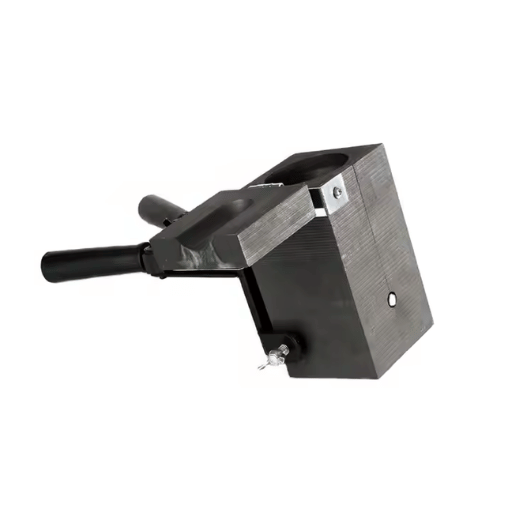
A soldagem desempenha um papel em garantir que o navio permaneça forte por meio das conexões fortes e sem emendas que faz com as partes estruturais de um navio sobre as junções. Com o uso de tecnologias de soldagem, como soldagem a arco e soldagem a laser, a integridade estrutural do navio é aprimorada, os pontos fracos são reduzidos e uma melhor distribuição de carga é obtida. A qualidade da solda impacta a durabilidade do navio, a resistência à fadiga e sua capacidade de suportar ambientes marinhos difíceis. O projeto e a inspeção adequados da solda, juntamente com o cumprimento dos rígidos padrões estipulados na indústria, são necessários para reduzir as chances de rachaduras ou falhas de material ao longo do tempo.
Com a implementação de cada um dos processos de soldagem, há dados disponíveis que podem ser analisados e detalhados para melhorar os resultados finais e garantir que haja padrões de desempenho e segurança ideais. Um dos parâmetros mais importantes é a entrada de calor, que tem uma marca de joules por milímetro como métrica. A microestrutura dos furos sanitários soldados, juntamente com suas características mecânicas, dependerá muito de como a entrada de calor é feita. Estima-se que a soldagem a arco tenha entradas de calor entre 1 a 5 kJ/mm quando comparada à soldagem a laser, que é mais focada e tem uma faixa de entrada de calor de 0.1 a 0.5 kJ/mm.
A medição da profundidade de penetração da solda é crucial, assim como avaliar a resistência da junta. Pesquisas sugerem que penetrações de solda mais profundas, que variam de 5 mm a 20 mm dependendo da espessura do material, são benéficas, pois melhoram a capacidade de suporte de carga. Além disso, as taxas de identificação de defeitos por meio de técnicas de inspeção não destrutivas, como avaliação ultrassônica, geralmente buscam uma meta de menos de 1% de chance de defeito para reduzir riscos.
Cascos soldados fornecem melhor integridade estrutural do que aqueles feitos com rebites ou parafusos devido à ausência de costuras nas juntas soldadas. Estudos da indústria mostraram que juntas soldadas bem feitas têm resistências à tração máxima de mais de 90 por cento da resistência do material base, o que minimiza o risco do casco sofrer falha estrutural quando submetido a carga. Além disso, a modelagem de análise de elementos finitos (FEA) mostrou que as concentrações de tensão ao redor das soldas são frequentemente 30% menores do que quando técnicas de fixação mecânica são usadas, o que torna as estruturas mais fortes.
A incorporação de soldas frequentemente diminui o número de lacunas e bordas a partir das quais a corrosão pode começar. Foi demonstrado em experimentos que, com materiais de soldagem adequados e revestimentos apropriados, conexões rebitadas corroem quase 40% mais do que juntas soldadas enquanto em serviço em condições marítimas. Isso melhora a vida útil e os custos de manutenção para conjuntos de cascos expostos a condições severas.
A omissão de outras juntas mecânicas em projetos de cascos soldados melhora a eficiência geral do peso. Pesquisas mostram que cascos soldados podem perder de 10 a 15% de sua massa estrutural sem perda de rigidez ou resistência à flexão. Essa maior eficiência da embarcação permite menores custos operacionais e maior produtividade, o que favorece a adoção de cascos soldados nas indústrias comercial e de defesa.
Procedimentos de soldagem como soldagem a arco metálico blindado (SMAW), soldagem a arco metálico a gás (GMAW) e soldagem a gás inerte de tungstênio (TIG) são rotineiramente usados na construção de navios contemporâneos. Essas abordagens garantem altos padrões de qualidade e resistência para a construção de cascos. Por exemplo, o GMAW é preferido para soldas de seção mais ampla, enquanto a soldagem TIG é reservada para soldas mais finas, onde as juntas caracteristicamente exibem baixos níveis de defeitos. Além disso, esses processos automatizados fazem uso de braços robóticos e lasers que melhoram a velocidade de fabricação, precisão e diminuem o emprego de mão de obra manual para conduzir o ciclo de produção. Continuam a haver avanços essenciais nessas tecnologias que visam satisfazer os requisitos de aceleração da engenharia marítima.
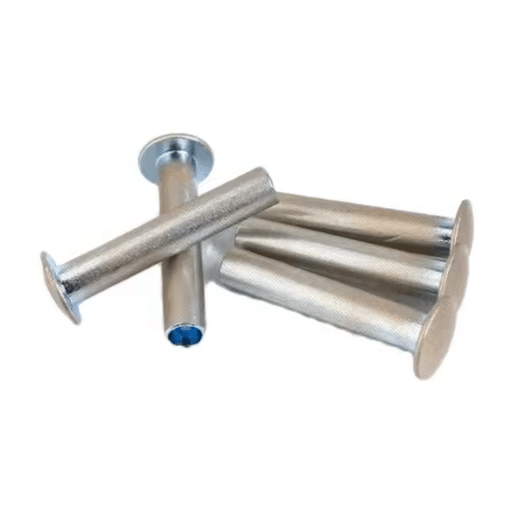
As juntas rebitadas de embarcações são altamente excepcionais devido à resistência e confiabilidade que oferecem. Na engenharia marítima, elas continuam sendo um dos elementos mais fundamentais de preocupação. Enquanto juntas soldadas sofrem fusões, juntas rebitadas são conhecidas por suportar cargas dinâmicas e vibração, mitigando as chances de falha por tensão em condições marítimas difíceis. Dentro deste contexto, a pesquisa sugere que juntas rebitadas são úteis em aplicações que precisam de maior resistência ao cisalhamento e à tração. Por exemplo, um rebite de aço padrão de certos tamanhos e composição produz, em média, resistência ao cisalhamento de 400 MPa de cento e vinte e cinco milímetros e resistência à tração de aproximadamente 450 MPs.
Além disso, como resultado da explicação acima, juntas rebitadas são vantajosas para manter a integridade da estrutura em uma combinação de flutuação de temperatura e corrosão em operações marítimas. Os rebites fornecem redundância intraestrutural de caminhos de carga; portanto, se um ou dois falharem, toda a estrutura mantém a estabilidade. Essa redundância, que geralmente é trazida à tona em reparos e retrofits de navios, ajuda na manutenção dos componentes da embarcação. Conexões rebitadas são mais fáceis de substituir em comparação a reparos de solda complicados. Esses atributos destacam a razão pela qual as juntas rebitadas continuam sendo componentes críticos da construção naval, como na construção de placas de casco e reforço estrutural.
A rebitagem é adequada para certas aplicações porque fornece conexões fortes e duradouras que podem suportar vibração e fadiga. Este método é especialmente útil em contextos onde a expansão térmica ou corrosão causaria falha em juntas soldadas. As juntas rebitadas são confiáveis na distribuição de carga, o que é importante em aplicações críticas como o setor aeroespacial, construção naval e construção. Além disso, a rebitagem permite a união de materiais heterogêneos como metais e compósitos sem arriscar sua resistência. A rebitagem ainda é uma opção popular para montagem e reparos de precisão devido à sua simplicidade, confiabilidade e versatilidade com outros materiais.
Há uma série de componentes importantes que devem ser abordados ao comparar cascos rebitados com cascos soldados, como confiabilidade estrutural, eficácia de fabricação e tarefas de manutenção.
Cascos rebitados são capazes de suportar certos níveis de flexibilidade que podem permitir algum movimento ou mudança no estresse em relação a cargas dinâmicas. Essa propriedade é muito útil no caso de materiais que sofrem carregamento cíclico. De acordo com a pesquisa conduzida pela International Shipbuilding Association, cascos rebitados parecem sofrer de uma menor taxa de extensão de trincas do que nervuras reforçadas soldadas, porque o rebite pode servir como um ombro de fusível mecânico e aliviar o estresse.
Por outro lado, cascos soldados têm construção lisa, que não tem pontos de fraqueza nas juntas, diferentemente de cascos rebitados. Ser mais confiável sob cargas estáticas torna os cascos soldados também propensos a rachaduras por fadiga com o tempo, especialmente quando não há controles de qualidade durante o processo de soldagem.
Eficiência de fabricação:
As modernas tecnologias de soldagem automatizada tornaram a construção de cascos soldados mais eficiente em termos de tempo. O Shipbuilding Efficiency Reports (2020) publicou um ExaAnanlysis que declarou que cascos soldados poderiam ser construídos até 30% mais rápido do que usando processos tradicionais de rebitagem. Custos de mão de obra reduzidos e prazos de produção mais curtos são o resultado dessa eficiência.
Requisitos de manutenção:
Devido aos cascos rebitados serem multicomponentes, eles geralmente são propensos à manutenção de rotina porque os rebites individuais podem se soltar com o tempo. Navios com cascos rebitados têm 20% mais demanda quando se trata de frequência de inspeção em comparação aos cascos soldados. Enquanto os cascos soldados exigem inspeção menos frequente, o custo do reparo é maior se deformidades ou rachaduras ocorrerem devido à necessidade de conhecimento especializado em soldagem para reparos.
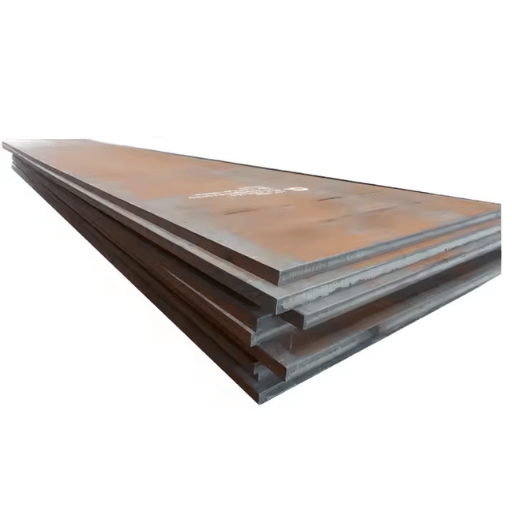
A seleção da liga de aço tem muito a ver com a resistência, resiliência e longevidade de navios soldados e rebitados. Na construção naval moderna, aços de alta resistência e baixa liga (HSLA) são preferidos devido à sua excelente relação resistência/peso e melhor resistência à corrosão. Além disso, para estruturas soldadas, aços com alta soldabilidade, como os graus ASTM A131, são usados porque reduzem as chances de defeitos durante o processo de soldagem, como rachaduras ou distorções. As ligas são capazes de suportar cargas dinâmicas, o que é muito importante para a durabilidade das operações.
Aço mais macio e dúctil é mais benéfico para navios rebitados, pois permite rebitagem eficaz sem que o material seja capaz de sofrer muito estresse. Avanços na metalurgia têm aço microligado, que oferece um equilíbrio ideal de ductilidade e tenacidade, garantindo que os navios rebitados permaneçam robustos.
Concluindo, a seleção adequada da liga de aço é complicada porque requer a consideração de muitos fatores, como resistência à tração, resistência à corrosão e a adaptabilidade do material à soldagem ou rebitagem. Esses avanços na produção de aço garantem melhor desempenho e segurança em diversos ambientes marinhos.
A qualidade e a capacidade de manutenção de juntas soldadas, particularmente em aços ligados, são muito afetadas pela composição da liga. Alguns componentes como carbono, manganês e silício são fundamentais no controle das características metalúrgicas das soldas. Para ilustrar:
Pesquisas recentes indicam que aços com um valor de equivalente de carbono (CE) abaixo de 0.45 têm chances notavelmente menores de formação de trincas durante a soldagem. Por exemplo, materiais que tinham um CE de 0.35 apresentaram um aumento de 20% na vida de fadiga quando comparados a materiais com um CE acima de 0.50 quando submetidos a testes de fadiga de flexão rotativa. Esses resultados enfatizam a necessidade de controlar com precisão a composição da liga para obter o desempenho ideal da junta de solda em condições marítimas ou industriais severas.
Pesquisas que analisam projetos rebitados e soldados demonstram claras vantagens e desvantagens de corrosão para ambas as técnicas. Baseados em componentes, estruturas rebitadas geralmente têm menores taxas de corrosão galvânica por causa dos revestimentos ininterruptos, embora tendam a ser menos resistentes à corrosão por frestas nas juntas. Por outro lado, estruturas soldadas, que são mais propensas a ter áreas de corrosão localizadas, são sem emendas e não têm juntas, o que significa que há zonas auxiliadas pelo calor (HAZ). Essas zonas são frequentemente mais propensas a corrosão localizada por pites ou rachaduras por corrosão sob tensão em ambientes hostis. Projetos soldados com revestimentos se tornaram mais populares devido ao melhor desempenho em resistência à corrosão decorrente de tratamentos térmicos pós-soldagem.
Do ponto de vista histórico, a soldagem é tipicamente mais forte do que a rebitagem por causa da junta contínua soldada sob tensão. É especialmente útil para vasos de pressão e estruturas, pois as juntas soldadas podem atingir resistências à tração de 90-95% da resistência do metal base, com base no material e no processo usados para soldagem. Ao contrário das juntas rebitadas, que devem depender de alguma combinação de fixadores e parafusos discretos para atingir a eficiência da junta, as juntas soldadas têm um desempenho muito mais eficiente. No entanto, as juntas rebitadas ainda são capazes de suportar cerca de 70-85% de eficiência da junta, o que não está muito longe em comparação. As juntas rebitadas, no entanto, tendem a ter um desempenho pior quando cargas de tração fortes devem ser aplicadas, o que resulta em falha de arrancamento. As juntas rebitadas têm uma vantagem distinta quando unidas entre materiais diferentes ou não fusíveis, pois os materiais base não sofrem fusão, permitindo que suas propriedades originais sejam preservadas. Mas combinar materiais diferentes com soldagem apresenta problemas sérios, como fases intermetálicas quebradiças se formando em combinações como alumínio e aço. Há espaço para otimismo, no entanto. Fricção e soldagem a laser são avanços no processo de soldagem e tornam muito mais fácil unir diferentes metais com desempenho aprimorado.
Quando se trata de produção em larga escala e robótica, a soldagem é sem dúvida o método mais barato disponível devido à sua natureza eficiente em termos de tempo. Os custos de mão de obra e tempo são cortados, pois os modernos sistemas de soldagem robótica concluem tarefas de soldagem em grandes velocidades, ao mesmo tempo em que fornecem resultados consistentes. Por outro lado, a montagem manual ou semiautomatizada ainda se beneficia da rebitagem, que requer menos equipamento especializado e permite ajustes durante a instalação. Alguns estudos indicam que os custos de mão de obra com rebitagem podem ser trinta por cento maiores do que os incorridos com soldagem automatizada em projetos de fabricação em larga escala.
As lacunas entre rebites e materiais adjacentes fazem com que as juntas rebitadas sejam mais sensíveis à corrosão por frestas, pois a umidade e os contaminantes tendem a se acumular dentro dos materiais de união. Embora as juntas soldadas corram o risco de degradação da HAZ, não há fixadores mecânicos para auxiliar na formação de frestas, ao contrário das bordas de empuxos. Estruturas soldadas convencionais também são menos propensas à corrosão com a disponibilidade de tratamentos modernos de pós-soldagem, como passivação e recozimento, que atenuaram muito essas preocupações.
Como elimina a necessidade de sobreposição de material e fixadores, a soldagem é menos pesada do que a rebitagem, o que torna a construção mais leve. Dizem que as estruturas de aeronaves rebitadas são 15-20% mais pesadas do que as contrapartes soldadas, o que mostra a importância da soldagem em indústrias como a aeroespacial e a automotiva, que dão um prêmio ao peso.
Rebitagem e soldagem têm suas próprias vantagens e desvantagens. Juntas soldadas tendem a ter resistência superior por causa da ligação metalúrgica que é estabelecida. Essa ligação não só se forma durante os processos, mas inclui um segmento contínuo do material. A continuidade minimiza as concentrações de estresse. Juntas rebitadas, embora sejam confiáveis, são mecanicamente fortes, mas são suscetíveis à frouxidão ao passar por cargas dinâmicas e vibrações com o tempo. Por outro lado, rebites podem funcionar melhor do que soldas quando há uma grande necessidade de inspeção, reparo ou manutenção, pois não racham tão facilmente quanto juntas soldadas. A escolha entre os dois depende, em última análise, das demandas da aplicação em termos de suporte de carga e manutenção.
Um estudo de caso importante na comparação de navios soldados e rebitados é observado nas construções navais durante meados do século XX. Por exemplo, navios rebitados construídos durante a Primeira Guerra Mundial eram razoavelmente bons em prevenir a propagação de rachaduras. Estudos indicaram que cascos rebitados localizavam danos, evitando assim que falhas se espalhassem para uma parte maior da estrutura. No entanto, com a rebitagem sendo muito mais trabalhosa, as taxas de produção caíram substancialmente.
Em contraste, a automação durante a Segunda Guerra Mundial levou a uma maior prevalência em navios soldados, pois os sistemas automatizados serviram para substituir diretamente os processos manuais de rebitagem. Dados de construtores navais dessa época sugerem que navios soldados levavam de 25 a 30% menos tempo para serem produzidos do que navios rebitados. No entanto, as juntas soldadas provavelmente sofreriam com a rápida propagação de rachaduras, levando a algumas falhas catastróficas. Esse problema foi observado no programa Liberty Ship, onde mais de 1000 navios soldados sofreram Fraturas Frágeis devido à soldagem insuficiente associada a baixas temperaturas.
Com a aplicação de técnicas avançadas em ciência de materiais e tecnologia de soldagem, a maioria desses problemas foi corrigida. Mais materiais dúcteis e melhores métodos de inspeção agora são integrados em juntas soldadas, o que reduz a chance de ocorrência de falha frágil. No final, selecionar soldagem ou rebitagem depende muito das circunstâncias de trabalho, bem como do nível de facilidade e importância em ser capaz de manter a estrutura.
A maneira como o estresse é distribuído em juntas soldadas é amplamente determinada pela técnica de soldagem, materiais envolvidos e a natureza das cargas aplicadas. As juntas soldadas são geralmente propensas a concentrar o estresse na garganta da solda e na zona afetada pelo calor (HAZ). Recentemente, técnicas avançadas como análise de elementos finitos (FEA) foram adaptadas para avaliar as distribuições de estresse desses tipos de juntas soldadas e localizar regiões críticas propensas à fadiga ou falha. Métodos modernos de soldagem, como soldagem a laser ou fricção, criam juntas com distribuição de estresse mais uniforme, minimizando assim as regiões fracas.
Por outro lado, estruturas rebitadas tendem a exibir uma uniformidade maior na distribuição de tensão em comparação com soldas de topo, pois cada rebite carrega parte da carga. No entanto, vários rebites criam concentrações de tensão ao redor dos furos, o que pode minar a resistência do material. Além disso, juntas rebitadas tendem a se soltar com o tempo devido a vibrações sustentadas e carga cíclica, o que afeta a distribuição de tensão.
Embora os processos de soldagem sejam mais eficientes no sentido estrutural, as juntas rebitadas tendem a oferecer um desempenho mais robusto sob certas condições, especialmente onde é possível a intervenção para manutenção, garantindo estabilidade ao longo do tempo.
As tensões em uma junta rebitada são influenciadas pelas propriedades do material de cada rebite, além das cargas externas colocadas sobre esses rebites. Como a pesquisa sugere, o pico de tensão ao redor do furo do rebite geralmente ocorre em sua borda e diminui radialmente para fora. Simulações de elementos finitos de placas de liga de alumínio com juntas rebitadas mostram que os valores de tensão de borda no furo podem ir até 35 por cento acima da tensão nominal na placa.
A análise dos dados coletados sugere que a concentração de estresse de rebites muito próximos leva à fadiga do material e, finalmente, à falha. Por meio de uma série de testes realizados em chapas de aço, foi confirmado que a diminuição do espaçamento dos rebites de 80 mm para 40 mm causou um aumento dos fatores de concentração de estresse (SCF) de 2.5 para 3.2.
Mesmo com essas dificuldades, conexões rebitadas demonstraram ter desempenho confiável em estruturas com vibrações de alta frequência, como em aeronaves e componentes de pontes. A estimativa da vida de fadiga para conjuntos rebitados indica que concentrações de estresse iniciarão microfissuras, mas danos progressivos podem ser evitados com manutenção, como aperto ou substituição de rebites soltos. Essas considerações práticas tendem a se equilibrar, então padrões e projetos de rebites são frequentemente escolhidos para oferecer o melhor compromisso entre distribuição de carga e acesso de manutenção.
Este conjunto de dados e outros fatores ilustram a influência que o espaçamento e a configuração dos rebites têm na concentração de tensões e na vida útil da fadiga das juntas rebitadas:
Fatores de concentração de estresse (FCE):
Observações sobre distribuição de carga:
Espaçamentos irregulares contribuem para falhas prematuras devido a distribuições desiguais de carga entre rebites.
As tensões individuais nos pontos dos rebites são reduzidas pelo arranjo uniforme dos rebites.
A: Juntas soldadas são formadas por soldagem, que é o processo de unir permanentemente dois metais derretendo-os, o que deixa o casco em um estado muito mais suave e diminui o deslocamento. Juntas rebitadas unem pedaços de metal com rebites, o que fornece flexibilidade e cobre a maioria dos movimentos das estruturas. Embora a soldagem seja mais rápida, barcos rebitados fazem contrapartes rebitadas para barcos que precisam de flexibilidade para aliviar o estresse em certas áreas.
R: A quantidade de soldagem afeta a resistência integral e estrutural da construção do navio. Se bem feito – além de aumentar a velocidade da construção – o navio não precisará de trabalho estrutural adicional porque as juntas soldadas sólidas reduzirão os custos de puncionamento e rebitagem. No entanto, o gerenciamento inadequado do excesso de soldagem pode causar empenamento.
R: A rebitagem permite a incorporação de flexibilidade em áreas que exigem alta vibração ou alto estresse em diferentes partes da estrutura. A gangue de rebitagem lança um produto que permite que o impacto seja absorvido sem danificar, o que é ideal para alguns projetos que precisam de uma junta, mas não são rígidos devido à junta soldada.
A: Os soldadores unem duas peças de metal usando juntas de topo e sobrepostas, que são soldadas às bordas das placas unindo-as firmemente. Essas juntas dão mais força ao permitir a conexão de placas nas bordas. Para rebitagem, as juntas de topo e sobrepostas são servidas por rebites como o principal meio de manter as duas placas de metal juntas.
R: A qualidade é alcançada por soldadores por meio de técnicas como soldagem MIG e outras práticas estabelecidas. As bordas das placas devem ser endireitadas e limpas. Medições e testes constantes também ajudam a manter níveis adequados de padrões.
R: O elemento-chave do processo de construção naval envolve a mudança da rebitagem na construção de um navio para o uso da soldagem. Ele sugere como a soldagem surgiu e se estabeleceu como uma rival vigorosa do rebite, o que chama a atenção para os benefícios em termos de tempo e despesas na construção que estão associados aos processos de gangue de rebitagem.
R: Uma grande parte da eficiência na construção de navios modernos advém de soldas em contraste com rebites. Soldas levam menos tempo para unir peças de metal e não exigem gangues de rebitagem adicionais. Os produtos são produzidos em tempo recorde, o que economiza puncionamento e permite uma montagem razoável.
R: Materiais diferentes podem apresentar dificuldades como diferentes taxas de expansão térmica, o que pode apresentar dificuldades como diferentes taxas de expansão térmica, o que não é compatível com a metalurgia. Tais problemas devem ser resolvidos por meio da escolha apropriada de técnicas de soldagem que forneçam uma junta soldada confiável e durável.
R: O deslocamento e o desempenho de um navio podem ser afetados por juntas soldadas e rebitadas através do peso total e da resistência da estrutura. Juntas soldadas tendem a criar um casco mais suave, o que melhora a eficiência hidrodinâmica. Juntas rebitadas, por outro lado, podem ser mais pesadas, mas são mais flexíveis em áreas estruturais importantes.
1. Efeito da velocidade de rotação da ferramenta na microestrutura e nas propriedades mecânicas de juntas de topo soldadas por fricção em aço de alta resistência e baixa liga DMR249A para fabricação de estruturas leves de construção naval.
2. Avaliação da previsão da vida útil à fadiga em juntas de aço DMR249A soldadas por arco metálico com gás para estrutura de casco de navio
3. Recristalização dinâmica em juntas de liga de alumínio AA2014 soldadas por fricção para substituir juntas rebitadas.

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →