

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Aperfeiçoar máquinas CNC é um pré-requisito para obter os melhores resultados na fabricação de precisão. Infelizmente, até mesmo os maquinistas mais habilidosos enfrentam problemas como marcas de retração e caminhos de ferramentas ruins que afetam a qualidade da ferramenta e aumentam o tempo de produção. Este artigo se aprofunda nos detalhes das marcas de retração, bem como na otimização da ferramenta, e oferece soluções práticas para melhorar a qualidade da superfície, diminuir os tempos de ciclo e aumentar a produtividade da máquina. Seja você um profissional na área ou um entusiasta que busca melhorar suas habilidades de usinagem CNC, este guia completo tem como objetivo fornecer informações sobre técnicas eficazes que certamente aumentarão a qualidade do seu trabalho.

Marcas de retração na máquina CNC surgem da ferramenta se retirando da peça de trabalho após a usinagem ser feita. Tais características são devidas a diferenças na força da ferramenta, taxa de avanço de má qualidade ou superfícies ásperas da peça de trabalho que geram marcas no material. Outros fatores importantes são definições de caminho de ferramenta ruins, resfriamento ou lubrificação ineficazes e configuração ruim da máquina. Essas lacunas podem ser melhoradas, por exemplo, por melhores definições de caminho de ferramenta e melhoria da lubrificação, o que leva à redução das marcas de retração.
Alcançar altos níveis de precisão em processos de usinagem depende muito da incorporação do fuso e da ferramenta. O fuso é encarregado de transmitir um movimento rotacional juntamente com o controle da estabilidade da ferramenta durante o processo de usinagem. Além disso, a ferramenta é envolvida de forma responsável na operação de corte. Para aumentar a redução da vibração, bem como a precisão do corte, o fuso e a ferramenta devem estar perfeitamente alinhados e equilibrados. Outros aspectos que influenciam essa interação são a velocidade do fuso, o material da ferramenta e a geometria da ferramenta. A correspondência entre as capacidades do fuso de corte e as especificações da ferramenta de corte melhora o desempenho, ao mesmo tempo que diminui o desgaste e aumenta a qualidade do acabamento da superfície.
Embora a velocidade de retração seja um componente integral durante os processos de usinagem e determine a qualidade do acabamento da superfície, ela tem a ver com a taxa na qual a ferramenta de corte se afasta da peça de trabalho após a conclusão de uma passagem de usinagem. Uma velocidade de retração idealizada garante que o acúmulo de material seja mínimo e não leve à formação de rebarbas na superfície, ao mesmo tempo em que retém ao máximo a qualidade da superfície. Por outro lado, se a velocidade de retração for muito alta, a ferramenta pode se desengatar abruptamente, o que leva a imperfeições na qualidade da superfície, como sulcos e sulcos.
Pesquisas sugerem que superfícies lisas podem ser obtidas por meio de uma velocidade de retração lenta e suave, que permite que a pressão da ferramenta seja consistente durante a retirada. Por exemplo, em fresamento e torneamento de alta precisão, um valor de velocidade de retração de 50 a 100 mm/min é hipotetizado para melhorar o parâmetro de rugosidade da superfície (Ra) em 20% quando comparado a velocidades maiores, independentemente das propriedades do material. Além disso, há um equilíbrio entre a velocidade de retração e os tempos de ciclo, onde a eficiência pode ser maximizada sem comprometer a qualidade.
Os sistemas CNC atuais tendem a automatizar o controle de velocidade de retração, permitindo que os maquinistas definam parâmetros de acordo com seus materiais e necessidades operacionais. Materiais mais macios, como alumínio ou plástico, podem permitir retração rápida, enquanto ligas mais duras, como titânio, exigem retração mais lenta para evitar desgaste da ferramenta e anormalidades na superfície. Calibrar e testar com feedback de ferramentas de metrologia de superfície pode oferecer maior compreensão, pois esses ajustes de velocidade de retração podem melhorar o acabamento e a produtividade.
A aplicação do refrigerante é essencial para controlar o impacto do calor e a superfície da peça durante o processo de usinagem. Os refrigerantes reduzem a deformação térmica, que ocorre devido ao superaquecimento na interface ferramenta-peça de trabalho, geralmente resultando em deformação da superfície. Relatórios sugerem que o uso de sistemas otimizados para fornecimento de refrigerante pode reduzir as temperaturas durante a usinagem em até 30%, diminuindo as chances de descoloração ou marcas residuais das ferramentas atingindo a peça.
Além disso, a remoção de cavacos e emulsão de refrigerante melhora o resfriamento ao impedir que o fluido de resfriamento entre novamente na região de corte. Por exemplo, o uso de refrigerantes à base de emulsão contendo aditivos ativos de superfície projetados especificamente para lubrificação e transferência de calor melhora o acabamento da superfície de componentes usinados ao reduzir o desgaste da ferramenta e estabilizar a força de corte. Tecnologias avançadas de resfriamento como Lubrificação de Quantidade Mínima (MQL) ou resfriamento criogênico fornecem valor ideal para certos materiais, exibindo uma redução na rugosidade da superfície que ainda atende aos altos requisitos industriais. Para aproveitar esses retornos, as empresas devem considerar a composição química do refrigerante, sua pressão de entrega e o padrão de seu fluxo como os principais componentes na abordagem de usinagem.
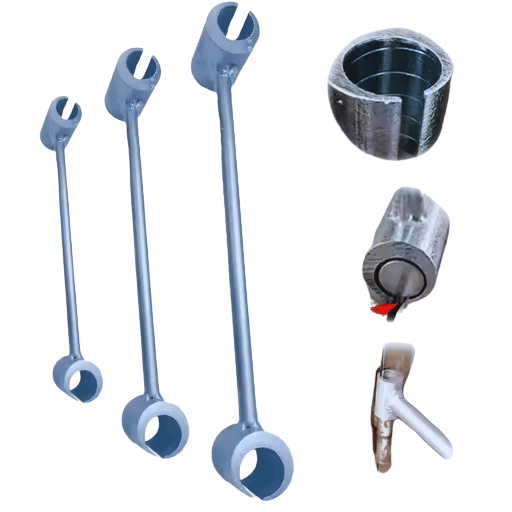
A distância que a ferramenta se move verticalmente para cima, pós-operação, é denominada 'altura de retração' na usinagem CNC. Para cada passagem da máquina, a ferramenta precisa ter folga vertical, e definir a altura de retração garante que essa folga seja alcançada. Definir esse parâmetro corretamente é muito importante, pois colisões de ferramentas precisam ser evitadas enquanto a eficiência da usinagem é maximizada.
Um método bem conhecido envolve definir a altura de retração com base na geometria da peça de trabalho e do acessório. Por exemplo, peças usinadas mais complexas que têm contornos ou peças que são fixadas por vários grampos exigem uma altura de retração maior - geralmente em torno de 0.1 a 0.25 polegadas (2.54 a 6.35 mm). Se as alturas de retração forem definidas muito altas, os tempos de ciclo da máquina aumentam e, portanto, as taxas de produção diminuem. De acordo com a pesquisa, a redução de movimentos de retração desnecessários pode economizar tempo de usinagem em até 15% com cenários frequentes de troca de caminho da ferramenta.
Além disso, softwares CAM avançados, capazes de ajustes dinâmicos de retração, permitem a variação automática da altura de retração em relação à superfície circundante. Isso ajuda a otimizar a velocidade de corte com segurança e é particularmente eficaz em configurações de usinagem de alta velocidade. A modelagem virtual oferece uma oportunidade ideal para os fabricantes analisarem simulações de trajetórias de ferramentas e ajustarem os parâmetros definidos para colisões e folgas, a fim de alcançar a solução ideal.
Para ajudar a garantir materiais de alta qualidade e proteger as ferramentas, o balanceamento da taxa de avanço e RPM é necessário para atingir processos de usinagem eficazes. O termo taxa de avanço descreve a rapidez com que a ferramenta de corte se move através do material, enquanto RPM significa a rapidez com que o fuso ou a ferramenta gira. A taxa de avanço ideal e o balanceamento de RPM contribuem para a carga de cavacos ideal, o que, por sua vez, diminui o desgaste da ferramenta e os danos ao material.
Um exemplo de cálculo da taxa de avanço pode começar com uma multiplicação da carga de cavacos por dente por canais (arestas de corte) pela velocidade do fuso. Por exemplo, com uma carga de cavacos padrão de 0.003 polegadas por dente durante a usinagem de alumínio, uma ferramenta tri-canelada com uma velocidade do fuso de 15000 RPM tem uma taxa de avanço calibrada de 135 polegadas por minuto (IPM). No entanto, isso está sujeito a alterações dependendo do material, da geometria da ferramenta e do refrigerante empregado.
Modificações na automação podem ser realizadas monitorando a carga da ferramenta e ajustando os parâmetros de avanço e velocidade em tempo real. Por exemplo, sistemas de usinagem de controle adaptativo incorporam otimização em tempo real dos processos de corte para maximizar a produtividade e minimizar a probabilidade de muita força ser aplicada, o que pode quebrar a ferramenta. Além disso, estratégias de trajetória de ferramenta mais recentes, como fresamento de alta eficiência (HEM), usam uma combinação de menos engate radial com maiores velocidades de avanço e fuso, resultando em uma taxa de remoção de material melhorada.
Uma etapa preliminar para encontrar o melhor equilíbrio entre taxa de avanço e RPM envolve verificar os dados de corte do fabricante para o material e ferramental específicos. Outros aspectos importantes, incluindo acabamento de superfície, calor, estabilidade da máquina, bem como precisão e economia, também devem ser levados em consideração. O uso de ferramentas de simulação ou gêmeos digitais melhora a capacidade de experimentar os parâmetros de usinagem sem realmente aplicá-los.
A decisão sobre a estratégia do caminho da ferramenta deve ser definida com bastante antecedência para obter uma configuração ideal para a máquina CNC. Furos alargados, por exemplo, são recursos que precisam ser levados em consideração ao decidir a geometria da peça, o tipo de material e os objetivos de usinagem. Uma das estratégias recentemente desenvolvidas é chamada de limpeza adaptativa, e é focada em remover o máximo de material possível, mantendo a ferramenta engatada com a peça de trabalho pelo maior tempo possível e minimizando a sobrecarga do cortador. Em comparação com os métodos tradicionais de usinagem, a limpeza adaptativa foi sugerida para reduzir os tempos de usinagem em 40%.
Operações de acabamento com trajetórias de ferramentas usadas em desbaste de contorno e paralelo têm, até onde se sabe, sido usadas para refinar contornos de superfícies de geometria complexa e obter boa qualidade de superfície. A introdução de técnicas de usinagem de alta velocidade (HSM) também melhorou a precisão e a eficiência dessas estratégias. Há evidências recentes de que o HSM diminui o erro de usinagem com um aumento simultâneo na taxa de acabamento de superfície de cerca de 30%.
Além disso, certas estratégias de acesso e retração da ferramenta efetivamente encurtam a vida útil da ferramenta, ao mesmo tempo em que aumentam o tempo total de usinagem. Para reduzir as cargas de impacto e, portanto, a taxa de desgaste da ferramenta, entradas helicoidais e rampeadas são frequentemente usadas. Quando usados com software de verificação, esses métodos podem produzir resultados confiáveis, sem erros ou colisões durante a execução, ao mesmo tempo em que evitam que colisões ou erros ocorram.
Usando aplicativos CAD de última geração e recursos de simulação como o Autodesk, os fabricantes podem refinar estratégias de trajetória de ferramentas, aumentando a produtividade e garantindo resultados excepcionais para processos de usinagem sofisticados.

Três componentes básicos são vitais para reduzir marcas de ferramentas por meio de técnicas de fresamento CNC de precisão: a ferramenta apropriada deve ser escolhida, a taxa de avanço deve ser otimizada e os passes de acabamento devem ser eficazes. Há uma chance menor de falhas de superfície com o uso de ferramentas de alta qualidade com os revestimentos apropriados devido a menos atrito e desgaste. Taxas de avanço ideais marcadas garantem que o material ideal seja removido sem mudanças rápidas que podem deixar marcas. Um passe de acabamento fino será aplicado no final do último processo de usinagem para auxiliar no refinamento e aprimoramento da superfície. Essas medidas se combinam para elevar a qualidade de um componente usinado.
A eficácia e a precisão dos fabricantes de usinagem são bastante aprimoradas pelo uso de ferramentas de simulação de usinagem CNC. Os operadores podem ver e praticar as etapas da usinagem em um ambiente simulado antes de começar o trabalho real. As simulações salvam materiais e máquinas de danos ao identificar problemas potenciais como colisões de ferramentas e trajetórias de ferramentas defeituosas com antecedência. Além disso, essas simulações tornam possível ajustar os parâmetros de usinagem, o que garante precisão em todas as operações. No final, as ferramentas de simulação aumentam a produtividade e minimizam os custos, o que as torna fundamentais na fabricação contemporânea.
Os sistemas avançados de refrigeração estão definitivamente na vanguarda da usinagem moderna, pois melhoram a vida útil da ferramenta, a qualidade da peça e a eficiência operacional. A principal responsabilidade do refrigerante é absorver o calor produzido durante as operações de usinagem, reduzir o atrito e remover cavacos da zona de corte. Avanços nos métodos de aplicação de refrigerante, incluindo sistemas de fornecimento de refrigerante de alta pressão e lubrificação de quantidade mínima (MQL), melhoram o desempenho do processo de usinagem.
Como exemplo, sistemas de refrigeração de alta pressão operam em pressões que variam de 70 a 1,000 bar, tendo um efeito de refrigeração superior e melhor evacuação de cavacos em furação profunda ou outras operações de serviço pesado. Estudos recentes indicam que tais sistemas podem melhorar o acabamento da superfície e estender a vida útil da ferramenta em até 300% em alguns casos.
Enquanto o MQL, por outro lado, aplica diretamente uma névoa fina de óleo lubrificante na ferramenta e na peça de trabalho, reduzindo significativamente o consumo de refrigerante. Essa técnica não só ajuda a reduzir os custos operacionais associados à compra, uso e descarte de refrigerante, mas também ajuda a proteger o meio ambiente. Estudos mostram que o uso do MQL pode reduzir o uso de lubrificante em até 90%.
Além disso, a implementação de sensores sofisticados e sistemas de monitoramento em sistemas de entrega de refrigerante torna possível medir e controlar o fluxo e a pressão em tempo real. Isso garante a máxima eficácia com relação às condições de usinagem, ao mesmo tempo em que protege o sistema contra superaquecimento e falha da ferramenta.
Igualmente importante é a escolha do tipo de refrigerante, que pode variar de refrigerantes solúveis em água, refrigerantes sintéticos ou óleos semissintéticos, dependendo do material e dos parâmetros de usinagem. Cada uma dessas opções fornece benefícios distintos, desde melhor lubrificação até melhor resfriamento, comprovando a necessidade de soluções personalizadas, dependendo dos variados requisitos de fabricação.
Com um projeto cuidadoso do sistema e manutenção de rotina, os fabricantes podem atingir o desempenho operacional desejado, minimizando o desperdício, o uso de energia e os custos relacionados aos processos de usinagem, unindo essas práticas inovadoras.

O uso de software CNC em nossos processos de usinagem auxilia na automação de operações e na otimização de caminhos de ferramentas. Essa automação melhora a precisão do trabalho, reduz o tempo gasto em processos de ciclo e minimiza erros de entrada manual. Além disso, a manutenção preditiva e o monitoramento em tempo real oferecidos por softwares mais avançados aumentam o uso da máquina e reduzem o tempo de inatividade. Quando combinados, esses recursos aumentam enormemente a produtividade geral de maneira sistemática e regulada.
A automação dentro das tecnologias de fabricação transformou a indústria em termos de produtividade, precisão e potencial de crescimento. Mais e mais fabricantes de usinagem modernos parecem estar empregando automação por meio do uso de robótica, inteligência artificial (IA) ou até mesmo sistemas de IoT (Internet das Coisas). Estudos recentes mostram que a incorporação da automação dentro dos processos de fabricação pode aumentar a produção em 30% e diminuir os custos operacionais em 20%.
Um exemplo disso são os sistemas robóticos que podem conduzir tarefas repetitivas de forma precisa e rápida. Isso resulta em menos erros humanos, bem como desperdício na produção. As ferramentas de IA fornecem insights de dados valiosos por meio de análises preditivas para manutenção de equipamentos, garantindo um fluxo suave de produção. Além disso, o controle do processo é aprimorado pela conectividade IoT. Os equipamentos e as linhas de produção são monitorados e controlados em tempo real, resultando em uma resposta mais rápida a problemas que precisam de atenção imediata.
Além disso, a automação leva a menos dependência de trabalho manual na execução de trabalhos perigosos, o que contribui para um ambiente de trabalho mais seguro. Os sistemas automatizados são capazes de funcionar 24 horas por dia, o que permite que os fabricantes satisfaçam as crescentes necessidades dos consumidores sem impacto na qualidade e consistência. Esses desenvolvimentos tornaram a automação vital para ganhar vantagem contra a concorrência no mundo altamente volátil da manufatura.

A identificação eficaz do desgaste de ferramentas em máquinas CNC é necessária para manter a precisão, produtividade e custo-benefício. Tanto alargadores quanto fresas de topo sofrem desgaste devido à usinagem de alta velocidade e interação com materiais ao longo do tempo. Esse desgaste pode ocorrer de muitas maneiras diferentes, como desgaste abrasivo, lascamento e formação de arestas.
Tipos de desgaste e indicadores
Desgaste de flanco:
Desgaste da cratera:
Lascamento ou fratura:
Formação de Borda Construída (BUE):
Inspeção visual:
Sensores de condição da ferramenta:
Avaliação da qualidade da superfície:
Conjunto de dados de trabalho Insights práticos
Reconhecer essas tendências e adotar ações preventivas, como manutenção preditiva e definição de condições adequadas de usinagem, reduzem efetivamente o tempo de inatividade e aumentam a eficácia da ferramenta.
Para avaliar as condições de trabalho durante a vida útil da ferramenta, considere estes três fatores:
Observar esses parâmetros primários e verificar sistematicamente o desgaste da ferramenta aumentará a produtividade e a eficiência operacional, além de aumentar a vida útil da ferramenta.
Os seguintes elementos são cruciais para garantir que a ferramenta e o material da peça de trabalho sejam compatíveis:
A correspondência dos parâmetros das ferramentas com as propriedades dos materiais ajuda a alcançar eficiência e precisão ideais na usinagem.
A: Marcas de retração são marcas que ocorrem como resultado de uma ferramenta sendo retraída de uma superfície durante o processo de usinagem. Para minimizar essas marcas, otimize sua taxa de retração, avanço, movimento de retração do eixo Z e resistência da ferramenta. Às vezes, usar G85 (um ciclo de mandrilamento) em vez de G81 (um ciclo de perfuração) ajuda a minimizar as marcas de retração.
A: Ao selecionar ferramentas, leve em consideração o tipo de material, a qualidade estimada do acabamento da superfície, o processamento da superfície e outros processos relevantes de usinagem. Certifique-se de que os diâmetros da ferramenta, números de canais e tipos de revestimento sejam apropriados para o processo de usinagem desejado. Aplique e aproveite as soluções de software CAM para testar empiricamente e otimizar o design do caminho da ferramenta para encurtar os tempos de ciclo e aumentar a eficiência das operações de usinagem.
R: Com uma máquina Haas, aqui está a melhor maneira de abordar a escareação: Use o escareador correto para o furo que você deseja criar, que geralmente é 0.01 – 0.02 mm menor que o diâmetro alvo. Garanta o uso adequado das taxas de alimentação e velocidades do fuso (aproximadamente 1000 RPM). Verifique o alinhamento e o fluido de corte usado para que o acabamento da superfície seja melhor. Para resultados mais refinados, considere o uso de escareadores de carboneto para aumentar a longevidade da ferramenta.
R: Para executar usinagem de alta precisão, você precisa se concentrar em: O uso de ferramentas de corte de alta qualidade e porta-ferramentas rígidos. Fixação correta da peça de trabalho para diminuir a vibração. O uso de taxas de avanço avançadas, incluindo avanço retrátil, juntamente com velocidades ideais do fuso. Software CAD-CAM avançado para melhor precisão na geração de trajetória da ferramenta. A aplicação de compensação térmica e calibração mais frequente da máquina. Tente processos de acabamento como brunimento ou lapidação se precisar de tolerâncias ultra-apertadas.
R: Os aspectos mais importantes nos quais se deve focar são a redução de movimentos rápidos e a melhoria dos métodos de corte, bem como uma seleção de relações de step-over e step-down adequadas. Adotar técnicas de fresamento trocoidal para remoção eficaz de material. Reduzir a erosão da ferramenta otimizando o movimento de entrada e saída da ferramenta. Estratégias avançadas de CAM, como limpeza adaptativa e usinagem de repouso, também aumentam a precisão. Lembre-se de sempre focar no que é fundamentalmente importante para a operação de usinagem e o material primeiro para atingir um equilíbrio adequado entre eficiência e qualidade da superfície.
R: O acabamento da superfície em chanfros pode ser trabalhado seguindo estas sugestões: Empregue uma ferramenta de chanfro ou uma fresa de topo projetada especificamente para usinagem de chanfros. Preste atenção às velocidades de corte e às taxas de avanço por dente para o material com o qual você está trabalhando. Minimize a excentricidade do suporte da ferramenta e maximize a rigidez. A fresagem de subida deve ser usada para melhorar o acabamento da superfície sempre que possível. Use técnicas de corte de microdeslocamento, também conhecidas como passes de acabamento. Para peças ásperas, programas com sistemas CAM avançados são úteis. Eles otimizarão os caminhos de movimento da ferramenta para que os passes de desbaste e acabamento mantenham a espessura do cavaco axial estável de forma eficiente.
A: Diminua as chances de quebra da ferramenta adotando os métodos descritos abaixo: Para cada material e tipo de trabalho, escolha a ferramenta correta para garantir um desempenho eficiente. Use o avanço por minuto e as velocidades de rotação, enquanto leva em consideração o desempenho do avanço de retração. Empregue uma estratégia de refrigeração eficaz. Certifique-se de que o caminho otimizado da ferramenta seja seguido para uma espessura precisa do cavaco. Faça alterações rápidas com ferramentas desgastadas e realize inspeções visuais com frequência. Conjuntos de atividades de ciclo que criam uma carga muito alta devem ser complementados com controle da ferramenta. Peças de trabalho que vibram devem ser fixadas adequadamente com armações. Assim, a vibração é significativamente reduzida.
1. Título: Um estudo sobre os erros que causam padrões irregulares de marcas de ferramentas em uma superfície com régua torcida no fresamento de flanco de um centro de usinagem CNC de cinco eixos
2. Título: Um método de correção e suavização de trajetória de ferramenta contínua G3 para usinagem CNC.
3. Título: Contabilização de erros de máquinas e ferramentas CNC em cálculos de marcas de ferramentas

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →