

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
O avanço da usinagem moderna baseia-se na obtenção de máxima precisão e eficiência. Dominar o uso de ferramentas especializadas é essencial para alcançar ambos os objetivos. Uma dessas ferramentas especializadas é a fresa de ranhurar , utilizada em tornos CNC para criar ranhuras, cortes e perfis em peças. No entanto, para obter os melhores resultados com uma fresa de ranhurar, o usuário deve compreender seus detalhes complexos, a configuração adequada e os níveis de execução apropriados. Este artigo tem como objetivo apresentar os fundamentos mais importantes e as melhores práticas relacionadas às fresas de ranhurar em tornos CNC , para que profissionais e demais interessados possam aprimorar suas habilidades em usinagem. Se você deseja aperfeiçoar suas habilidades atuais ou simplesmente superar alguns dos desafios mais comuns, este guia oferece conselhos valiosos e informações essenciais para ajudá-lo a ter sucesso em seus projetos de usinagem.
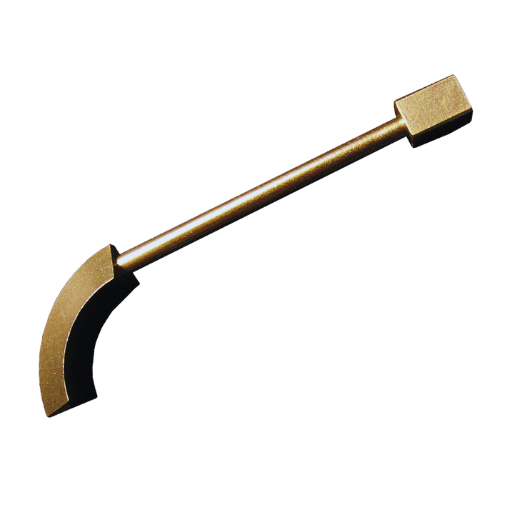
Uma ferramenta de ranhurar é uma ferramenta de corte especializada utilizada em tornos CNC para cortar ranhuras ou canais na superfície de uma peça. Ela funciona removendo material de forma reta e controlada, geralmente em um ângulo reto em relação à rotação da máquina. A lâmina de corte é projetada para formar ranhuras de tamanhos específicos, necessários para conexões de anéis de vedação, anéis de retenção e até mesmo aplicações decorativas. Existem muitos tipos de ferramentas de ranhurar, dependendo do tipo de material a ser usinado e do perfil desejado da ranhura, o que proporciona versatilidade nos processos de fabricação.
O design e a finalidade determinam a classificação de cada ferramenta. Entre as mais comuns estão as ferramentas de ranhuras externas, que criam ranhuras no diâmetro externo de uma peça de trabalho, e as ferramentas de ranhuras internas, que criam ranhuras dentro do diâmetro interno. Ambos os tipos são ainda mais aprimorados para operações específicas, como ranhuras de precisão para componentes de vedação ou ranhuras ornamentais. A seleção da ferramenta depende da geometria da peça de trabalho e das propriedades do material para que o desempenho e a precisão ideais sejam alcançados.
A orientação, forma e propósito das ranhuras de usinagem podem ser organizadas em várias categorias. Abaixo está uma explicação das diferentes ranhuras que são mais frequentemente usadas no processo de usinagem.
Ranhuras quadradas
Ranhuras quadradas consistem em uma parede reta e uma base plana que se encontram perpendicularmente uma à outra em um ângulo de 90 graus. Essas ranhuras têm muitas aplicações que exigem maior resistência estrutural, bem como peças de alojamento como vedações e O-ring.
Ranhuras redondas (em forma de U)
Essas ranhuras vêm com um fundo arredondado projetado para aliviar a concentração de estresse, bem como um propósito mais decorativo. Outros usos incluem componentes que são expostos a forças dinâmicas.
Ranhuras em V
Para ranhuras em V, um perfil triangular é cortado na peça de trabalho usando uma ferramenta adequada. Eles também são muito úteis em sistemas de guia, ou onde o alinhamento de montagem é necessário, bem como onde bordas afiadas são necessárias. O ângulo da ranhura pode ser alterado para se adequar a uma especificação de projeto relevante.
Ranhuras internas
Usinadas nos diâmetros internos de componentes cilíndricos, as ranhuras internas são usadas para abrigar anéis de travamento, vedações ou anéis de pressão. Essas ranhuras também precisam de ferramentas especializadas para serem dimensionadas com precisão.
Ranhuras externas
Ranhuras externas são criadas na superfície externa de uma peça de trabalho giratória, onde as ranhuras são utilizadas como áreas para anéis de pressão ou roscas como componentes.
Ranhuras em T
Frequentemente encontradas em equipamentos industriais, as ranhuras em T incluem uma seção transversal em formato de T para aparafusar ferramentas e acessórios.
A análise precisa desses tipos de ranhuras permite que um maquinista determine a melhor abordagem para atender aos requisitos de design em relação à precisão e economia do processo de fabricação. Como se pode ver, cada um desses tipos de ranhuras é projetado com um propósito específico em mente e agrega valor ao produto final.
Um torno CNC é equipado com uma ferramenta automatizada para ranhurar que é capaz de cortar uma ranhura em uma peça de trabalho. A máquina deve primeiro ser configurada antes do uso, certificando-se de que a ferramenta esteja presa ao suporte da ferramenta na posição de corte. Após a ferramenta ser preparada, o usuário deve ligar o torno para começar a usar. O torno moverá a peça de trabalho enquanto a ferramenta de ranhura se move para dentro da máquina de forma angular até que a profundidade e a largura necessárias da ranhura sejam alcançadas. O sistema CNC gerencia a precisão do corte usando controles como caminho da ferramenta, taxa de avanço, velocidade de corte e outras variáveis relevantes. Esses fatores são vitais para garantir uma ranhura precisa.
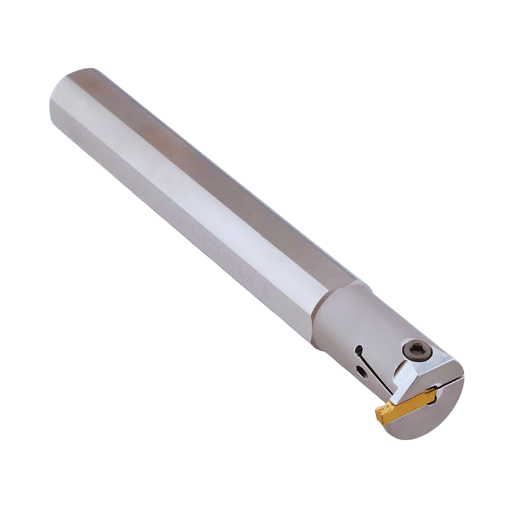
Escolher uma ferramenta de ranhuramento e inserto adequados para uma determinada operação requer o estudo do material, das capacidades da máquina e dos requisitos específicos da aplicação. Os diferentes tipos de ferramentas são categorizados como ferramentas de ranhuramento externo e interno, ferramentas de corte e ferramentas de perfil especializadas. Essas ferramentas são feitas para cobrir com eficiência diversas necessidades operacionais.
Para aplicações que dependem do material, a durabilidade e o revestimento da pastilha são de extrema importância. Por exemplo, pastilhas de metal duro revestidas por PVD ou CVD são preferíveis para operações de usinagem envolvendo materiais mais duros, como aços inoxidáveis e ligas de titânio, devido à sua excelente resistência ao desgaste e capacidade de dissipação de calor. Por outro lado, pastilhas de metal duro ou cerâmica sem revestimento são mais adequadas para materiais mais macios e não ferrosos.
O desempenho também é significativamente afetado pela geometria do inserto. Insertos de inclinação positiva, por exemplo, têm forças de corte muito baixas e permitem o uso de máquinas de baixa potência ou acabamento muito fino. Por outro lado, insertos de inclinação negativa fornecem melhor resistência da aresta e suportam aplicações de serviço pesado.
Os fabricantes de ferramentas geralmente fornecem dados sobre a taxa de avanço e a velocidade de corte, provavelmente devido ao seu entendimento das necessidades do mercado e dos negócios. Por exemplo, em peças de aço, as velocidades de corte típicas usando ferramentas de carboneto para operações de ranhuramento são de 200 a 250 m/min. Seguir esses procedimentos precisamente ajuda a minimizar o desgaste da ferramenta e garante a qualidade da peça.
Por fim, a melhoria da eficiência do processo pode ser alcançada por meio da seleção de sistemas de ferramentas modulares que fornecem recursos de inserção de ferramentas pop-in, eliminando a necessidade de realinhamento. Esses sistemas não apenas reduzem o tempo de configuração, mas também minimizam o tempo de inatividade da máquina. É essencial, portanto, selecionar uma ferramenta apropriada e garantir que ela seja compatível com a máquina e as configurações da aplicação se a produtividade for maximizada.
Aqui estão algumas dicas importantes para ter em mente ao escolher uma broca para a operação:
Se esses parâmetros forem levados em consideração, todas as necessidades específicas em termos de precisão, eficiência e confiabilidade para operações de ranhuramento podem ser atendidas.
É importante ter em mente o material trabalhado e o equipamento empregado ao estimar a melhor profundidade e largura de corte para uma determinada operação. É crucial definir manualmente a profundidade de corte para facilitar a máxima eficiência na remoção de material e utilização da ferramenta. Para ilustrar, cortes muito profundos podem levar a taxas de desgaste agressivas da ferramenta e, com isso, vibrações excessivas, ao mesmo tempo em que comprometem o acabamento da superfície. Por outro lado, cortes rasos podem resultar em um tempo de usinagem mais longo sem melhoria na produtividade. Alguns estudos recomendam que uma profundidade de corte de 0.1 mm a 0.5 mm seja ideal para acabamento fino. Para operações de desbaste, cortes de até 20% do diâmetro da ferramenta podem ser necessários, dependendo do material.
Com relação à largura, o engajamento com a ferramenta e a estabilidade do sistema tornam-se cada vez mais inter-relacionados. O aumento da largura do caminho de corte causa um aumento no torque gerado e no calor que pode desviar a ferramenta ou danificá-la termicamente. Estudos confirmam que a relação largura-diâmetro é mais eficaz se mantida entre 30%-70% do diâmetro da ferramenta. No entanto, é comum na usinagem de alto desempenho usar larguras maiores com otimização de desempenho dinâmico aplicada.
Sistemas avançados de monitoramento que medem temperatura, força e vibração em tempo real podem melhorar as decisões de profundidade e largura de corte. A consideração desses sistemas, juntamente com o desempenho da máquina e atributos do material, permite que o operador aumente a produtividade, alcance precisão e maximize a vida útil da ferramenta durante os processos de usinagem.
Precisão dimensional
Qualidade do acabamento da superfície
Redução de vibração
Completa
Monitoramento da vida útil da ferramenta
Consistência
Estabilidade térmica
Aproveitar esses fatores permite que os tornos CNC garantam que as operações de ranhuramento sejam precisas e confiáveis, proporcionando os melhores resultados nos cenários de fabricação atuais.
Os desenvolvimentos recentes na tecnologia CNC para processos de ranhuramento incorporam vários novos recursos que visam melhorar a precisão, a eficiência e a flexibilidade nos processos de fabricação.
Tecnologia de corte adaptável
Otimização de trajetória de ferramentas orientada por IA
Controle avançado de vibração
Projeto de fuso de alta velocidade
Integração de IoT para Manutenção Preditiva
Todos esses avanços melhoram as capacidades da tecnologia CNC para operações de ranhuramento, o que oferece aos fabricantes as ferramentas para atender ao requisito atual de precisão e eficiência de uma só vez. A adoção dessas tecnologias permite produção econômica e adesão às rígidas diretrizes de qualidade definidas nos mercados atuais.
Otimizar a vida útil e a eficácia das ferramentas em tornos CNC gira em torno de atenção diligente aos detalhes em estratégias como escolher os parâmetros de corte corretos, tipo de ferramenta e manutenção da máquina. Ferramentas gastas feitas de materiais duros como carboneto prolongam muito sua vida útil, e aplicar a velocidade de corte e avanços adequados ajuda a reduzir o desgaste da ferramenta. Programar calibrações e limpezas ajuda a eliminar problemas mecânicos, garantindo a precisão do desempenho. Além disso, o software avançado de otimização de trajetória de ferramenta ajuda a diminuir a tensão desnecessária da ferramenta, melhorando a vida útil da ferramenta, bem como a eficiência.
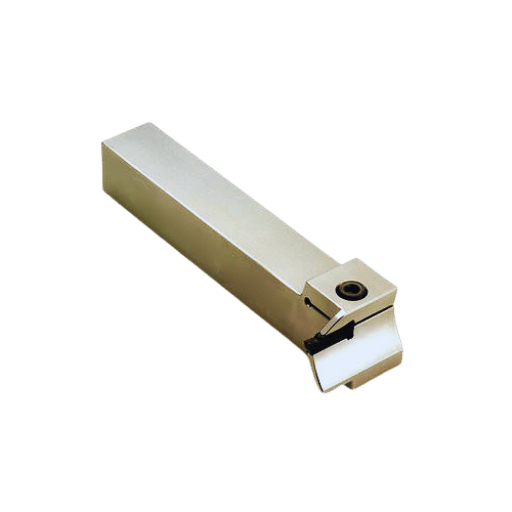
Se não for gerenciado adequadamente durante as operações de ranhuramento, o gerenciamento de cavacos tem o potencial de causar danos à ferramenta, deterioração da qualidade da superfície e aumento do tempo de inatividade. Especialmente durante a usinagem de materiais com alta ductilidade ou tenacidade, os problemas comuns enfrentados são formação excessiva de cavacos, evacuação inadequada de cavacos e até mesmo entupimento de cavacos.
Uma solução eficaz para esse problema é a implementação de sistemas de fornecimento de refrigerante de precisão. De acordo com a pesquisa, a aplicação de fluxos de refrigerante de alta pressão (70 a 100 bar) melhora significativamente a fratura e a evacuação de cavacos devido à manutenção ideal da temperatura na zona de corte, juntamente com o atrito reduzido. A aplicação eficaz de refrigerante não apenas auxilia na facilitação do fluxo mais suave de cavacos, mas também atua para evitar que os cavacos entrem novamente na zona de corte, o que ajuda a manter a aresta de corte da ferramenta.
Além disso, a seleção apropriada da geometria do quebra-cavacos também desempenha um papel vital no controle da formação de cavacos. Os quebra-cavacos modernos estilo ondulado e ranhurado são projetados especificamente para quebrar cavacos de forma eficiente, ao mesmo tempo em que os direcionam para longe da zona de corte. O inserto quebra-cavacos personalizado cuidadosamente projetado permite o emaranhamento mínimo de cavacos, reduzindo a necessidade de intervenção do operador.
A integração de ferramentas de monitoramento modernas também é igualmente relevante. Irregularidades no movimento do cavaco podem ser monitoradas por sensores em tempo real e alertar os operadores sobre ajustes de máquinas; assim, um procedimento de corte estável é possível. Esses sistemas também podem auxiliar na otimização de outras variáveis necessárias para o controle efetivo do cavaco, como taxa de avanço e profundidade de corte, fornecendo dados em tempo real que podem ser usados para ajustar esses parâmetros.
Ao abordar os problemas de controle de cavacos, esses métodos aumentam a produtividade geral da usinagem, bem como prolongam a vida útil das ferramentas, proporcionando assim mais confiabilidade aos processos.
Para maximizar a eficiência e a vida útil das ferramentas, é fundamental escolher a ferramenta adequada, juntamente com os procedimentos de manutenção e utilização corretos. Essas práticas garantem o desempenho ideal da ferramenta. Escolha ferramentas fabricadas com os melhores materiais para a aplicação de usinagem específica, pois isso melhora a vida útil e a durabilidade da ferramenta, além de reduzir o desgaste. As ferramentas devem ser verificadas e mantidas rotineiramente para identificar quaisquer sinais de desgaste ou danos que possam comprometer ainda mais o desempenho. Siga as velocidades de corte, avanços e lubrificação recomendados para minimizar o estresse indevido e os danos térmicos nas ferramentas. A prática das recomendações acima garante a qualidade contínua da usinagem e, em última análise, prolonga a vida útil das ferramentas de corte.
Os esforços de usinagem dependem do gerenciamento de vibração e estabilidade para atingir os níveis de precisão necessários. A trepidação é uma das vibrações mais comuns que podem tornar o acabamento da superfície e a precisão dimensional extremamente ruins, geralmente associadas ao desgaste excessivo da ferramenta. Com base nas informações disponíveis na indústria, os processos dentro do ambiente de usinagem caem na instabilidade dinâmica devido à rigidez deficiente do porta-ferramentas, fixação ruim da peça de trabalho e configuração imprecisa das condições de corte, incluindo a taxa de avanço e a velocidade de rotação do fuso.
As melhores práticas para minimizar oscilações geralmente incluem o uso de porta-ferramentas muito rígidos com alto grau de balanceamento da ferramenta para evitar oscilações induzidas por desbalanceamento. Durante processos de usinagem de alta velocidade, equipamentos modernos, como amortecedores colocados no fuso da ferramenta, demonstraram reduzir significativamente as amplitudes vibratórias. Profundidades de corte menores e velocidades de fuso mais adequadas são outros parâmetros estáveis que diminuem consideravelmente a possibilidade de ocorrência de uma frequência de ressonância específica que intensificaria as oscilações das peças dentro da área de trabalho da máquina- ferramenta.
De acordo com pesquisas feitas, o uso de ferramentas de metal duro sólido com hastes de ferramentas amortecidas mostra uma redução de pelo menos trinta por cento na amplitude das oscilações em comparação com ferramentas de vibração comuns. Além disso, alguma forma de obtenção de suportes de peças de trabalho sem tensão fornece estabilidade suficiente para que o processo seja considerado seguro, portanto, as peças são fixadas adequadamente. A avaliação em tempo real da atividade vibracional em máquinas-ferramentas é ideal para esses cenários. Alterar configurações ou declarações predefinidas permite o controle efetivo da qualidade da saída. Uma combinação desses métodos suaviza as operações, aumenta a vida útil das ferramentas e mantém a precisão necessária da usinagem.

O inserto adequado para acomodar uma ranhura específica é determinado pelo material que está sendo usinado, pelos parâmetros da operação de usinagem e pelas condições de usinagem. No entanto, os insertos de carboneto funcionam para a maioria dos materiais devido à sua durabilidade e resistência ao calor. Para ranhuras estreitas e de precisão, a precisão é melhor garantida com insertos de precisão revestidos. Para velocidades e abrasivos muito altos, os insertos com revestimentos de TiN e TiAlN oferecem melhor resistência ao desgaste e são, portanto, recomendados. Siga as instruções do fabricante para melhor combinar um inserto com as necessidades da aplicação.
A vida útil das ferramentas de ranhuramento pode ser facilmente estendida, juntamente com sua precisão e eficiência, com manutenção e armazenamento adequados. Evitar despesas devido a tempos de inatividade é outra vantagem da manutenção adequada. Aqui estão algumas diretrizes a serem consideradas:
Limpeza após o uso
Inspeção de desgaste e danos
Ambiente de armazenamento correto
Revestimento e Lubrificação Preventiva
Siga as orientações do fabricante
Dados de desempenho e vida útil da ferramenta de rastreamento
Por meio dessas práticas, operadores de máquinas e pessoal de manutenção podem melhorar significativamente a confiabilidade e a eficácia das ferramentas de ranhuramento para garantir alto retorno sobre o investimento e baixa qualidade de usinagem.
Os desenvolvimentos atuais focam na precisão, eficiência e flexibilidade na adaptação a novos processos de usinagem em ferramentas de ranhuramento. Muitas ferramentas utilizam revestimentos modernos, como o nitreto de alumínio e titânio (TiAlN), que aumenta sua resistência ao desgaste e ao calor. Além disso, há uma crescente demanda por ferramentas de corte para usinagem de alta velocidade, que proporcionam maior vida útil à ferramenta e à peça, além de melhor qualidade.
A integração de recursos modulares e multifuncionais está mudando o foco de outras ferramentas também, permitindo que os usuários executem múltiplas funções, o que reduz o tempo necessário para configuração. Além disso, há uma tendência para o carregamento profundo de ferramentas, o que as torna adequadas para operações mais difíceis em ligas endurecidas e materiais compostos, acompanhando os requisitos da nova era da fabricação moderna.
Os sistemas de monitoramento de ferramentas exemplificam a introdução de novas soluções digitais, que permitem rastreamento de desempenho em tempo real e manutenção preditiva. Tais recursos aumentam a eficiência operacional e a consistência da qualidade para o negócio. Isso faz parte da transição para a fabricação inteligente e sustentabilidade, para a qual a indústria está se movendo.
A: Diferentes tipos de ferramentas são ferramentas de ranhuramento axial e radial, ferramentas de ranhuramento de face e até mesmo algumas variantes de insertos de ranhuramento. As ferramentas são feitas para operações de ranhuramento específicas, dependendo das necessidades do material ou da peça de trabalho.
R: Selecionar uma ferramenta de ranhura requer cálculos específicos sobre as características do material que facilitam a usinagem, as dimensões da ranhura, raio, diâmetro externo e o formato pretendido da ranhura. Em ranhuras de face e diâmetro externo, parâmetros específicos da vida útil e desempenho da ferramenta devem ser definidos com antecedência para garantir resultados ótimos.
R: Espero que isso tenha esclarecido um pouco a razão principal por trás da necessidade de trocar o torno. Você deve ajustar o torno para os ângulos e posições corretos para que a ferramenta possa obter ranhuras precisas e evitar quebras. Modificações adequadas garantem que a ferramenta seja ajustada em uma posição de deriva suave, que é radial ou axial, dependendo do tipo de ranhuras. Este ajuste, junto com outros, prolonga a vida útil da ferramenta.
A: A ranhura de face envolve o corte de sulcos na superfície de uma peça de trabalho, enquanto o diâmetro externo bissecta a ranhura na superfície externa. Diferentes ferramentas e configurações são usadas para cada processo, de modo que as dimensões da ranhura e suas propriedades mecânicas sejam particulares para a peça de trabalho.
R: Uma ferramenta de ranhura pode não estar disponível devido a razões como a recusa da remessa de um pacote, discrepâncias em relação ao fornecedor ou quebra da ferramenta. É razoável ter uma ferramenta ou fornecedor diferente para eliminar suspensões no processo de usinagem.
A: As ferramentas mais comuns incluem insertos de ranhuras, ferramentas de lâmina ou ferramentas radiais. Elas são constantemente usadas para operações básicas como rebaixo, ranhuras com furos diferentes ou fazem múltiplas medições de precisão com grande nível de exatidão.
A: Ferramentas de ranhuramento de face geralmente não são compatíveis com processos de fresamento de topo devido ao fato de que são feitas para cortar ranhuras na superfície da peça de trabalho. No entanto, certas outras ferramentas podem ser empregadas dependendo do formato da ranhura e das capacidades da máquina.
A: As propriedades mecânicas do material ou peça de trabalho têm uma forte influência na escolha da ferramenta de ranhura. A vida útil e a produtividade da ferramenta dependerão da configuração da dureza, ductilidade e tenacidade da ferramenta e muito mais, para realizar ranhuras eficientes.
1. A influência da ranhura da ferramenta texturizada na morfologia do cavaco de titânio
2. Desgaste da ferramenta na ranhura de fresamento de disco do motor de aeronave Blisk
3. Desgaste da ferramenta na usinagem de ranhuras por fresamento de disco em liga de titânio
4. Análise dos aspectos tecnológicos da usinagem de ranhuras de precisão em uma liga AlSi13MgCuNi com um novo tipo de inserto WCCo/PCD DDCC ( Centro de Corte de Ferramenta de Diamante Aditivo)
5. Avaliação de indicadores físicos de desgaste de ferramentas durante a ranhura de ferro fundido esferoidal com um novo tipo de inserto de ferramenta WCCo/cBN BNDCC.
6. Usinagem
7. Ferramenta

Os processos de fabricação são bastante complexos e a escolha de um método de produção está diretamente relacionada a eles.
Saiba mais →
Existem dois métodos principais de fabricação para produzir protótipos de plástico que a maioria das pessoas considera úteis.
Saiba mais →
Como pessoa envolvida ou interessada no projeto e na produção de componentes plásticos,
Saiba mais →