

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
De adoptie van waterstraalsnijtechnologie heeft de efficiëntie en nauwkeurigheid van de productie- en fabricage-industrieën drastisch verbeterd. De vraag blijft echter: hoe effectief is een waterstraal bij het snijden van dikkere materialen zoals staal? In deze blogpost duiken we diep in de interne werking en mogelijkheden van waterstraalsnijders door verschillende concepten te analyseren, zoals de bepalende factoren van de snijdikte, die waterdruk, de gebruikte schurende materialen en de algemene kenmerken van staal omvat. Hierbij zullen we waterstraalsnijden naast andere methoden plaatsen, de voordelen ervan schetsen en licht werpen op de gewone misvattingen en praktische toepassingen ervan. Deze gids bekijkt de beperkingen en sterke punten van waterstraalgesneden staal en helpt fabricageprofessionals, ingenieurs en iedereen die meer wil weten over deze revolutionaire technologie.
De dikte van staal dat met een waterjet wordt gesneden, hangt af van de kracht van het waterjetsysteem, het type schuurmiddel en de kwaliteit van het staal. Hoewel industriële waterjetmachines tot 12 inch dik kunnen snijden, zijn de snijsnelheid en de randkwaliteit alleen geschikt voor dunnere materialen. De meest geschikte snijdikte ligt tussen de 2 en 6 inch voor precisie en efficiëntie.
Zoals ik uit mijn onderzoek heb geleerd, lijkt waterjettechnologie ongelooflijk veelzijdig. Waterjets kunnen door staal, steen, glas en composieten worden gesneden. De meeste industriële waterjets snijden staal tot 12 inch dik, hoewel 2-6 inch het meest geschikt is voor optimale snelheid en nauwkeurigheid. Omdat het proces niet-thermisch is, worden problemen met betrekking tot materiaalvervorming en kromtrekken vermeden. Dat maakt het ideaal voor delicaat en warmtegevoelig werk. Bovendien worden de efficiëntie en randkwaliteit van de snede beïnvloed door de keuze van het schuurmateriaal en de waterdruk.
Dit zijn enkele variabelen die de mogelijke maximale dikte van materialen bepalen die een bepaald waterstraalsysteem kan snijden:
Waterdruk
Hogere waterdruk maakt de snijactie effectiever. De meeste industriële waterjets werken tussen 50,000 en 90,000 PSI, wat hen helpt om dikkere materialen te snijden.
Schurend type en stroomsnelheid
Het specifieke type schuurmiddel, meestal granaat en de stroomsnelheid bepalen direct de snij-efficiëntie. De meeste toepassingen werken het beste met 0.5-1.0 pond per minuut. Waar het materiaal dikker is, zijn grove schuurmiddelen sneller en krachtiger, maar minder nauwkeurig.
Nozzle maat
Grotere nozzles verhogen de hoeveelheid schuurmiddel die gebruikt kan worden, waardoor dikkere materialen gesneden kunnen worden. Dit kan echter de mate van snijprecisie verminderen, omdat snijden zachtere materialen schuurt. Standaard nozzle-openingen worden gesneden met gecontroleerde diameters tussen 0.030 en 0.050 inch.
Materiaaleigenschappen
Materiaaldichtheid, hardheid en brosheidsveranderingen bepalen het gemak van snijden. Zachtere materialen zoals aluminium kunnen snel worden gesneden, waardoor ze dikker zijn dan dichte metalen zoals staal of titanium.
snijsnelheid
Lagere snelheden verminderen de kwetsbaarheid van de randen die worden gesneden, waardoor er een grotere dikte kan worden verwijderd. Echter, het te veel verlagen van de snelheid kan leiden tot inefficiëntie en hogere kosten.
pompvermogen
Het uitgangsvermogen van de pomp is gerelateerd aan de waterdruk en de stroomsnelheid. Pompen tussen 50 HP en 150 HP worden het meest gebruikt voor verschillende materiaaldiktes.
Waterstraalsystemen kunnen de praktische dikte maximaliseren, de systeemcapaciteit verbeteren en de materiaalvereisten optimaliseren door deze factoren aan te passen voor de beste efficiëntie en precisie.
Waterjetsnijden staat bekend om zijn effectiviteit en vaardigheid onder technieken voor het snijden van metaal. Het kan veel verschillende soorten materialen snijden zonder hitte te gebruiken. Hieronder volgt een kort overzicht van waterjetsnijden, in combinatie met andere populaire technieken, samen met hun technische parameters en voordelen:
Waterstraalsnijden versus lasersnijden
Precisie: Wat betreft precisie zijn beide technieken effectief, maar waterstraalsnijden is beter haalbaar bij dikke materialen die tot 0.005 inch reiken, waardoor het fijner is dan lasersnijden met een lagere tolerantie van 0.002. De toleranties van waterstraalsnijders zijn ook afhankelijk van de dikte van het materiaal; waterstraalslangen worden gesneden met toleranties van ±0.003 inch, terwijl waterstraalzagen worden gesneden met toleranties van ±0.005 inch.
Materiaalcompatibiliteit: Waterstralen kunnen vrijwel alle materialen snijden, zoals metalen, composieten, steen of glas, terwijl lasersnijden beperkt is tot dunne platen kunststof en reflecterende metalen zoals aluminium of koper.
Dikte: Waterjets kunnen steen, composieten en metalen tot 12 inch dik snijden. Afhankelijk van de sterkte van de laser is waterlasersnijden echter alleen effectief voor platen met een lage dikte, ongeveer 1-2 inch.
Hitte-beïnvloede zone (HAZ): Een belangrijk voordeel van waterstraalsnijden ten opzichte van lasersnijden is het elimineren van de hitte-beïnvloede zone (HAZ). Het proces gebruikt geen hitte; daarom is de HAZ niet-bestaand. In tegenstelling tot waterstraalsnijden genereert lasersnijden hitte, wat de eigenschappen van het materiaal rond de snede kan veranderen.
Waterstraalsnijden versus plasmasnijden
Precisie: Waterjetsnijden is nauwkeuriger en schoner vergeleken met plasmasnijden. De laatste is minder nauwkeurig; snijkanten zijn ruw met een kerfbreedte tussen 0.04 en 0.06 inch en sneden met verhoogde slak of dross.
Materiaaldikte: Hoewel waterstralen stukken dikker materiaal kunnen snijden, werkt plasmasnijden efficiënter bij metalen van 15 cm of dunner.
Kostenefficiëntie: Plasmasystemen worden gebruikt in toepassingen waarbij geen strenge eisen worden gesteld aan de randkwaliteit, zoals het snijden van dunner metaal. Deze systemen zijn namelijk sneller en zuiniger.
Materiaalvariëteit: Waterstralen kunnen vrijwel alle materialen snijden, in tegenstelling tot plasmasnijden, dat alleen beperkt is tot elektrisch geleidende materialen.
Waterstraalsnijden versus EDM (Electrical Discharge Machining)
Precisie: EDM is het beste in ultrahoge precisie en ingewikkeld werk met nauwe toleranties, wat snel en met hoge precisie kan worden gedaan. Hoewel waterjets ook een hoge precisie hebben, is EDM meer geschikt voor zeer gedetailleerd werk.
Materiaaldikte: Waterstralen kunnen dikkere materialen aan, tot wel 12 cm dik, terwijl EDM alleen met relatief dunne materialen kan werken vanwege het elektrische erosieproces.
Snijsnelheid: In tegenstelling tot EDM, dat rustig en nauwkeurig is, is waterstraalsnijden bijna altijd sneller.
Toepassing: Waterstralen zijn geschikter voor het snijden van grotere stukken uit verschillende materialen dan EDM, dat vaker wordt gebruikt voor de productie van gereedschappen en matrijzen.
Samenvatting van technische parameters voor waterstraalsnijden:
Snijtolerantie: ±0.003 inch tot ±0.005 inch
Materiaaldikte: tot 12 inch
Materiaalsoorten: metalen, composieten, keramiek, glas, steen, rubber en meer
Snijbreedte: 0.02 tot 0.04 inch
Vermogen: Pompen werken op 50 pk en 150 pk, bij een druk van 90,000 PSI
Door deze verschillen te leren, kan de fabrikant de meest geschikte waterjetmethode voor elk materiaal overwegen. De veelzijdigheid van waterjetsnijden in precisie en het gebrek aan warmte maken het een fantastische optie voor veel toepassingen in verschillende industrieën.
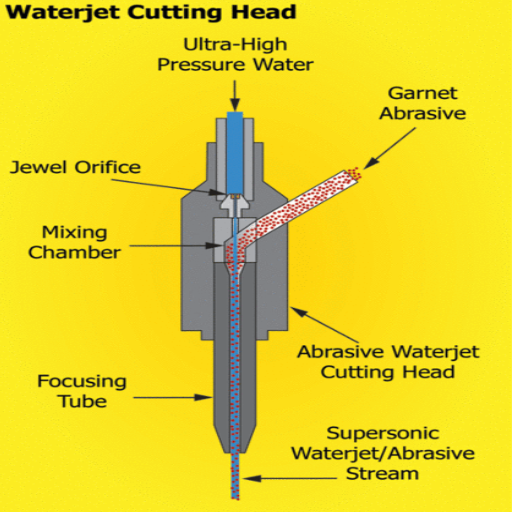
Waterstraalsnijden kan dik staal snijden met behulp van een dichte waterstroom gemengd met schurende elementen, zoals granaat. De waterstroom wordt onder druk gezet tot ongeveer 90,000 PSI, wat een goed gerichte straal creëert die nauwkeurig en efficiënt door stalen platen van meerdere inches kan snijden. Een essentieel aspect van het proces is dat er geen warmte wordt gegenereerd, waardoor de structurele integriteit van het staal behouden blijft. Waterstraalsnijden brengt geen risico met zich mee op kromtrekken of verandering van de eigenschappen van het materiaal. Vanwege deze kenmerken is waterstraalsnijden ideaal voor dik staal in de bouw-, lucht- en ruimtevaart- en productie-industrie.
Waterstraalsnijden houdt in dat er een hogedrukwaterstraal wordt gebruikt, die gemengd kan zijn met granaat, om met grote precisie door materialen te snijden. Het proces begint met het pompen van water en het onder druk zetten ervan door een pomp tot ongeveer enkele tienduizenden PSI. Het water wordt vervolgens vrijgegeven via een opening, die de druk verandert naar een laag niveau en ervoor zorgt dat het uitzet tot een fijne straal. Als er schuurmiddelen zoals granaat worden toegevoegd, verbeteren ze de snij-efficiëntie door het oppervlak van het materiaal te vernietigen met de waterstraal. Schurende waterstralen gebruiken de mechanische kracht van snel bewegend water en de snijkrachten van granaat. Deze stralen zijn krachtig, flexibel en geschikt voor materialen die gevoelig zijn voor hitteschade, zoals composietmaterialen of dik staal.
Waterjetsnijden maakt het mogelijk om grotere diktes en meer uitdagende materialen te matchen wanneer een geschikt schuurmiddel wordt gebruikt. Bijvoorbeeld, het snijden van staal, titanium of keramiek is mogelijk met grote nauwkeurigheid en precisie door het toevoegen van granaat, wat een veelvoorkomend schuurmiddel is. Deze materialen worden gebruikt voor het snijden vanwege hun hoge duurzaamheid en hardheid.
Enkele details die in overweging moeten worden genomen, zijn onder meer de korrelgrootte van het schuurmiddel (meestal 50-80 mesh voor algemeen snijden en fijner voor graveren). Deze schuurmiddeltoevoersnelheid wordt gemeten in ponden per minuut en varieert van 0.5 tot 1.5, afhankelijk van de dikte van het materiaal, samen met de druk, die varieert van 50,000 tot 60,000 PSI voor complexere taken. Deze relaties moeten worden ontwikkeld om te voldoen aan snijsnelheid, randkwaliteit en operationele kosten tijdens het berekenen van de optimalisatie. De assistentie van schuurmiddelen bij de snijprocedures garandeert dat complexiteit van welke aard dan ook effectief en nauwkeurig wordt aangepakt.
Bij abrasief waterstraalsnijden wordt het succes bepaald door het aanpassen van parameters aan het materiaal en het resultaat. Hieronder volgen tips die zijn afgeleid van praktische ervaring:
Aanbevelingen voor waterstraalsnijden
Zachte materialen zoals schuim en rubber vereisen een waterdruk van 20,00030,000 - XNUMX PSI.
Materialen met een gemiddelde dichtheid, zoals hout, kunststof en dunne metaalplaten, worden meestal gesneden met een druk van 40,000 tot 50,000 PSI.
Voor zeer dichte of taaie materialen zoals staal en steen, moet de waterdruk worden ingesteld op 50000-60,00 PSI. Componenten ervaren meer slijtage, maar snijsnelheden voor staal en steen nemen toe.
Gebruik 80 mesh granaat voor hogere snelheden en een goede oppervlakteafwerking voor algemeen snijwerk.
Overweeg fijnere schuurmiddelen zoals 121 mesh om de snedebreedte te verkleinen en de precisie te verhogen voor gedetailleerde of delicate sneden.
Voor sneden met een hoog vermogen gebruikt u grovere schuurmiddelen, zoals 50 en 60 mesh.
De abrasieve stroomsnelheid varieert gewoonlijk van 0.5 tot 1.5 lbs/min. Deze waarde is flexibel, afhankelijk van de dikte en hardheid van het materiaal. Lagere stroomsnelheden werken beter op dunnere materialen om kosten te besparen, terwijl dikkere metalen of stenen hogere stroomsnelheden vereisen.
Idealiter resulteren hogere stroomsnelheden in verbeterde efficiëntie. Ze hebben echter de neiging om de randkwaliteit te compromitteren.
Voor nauwkeurige sneden, vooral bij diepe en ingewikkelde ontwerpen, zijn lagere snelheden en hogere precisie ideaal.
Het kiezen van uw spuitmond en opening
De meeste toepassingen kunnen een standaard nozzle-maat van 0.030 – 0.040 inch gebruiken. Grotere openingen kunnen hogere abrasieve stroomsnelheden accepteren, maar precisie kan een probleem worden.
Vervang versleten of beschadigde sproeiers op tijd om een consistente kwaliteit te garanderen.
Deze criteria vereisen vallen en opstaan om ze te perfectioneren, maar ze volgen zal helpen om schone sneden te bereiken, materiaalverspilling te minimaliseren en operationele efficiëntie te behouden. Raadpleeg de aanbevelingen van de fabrikant voor uw specifieke waterjetmodel en materialen.
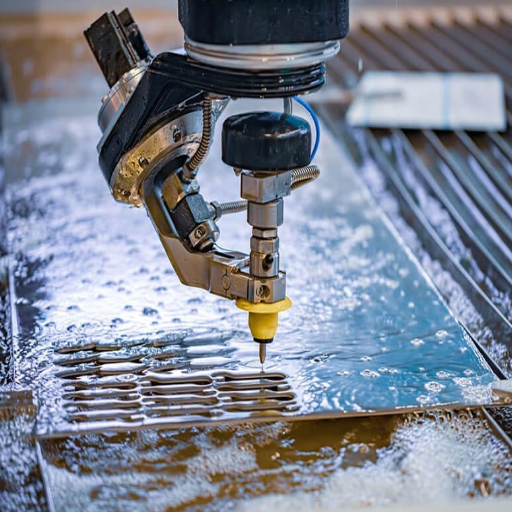
Waterjet cutters hebben veel voordelen als het gaat om het werken met dik staal. Ten eerste kunnen ze door een ongewoon dik materiaal snijden, vaak meer dan een paar centimeter, zonder aan nauwkeurigheid in te boeten. Omdat het een koudsnijmethode is, worden geen zones beïnvloed door hitterisico's, waardoor de structuur behouden blijft en de mogelijkheid van kromtrekken wordt geëlimineerd. Braamvrije randen worden geproduceerd door waterjet cutters, waardoor het extra secundaire afwerkingsproces minimaal is. Ze kunnen ook verschillende staalsoorten en -samenstellingen onderhouden, waardoor ze waardevolle gereedschappen zijn in verschillende industrieën. Last but not least zijn waterjet cutters zeer milieuvriendelijk, omdat er weinig afval wordt geproduceerd en er geen giftige dampen of stoffen worden uitgestoten.
Voor zover ik weet, zijn waterstraalsystemen gunstig voor precisie en nauwkeurigheid bij het snijden van dikke materialen. Waterstraalsystemen die snijden met water onder hoge druk en schurende deeltjes presteren uitstekend in nauwe toleranties, zelfs in dichte materialen. Deze snijmethode garandeert geen warmteontwikkeling, waardoor oververhittingsproblemen worden voorkomen. Bovendien wordt thermische vervorming vermeden, waardoor de eigenschappen van het materiaal intact blijven. Waterstraalsnijders kunnen consistentie en nauwkeurigheid behouden voor zelfs de meest complexe vormen, dus ze zijn instrumenteel in de meest veeleisende industrieën.
Het koudsnijproces heeft talloze voordelen voor het behoud van de integriteit van staal, voornamelijk omdat het niet-thermisch is. Omdat er geen warmte-beïnvloede zones (HAZ) worden gevormd, blijven de microstructuur van het staal en al zijn mechanische eigenschappen behouden. Gelegeerde of zeer sterke staalsoorten die gevoelig zijn voor thermische impacten, profiteren hier het meest van. Koud snijden vermindert ook de kans op kromtrekken, scheuren of degradatie van het materiaal, wat vaak voorkomt bij thermisch snijden.
De belangrijkste technische parameters zijn onder meer:
Snijnauwkeurigheid: Schone sneden met ingewikkelde details kunnen met hoge precisie worden bereikt - tot ±0.1 mm.
Oppervlakteafwerking: De randen zijn van hogere kwaliteit en vereisen weinig tot geen nabewerking omdat er geen thermische bramen zijn.
Drukniveaus: Waterjets met schurende materialen snijden het beste bij 60,000 tot 90,000 psi. Dit levert de meest consistente snijkracht.
Schuurmateriaal: Gewone granaatstenen zorgen bij gebruik met 0.5–1.5 lb/min voor effectief snijden en minimaal materiaalverlies.
Materiaaldikte: Het bereik is zeer effectief, omdat het staaldiktes van 0.1 inch tot 12 inch kan snijden, afhankelijk van de mogelijkheden van de apparatuur.
Koud snijden wordt gebruikt in de staalindustrie, de lucht- en ruimtevaart, de automobielindustrie en de bouw, omdat het de structurele en chemische integriteit van het staal behoudt.
De verschillende technieken die we toepassen in koudsnijtechnologie stellen de industrie in staat om meerdere staalsoorten en diktes te verwerken met een hoge efficiëntie, precisie en uitstekende resultaten. Deze techniek bewijst zijn veelzijdigheid door efficiënt koolstofstaal, roestvrij staal, gelegeerd staal, hoogwaardig staal en messen te snijden. Of het nu delicaat of robuust is, dunne platen en dikke materialen kunnen worden verwerkt door koudsnijden en de materiaaleigenschappen blijven ongewijzigd.
Staalkwaliteiten:
Koolstofstaal (kwaliteiten A36, 1018, enz.) – Deze kwaliteit wordt veel gebruikt voor structurele en algemene toepassingen.
Roestvrij staal (kwaliteit 304, 316, enz.) – Extreem corrosiebestendig en daarom ideaal voor gebruik in de voedingsmiddelen-, medische en maritieme industrie.
Gelegeerd staal (bijv. 4140, 4340) – Deze kwaliteit biedt superieure sterkte en slijtvastheid.
Hoogwaardig staal (HSLA) – Wordt vooral gebruikt in industrieën waar een hoge duurzaamheid vereist is en tegelijkertijd het gewicht moet worden verlaagd.
Dikte van het materiaal:
Dunne platen (<0.25 inch) – Handig voor nauwkeurige sneden en details, vooral in de lucht- en ruimtevaart- en elektronicasector.
Gemiddelde dikte (0.25–6 inch) – Veelgebruikt in de automobielbouw voor structurele onderdelen en machines.
Zware dikte (6–12 inch) – Gebruikt in de zware scheepsbouw- en energiesector.
Deze aanpassing kan worden toegeschreven aan geavanceerde apparatuur zoals abrasieve waterjets, die schone en precieze randen garanderen, en efficiënte plasma- of lasersnijmachines voor dikkere secties. Factoren zoals snijsnelheid, drukniveaus (30,000-60,000 psi voor waterjets is normaal) en andere specifieke geavanceerde materiaalmethoden worden gebruikt om piekprestaties te behouden naast staalconservering. Het vermogen van koudsnijden om te modificeren en zich aan te passen aan verschillende kwaliteiten en afmetingen verklaart de brede bruikbaarheid van de technologie in veel industriële segmenten.
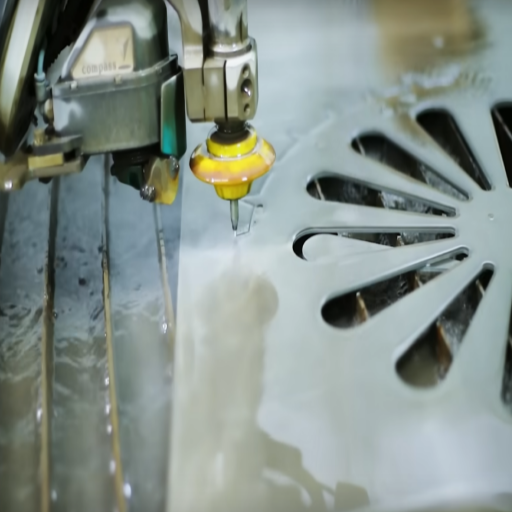
Er zijn inderdaad beperkingen bij het waterstraalsnijden van dik staal. Waterstraalbewerkingen zijn echter vrij veelzijdig; de precisie en snijsnelheid nemen aanzienlijk af bij het werken met zeer dik staal. Bovendien kan het proces minder effectief zijn met lastige, ruwere instellingen en schuurmiddelen, waardoor de operationele kosten stijgen. Hoe dichter de materialen zijn, hoe slechter de randkwaliteit doorgaans is, en er moeten specifieke afwerkingsprocessen worden uitgevoerd om voldoende kwaliteit te bereiken.
Het bespreken van hoe de dikte van het materiaal de snijsnelheid kan beïnvloeden is uitstekend. Meestal neemt de snijsnelheid af naarmate de dikte van het materiaal toeneemt. Dit komt doordat dikkere materialen meer tijd en energie in de vorm van druk nodig hebben om volledig te penetreren. Neem bijvoorbeeld laser- of waterjetsnijsystemen – ze moeten allemaal omgaan met dikkere metalen die luidere weerstand bieden, en als gevolg daarvan lijden de precisie en de randkwaliteit eronder. Wanneer het verlies moet worden beperkt, zijn lagere operationele snelheden een gebruikelijke manier om dit te doen, wat minder efficiënt en kosteneffectief is.
Het bereiken van een hoge snijkwaliteit op dikke stalen platen is een behoorlijke uitdaging. Men zal problemen tegenkomen met betrekking tot nauwkeurige parameterinstellingen en geoptimaliseerde operationele parameters, samen met verschillende andere zorgen. Hier zijn een paar overwegingen:
Thermische vervorming
Processen zoals lasersnijden kunnen oververhit raken en vervorming veroorzaken. De warmteverdelingsmechanismen en de juiste koelsystemen zijn in zulke gevallen van groot belang.
Ruwheid van de rand
In de meeste gevallen heeft uw staal ruwe of precieze randen. Het veranderen van de invoersnelheid, nozzlehoogte of snijkopuitlijning kan deze ruwe randen bot maken.
snijsnelheid
Bij het snijden van dik staal moet de snelheid worden verlaagd tot 1 tot 1.2 inch per minuut. Sneller snijden resulteert in een ruwe snede.
Assisteren van gasdruk
Drukinstellingen tussen 5 en 10 bar met stikstof of zuurstof en gesmolten materialen helpen het gebied te reinigen tijdens het snijden. Dikkere materialen werken echter het beste voor deze drukinstellingen.
Straalfocus of gereedschapskalibratie
Betonstraalfocussing zorgt ervoor dat er geen schadelijke lasers schone penetraties snijden. Het uitlijnen van de machine en het hebben van een adequate schuurmiddeltoevoersnelheid zijn essentieel voor waterjetsnijders. Het allerbelangrijkste is ongeveer 1 tot 1.2 lbs per minuut.
Variatie in materiaalhardheid
Uniforme staalhardheid is cruciaal voor het waarborgen van kwaliteit. Om verschillen te verminderen, geeft het vooraf inspecteren van het materiaal vóór het snijden de beste resultaten.
Als aan deze criteria op de juiste manier wordt voldaan, kan staal van aanzienlijke dikte de nauwkeurigheid en betrouwbaarheid verbeteren.
De Y-cutter van Hi-Tech Fabrication bespaart tijd en geld bij het bewerken van dik staal in één keer. De Automatic Waterjet Cutter Y-Cutter verlaagt de kosten van het bewerken van middelgrote tot dikke ferrometalen aanzienlijk. Laten we het eens opsplitsen:
Bewerkingstijd en arbeidskosten
Werknemers hoeven bijvoorbeeld geen uren te besteden aan het wisselen van gereedschap om metaal te zagen. Het gebruik van de jetzaag van de Y-Cutter duurt helemaal niet lang. Een persoon kan gemakkelijk 50 tot 70 pijpen per uur zagen met fantastische kwaliteit in zo'n snel tempo. Stel de snelheid in op 4 inch voor staal met een dikte van 4 inch en laat de zaag het werk doen. De snijder zorgt voor de rest.
Initiële investering en operationele kosten
Er is geen heel team meer nodig om metalen buizen te snijden. Bespaar geld door een waterjetsnijder aan te schaffen die gemakkelijk te vervoeren is. Bovendien hoeft u geen extra werknemers in te huren. U kunt nu uw hele team gebruiken om het apparaat te bedienen zonder zorgen. Met de Y-Cutter kunt u uw tijd terugwinnen. Wanneer u de elektrische snijder instelt op minder dan 200 ampère, regelt hij alles. De tijdsbesparing is waar het geld zit.
Hieruit kan worden geconcludeerd dat de operationele en productiekosten aanzienlijk worden verlaagd, terwijl het nauwkeurigheidsniveau gelijk blijft.
Energiegebruik
Elektriciteit kan duur zijn bij processen zoals plasmasnijden van dikke stalen platen, maar de uitgaven variëren afhankelijk van de bron en de duur van de snede. Een onderscheidende voeding en voorkeursinstellingen op basis van de dikte van het staal kunnen zorgen voor een optimaal verbruik.
Verbruiksartikelen en onderhoud
Zware snijgereedschappen hebben ook een levensduur als ze versleten zijn, vooral bij het werken met zware materialen. Het vervangen van de nozzles, elektroden en schurende materialen verhoogt de servicekosten aanzienlijk. Vastgestelde budgetten zorgen ervoor dat de snijgereedschappen consistent presteren, maar ze moeten keer op keer worden gebruikt.
Opvallende harmonie met de kostenelementen omvat redelijke schattingen, optimaal gebruik van de machines en selectie van praktische technieken met betrekking tot het materiaal en het project. Het formuleren van deze factoren helpt de kosten van het snijden van zeer dikke stalen platen te beheersen.
Dik staal snijden gebeurt nauwkeurig en precies; waterstraalsnijden is een van de beste methoden. In tegenstelling tot laser- of plasmasnijmethoden verhit waterstraalsnijden het materiaal niet. Daarom blijft de integriteit van het materiaal behouden en bestaan er geen warmte-beïnvloede zones. De waterstraalsnijmethode is exact en levert het minste afval op. Bovendien kan het zeer dikke en dichte materialen snijden. Het kan ook een groot scala aan materialen verwerken die variëren in dikte en samenstelling; daarom is het ongeëvenaard. Waterstraalsnijden heeft nadelen, zoals hoge initiële kosten, lagere snijsnelheden dan plasmasnijden en afhankelijkheid van projectvereisten. Ten slotte is waterstraalsnijden de meest behulpzame methode voor projecten die extreme precisie en materiaalbehoud waarderen.
In mijn onderzoek naar de effectiviteit van waterstraal- en plasmasnijden voor dik staal, is het duidelijk dat beide benaderingen gunstig zijn, afhankelijk van de aard of het doel van het project. Waterstraalsnijden is exact en heeft geen gebied dat wordt beïnvloed door hitte, wat cruciaal is voor het behoud van de structurele integriteit van het staal. Bovendien is het veelzijdig omdat het dikkere en diverse materialen kan snijden met minimale verspilling. Plasmasnijden is niet zo nauwkeurig, maar sneller, goedkoper en effectiever bij projecten met een hoog volume. Over het algemeen, als de kritische factoren het behoud van materiaal en nauwkeurigheid zijn, zou mijn voorkeur uitgaan naar waterstraalsnijden. Aan de andere kant is plasmasnijden de betere optie voor goedkopere oplossingen die een snellere voltooiingstijd vereisen.
Waterstraal- en plasmasnijden bieden beide specifieke voordelen ten opzichte van traditionele mechanische gereedschappen voor de moderne industriële eisen.
Waterstraalsnijden
Precisie: Waterstraalsnijden kan een nauwkeurigheid van ±0.003 inch bereiken, waardoor het geschikt is voor zeer ingewikkelde ontwerpen.
Geen door hitte beïnvloede zone (HAZ): Waterjetsnijden maakt geen gebruik van hitte, waardoor kromtrekken of andere veranderingen in materiaaleigenschappen worden voorkomen. Dit is noodzakelijk voor gehard staal.
Veelzijdigheid: met waterstraalsnijden kunt u dikke materialen tot 12 cm snijden, zoals metalen, composieten en keramiek.
Minimale verspilling: Waterstraalsnijden is gericht op precisie, waardoor snijafval van hoge kwaliteit en kosten worden beperkt.
Plasmasnijden
Snijsnelheid: Plasmasnijden kan aanzienlijk sneller gebeuren dan waterstraalsnijden, met snelheden tot 200 inch per minuut voor dunnere materialen.
Kosteneffectiviteit: Aangepaste operationele kosten maken plasmasnijden wenselijk voor productie in grote volumes en snijden dat niet complex is.
Materiaalbereik: Plasmasnijden is uitstekend geschikt voor geleidende materialen en kan efficiënt diktes tot 2 inch verwerken.
Draagbaarheid: Plasmasnijders zijn aanzienlijk draagbaarder dan waterjetsystemen. Ze zijn compact en ideaal voor on-site operaties.
Beide methoden zijn efficiënt, nauwkeurig en aanpasbaar en maken gebruik van de technische parameters van de gereedschappen en de eisen van het project. Hierdoor zijn ze betere alternatieven dan traditioneel snijden.
Waterstraalsnijden is uitstekend als u precisie en materiaalintegriteit wilt behouden. Waterstraalsnijden maakt gebruik van een hogedrukwaterstraal of een schurende substantie in plaats van andere snijmethoden die warmte genereren, wat een "koud snijden"-functie biedt. Omdat snijden met water geen warmte genereert, worden geen zones beïnvloed door warmte. Een reeks gevoelige materialen profiteert zo veel van deze procedure.
Belangrijkste scenario's voor het kiezen van waterstraalsnijden:
Ingewikkelde ontwerpen: Met waterstraalmachines kunnen ingenieurs zeer gedetailleerde en uitgebreide ontwerpen maken met toleranties van slechts ±0.003 inch.
Brede compatibiliteit: Waterstraalsnijden kan metalen zoals staal, aluminium en titanium snijden, evenals rubber, schuim en glas. Het kan ook de gelaagde methode gebruiken, die tot zes inch snijdt.
Hittegevoelige componenten: samengesteld gehard plastic en specifiek glas zijn hittegevoelige componenten die de neiging hebben te barsten en krom te trekken wanneer ze worden blootgesteld aan hitte. Een waterstraalsnijden stelt geen componenten bloot aan hitte.
Milieuvriendelijk: Bij het afschuinen met waterstralen komen geen gevaarlijke dampen of afval vrij, waardoor het milieuvriendelijk is.
Meerdere lagen componenten: Hiermee kunnen operators meerdere materiaallagen snijden en tegelijkertijd de productiviteit verhogen.
Vanwege de unieke vereisten worden met waterstraalsnijden de beste resultaten behaald in projecten in de lucht- en ruimtevaart, de automobielindustrie, de bouw en zelfs in de kunstwereld.
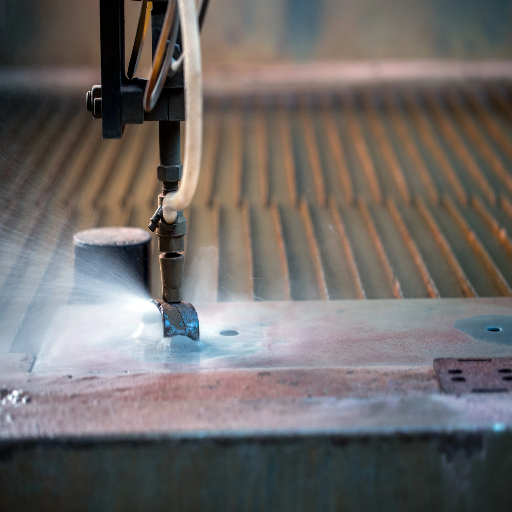
Staal Waterstraalsnijden kan staal snijden in verschillende diktes en kwaliteiten met dezelfde precisie en efficiëntie. Koolstofstaal, roestvrij staal, gereedschapsstaal, gelegeerd staal of elk ander soort staal kan allemaal worden waterstraalgesneden, ongeacht hun dikte en hardheid. Waterstraalsnijden zorgt ervoor dat zelfs lastige staalsoorten met extreme gevoeligheid voor hitte of reflectie op de juiste manier worden behandeld, omdat de methode geen zones verandert door hitte of verandering door vervorming.
Een van de belangrijkste voordelen van het Waterjet-proces is het snijden van roestvrij staal en gereedschapsstaal. De sterkte en corrosiebestendigheid van het materiaal blijven behouden bij roestvrij staal omdat de HAZ (hitte-beïnvloede zone) is geëlimineerd. Schone sneden zijn haalbaar op verschillende diktes van platen, van delicate, dunne platen van 0.01 inch tot enkele zware platen van ongeveer 6 inch of zelfs meer, afhankelijk van de druk en schuurinstellingen van de waterstraalmachine. Het gemiddelde bereik van snijtolerantie voor roestvrij staal is ongeveer ±0.003 inch, wat een speerpuntnauwkeurigheidsniveau markeert.
Waterjetmachines snijden door verschillende kwaliteiten gereedschapsstaal zoals A2, D2, M2 en andere, terwijl de hardheid en duurzaamheid van de kwaliteit behouden blijven. Roestvrij staal is ook gemakkelijk te hanteren zonder de cruciale eigenschappen van de legering te verliezen. Zelfs de futuristische mogelijkheden van Waterjet hebben een prijs. Als compromis moet de machine werken met een verbazingwekkende hoeveelheid van 60,000 tot 90,000 PSI. Zoveel druk van de waterjetmachine levert echter voortreffelijke resultaten op. De fijne granaat abrasieve waterjetsnijder zorgt ervoor dat de nabewerking tot een minimum beperkt blijft.
De aanpasbaarheid en flexibiliteit van waterjetmachines maken ze de gouden standaard voor moderne productie. Ze kunnen verschillende industrieën domineren die ingewikkelde ontwerpen en componenten met slopende specificaties vereisen.
Waterjettechnologie heeft de manier waarop we staal benaderen compleet veranderd; of het nu roestvrij staal, gereedschapsstaal of verschillende legeringen van staal is, waterjettechnologie kan worden vertrouwd als een zekere garantie. Waterjet werkt efficiënt met zowel dikke staalplaten als dunne staalplaten, snijdt met een oogverblindende tolerantie van ±0.003 inch en op geen enkel punt verliest de waterjet aan nauwkeurigheid of controle. Er worden gladde randen met zeer weinig bramen, indien aanwezig, geproduceerd. Kortom, waterjettechnologie maakt niet uit welke kwaliteit; het heeft een stevige grip op elke afzonderlijke vorm van staal.
Een belangrijk kenmerk is dat waterstraalsnijden geen warmte gebruikt, waardoor thermische stress of vervormingsrisico's worden geëlimineerd. Hierdoor hebben ingewikkelde ontwerpen die door industrieën met nauwkeurige specificaties snijden, geen waterstraaldiensten nodig. De technologie biedt ook ongeëvenaarde veelzijdigheid voor het aanpakken van verschillende staallegeringen, met geavanceerde drukinstellingen variërend van 60,000 tot 90,000 PSI en consistente fijne schuurmiddelen zoals granaat.
Op de gebieden waar nauwkeurigheid, flexibiliteit en het behoud van de integriteit van het materiaal fundamentele uitgangspunten zijn, is waterstraalsnijden uniek dwingend. Hieronder worden enkele opmerkelijke voorbeelden beschreven:
Luchtvaartindustrie
Waterstraalsnijden wordt veel gebruikt in de lucht- en ruimtevaartindustrie om hoogwaardige staallegeringen te bewerken tot turbinebladen, beugels, structurele componenten en meer. Het vermogen om ingewikkelde sneden te produceren in complexe geometrie met thermische spanningsverlichting verzekert AeroSpace-naleving. Hier zijn de gemiddelde nauwkeurigheidstoleranties ±0.003 inch en kan het verwerkte materiaal tot 6 inch dik zijn.
Auto-industrie
Deze technologie maakt het mogelijk om complexe onderdelen zoals tandwielen, uitlaten en zelfs ophangbeugels efficiënt te bewerken. De nauwkeurigheid van Waterjet en het ontbreken van thermische vervorming bij het snijden maken het geschikt voor hoogwaardig staal dat wordt gebruikt in autostructuuronderdelen. Fabrikanten stellen de druk van de waterstraal in op 60,000 tot 90,000 PSI bij het snijden van roestvrij staal.
Medische hulpmiddelen
De medische industrie gebruikt waterstraalsnijden voor chirurgische instrumenten en implantaten van gereedschap en roestvrij staal. De precisievereisten van deze componenten, die afhankelijk zijn van veiligheid, zijn uitzonderlijk hoog. Het gebruik van fijnkorrelige granaatschuurmiddelen garandeert schone en gladde randen zonder de mogelijkheid om de eigenschappen van het materiaal te beïnvloeden, zelfs niet in microdetails.
Olie- en gassector
Waterstraalsnijden kan stalen componenten produceren zoals pijpleidingen, flenzen en kleppen die bestand zijn tegen hoge druk en extreme temperaturen. Bovendien biedt de afwezigheid van een hitte-beïnvloed gebied een concurrentievoordeel omdat het het behoud van de kostbare metallurgische kenmerken van het staal garandeert.
Artistieke en decoratieve toepassingen
Met waterstraalsnijden kunnen kunstenaars, juweliers en architecten op maat gemaakte stalen ontwerpen maken. Het beheersen van het snijden van ingewikkelde patronen verbetert de sterkte en oppervlakteafwerking van het materiaal.
Hoewel staalbewerking op maat kan worden uitgevoerd voor decoratie of geavanceerde technische doeleinden, is waterstraalsnijwerk een van de meest geavanceerde computerondersteunde werkzaamheden.
Optimale resultaten Technische parameters
Drukinstellingen: 60000-90000 PSI
Toleranties: Meestal ±0.003 inch
Snijmateriaaldikte: tot 6 inch plus
Gebruikte schuurmiddelen: fijn granaat of gelijkwaardig
Wat betreft staallegeringen, zullen industrieën niet langer gedwongen worden om prestaties en aanpassingsvermogen op te offeren door waterstraaltechnologie te introduceren. De geavanceerde mogelijkheden garanderen bovengemiddelde precisie en aanpassingsvermogen aan ongelofelijk extreme omstandigheden.
Toonaangevende leverancier van CNC-metaalbewerking in China
A: Waterstraalsnijden is een proces waarbij een hogedrukwaterstroom, vaak gemengd met schurende deeltjes, wordt gebruikt om door materialen te snijden. De waterstraalsnijmachine richt deze stroom op het materiaal en erodeert het effectief om nauwkeurige sneden te creëren. Deze methode is met name effectief voor het snijden van staal en andere metalen.
A: De voordelen van het snijden van staal met een waterstraal zijn onder andere precisiesnijden met minimale materiaalverspilling, geen hitte-beïnvloede zones die de materiaaleigenschappen kunnen veranderen, de mogelijkheid om complexe vormen te snijden en veelzijdigheid in het snijden van verschillende diktes en soorten staal. Waterstraalsnijden is ook milieuvriendelijk en produceert geen schadelijke dampen of stof.
A: De dikte van staal dat een waterjet kan snijden, hangt af van de specifieke machine en opstelling. Over het algemeen kunnen de meeste commerciële waterjetsnijmachines door staal tot 6 inch dik snijden. Sommige geavanceerde systemen, zoals de OMAX waterjet, kunnen door nog dikkere materialen snijden, mogelijk tot 9 inch roestvrij staal. De snijtijd neemt echter aanzienlijk toe met de dikte.
A: Zuiver waterstraalsnijden gebruikt alleen een hogedrukwaterstraal en wordt doorgaans gebruikt om zachte materialen te snijden. Aan de andere kant mengt abrasief waterstraalsnijden het water met abrasieve deeltjes (meestal granaat) en wordt gebruikt om complexere materialen zoals staal te snijden. Abrasief waterstraalsnijden is krachtiger en kan door dikkere en complexere materialen snijden dan zuiver waterstraalsnijden.
A: Een waterstraalsnijmachine kan door gehard staal snijden. De schurende deeltjes in de waterstroom kunnen zelfs door de hardste staalsoorten snijden. Dit maakt waterstraalsnijden een uitstekende keuze voor het snijden van gereedschapsstaal, pantserplaten en andere geharde staalsoorten die voor andere snijmethoden een uitdaging kunnen vormen.
A: Een van de belangrijkste voordelen van het waterjet-snijproces is dat het geen hitte genereert, in tegenstelling tot veel andere snijmethoden. Dit betekent dat er geen hitte-beïnvloede zone is die de eigenschappen van het staal zou kunnen veranderen. De snijranden zijn schoon en vereisen doorgaans geen secundaire afwerking. Zeer dikke sneden kunnen echter een lichte taps toelopende of vertraagde lijn aan de onderkant van de snede vertonen.
A: Waterjet-snijmachines zijn veelzijdig en kunnen vrijwel alle soorten staal snijden, waaronder zacht staal, roestvrij staal, gereedschappen, veren en exotische legeringen. Water gemengd met schurende deeltjes kan effectief door elke staalsoort snijden, van de zachtste tot de hardste.
A: Vergeleken met andere snijmethoden biedt waterjetsnijden verschillende voordelen. Het kan dikkere materialen snijden dan lasersnijden, produceert geen hitte-beïnvloede zone zoals plasmasnijden en kan ingewikkelder vormen creëren dan traditioneel mechanisch snijden. Hoewel het langzamer kan zijn voor dunne materialen, wordt het competitiever naarmate de materiaaldikte toeneemt, met name voor stalen blokken of platen van enkele inches dik.

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
Er zijn twee belangrijke fabricagemethoden voor het maken van plastic prototypes die door de meeste mensen als nuttig worden ervaren.
Meer informatie →
Als iemand die betrokken is bij of geïnteresseerd is in het ontwerpen en produceren van kunststofcomponenten, dan...
Meer informatie →