

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
Het kan worden geanodiseerd of gegalvaniseerd om de duurzaamheid en schoonheid van aluminium te vergroten. Verschillend in hun mechanismen, voordelen en toepassingsgebied, proberen beide de eigenschappen van het oppervlak te verbeteren. In deze blogpost vergelijken we de processen van anodiseren en galvaniseren terwijl we in stappen ontleden hoe ze functioneren. We onderzoeken de methoden van de processen om te interacteren met het aluminiumoppervlak, hun voor- en nadelen en voor welke toepassingen ze het meest geschikt zijn. Sectoren zoals de lucht- en ruimtevaart en de consumptiegoederenindustrie zouden profiteren van hun ideale toepassingen. Uiteindelijk zal het publiek de benaderingen goed genoeg begrijpen om te weten welke overwegingen in acht moeten worden genomen bij het selecteren van een optie die het beste aansluit bij hun vereisten.
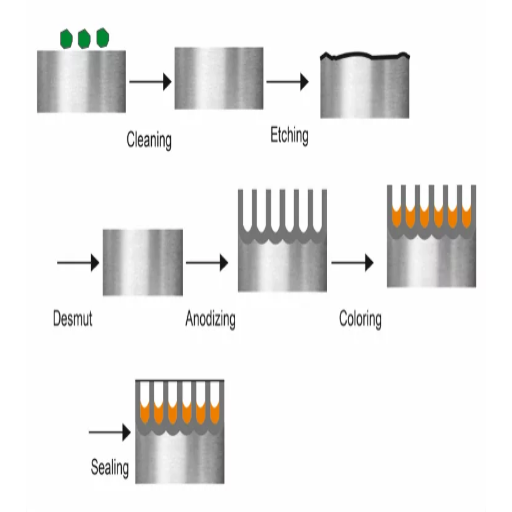
Anodiseren wordt gedefinieerd als een elektrochemische procedure die de corrosiebestendigheid van aluminium verhoogt door de bestaande oxidelaag op het oppervlak te verbeteren. De anodisatiebewerking vereist de onderdompeling van aluminium in een elektrolytmedium, meestal samengesteld uit zwavelzuur, terwijl er een elektrische stroom door het medium wordt geleid. Het proces zorgt ervoor dat oxidatie wordt gecontroleerd, wat resulteert in een sterke en beschermende laag die deel uitmaakt van het aluminium in plaats van een coating. Anodiseren verhoogt de oppervlaktehardheid, versterkt de slijtvastheid en maakt kleuren en afdichten mogelijk. Daarom wordt het uitgebreid gebruikt voor lucht- en ruimtevaart-, automobiel- en architecturale apparaten.
Anodiseren is een gecontroleerd proces waarbij een dikke, homogene oxidelaag op een aluminiumoppervlak wordt aangebracht, waardoor de corrosiebestendigheid toeneemt. Deze gevormde laag is anodisch en niet-reactief, waardoor deze passief op het aluminiumsubstraat inwerkt en de kans op corrosie aanzienlijk verkleint. Voor decoratieve toepassingen is de geanodiseerde laag dun, met een dikte van 5 tot 25 micron, terwijl de dikte voor industriële of maritieme toepassingen kan oplopen tot 60 micron. De geanodiseerde oppervlakken kunnen ook worden afgedicht met speciale compounds om de poriën te sluiten, waardoor de weerstand tegen corrosie en slijtage verder wordt verhoogd.
Een van de meest essentiële elektrolyten die tijdens het anodisatieproces wordt gebruikt, is zwavelzuur, dat helpt bij het vormen van een gecontroleerde oxidelaag op aluminiumoppervlakken. Tijdens het anodisatieproces zorgt zwavelzuur voor een verzuurde oplossing die ervoor zorgt dat elektriciteit door het aluminiumsubstraat en aan de andere kant eruit kan stromen. Hierdoor wordt een poreuze aluminiumoxidelaag gevormd. De concentratie zwavelzuur is meestal 10-20% op gewicht en processen worden uitgevoerd bij 20 tot 25 graden Celsius. De stroomdichtheid varieert van 12 tot 18 ampère per vierkante voet (ASF), afhankelijk van hoe dik de oxidelaag is. Dit maakt het gecontroleerde gebruik van zwavelzuur mogelijk om consistente kwaliteitsresultaten van geanodiseerde coatings te verkrijgen en tegelijkertijd de groei van de coating in evenwicht te brengen.
De perfecte optie voor slijtvastheid is hard anodiseren, omdat het een bestendig oppervlak produceert dat bestand is tegen grote wrijvings- en mechanische krachten. Het genereert een dikke, harde oxidatielaag op de aluminium onderdelen, die effectief bestand is tegen schuurmiddelen, corrosieve materialen en slijtage door de jaren heen in extreme omgevingen. Belangrijke technische parameters voor deze procedure omvatten ook lagere elektrolyttemperaturen van tweeëndertig tot vijftig graden Fahrenheit (nul tot tien graden Celsius) en hogere stroomdichtheden met vierentwintig tot zesendertig ampère per vierkante voet (ASF) voor een grotere coatinghardheid. Bovendien kunnen de coatings worden gehard tot 60-70 op de Rockwell C-schaal en 2-3 mils (50-75 micron) dik zijn, wat deze anodisatieprocedure uitstekend maakt voor het vergroten van de duurzaamheid van zwaar belaste industriële en mechanische componenten.
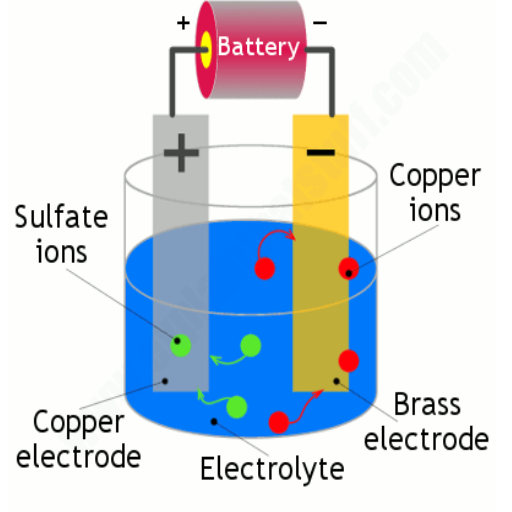
Galvaniseren houdt in dat een oppervlak wordt bedekt met een metalen afwerking, en in dit geval wordt aluminium geplateerd met een elektrische stroom om de wenselijkheid en structurele kenmerken ervan te verbeteren. Onderhoudsreiniging wordt vooraf uitgevoerd, waarbij elke centimeter van het aluminium stuk wordt geschrobd, omdat het van het grootste belang is om elk detail te verzorgen om een minimale hoeveelheid vuil te voorkomen dat de metaallaag zou belemmeren om aan het aluminium te hechten. De elektrische stroom die aan de elektrolytoplossing wordt geleverd, stelt de metaalionen in staat om zich te binden aan het aangeboden oppervlak, waardoor het substraat in een constante coating wordt gewikkeld. Chroom, nikkel en goud worden vaak in het proces opgenomen omdat ze gediversifieerde metaalkenmerken en hun aangewezen inzetdoeleinden bieden.
In dit eerste segment wordt het galvanisatieproces beschreven. Het wordt gedefinieerd als de procedure van het coaten van een substraat (zoals aluminium) met een dunne laag metaal voor de verbetering ervan, of het nu gaat om corrosiebestendigheid, slijtvastheid of verbetering van het uiterlijk. Het omvat:
Voorbereiding van het oppervlak
Het aluminium ondergaat een zuiverings- en reinigingsproces om een glad, egaal oppervlak te creëren waarop het metaal kan worden gesmolten.
Samenstelling van elektrolytoplossing
Een oplossing die metaalionen bevat, wordt samengesteld. Een nikkelsulfaatoplossing wordt vaak gebruikt bij nikkelplating.
Elektrische installatie
Het aluminium substraat is verbonden met de kathode (negatieve poort), terwijl een anode (positieve poort), die bestaat uit het platingmetaal, is opgenomen in de elektrolytoplossing.
Galvaniseren parameters
Stroomdichtheid: Deze ligt doorgaans tussen 1 en 5 A/dm², afhankelijk van de benodigde materialen en de dikte van de laag.
Voltage: Deze is ingesteld op 2-12 volt om een ononderbroken storting te garanderen.
Temperatuur: 20 tot 60 graden Celsius is het meest strategische temperatuurbereik voor de elektrolytoplossing voor de beste resultaten.
Platingtijd: De tijd is afhankelijk van de gewenste dikte, maar bedraagt gemiddeld tussen de 10 en 60 minuten.
Tijdens de procedure bevordert de elektrische stroom de migratie van metaalionen, die zich afzetten en binden aan het oppervlak van de aluminiumcoating, waardoor een sterke en uniforme laag ontstaat. Dit maakt aangepaste toepassingsvereisten mogelijk vanuit zowel functioneel als esthetisch oogpunt.
Galvaniseren en chemisch verzinken zijn technieken voor het verwijderen van elektrisch geleidende materialen of transfers met behulp van twee typen elektroden. Beide methoden voeren een vergelijkbare coatingfunctie uit, maar hebben verschillende uitvoeringsrestprocessen.
electroplating
Galvaniseren is afhankelijk van een gecontroleerde externe stroom van elektriciteit die helpt bij het afzetten van metaalmoleculen op het substraat. De methode vereist dat de elektrode ondergedompeld is in een elektrolyt terwijl de elektroden de stroom regelen. Essentiële parameters bij galvaniseren zorgen ervoor dat de procedure varieert in dikte, hechting en productiesnelheid ten opzichte van de spanning die aan de fabriek wordt geleverd. Deze omvatten:
Voltage: De spanning wordt meestal ingesteld tussen 1 en 10 volt, afhankelijk van het metaal en het beoogde gebruik.
Stroomdichtheid: Meestal 1-10 Ampère per decimetrium kwadraat, onregelmatig verdeeld.
Temperatuur: De meest voorkomende temperatuur ligt tussen de 20 en 70 graden Celsius, afhankelijk van het proces.
Voordelen: Zeer geschikt voor industriële toepassingen, omdat ze geschikt zijn voor de productie van grote volumes. Ze zijn relatief goedkoop, bieden goede hechting en kunnen snel worden geproduceerd.
Beperkingen: Mogelijk zijn er hogere initiële apparatuurinstellingen en andere externe stroombronnen vereist.
Stroomloos plateren
In tegenstelling tot galvaniseren is elektroloos plateren niet afhankelijk van externe elektrische stromen. Welk metaal er ook op het oppervlak van het materiaal wordt afgezet, het zal in plaats daarvan afhankelijk zijn van de chemische reductiereactie van het oppervlak om het te laten plaatsvinden. Natriumhypofosfiet, als reductiemiddel, gebruikt een elektroloos platingoplossing. Belangrijke parameters voor elektroloos plateren zijn:
Temperatuur: Normaal gesproken tussen de 70 en 90 graden Celsius.
pH-bereik: 4.5 tot 9.0, gericht op de pH van de specifieke plateringsoplossing en de gewenste coatingeigenschappen.
Afzettingssnelheid: Meestal in het bereik van 5-25 micrometer/uur.
Voordelen: Dikke afzettingen kunnen gelijkmatig worden geplateerd op zelfs de meest complexe geometrieën. Dit proces biedt een betere corrosiebestendigheid en er is geen elektrische apparatuur nodig.
Beperkingen: Lagere afzettingssnelheid vergeleken met galvaniseren. Ook zijn de materialen duurder vanwege de gespecialiseerde oplossingen.
Belangrijkste verschillen
Mechanisme: Bij galvaniseren wordt een elektrische stroom toegepast, terwijl een chemisch galvanisatieproces plaatsvindt via een chemische reactie.
Oppervlaktedekking: Chemisch afzetten zorgt voor een gelijkmatigere plaatdikte op onregelmatige oppervlakken dan andere afzettingsvormen.
Kosten: De apparatuurkosten voor galvaniseren zijn hoog, maar de kosten voor de oplossing van chemisch galvaniseren liggen over het algemeen hoger.
Toepassingen: Galvaniseren is de methode bij uitstek voor decoratieve afwerkingen en slijtvastheid. Corrosiebescherming en uniforme coatings over ingewikkelde ontwerpen worden echter het beste bereikt met behulp van elektroloos galvaniseren.
Beide hebben hun eigen voordelen en kunnen worden gekozen afhankelijk van de oppervlaktekwaliteitseisen, omgevingsomstandigheden, materiaaleigenschappen, etc.
Ik begrijp dat nikkelplating meerdere voordelen heeft ten opzichte van aluminium onderdelen. Ten eerste verbetert het de corrosiebestendigheid door een proactieve barrière te vormen tegen aluminiumdegradatie in sterk corrosieve omgevingen. Ten tweede verhoogt het de oppervlaktehardheid van de componenten, waardoor de weerstand tegen mechanische impact en wrijving toeneemt. Dit is met name belangrijk in scenario's met hoge wrijving of lastdragende situaties. Bovendien maakt nikkelplating solderen en geleidbaarheid eenvoudiger, wat de elektronische en elektrische industrie verbetert.
Belangrijke technische specificaties:
Platingdikte: 0.0005 tot 0.005 inch (12.7 tot 127 micron) om een optimaal compromis tussen stevigheid en finesse te garanderen.
Hardheid: 400-600 Vickers (HV) voor gegalvaniseerd nikkel, tot 1000 HV voor de geharde typen.
Hechtsterkte: >6700 psi garandeert een goede hechting op aluminium substraten.
Corrosiebestendigheid: slaag voor zoutneveltest (ASTM B117) gedurende 48+ uur onder de juiste omstandigheden.
De effectiviteit en technische voordelen van nikkelplating maken het een uiterst efficiënte coating voor aluminium onderdelen.
Anodiseren en galvaniseren zijn verschillende oppervlaktebehandelingsprocessen met verschillende doelen en benaderingen. Anodiseren verbetert het uiterlijk van aluminium onderdelen die aan corrosie onderhevig zijn door middel van een elektrolytisch proces dat de natuurlijke oxidelaag verdikt. Het verhoogt de corrosiebestendigheid, duurzaamheid en visuele eigenschappen van het onderdeel en beschermt voornamelijk het substraat in plaats van materiaal toe te voegen. Galvaniseren daarentegen voegt waarde toe door de slijtvastheid, geleidbaarheid of esthetiek van een onderdeel te verbeteren door het te coaten met een dunne laag nikkel, goud of chroom. Terwijl anodiseren specifiek voor aluminium is, is galvaniseren geschikt voor veel metalen en substraten. Bovendien is de oppervlakteafwerking na anodiseren mat of gekleurd, terwijl galvaniseren meestal een glanzende of metallic oppervlakteafwerking oplevert.
Oxidelagen, zoals anodisatielagen, zijn sterk corrosiebestendig, niet-geleidend en kunnen hoge temperaturen van ongeveer 600-800 °C scanleeftijd verdragen, afhankelijk van het materiaal. Dergelijke lagen zijn meestal gemaakt van slijtvaste materialen en hebben een hardheid van 300-600 HV. Ook varieert de dikte van het oxide meestal van 5-25 micron, ontworpen zodat de hechting aan het basismateriaal sterk is en er geen aanpassing van de grootte nodig is.
Galvaniserende metaalcoatings verbeteren de esthetische aantrekkingskracht, geleidbaarheid en hardheid van het oppervlak. Zo bereikt nikkelgalvaniseren een indrukwekkende hardheid van 150-500 HV en kan het temperaturen tussen 150-200 graden Celsius verdragen. De dikte van de coating is ook onderhevig aan verandering, variërend van 5-50 micron, afhankelijk van het gebruik van de coating. Bovendien hebben metaalcoatings het voordeel dat ze aan meer substraten hechten dan oxidecoatings.
Belangrijke aandachtspunten zijn onder meer de noodzaak om de corrosiebestendigheid, de geleidbaarheidseisen en het esthetische ontwerp te beoordelen, maar ook andere details, zoals de kosten van het substraat en de gewenste omgevingsfactoren.
Het aanbrengen van coatings zoals galvanisch nikkel biedt aluminium oppervlakken meer duurzaamheid door corrosie, hardheid en slijtvastheid te verbeteren. Bovendien verlengen nikkelcoatings de levensduur van aluminiumproducten door sterke afscherming te bieden tegen omgevingsfactoren zoals vocht, chemicaliën en temperatuurschommelingen. Gewone galvanische nikkelcoatings hebben een hardheid van 150-500 HV, wat bewijst dat ze bestand zijn tegen mechanische schade door slijtage.
Zoals de meeste gegalvaniseerde coatings, overleven deze ook operationele temperaturen van ongeveer 150-200 graden Celsius, waardoor ze geschikt zijn voor gebruik in matig warme omgevingen. Meestal varieert de dikte van de coating van 5-50 micron, afhankelijk van de specifieke toepassing en omgevingsfactoren. Dit bereik is gunstig omdat het de oppervlakte-eigenschappen verbetert en tegelijkertijd de gewichtsvoordelen van aluminium niet in gevaar brengt.
Een ander punt dat het vermelden waard is, is dat de prestaties kunnen worden verbeterd door nabehandeling, zoals warmtebehandeling of passivering, wat de hechtingsuniformiteit van de coating verbetert. Bij het overwegen van coatingoplossingen voor aluminium oppervlakken is het cruciaal om de operationele omgeving, verwachte functionele eigenschappen en totale kosten te analyseren om de prestaties en duurzaamheid op de juiste manier in evenwicht te brengen.
Wat betreft de behandeling van oppervlaktekosten, ligt mijn grootste interesse in het evenwicht tussen prestatie en prijs. Meestal hangt de totale kostenwaarde af van de coatingprocedure, de moeilijkheidsgraad van het materiaal en de hoeveelheid te produceren artikelen. Zo kost het anodiseren van aluminium ongeveer $ 5 - $ 10 per vierkante voet oppervlakte, waardoor het product buitengewoon mooi is en uitstekend beschermd is tegen corrosie. Ook is er een andere goedkope poedercoatvervanger die $ 2 tot $ 5 per vierkante voet kost en goede beveiliging biedt, samen met een grote verscheidenheid aan kleuren. Ook zijn PVD-coatingbehandelingen duurder, ongeveer 15-30 dollar per voet, maar bieden ze veel meer hardheid en slijtvastheid.
Voor de technische parameters houd ik rekening met het volgende:
Voor de gewenste oppervlakte-eigenschappen is een bepaalde diepte nodig, bijvoorbeeld 5-50 micron.
Blootgestelde omgevingsfactoren zoals zonlicht, vocht en andere chemicaliën bepalen de duurzaamheidsdrempel.
Het niveau van de behandeling dat wordt uitgevoerd voordat het onderdeel betrouwbaar is voor gebruik nadat het is geproduceerd voor specifieke behoeften.
Om een optimale oplossing te vinden, moeten de operationele omgeving, functionele doelstellingen en levenscycluskosten worden bestudeerd.
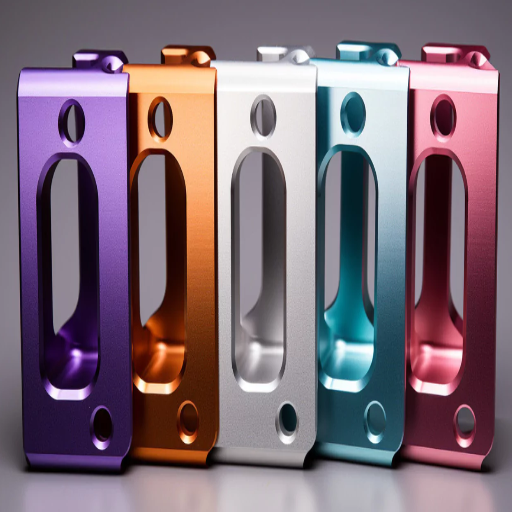
Er bestaan veel verschillende anodisatiemethoden voor aluminium, die elk een specifiek doel dienen.
Type I (Chromic Acid Anodizing): Deze methode gebruikt chroomzuur, wat resulteert in een fijnere, zwakkere oxidecoating. Het is het meest geschikt voor operaties die bescherming tegen corrosie en minimale schade aan de vermoeiingssterkte nodig hebben, zoals componenten in de lucht- en ruimtevaart.
Type II (zwavelzuuranodisatie): Het meest gebruikte type anodisatie is zwavelzuur, dat een dikke, sterke oxidelaag produceert. Deze methode is multifunctioneel en vereist een goede corrosiebestendigheid van het oppervlak en esthetische kleuring.
Type III (Hard Anodizing): Hard coat anodizing maakt gebruik van zwavelzuur bij lagere temperaturen om een ultra-dichte dikke oxidecoating te genereren. Dit is het meest geschikt voor processen die een hoge slijtvastheid en duurzaamheid vereisen, zoals industrieel en militair gebruik.
De typen verschillen in oppervlakte-eigenschappen, dikte en toepassingsgeschiktheid. Daarom moet u een keuze maken op basis van operationele en prestatievereisten.
De eigenschappen, dikte, sterkte en duurzaamheid die boven het gemiddelde liggen van Type III of hard anodiseren, maken het bijzonder geschikt voor componenten die onder extreme omstandigheden werken.
Procesparameters:
Elektrolyt: Dit komt in de vorm van een zwavelzuuroplossing.
Bedrijfstemperatuur: Voor dichte oxidelagen ligt de temperatuur gewoonlijk tussen 32°F (0°C) en 50°F (10°C).
Stroomdichtheid: De stroomdichtheid ligt tussen 23 en 37 ampère per vierkante voet (ASF) voor optimale hardheid.
De dikte van de coating varieert van 0.002 inch (50 micron) tot 0.004 inch (100 micron), afhankelijk van de toepassing.
Hardheid: Bij aluminiumlegeringen wordt bij hard anodiseren een hardheid van 60 tot 70 Rockwell C bereikt.
Uitzonderlijke slijtvastheid beschermt tegen slijtage. Verbeterde corrosiebestendigheid verlengt de levensduur van componenten: dimensionale precisie wanneer zorgvuldig gecontroleerd tijdens toepassing.
Voordelen:
Onderdelen voor de lucht- en ruimtevaart en het leger die duurzaamheid vereisen. Industriële machineonderdelen die worden blootgesteld aan zware omstandigheden en lage temperaturen. De medische en automobielindustrie die langdurige prestaties nodig hebben.
Verkoop, onderzoek en publicatie van medische materialen en tijdschriften brengen professionaliteit en verantwoordelijkheid met zich mee met de kwaliteit van de verspreide materialen. Medische systemen vereisen volledige functionaliteit om te garanderen dat normen en metingen worden gebruikt.
Anodisatie van type III garandeert prestaties die voldoen aan extreme technische eisen, waarbij rekening wordt gehouden met alle parameters en andere omgevingsfactoren.
De verschillen tussen anodiseren met zwavelzuur en chroomzuur zitten in de verwerkingsmethoden, de eigenschappen van de lagen en de doeltoepassingen.
Verwerkingsparameters:
Zwavelzuuranodisatie gebruikt een oplossing van zwavelzuur (15 tot 20%) bij stroomdichtheden van 12 – 24 Aft² en temperaturen van 68 tot 72°F. Dit proces vormt een substantiële geanodiseerde laag van ongeveer 0.0001 tot 0.001 inch dik.
Chroomzuur anodiseren gebruikt chroomzuur elektrolyten in een concentratie van 2.5 tot 3.5%, lagere stroomdichtheden (1- 5 A/ ft²) en een temperatuurbereik van 95 – 100°F. De resulterende laag is gewoonlijk dunner, tot 0.0001 inch.
Corrosieweerstand:
Zwavelzuuranodisatie heeft een uitstekende corrosiebestendigheid vergeleken met andere soorten anodisatie en wordt gebruikt in verschillende industriële en consumentenproducten.
Chroomzuur-anodiseren heeft een vergelijkbare corrosiebestendigheid, maar is beter geschikt voor spanningsgevoelige of vermoeiingsgevoelige toepassingen vanwege de flexibele oxidelaag die dunner en duurzamer is.
Milieuzorgen:
Zwavelzuuranodisatie is minder schadelijk voor het milieu, omdat chroomzuur zeswaardig chroom bevat, een gevaarlijke en gereguleerde stof die aanzienlijke afvalverwerkingsmethoden vereist.
toepassingen:
Anodiseren met zwavelzuur: Wordt gebruikt voor toepassingen met betrekking tot gekleurde afwerkingen op decoratieve onderdelen met matige slijtvastheid.
Anodiseren met chroomzuur: wordt gebruikt voor de assemblage van militaire en ruimtevaartcomponenten met een hoge vermoeiingssterkte of voor scheurgevoelige toepassingen.
Dergelijke verschillen bepalen de keuze van de anodisatietechniek, waarbij rekening wordt gehouden met specifieke ontwerp-, operationele en ecologische factoren.
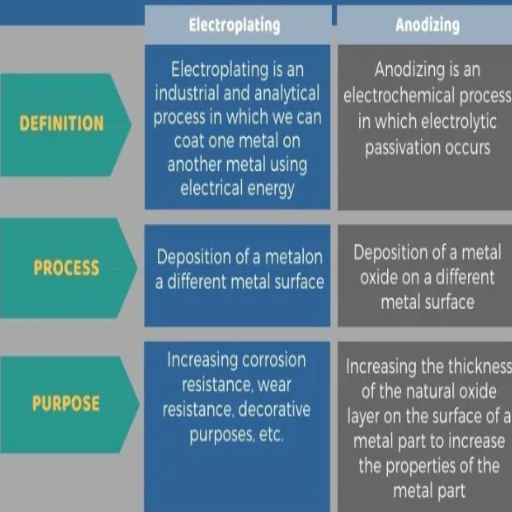
De voordelen van anodiseren en galvaniseren zijn afhankelijk van de toepassing. Anodiseren kan een metaaloxidelaag die zich hecht aan het basismetaal, verharden en weerstaan, wat zorgt voor uitzonderlijke duurzaamheid en slijtvastheid. Bovendien zorgt het voor levendige en duurzame kleuren, met name op aluminium, maakt het oppervlakteverharding mogelijk op een manier die geen toevoeging van volume vereist, en verhoogt het de hardheid van het oppervlak zonder veel gewichtstoename. Bovendien is het milieuvriendelijk en is het zwavelzuuranodiseren omdat het geen supergiftige stoffen vereist.
Galvaniseren geeft een synoniem voor een zeer reflecterende afwerking voor esthetische en geleidende doeleinden met chroom, nikkel, goud en metalen. Het biedt een aantrekkelijk effect en beschermt de onderliggende structuur tegen corrosie; bovendien verbetert het het oppervlak door de geleidbaarheid te helpen, zij het door een dikkere coating en andere lastige omgevingscomponenten aan te brengen. Om tussen de twee te kiezen, moet men overwegen wat belangrijker is: duurzaamheid, gewichtsoverwegingen, milieu-impact of decoratieve en geleidende eigenschappen.
Geanodiseerd aluminium heeft een uitstekende slijtvastheid op lange termijn dankzij de hoogwaardige oxidelaag die tijdens het anodiseren wordt gevormd. De weerstand is de eerste 1-2 jaar aanzienlijk lager, maar de oppervlaktehardheidswaarden kunnen later oplopen tot 300 tot 600 HV op de Vickers-hardheidsschaal. Het is ook bijzonder gevoelig voor slijtage of oppervlakteschade door langdurig gebruik vanwege de verbeterde oxidelaag.
De dikte van de geanodiseerde laag, over het algemeen tussen 10 en 25 micron voor algemene toepassingen en tot 50 micron voor hard anodiseren, is een belangrijke parameter die de slijtvastheid beïnvloedt. Een grotere laagdikte verlaagt doorgaans de mate van schade en slijtage. Andere elementen omvatten het afdichten van poriën (heet water, nikkelacetaatafdichting), die de laag beschermen tegen schadelijke vreemde deeltjes en tegelijkertijd de levensduur in ruwere omgevingen vergroten.
Geanodiseerd aluminium is perfect voor lucht- en ruimtevaart-, automobiel- en industriële componenten omdat het ongeëvenaard is in gewicht, bestand is tegen schade en slijtage en geschikt is voor toepassingen met hoge wrijving. Het kiezen van het optimale anodisatietype en het instellen van de juiste parameters zijn echter cruciaal om de gewenste balans tussen gewicht, slijtvastheid en duurzaamheid te bereiken.
Coatings die zijn ontworpen voor oppervlaktebescherming vormen een barrière tegen corrosie, slijtage en andere schade door het milieu. Naar mijn mening moet bij de selectie van de coating rekening worden gehouden met het gebruik en de vereiste kenmerken. Standaardopties zijn anodiseren, poedercoaten en galvaniseren, elk met verschillende voordelen. Anodiseren is bijvoorbeeld geschikt voor lichtgewicht metalen zoals aluminium, waarvan de dikte met 10-50 micron kan worden vergroot, afhankelijk van de vereisten van de toepassing. Poedercoaten wordt het best gekenmerkt door superieure duurzaamheid, slagvastheid en een brede kleurselectie. Galvaniseren staat ook hoog aangeschreven onder coatings die roest voorkomen door een zinkcoating als beschermende laag aan te brengen. Belangrijke overwegingen zijn de ruwheid van het oppervlak, de sterkte van de hechting en de hoeveelheid blootstelling aan het milieu, die op hun beurt compatibel moeten zijn met de operationele eisen die aan het onderdeel worden gesteld.
Toonaangevende leverancier van CNC-metaalbewerking in China
A: Anodiseren en galvaniseren zijn elektrochemische processen die het aluminiumoppervlak modificeren, maar ze verschillen op een aantal belangrijke punten. Bij anodiseren wordt een beschermende oxidelaag op het aluminiumoppervlak aangebracht, terwijl bij galvaniseren een dunne laag van een ander metaal op het aluminiumoppervlak wordt afgezet. Anodiseren versterkt de natuurlijke eigenschappen van aluminium , terwijl galvaniseren nieuwe eigenschappen aan het galvaniseermateriaal toevoegt.
A: Aluminium anodiseren biedt verschillende voordelen: het verhoogt de corrosiebestendigheid, verbetert de slijtvastheid, biedt elektrische isolatie en verbetert het esthetische uiterlijk van aluminium onderdelen. De anodische coating is integraal aan het metalen oppervlak, waardoor het duurzamer is dan andere oppervlaktebehandelingen. Bovendien biedt anodiseren een breed scala aan kleuropties en kan het worden gecombineerd met verschillende afwerkingen voor unieke effecten.
A: Enkele nadelen van anodiseren zijn: het kan alleen worden toegepast op aluminium en zijn legeringen, het proces kan de afmetingen van het onderdeel enigszins veranderen, het kan duurder zijn dan andere afwerkingsmethoden en sterke zuren of basen kunnen de geanodiseerde laag beschadigen. Bovendien omvat het anodisatieproces chemicaliën die zorgvuldige behandeling en verwijdering vereisen.
A: Bij galvaniseren wordt een extra metaallaag op het aluminiumoppervlak aangebracht, terwijl bij anodiseren een oxidelaag van het aluminium zelf wordt gevormd. Het galvaniseerproces maakt gebruik van een externe bron van metaalionen in een elektrolytoplossing, terwijl bij anodiseren de metaalionen van de anode afkomstig zijn van het aluminiumonderdeel . Galvaniseren kan op diverse metalen worden toegepast, terwijl anodiseren specifiek is voor aluminium en aluminiumlegeringen.
A: Veelvoorkomende soorten aluminiumplating zijn nikkelplating, wat een uitdagend, slijtvast oppervlak biedt; koperplating, vaak gebruikt als onderlaag voor andere afwerkingen; chroomplating, voor een heldere, decoratieve afwerking; en goudplating, voor elektrische geleidbaarheid en corrosiebestendigheid. Zinkplating wordt soms ook gebruikt vanwege de opofferende corrosiebeschermingseigenschappen.
A: Anodisatietechnologie verschilt op verschillende manieren van poedercoaten. Anodiseren is een elektrochemisch proces dat het aluminiumoppervlak modificeert, terwijl poedercoaten een droog afwerkingsproces is dat een aparte coating op het metaaloppervlak aanbrengt. Geanodiseerde afwerkingen zijn doorgaans dunner en duurzamer dan poedercoatings. Poedercoaten biedt echter een breder scala aan kleuren en kan op verschillende materialen worden aangebracht, niet alleen op aluminium.
A: Hoewel het combineren van anodiseren en galvaniseren op aluminium onderdelen mogelijk is, is het niet gebruikelijk vanwege mogelijke hechtingsproblemen. Normaal gesproken wordt eerst geanodiseerd, gevolgd door galvaniseren. Dit vereist echter een zorgvuldige procescontrole, omdat de anodische coating het galvaniseerproces kan verstoren. In de meeste gevallen kiezen fabrikanten voor anodiseren of galvaniseren op basis van de specifieke vereisten van het aluminium onderdeel en de beoogde toepassing.
A: Het relatief lage smeltpunt van aluminium (ongeveer 660°C of 1220°F) heeft invloed op zowel anodisatie- als galvanisatieprocessen. Voor anodisatie is de maximale temperatuur van de anodisatietank beperkt, wat de snelheid en eigenschappen van de vorming van de oxidelaag beïnvloedt. Bij galvanisatie kan het lage smeltpunt problemen veroorzaken met sommige hogetemperatuurgalvanisatieprocessen, wat mogelijk kan leiden tot kromtrekken of andere defecten in het aluminium onderdeel. Daarom is zorgvuldige temperatuurcontrole cruciaal bij het werken met aluminium in beide methoden.

Productieprocessen zijn behoorlijk complex en de keuze van een productiemethode hangt daar direct mee samen.
Meer informatie →
Er zijn twee belangrijke fabricagemethoden voor het maken van plastic prototypes die door de meeste mensen als nuttig worden ervaren.
Meer informatie →
Als iemand die betrokken is bij of geïnteresseerd is in het ontwerpen en produceren van kunststofcomponenten, dan...
Meer informatie →