

製造プロセスは非常に複雑であり、生産方法の選択は直接関係しています。
さらに詳しく→
現代の機械加工の進歩は、最大限の精度と効率の達成に基づいています。これら両方を達成するには、特殊工具の使用法を習得する必要があります。そのような特殊工具の1つが溝加工工具で、CNC旋盤でワークピースに溝、切削、プロファイルを作成するために使用されます。しかし、溝加工工具を使用して最良の結果を得るには、ユーザーはその複雑な詳細、適切なセットアップ、および適切な実行レベルを理解する必要があります。この投稿は、CNC旋盤における溝加工工具に関する最も重要な基本事項とベストプラクティスを紹介し、専門家やその他の関心のある人々が機械加工スキルを向上させることを目的としています。現在のスキルを完璧にしたい場合、または単に頻繁に遭遇する課題に取り組みたい場合、このガイドは、機械加工プロジェクトを成功させるのに役立つ貴重なアドバイスと重要な情報を提供します。
溝加工工具は、CNC旋盤で使用される特殊な切削工具で、加工対象物の表面に溝やチャネルを切削するために使用されます。通常、機械の回転方向に対して直角に、材料を直線的に、かつ制御された方法で除去することで機能します。切削刃は、Oリング継手、保持リング、さらには装飾用途に必要な特定のサイズの溝を形成できるように設計されています。加工する材料の種類や溝の形状に応じて、さまざまな種類の溝加工工具があり、製造プロセスにおける汎用性を高めています。
各ツールの分類は、設計と目的によって決まります。最も一般的なツールは、ワークピースの外径に溝を作成する外溝入れツールと、内径内に溝を作成する内溝入れツールです。どちらのタイプも、部品のシーリング用の精密溝や装飾用の溝など、特定の操作用にさらに改良されています。ツールの選択は、ワークピースの形状と材料特性に基づいて行われ、最適なパフォーマンスと精度が実現されます。
加工溝の方向、形状、目的は、いくつかのカテゴリに分類できます。以下は、加工プロセスで最も頻繁に使用されるさまざまな溝の説明です。
四角い溝
角溝は、90 度の角度で互いに垂直に交わる直線壁と平らな底面で構成されています。これらの溝は、シールや O リングなどのハウジング部品だけでなく、構造強度の強化が求められる用途にも広く使用されています。
丸型(U字型)溝
これらの溝は、装飾的な目的だけでなく、応力の集中を緩和するために設計された丸い底が付いています。その他の用途としては、動的な力にさらされるコンポーネントなどがあります。
V溝
V 溝の場合、適切なツールを使用して三角形のプロファイルをワークピースに切り込みます。また、ガイド システムやアセンブリの位置合わせが必要な場合、鋭いエッジが必要な場合にも非常に便利です。溝の角度は、関連する設計仕様に合わせて変更できます。
内部溝
円筒形部品の内径に機械加工された内部溝は、ロックリング、シール、またはスナップリングを収容するために使用されます。これらの溝の寸法を正確に測定するには、特殊なツールも必要です。
外側の溝
回転するワークピースの外側の表面に外部溝が作成され、その溝は部品としてのスナップ リングまたはねじの領域として利用されます。
T溝
産業機器によく見られる T 溝には、ボルト工具や固定具を固定するための T 字型の断面があります。
これらの溝の種類を正確に分析することで、機械工は製造プロセスの精度と経済性を背景に設計要件を満たすための最善のアプローチを決定できます。ご覧のとおり、これらの溝の種類はそれぞれ特定の目的を念頭に置いて設計されており、最終製品に付加価値をもたらします。
CNC 旋盤には、ワークピースに溝を切ることができる自動溝切りツールが装備されています。使用前には、ツールが切削位置のツール ホルダーに固定されていることを確認し、マシンをセットアップする必要があります。ツールの準備ができたら、ユーザーは旋盤の電源を入れて使用を開始する必要があります。旋盤がワークピースを移動し、溝切りツールが機械内に斜めに入り、必要な溝の深さと幅が達成されます。CNC システムは、ツールパス、送り速度、切削速度、その他の関連変数などの制御を使用して、切削の精度を管理します。これらの要素は、正確な溝を保証するために不可欠です。
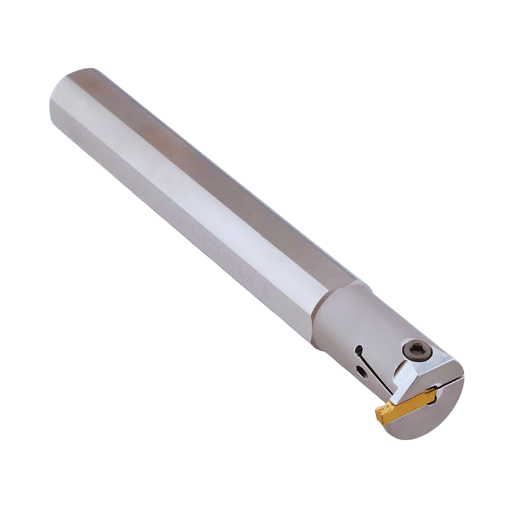
特定の操作に適した溝入れ工具とインサートを選択するには、材質、機械の性能、および特定のアプリケーション要件を検討する必要があります。工具の種類は、外径および内径溝入れ工具、カットオフ工具、および特殊プロファイル工具に分類されます。これらの工具は、多様な操作ニーズを効率的に満たすように作られています。
材料に依存する用途においては、インサートの耐久性とコーティングが最も重要となる。例えば、PVDまたはCVDコーティングされた超硬インサートは、耐摩耗性と放熱性に優れているため、ステンレス鋼やチタン合金などの硬質材料の加工に適している。一方、コーティングされていない超硬インサートやセラミックインサートは、軟質の非鉄金属に適している。
パフォーマンスは、インサートの形状によっても大きく左右されます。たとえば、ポジティブ レーキ インサートは切削力が非常に低く、低出力の機械の使用や非常に細かい仕上げが可能になります。一方、ネガティブ レーキ インサートは刃先の強度が高く、高負荷の用途にも対応します。
ツールメーカーは通常、送り速度と切削速度に関するデータを提供します。これは、市場のニーズとビジネスを理解しているためと考えられます。たとえば、鋼鉄のワークピースの場合、溝入れ加工に超硬工具を使用した場合の一般的な切削速度は 200 ~ 250 m/分です。これらの手順に正確に従うことで、ツールの摩耗を最小限に抑え、部品の品質を保証することができます。
最後に、再調整の必要がないポップイン ツール インサート機能を備えたモジュラー ツール システムを選択することにより、プロセス効率を高めることができます。これらのシステムはセットアップ時間を短縮するだけでなく、マシンのダウンタイムを最小限に抑えます。したがって、生産性を最大化するには、適切なツールを選択し、マシンおよびアプリケーション設定と互換性があることを確認することが不可欠です。
操作用のツールビットを選択する際に留意すべき重要なポイントを以下に示します。
これらのパラメータを考慮に入れると、溝入れ作業の精度、効率、信頼性に関するすべての特定のニーズを満たすことができます。
特定の作業に最適な切削深さと幅を見積もる際には、加工する材料と使用する装置を念頭に置くことが重要です。材料の除去と工具の利用効率を最大限に高めるには、切削深さを手動で設定することが重要です。たとえば、切削が深すぎると工具の摩耗率が急激に上昇し、それに伴い表面仕上げが損なわれるとともに振動が過剰になります。一方、切削が浅いと、生産性は向上しないまま加工時間が長くなる可能性があります。一部の研究では、仕上げ加工には 0.1 mm ~ 0.5 mm の切削深さが理想的であると推奨されています。荒加工の場合、材料によっては工具直径の最大 20% の切削が必要になる場合があります。
幅に関しては、ツールとの噛み合いとシステムの安定性がますます相互に関連しています。切削パスの幅が広くなると、発生するトルクと熱が増加し、ツールが変形したり、熱による損傷を受ける可能性があります。研究により、幅と直径の比率はツールの直径の 30% ~ 70% に維持すると最も効果的であることが確認されています。ただし、高性能加工では、動的パフォーマンスの最適化を適用して、より広い幅を使用するのが一般的です。
温度、力、振動をリアルタイムで測定する高度な監視システムにより、切削深さと幅の決定を改善できます。これらのシステムを機械の性能や材料の特性と併せて考慮することで、オペレーターは機械加工プロセス中に生産性を向上させ、精度を達成し、工具寿命を最大限に延ばすことができます。
寸法精度
表面仕上げ品質
振動低減
オートメーション
ツール寿命の監視
一貫性
熱安定性
これらの要素を活用することで、CNC 旋盤は溝入れ加工の精度と信頼性を保証し、今日の製造シナリオで最高の結果をもたらすことができます。
溝入れプロセス用の CNC テクノロジの最近の開発には、製造プロセスの精度、効率、柔軟性の向上を目的としたいくつかの新機能が組み込まれています。
アダプティブカッティングテクノロジー
AI 駆動型ツールパス最適化
高度な振動制御
高速スピンドルの設計
予知保全のためのIoTの統合
これらすべての進歩により、溝入れ加工における CNC 技術の能力が向上し、メーカーは精度と効率の現在の要件を同時に満たすツールを利用できるようになります。これらの技術を採用することで、経済的な生産が可能になり、今日の市場で定められた厳格な品質ガイドラインに準拠できるようになります。
CNC 旋盤のツールの耐用年数と有効性を最適化するには、適切な切削パラメータ、ツールの種類、機械のメンテナンスの選択などの戦略に細心の注意を払う必要があります。超硬合金などの硬い材料で作られたツールを使用すると、耐用年数が大幅に延び、適切な切削速度と送りを適用すると、ツールの摩耗が軽減されます。キャリブレーションとクリーニングをスケジュールすると、機械的な問題がなくなり、パフォーマンスの精度が確保されます。さらに、高度なツールパス最適化ソフトウェアを使用すると、不要なツールの負担が軽減され、ツールの寿命と効率が向上します。
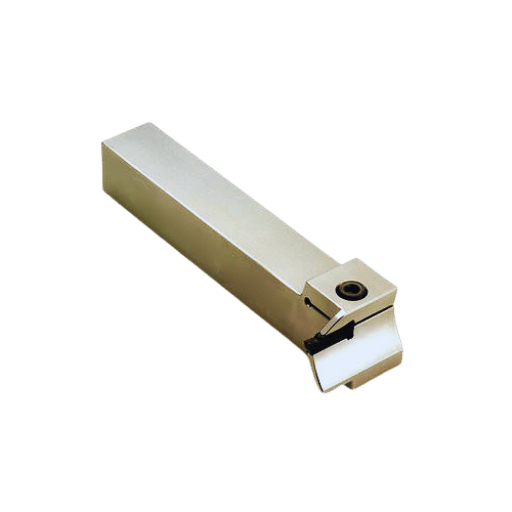
溝入れ加工中に切りくず管理が適切に行われないと、工具の損傷、表面品質の低下、ダウンタイムの増加を引き起こす可能性があります。特に、延性や靭性が高い材料を加工する場合、過剰な切りくず形成、不適切な切りくず排出、さらには切りくず詰まりなどの問題がよく発生します。
この問題の効果的な解決策は、精密なクーラント供給システムの導入です。研究によると、高圧クーラント ストリーム (70 ~ 100 バール) を適用すると、切削ゾーンで最適な温度が維持され、摩擦が減少するため、チップの破砕と排出が大幅に向上します。効果的なクーラントの適用は、よりスムーズなチップの流れを促進するだけでなく、チップが切削ゾーンに再び入るのを防ぐ働きもあり、工具の刃先を維持するのに役立ちます。
さらに、チップブレーカーの形状を適切に選択することも、チップ形成の制御に重要な役割を果たします。波型および溝型の最新のチップブレーカーは、チップを効率的に分割し、切削領域から遠ざけるように特別に設計されています。慎重に設計されたカスタマイズされたチップブレーカーインサートにより、チップの絡まりが最小限に抑えられ、オペレーターの介入の必要性が軽減されます。
最新の監視ツールの統合も同様に重要です。チップの動きの不規則性はリアルタイム センサーによって監視され、オペレーターに機械の調整を警告します。これにより、安定した切削手順が可能になります。これらのシステムは、送り速度や切削深さなど、効果的なチップ制御に必要なその他の変数の最適化にも役立ちます。これは、これらのパラメータを調整するために使用できるリアルタイム データを提供することによって実現します。
これらの方法は、切りくず制御の問題に対処することで、機械加工の全体的な生産性を向上させるとともに、工具の寿命を延ばし、プロセスの信頼性を高めます。
工具の効率と寿命を最大限に高めるには、適切な工具の選択に加え、メンテナンスと工具の使用手順にも注意を払う必要があります。こうした対策を講じることで、工具の最適な性能が確保されます。特定の加工用途に最適な材料で作られた工具を選択することで、工具の寿命と耐久性が向上し、摩耗も軽減されます。工具は定期的に点検・整備し、性能低下につながる摩耗や損傷の兆候がないか確認してください。推奨される切削速度、送り速度、潤滑油を使用することで、工具への過度のストレスや熱による損傷を軽減できます。これらの推奨事項を実践することで、加工品質が継続的に維持され、最終的に切削工具の寿命を延ばすことができます。
機械加工の取り組みは、必要な精度レベルを達成するために、振動と安定性の管理に依存しています。びびりは、表面仕上げと寸法精度を極端に低下させる最も一般的な振動の 1 つであり、多くの場合、過度の工具摩耗を伴います。業界で入手可能な情報に基づくと、機械加工環境内のプロセスは、工具ホルダーの剛性不足、ワークピースのクランプ不良、および送り速度やスピンドルの回転速度などの切削条件の不正確な設定により、動的不安定性に陥ります。
振動を最小限に抑えるための最善策としては、アンバランスな振動を誘発しないよう、高いツールバランスを備えた非常に剛性の高いツールホルダを使用することが挙げられます。高速加工プロセスにおいては、工具スピンドルにダンパーを設置するなどの最新の装置を用いることで、振動振幅を大幅に低減できることが実証されています。切削深さを浅くしたり、スピンドル回転速度を適切に設定したりすることも、工作機械の作業空間内で部品の振動を増幅させる特定の共振周波数の発生確率を大幅に低減する、その他の安定したパラメータです。
行われた調査によると、ダンピング ツール シャンクを備えた超硬工具を使用すると、通常の振動工具と比較して、振動の振幅が少なくとも 30 パーセント減少します。さらに、何らかの形でストレスのないワークピース ホルダーを実現することで、プロセスが安全であるとみなされるのに十分な安定性が得られ、部品が適切に固定されます。工作機械の振動活動をリアルタイムで評価することは、これらのシナリオに最適です。事前定義された設定または宣言を変更することで、出力品質を効果的に制御できます。これらの方法を組み合わせることで、操作がスムーズになり、ツールの寿命が延び、必要な加工精度が維持されます。

特定の溝に適したインサートは、加工する材料、加工操作のパラメータ、および加工条件によって決まります。とはいえ、カーバイド インサートは耐久性と耐熱性があるため、ほとんどの材料に使用できます。狭く精密な溝の場合は、コーティングされた精密インサートを使用すると精度が最も保証されます。非常に高速で研磨剤を使用する場合は、TiN および TiAlN コーティングされたインサートの方が耐摩耗性に優れているため、推奨されます。メーカーの指示に従って、アプリケーションのニーズに最適なインサートを選択してください。
溝入れ工具の寿命は、適切なメンテナンスと保管により、精度と効率とともに簡単に延ばすことができます。ダウンタイムによる費用を回避できることも、適切なメンテナンスのもう 1 つの利点です。考慮すべきガイドラインをいくつか示します。
使用後のお手入れ
摩耗や損傷の検査
適切な保管環境
予防コーティングと潤滑
メーカーのガイドラインに従ってください
ツールの寿命とパフォーマンスデータを追跡
これらの実践を通じて、機械オペレーターとメンテナンス担当者は、溝入れツールの信頼性と有効性を大幅に向上させ、高い投資収益率と低い加工品質を確保できます。
近年の技術開発は、溝加工工具における新たな加工プロセスへの適応性、すなわち精度、効率性、柔軟性の向上に重点を置いている。多くの工具には、耐摩耗性や耐熱性を高めるチタンアルミニウム窒化物(TiAlN)などの最新コーティングが採用されている。さらに、工具寿命と加工部品寿命の延長、そして加工品質の向上を可能にする高速加工用切削工具への需要が高まっている。
モジュール式および多機能機能の統合により、他のツールの焦点も変わり、ユーザーは複数の機能を実行できるようになり、セットアップに必要な時間が短縮されます。さらに、ツールの深充電の傾向があり、硬化合金や複合材料でのより厳しい操作に適しており、現代の製造業の新時代の要件に合わせて進化しています。
ツール監視システムは、リアルタイムのパフォーマンス追跡と予測メンテナンスを可能にする新しいデジタル ソリューションの導入の一例です。このような機能により、ビジネスの運用効率と品質の一貫性が向上します。これは、業界が目指しているスマート製造と持続可能性への移行の一部です。
A: ツールの種類には、軸方向および半径方向の溝入れツール、面溝入れツール、さらには溝入れインサートのいくつかのバリエーションがあります。ツールは、材料やワークピースのニーズに応じて、特定の溝入れ操作用に作られています。
A: 溝入れ工具を選択するには、加工を容易にする材料特性、溝の寸法、半径、外径、および溝の目的の形状に関する具体的な計算が必要です。面および外径溝入れでは、最適な結果を確実に得るために、工具の寿命と性能に関する特定のパラメータを事前に設定する必要があります。
A: これで、旋盤を交換する必要がある主な理由が少しはわかったと思います。工具が正確な溝を彫り、破損を防ぐには、旋盤を正しい角度と位置に微調整する必要があります。適切な変更により、溝の種類に応じて、工具が半径方向または軸方向の滑らかなドリフト位置に設定されます。この調整は、他の調整とともに、工具の寿命を延ばします。
A: 面溝入れ加工では、ワークの表面に溝を切る作業が必要ですが、外径は外面の溝を二等分します。溝の寸法と機械的特性がワークピースごとに異なるように、各プロセスで異なるツールと設定が使用されます。
A: 出荷業者が荷物の発送を拒否したり、サプライヤーの不一致やツールの破損などの理由により、溝入れツールが入手できなくなる場合があります。加工プロセスの中断をなくすために、別のツールやサプライヤーを用意するのは合理的です。
A: 最も一般的なツールには、溝のインサート、ブレード ツール、ラジアル ツールなどがあります。これらは、凹部、異なる穴のある溝などの基本的な操作や、高い精度での複数の精密測定に常に使用されます。
A: 面溝入れ工具は、ワークピースの表面に溝を切るために作られているため、通常はエンドミル加工には対応していません。ただし、溝の形状や機械の能力に応じて、他の特定の工具を使用することもできます。
A: 材料またはワークピースの機械的特性は、溝入れ工具の選択に大きく影響します。工具の寿命と生産性は、効率的な溝入れを実現するために、工具の硬度、延性、靭性などの設定によって決まります。
1. テクスチャ加工工具の溝入れ加工がチタンチップの形態に与える影響
2. 航空機エンジンブリスクのディスクミリング溝入れ加工における工具摩耗
3.チタン合金のディスクフライス加工における工具摩耗
4. 新型インサートWCCo/PCD DDCC(積層ダイヤモンド工具切削センター)技術を用いたAlSi13MgCuNi合金の精密溝加工における技術的側面の検討
5. 新しいタイプの工具インサート WCCo/cBN BNDCC を使用して球状鋳鉄に溝入れ加工する際の工具摩耗の物理的指標の評価。
6.機械加工
7.ツール


